

ကြည့်ရှုမှုများ- 0 စာရေးသူ- Site Editor ထုတ်ဝေချိန်- 2026-07-01 မူရင်း- ဆိုက်


belling သို့မဟုတ် socketing လုပ်ငန်းစဉ်သည် ပလပ်စတစ်ပိုက်များ ထုတ်လုပ်သည့် လုပ်ငန်းများတွင် အရေးကြီးသော နောက်ဆုံးအဆင့်အဖြစ် ဆောင်ရွက်ပါသည်။ ဤနေရာတွင် တစ်ခုတည်းသော ပိတ်ဆို့ခြင်းသည် အပြည့်အ၀ ထုတ်ယူထားသော အထွက်နှုန်းကို ချက်ချင်း ပျက်စီးစေနိုင်သည်။ ထုတ်လုပ်မှုမန်နေဂျာများသည် ငွေကုန်ကြေးကျများသော အဆစ်ချို့ယွင်းမှုများ မဖြစ်ပေါ်မချင်း socketing ၏ စက်ပိုင်းဆိုင်ရာ ရှုပ်ထွေးမှုများကို လျှော့တွက်လေ့ရှိသည်။ ရေအောက်စက်များ ပျက်သွားသောအခါ စက်ရုံကြမ်းပြင် အမှိုက်ပုံများသည်လည်း လျင်မြန်စွာ ဖြစ်ပေါ်ပါသည်။ ဤပူးတွဲအန္တရာယ်များကို ထိထိရောက်ရောက် ဖယ်ရှားပစ်ရန် အလွန်စွမ်းဆောင်နိုင်သော စက်ကိရိယာများ လိုအပ်ပါသည်။ ၎င်းသည် လျင်မြန်သော extrusion အမြန်နှုန်းများကို ချောမွေ့စွာ လိုက်ဖက်ညီပြီး လက်ရှိ စွမ်းအင်အပေါ်မှ ထိန်းချုပ်ရပါမည်။ ဤဆောင်းပါးသည် ထုတ်လုပ်ရေးမန်နေဂျာများနှင့် ဝယ်ယူရေးအဖွဲ့များကို ခိုင်မာပြီး အရေးယူနိုင်သော မူဘောင်တစ်ခု ပေးထားသည်။ ကျွန်ုပ်တို့သည် ပင်မစက်၏သတ်မှတ်ချက်များကို တိကျစွာအကဲဖြတ်နည်းကို လေ့လာပါမည်။ အပြင်အဆင်ဘေးအန္တရာယ်များကို ကာကွယ်ရန်အတွက် စက်ရုံပေါင်းစည်းမှုအန္တရာယ်များကို အကဲဖြတ်ပါမည်။ ယုံကြည်စိတ်ချရသော ရောင်းချသူအား မှန်ကန်စွာ ကုသနည်းကို သင်လည်း အတိအကျ လေ့လာနိုင်မည်ဖြစ်ပါသည်။ ဤဂရုတစိုက်စစ်ဆေးခြင်းသည် သင့်စက်ရုံအတွက် ရေရှည်လုပ်ငန်းဆောင်တာအောင်မြင်မှုကို သေချာစေသည်။ ဤနည်းပညာပိုင်းဆိုင်ရာ ကွဲလွဲချက်များကို နားလည်ခြင်းဖြင့် သင်၏ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တစ်ခုလုံးကို ကာကွယ်နိုင်ပါသည်။ သင်၏ တင်းကျပ်သော အမြတ်အစွန်းများကို မလိုအပ်ဘဲ ဖြုန်းတီးခြင်းနှင့် စက်ရပ်ခြင်းမှ နောက်ဆုံးတွင် သင်သည် ကာကွယ်နိုင်မည်ဖြစ်သည်။
ပစ္စည်းကိစ္စများ- PVC နှင့် HDPE သည် ပစ္စည်းပျက်စီးခြင်းမှ ကာကွယ်ရန် အခြေခံအားဖြင့် ကွဲပြားသော အပူပေးခြင်းနှင့် ဖွဲ့စည်းခြင်းဆိုင်ရာ ပရိုတိုကောများ လိုအပ်ပါသည်။
မြန်နှုန်း ထပ်တူပြုခြင်းသည် အရေးကြီးသည်- အလိုအလျောက် ခေါင်းလောင်းစက်သည် ထုတ်လုပ်မှု အစုအဝေးကို တားဆီးရန် သင့်လက်ရှိ ထုတ်ယူမှု စနစ်ထည့်သွင်းမှု၏ စက်ဝန်းအချိန်များနှင့် ကိုက်ညီရမည် သို့မဟုတ် ကျော်လွန်နေရပါမည်။
ကြိုတင်ကုန်ကျစရိတ်ထက် TCO- စွမ်းအင်ချွေတာသော belling machine တွင် ရင်းနှီးမြုပ်နှံခြင်းသည် ကုန်ကျစရိတ်မြင့်မားသော ဘတ်ဂျတ်မော်ဒယ်များနှင့် နှိုင်းယှဉ်ပါက တစ်သက်တာလည်ပတ်မှုကုန်ကျစရိတ်ကို သိသိသာသာ လျော့နည်းစေသည်။
စမ်းသပ်စစ်ဆေးခြင်းဆိုင်ရာ အထောက်အထား လိုအပ်သည်- ယုံကြည်ရလောက်သော ထုတ်လုပ်သူသည် ပွင့်လင်းမြင်သာသော စက်ရုံလက်ခံခြင်းစမ်းသပ်ခြင်း (FAT) နှင့် အာမခံထားသော ကိရိယာတန်ဆာပလာများကို သည်းခံပေးသင့်သည်။
ပြီးပြည့်စုံသော ပိုက်အဆစ်များရရှိရန် အော်ပရေတာများသည် ပစ္စည်းအပြုအမူကို နားလည်ရပါမည်။ PVC နှင့် HDPE သည် အသုံးပြုထားသော အပူကို ကွဲပြားစွာ တုံ့ပြန်သည်။ ၎င်းတို့သည် socketing အဆင့်အတွင်း အထူးပြုကိုင်တွယ်ရန် တောင်းဆိုသည်။
တင်းကျပ်သော PVC သည် လုပ်ဆောင်နေစဉ်အတွင်း တင်းကျပ်သော အပူချိန်ကို ထိန်းချုပ်ရန် တောင်းဆိုသည်။ အပူလွန်ကဲခြင်းကြောင့် ပစ္စည်းပျက်စီးခြင်းနှင့် မျက်နှာပြင်မီးလောင်ခြင်းတို့ကို လျင်မြန်စေသည်။ မဖွဲ့စည်းမီ ပိုက်စွန်းများကို အညီအမျှ အပူပေးရမည်။ ကိရိယာတန်ဆာပလာလိုအပ်ချက်များသည် သီးခြားအဆစ်အမျိုးအစားပေါ် မူတည်၍ ကွဲပြားသည်။ Solvent ဘိလပ်မြေအဆစ်များသည် ရိုးရှင်းသော U-type socket ဒီဇိုင်းကို အသုံးပြုသည်။ Elastomeric လက်စွပ်အဆစ်များသည် ရှုပ်ထွေးသော R-type socket တစ်ခု လိုအပ်သည်။ အော်ပရေတာများသည် ပုံမှန်အားဖြင့် အပ်နှံမှုအပေါ် အားကိုးကြသည်။ PVC ပိုက်ခေါင်းလောင်းစက် ။ ဤတောင်းဆိုနေသော ပရိုဖိုင်များအတွက် ဤစက်များသည် အပူပေးထားသော PVC ကို တိကျစွာပုံဖော်ရန် တိကျသော mandrels ကိုအသုံးပြုသည်။ အော်ပရေတာများသည် အပူပေးသည့်စက်ဝန်းကို အလျင်စလိုသောအခါတွင် ဖြစ်လေ့ရှိသောအမှားများ။ အပြေးအလွှားသည် အဆစ်များ ကြွပ်ဆတ်ကာ ဖိအားအောက်တွင် ပျက်သွားစေသည်။
ကန်ထရိုက်တာများသည် လယ်ကွင်းအတွင်းရှိ butt fusion နည်းပညာများကို အသုံးပြု၍ HDPE ပိုက်များကို အများစုတွင် ချိတ်ဆက်ကြသည်။ သို့သော်လည်း မြူနီစီပယ်ဆိုင်ရာ အက်ပလီကေးရှင်းများသည် socketed အဆစ်များ လိုအပ်နေသေးသည်။ HDPE သည် ၎င်း၏ကြီးမားသော အပူထုထည်ကြောင့် ထူးခြားသောစိန်ခေါ်မှုများကို မိတ်ဆက်ပေးသည်။ ပိုလီမာသည် ပြင်းထန်သော မှတ်ဉာဏ်အကျိုးသက်ရောက်မှုကိုလည်း ပြသသည်။ အပူပေးထားသော ပစ္စည်းသည် ၎င်း၏ မူရင်း extruded ပုံသဏ္ဍာန်သို့ ပြန်သွားလိုသည်။ ပိုက်ကို လုံခြုံအောင်ထားစဉ်တွင် သင်သည် ထပ်လောင်းအအေးခံချိန်ကို အသုံးပြုရပါမည်။ အထူးပြု အတွင်းပိုင်း mandrels များသည် ပေါ်လီမာ အပြည့်အဝ သတ်မှတ်သည်အထိ ပုံသဏ္ဍာန်ကို ထိန်းထားသည်။ ဤအရေးပါသော အအေးပေးသည့်အဆင့်ကို အရှိန်မြှင့်ခြင်းသည် ဘဲဥပုံပြဿနာများကို အာမခံပါသည်။ ၎င်းသည် အားနည်းသော အဆစ်များကို အမြဲဖြစ်ပေါ်စေပြီး အစားထိုးမှု ကုန်ကျစရိတ်များသည်။
ပစ္စည်းမဝယ်မီ ၎င်းတို့၏ လက်ရှိထုတ်ကုန်ရောနှောမှုကို အကဲဖြတ်ရပါမည်။ ဤလက်တွေ့မေးခွန်းများကို သင့်ကိုယ်သင် မေးပါ-
သင်သည် တင်းကျပ်သော PVC ပိုက်များကိုသာ နေ့စဉ်ပြုလုပ်နေပါသလား။
သင့်စက်ရုံသည် PVC နှင့် HDPE အတွဲများကြားတွင် ပုံမှန်လဲလှယ်နေပါသလား။
သင်၏ထုတ်လုပ်မှုအချိန်ဇယားသည် ပိုမိုနှေးကွေးသော HDPE အအေးခံချိန်များကို ဘေးကင်းစွာ လိုက်လျောညီထွေဖြစ်စေနိုင်ပါသလား။
ထုထည်မြင့်မားသော၊ တစ်ခုတည်းသော ပစ္စည်းလည်ပတ်ရန်အတွက် သီးခြားစက်ကို သင်ရွေးချယ်နိုင်သည်။ တနည်းအားဖြင့် သင်သည် Dual-Purpose System ကို ရွေးချယ်နိုင်သည်။ ပစ္စည်းနှစ်ခုကြားတွင် လုံခြုံစွာပြောင်းရန် အဆင့်မြင့်ထိန်းချုပ်မှု ချက်ပြုတ်နည်းများ လိုအပ်ပါသည်။ ၎င်းတို့သည် ကြီးမားသော ပြောင်းလွယ်ပြင်လွယ်ကို ပေးစွမ်းသော်လည်း ကျွမ်းကျင်သော အော်ပရေတာများကို တောင်းဆိုပါသည်။
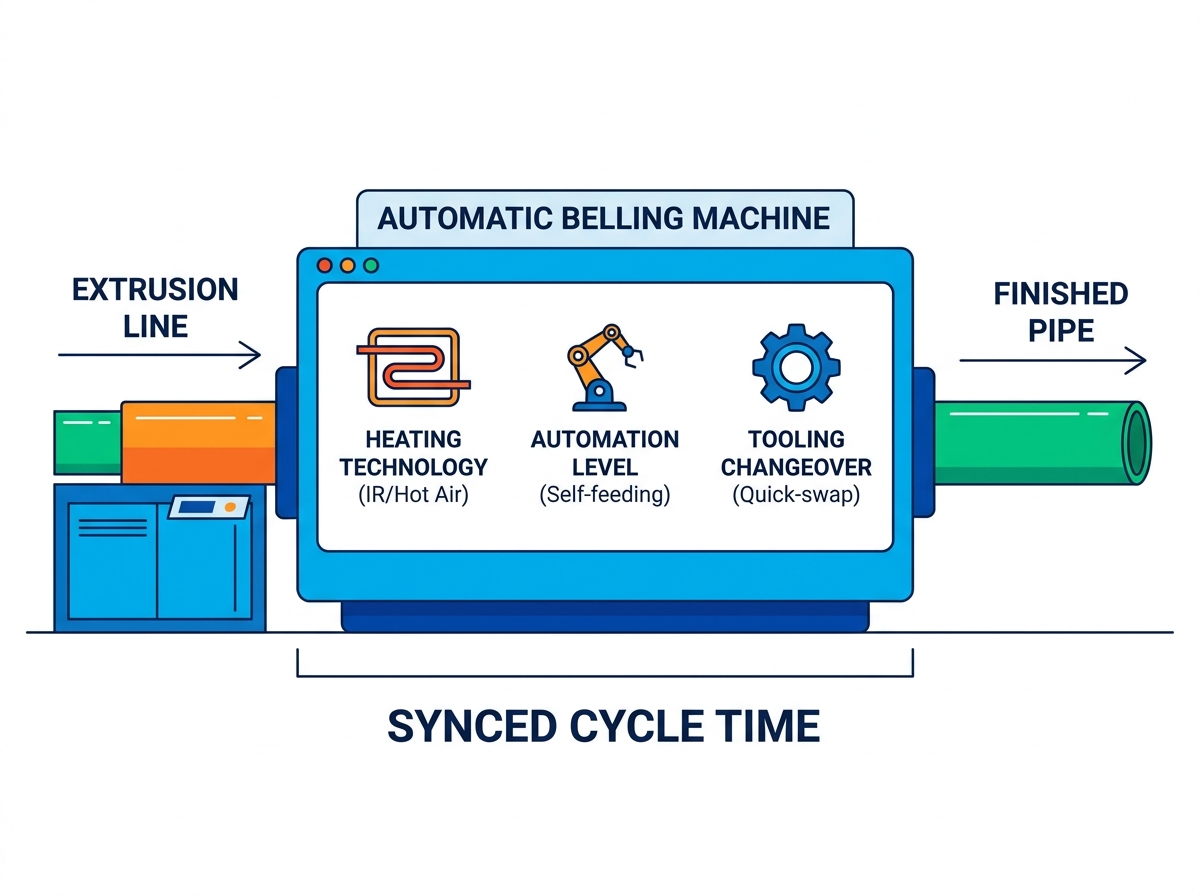
မှန်ကန်သော ပစ္စည်းကို ရွေးချယ်ရာတွင် အပူပေးနည်းလမ်းများကို သေချာစွာ ခွဲခြမ်းစိတ်ဖြာခြင်း ပါဝင်သည်။ အလိုအလျောက်စနစ်အဆင့်များနှင့် ပြောင်းလဲခြင်း၏ထိရောက်မှုကိုလည်း ပြန်လည်သုံးသပ်ရပါမည်။ ဤအရာများသည် သင့်နေ့စဉ် စက်ရုံထွက်နှုန်းကို တိုက်ရိုက်သက်ရောက်မှုရှိသည်။
အပူပေးယန္တရားများသည် ပိုက်များကို မည်မျှမြန်ဆန်စွာ လုပ်ဆောင်နိုင်သည်ကို ညွှန်ပြသည်။ ယေဘူယျအားဖြင့် သင်သည် လှိုင်းတိုအနီအောက်ရောင်ခြည် (IR) အပူပေးခြင်းနှင့် လေပူလည်ပတ်မှုကြားကို သင်ရွေးချယ်သည်။ ကျွန်ုပ်တို့သည် အောက်တွင်ဖော်ပြထားသော နှိုင်းယှဉ်ဇယားတွင် အဓိကခြားနားချက်များကို အလေးပေးဖော်ပြထားသည်။
ထူးခြားချက် အမျိုးအစား |
Short-Wave Infrared (IR) |
လေပူလည်ပတ်မှု |
|---|---|---|
အပူအမြန်နှုန်း |
အလွန်လျင်မြန်သော၊ ချက်ချင်းအပူလွှဲပြောင်းခြင်း။ |
နှေးကွေးပြီး အပူချိန် တဖြည်းဖြည်း မြင့်တက်လာသည်။ |
ထိုးဖောက်မှုအတိမ်အနက် |
မျက်နှာပြင်အဆင့် အာရုံစူးစိုက်မှု၊ လောင်မြိုက်မှု ကျရောက်တတ်သည်။ |
နက်ရှိုင်းသော၊ တူညီသောနံရံထိုးဖောက်မှု |
အကောင်းဆုံးလျှောက်လွှာ |
ပါးလွှာသော နံရံပိုက်များ၊ မြန်နှုန်းမြင့်လိုင်းများ |
ထူထဲသော ဖိအားပိုက်များ |
စွမ်းအင်ထိရောက်မှု |
လျင်မြန်သော စက်ဝန်းများအတွက် မြင့်မားသော စွမ်းဆောင်ရည် |
အလယ်အလတ်ထိရောက်မှု၊ ကောင်းမွန်သောလျှပ်ကာလိုအပ်သည်။ |
ယနေ့ခေတ်တွင် လုပ်သားစရိတ်များ အဆက်မပြတ် စားသုံးနေသော ကုန်ထုတ်လုပ်မှု အနားသတ်များ။ တစ်ခု အလိုအလျောက် belling machine သည် အဆိုင်းများတွင် ကိုယ်တိုင်ဝင်ရောက်စွက်ဖက်မှုကို သိသိသာသာ လျှော့ချပေးသည်။ ဤလုပ်အားကို ချွေတာသော အလိုအလျောက် အင်္ဂါရပ်များကို သုံးသပ်ကြည့်ပါ-
ကိုယ်တိုင်နို့တိုက်ကျွေးသောစားပွဲများသည် ပင်မထုတ်ယူသည့်လိုင်းမှ ပိုက်များကို တိုက်ရိုက်ဆွဲထုတ်သည်။
အလိုအလျောက် ထုတ်လွှတ်သည့်စနစ်များသည် ကုန်ချောပစ္စည်းများကို သိုလှောင်ခန်းများပေါ်တွင် သပ်သပ်ရပ်ရပ် စည်းသည်။
ဥာဏ်ရည်ဥာဏ်သွေး ချို့ယွင်းမှု-ထောက်လှမ်းခြင်း အချက်ပြမှုများသည် အပူပေးခြင်း ချို့ယွင်းသောအခါတွင် အော်ပရေတာများအား ချက်ချင်းအကြောင်းကြားသည်။
စက်ရုပ်လက်များသည် လေးလံသောပိုက်များကို ပြင်းထန်စွာဆွဲထုတ်ခြင်းမပြုဘဲ လုံခြုံစွာကိုင်တွယ်သည်။
ဤအလိုအလျောက် လုပ်ဆောင်ချက်များသည် အဆက်မပြတ် ကြီးကြပ်မှုမရှိဘဲ ထုတ်လုပ်မှုကို ချောမွေ့စွာ ရွေ့လျားစေသည်။ အော်ပရေတာများသည် ကိုယ်တိုင်လုပ်အားထက် တင်းကျပ်သော အရည်အသွေးထိန်းချုပ်မှုကို အာရုံစိုက်နိုင်သည်။
မကြာခဏ ထုတ်ကုန်လဲလှယ်မှုများတွင် အချိန်ကုန်သွားခြင်းသည် အမြတ်အစွန်းကို ပျက်စီးစေသည်။ အော်ပရေတာများသည် mandrels များကို မည်မျှမြန်မြန်လဲလှယ်နိုင်သည်ကို အကဲဖြတ်ရပါမည်။ ချည်နှောင်မှုအားလုံးရှိ အမြန်ထုတ်လွှတ်မှု ယန္တရားများကို ရှာဖွေပါ။ အော်ပရေတာများသည် မတူညီသော ပိုက်အချင်းများအတွက် ကိရိယာတန်ဆာပလာများကို အလွယ်တကူ ပြောင်းလဲသင့်သည်။ ထိရောက်သော စက်များသည် မိနစ်သုံးဆယ်အတွင်း အပြည့်အဝ ပြောင်းလဲမှုကို ခွင့်ပြုသည်။ ကြာရှည်စွာ တပ်ဆင်မှုများသည် အဖိုးတန်ကုန်ထုတ်လုပ်မှု နာရီများနှင့် ဆိုင်ခွဲများ ပို့ဆောင်မှုများကို ဆုံးရှုံးစေပါသည်။ ယေဘူယျ အကောင်းဆုံး အလေ့အကျင့်တစ်ခုသည် အနီးနားရှိ ကိရိယာတန်ဆာပလာများကို ကြိုတင်ပြင်ဆင်ခြင်း ပါဝင်သည်။ ဤဇာတ်ခုံသည် လမ်းလျှောက်ချိန်ကို လျှော့ချပေးပြီး လဲလှယ်မှုတစ်ခုလုံးကို အရှိန်မြှင့်ပေးသည်။
စွမ်းဆောင်ရည်မြင့် socketing ယူနစ်သည် သုညတန်ဖိုးကို အမှီအခိုကင်းစွာ ပေးဆောင်သည်။ ၎င်းသည် သင့်လက်ရှိ စက်ရုံအလုပ်အသွားအလာတွင် ချောမွေ့စွာ ပေါင်းစပ်ရမည်ဖြစ်သည်။ ပေါင်းစည်းခြင်းသည် သင်္ချာတွက်ချက်မှုများနှင့် ရုပ်ပိုင်းဆိုင်ရာကြမ်းပြင်ကို ဂရုတစိုက်စီစဉ်ရန် လိုအပ်သည်။
သင်၏ အောက်ပိုင်း စက်ကိရိယာများသည် အထက်စီးကြောင်း ထွက်နှုန်းများနှင့် ကိုက်ညီရပါမည်။ အသွားအပြန်အမြန်နှုန်းကို အတိအကျ အတိအကျ တွက်ချက်ရပါမည်။ သင့်ရှိပြီးသားကို အကဲဖြတ်ပါ။ HDPE ပိုက် extrusion line သို့မဟုတ် PVC တပ်ဆင်မှု။ သင့် extruder သည် တစ်မိနစ်လျှင် စံပိုက်သုံးချောင်းကို ထုတ်လုပ်ပါက၊ အနီးကပ် နားထောင်ပါ။ belling unit သည် တစ်မိနစ်လျှင် အနည်းဆုံး ပိုက်သုံးလုံး လုပ်ဆောင်ရပါမည်။ စက်ဝန်းအချိန်များကို မတိုက်ဆိုင်ပါက ကြမ်းပြင်တွင် ကြီးမားသော အစုအပုံများ ဖြစ်စေသည်။ သင်သည် နောက်ဆုံးတွင် extruder ကို အတုဖြင့် နှေးကွေးရန် လိုအပ်လိမ့်မည်။ ဤနှေးကွေးမှုသည် extruder ၏ စစ်မှန်သော ထုတ်လုပ်မှုစွမ်းရည်ကို လုံးလုံးလျားလျား ဆုံးရှုံးစေသည်။
ခေတ်မီစက်ရုံများသည် တစ်စုတစ်စည်းတည်း ထိန်းချုပ်မှုကွန်ရက်များပေါ်တွင် ကြီးကြီးမားမား မှီခိုနေရသည်။ socketing ယူနစ်သည် programmable logic controller (PLC) compatibility လိုအပ်ပါသည်။ ကျော်ကြားသော တည်ဆောက်သူများသည် Siemens သို့မဟုတ် Mitsubishi ကဲ့သို့သော ကျယ်ကျယ်ပြန့်ပြန့် လက်ခံထားသော အမှတ်တံဆိပ်များကို အသုံးပြုကြသည်။ ဤသဟဇာတဖြစ်မှုသည် တစ်ခုလုံးကို ချောမွေ့သောဒေတာလွှဲပြောင်းပေးမှုကို သေချာစေသည်။ ပလပ်စတစ်ပိုက်ထုတ်လုပ်မှုလိုင်း ။ အလိုအလျောက် အမြန်နှုန်း ချိန်ညှိမှုများသည် ပြင်းထန်သော ပိတ်ဆို့မှုများ ဖြစ်ပေါ်ခြင်းမှ ကာကွယ်ပေးသည်။ ပင်မလိုင်းသည် socketing unit ကို အလွယ်တကူ အချက်ပြနိုင်သည်။ အချိန်နှင့်တစ်ပြေးညီ စီးဆင်းမှုအပေါ် အခြေခံ၍ စက်အား အလိုအလျောက် အရှိန်မြှင့်ရန် သို့မဟုတ် နှေးကွေးရန် ညွှန်ကြားထားသည်။
ရုပ်ပိုင်းဆိုင်ရာ ခြေရာသည် နေရာတိုင်းတွင် သိသာထင်ရှားသော အကောင်အထည်ဖော်နိုင်သည့် အန္တရာယ်ရှိသည်။ စက်ရုံကြမ်းခင်းနေရာသည် ထုတ်လုပ်သူများအတွက် ပရီမီယံပစ္စည်းတစ်ခုအဖြစ် ကျန်ရှိနေပါသည်။ ရနိုင်သောကြမ်းခင်းဧရိယာကို တိကျစွာတိုင်းတာရပါမည်။ အပူပေးမီးဖိုများ၏ ရုပ်ပိုင်းဆိုင်ရာ အတိုင်းအတာများကို သက်တောင့်သက်သာရှိစေရန် သေချာပါစေ။ ပိုက်စုပုံဇယားများကို သင့်လက်ရှိ အပြင်အဆင်နှင့် ကိုက်ညီကြောင်း စစ်ဆေးပါ။ forklift နှင့်နေ့စဉ်ပြုပြင်ထိန်းသိမ်းရေးဝန်ထမ်းများအတွက်လုံလောက်သောအခန်းချန်ထားပါ။ ကျဉ်းမြောင်းသော တပ်ဆင်ခြင်းသည် နေ့စဉ်လုပ်ငန်းဆောင်တာများကို ရှုပ်ထွေးစေပြီး ပြင်းထန်သော လုံခြုံရေးအန္တရာယ်များကို ဖန်တီးပေးပါသည်။ သင့်စက်ရုံကြမ်းပြင်တွင် တိပ်များကိုအသုံးပြု၍ စက်အပြင်အဆင်ကို အမြဲတမ်းမြေပုံဆွဲပါ။
၀ယ်လိုအားအဖွဲ့များသည် တစ်ခါတစ်ရံတွင် ကနဦးစတစ်ကာစျေးနှုန်းများကို အာရုံစိုက်လွန်းသည်။ ဤကန့်သတ်နည်းလမ်းသည် ကြီးမားသော ရေရှည်လည်ပတ်မှုကုန်ကျစရိတ်များကို လျစ်လျူရှုထားသည်။ စက်မှုအပူပေးစက်များကို စဉ်ဆက်မပြတ် လည်ပတ်ခြင်းသည် အဆောက်အဦဘတ်ဂျက်များကို လျင်မြန်စွာ ကုန်ဆုံးစေသည်။
ထူထဲသော ပလပ်စတစ် ပိုလီမာများကို အပူပေးခြင်းသည် နေ့စဉ် လျှပ်စစ်ဓာတ်အား အလွန်လိုအပ်သည်။ မော်ဒယ်ဟောင်းများသည် ပတ်ဝန်းကျင် စက်ရုံ ပတ်ဝန်းကျင်သို့ လျှင်မြန်စွာ အပူများ ယိုစိမ့်သည်။ တစ်ခု စွမ်းအင်ချွေတာသော belling machine သည် ပြင်းထန်သော လျှပ်ကာအပူပေးသည့် မီးဖိုများကို အသုံးပြုသည်။ လျှပ်စစ်ဆွဲအားကို လျှော့ချရန် အတွင်းပိုင်း နွေးထွေးမှုကို ထိန်းသိမ်းပေးသည်။ Servo-driven hydraulic နှင့် pneumatic စနစ်များသည် အခြားသော အကြီးစား အဆင့်မြှင့်တင်မှုကို ပေးပါသည်။ ၎င်းတို့သည် တက်ကြွသော စက်ပိုင်းဆိုင်ရာ လှုပ်ရှားမှုတွင်သာ ပါဝါဆွဲသည်။ သမားရိုးကျ အဆက်မပြတ်လည်ပတ်နေသော မော်တာများသည် ရပ်တန့်နေချိန်တွင် ဆက်တိုက် စွမ်းအင်ကို ဆုံးရှုံးစေသည်။ ဤ အင်ဂျင်နီယာဆိုင်ရာ တိုးတက်မှုများသည် သင်၏ ကီလိုဝပ် တစ်နာရီ အသုံးပြုမှုကို သိသိသာသာ လျော့ကျစေသည်။ လစဉ် အသုံးဝင်ငွေများ သိသိသာသာ ကျဆင်းသွားသည်ကို သင် ချက်ချင်း သတိပြုမိပါလိမ့်မည်။
တသမတ်တည်း အပူပေးခြင်းနှင့် တိကျသောစက်မှုဖွဲ့စည်းခြင်းတို့သည် ငြင်းပယ်ထားသော ထုတ်ကုန်များကို လျှော့ချပေးသည်။ အဆစ်များ အားနည်းခြင်းနှင့် ပြင်းထန်သော အသွင်အပြင်ပြဿနာများသည် အော်ပရေတာများအား ပိုက်များကို ဖယ်ရှားရန် တွန်းအားပေးသည်။ စွန့်ပစ်ထားသော ပိုက်တိုင်းသည် ဆုံးရှုံးနေသော အပျိုစင်အစေးနှင့် ဆုံးရှုံးသွားသော အချိန်များကို ကိုယ်စားပြုသည်။ ၎င်းသည် ၎င်းကို ထုတ်ယူသုံးစွဲခဲ့သော စျေးကြီးသော လုပ်အားနာရီများကိုလည်း ဖြုန်းတီးခဲ့သည်။ အရည်အသွေးမြင့် socketing ကိရိယာများသည် ပိုက်တိုင်းကို တင်းကျပ်သော အတိုင်းအတာခံနိုင်ရည်များနှင့် ကိုက်ညီကြောင်း သေချာစေသည်။ ကုန်ကြမ်းများကို ပိုမိုရောင်းချနိုင်သော ကုန်ပစ္စည်းများအဖြစ်သို့ ပြောင်းလဲခြင်းဖြင့် သင်သည် ငွေစုသည်။
စစ်မှန်သောဘဏ္ဍာရေးအကျိုးသက်ရောက်မှုကို ယုတ္တိနည်းကျကျ အကဲဖြတ်နိုင်ပါသည်။ ပြေစာသက်သက်ထက် သင်၏ ပြီးပြည့်စုံသော ငါးနှစ်လုပ်ငန်းဆောင်ရွက်မှုကုန်ကျစရိတ်ကို တွက်ချက်ပါ။ မတူညီသော စက်မော်ဒယ်များကို တိကျစွာ နှိုင်းယှဉ်ရန် ဤရိုးရှင်းသော သင်္ချာဘောင်ကို အသုံးပြုပါ-
ရှေ့စက်ဝယ်ယူမှုကုန်ကျစရိတ်ကို သတ်မှတ်ပါ။
ငါးနှစ်တာကာလအတွင်း ခန့်မှန်းထားသော စွမ်းအင်အသုံးပြုမှုကို ထည့်ပါ။
ခန့်မှန်းခြေ ကြိုတင်ကာကွယ်မှု ပြုပြင်ထိန်းသိမ်းမှု နှင့် စက်ရပ်ချိန်ကုန်ကျစရိတ်များကို ပေါင်းထည့်ပါ။
သက်သာသော အပိုင်းအစများမှ သိမ်းဆည်းထားသော ကုန်ကြမ်းတန်ဖိုးကို နုတ်ပါ။
ဤရိုးရှင်းသောမူဘောင်သည် စစ်မှန်သော ပစ္စည်းကိရိယာတန်ဖိုးကို ဖော်ပြသည်။ ထိရောက်သောစက်များသည် အချိန်ကြာလာသည်နှင့်အမျှ ၎င်းတို့အတွက် မရှိမဖြစ်လိုအပ်သော အသုံးဝင်မှုနှင့် အပိုင်းအစချွေတာမှုတို့ကြောင့် ဖြစ်သည်။
ရောင်းချသူရွေးချယ်မှုသည် နည်းပညာပိုင်းဆိုင်ရာ စက်သတ်မှတ်ချက်များအတိုင်း အလေးချိန်ကို သယ်ဆောင်သည်။ သင့်တွင် တသမတ်တည်း ပံ့ပိုးကူညီမှုပေးနိုင်သော ယုံကြည်စိတ်ချရသော လုပ်ဖော်ကိုင်ဖက်တစ်ဦး လိုအပ်ပါသည်။
ပလတ်စတစ်ပစ္စည်းများကို ဝယ်ယူသည့်အခါ ယေဘုယျဆန်သော စက်ယန္တရားတည်ဆောက်သူများကို ရှောင်ကြဉ်ပါ။ အဆောင်မှာ ရှာကြည့် belling machine အစား ထုတ်လုပ်သူ။ ၎င်းတို့သည် ပိုက်ထုတ်ခြင်းတွင် ရေအောက်ပိုင်းပစ္စည်းကိရိယာများကို သီးသန့် ကျွမ်းကျင်ရမည်။ အထူးပြုတည်ဆောက်သူများသည် ရှုပ်ထွေးသော ပိုလီမာစီးဆင်းမှုနှင့် ကျုံ့နှုန်းများကို နားလည်သည်။ ကြမ်းတမ်းခက်ထန်သော စက်ရုံကြမ်းခင်းဖြစ်ရပ်မှန်များကို မည်သူမဆိုထက် ပိုနားလည်ကြသည်။ ၎င်းတို့၏ အင်ဂျင်နီယာအဖွဲ့များသည် သင်ကြုံတွေ့နေရသည့် လုပ်ငန်းစဉ်ဆိုင်ရာ ပြဿနာများကို အတိအကျ ဖြေရှင်းပြီးဖြစ်သည်။
စာချုပ်များမချုပ်ဆိုမီ ၎င်းတို့၏လုပ်ငန်းဆိုင်ရာ အသိအမှတ်ပြုလက်မှတ်များကို တိကျစွာစစ်ဆေးပါ။ ၎င်းတို့သည် စံချိန်စံညွှန်း CE သို့မဟုတ် ISO ထုတ်လုပ်မှု လက်မှတ်များကို ကိုင်ဆောင်ထားသင့်သည်။ ထို့ထက် အရေးကြီးသည်မှာ ဒေသစံနှုန်းများနှင့်အညီ ကိရိယာတန်ဆာပလာများကို တည်ဆောက်ရမည်ဖြစ်သည်။ ASTM၊ DIN သို့မဟုတ် ISO လိုအပ်ချက်များနှင့် ကိုက်ညီကြောင်း သက်သေပြရန် ၎င်းတို့အား တောင်းဆိုပါ။ ကိရိယာတန်ဆာပလာများ မှားယွင်းနေပါက သင့်အချောထည်ပိုက်များကို လုံးဝရောင်းချ၍မရပါ။
Factory Acceptance Test (FAT) ကို မပြီးဘဲ တင်ပို့ခြင်းကို ဘယ်တော့မှ လက်မခံပါ။ သင်၏အတိအကျနမူနာများကို အသုံးပြု၍ ဤပြင်းထန်သောစမ်းသပ်မှုကို လုပ်ဆောင်ရန် တောင်းဆိုပါ။ စက်တပ်ဆင်မှု အပြီးသတ်ခြင်းမပြုမီ သင်၏ extruded ပိုက်များကို ၎င်းတို့ထံ ပေးပို့ပါ။ FAT လုပ်ငန်းစဉ်သည် အရေးကြီးသောအချက်များစွာကို ချက်ချင်းသက်သေပြသည်။ ၎င်းသည် စက်အား ကတိပြုထားသော စက်ဝန်းအချိန်များကို ဘေးကင်းစွာ ထိမှန်ကြောင်း အတည်ပြုသည်။ ၎င်းသည် socket များအားလုံးလိုအပ်သောအတိုင်းအတာအထိခံနိုင်ရည်များနှင့်အတိအကျကိုက်ညီကြောင်းအတည်ပြုသည်။ ၎င်းသည် သင်၏ သတ်မှတ်ထားသော ပိုက်အလေးချိန်များကို ကိုင်တွယ်သည့် အလိုအလျောက် ထုတ်လွှတ်သည့် စနစ်များကို စစ်ဆေးပေးသည်။
ရောင်းချပြီးနောက် ၎င်းတို့၏ဝန်ဆောင်မှုအဆင့်သဘောတူညီချက် (SLA) ကို ဂရုတစိုက်အကဲဖြတ်ပါ။ အကြီးစားစက်မှုလုပ်ငန်းအသုံးပြုမှုအောက်တွင် Hardware သည် ပြိုကွဲသွားပါသည်။ အထူးပြု အစားထိုး အစိတ်အပိုင်းများသို့ ချက်ချင်းဝင်ရောက်ခွင့် လိုအပ်ပါသည်။ ၎င်းတို့၏ အဝေးထိန်း ပြဿနာဖြေရှင်းခြင်းစွမ်းရည်ကို သေချာစွာ စစ်ဆေးပါ။ ၎င်းတို့၏ဆော့ဖ်ဝဲအင်ဂျင်နီယာများသည် PLC ချို့ယွင်းချက်များကို အွန်လိုင်းတွင် ရှာဖွေဖော်ထုတ်နိုင်ပါသလား။ ကြီးမားသော စက်ပိုင်းဆိုင်ရာ ချို့ယွင်းမှုများအတွက် ၎င်းတို့၏ နည်းပညာရှင် ပို့ဆောင်ချိန်များကို မေးမြန်းပါ။ အမြန်ရောင်းပြီးသည့်နောက် ပံ့ပိုးကူညီမှုသည် သင့်စက်ရုံကို တစ်နှစ်ပတ်လုံး အကျိုးအမြတ်ရရှိစေပါသည်။
မှန်ကန်သော socketing ကိရိယာကို ရွေးချယ်ခြင်းသည် ဂရုတစိုက် လည်ပတ်မှုဆိုင်ရာ ခွဲခြမ်းစိတ်ဖြာမှု လိုအပ်သည်။ သင်၏ဆုံးဖြတ်ချက်သည် နောက်ဆုံးတွင် ရုပ်ပိုင်းဆိုင်ရာ လိုက်ဖက်ညီမှုနှင့် စက်ဝန်းအမြန်နှုန်းကို ထပ်တူပြုခြင်းအပေါ် မူတည်ပါသည်။ ၎င်းသည် အတည်ပြုနိုင်သော ရောင်းချသူ၏ ယုံကြည်စိတ်ချရမှုအပေါ်လည်း မူတည်ပါသည်။ ညံ့ဖျင်းစွာ ဒီဇိုင်းထွင်ထားသော ရေအောက်ပိုင်း စက်ကိရိယာများသည် သင့်စက်ရုံတစ်ခုလုံး၏ထွက်အားကို ကန့်သတ်ခွင့်မပြုပါနှင့်။
သင်၏ဝယ်ယူရေးလုပ်ငန်းစဉ်ကို ယနေ့စတင်ရန် ဤချက်ချင်းနောက်ထပ်အဆင့်များကို လိုက်နာပါ-
လက်ရှိ အသုံးပြုနေသော ပိုက်အရွယ်အစားများအားလုံးတွင် သင်၏ လက်ရှိ ထုတ်ယူမှုလိုင်းအမြန်နှုန်းများကို စစ်ဆေးပါ။
သင်၏ ပိုက်အချင်း အပိုင်းအခြားများနှင့် ပူးတွဲပရိုဖိုင် လိုအပ်ချက်များကို မှတ်တမ်းတင်ပါ။
ဤဒေတာကို ကိုးကားချက်အတွက် တိကျသောတောင်းဆိုမှု (RFQ) စာရွက်စာတမ်းအဖြစ် စုစည်းပါ။
ရောင်းချသူ စာချုပ်များကို အပြီးသတ်ခြင်းမပြုမီ ပွင့်လင်းမြင်သာသော FAT လုပ်ထုံးလုပ်နည်းများကို တောင်းဆိုပါ။
A- ဟုတ်ကဲ့၊ အော်ပရေတာများသည် ရည်ရွယ်ချက်နှစ်ခုလုံးကို စက်တစ်ခုတည်းတွင် ပစ္စည်းနှစ်ခုလုံးကို စီမံဆောင်ရွက်နိုင်ပါသည်။ သို့သော်၊ ၎င်းသည် မတူညီသော socket ပရိုဖိုင်များအတွက် အထူးပြုကိရိယာလဲလှယ်မှုများ လိုအပ်သည်။ ပေါ်လီမာတစ်ခုစီ၏ မတူညီသောအပူဂုဏ်သတ္တိများကို ကိုင်တွယ်ရန် သီးခြားအပူပေးခြင်းနှင့် အအေးပေးခြင်း PLC ချက်ပြုတ်နည်းများကိုလည်း အစီအစဉ်ဆွဲရပါမည်။
A- စံလုပ်ငန်းတွင် ဦးဆောင်ချိန်သည် ပုံမှန်အားဖြင့် 45 ရက်မှ 90 ရက်အထိ ရှိသည်။ ဤအချိန်ဇယားသည် လိုအပ်သော စိတ်ကြိုက်အဆင့်များ၊ အတွင်း mandrels များ၏ ရှုပ်ထွေးမှုနှင့် လက်ရှိ စက်ရုံအလုပ်ရုံများပေါ်တွင် များစွာမူတည်ပါသည်။ အထူးပြု နှစ်မျိုးသုံးစက်များသည် များသောအားဖြင့် ရက် 90 အမှတ်အသားဆီသို့ နီးကပ်လာကြသည်။
A- စက်သည် အဝင်ပိုက်တည်နေရာများကို တိကျစွာသိရှိနိုင်ရန် ချိန်ညှိနိုင်သော photoelectric အာရုံခံကိရိယာများကို အသုံးပြုသည်။ အပူပေးဇုံထဲသို့ ဝင်သည်နှင့် ပိုက်ကို တင်းကျပ်စွာ လုံခြုံစေပါသည်။ အော်ပရေတာများသည် သုံးမီတာမှ ခြောက်မီတာအထိ စံအလျားများကို လိုက်လျောညီထွေဖြစ်စေရန်အတွက် အဆိုပါအာရုံခံကွင်းများကို အလွယ်တကူ ချိန်ညှိနိုင်သည်။


