

Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-07-01 Eredet: Telek


A harangozási vagy beültetési folyamat a műanyag csőgyártási műveletek kritikus utolsó lépéseként szolgál. Egyetlen szűk keresztmetszet itt azonnal tönkreteheti a tökéletesen extrudált termést. A termelési vezetők gyakran alábecsülik a dugaszolóaljzat mechanikai bonyolultságát, amíg költséges ízületi meghibásodások nem következnek be. A gyári padlók felhalmozódása is gyorsan megtörténik, ha a későbbi gépek meghibásodnak. A közös kockázatok hatékony kiküszöböléséhez nagy teljesítményű berendezésekre van szükség. Zökkenőmentesen meg kell felelnie a gyors extrudálási sebességnek, és szabályoznia kell a folyamatos energiafelhasználást. Ez a cikk konkrét, végrehajtható keretet biztosít a termelési vezetőknek és a beszerzési csapatoknak. Megvizsgáljuk, hogyan lehet pontosan kiértékelni az alapvető gépspecifikációkat. Felmérjük a létesítményintegrációs kockázatokat, hogy megelőzzük az elrendezési katasztrófákat. Azt is megtudhatja, hogyan kell megfelelően ellenőrizni egy megbízható eladót. Ez a gondos átvilágítás biztosítja létesítménye hosszú távú működési sikerét. Ezen technikai árnyalatok megértésével megóvhatja a teljes gyártási folyamatot. Végül megóvja szűk haszonkulcsát a felesleges pazarlástól és az állásidőtől.
Anyagkérdések: A PVC és a HDPE alapvetően eltérő hevítési és alakítási protokollokat igényel az anyagromlás megelőzése érdekében.
A sebesség szinkronizálása kritikus fontosságú: az automatikus harangozógépnek meg kell egyeznie a meglévő extrudálási beállítás ciklusidejével, vagy meg kell haladnia a ciklusidőket, hogy elkerülje a termelési felhalmozódást.
TCO az előzetes költségen felül: Az energiatakarékos csengőgépbe való befektetés jelentősen csökkenti az élettartamra szóló üzemeltetési költségeket a magas selejtezési arányú olcsó modellekhez képest.
Az ellenőrzéshez bizonyíték szükséges: Egy hiteles gyártónak átlátható gyári átvételi vizsgálatot (FAT) és garantált szerszámtűrést kell kínálnia.
Az üzemeltetőknek meg kell érteniük az anyagok viselkedését a tökéletes csőkötések eléréséhez. A PVC és a HDPE eltérően reagál az alkalmazott hőre. Nagyon speciális kezelést igényelnek az aljzatkihelyezési fázisban.
A merev PVC szigorú hőmérséklet-szabályozást igényel a feldolgozás során. A túlzott hőhatás gyors anyagromlást és felületi égést okoz. A csővégeket egyenletesen fel kell melegíteni az alakítás előtt. A szerszámkövetelmények az adott kötéstípustól függően változnak. Az oldószeres cementkötések egyszerű U-típusú dugós kialakítást használnak. Az elasztomer gyűrűs kötésekhez bonyolult R-típusú aljzat szükséges. Az üzemeltetők általában egy dedikált PVC csőharangozó gép ezekhez az igényes profilokhoz. Ezek a gépek precíziós tüskéket használnak a fűtött PVC pontos formázására. Gyakori hibák fordulnak elő, amikor a kezelők elsietik a fűtési ciklust. A rohanás törékeny ízületeket okoz, amelyek nyomás alatt meghibásodnak.
A kivitelezők a HDPE csöveket túlnyomórészt tompafúziós technikával kötik össze a helyszínen. A speciális önkormányzati alkalmazásokhoz azonban továbbra is szükség van dugaszolható csatlakozásokra. A HDPE egyedülálló kihívásokat jelent hatalmas termikus tömegének köszönhetően. A polimer emellett erős memória effektust is mutat. A felhevített anyag kétségbeesetten szeretné visszanyerni eredeti extrudált formáját. Hosszabb hűtési időt kell alkalmazni, amíg a cső rögzítve marad. A speciális belső tüskék megtartják az alakot, amíg a polimer teljesen meg nem köt. Ennek a kritikus hűtési fázisnak a rohanása garantálja az ovális problémákat. Ez mindig gyenge ízületekhez és költséges pótlásokhoz vezet.
A berendezések vásárlása előtt a létesítményeknek értékelniük kell jelenlegi termékösszetételüket. Tedd fel magadnak ezeket a gyakorlati kérdéseket:
Csak kemény PVC csöveket dolgoz fel naponta?
Az Ön létesítményében rendszeresen váltogatnak PVC és HDPE tételeket?
A gyártási ütemterv biztonságosan alkalmazkodik a lassabb HDPE hűtési időhöz?
Kiválaszthat egy dedikált gépet nagy mennyiségű, egyetlen anyagból történő futtatáshoz. Alternatív megoldásként választhat egy kettős célú rendszert. A kettős rendszerek fejlett vezérlőrecepteket igényelnek az anyagok közötti biztonságos váltáshoz. Nagy rugalmasságot kínálnak, de magasan képzett kezelőket igényelnek.
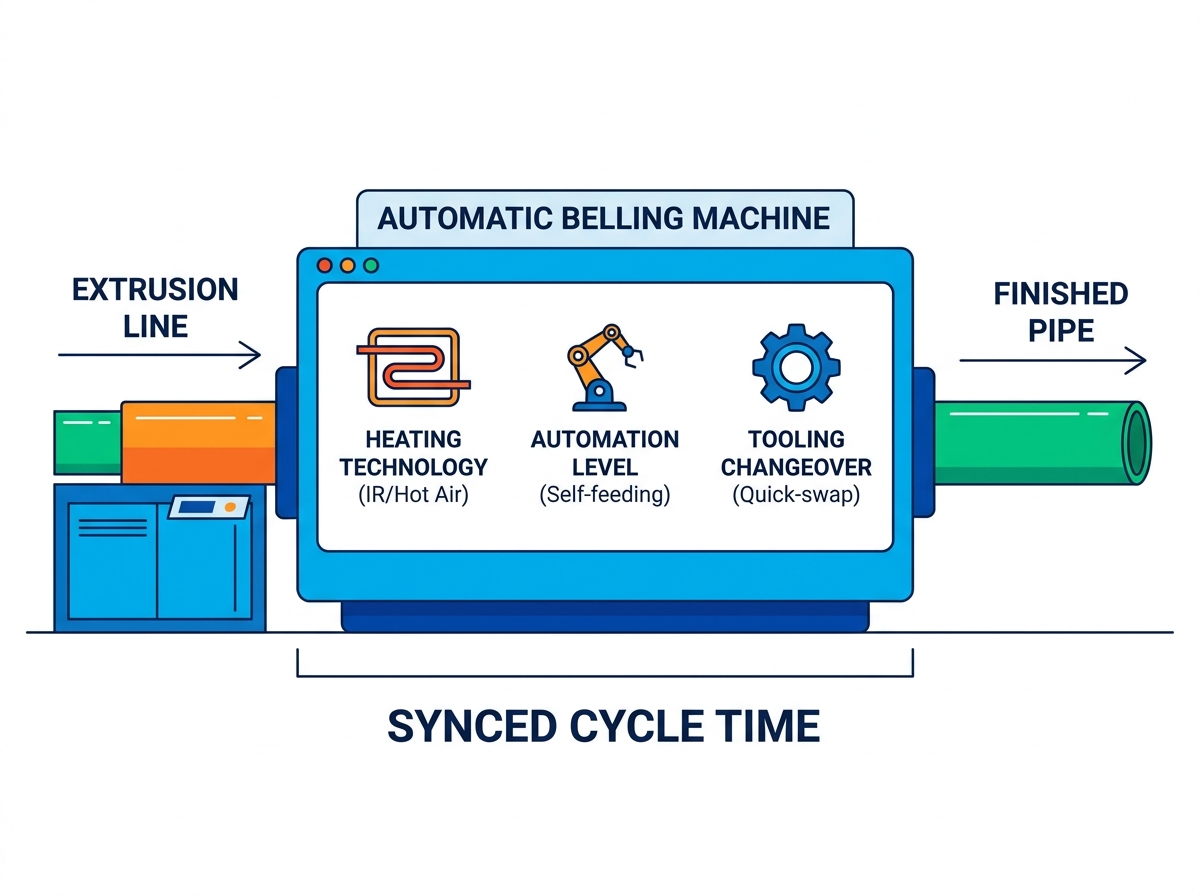
A megfelelő berendezés kiválasztása magában foglalja a fűtési módszerek alapos elemzését. Át kell tekintenie az automatizálási szinteket és az átállás hatékonyságát is. Ezek az elemek közvetlenül befolyásolják a napi gyári hozamot.
A fűtési mechanizmusok határozzák meg, hogy milyen gyorsan tudja feldolgozni a csöveket. Általában választhat a rövidhullámú infravörös (IR) fűtés és a meleg levegő keringtetése között. Az alábbi összehasonlító táblázatban felvázoltuk az alapvető különbségeket.
Funkció kategória |
Rövidhullámú infravörös (IR) |
Forró levegő keringtetés |
|---|---|---|
Fűtési sebesség |
Nagyon gyors, azonnali hőátadás |
Lassabb, fokozatos hőmérséklet-emelkedés |
Behatolási mélység |
Felületi szintű fókusz, hajlamos a perzselésre |
Mély, egyenletes falbehatolás |
Legjobb alkalmazás |
Vékonyfalú csövek, nagy sebességű vezetékek |
Vastag falú nyomócsövek |
Energiahatékonyság |
Nagy hatékonyság a gyors ciklusokhoz |
Közepes hatásfok, jó szigetelést igényel |
A munkaerőköltségek manapság folyamatosan beemésztik a gyártási árréseket. An automata csengőgép jelentősen csökkenti a kézi beavatkozást a műszakok között. Fontolja meg ezeket a munkaerő-takarékos automatizált funkciókat:
Az önetető asztalok közvetlenül a fő extrudáló vezetékből húzzák a csöveket.
Az automatizált kilökőrendszerek a késztermékeket szépen egymásra rakják a tárolóállványokra.
Az intelligens hibaérzékelő riasztók azonnal értesítik a kezelőket a fűtési hibákról.
A robotkarok biztonságosan kezelik a nagy teherbírású csöveket, megerőltető emberi emelés nélkül.
Ezek az automatizált funkciók folyamatos felügyelet nélkül biztosítják a termelés zökkenőmentes mozgását. Az üzemeltetők a kézi munka helyett a szigorú minőség-ellenőrzésre összpontosíthatnak.
Az állásidő tönkreteszi a jövedelmezőséget a gyakori termékcsere során. Fel kell mérnie, hogy a kezelők milyen gyorsan tudják felcserélni a tüskéket. Keressen gyorskioldó mechanizmusokat az összes formázó bilincsen. A kezelőknek könnyen ki kell cserélniük a szerszámokat a különböző csőátmérőkhöz. A hatékony gépek kevesebb mint harminc perc alatt teljes átállást tesznek lehetővé. A hosszan tartó üzembe helyezés értékes gyártási órákat veszít el, és elakad a szállítás. A bevált gyakorlat szerint a következő szerszámkészletet előzetesen a közelben helyezik el. Ez a szakaszolás csökkenti a gyaloglási időt és felgyorsítja a teljes cserét.
A nagy teljesítményű dugaszolóegység önállóan nulla értéket biztosít. Zökkenőmentesen kell integrálódnia a jelenlegi gyári munkafolyamatba. Az integráció alapos matematikai számításokat és fizikai padlótervezést igényel.
A downstream berendezésének tökéletesen meg kell egyeznie az upstream kimeneti sebességgel. Pontosan ki kell számítania a pontos felszállási sebességet. Értékelje a meglévőt HDPE csőextrudáló vonal vagy PVC beállítás. Ha az extruder percenként három szabványos csövet állít elő, figyeljen alaposan. A csengőegységnek percenként legalább három csövet kell feldolgoznia. A ciklusidők összeegyeztetésének elmulasztása hatalmas padlófelhalmozódást okoz. Végül mesterségesen le kell lassítania az extrudert. Ez a lassulás teljesen elpazarolja az extruder valódi termelési kapacitását.
A modern gyárak nagymértékben támaszkodnak az egységes vezérlőhálózatokra. Az aljzategységnek programozható logikai vezérlővel (PLC) való kompatibilitásra van szüksége. A neves építők széles körben elfogadott márkákat használnak, mint például a Siemens vagy a Mitsubishi. Ez a kompatibilitás zökkenőmentes adatátadást biztosít a teljes felületen műanyag cső gyártósor . Az automatikus sebességszabályozás megakadályozza a súlyos szűk keresztmetszetek kialakulását. A fővezeték könnyen jelezheti az aljzategységet. Azt mondja a gépnek, hogy a valós idejű áramlás alapján automatikusan gyorsítson vagy lassítson.
A fizikai lábnyom mindenhol jelentős megvalósítási kockázatot jelent. A gyári alapterület továbbra is prémium érték a gyártók számára. Pontosan meg kell mérni a rendelkezésre álló alapterületet. Ügyeljen arra, hogy a fűtőkemencék fizikai méretei kényelmesen illeszkedjenek. Ellenőrizze, hogy a csőfelhalmozási táblázatok illeszkednek-e a jelenlegi elrendezéséhez. Hagyjon elegendő helyet a targonca eléréséhez és a napi karbantartó személyzet számára. A szűk beépítés megnehezíti a napi műveleteket és súlyos biztonsági kockázatokat jelent. Először mindig térképezze fel a gép elrendezését szalaggal a gyári padlón.
A beszerzési csapatok néha túlságosan a kezdeti matricaárakra összpontosítanak. Ez a korlátozott megközelítés figyelmen kívül hagyja a hatalmas, hosszú távú működési költségeket. Az ipari fűtőberendezések folyamatos működtetése gyorsan lemeríti a létesítmény költségvetését.
Vastag műanyag polimerek hevítéséhez óriási elektromos áramra van szükség naponta. A régebbi modellek gyorsan szivárogtatják a hőt a gyári környezetbe. An Az energiatakarékos csengőgép ehelyett erősen szigetelt fűtőkemencéket használ. Megtartja a belső meleget, hogy minimalizálja az elektromos fogyasztást. A szervohajtású hidraulikus és pneumatikus rendszerek egy másik jelentős frissítést kínálnak. Csak aktív mechanikai mozgás közben vesznek fel energiát. A hagyományos, állandó üzemű motorok alapjáraton folyamatosan energiát pazarolnak. Ezek a tervezett fejlesztések drasztikusan csökkentik az Ön kilowatt/óra felhasználását. Szinte azonnal észreveszi a havi közüzemi számlák jelentős csökkenését.
Az állandó melegítés és a precíz mechanikai formázás csökkenti a kiselejtezett termékek mennyiségét. A gyenge ízületek és a súlyos ovális problémák arra kényszerítik a kezelőket, hogy selejtezzenek a csövekből. Minden leselejtezett cső az elpazarolt szűz gyantát és az elveszett időt jelképezi. Elpazarolja az extrudálással töltött drága munkaórákat is. A kiváló minőségű dugaszolóberendezés biztosítja, hogy minden cső megfeleljen a szigorú mérettűréseknek. Pénzt takarít meg, ha több nyersanyagot alakít át eladható áruvá.
Logikusan értékelheti a valódi pénzügyi hatást. Számolja ki átfogó ötéves működési költségeit, ne csak a számlát. Használja ezt az egyszerű matematikai keretet a különböző gépmodellek pontos összehasonlításához:
Határozza meg az előzetes gépvásárlási költséget.
Adja hozzá az ötéves időszakra tervezett energiafelhasználást.
Adja hozzá a becsült megelőző karbantartási és leállási költségeket.
Vonja le a megtakarított nyersanyag értéket az alacsonyabb hulladékmennyiségből.
Ez az egyszerű keret felfedi a felszerelés valódi értékét. A hatékony gépek alapvetően idővel megtérülnek a közüzemi és hulladékmegtakarítás révén.
A szállító kiválasztása ugyanolyan súlyú, mint a gép műszaki jellemzői. Megbízható partnerre van szüksége, aki képes folyamatos támogatást nyújtani.
Kerülje az általános gépgyártókat, amikor műanyag berendezéseket vásárol. Keress egy dedikált csengőgép gyártó helyett. Kizárólag csőextrudáló berendezésekre kell szakosodniuk. A szakosodott építők megértik az összetett polimer áramlási és zsugorodási arányokat. Mindenkinél jobban megértik a kemény gyári padló valóságát. Mérnöki csapataik már pontosan megoldották azokat a feldolgozási problémákat, amelyekkel Ön szembesül.
A szerződések aláírása előtt szigorúan ellenőrizze iparági tanúsítványaikat. Szabványos CE vagy ISO gyártási tanúsítvánnyal kell rendelkezniük. Ennél is fontosabb, hogy a regionális szabványoknak megfelelő szerszámokat kell építeniük. Kérje meg őket, hogy igazolják az ASTM, DIN vagy ISO követelményeknek való megfelelést. A hibás szerszámméretek a kész csöveket teljesen eladhatatlanná teszik.
Soha ne fogadjon el küldeményt a gyári átvételi teszt (FAT) elvégzése nélkül. Ragaszkodjon ennek a szigorú tesztnek a pontos mintáinak felhasználásához. Küldje el nekik az extrudált csöveket, mielőtt befejezik a gép összeállítását. A FAT folyamat számos kulcsfontosságú elemet azonnal bizonyít. Ellenőrzi, hogy a gép biztonságosan eléri az ígért ciklusidőket. Megerősíti, hogy minden aljzat pontosan megfelel a szükséges mérettűréseknek. Ellenőrzi, hogy az automatizált kilökőrendszerek kezelik-e az Ön adott csőtömegét.
Értékelje gondosan a szolgáltatási szint megállapodást (SLA) az értékesítés után. Erős ipari használat során a hardver végül tönkremegy. Azonnali hozzáférésre van szüksége a speciális cserealkatrészekhez. Alaposan ellenőrizze távoli hibaelhárítási képességeiket. A szoftvermérnökeik diagnosztizálhatják a PLC-hibákat online? Nagyobb mechanikai meghibásodások esetén érdeklődjön a technikusok kiszállítási idejéről. A gyors értékesítés utáni támogatás biztosítja, hogy gyára egész évben nyereségesen működjön.
A megfelelő dugaszolóberendezés kiválasztása alapos működési elemzést igényel. Az Ön döntése végső soron az anyagkompatibilitáson és a ciklussebesség szinkronizálásán múlik. Ez az igazolható szállítói megbízhatóságtól is függ. Ne hagyja, hogy a rosszul megtervezett downstream berendezések korlátozzák a teljes gyári teljesítményt.
Kövesse az alábbi lépéseket a beszerzési folyamat megkezdéséhez még ma:
Ellenőrizze az extrudáló vezeték jelenlegi sebességét az összes aktív csőméretben.
Dokumentálja a pontos csőátmérő-tartományokat és a csatlakozási profil követelményeit.
Állítsa össze ezeket az adatokat egy végleges Ajánlatkérés (RFQ) dokumentummá.
Követeljen átlátható FAT-eljárásokat a szállítói szerződések véglegesítése előtt.
V: Igen, a kezelők mindkét anyagot egyetlen kettős célú gépen is feldolgozhatják. Ehhez azonban speciális szerszámcserére van szükség a különböző foglalatprofilokhoz. Különálló fűtési és hűtési PLC-recepteket is be kell programoznia az egyes polimerek eltérő termikus tulajdonságainak kezelésére.
V: A szabványos iparági átfutási idő általában 45 és 90 nap között van. Ez az idővonal nagymértékben függ a szükséges testreszabási szintektől, a belső tüskék összetettségétől és az aktuális gyári munkaterheléstől. A speciális, kettős célú gépek általában közelebb kerülnek a 90 napos határhoz.
V: A gép állítható fotoelektromos érzékelőket használ a bejövő csövek helyzetének pontos észlelésére. Pneumatikus bilincsek szilárdan rögzítik a csövet, amint az belép a fűtési zónába. A kezelők könnyedén beállíthatják ezeket az érzékelőkonzolokat, hogy zökkenőmentesen alkalmazkodjanak a szabványos hosszúságokhoz, háromtól hat méterig.


