

Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-07-01 Oorsprong: Werf


Die klok- of sokproses dien as die kritieke finale stap in die vervaardiging van plastiekpype. 'n Enkele bottelnek hier kan onmiddellik perfek geëxtrudeerde opbrengste verwoes. Produksiebestuurders onderskat dikwels die meganiese kompleksiteite van sokkies totdat duur gewrigsfoute plaasvind. Fabrieksvloerophopings vind ook vinnig plaas wanneer stroomaf masjiene misluk. Jy benodig hoogs bekwame toerusting om hierdie gesamentlike risiko's effektief uit te skakel. Dit moet vinnige ekstrusiespoed naatloos pas en deurlopende energie bokoste beheer. Hierdie artikel voorsien produksiebestuurders en verkrygingspanne van 'n konkrete, uitvoerbare raamwerk. Ons sal ondersoek hoe om kernmasjienspesifikasies akkuraat te evalueer. Ons sal fasiliteitsintegrasierisiko's assesseer om uitlegrampe te voorkom. Jy sal ook presies leer hoe om 'n betroubare verkoper behoorlik te veearts. Hierdie noukeurige keuring verseker langtermyn operasionele sukses vir jou fasiliteit. Deur hierdie tegniese nuanses te verstaan, kan jy jou hele produksieproses beveilig. U sal uiteindelik u stywe winsmarges beskerm teen onnodige vermorsing en stilstand.
Materiële sake: PVC en HDPE vereis fundamenteel verskillende verhittings- en vormingsprotokolle om materiaaldegradasie te voorkom.
Spoedsinchronisasie is van kritieke belang: 'n Outomatiese belmasjien moet ooreenstem met die siklustye van jou bestaande ekstrusie-opstelling of oorskry om produksie-ophopings te voorkom.
TCO bo voorafkoste: Belegging in 'n energiebesparende klokmasjien verminder lewenslange bedryfskoste aansienlik in vergelyking met begrotingsmodelle met hoë skroottariewe.
Ondersoek vereis bewys: 'n Geloofwaardige vervaardiger moet deursigtige Fabrieksaanvaardingstoetsing (FAT) en gewaarborgde gereedskapstoleransies bied.
Operateurs moet materiaalgedrag verstaan om perfekte pypverbindings te verkry. PVC en HDPE reageer verskillend op toegepaste hitte. Hulle vereis hoogs gespesialiseerde hantering tydens die sokfase.
Rigiede PVC vereis streng temperatuurbeheer tydens verwerking. Oormaat hitte veroorsaak vinnige materiaalafbraak en oppervlakverbranding. Jy moet die pyppunte eweredig verhit voordat dit gevorm word. Gereedskapvereistes wissel na gelang van die spesifieke gewrigtipe. Oplosmiddel sement voege gebruik 'n eenvoudige U-tipe sok ontwerp. Elastomere ringverbindings benodig 'n ingewikkelde R-tipe sok. Operateurs maak gewoonlik staat op 'n toegewyde PVC pyp belmasjien vir hierdie veeleisende profiele. Hierdie masjiene gebruik presisie-doorn om die verhitte PVC akkuraat te vorm. Algemene foute kom voor wanneer operateurs die verhittingsiklus haas. Gejaag veroorsaak bros gewrigte wat onder druk misluk.
Kontrakteurs sluit hoofsaaklik HDPE-pype aan met behulp van kolfsmelttegnieke in die veld. Spesifieke munisipale toepassings vereis egter steeds sokverbindings. HDPE stel unieke uitdagings as gevolg van sy massiewe termiese massa. Die polimeer vertoon ook 'n sterk geheue-effek. Die verhitte materiaal wil desperaat terugkeer na sy oorspronklike geëxtrudeerde vorm. Jy moet verlengde afkoeltye toepas terwyl die pyp vas bly. Gespesialiseerde interne deurne hou die vorm totdat die polimeer ten volle set. Om hierdie kritieke verkoelingsfase te haas, waarborg probleme met ovaalheid. Dit lei altyd tot swak gewrigte en duur vervangings.
Fasiliteite moet hul huidige produkmengsel evalueer voordat toerusting aangekoop word. Vra jouself hierdie praktiese vrae:
Verwerk jy daagliks net stewige PVC-pype?
Wissel jou fasiliteit gereeld tussen PVC- en HDPE-groepe af?
Kan u produksieskedule stadiger HDPE-verkoelingstye veilig akkommodeer?
Jy kan 'n toegewyde masjien kies vir hoëvolume, enkelmateriaallopies. Alternatiewelik kan jy 'n dubbeldoelstelsel kies. Dubbele stelsels vereis gevorderde beheerresepte om veilig tussen materiale te wissel. Hulle bied groot buigsaamheid, maar vereis hoogs geskoolde operateurs.
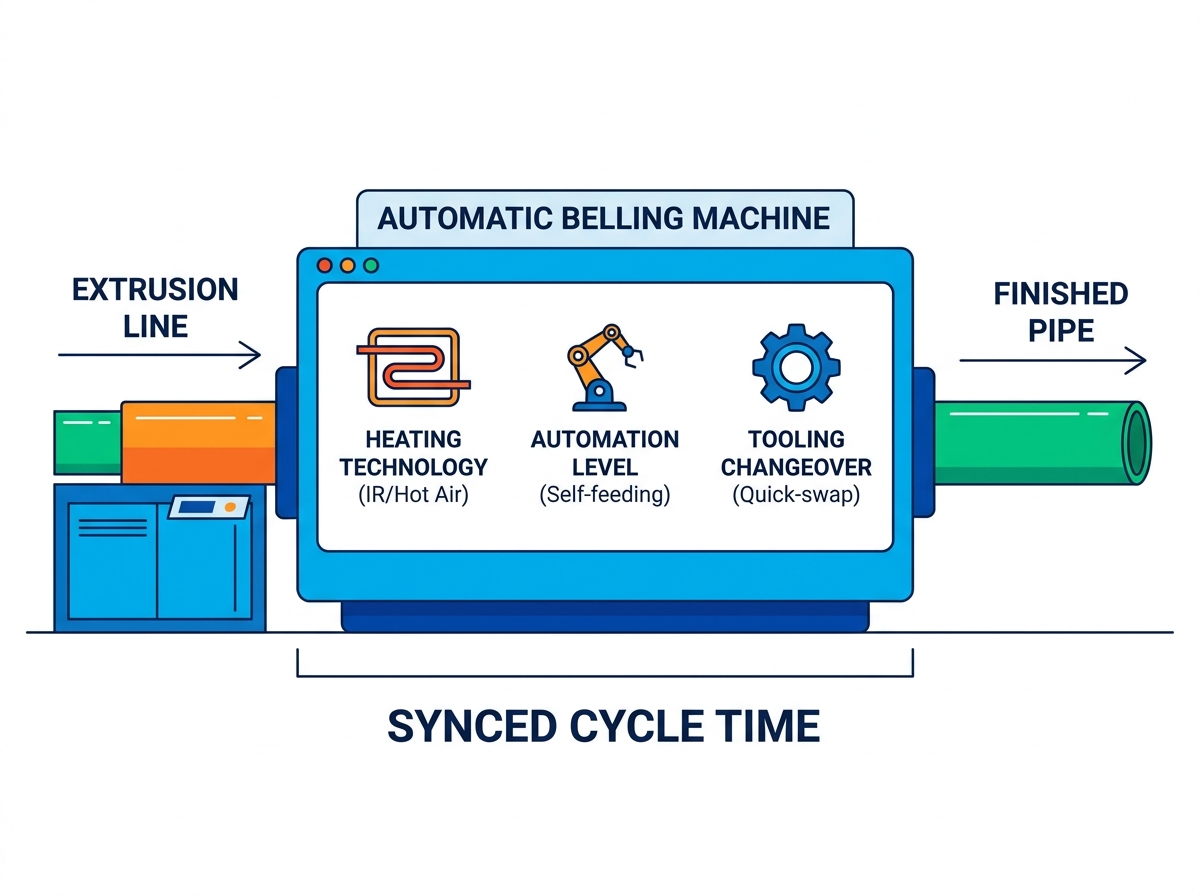
Die keuse van die korrekte toerusting behels die ontleding van verhittingsmetodes deeglik. U moet ook outomatiseringsvlakke en oorskakelingsdoeltreffendheid hersien. Hierdie elemente beïnvloed jou daaglikse fabrieksopbrengs direk.
Verhittingsmeganismes bepaal hoe vinnig jy pype kan verwerk. Jy kies gewoonlik tussen kortgolf infrarooi (IR) verwarming en warm lugsirkulasie. Ons het die kernverskille in die vergelykingsgrafiek hieronder uiteengesit.
Kenmerkkategorie |
Kortgolf-infrarooi (IR) |
Warmlugsirkulasie |
|---|---|---|
Verhitting spoed |
Baie vinnige, oombliklike hitte-oordrag |
Stadiger, geleidelike styging in temperatuur |
Penetrasiediepte |
Oppervlakvlakfokus, geneig tot skroei |
Diep, eenvormige muurpenetrasie |
Beste toepassing |
Dunwandige pype, hoëspoedlyne |
Dikwandige drukpype |
Energiedoeltreffendheid |
Hoë doeltreffendheid vir vinnige siklusse |
Matige doeltreffendheid, vereis goeie isolasie |
Arbeidskoste vreet vandag voortdurend vervaardigingsmarges in. An outomatiese belmasjien verminder handmatige ingryping aansienlik oor skofte. Oorweeg hierdie arbeidsbesparende outomatiese kenmerke:
Selfvoedingstafels trek pype direk vanaf die hoofekstrusielyn.
Outomatiese uitwerpstelsels stapel voltooide produkte netjies op stoorrakke.
Intelligente foutopsporingsalarms stel operateurs onmiddellik in kennis van verhittingsfoute.
Robotarms hanteer swaardienspype veilig sonder strawwe menslike opheffing.
Hierdie outomatiese kenmerke hou produksie glad aan die gang sonder konstante toesig. Operateurs kan fokus op streng gehaltebeheer in plaas van handearbeid.
Stilstand ruïneer winsgewendheid tydens gereelde produkveranderings. Jy moet evalueer hoe vinnig operateurs deuren kan ruil. Soek vir vinnige vrystellingmeganismes op alle vormklemme. Operateurs moet maklik gereedskap vir verskillende pypdiameters verander. Doeltreffende masjiene laat volledige omskakelings binne minder as dertig minute toe. Langdurige opstellings mors waardevolle vervaardigingsure en stalletjie-aflewerings. 'n Algemene beste praktyk behels die opstel van die volgende gereedskapstel vooraf naby. Hierdie opstelling verminder looptyd en bespoedig die hele omruiling.
'n Hoëprestasie-sokeenheid bied onafhanklik nulwaarde. Dit moet naatloos in jou huidige fabriekswerkvloei integreer. Integrasie vereis noukeurige wiskundige berekeninge en fisiese vloerbeplanning.
Jou stroomaftoerusting moet stroomopuitsetkoerse perfek pas. Jy moet die presiese aftrekspoed akkuraat bereken. Evalueer jou bestaande HDPE pyp ekstrusie lyn of PVC opstelling. As jou ekstruder drie standaardpype per minuut produseer, luister noukeurig. Die beleenheid moet ten minste drie pype per minuut verwerk. Versuim om siklustye te pas, veroorsaak massiewe vloerophopings. Jy sal uiteindelik die ekstruder kunsmatig moet vertraag. Hierdie verlangsaming mors die ekstruder se ware produksievermoë heeltemal.
Moderne fabrieke maak baie staat op verenigde beheernetwerke. Die sokeenheid benodig programmeerbare logiese kontroleerder (PLC) verenigbaarheid. Betroubare bouers gebruik wyd aanvaarde handelsmerke soos Siemens of Mitsubishi. Hierdie verenigbaarheid verseker gladde data-oorhandiging oor die geheel plastiek pyp produksie lyn . Outomatiese spoedaanpassings verhoed dat ernstige knelpunte vorm. Die hooflyn kan die sok-eenheid maklik aandui. Dit vertel die masjien om outomaties te versnel of te vertraag gebaseer op intydse vloei.
Fisiese voetspoor hou oral 'n beduidende implementeringsrisiko in. Fabrieksvloerspasie bly 'n uitstekende bate vir vervaardigers. Jy moet die beskikbare vloeroppervlakte presies meet. Maak seker dat die fisiese afmetings van die verwarmingsoonde gemaklik pas. Verifieer die pypakkumulasietabelle pas by jou huidige uitleg. Laat voldoende ruimte vir vurkhysertoegang en daaglikse instandhoudingspersoneel. ’n Beknopte installasie bemoeilik daaglikse bedrywighede en skep ernstige veiligheidsgevare. Karteer altyd eers die masjienuitleg met band op jou fabrieksvloer.
Verkrygingspanne fokus soms te veel op aanvanklike plakkerpryse. Hierdie beperkte benadering ignoreer die massiewe langtermyn bedryfsuitgawes. Om industriële verwarmers te laat loop, dreineer voortdurend fasiliteitsbegrotings vinnig.
Verhitting van dik plastiekpolimere verg daagliks enorme elektrisiteit. Ouer modelle lek hitte vinnig in die omringende fabrieksomgewing. An energiebesparende belmasjien gebruik eerder swaar geïsoleerde verwarmingsoonde. Dit behou interne warmte om elektriese trek te minimaliseer. Servo-aangedrewe hidrouliese en pneumatiese stelsels bied nog 'n groot opgradering. Hulle trek net krag tydens aktiewe meganiese beweging. Tradisionele motors wat konstant loop mors voortdurend energie terwyl hulle luier. Hierdie gemanipuleerde verbeterings verlaag jou kilowatt-per-uur-verbruik drasties. U sal byna onmiddellik aansienlike dalings in maandelikse nutsrekeninge opmerk.
Konsekwente verhitting en presiese meganiese vorming verminder afgekeurde produkte. Swak gewrigte en ernstige ovaalprobleme dwing operateurs om pype te skrap. Elke geskrapte pyp verteenwoordig vermorste maagdelike hars en verlore tyd. Dit mors ook die duur arbeidsure wat daaraan bestee word om dit uit te druk. Hoë kwaliteit soktoerusting verseker dat elke pyp aan streng dimensionele toleransies voldoen. Jy spaar geld deur meer grondstowwe in verkoopbare goedere om te skakel.
Jy kan die ware finansiële impak logies evalueer. Bereken jou omvattende vyf jaar bedryfskoste eerder as net die faktuur. Gebruik hierdie eenvoudige wiskundige raamwerk om verskillende masjienmodelle akkuraat te vergelyk:
Bepaal die vooraf masjienaankoopkoste.
Voeg die geprojekteerde energieverbruik oor 'n tydperk van vyf jaar by.
Voeg beraamde voorkomende instandhouding en onklaarrakingsuitgawes by.
Trek die grondstofwaarde wat gered is van laer skrootkoerse af.
Hierdie eenvoudige raamwerk openbaar ware toerustingwaarde. Doeltreffende masjiene betaal in wese vir hulself mettertyd deur nuts- en afvalbesparings.
Verkoperkeuse dra soveel gewig as tegniese masjienspesifikasies. Jy benodig 'n betroubare vennoot wat in staat is om konsekwente ondersteuning te lewer.
Vermy algemene masjineriebouers wanneer plastiektoerusting verkry word. Soek 'n toegewyde belmasjien vervaardiger plaas. Hulle moet uitsluitlik in pyp-ekstrudering stroomaf toerusting spesialiseer. Gespesialiseerde bouers verstaan komplekse polimeervloei en krimptempo's. Hulle verstaan die harde fabrieksvloerrealiteite beter as enigiemand. Hul ingenieurspanne het reeds die presiese verwerkingsprobleme waarmee u te kampe het, opgelos.
Verifieer hul bedryfsertifisering streng voordat kontrakte onderteken word. Hulle moet standaard CE- of ISO-vervaardigingsertifisering hê. Nog belangriker, hulle moet gereedskap bou wat aan streekstandaarde voldoen. Vra hulle om te bewys dat hulle voldoen aan ASTM-, DIN- of ISO-vereistes. Foutiewe gereedskapafmetings sal jou voltooide pype heeltemal onverkoopbaar maak.
Moet nooit versending aanvaar sonder om 'n Fabrieksaanvaardingstoets (FAT) te voltooi nie. Dring daarop aan om hierdie streng toets uit te voer deur u presiese monsters te gebruik. Stuur vir hulle jou geëxtrudeerde pype voordat hulle die masjiensamestelling finaliseer. Die FAT-proses bewys onmiddellik verskeie belangrike elemente. Dit bevestig dat die masjien die beloofde siklustye veilig tref. Dit bevestig dat alle voetstukke presies aan die vereiste dimensionele toleransies voldoen. Dit verifieer die outomatiese uitwerpstelsels wat u spesifieke pypgewigte hanteer.
Evalueer hul diensvlakooreenkoms (SLA) noukeurig na-verkope. Hardeware breek uiteindelik onder swaar industriële gebruik. Jy benodig onmiddellike toegang tot gespesialiseerde vervangingskomponente. Gaan hul afgeleë probleemoplossingsvermoëns deeglik na. Kan hul sagteware-ingenieurs PLC-foute aanlyn diagnoseer? Vra oor hul tegnikus se versendingstye vir groot meganiese onklaarrakings. Vinnige ondersteuning ná die verkoop hou jou fabriek die hele jaar deur winsgewend aan die gang.
Die keuse van die regte soktoerusting vereis noukeurige operasionele ontleding. Jou besluit berus uiteindelik op materiaalversoenbaarheid en siklusspoedsinchronisasie. Dit hang ook af van verifieerbare verskafferbetroubaarheid. Moenie toelaat dat swak ontwerpte stroomaftoerusting jou algehele fabrieksuitset beperk nie.
Volg hierdie onmiddellike volgende stappe om vandag met jou verkrygingsproses te begin:
Oudit jou huidige ekstrusielynspoed oor alle aktiewe pypgroottes.
Dokumenteer jou presiese pyp deursnee reekse en voeg profiel vereistes.
Stel hierdie data saam in 'n definitiewe Versoek vir Kwotasie (RFQ) dokument.
Vereis deursigtige FAT-prosedures voordat enige verskafferkontrakte gefinaliseer word.
A: Ja, operateurs kan albei materiale op 'n enkele dubbeldoelmasjien verwerk. Dit vereis egter gespesialiseerde gereedskap-uitruilings vir verskillende sokprofiele. Jy moet ook duidelike verwarming en verkoeling PLC resepte programmeer om die verskillende termiese eienskappe van elke polimeer te hanteer.
A: Standaard industriele leitye wissel gewoonlik van 45 tot 90 dae. Hierdie tydlyn hang baie af van die vereiste aanpassingsvlakke, die kompleksiteit van die interne deurne en huidige fabriekswerkladings. Gespesialiseerde dubbeldoelmasjiene stoot gewoonlik nader aan die 90-dae-kerf.
A: Die masjien gebruik verstelbare foto-elektriese sensors om inkomende pypposisies akkuraat op te spoor. Pneumatiese klampe maak die pyp stewig vas sodra dit die verhittingsone binnegaan. Operateurs kan hierdie sensorhakies maklik verstel om standaardlengtes wat wissel van drie tot ses meter naatloos te akkommodeer.


