

Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-07-01 Походження: Сайт


Процес розтрубування або розтрубування служить критичним останнім етапом у виробництві пластикових труб. Єдине вузьке місце тут може миттєво зруйнувати ідеально екструдований вихід. Керівники виробництва часто недооцінюють механічну складність роз’ємів, доки не виникне дорога поломка з’єднання. Навали на заводах також швидко відбуваються, коли наступні машини виходять з ладу. Для ефективного усунення цих спільних ризиків вам потрібне високопродуктивне обладнання. Він повинен бездоганно відповідати високим швидкостям екструзії та контролювати постійні витрати енергії. Ця стаття надає керівникам виробництва та групам із закупівель конкретну ефективну структуру. Ми розглянемо, як точно оцінити основні характеристики машини. Ми оцінимо ризики інтеграції об’єктів, щоб запобігти катастрофам у макеті. Ви також дізнаєтесь, як правильно перевірити надійного постачальника. Ця ретельна перевірка гарантує довгостроковий операційний успіх вашого підприємства. Розуміючи ці технічні нюанси, ви зможете захистити весь виробничий процес. Зрештою, ви захистите свій низький прибуток від непотрібних витрат і простоїв.
Матеріал має значення: ПВХ і ПНД вимагають принципово різних протоколів нагрівання та формування, щоб запобігти деградації матеріалу.
Синхронізація швидкості має вирішальне значення: час циклу автоматичної розтрубної машини має відповідати або перевищувати тривалість циклу вашої існуючої екструзійної установки, щоб запобігти накопиченню виробництва.
Загальна вартість володіння перевищує початкову вартість: інвестиції в енергозберігаючий дзвоновий верстат значно зменшують експлуатаційні витрати протягом усього терміну експлуатації порівняно з бюджетними моделями з високим рівнем браку.
Перевірка вимагає доказів: надійний виробник повинен запропонувати прозорі заводські приймальні випробування (FAT) і гарантовані допуски інструментів.
Оператори повинні розуміти поведінку матеріалу, щоб досягти ідеальних з’єднань труб. ПВХ і ПНД по-різному реагують на нагрівання. Вони вимагають вузькоспеціалізованого поводження на етапі розетки.
Жорсткий ПВХ вимагає суворого контролю температури під час обробки. Надлишок тепла викликає швидку деградацію матеріалу та горіння поверхні. Ви повинні рівномірно нагріти кінці труб перед формуванням. Вимоги до інструментів залежать від конкретного типу з’єднання. Цементні з’єднання на розчиннику мають звичайну конструкцію розетки U-подібного типу. Еластомерні кільцеві з’єднання вимагають складного R-типу. Оператори зазвичай покладаються на виділені Машина для розтрубування ПВХ труб для цих вимогливих профілів. Ці машини використовують прецизійні оправки для точного формування нагрітого ПВХ. Поширені помилки трапляються, коли оператори поспішають із циклом нагрівання. Поспіх викликає крихкість суглобів, які руйнуються під тиском.
Підрядники переважно з’єднують труби ПНД за допомогою методів стикового зварювання в польових умовах. Однак для спеціальних муніципальних застосувань все ще потрібні муфтові з’єднання. HDPE представляє унікальні проблеми через свою величезну термічну масу. Полімер також має сильний ефект пам'яті. Нагрітий матеріал відчайдушно хоче повернутися до своєї первісної екструдованої форми. Ви повинні застосувати подовжений час охолодження, поки труба залишається закріпленою. Спеціальні внутрішні оправки утримують форму до повного схоплювання полімеру. Прискорення цієї критичної фази охолодження гарантує проблеми з овальністю. Це завжди призводить до слабких з’єднань і дорогих замін.
Підприємства повинні оцінити свій поточний асортимент продукції перед придбанням обладнання. Задайте собі такі практичні запитання:
Ви щодня обробляєте тільки жорсткі ПВХ труби?
Чи регулярно на вашому підприємстві чергуються партії ПВХ і ПНД?
Чи може ваш виробничий графік безпечно врахувати повільніший час охолодження HDPE?
Ви можете вибрати спеціальну машину для великого обсягу, одного матеріалу. Крім того, ви можете вибрати систему подвійного призначення. Для безпечного перемикання між матеріалами для подвійних систем потрібні розширені рецепти керування. Вони пропонують велику гнучкість, але вимагають висококваліфікованих операторів.
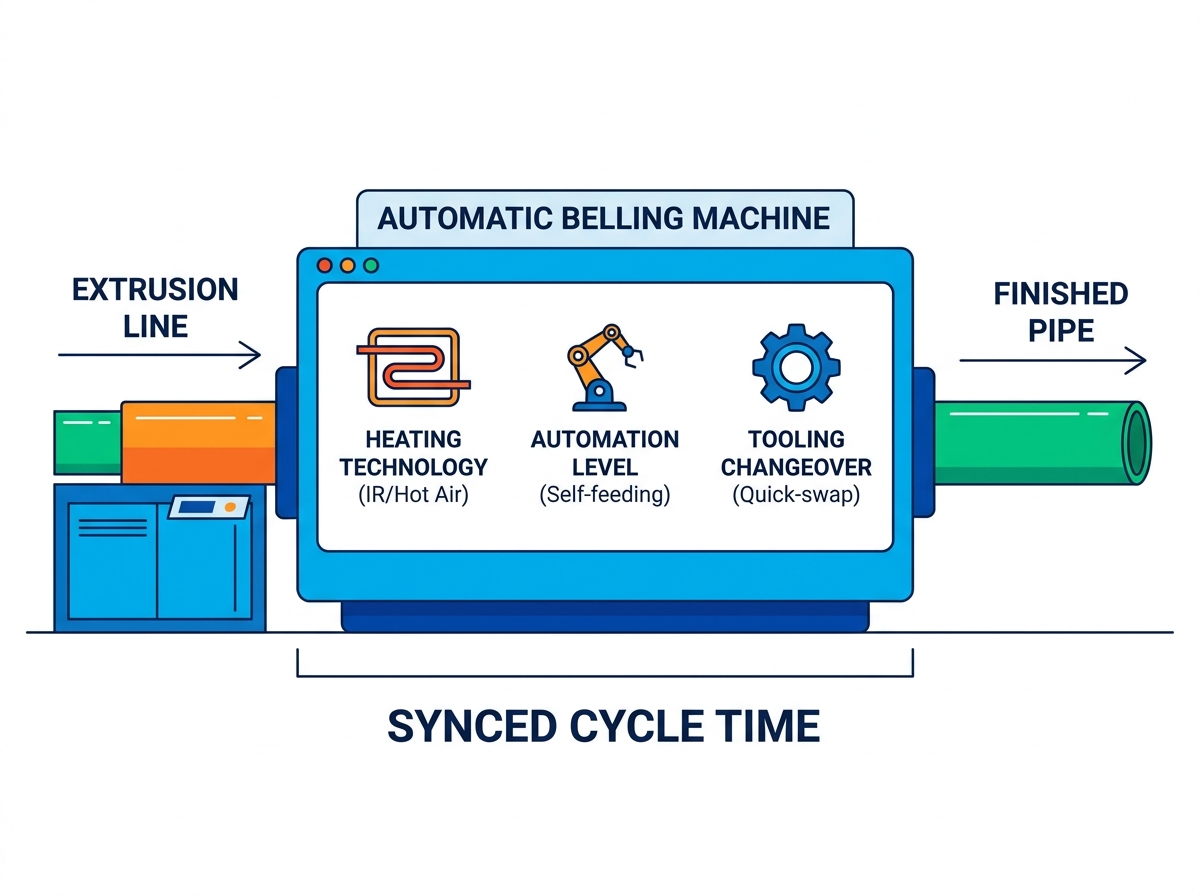
Вибір правильного обладнання передбачає ретельний аналіз способів опалення. Ви також повинні переглянути рівні автоматизації та ефективність перемикання. Ці елементи безпосередньо впливають на вашу щоденну врожайність.
Нагрівальні механізми визначають, наскільки швидко ви можете обробляти труби. Зазвичай ви вибираєте між короткохвильовим інфрачервоним (ІЧ) нагріванням і циркуляцією гарячого повітря. Ми окреслили основні відмінності в таблиці порівняння нижче.
Категорія функції |
Короткохвильовий інфрачервоний (ІЧ) |
Циркуляція гарячого повітря |
|---|---|---|
Швидкість нагріву |
Дуже швидка, миттєва передача тепла |
Більш повільне, поступове підвищення температури |
Глибина проникнення |
Поверхневий фокус, схильний до обгорання |
Глибоке рівномірне проникнення в стінку |
Кращий додаток |
Тонкостінні труби, високошвидкісні лінії |
Товстостінні напірні труби |
Енергоефективність |
Висока ефективність для швидких циклів |
Помірна ефективність, вимагає хорошої теплоізоляції |
Витрати на робочу силу сьогодні постійно з’їдають рентабельність виробництва. Ан автоматична дзвонова машина значно зменшує ручне втручання протягом змін. Розглянемо ці автоматизовані функції, що заощаджують трудомісткість:
Самозавантажувальні столи витягують труби безпосередньо з основної екструзійної лінії.
Автоматичні системи викиду акуратно складають готову продукцію на стелажі для зберігання.
Інтелектуальна сигналізація виявлення несправностей негайно сповіщає операторів про збій опалення.
Роботизовані руки безпечно обробляють важкі труби без напруженого підйому людини.
Ці автоматизовані функції забезпечують безперебійний рух виробництва без постійного нагляду. Оператори можуть зосередитися на суворому контролі якості замість ручної праці.
Простої руйнують рентабельність через часті зміни продукту. Ви повинні оцінити, наскільки швидко оператори можуть поміняти оправки. Шукайте швидкознімні механізми на всіх формувальних затискачах. Оператори повинні легко змінювати інструменти для різних діаметрів труб. Ефективні машини дозволяють повністю переключитися менш ніж за тридцять хвилин. Тривалі налаштування втрачають дорогоцінні години виробництва та доставки в кіоски. Загальна найкраща практика полягає в тому, щоб заздалегідь поставити поруч наступний набір інструментів. Ця постановка скорочує час ходьби та прискорює весь обмін.
Високопродуктивний розетковий блок самостійно забезпечує нульове значення. Він має бездоганно інтегруватися у поточний робочий процес на заводі. Інтеграція вимагає ретельних математичних розрахунків і фізичного планування підлоги.
Ваше наступне обладнання має ідеально відповідати швидкості вихідного потоку. Ви повинні точно розрахувати точну швидкість витягування. Оцініть свій існуючий Лінія екструзії труб HDPE або установка ПВХ. Якщо ваш екструдер виробляє три стандартні труби за хвилину, уважно слухайте. Розтрубний агрегат повинен обробляти не менше трьох труб за хвилину. Невідповідність часу циклу спричиняє масове нагромадження підлоги. З часом вам доведеться штучно сповільнити екструдер. Це уповільнення повністю втрачає справжню виробничу потужність екструдера.
Сучасні заводи значною мірою покладаються на уніфіковані мережі керування. Розетковий блок потребує сумісності з програмованим логічним контролером (PLC). Відомі будівельники використовують такі відомі марки, як Siemens або Mitsubishi. Ця сумісність забезпечує плавну передачу даних у всьому лінія виробництва пластикових труб . Автоматичне регулювання швидкості запобігає утворенню серйозних вузьких місць. Головна лінія може легко сигналізувати про розетковий блок. Він повідомляє машині пришвидшити або сповільнити автоматично на основі потоку в реальному часі.
Фізичний слід скрізь створює значний ризик впровадження. Заводська площа залишається преміальним активом для виробників. Ви повинні точно виміряти доступну площу підлоги. Переконайтеся, що фізичні розміри нагрівальних печей зручно підходять. Переконайтеся, що таблиці накопичення труб відповідають вашому поточному плануванню. Залиште достатньо місця для доступу вилкового навантажувача та персоналу щоденного обслуговування. Тісна установка ускладнює повсякденну роботу і створює серйозну загрозу безпеці. Завжди спершу нанесіть макет компонування машини за допомогою стрічки на виробництві.
Команди із закупівель іноді надто зосереджуються на початкових цінах наклейок. Цей обмежений підхід ігнорує значні довгострокові операційні витрати. Безперервна робота промислових обігрівачів швидко виснажує бюджет підприємства.
Нагрівання товстих пластикових полімерів потребує величезної електроенергії щодня. Старіші моделі швидко виділяють тепло в навколишнє заводське середовище. Ан Натомість енергозберігаюча дзвонова машина використовує сильно ізольовані нагрівальні печі. Він зберігає внутрішнє тепло, щоб мінімізувати електроспоживання. Гідравлічні та пневматичні системи з сервоприводом пропонують ще одне серйозне оновлення. Вони споживають енергію лише під час активного механічного руху. Традиційні двигуни з постійним ходом безперервно витрачають енергію під час холостого ходу. Ці технічні вдосконалення значно знижують споживання кіловат на годину. Ви майже відразу помітите значне зниження щомісячних комунальних платежів.
Постійне нагрівання та точне механічне формування зменшують забраковані продукти. Слабкі з’єднання та серйозні проблеми з овальністю змушують операторів брати труби на металобрухт. Кожна утилізована труба – це марно витрачена первинна смола та втрачений час. Це також витрачає дорогі робочі години, витрачені на його екструдування. Високоякісне обладнання для розтрубів гарантує, що кожна труба відповідає суворим допускам на розміри. Ви економите гроші, перетворюючи більше сировини на товар, який можна продати.
Ви можете логічно оцінити справжні фінансові наслідки. Розрахуйте свої повні п'ятирічні операційні витрати, а не просто рахунок-фактуру. Використовуйте цю просту математичну структуру для точного порівняння різних моделей машин:
Визначте початкову вартість покупки машини.
Додайте прогнозоване споживання енергії за п’ятирічний період.
Додайте приблизні витрати на профілактичне обслуговування та час простою через поломку.
Відніміть заощаджену вартість сировини від нижчих показників браку.
Ця проста структура розкриває справжню вартість обладнання. Ефективні машини, по суті, окупаються з часом за рахунок економії комунальних витрат і браку.
Вибір постачальника має таку ж вагу, як і технічні характеристики машини. Вам потрібен надійний партнер, здатний надавати постійну підтримку.
Уникайте машинобудівників широкого профілю, купуючи пластикове обладнання. Шукайте присвяченого виробник розтрубної машини . Вони повинні спеціалізуватися виключно на обладнанні для екструзії труб. Спеціалізовані будівельники розуміють текучість складних полімерів і швидкість усадки. Вони краще за всіх розуміють суворі реалії заводу. Їхні команди інженерів уже вирішили точні проблеми обробки, з якими ви зіткнулися.
Ретельно перевіряйте їхні галузеві сертифікати перед підписанням контрактів. Вони повинні мати стандартні виробничі сертифікати CE або ISO. Що ще важливіше, вони повинні створювати інструменти, які відповідають регіональним стандартам. Попросіть їх підтвердити відповідність вимогам ASTM, DIN або ISO. Неправильні розміри інструменту зроблять ваші готові труби повністю непридатними для продажу.
Ніколи не приймайте відправлення, не пройшовши заводські приймальні випробування (FAT). Наполягайте на проведенні цього суворого тесту з використанням ваших точних зразків. Надішліть їм свої екструдовані труби, перш ніж вони завершать складання машини. Процес FAT миттєво підтверджує кілька важливих елементів. Він підтверджує, що машина безпечно досягає обіцяного часу циклу. Це підтверджує, що всі розетки точно відповідають необхідним допускам розмірів. Він перевіряє, чи автоматичні системи виштовхування справляються з конкретною вагою труб.
Ретельно оцініть їх угоду про рівень обслуговування (SLA) після продажу. Обладнання з часом виходить з ладу під час інтенсивного промислового використання. Вам потрібен негайний доступ до спеціалізованих замінних компонентів. Ретельно перевірте їхні можливості дистанційного усунення несправностей. Чи можуть їхні інженери програмного забезпечення діагностувати несправності ПЛК онлайн? Запитайте про час відправки техніків у разі серйозних механічних поломок. Швидка підтримка після продажу забезпечує прибуткову роботу вашого заводу цілий рік.
Вибір правильного розеткового обладнання вимагає ретельного аналізу роботи. Ваше рішення в кінцевому підсумку залежить від сумісності матеріалів і синхронізації швидкості циклу. Це також залежить від перевіреної надійності постачальника. Не дозволяйте погано сконструйованому наступному обладнанню обмежувати загальну продуктивність заводу.
Виконайте наступні кроки, щоб почати процес закупівлі вже сьогодні:
Аудит вашої поточної швидкості екструзійної лінії для всіх активних розмірів труб.
Задокументуйте ваші точні діапазони діаметрів труб і вимоги до профілю з’єднань.
Об’єднайте ці дані в документ остаточного запиту пропозиції (RFQ).
Вимагайте прозорих процедур FAT перед укладенням будь-яких контрактів з постачальниками.
A: Так, оператори можуть обробляти обидва матеріали на одній машині подвійного призначення. Однак це вимагає спеціальної заміни інструментів для різних профілів розеток. Ви також повинні запрограмувати різні рецепти ПЛК нагріву та охолодження для обробки різних теплових властивостей кожного полімеру.
Відповідь: Стандартний галузевий термін виконання зазвичай становить від 45 до 90 днів. Ця шкала значною мірою залежить від необхідних рівнів налаштування, складності внутрішніх оправок і поточного заводського навантаження. Спеціалізовані машини подвійного призначення зазвичай наближаються до позначки 90 днів.
A: Машина використовує регульовані фотоелектричні датчики для точного визначення положення вхідної труби. Пневматичні хомути надійно закріплюють трубу після входу в зону нагріву. Оператори можуть легко відрегулювати ці сенсорні кронштейни для плавного розміщення стандартної довжини від трьох до шести метрів.


