

Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-07-01 Ursprung: Plats


Klocknings- eller sockelprocessen fungerar som det kritiska sista steget i tillverkningen av plaströr. En enda flaskhals här kan omedelbart förstöra perfekt extruderade skördar. Produktionschefer underskattar ofta den mekaniska komplexiteten i sockeln tills kostsamma fogfel inträffar. Fabriksgolvstaplar sker också snabbt när nedströmsmaskiner misslyckas. Du behöver mycket kapabel utrustning för att effektivt eliminera dessa gemensamma risker. Den måste matcha snabba extruderingshastigheter sömlöst och kontrollera pågående energioverhead. Den här artikeln ger produktionsledare och inköpsteam ett konkret ramverk som kan genomföras. Vi kommer att undersöka hur man utvärderar kärnmaskinspecifikationer korrekt. Vi kommer att bedöma anläggningsintegreringsrisker för att förhindra layoutkatastrofer. Du kommer också att lära dig exakt hur du vet en pålitlig leverantör ordentligt. Denna noggranna granskning säkerställer långsiktig driftframgång för din anläggning. Genom att förstå dessa tekniska nyanser kan du säkra hela din produktionsprocess. Du kommer i slutändan att skydda dina snäva vinstmarginaler från onödigt slöseri och stillestånd.
Materialfrågor: PVC och HDPE kräver fundamentalt olika uppvärmnings- och formningsprotokoll för att förhindra materialnedbrytning.
Hastighetssynkronisering är kritisk: En automatisk klockmaskin måste matcha eller överskrida cykeltiderna för din befintliga strängsprutningsinställning för att förhindra produktionsstörningar.
TCO över initialkostnad: Att investera i en energibesparande klockmaskin minskar avsevärt driftskostnaderna under hela livslängden jämfört med budgetmodeller med höga skrotningshastigheter.
Vetting kräver bevis: En trovärdig tillverkare bör erbjuda transparent Factory Acceptance Testing (FAT) och garanterade verktygstoleranser.
Operatörer måste förstå materialets beteende för att uppnå perfekta rörskarvar. PVC och HDPE reagerar olika på tillförd värme. De kräver högt specialiserad hantering under uttagsfasen.
Styv PVC kräver strikt temperaturkontroll under bearbetningen. Överskottsvärme orsakar snabb materialnedbrytning och ytförbränning. Du måste värma rörändarna jämnt innan de formas. Verktygskraven varierar beroende på den specifika fogtypen. Lösningsmedelscementfogar använder en enkel design av U-typ. Elastomera ringfogar kräver en intrikat R-typ hylsa. Operatörer förlitar sig vanligtvis på en dedikerad PVC-rörbockmaskin för dessa krävande profiler. Dessa maskiner använder precisionsdorn för att forma den uppvärmda PVC-en exakt. Vanliga misstag uppstår när operatörer skyndar på uppvärmningscykeln. Rusning orsakar sköra leder som misslyckas under tryck.
Entreprenörer ansluter till övervägande del HDPE-rör med hjälp av stumfusionstekniker på fältet. Särskilda kommunala tillämpningar kräver dock fortfarande hylsor. HDPE introducerar unika utmaningar på grund av sin massiva termiska massa. Polymeren uppvisar också en stark minneseffekt. Det uppvärmda materialet vill desperat återgå till sin ursprungliga extruderade form. Du måste tillämpa förlängda kyltider medan röret förblir säkrat. Specialiserade inre dorn håller formen tills polymeren stelnar helt. Att skynda på denna kritiska kylningsfas garanterar ovalitetsproblem. Det leder alltid till svaga leder och kostsamma byten.
Anläggningar måste utvärdera sin nuvarande produktmix innan de köper utrustning. Ställ dig själv dessa praktiska frågor:
Bearbetar du endast styva PVC-rör dagligen?
Växlar din anläggning mellan PVC- och HDPE-satser regelbundet?
Kan ditt produktionsschema klara långsammare HDPE-kylningstider på ett säkert sätt?
Du kan välja en dedikerad maskin för stora volymer, enstaka materialkörningar. Alternativt kan du välja ett system med dubbla ändamål. Dubbla system kräver avancerade kontrollrecept för att växla mellan material säkert. De erbjuder stor flexibilitet men kräver mycket skickliga operatörer.
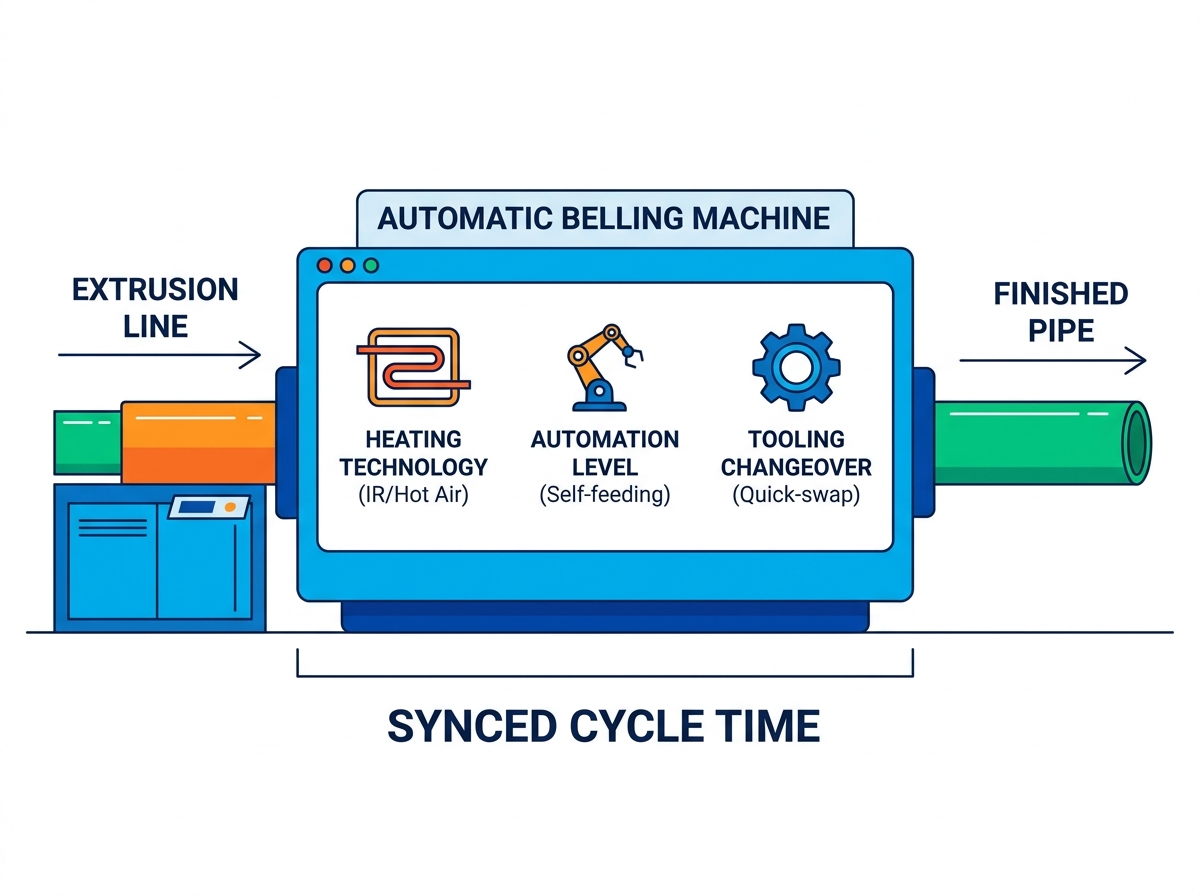
Att välja rätt utrustning innebär att man noggrant analyserar uppvärmningsmetoderna. Du måste också se över automationsnivåer och omställningseffektivitet. Dessa element påverkar direkt din dagliga fabriksavkastning.
Uppvärmningsmekanismer dikterar hur snabbt du kan bearbeta rör. Du väljer vanligtvis mellan kortvågig infraröd (IR) uppvärmning och varmluftscirkulation. Vi beskrev kärnskillnaderna i jämförelsediagrammet nedan.
Funktionskategori |
Kortvågig infraröd (IR) |
Varmluftscirkulation |
|---|---|---|
Uppvärmningshastighet |
Mycket snabb, omedelbar värmeöverföring |
Långsammare, gradvis temperaturhöjning |
Inträngningsdjup |
Fokus på ytnivå, benägen att bränna |
Djup, enhetlig vägggenomföring |
Bästa applikationen |
Tunnväggiga rör, höghastighetsledningar |
Tjockväggiga tryckrör |
Energieffektivitet |
Hög effektivitet för snabba cykler |
Måttlig effektivitet, kräver bra isolering |
Arbetskraftskostnaderna tär ständigt på tillverkningsmarginalerna idag. En automatisk klockmaskin minskar manuellt ingrepp avsevärt över skift. Tänk på dessa arbetsbesparande automatiserade funktioner:
Självmatande bord drar rör direkt från huvudextruderingslinjen.
Automatiserade utmatningssystem staplar färdiga produkter snyggt på förvaringsställ.
Intelligenta feldetekteringslarm meddelar operatörer omedelbart vid uppvärmningsfel.
Robotarmar hanterar tunga rör på ett säkert sätt utan ansträngande mänskliga lyft.
Dessa automatiserade funktioner håller produktionen igång smidigt utan konstant tillsyn. Operatörer kan fokusera på strikt kvalitetskontroll istället för manuellt arbete.
Driftstopp förstör lönsamheten vid frekventa produktbyten. Du måste utvärdera hur snabbt operatörer kan byta dorn. Leta efter snabbkopplingsmekanismer på alla formningsklämmor. Operatörer bör enkelt byta verktyg för olika rördiametrar. Effektiva maskiner tillåter fullständiga omställningar på mindre än trettio minuter. Långvariga installationer slösar bort värdefulla tillverkningstimmar och stallleveranser. En vanlig bästa praxis innebär att iscensätta nästa verktygsuppsättning i närheten i förväg. Denna iscensättning minskar gångtiden och påskyndar hela bytet.
En högpresterande sockelenhet ger nollvärde oberoende av varandra. Det måste integreras sömlöst i ditt nuvarande fabriksarbetsflöde. Integration kräver noggranna matematiska beräkningar och fysisk planläggning.
Din nedströmsutrustning måste perfekt matcha uppströms utmatningshastigheter. Du måste beräkna den exakta avlämningshastigheten noggrant. Utvärdera din befintliga HDPE-rörextruderingslinje eller PVC-installation. Om din extruder producerar tre standardpipor per minut, lyssna noga. Klockenheten måste bearbeta minst tre rör per minut. Att misslyckas med att matcha cykeltider orsakar massiva golvpålar. Du kommer så småningom att behöva sakta ner extrudern på konstgjord väg. Denna avmattning slösar bort extruderns verkliga produktionskapacitet helt.
Moderna fabriker är mycket beroende av enhetliga kontrollnätverk. Sockelenheten behöver programmerbar logisk styrenhet (PLC)-kompatibilitet. Ansedda byggare använder allmänt accepterade varumärken som Siemens eller Mitsubishi. Denna kompatibilitet säkerställer smidig dataöverföring över hela produktionslinje för plaströr . Automatiska hastighetsjusteringar förhindrar att allvarliga flaskhalsar uppstår. Huvudledningen kan enkelt signalera uttaget. Den säger åt maskinen att snabba upp eller sakta ner automatiskt baserat på realtidsflöde.
Fysiskt fotavtryck utgör en betydande implementeringsrisk överallt. Fabriksyta förblir en premiumtillgång för tillverkare. Du måste mäta den tillgängliga golvytan exakt. Se till att de fysiska måtten på värmeugnarna passar bekvämt. Verifiera att rörackumuleringstabellerna passar din nuvarande layout. Lämna tillräckligt med utrymme för åtkomst till gaffeltruckar och dagligt underhållspersonal. En trång installation komplicerar den dagliga driften och skapar allvarliga säkerhetsrisker. Kartlägg alltid maskinens layout med tejp på fabriksgolvet först.
Upphandlingsteam fokuserar ibland för mycket på initiala klistermärkespriser. Detta begränsade tillvägagångssätt ignorerar de enorma långsiktiga driftskostnaderna. Att driva industriella värmare tömmer kontinuerligt anläggningens budgetar snabbt.
Uppvärmning av tjocka plastpolymerer kräver enorm elektricitet dagligen. Äldre modeller läcker värme snabbt in i den omgivande fabriksmiljön. En energisparande klockmaskin använder istället kraftigt isolerade värmeugnar. Den behåller inre värme för att minimera elektriskt drag. Servodrivna hydrauliska och pneumatiska system erbjuder ytterligare en stor uppgradering. De drar bara kraft under aktiv mekanisk rörelse. Traditionella motorer med konstant drift slösar energi kontinuerligt på tomgång. Dessa konstruerade förbättringar sänker drastiskt din användning av kilowatt per timme. Du kommer att märka betydande sänkningar av månatliga elräkningar nästan omedelbart.
Konsekvent uppvärmning och exakt mekanisk formning minskar kasserade produkter. Svaga fogar och svåra ovalitetsproblem tvingar operatörer att skrota rör. Varje skrotat rör representerar bortkastat jungfruharts och förlorad tid. Det slösar också bort de dyra arbetstimmar som ägnas åt att extrudera den. Högkvalitativ uttagsutrustning säkerställer att varje rör uppfyller strikta dimensionella toleranser. Du sparar pengar genom att omvandla mer råvara till säljbara varor.
Du kan utvärdera den verkliga ekonomiska effekten logiskt. Beräkna din omfattande femåriga driftskostnad snarare än bara fakturan. Använd detta enkla matematiska ramverk för att jämföra olika maskinmodeller exakt:
Bestäm inköpskostnaden för maskinen i förväg.
Lägg till den beräknade energianvändningen under en femårsperiod.
Lägg till beräknade kostnader för förebyggande underhåll och driftstopp.
Subtrahera det sparade råvaruvärdet från lägre skrotsatser.
Detta enkla ramverk avslöjar verkligt utrustningsvärde. Effektiva maskiner betalar i princip för sig själva över tiden genom besparingar på nytta och skrot.
Val av leverantör väger lika mycket som tekniska maskinspecifikationer. Du behöver en pålitlig partner som kan leverera konsekvent support.
Undvik generalistiska maskinbyggare när du köper plastutrustning. Leta efter en dedikerad klockmaskinstillverkare istället. De måste uteslutande specialisera sig på rörsträngsprutning efterföljande utrustning. Specialiserade byggare förstår komplexa polymerflöden och krymphastigheter. De förstår den hårda verkligheten på fabriksgolvet bättre än någon annan. Deras ingenjörsteam har redan löst de exakta bearbetningsproblemen du står inför.
Verifiera deras branschcertifieringar noggrant innan du skriver kontrakt. De bör ha standard CE- eller ISO-tillverkningscertifieringar. Ännu viktigare är att de måste bygga verktyg som överensstämmer med regionala standarder. Be dem att bevisa överensstämmelse med ASTM-, DIN- eller ISO-kraven. Felaktiga verktygsmått kommer att göra dina färdiga rör helt osäljbara.
Acceptera aldrig försändelser utan att genomföra ett fabriksacceptanstest (FAT). Insistera på att köra detta rigorösa test med dina exakta prover. Skicka dina extruderade rör till dem innan de slutför maskinmonteringen. FAT-processen bevisar flera avgörande faktorer direkt. Det bekräftar att maskinen når de utlovade cykeltiderna på ett säkert sätt. Det bekräftar att alla hylsor uppfyller de erforderliga dimensionstoleranserna exakt. Det verifierar att de automatiska utkastningssystemen hanterar dina specifika rörvikter.
Utvärdera deras servicenivåavtal (SLA) noggrant efter försäljningen. Hårdvara går sönder så småningom under tung industriell användning. Du behöver omedelbar tillgång till specialiserade ersättningskomponenter. Kontrollera deras fjärrfelsökningsfunktioner noggrant. Kan deras mjukvaruingenjörer diagnostisera PLC-fel online? Fråga om deras utsändningstider för tekniker för större mekaniska haverier. Snabb support efter försäljningen håller din fabrik igång lönsamt året runt.
Att välja rätt uttagsutrustning kräver noggrann driftsanalys. Ditt beslut vilar i slutändan på materialkompatibilitet och cykelhastighetssynkronisering. Det beror också på verifierbar leverantörs tillförlitlighet. Låt inte dåligt utformad nedströmsutrustning begränsa din totala fabriksproduktion.
Följ dessa omedelbara nästa steg för att påbörja din upphandlingsprocess idag:
Granska dina nuvarande strängsprutningshastigheter över alla aktiva rörstorlekar.
Dokumentera dina exakta rördiameterintervall och krav på skarvprofiler.
Sammanställ dessa data till ett slutgiltigt offertförfrågan (RFQ) dokument.
Kräv transparenta FAT-procedurer innan du slutför några leverantörskontrakt.
S: Ja, operatörer kan bearbeta båda materialen på en enda maskin med dubbla ändamål. Det kräver dock specialiserade verktygsbyten för olika hylsprofiler. Du måste också programmera distinkta värme- och kyl-PLC-recept för att hantera de olika termiska egenskaperna hos varje polymer.
S: Standard branschledtider varierar vanligtvis från 45 till 90 dagar. Denna tidslinje beror mycket på de nödvändiga anpassningsnivåerna, komplexiteten hos de interna dornarna och aktuella fabriksarbetsbelastningar. Specialiserade maskiner med dubbla ändamål brukar närma sig 90-dagarsgränsen.
S: Maskinen använder justerbara fotoelektriska sensorer för att detektera inkommande rörpositioner exakt. Pneumatiska klämmor säkrar röret ordentligt när det kommer in i värmezonen. Operatörer kan enkelt justera dessa sensorfästen för att rymma standardlängder från tre till sex meter sömlöst.


