

பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-07-01 தோற்றம்: தளம்


பெல்லிங் அல்லது சாக்கெட்டிங் செயல்முறை பிளாஸ்டிக் குழாய் உற்பத்தி நடவடிக்கைகளில் முக்கியமான இறுதிப் படியாக செயல்படுகிறது. இங்கே ஒரு தடங்கல் உடனடியாக வெளியேற்றப்பட்ட விளைச்சலை அழித்துவிடும். விலையுயர்ந்த கூட்டு தோல்விகள் ஏற்படும் வரை உற்பத்தி மேலாளர்கள் பெரும்பாலும் சாக்கெட்டின் இயந்திர சிக்கல்களை குறைத்து மதிப்பிடுகின்றனர். கீழ்நிலை இயந்திரங்கள் தோல்வியடையும் போது தொழிற்சாலை தரைக் குவியல்களும் விரைவாக நிகழ்கின்றன. இந்த கூட்டு அபாயங்களை திறம்பட அகற்ற உங்களுக்கு அதிக திறன் கொண்ட உபகரணங்கள் தேவை. இது விரைவான வெளியேற்ற வேகத்துடன் தடையின்றி பொருந்த வேண்டும் மற்றும் தற்போதைய ஆற்றலைக் கட்டுப்படுத்த வேண்டும். இந்தக் கட்டுரை உற்பத்தி மேலாளர்கள் மற்றும் கொள்முதல் குழுக்களுக்கு உறுதியான, செயல்படக்கூடிய கட்டமைப்பை வழங்குகிறது. முக்கிய இயந்திர விவரக்குறிப்புகளை எவ்வாறு துல்லியமாக மதிப்பிடுவது என்பதை நாங்கள் ஆராய்வோம். தளவமைப்பு பேரழிவுகளைத் தடுக்க வசதி ஒருங்கிணைப்பு அபாயங்களை மதிப்பீடு செய்வோம். நம்பகமான விற்பனையாளரை எவ்வாறு சரியாகக் கண்காணிப்பது என்பதையும் நீங்கள் கற்றுக் கொள்வீர்கள். இந்த கவனமாக பரிசோதித்தல் உங்கள் வசதிக்கான நீண்ட கால செயல்பாட்டு வெற்றியை உறுதி செய்கிறது. இந்த தொழில்நுட்ப நுணுக்கங்களைப் புரிந்துகொள்வதன் மூலம், உங்கள் முழு உற்பத்தி செயல்முறையையும் நீங்கள் பாதுகாக்கலாம். தேவையற்ற கழிவுகள் மற்றும் வேலையில்லா நேரத்திலிருந்து உங்கள் இறுக்கமான லாப வரம்புகளை நீங்கள் இறுதியில் பாதுகாப்பீர்கள்.
பொருள் சார்ந்த விஷயங்கள்: PVC மற்றும் HDPE ஆகியவை பொருள் சிதைவைத் தடுக்க, அடிப்படையில் வேறுபட்ட வெப்பமாக்கல் மற்றும் உருவாக்கும் நெறிமுறைகள் தேவை.
வேக ஒத்திசைவு மிகவும் முக்கியமானது: உற்பத்திக் குவியலைத் தடுக்க, ஒரு தானியங்கி பெல்லிங் இயந்திரம் உங்கள் தற்போதைய எக்ஸ்ட்ரூஷன் அமைப்பின் சுழற்சி நேரங்களுடன் பொருந்த வேண்டும் அல்லது மீற வேண்டும்.
முன்கூட்டிய விலைக்கு மேல் TCO: அதிக ஸ்கிராப் விகிதங்களைக் கொண்ட பட்ஜெட் மாடல்களுடன் ஒப்பிடும்போது ஆற்றல் சேமிப்பு பெல்லிங் இயந்திரத்தில் முதலீடு செய்வது வாழ்நாள் செயல்பாட்டுச் செலவுகளைக் கணிசமாகக் குறைக்கிறது.
சோதனைக்கு ஆதாரம் தேவை: ஒரு நம்பகமான உற்பத்தியாளர் வெளிப்படையான தொழிற்சாலை ஏற்பு சோதனை (FAT) மற்றும் உத்தரவாதமான கருவி சகிப்புத்தன்மையை வழங்க வேண்டும்.
ஆபரேட்டர்கள் சரியான குழாய் மூட்டுகளை அடைய பொருள் நடத்தை புரிந்து கொள்ள வேண்டும். PVC மற்றும் HDPE ஆகியவை பயன்படுத்தப்பட்ட வெப்பத்திற்கு வித்தியாசமாக செயல்படுகின்றன. சாக்கெட் கட்டத்தின் போது அவர்கள் மிகவும் சிறப்பு வாய்ந்த கையாளுதலைக் கோருகின்றனர்.
கடுமையான PVC செயலாக்கத்தின் போது கடுமையான வெப்பநிலைக் கட்டுப்பாட்டைக் கோருகிறது. அதிக வெப்பம் விரைவான பொருள் சிதைவு மற்றும் மேற்பரப்பு எரியும். குழாய் முனைகளை உருவாக்குவதற்கு முன் சமமாக சூடாக்க வேண்டும். குறிப்பிட்ட கூட்டு வகையின் அடிப்படையில் கருவி தேவைகள் மாறுபடும். கரைப்பான் சிமெண்ட் மூட்டுகள் நேரடியான U-வகை சாக்கெட் வடிவமைப்பைப் பயன்படுத்துகின்றன. எலாஸ்டோமெரிக் ரிங் மூட்டுகளுக்கு ஒரு சிக்கலான R-வகை சாக்கெட் தேவைப்படுகிறது. ஆபரேட்டர்கள் பொதுவாக ஒரு அர்ப்பணிப்புடன் தங்கியிருக்கிறார்கள் PVC பைப் பெல்லிங் இயந்திரம் . இந்த கோரும் சுயவிவரங்களுக்கு இந்த இயந்திரங்கள் சூடாக்கப்பட்ட பிவிசியை துல்லியமாக வடிவமைக்க துல்லியமான மாண்ட்ரல்களைப் பயன்படுத்துகின்றன. ஆபரேட்டர்கள் வெப்ப சுழற்சியை அவசரப்படுத்தும்போது பொதுவான தவறுகள் ஏற்படுகின்றன. அவசரப்படுவதால், அழுத்தத்தின் கீழ் தோல்வியடையும் உடையக்கூடிய மூட்டுகள் ஏற்படுகிறது.
ஒப்பந்ததாரர்கள் முக்கியமாக HDPE குழாய்களில் பட் ஃப்யூஷன் நுட்பங்களைப் பயன்படுத்தி துறையில் இணைகின்றனர். இருப்பினும், குறிப்பிட்ட நகராட்சி பயன்பாடுகளுக்கு இன்னும் சாக்கெட் செய்யப்பட்ட மூட்டுகள் தேவைப்படுகின்றன. HDPE அதன் மிகப்பெரிய வெப்ப நிறை காரணமாக தனித்துவமான சவால்களை அறிமுகப்படுத்துகிறது. பாலிமர் ஒரு வலுவான நினைவக விளைவையும் வெளிப்படுத்துகிறது. சூடான பொருள் அதன் அசல் வெளியேற்றப்பட்ட வடிவத்திற்கு திரும்ப விரும்புகிறது. குழாய் பாதுகாப்பாக இருக்கும் போது நீங்கள் நீட்டிக்கப்பட்ட குளிரூட்டும் நேரத்தை பயன்படுத்த வேண்டும். பாலிமர் முழுமையாக அமைக்கும் வரை சிறப்பு உள் மாண்ட்ரல்கள் வடிவத்தை வைத்திருக்கும். இந்த முக்கியமான குளிரூட்டும் கட்டத்தை அவசரப்படுத்துவது ஓவாலிட்டி சிக்கல்களுக்கு உத்தரவாதம் அளிக்கிறது. இது எப்போதும் பலவீனமான மூட்டுகள் மற்றும் விலையுயர்ந்த மாற்றங்களுக்கு வழிவகுக்கிறது.
உபகரணங்களை வாங்குவதற்கு முன், வசதிகள் அவற்றின் தற்போதைய தயாரிப்பு கலவையை மதிப்பீடு செய்ய வேண்டும். இந்த நடைமுறை கேள்விகளை நீங்களே கேட்டுக்கொள்ளுங்கள்:
நீங்கள் தினமும் திடமான PVC குழாய்களை மட்டும் செயலாக்குகிறீர்களா?
உங்கள் வசதி PVC மற்றும் HDPE பேட்சுகளுக்கு இடையே தொடர்ந்து மாறிமா?
உங்கள் உற்பத்தி அட்டவணை மெதுவாக HDPE குளிரூட்டும் நேரத்தை பாதுகாப்பாக வைக்க முடியுமா?
அதிக அளவு, ஒற்றைப் பொருள் ரன்களுக்கு ஒரு பிரத்யேக இயந்திரத்தை நீங்கள் தேர்வு செய்யலாம். மாற்றாக, நீங்கள் ஒரு இரட்டை நோக்க அமைப்பைத் தேர்ந்தெடுக்கலாம். இரட்டை அமைப்புகளுக்குப் பொருட்களுக்கு இடையே பாதுகாப்பாக மாறுவதற்கு மேம்பட்ட கட்டுப்பாட்டு ரெசிபிகள் தேவை. அவை சிறந்த நெகிழ்வுத்தன்மையை வழங்குகின்றன, ஆனால் மிகவும் திறமையான ஆபரேட்டர்களைக் கோருகின்றன.
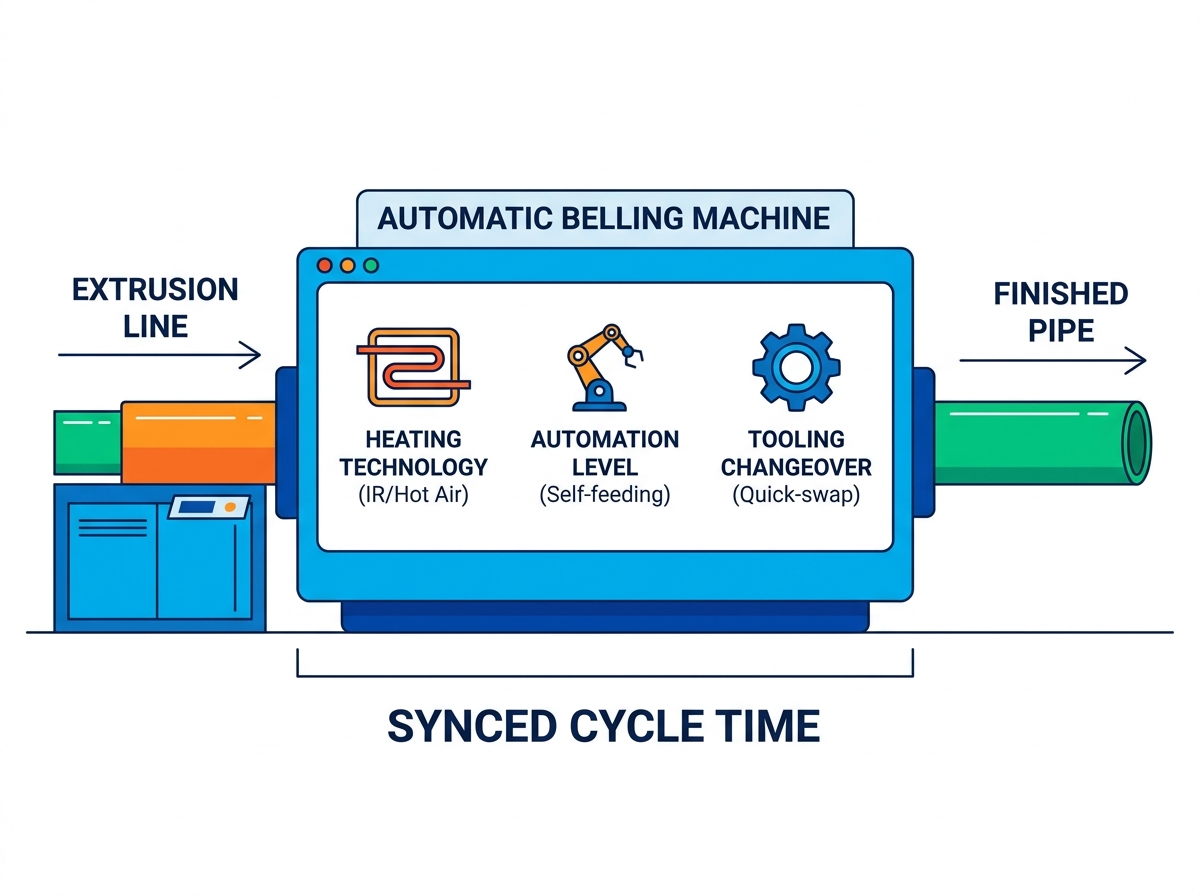
சரியான உபகரணங்களைத் தேர்ந்தெடுப்பது வெப்பமூட்டும் முறைகளை முழுமையாக பகுப்பாய்வு செய்வதாகும். நீங்கள் ஆட்டோமேஷன் நிலைகளையும் மாற்றும் திறனையும் மதிப்பாய்வு செய்ய வேண்டும். இந்த கூறுகள் உங்கள் தினசரி தொழிற்சாலை விளைச்சலை நேரடியாக பாதிக்கின்றன.
வெப்பமூட்டும் வழிமுறைகள் நீங்கள் எவ்வளவு விரைவாக குழாய்களை செயலாக்க முடியும் என்பதை ஆணையிடுகின்றன. நீங்கள் பொதுவாக குறுகிய அலை அகச்சிவப்பு (IR) வெப்பமாக்கல் மற்றும் சூடான காற்று சுழற்சிக்கு இடையே தேர்வு செய்கிறீர்கள். கீழே உள்ள ஒப்பீட்டு விளக்கப்படத்தில் முக்கிய வேறுபாடுகளை கோடிட்டுக் காட்டியுள்ளோம்.
அம்சம் வகை |
குறுகிய அலை அகச்சிவப்பு (IR) |
சூடான காற்று சுழற்சி |
|---|---|---|
வெப்பமூட்டும் வேகம் |
மிக விரைவான, உடனடி வெப்ப பரிமாற்றம் |
மெதுவான, படிப்படியான வெப்பநிலை உயர்வு |
ஊடுருவல் ஆழம் |
மேற்பரப்பு-நிலை கவனம், எரியும் வாய்ப்பு |
ஆழமான, சீரான சுவர் ஊடுருவல் |
சிறந்த பயன்பாடு |
மெல்லிய சுவர் குழாய்கள், அதிவேக கோடுகள் |
தடித்த சுவர் அழுத்தம் குழாய்கள் |
ஆற்றல் திறன் |
விரைவான சுழற்சிக்கான உயர் செயல்திறன் |
மிதமான செயல்திறன், நல்ல காப்பு தேவைப்படுகிறது |
தொழிலாளர் செலவுகள் இன்று உற்பத்தி விளிம்புகளில் தொடர்ந்து விழுகின்றன. அன் தானியங்கி பெல்லிங் இயந்திரம் மாற்றங்களில் கைமுறை தலையீட்டைக் கணிசமாகக் குறைக்கிறது. இந்த தொழிலாளர் சேமிப்பு தானியங்கு அம்சங்களைக் கவனியுங்கள்:
சுய-உணவு அட்டவணைகள் பிரதான வெளியேற்ற வரியிலிருந்து நேரடியாக குழாய்களை இழுக்கின்றன.
தானியங்கு வெளியேற்ற அமைப்புகள், முடிக்கப்பட்ட தயாரிப்புகளை சேமிப்பக அடுக்குகளில் நேர்த்தியாக அடுக்கி வைக்கின்றன.
புத்திசாலித்தனமான தவறு-கண்டறிதல் அலாரங்கள் வெப்பமூட்டும் தோல்விகளை உடனடியாக இயக்குபவர்களுக்கு தெரிவிக்கின்றன.
ரோபோ ஆயுதங்கள் கடினமான மனித தூக்கும் இல்லாமல், கனரக குழாய்களை பாதுகாப்பாக கையாளுகின்றன.
இந்த தானியங்கு அம்சங்கள் நிலையான மேற்பார்வையின்றி உற்பத்தியை சீராக நகர்த்துகின்றன. ஆபரேட்டர்கள் உடல் உழைப்புக்குப் பதிலாக கடுமையான தரக் கட்டுப்பாட்டில் கவனம் செலுத்தலாம்.
அடிக்கடி தயாரிப்பு மாற்றங்களின் போது வேலையில்லா நேரம் லாபத்தை அழிக்கிறது. ஆபரேட்டர்கள் மாண்ட்ரல்களை எவ்வளவு விரைவாக மாற்ற முடியும் என்பதை நீங்கள் மதிப்பீடு செய்ய வேண்டும். அனைத்து உருவாக்கும் கவ்விகளிலும் விரைவான-வெளியீட்டு வழிமுறைகளைப் பார்க்கவும். ஆபரேட்டர்கள் வெவ்வேறு குழாய் விட்டம் கொண்ட கருவிகளை எளிதாக மாற்ற வேண்டும். திறமையான இயந்திரங்கள் முப்பது நிமிடங்களுக்குள் முழு மாற்றங்களை அனுமதிக்கின்றன. நீடித்த அமைப்புகளால் மதிப்புமிக்க உற்பத்தி நேரங்கள் மற்றும் ஸ்டால் டெலிவரிகள் வீணாகின்றன. ஒரு பொதுவான சிறந்த நடைமுறையானது, அடுத்த கருவி தொகுப்பை முன்னதாகவே அமைக்கும். இந்த ஸ்டேஜிங் நடைப்பயிற்சி நேரத்தை குறைக்கிறது மற்றும் முழு இடமாற்றத்தையும் துரிதப்படுத்துகிறது.
உயர் செயல்திறன் கொண்ட சாக்கெட் அலகு பூஜ்ஜிய மதிப்பை சுயாதீனமாக வழங்குகிறது. இது உங்கள் தற்போதைய தொழிற்சாலை பணிப்பாய்வுக்கு தடையின்றி ஒருங்கிணைக்க வேண்டும். ஒருங்கிணைப்புக்கு கவனமாக கணித கணக்கீடுகள் மற்றும் உடல் தரை திட்டமிடல் தேவை.
உங்கள் கீழ்நிலை உபகரணங்கள் அப்ஸ்ட்ரீம் வெளியீட்டு விகிதங்களுடன் சரியாகப் பொருந்த வேண்டும். நீங்கள் சரியான இழுவை வேகத்தை துல்லியமாக கணக்கிட வேண்டும். ஏற்கனவே உள்ளதை மதிப்பிடுங்கள் HDPE குழாய் எக்ஸ்ட்ரூஷன் லைன் அல்லது PVC அமைப்பு. உங்கள் எக்ஸ்ட்ரூடர் நிமிடத்திற்கு மூன்று நிலையான குழாய்களை உற்பத்தி செய்தால், கவனமாகக் கேளுங்கள். பெல்லிங் அலகு நிமிடத்திற்கு குறைந்தது மூன்று குழாய்களை செயலாக்க வேண்டும். சுழற்சி நேரங்களை பொருத்துவதில் தோல்வி பாரிய தரை குவியல்களை ஏற்படுத்துகிறது. நீங்கள் இறுதியில் செயற்கையாக எக்ஸ்ட்ரூடரை மெதுவாக்க வேண்டும். இந்த மந்தநிலையானது எக்ஸ்ட்ரூடரின் உண்மையான உற்பத்தி திறனை முழுவதுமாக வீணாக்குகிறது.
நவீன தொழிற்சாலைகள் ஒருங்கிணைந்த கட்டுப்பாட்டு நெட்வொர்க்குகளை பெரிதும் நம்பியுள்ளன. சாக்கெட் அலகுக்கு நிரல்படுத்தக்கூடிய லாஜிக் கன்ட்ரோலர் (பிஎல்சி) இணக்கத்தன்மை தேவை. புகழ்பெற்ற பில்டர்கள் சீமென்ஸ் அல்லது மிட்சுபிஷி போன்ற பரவலாக ஏற்றுக்கொள்ளப்பட்ட பிராண்டுகளைப் பயன்படுத்துகின்றனர். இந்தப் பொருந்தக்கூடிய தன்மை, தரவுகள் முழுவதுமாகச் சீராகப் பரிமாறப்படுவதை உறுதி செய்கிறது பிளாஸ்டிக் குழாய் உற்பத்தி வரி . தானியங்கு வேக சரிசெய்தல் கடுமையான இடையூறுகளை உருவாக்குவதைத் தடுக்கிறது. மெயின் லைன் சாக்கெட் யூனிட்டை எளிதாக சிக்னல் செய்யலாம். இது நிகழ்நேர ஓட்டத்தின் அடிப்படையில் தானாகவே வேகத்தை அதிகரிக்க அல்லது மெதுவாக்க இயந்திரத்தை கூறுகிறது.
உடல் தடம் எல்லா இடங்களிலும் குறிப்பிடத்தக்க செயல்படுத்தல் ஆபத்தை ஏற்படுத்துகிறது. தொழிற்சாலை தளம் உற்பத்தியாளர்களுக்கு பிரீமியம் சொத்தாக உள்ளது. கிடைக்கக்கூடிய தரைப்பகுதியை நீங்கள் துல்லியமாக அளவிட வேண்டும். வெப்பமூட்டும் அடுப்புகளின் இயற்பியல் பரிமாணங்கள் வசதியாக பொருந்துவதை உறுதிப்படுத்தவும். குழாய் குவிப்பு அட்டவணைகள் உங்கள் தற்போதைய தளவமைப்பிற்கு பொருந்துகின்றன என்பதை சரிபார்க்கவும். ஃபோர்க்லிஃப்ட் அணுகல் மற்றும் தினசரி பராமரிப்பு பணியாளர்களுக்கு போதுமான இடத்தை விட்டு விடுங்கள். ஒரு தடைபட்ட நிறுவல் தினசரி செயல்பாடுகளை சிக்கலாக்குகிறது மற்றும் கடுமையான பாதுகாப்பு அபாயங்களை உருவாக்குகிறது. முதலில் உங்கள் தொழிற்சாலை தளத்தில் டேப்பைப் பயன்படுத்தி எப்பொழுதும் இயந்திர அமைப்பை வரைபடமாக்குங்கள்.
கொள்முதல் குழுக்கள் சில நேரங்களில் ஆரம்ப ஸ்டிக்கர் விலைகளில் அதிக கவனம் செலுத்துகின்றன. இந்த வரையறுக்கப்பட்ட அணுகுமுறை பாரிய நீண்ட கால செயல்பாட்டு செலவுகளை புறக்கணிக்கிறது. தொழில்துறை ஹீட்டர்களை தொடர்ந்து இயக்குவது வசதி வரவு செலவுகளை வேகமாக வெளியேற்றுகிறது.
தடிமனான பிளாஸ்டிக் பாலிமர்களை சூடாக்குவதற்கு தினமும் அபரிமிதமான மின்சாரம் தேவைப்படுகிறது. பழைய மாதிரிகள் சுற்றுப்புற தொழிற்சாலை சூழலில் வெப்பத்தை வேகமாக கசிய விடுகின்றன. அன் ஆற்றல்-சேமிப்பு பெல்லிங் இயந்திரம் அதற்குப் பதிலாக அதிக அளவில் காப்பிடப்பட்ட வெப்ப அடுப்புகளைப் பயன்படுத்துகிறது. மின் இழுவைக் குறைக்க இது உள் வெப்பத்தைத் தக்க வைத்துக் கொள்கிறது. சர்வோ-உந்துதல் ஹைட்ராலிக் மற்றும் நியூமேடிக் அமைப்புகள் மற்றொரு பெரிய மேம்படுத்தலை வழங்குகின்றன. செயலில் உள்ள இயந்திர இயக்கத்தின் போது மட்டுமே அவை சக்தியை ஈர்க்கின்றன. பாரம்பரியமாக இயங்கும் மோட்டார்கள் செயலற்ற நிலையில் தொடர்ந்து ஆற்றலை வீணாக்குகின்றன. இந்த பொறிக்கப்பட்ட மேம்பாடுகள் உங்கள் கிலோவாட்-ஒரு மணிநேர பயன்பாட்டை வெகுவாகக் குறைக்கின்றன. மாதாந்திர பயன்பாட்டு பில்களில் குறிப்பிடத்தக்க வீழ்ச்சியை நீங்கள் உடனடியாக கவனிப்பீர்கள்.
நிலையான வெப்பமாக்கல் மற்றும் துல்லியமான இயந்திர உருவாக்கம் நிராகரிக்கப்பட்ட தயாரிப்புகளை குறைக்கிறது. பலவீனமான மூட்டுகள் மற்றும் கடுமையான ஓவலிட்டி சிக்கல்கள் ஆபரேட்டர்களை ஸ்கிராப் குழாய்களுக்கு கட்டாயப்படுத்துகின்றன. ஒவ்வொரு ஸ்கிராப் செய்யப்பட்ட குழாயும் வீணான கன்னி பிசின் மற்றும் இழந்த நேரத்தைக் குறிக்கிறது. அதை வெளியேற்றுவதற்கு செலவழித்த விலையுயர்ந்த உழைப்பு நேரத்தையும் வீணாக்குகிறது. உயர்தர சாக்கெட்டிங் கருவி ஒவ்வொரு குழாயும் கடுமையான பரிமாண சகிப்புத்தன்மையை பூர்த்தி செய்வதை உறுதி செய்கிறது. அதிக மூலப்பொருட்களை விற்கக்கூடிய பொருட்களாக மாற்றுவதன் மூலம் பணத்தை சேமிக்கிறீர்கள்.
நீங்கள் உண்மையான நிதி தாக்கத்தை தர்க்கரீதியாக மதிப்பீடு செய்யலாம். விலைப்பட்டியலைக் காட்டிலும் உங்கள் விரிவான ஐந்தாண்டு செயல்பாட்டுச் செலவைக் கணக்கிடுங்கள். வெவ்வேறு இயந்திர மாதிரிகளை துல்லியமாக ஒப்பிட, இந்த நேரடியான கணித கட்டமைப்பைப் பயன்படுத்தவும்:
முன்கூட்டியே இயந்திரம் வாங்குவதற்கான செலவை தீர்மானிக்கவும்.
ஐந்தாண்டு காலத்தில் திட்டமிடப்பட்ட ஆற்றல் பயன்பாட்டைச் சேர்க்கவும்.
மதிப்பிடப்பட்ட தடுப்பு பராமரிப்பு மற்றும் செயலிழப்பு நேரச் செலவுகளைச் சேர்க்கவும்.
குறைந்த ஸ்கிராப் விகிதங்களிலிருந்து சேமிக்கப்பட்ட மூலப்பொருளின் மதிப்பைக் கழிக்கவும்.
இந்த நேரடியான கட்டமைப்பானது உண்மையான உபகரண மதிப்பை வெளிப்படுத்துகிறது. திறமையான இயந்திரங்கள் பயன்பாடு மற்றும் ஸ்கிராப் சேமிப்புகள் மூலம் காலப்போக்கில் தங்களைத் தாங்களே செலுத்துகின்றன.
விற்பனையாளர் தேர்வு தொழில்நுட்ப இயந்திர விவரக்குறிப்புகளின் எடையைக் கொண்டுள்ளது. நிலையான ஆதரவை வழங்கக்கூடிய நம்பகமான பங்குதாரர் உங்களுக்குத் தேவை.
பிளாஸ்டிக் உபகரணங்களை சோர்ஸ் செய்யும் போது பொதுவான இயந்திரங்களை உருவாக்குபவர்களைத் தவிர்க்கவும். அர்ப்பணிப்புடன் தேடுங்கள் அதற்கு பதிலாக பெல்லிங் இயந்திர உற்பத்தியாளர் . அவர்கள் பிரத்தியேகமாக குழாய் வெளியேற்றும் கீழ்நிலை உபகரணங்களில் நிபுணத்துவம் பெற்றிருக்க வேண்டும். சிறப்பு பில்டர்கள் சிக்கலான பாலிமர் ஓட்டம் மற்றும் சுருக்க விகிதங்களைப் புரிந்துகொள்கிறார்கள். அவர்கள் கடுமையான தொழிற்சாலைத் தள உண்மைகளை யாரையும் விட நன்றாகப் புரிந்துகொள்கிறார்கள். அவர்களின் பொறியியல் குழுக்கள் நீங்கள் எதிர்கொள்ளும் சரியான செயலாக்க சிக்கல்களை ஏற்கனவே தீர்த்துவிட்டன.
ஒப்பந்தங்களில் கையொப்பமிடுவதற்கு முன் அவர்களின் தொழில்துறை சான்றிதழ்களை கடுமையாக சரிபார்க்கவும். அவர்கள் நிலையான CE அல்லது ISO உற்பத்திச் சான்றிதழ்களை வைத்திருக்க வேண்டும். மிக முக்கியமாக, அவர்கள் பிராந்திய தரநிலைகளுடன் இணக்கமான கருவிகளை உருவாக்க வேண்டும். ASTM, DIN அல்லது ISO தேவைகளுக்கு இணங்குவதை நிரூபிக்க அவர்களிடம் கேளுங்கள். தவறான கருவி பரிமாணங்கள் உங்கள் முடிக்கப்பட்ட குழாய்களை முற்றிலும் விற்க முடியாததாக மாற்றும்.
தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனையை (FAT) முடிக்காமல் ஏற்றுமதியை ஏற்க வேண்டாம். உங்கள் சரியான மாதிரிகளைப் பயன்படுத்தி இந்தக் கடுமையான சோதனையை நடத்த வலியுறுத்துங்கள். இயந்திர அசெம்பிளியை இறுதி செய்வதற்கு முன் உங்கள் வெளியேற்றப்பட்ட குழாய்களை அவர்களுக்கு அனுப்பவும். FAT செயல்முறை பல முக்கியமான கூறுகளை உடனடியாக நிரூபிக்கிறது. இது இயந்திரம் உறுதியளிக்கப்பட்ட சுழற்சி நேரங்களை பாதுகாப்பாகச் சரிபார்க்கிறது. அனைத்து சாக்கெட்டுகளும் தேவையான பரிமாண சகிப்புத்தன்மையை சரியாகச் சந்திக்கின்றன என்பதை இது உறுதிப்படுத்துகிறது. உங்கள் குறிப்பிட்ட குழாய் எடையைக் கையாளும் தானியங்கு வெளியேற்ற அமைப்புகளை இது சரிபார்க்கிறது.
விற்பனைக்குப் பின் அவர்களின் சேவை நிலை ஒப்பந்தத்தை (SLA) கவனமாக மதிப்பீடு செய்யவும். கடுமையான தொழில்துறை பயன்பாட்டின் கீழ் வன்பொருள் இறுதியில் உடைகிறது. சிறப்பு மாற்று கூறுகளை உடனடியாக அணுக வேண்டும். அவர்களின் தொலைநிலை சரிசெய்தல் திறன்களை முழுமையாகச் சரிபார்க்கவும். அவர்களின் மென்பொருள் பொறியாளர்கள் PLC தவறுகளை ஆன்லைனில் கண்டறிய முடியுமா? பெரிய இயந்திர முறிவுகளுக்கு அவர்களின் தொழில்நுட்ப வல்லுநர்களை அனுப்பும் நேரங்களைப் பற்றி கேளுங்கள். விற்பனைக்கு பிந்தைய விரைவான ஆதரவு உங்கள் தொழிற்சாலையை ஆண்டு முழுவதும் லாபகரமாக இயங்க வைக்கிறது.
சரியான சாக்கெட்டிங் உபகரணத்தைத் தேர்ந்தெடுப்பதற்கு கவனமாக செயல்பாட்டு பகுப்பாய்வு தேவைப்படுகிறது. உங்கள் முடிவு இறுதியில் பொருள் பொருந்தக்கூடிய தன்மை மற்றும் சுழற்சி வேக ஒத்திசைவு ஆகியவற்றில் தங்கியுள்ளது. இது சரிபார்க்கக்கூடிய விற்பனையாளரின் நம்பகத்தன்மையையும் சார்ந்துள்ளது. மோசமாக வடிவமைக்கப்பட்ட கீழ்நிலை உபகரணங்களை உங்கள் ஒட்டுமொத்த தொழிற்சாலை வெளியீட்டைக் கட்டுப்படுத்த அனுமதிக்காதீர்கள்.
இன்று உங்கள் கொள்முதல் செயல்முறையைத் தொடங்க, இந்த உடனடி அடுத்த படிகளைப் பின்பற்றவும்:
செயலில் உள்ள அனைத்து குழாய் அளவுகளிலும் உங்கள் தற்போதைய எக்ஸ்ட்ரூஷன் லைன் வேகத்தை தணிக்கை செய்யவும்.
உங்கள் சரியான குழாய் விட்டம் வரம்புகள் மற்றும் கூட்டு சுயவிவர தேவைகளை ஆவணப்படுத்தவும்.
இந்தத் தரவை மேற்கோள்களுக்கான உறுதியான கோரிக்கை (RFQ) ஆவணமாகத் தொகுக்கவும்.
எந்தவொரு விற்பனையாளர் ஒப்பந்தங்களையும் இறுதி செய்வதற்கு முன் வெளிப்படையான FAT நடைமுறைகளைக் கோருங்கள்.
ப: ஆம், ஆபரேட்டர்கள் இரண்டு பொருட்களையும் ஒரே இரட்டை-நோக்கு இயந்திரத்தில் செயலாக்க முடியும். இருப்பினும், இதற்கு வெவ்வேறு சாக்கெட் சுயவிவரங்களுக்கு சிறப்பு கருவி இடமாற்றங்கள் தேவை. ஒவ்வொரு பாலிமரின் வெவ்வேறு வெப்பப் பண்புகளைக் கையாள தனித்தனியான வெப்பமூட்டும் மற்றும் குளிரூட்டும் PLC ரெசிபிகளையும் நீங்கள் நிரல் செய்ய வேண்டும்.
ப: நிலையான தொழில்துறை முன்னணி நேரங்கள் பொதுவாக 45 முதல் 90 நாட்கள் வரை இருக்கும். இந்த காலக்கெடு, தேவையான தனிப்பயனாக்குதல் நிலைகள், உள் மாண்ட்ரல்களின் சிக்கலான தன்மை மற்றும் தற்போதைய தொழிற்சாலை பணிச்சுமைகள் ஆகியவற்றைப் பெரிதும் சார்ந்துள்ளது. சிறப்பு இரட்டை-நோக்கு இயந்திரங்கள் பொதுவாக 90-நாள் குறியை நெருங்குகின்றன.
ப: உள்வரும் குழாய் நிலைகளைத் துல்லியமாகக் கண்டறிய, சரிசெய்யக்கூடிய ஒளிமின்னழுத்த உணரிகளை இயந்திரம் பயன்படுத்துகிறது. வெப்ப மண்டலத்திற்குள் நுழைந்தவுடன் காற்றழுத்த கவ்விகள் குழாயை உறுதியாகப் பாதுகாக்கின்றன. ஆபரேட்டர்கள் இந்த சென்சார் அடைப்புக்குறிகளை மூன்று முதல் ஆறு மீட்டர் வரையிலான நிலையான நீளத்திற்கு ஏற்றவாறு எளிதாகச் சரிசெய்ய முடியும்.


