

Pandangan: 0 Pengarang: Editor Tapak Masa Terbitan: 2026-07-01 Asal: tapak


Proses loceng atau soket berfungsi sebagai langkah terakhir yang kritikal dalam operasi pembuatan paip plastik. Satu kesesakan di sini boleh merosakkan hasil tersemperit sempurna dengan serta-merta. Pengurus pengeluaran sering memandang rendah kerumitan mekanikal soket sehingga kegagalan sendi yang mahal berlaku. Timbunan lantai kilang juga berlaku dengan cepat apabila mesin hiliran gagal. Anda memerlukan peralatan berkemampuan tinggi untuk menghapuskan risiko bersama ini dengan berkesan. Ia mesti sepadan dengan kelajuan penyemperitan pantas dengan lancar dan mengawal overhed tenaga berterusan. Artikel ini menyediakan pengurus pengeluaran dan pasukan perolehan dengan rangka kerja yang konkrit dan boleh diambil tindakan. Kami akan meneroka cara menilai spesifikasi mesin teras dengan tepat. Kami akan menilai risiko integrasi kemudahan untuk mengelakkan bencana susun atur. Anda juga akan belajar dengan tepat cara untuk memeriksa vendor yang boleh dipercayai dengan betul. Pemeriksaan yang teliti ini memastikan kejayaan operasi jangka panjang untuk kemudahan anda. Dengan memahami nuansa teknikal ini, anda boleh melindungi keseluruhan proses pengeluaran anda. Anda akhirnya akan melindungi margin keuntungan anda yang ketat daripada pembaziran dan masa henti yang tidak perlu.
Perkara-perkara bahan: PVC dan HDPE memerlukan protokol pemanasan dan pembentukan yang berbeza secara asas untuk mengelakkan degradasi bahan.
Penyegerakan kelajuan adalah penting: Mesin loceng automatik mesti sepadan atau melebihi masa kitaran persediaan penyemperitan sedia ada anda untuk mengelakkan timbunan pengeluaran.
TCO atas kos pendahuluan: Melabur dalam mesin loceng penjimatan tenaga dengan ketara mengurangkan kos operasi seumur hidup berbanding model bajet dengan kadar sekerap yang tinggi.
Penapisan memerlukan bukti: Pengilang yang boleh dipercayai harus menawarkan Ujian Penerimaan Kilang (FAT) yang telus dan toleransi perkakas yang terjamin.
Operator mesti memahami tingkah laku material untuk mencapai sambungan paip yang sempurna. PVC dan HDPE bertindak balas secara berbeza terhadap haba yang digunakan. Mereka menuntut pengendalian yang sangat khusus semasa fasa soket.
PVC tegar menuntut kawalan suhu yang ketat semasa pemprosesan. Haba berlebihan menyebabkan degradasi bahan yang cepat dan pembakaran permukaan. Anda mesti memanaskan hujung paip secara sama rata sebelum membentuk. Keperluan perkakas berbeza-beza berdasarkan jenis sambungan tertentu. Sambungan simen pelarut menggunakan reka bentuk soket jenis U yang mudah. Sambungan gelang elastomer memerlukan soket jenis R yang rumit. Operator biasanya bergantung pada yang berdedikasi Mesin loceng paip PVC untuk profil yang menuntut ini. Mesin ini menggunakan mandrel ketepatan untuk membentuk PVC yang dipanaskan dengan tepat. Kesilapan biasa berlaku apabila pengendali menyegerakan kitaran pemanasan. Tergesa-gesa menyebabkan sendi rapuh yang gagal di bawah tekanan.
Kontraktor kebanyakannya menyertai paip HDPE menggunakan teknik cantuman punggung di lapangan. Walau bagaimanapun, aplikasi perbandaran tertentu masih memerlukan sambungan bersoket. HDPE memperkenalkan cabaran unik kerana jisim habanya yang besar. Polimer juga mempamerkan kesan ingatan yang kuat. Bahan yang dipanaskan sangat ingin kembali kepada bentuk tersemperit asalnya. Anda mesti menggunakan masa penyejukan lanjutan sementara paip kekal selamat. Mandrel dalaman khusus memegang bentuk sehingga polimer ditetapkan sepenuhnya. Bergegas fasa penyejukan kritikal ini menjamin masalah bujur. Ia sentiasa membawa kepada sendi yang lemah dan penggantian yang mahal.
Kemudahan mesti menilai campuran produk semasa mereka sebelum membeli peralatan. Tanya diri anda soalan praktikal ini:
Adakah anda hanya memproses paip PVC tegar setiap hari?
Adakah kemudahan anda bergantian antara kelompok PVC dan HDPE secara berkala?
Bolehkah jadual pengeluaran anda menampung masa penyejukan HDPE yang lebih perlahan dengan selamat?
Anda boleh memilih mesin khusus untuk larian bahan tunggal volum tinggi. Sebagai alternatif, anda boleh memilih sistem dwiguna. Sistem dwi memerlukan resipi kawalan lanjutan untuk bertukar antara bahan dengan selamat. Mereka menawarkan fleksibiliti yang hebat tetapi memerlukan pengendali berkemahiran tinggi.
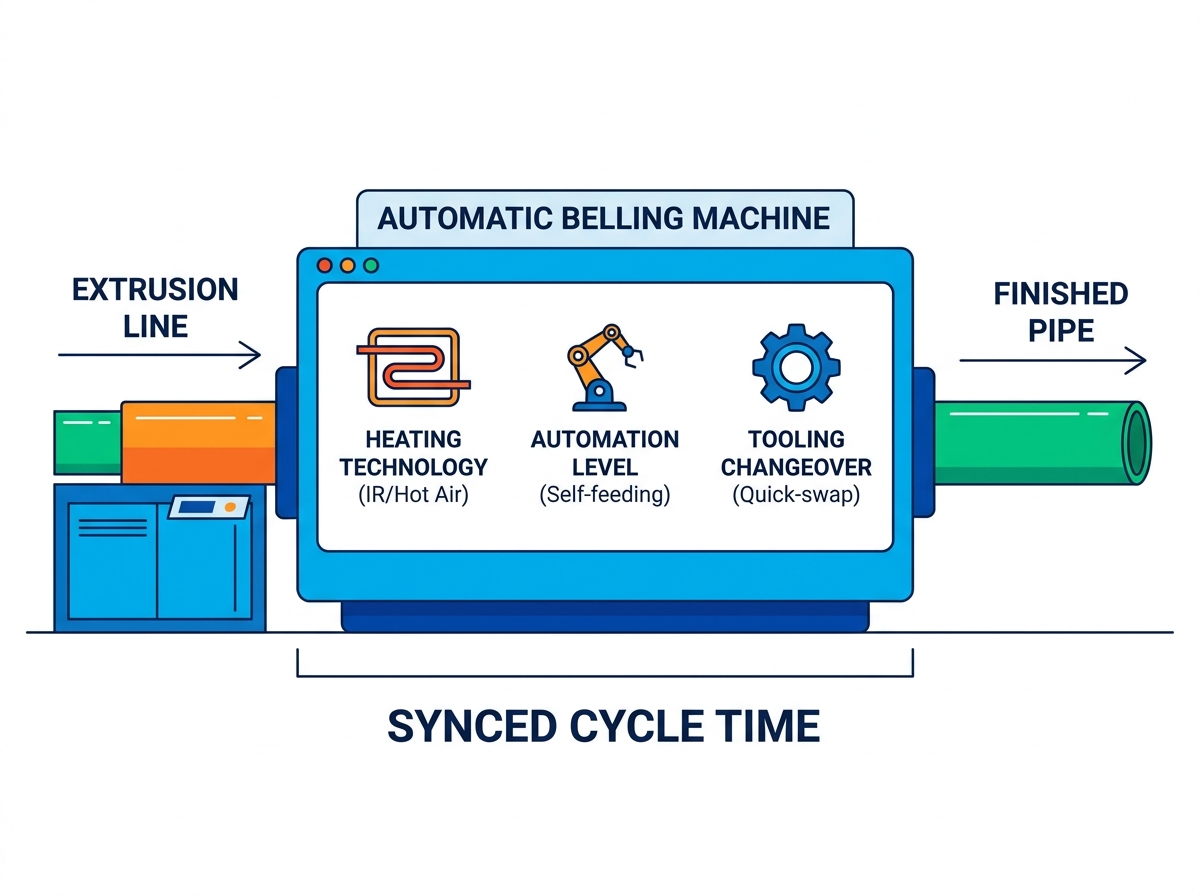
Memilih peralatan yang betul melibatkan menganalisis kaedah pemanasan secara menyeluruh. Anda juga mesti menyemak tahap automasi dan kecekapan pertukaran. Unsur-unsur ini secara langsung memberi kesan kepada hasil kilang harian anda.
Mekanisme pemanasan menentukan seberapa cepat anda boleh memproses paip. Anda biasanya memilih antara pemanasan inframerah (IR) gelombang pendek dan peredaran udara panas. Kami menggariskan perbezaan teras dalam carta perbandingan di bawah.
Kategori Ciri |
Inframerah Gelombang Pendek (IR) |
Peredaran Udara Panas |
|---|---|---|
Kelajuan Pemanasan |
Pemindahan haba yang sangat cepat dan segera |
Peningkatan suhu yang lebih perlahan dan beransur-ansur |
Kedalaman Penembusan |
Fokus paras permukaan, terdedah kepada terik |
Penembusan dinding yang dalam dan seragam |
Aplikasi Terbaik |
Paip berdinding nipis, talian berkelajuan tinggi |
Paip tekanan berdinding tebal |
Kecekapan Tenaga |
Kecekapan tinggi untuk kitaran pantas |
Kecekapan sederhana, memerlukan penebat yang baik |
Kos buruh sentiasa memakan margin pembuatan hari ini. An mesin loceng automatik mengurangkan campur tangan manual dengan ketara merentasi syif. Pertimbangkan ciri automatik penjimatan buruh ini:
Meja makan sendiri menarik paip terus dari saluran penyemperitan utama.
Sistem lenting automatik menyusun produk siap dengan kemas pada rak penyimpanan.
Penggera pengesanan kerosakan pintar memberitahu operator dengan segera apabila kegagalan pemanasan.
Lengan robotik mengendalikan paip tugas berat dengan selamat tanpa pengangkatan manusia yang berat.
Ciri automatik ini memastikan pengeluaran bergerak lancar tanpa pengawasan berterusan. Operator boleh memberi tumpuan kepada kawalan kualiti yang ketat dan bukannya buruh manual.
Masa henti merosakkan keuntungan semasa penukaran produk yang kerap. Anda mesti menilai seberapa cepat pengendali boleh menukar mandrel. Cari mekanisme pelepasan cepat pada semua pengapit pembentukan. Operator harus menukar perkakas dengan mudah untuk diameter paip yang berbeza. Mesin yang cekap membolehkan penukaran penuh dalam masa kurang dari tiga puluh minit. Persediaan yang berpanjangan membazirkan waktu pembuatan dan penghantaran gerai yang berharga. Amalan terbaik biasa melibatkan pementasan set alatan seterusnya berdekatan terlebih dahulu. Pementasan ini mengurangkan masa berjalan dan mempercepatkan keseluruhan pertukaran.
Unit soket berprestasi tinggi memberikan nilai sifar secara bebas. Ia mesti disepadukan dengan lancar ke dalam aliran kerja kilang semasa anda. Penyepaduan memerlukan pengiraan matematik yang teliti dan perancangan lantai fizikal.
Peralatan hiliran anda mesti sepadan dengan kadar keluaran huluan dengan sempurna. Anda mesti mengira kelajuan haul-off yang tepat dengan tepat. Nilaikan anda yang sedia ada Talian penyemperitan paip HDPE atau persediaan PVC. Jika penyemperit anda menghasilkan tiga paip standard seminit, dengar dengan teliti. Unit loceng mesti memproses sekurang-kurangnya tiga paip seminit. Gagal memadankan masa kitaran menyebabkan timbunan lantai yang besar. Anda akhirnya perlu memperlahankan penyemperit secara buatan. Kelembapan ini membazirkan kapasiti pengeluaran sebenar penyemperit sepenuhnya.
Kilang moden sangat bergantung pada rangkaian kawalan bersatu. Unit soket memerlukan keserasian pengawal logik boleh atur cara (PLC). Pembina bereputasi menggunakan jenama yang diterima secara meluas seperti Siemens atau Mitsubishi. Keserasian ini memastikan penyerahan data yang lancar pada keseluruhannya barisan pengeluaran paip plastik . Pelarasan kelajuan automatik menghalang kesesakan yang teruk daripada terbentuk. Talian utama boleh memberi isyarat kepada unit soket dengan mudah. Ia memberitahu mesin untuk mempercepatkan atau memperlahankan secara automatik berdasarkan aliran masa nyata.
Jejak fizikal menimbulkan risiko pelaksanaan yang ketara di mana-mana. Ruang lantai kilang kekal sebagai aset premium untuk pengeluar. Anda mesti mengukur luas lantai yang ada dengan tepat. Pastikan dimensi fizikal ketuhar pemanas sesuai dengan selesa. Sahkan jadual pengumpulan paip sesuai dengan susun atur semasa anda. Tinggalkan ruang yang mencukupi untuk akses forklift dan kakitangan penyelenggaraan harian. Pemasangan yang sempit merumitkan operasi harian dan menimbulkan bahaya keselamatan yang teruk. Sentiasa petakan susun atur mesin menggunakan pita pada lantai kilang anda dahulu.
Pasukan perolehan kadangkala terlalu menumpukan pada harga pelekat awal. Pendekatan terhad ini mengabaikan perbelanjaan operasi jangka panjang yang besar. Menjalankan pemanas industri secara berterusan menghabiskan belanjawan kemudahan dengan cepat.
Pemanasan polimer plastik tebal memerlukan tenaga elektrik yang besar setiap hari. Model lama membocorkan haba dengan cepat ke dalam persekitaran kilang ambien. An mesin loceng penjimatan tenaga menggunakan ketuhar pemanasan berpenebat tinggi sebaliknya. Ia mengekalkan kehangatan dalaman untuk meminimumkan tarikan elektrik. Sistem hidraulik dan pneumatik yang dipacu servo menawarkan satu lagi peningkatan besar. Mereka hanya menarik kuasa semasa pergerakan mekanikal yang aktif. Motor yang dikendalikan berterusan tradisional membuang tenaga secara berterusan semasa melahu. Peningkatan kejuruteraan ini secara drastik mengurangkan penggunaan kilowatt setiap jam anda. Anda akan melihat penurunan ketara dalam bil utiliti bulanan hampir serta-merta.
Pemanasan yang konsisten dan pembentukan mekanikal yang tepat mengurangkan produk yang ditolak. Sendi yang lemah dan masalah bujur yang teruk memaksa operator membuang paip. Setiap paip yang dibuang mewakili damar dara yang terbuang dan masa yang hilang. Ia juga membazirkan masa buruh yang mahal yang dibelanjakan untuk menyemperitnya. Peralatan soket berkualiti tinggi memastikan setiap paip memenuhi toleransi dimensi yang ketat. Anda menjimatkan wang dengan menukar lebih banyak bahan mentah kepada barangan yang boleh dijual.
Anda boleh menilai kesan kewangan sebenar secara logik. Kira perbelanjaan operasi komprehensif lima tahun anda dan bukannya hanya invois. Gunakan rangka kerja matematik mudah ini untuk membandingkan model mesin yang berbeza dengan tepat:
Tentukan kos pembelian mesin pendahuluan.
Tambah unjuran penggunaan tenaga dalam tempoh lima tahun.
Tambah anggaran perbelanjaan penyelenggaraan pencegahan dan masa henti kerosakan.
Kurangkan nilai bahan mentah yang disimpan daripada kadar sekerap yang lebih rendah.
Rangka kerja mudah ini mendedahkan nilai peralatan sebenar. Mesin yang cekap pada asasnya membayar sendiri dari semasa ke semasa melalui penjimatan utiliti dan sekerap.
Pemilihan vendor membawa berat yang sama seperti spesifikasi mesin teknikal. Anda memerlukan rakan kongsi yang boleh dipercayai yang mampu memberikan sokongan yang konsisten.
Elakkan pembina jentera umum apabila mendapatkan peralatan plastik. Cari yang berdedikasi pengeluar mesin loceng sebaliknya. Mereka mesti pakar dalam peralatan hiliran penyemperitan paip secara eksklusif. Pembina khusus memahami aliran polimer yang kompleks dan kadar pengecutan. Mereka memahami realiti lantai kilang yang keras lebih baik daripada sesiapa pun. Pasukan kejuruteraan mereka telah menyelesaikan masalah pemprosesan yang tepat yang anda hadapi.
Sahkan pensijilan industri mereka dengan teliti sebelum menandatangani kontrak. Mereka harus memegang pensijilan pembuatan CE atau ISO standard. Lebih penting lagi, mereka mesti membina perkakasan yang mematuhi piawaian serantau. Minta mereka membuktikan pematuhan dengan keperluan ASTM, DIN atau ISO. Dimensi perkakas yang rosak akan menyebabkan paip siap anda tidak boleh dijual sepenuhnya.
Jangan sekali-kali menerima penghantaran tanpa melengkapkan Ujian Penerimaan Kilang (FAT). Bertegas untuk menjalankan ujian ketat ini menggunakan sampel tepat anda. Hantarkan paip tersemperit anda kepada mereka sebelum mereka memuktamadkan pemasangan mesin. Proses FAT membuktikan beberapa elemen penting serta-merta. Ia mengesahkan mesin mencapai masa kitaran yang dijanjikan dengan selamat. Ia mengesahkan semua soket memenuhi toleransi dimensi yang diperlukan dengan tepat. Ia mengesahkan sistem lenting automatik mengendalikan berat paip khusus anda.
Nilai perjanjian tahap perkhidmatan (SLA) mereka dengan teliti selepas jualan. Perkakasan rosak akhirnya di bawah penggunaan industri berat. Anda memerlukan akses segera kepada komponen gantian khusus. Semak keupayaan menyelesaikan masalah jauh mereka dengan teliti. Bolehkah jurutera perisian mereka mendiagnosis kerosakan PLC dalam talian? Tanya tentang masa penghantaran juruteknik mereka untuk kerosakan mekanikal yang besar. Sokongan pasca jualan yang pantas memastikan kilang anda beroperasi dengan menguntungkan sepanjang tahun.
Memilih peralatan soket yang betul memerlukan analisis operasi yang teliti. Keputusan anda akhirnya bergantung pada keserasian bahan dan penyegerakan kelajuan kitaran. Ia juga bergantung pada kebolehpercayaan vendor yang boleh disahkan. Jangan biarkan peralatan hiliran yang direka dengan buruk mengehadkan keseluruhan keluaran kilang anda.
Ikuti langkah seterusnya berikut untuk memulakan proses perolehan anda hari ini:
Audit kelajuan talian penyemperitan semasa anda merentas semua saiz paip aktif.
Dokumenkan julat diameter paip tepat anda dan keperluan profil sendi.
Susun data ini ke dalam dokumen Permintaan Sebut Harga (RFQ) yang muktamad.
Tuntut prosedur FAT yang telus sebelum memuktamadkan sebarang kontrak vendor.
J: Ya, pengendali boleh memproses kedua-dua bahan pada mesin dwiguna tunggal. Walau bagaimanapun, ia memerlukan pertukaran alatan khusus untuk profil soket yang berbeza. Anda juga mesti memprogramkan resipi PLC pemanasan dan penyejukan yang berbeza untuk mengendalikan sifat terma yang berbeza bagi setiap polimer.
J: Masa utama industri standard biasanya berkisar antara 45 hingga 90 hari. Garis masa ini banyak bergantung pada tahap penyesuaian yang diperlukan, kerumitan mandrel dalaman dan beban kerja kilang semasa. Mesin dwiguna khusus biasanya menolak lebih dekat kepada tanda 90 hari.
J: Mesin menggunakan penderia fotoelektrik boleh laras untuk mengesan kedudukan paip masuk dengan tepat. Pengapit pneumatik mengikat paip dengan kuat sebaik sahaja ia memasuki zon pemanasan. Operator boleh melaraskan kurungan sensor ini dengan mudah untuk menampung panjang standard antara tiga hingga enam meter dengan lancar.


