


ベリングまたはソケット加工プロセスは、プラスチック パイプ製造作業の重要な最終ステップとして機能します。ここに 1 つのボトルネックがあると、完璧な押出の歩留まりが即座に台無しになる可能性があります。生産管理者は、多額の費用がかかる接合部の故障が発生するまで、ソケット接続の機械的な複雑さを過小評価することがよくあります。工場現場でのパイルアップは、下流の機械に障害が発生した場合にも急速に発生します。これらの関節リスクを効果的に排除するには、高性能の機器が必要です。急速な押出速度にシームレスに対応し、継続的なエネルギーのオーバーヘッドを制御する必要があります。この記事では、生産マネージャーと調達チームに具体的で実行可能なフレームワークを提供します。コアマシンの仕様を正確に評価する方法を検討します。レイアウト災害を防ぐために、設備統合のリスクを評価します。また、信頼できるベンダーを適切に精査する方法も正確に学びます。この慎重な審査により、施設の長期的な運用の成功が保証されます。これらの技術的なニュアンスを理解することで、生産プロセス全体を保護できます。最終的には、狭い利益率を不必要な無駄やダウンタイムから守ることができます。
材料に関する事項: PVC と HDPE では、材料の劣化を防ぐために根本的に異なる加熱および成形プロトコルが必要です。
速度の同期は重要です。自動ベリング マシンは、生産のパイルアップを防ぐために、既存の押出セットアップのサイクル タイムと一致するか、それを超える必要があります。
初期費用を上回る TCO: 省エネ型ベリングマシンに投資すると、スクラップ率の高い低価格モデルと比較して、生涯にわたる運用コストが大幅に削減されます。
検査には証拠が必要です: 信頼できるメーカーは、透明性のある工場受け入れテスト (FAT) と保証された工具の許容差を提供する必要があります。
完璧なパイプ接合を実現するには、オペレーターは材料の挙動を理解する必要があります。 PVC と HDPE は、加えられた熱に対する反応が異なります。ソケット化フェーズでは高度に専門化された処理が必要になります。
硬質PVCは加工中に厳密な温度管理が必要です。過剰な熱は材料の急速な劣化と表面の焼けを引き起こします。成形前にパイプの端を均一に加熱する必要があります。工具の要件は、特定のジョイントのタイプによって異なります。溶剤セメント接合には、単純な U 型ソケット設計が使用されています。エラストマーリングジョイントには複雑な R タイプのソケットが必要です。オペレーターは通常、専用のシステムに依存します。 これらの要求の厳しいプロファイル向けのPVC パイプベリングマシン 。これらの機械は精密マンドレルを使用して、加熱された PVC を正確に成形します。よくある間違いは、オペレーターが加熱サイクルを急ぐときに発生します。急ぐと接合部が脆くなり、圧力がかかると破損します。
請負業者は主に、現場で突合せ融合技術を使用して HDPE パイプを接合します。ただし、特定の地方自治体の用途では依然としてソケットジョイントが必要です。 HDPE は、その巨大な熱質量により特有の課題を引き起こします。このポリマーは強力なメモリー効果も示します。加熱された材料は、元の押し出された形状に戻ろうと必死になります。パイプが固定されている間は、冷却時間を延長する必要があります。特殊な内部マンドレルは、ポリマーが完全に硬化するまで形状を保持します。この重要な冷却段階を急ぐと、楕円性の問題が確実に発生します。常に関節が弱くなって交換に費用がかかることになります。
施設は、機器を購入する前に、現在の製品構成を評価する必要があります。次の実践的な質問を自分自身に問いかけてください。
毎日硬質塩ビパイプのみを処理しますか?
あなたの施設では、PVC と HDPE のバッチを定期的に切り替えていますか?
あなたの生産スケジュールは、より遅い HDPE 冷却時間に安全に対応できますか?
単一材料の大量生産には専用のマシンを選択できます。あるいは、二重目的のシステムを選択することもできます。デュアルシステムでは、材料を安全に切り替えるために高度な制御レシピが必要です。柔軟性に優れていますが、高度なスキルを持ったオペレーターが必要です。
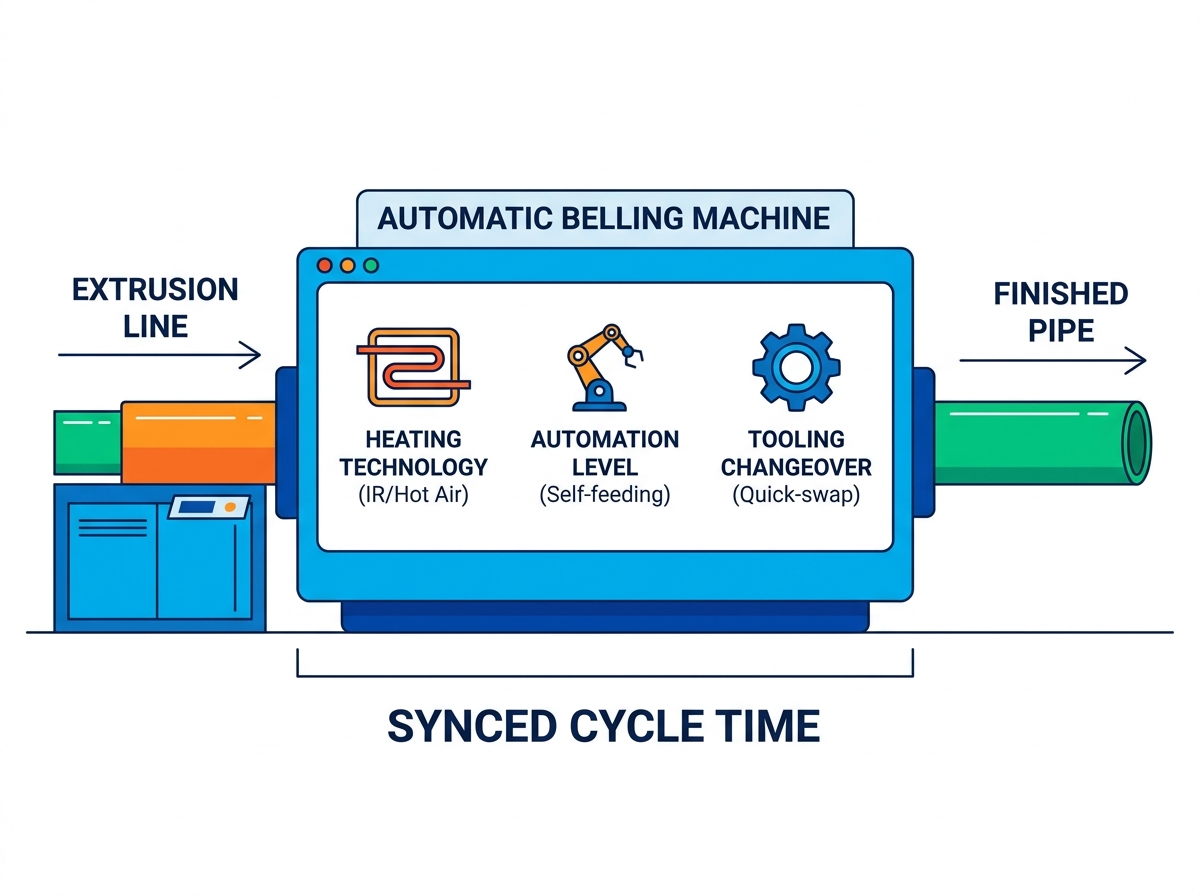
適切な機器を選択するには、加熱方法を徹底的に分析する必要があります。また、自動化レベルと切り替え効率も確認する必要があります。これらの要素は、毎日の工場生産量に直接影響します。
加熱メカニズムは、パイプをどれだけ速く処理できるかを決定します。通常、短波赤外線 (IR) 加熱と熱風循環のどちらかを選択します。以下の比較表で主な違いを概説しました。
機能カテゴリ |
短波赤外線 (IR) |
熱風循環 |
|---|---|---|
加熱速度 |
非常に高速かつ瞬間的な熱伝達 |
ゆっくりとした緩やかな温度上昇 |
浸透深さ |
表面レベルの焦点、焦げやすい |
深く均一な壁貫通 |
最優秀アプリケーション |
薄肉パイプ、高速ライン |
厚肉圧力管 |
エネルギー効率 |
高速サイクル向けの高効率 |
中程度の効率、良好な絶縁が必要 |
今日、人件費は常に製造マージンを圧迫しています。アン 自動ベリングマシンにより、 シフト間の手動介入が大幅に削減されます。次の省力化自動化機能を検討してください。
自動供給テーブルは、メイン押出ラインからパイプを直接引き出します。
自動排出システムは完成品を保管ラックに整然と積み上げます。
インテリジェントな障害検出アラームは、加熱障害が発生するとすぐにオペレーターに通知します。
ロボットアームは、人間が力を入れて持ち上げることなく、頑丈なパイプを安全に扱います。
これらの自動化機能により、常に監視されることなく生産がスムーズに進みます。オペレーターは手作業の代わりに厳格な品質管理に集中できます。
頻繁な製品切り替え時にダウンタイムが発生すると、収益性が損なわれます。オペレーターがどれだけ早くマンドレルを交換できるかを評価する必要があります。すべての成形クランプにクイックリリース機構が付いているかどうかを確認してください。オペレーターは、さまざまなパイプ直径に合わせてツールを簡単に変更する必要があります。効率的な機械により、30 分以内に完全な切り替えが可能になります。セットアップが長引くと、貴重な製造時間が無駄になり、納品が滞ります。一般的なベスト プラクティスとしては、次のツール セットを事前に近くにステージングすることが含まれます。このステージングにより歩行時間が短縮され、スワップ全体が高速化されます。
高性能ソケットユニットは独立してゼロ値を提供します。現在の工場ワークフローにシームレスに統合する必要があります。統合には、慎重な数学的計算と物理的なフロアプランニングが必要です。
ダウンストリーム機器はアップストリームの出力レートと完全に一致する必要があります。正確な引き取り速度を正確に計算する必要があります。既存のものを評価する HDPE パイプ押出ライン または PVC セットアップ。押出機が 1 分あたり 3 本の標準パイプを生産している場合は、よく聞いてください。ベリングユニットは毎分少なくとも 3 つのパイプを処理する必要があります。サイクルタイムを一致させないと、床に大量のパイルアップが発生します。最終的には押出機の速度を人為的に下げる必要があります。この速度の低下により、押出機の実際の生産能力が完全に無駄になります。
現代の工場は統合制御ネットワークに大きく依存しています。ソケットユニットにはプログラマブルロジックコントローラー(PLC)との互換性が必要です。評判の良い建設業者は、シーメンスや三菱などの広く受け入れられているブランドを使用しています。この互換性により、システム全体にわたるスムーズなデータの受け渡しが保証されます。 プラスチックパイプ生産ライン。自動速度調整により、深刻なボトルネックの形成を防ぎます。主線はソケットユニットに簡単に信号を送ることができます。リアルタイムの流れに基づいて自動的に加速または減速するようにマシンに指示します。
物理的な設置面積は、あらゆる場所で重大な実装リスクを引き起こします。メーカーにとって工場の床面積は依然として貴重な資産です。利用可能な床面積を正確に測定する必要があります。加熱オーブンの物理的寸法が快適にフィットすることを確認してください。パイプ蓄積テーブルが現在のレイアウトに適合していることを確認します。フォークリフトのアクセスや日常のメンテナンス担当者のために十分なスペースを確保してください。設置場所が狭いと日常の操作が複雑になり、重大な安全上の危険が生じます。必ず最初に工場の床にテープを使用して機械のレイアウトをマッピングします。
調達チームは、初期のステッカー価格に重点を置きすぎることがあります。この限定的なアプローチでは、長期にわたる巨額の運営費が無視されます。産業用ヒーターを継続的に稼働させると、施設の予算が急速に消耗します。
厚いプラスチックポリマーを加熱するには、毎日膨大な電力が必要です。古いモデルでは、周囲の工場環境に急速に熱が漏れます。アン 省エネのベリングマシンでは、 代わりに断熱性の高い加熱オーブンを使用します。内部の暖かさを保ち、電気の消費を最小限に抑えます。サーボ駆動の油圧および空気圧システムは、さらに大きなアップグレードを提供します。アクティブな機械動作中にのみ電力を消費します。従来の常時稼働モーターは、アイドリング中に継続的にエネルギーを浪費します。これらの設計された改善により、キロワット/時間の使用量が大幅に削減されます。毎月の光熱費が大幅に下がっていることにすぐに気づくでしょう。
一貫した加熱と正確な機械成形により、不合格品が減少します。弱い接合部と深刻な楕円形の問題により、オペレーターはパイプを廃棄する必要があります。廃棄されたパイプはすべて、バージン樹脂の無駄と時間の損失を意味します。また、押し出し加工に費やした高価な労働時間が無駄になります。高品質のソケット装置により、すべてのパイプが厳格な寸法公差を満たしていることが保証されます。より多くの原材料を販売可能な商品に変換することで、コストを節約できます。
真の財務上の影響を論理的に評価できます。単なる請求書ではなく、包括的な 5 年間の運用経費を計算します。この単純な数学的フレームワークを使用して、さまざまなマシン モデルを正確に比較します。
マシンの初期購入コストを決定します。
5 年間の予測エネルギー使用量を追加します。
予防保守および故障時のダウンタイム費用の見積もりを追加します。
スクラップ率の低下により節約された原材料の価値を差し引きます。
この単純なフレームワークにより、機器の真の価値が明らかになります。効率的な機械は基本的に、光熱費とスクラップの節約を通じて、時間の経過とともに元が取れます。
ベンダーの選択は、機械の技術仕様と同じくらい重要です。一貫したサポートを提供できる信頼できるパートナーが必要です。
プラスチック製の機器を調達する場合は、総合的な機械製造業者を避けてください。専用のものを探してください 代わりにベリングマシンメーカー 。彼らはパイプ押出の下流側装置のみを専門とする必要があります。専門のビルダーは、複雑なポリマーの流れと収縮率を理解しています。彼らは工場現場の厳しい現実を誰よりもよく理解しています。同社のエンジニアリング チームは、お客様が直面している処理の問題を正確に解決しています。
契約に署名する前に、業界の認定を厳密に確認してください。標準の CE または ISO 製造認証を取得している必要があります。さらに重要なのは、地域の標準に準拠したツールを構築する必要があることです。 ASTM、DIN、または ISO の要件に準拠していることを証明するように依頼してください。工具の寸法に欠陥があると、完成したパイプは完全に販売できなくなります。
工場受け入れテスト (FAT) を完了せずに出荷を受け入れないでください。正確なサンプルを使用してこの厳密なテストを実行するようにしてください。機械の組み立てを完成させる前に、押出パイプを送ります。 FAT プロセスは、いくつかの重要な要素を即座に証明します。マシンが約束されたサイクルタイムを安全に達成していることを検証します。すべてのソケットが必要な寸法公差を正確に満たしていることを確認します。自動排出システムが特定のパイプ重量を処理できるかどうかを検証します。
販売後にサービス レベル アグリーメント (SLA) を慎重に評価します。ハードウェアは、重工業で使用すると最終的には故障します。専用の交換コンポーネントにすぐにアクセスする必要があります。リモート トラブルシューティング機能を徹底的に確認してください。ソフトウェア エンジニアは PLC の障害をオンラインで診断できますか?重大な機械的故障が発生した場合の技術者の派遣時間について問い合わせてください。迅速な販売後サポートにより、工場は年間を通じて利益を上げて稼働し続けます。
適切なソケット機器を選択するには、慎重な動作分析が必要です。最終的には、材料の適合性とサイクル速度の同期に基づいて決定します。また、検証可能なベンダーの信頼性にも依存します。不適切に設計された下流の機器が工場全体の生産量を制限しないようにしてください。
次の次のステップに従って、今すぐ調達プロセスを開始してください。
すべてのアクティブなパイプ サイズにわたる現在の押出ライン速度を監査します。
パイプ直径の正確な範囲とジョイントのプロファイル要件を文書化します。
このデータを最終的な見積依頼書 (RFQ) 文書にまとめます。
ベンダー契約を最終的に締結する前に、透過的な FAT 手順を要求します。
A: はい、オペレーターは 1 台の兼用機械で両方の材料を処理できます。ただし、異なるソケット プロファイルに合わせて特殊なツールを交換する必要があります。また、各ポリマーの異なる熱特性を処理するには、個別の加熱および冷却 PLC レシピをプログラムする必要があります。
A: 業界の標準的なリードタイムは通常 45 ~ 90 日の範囲です。このスケジュールは、必要なカスタマイズ レベル、内部マンドレルの複雑さ、および現在の工場作業負荷に大きく依存します。専用の二重目的マシンは通常、90 日のマークに近づきます。
A: この機械は調整可能な光電センサーを利用して、入ってくるパイプの位置を正確に検出します。パイプが加熱ゾーンに入ると、空気圧クランプがパイプをしっかりと固定します。オペレーターは、これらのセンサー ブラケットを簡単に調整して、3 ~ 6 メートルの範囲の標準長さにシームレスに対応できます。


