Procesul de clopot sau priză servește ca pas final critic în operațiunile de fabricare a țevilor din plastic. Un singur blocaj aici poate distruge instantaneu randamentele perfect extrudate. Managerii de producție subestimează adesea complexitățile mecanice ale prizei până când apar defecțiuni costisitoare ale îmbinărilor. De asemenea, strângerea podelei fabricii se întâmplă rapid atunci când mașinile din aval eșuează. Aveți nevoie de echipamente de înaltă capacitate pentru a elimina în mod eficient aceste riscuri comune. Trebuie să se potrivească perfect cu vitezele rapide de extrudare și să controleze energia curentă. Acest articol oferă managerilor de producție și echipelor de achiziții un cadru concret și acționabil. Vom explora cum să evaluăm cu precizie specificațiile de bază ale mașinii. Vom evalua riscurile de integrare a instalațiilor pentru a preveni dezastrele de amenajare. Veți învăța, de asemenea, cum să verificați corect un furnizor de încredere. Această verificare atentă asigură succesul operațional pe termen lung pentru unitatea dumneavoastră. Înțelegând aceste nuanțe tehnice, vă puteți proteja întregul proces de producție. În cele din urmă, vă veți proteja marjele de profit strânse de risipa inutile și timpii de nefuncționare.
Recomandări cheie
Material: PVC și HDPE necesită protocoale de încălzire și formare fundamental diferite pentru a preveni degradarea materialului.
Sincronizarea vitezei este esențială: o mașină automată de clopot trebuie să egaleze sau să depășească timpii de ciclu ale configurației dvs. de extrudare existente pentru a preveni aglomerarea producției.
TCO peste costul inițial: Investiția într-o mașină de clopot care economisește energie reduce semnificativ costurile operaționale pe durata de viață în comparație cu modelele bugetare cu rate ridicate de deșeuri.
Verificarea necesită dovezi: un producător credibil ar trebui să ofere teste transparente de acceptare în fabrică (FAT) și toleranțe garantate pentru scule.
Realități materiale: PVC vs. HDPE Cerințe de clopot
Operatorii trebuie să înțeleagă comportamentul materialului pentru a obține îmbinări perfecte ale țevilor. PVC și HDPE reacționează diferit la căldura aplicată. Ei necesită o manipulare foarte specializată în timpul fazei de priză.
Dinamica prizei PVC
PVC rigid necesită un control strict al temperaturii în timpul procesării. Excesul de căldură provoacă degradarea rapidă a materialului și arderea suprafeței. Trebuie să încălziți uniform capetele țevii înainte de formare. Cerințele de scule variază în funcție de tipul de îmbinare specific. Îmbinările de ciment cu solvenți utilizează un design simplu de mufă de tip U. Îmbinările inelare elastomerice necesită o priză complicată de tip R. Operatorii se bazează de obicei pe o unitate dedicată Mașină de tăiat țevi din PVC pentru aceste profile solicitante. Aceste mașini folosesc dornuri de precizie pentru a modela PVC încălzit cu precizie. Greșelile frecvente apar atunci când operatorii grăbesc ciclul de încălzire. Grabarea cauzează articulații casante care se defectează sub presiune.
Realități de conectare HDPE
Contractorii îmbină predominant țevile HDPE folosind tehnici de fuziune cap la cap în teren. Cu toate acestea, aplicațiile municipale specifice necesită încă îmbinări cu mufe. HDPE introduce provocări unice datorită masei sale termice masive. Polimerul prezintă, de asemenea, un efect de memorie puternic. Materialul încălzit dorește cu disperare să revină la forma sa originală extrudată. Trebuie să aplicați timpi de răcire prelungiți în timp ce conducta rămâne securizată. Mandrinele interne specializate mențin forma până când polimerul se întărește complet. Precipitarea acestei faze critice de răcire garantează probleme de ovalitate. Acesta duce întotdeauna la articulații slabe și înlocuiri costisitoare.
Nodul de decizie
Facilitățile trebuie să își evalueze mixul de produse curent înainte de a cumpăra echipament. Pune-ți aceste întrebări practice:
Procesați zilnic numai țevi rigide din PVC?
Instalația dumneavoastră alternează în mod regulat între loturile de PVC și HDPE?
Programul dumneavoastră de producție poate suporta în siguranță timpi mai lenți de răcire HDPE?
Puteți alege o mașină dedicată pentru rulări de volum mare, dintr-un singur material. Alternativ, puteți selecta un sistem cu două scopuri. Sistemele duale necesită rețete de control avansate pentru a comuta între materiale în siguranță. Ele oferă o mare flexibilitate, dar necesită operatori foarte calificați.
Criterii de bază de evaluare pentru o mașină automată de clopot
Alegerea echipamentului corect presupune o analiză minuțioasă a metodelor de încălzire. De asemenea, trebuie să revizuiți nivelurile de automatizare și eficiența trecerii. Aceste elemente influențează direct randamentul zilnic al fabricii.
Comparația tehnologiei de încălzire
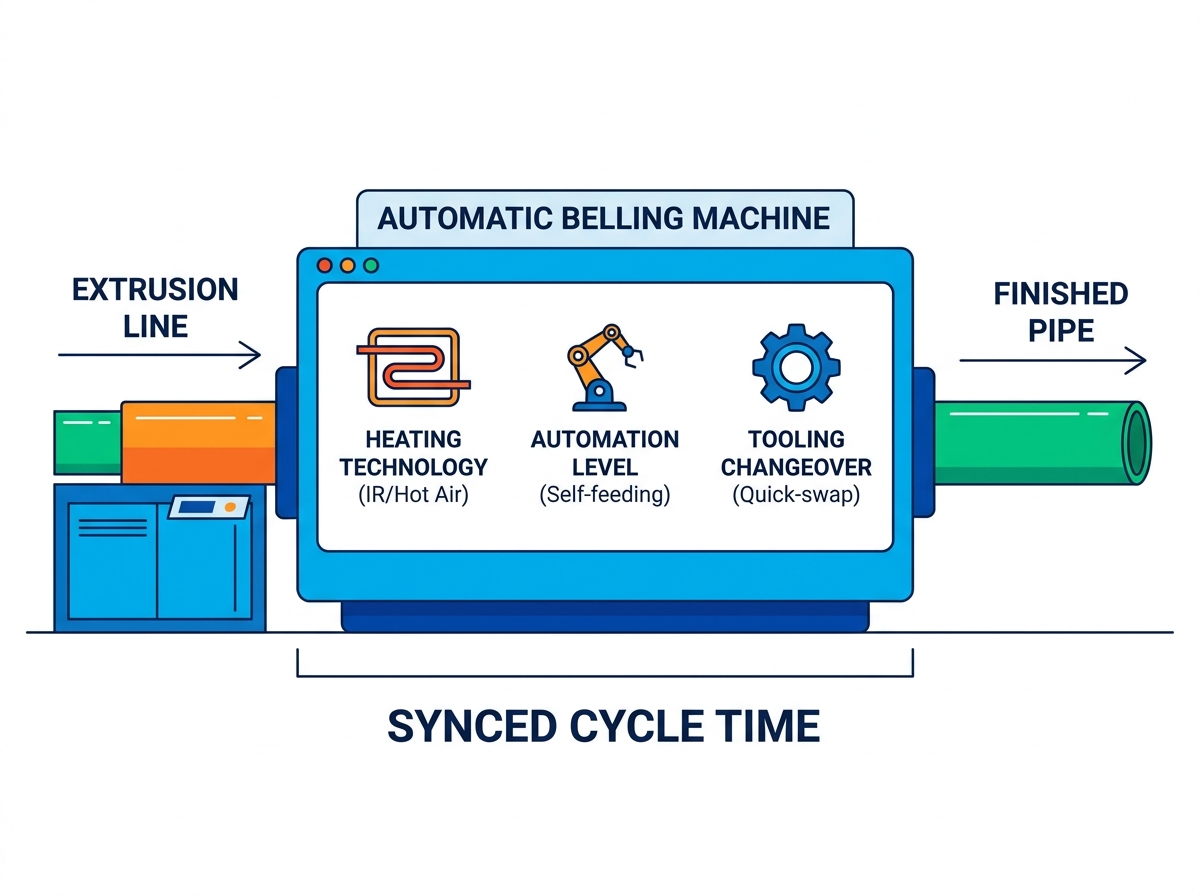
Mecanismele de încălzire dictează cât de repede puteți procesa conductele. În general, alegeți între încălzirea în infraroșu cu unde scurte (IR) și circulația aerului cald. Am subliniat diferențele de bază în graficul de comparație de mai jos.
Categoria de caracteristici
Infraroșu cu unde scurte (IR)
Circulația aerului cald
Viteza de incalzire
Transfer de căldură foarte rapid, instantaneu
Creștere mai lentă, treptată a temperaturii
Adâncimea de penetrare
Focalizare la nivel de suprafață, predispus la arsuri
Penetrare adanca si uniforma in perete
Cea mai bună aplicație
Conducte cu pereți subțiri, linii de mare viteză
Conducte de presiune cu pereți groși
Eficiență energetică
Eficiență ridicată pentru cicluri rapide
Eficiență moderată, necesită o izolare bună
Nivel de automatizare
Costurile forței de muncă mănâncă în mod constant marjele de producție astăzi. Un mașina de sonerie automată reduce semnificativ intervenția manuală în schimburi. Luați în considerare aceste funcții automate care economisesc forța de muncă:
Mesele cu autoalimentare trag țevi direct de pe linia principală de extrudare.
Sistemele automate de evacuare stivuiesc produsele finite perfect pe rafturile de depozitare.
Alarmele inteligente de detectare a defecțiunilor notifică imediat operatorii în cazul defecțiunilor de încălzire.
Brațele robotizate mânuiesc țevile grele în siguranță, fără o ridicare obositoare a omului.
Aceste caracteristici automatizate mențin producția în mișcare fără probleme, fără o supraveghere constantă. Operatorii se pot concentra pe controlul strict al calității în loc de munca manuală.
Schimbarea sculelor
Timpul de nefuncționare distruge profitabilitatea în timpul schimbărilor frecvente de produs. Trebuie să evaluați cât de repede operatorii pot schimba dornele. Căutați mecanisme de eliberare rapidă pe toate clemele de formare. Operatorii ar trebui să schimbe cu ușurință sculele pentru diferite diametre de țeavă. Mașinile eficiente permit schimbări complete în mai puțin de treizeci de minute. Configurațiile prelungite risipesc ore valoroase de producție și livrări în standuri. O bună practică obișnuită implică montarea în prealabil a următorului set de scule în apropiere. Această punere în scenă reduce timpul de mers și accelerează întregul schimb.
Integrare: alinierea cu linia dvs. de producție de țevi din plastic
O unitate de priză de înaltă performanță oferă valoare zero în mod independent. Trebuie să se integreze perfect în fluxul de lucru actual din fabrică. Integrarea necesită calcule matematice atente și planificare fizică a podelei.
Sincronizarea timpului de ciclu
Echipamentul dvs. din aval trebuie să se potrivească perfect cu ratele de ieșire din amonte. Trebuie să calculați cu exactitate viteza exactă de transport. Evaluează-ți existentul Linie de extrudare a conductelor din HDPE sau configurație din PVC. Dacă extruderul dvs. produce trei țevi standard pe minut, ascultați cu atenție. Unitatea de clopot trebuie să proceseze cel puțin trei țevi pe minut. Nepotrivirea timpilor de ciclu provoacă îngrămădirea masivă a podelei. În cele din urmă, va trebui să încetiniți extruderul în mod artificial. Această încetinire irosește complet capacitatea reală de producție a extruderului.
Sisteme de control și transfer de date
Fabricile moderne se bazează în mare măsură pe rețele de control unificate. Unitatea de priză necesită compatibilitate cu controler logic programabil (PLC). Constructorii de renume folosesc mărci acceptate pe scară largă precum Siemens sau Mitsubishi. Această compatibilitate asigură transferul fără probleme a datelor în întregime linie de producție de țevi din plastic . Ajustările automate ale vitezei împiedică formarea de blocaje severe. Linia principală poate semnaliza cu ușurință unitatea de priză. Spune mașinii să accelereze sau să încetinească automat, pe baza fluxului în timp real.
Risc de implementare
Amprenta fizică prezintă un risc semnificativ de implementare peste tot. Spațiul de podea al fabricii rămâne un activ premium pentru producători. Trebuie să măsurați cu precizie suprafața disponibilă a podelei. Asigurați-vă că dimensiunile fizice ale cuptoarelor de încălzire se potrivesc confortabil. Verificați că tabelele de acumulare a conductelor se potrivesc cu aspectul dvs. actual. Lăsați spațiu adecvat pentru accesul cu stivuitoare și personalul de întreținere zilnică. O instalație înghesuită complică operațiunile zilnice și creează pericole severe de siguranță. Mai întâi, mapați aspectul mașinii folosind bandă pe podeaua fabricii.
Evaluarea rentabilității investiției unui aparat de economisire a energiei Belling
Echipele de achiziții se concentrează uneori prea mult pe prețurile inițiale pentru autocolante. Această abordare limitată ignoră cheltuielile operaționale masive pe termen lung. Funcționarea încălzitoarelor industriale drenează în mod continuu bugetele instalațiilor rapid.
Consum de energie
Încălzirea polimerilor groși de plastic necesită o energie electrică imensă zilnic. Modelele mai vechi scurg rapid căldura în mediul ambiant al fabricii. Un Aparatul de economisire a energiei folosește în schimb cuptoare de încălzire puternic izolate. Reține căldura interioară pentru a minimiza consumul electric. Sistemele hidraulice și pneumatice servomotor oferă o altă actualizare majoră. Ele consumă putere doar în timpul mișcării mecanice active. Motoarele tradiționale cu funcționare constantă risipesc energie în mod continuu în timpul mersului în gol. Aceste îmbunătățiri proiectate scad drastic consumul de kilowați pe oră. Veți observa scăderi semnificative ale facturilor lunare de utilități aproape imediat.
Reducerea deșeurilor
Încălzirea constantă și formarea mecanică precisă reduc produsele respinse. Îmbinările slabe și problemele severe de ovalitate obligă operatorii să îndepărteze conductele. Fiecare țeavă casată reprezintă rășină virgină irosită și timp pierdut. De asemenea, risipește orele costisitoare de muncă petrecute extrudând-o. Echipamentul de priză de înaltă calitate asigură că fiecare țeavă îndeplinește toleranțe dimensionale stricte. Economisiți bani transformând mai multe materii prime în bunuri care pot fi vândute.
Cadrul de costuri
Puteți evalua adevăratul impact financiar în mod logic. Calculați-vă cheltuielile operaționale complete pe cinci ani, mai degrabă decât doar factura. Utilizați acest cadru matematic simplu pentru a compara cu precizie diferite modele de mașini:
Determinați costul inițial de achiziție a mașinii.
Adăugați consumul de energie estimat pe o perioadă de cinci ani.
Adăugați costurile estimate de întreținere preventivă și de întrerupere.
Scădeți valoarea materiei prime salvate din ratele mai mici de deșeuri.
Acest cadru simplu dezvăluie adevărata valoare a echipamentului. Mașinile eficiente, în esență, se plătesc singure în timp prin economii de utilitate și deșeuri.
Cum să listați scurt și să verificați un producător de mașini Belling
Selectarea furnizorului are la fel de mult ca și specificațiile tehnice ale mașinii. Aveți nevoie de un partener de încredere, capabil să vă ofere suport constant.
Bilanțul industriei
Evitați constructorii generaliști de mașini atunci când vă aprovizionați cu echipamente din plastic. Căutați un dedicat în schimb, producătorul de mașini de clopot . Ei trebuie să se specializeze exclusiv în echipamentele din aval de extrudare a conductelor. Constructorii specializați înțeleg curgerea complexă a polimerilor și ratele de contracție. Ei înțeleg realitățile dure ale fabricii mai bine decât oricine. Echipele lor de ingineri au rezolvat deja exact problemele de procesare cu care vă confruntați.
Conformitate și standarde
Verificați-le riguros certificările din industrie înainte de a semna contracte. Ar trebui să dețină certificări de producție standard CE sau ISO. Mai important, trebuie să construiască unelte conforme cu standardele regionale. Cereți-le să dovedească conformitatea cu cerințele ASTM, DIN sau ISO. Dimensiunile defecte ale sculelor vor face țevile dvs. finite complet de nevândut.
Cerința FAT
Nu acceptați niciodată expedierea fără a finaliza un test de acceptare în fabrică (FAT). Insistați să efectuați acest test riguros folosind mostrele dvs. exacte. Trimiteți-le țevile dvs. extrudate înainte de a finaliza ansamblul mașinii. Procesul FAT dovedește câteva elemente cruciale instantaneu. Acesta validează mașina atinge timpii de ciclu promis în siguranță. Confirmă că toate prizele îndeplinesc exact toleranțele dimensionale cerute. Acesta verifică că sistemele automate de evacuare gestionează greutățile specifice ale conductelor.
Arhitectură post-vânzare
Evaluați-le cu atenție acordul de nivel de servicii (SLA) după vânzare. Hardware-ul se defectează în cele din urmă în cazul utilizării industriale grele. Aveți nevoie de acces imediat la componente de schimb specializate. Verificați-le cu atenție capabilitățile de depanare de la distanță. Pot inginerii lor software să diagnosticheze defecțiunile PLC-urilor online? Întrebați despre orele de expediere a tehnicianului pentru defecțiuni mecanice majore. Asistența post-vânzare rapidă vă menține fabrica să funcționeze profitabil pe tot parcursul anului.
Concluzie
Selectarea echipamentului de priză potrivit necesită o analiză operațională atentă. Decizia ta se bazează în cele din urmă pe compatibilitatea materialelor și pe sincronizarea vitezei ciclului. Depinde și de fiabilitatea verificabilă a furnizorului. Nu lăsați echipamentele din aval proiectate prost să vă limiteze producția totală din fabrică.
Urmați acești pași imediati următori pentru a începe procesul de achiziție astăzi:
Auditează-ți vitezele curente ale liniei de extrudare pentru toate dimensiunile de conducte active.
Documentați intervalele de diametre exacte ale țevii și cerințele privind profilul îmbinării.
Compilați aceste date într-un document de cerere de ofertă definitivă (RFQ).
Solicitați proceduri FAT transparente înainte de a finaliza orice contract cu furnizorii.
FAQ
Î: O mașină de clopot poate procesa atât țevile din PVC, cât și țevile HDPE?
R: Da, operatorii pot procesa ambele materiale pe o singură mașină cu două scopuri. Cu toate acestea, necesită schimburi de scule specializate pentru diferite profile de soclu. De asemenea, trebuie să programați rețete PLC de încălzire și răcire distincte pentru a gestiona proprietățile termice diferite ale fiecărui polimer.
Î: Care este timpul standard de livrare pentru o mașină de clopot personalizat?
R: Timpul standard de livrare în industrie variază de obicei între 45 și 90 de zile. Această cronologie depinde în mare măsură de nivelurile de personalizare necesare, de complexitatea dornurilor interne și de sarcinile de lucru curente din fabrică. Mașinile specializate cu dublu scop se apropie de obicei de marcajul de 90 de zile.
Î: Cum manipulează mașina diferite lungimi de țeavă?
R: Aparatul folosește senzori fotoelectrici reglabili pentru a detecta cu precizie pozițiile conductelor de intrare. Clemele pneumatice fixează ferm conducta odată ce intră în zona de încălzire. Operatorii pot regla cu ușurință aceste suporturi pentru senzori pentru a se adapta fără probleme la lungimi standard, cuprinse între trei și șase metri.
Suntem disponibili 24/7 prin fax, e-mail sau telefonic. De asemenea, puteți utiliza formularul nostru rapid de contact pentru a adresa o întrebare despre serviciile și proiectele noastre.