

Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-07-01 Alkuperä: Sivusto


Muoviputkien valmistusprosessi on kriittinen viimeinen vaihe muoviputkien valmistuksessa. Yksi pullonkaula tässä voi välittömästi pilata täydellisesti pursotetun sadon. Tuotantopäälliköt aliarvioivat usein pistorasian mekaanisen monimutkaisuuden, kunnes tapahtuu kalliita liitosvikoja. Myös tehtaan lattiakasaantuminen tapahtuu nopeasti, kun loppupään koneet epäonnistuvat. Tarvitset erittäin suorituskykyiset laitteet näiden yhteisten riskien poistamiseksi tehokkaasti. Sen on vastattava saumattomasti nopeita ekstruusionopeuksia ja ohjattava jatkuvaa energiaa. Tämä artikkeli tarjoaa tuotantopäälliköille ja hankintatiimeille konkreettisen ja toimivan kehyksen. Tutkimme kuinka arvioida koneen ydintiedot tarkasti. Arvioimme laitosintegraatioriskit layout-katastrofien ehkäisemiseksi. Opit myös tarkalleen, kuinka luotettava myyjä valitaan oikein. Tämä huolellinen tarkastus varmistaa laitoksesi pitkän aikavälin toiminnan menestyksen. Ymmärtämällä nämä tekniset vivahteet voit turvata koko tuotantoprosessisi. Lopulta suojaat tiukat voittomarginaalit tarpeettomilta hukailta ja seisokkeilta.
Materiaaliasiat: PVC ja HDPE vaativat olennaisesti erilaisia kuumennus- ja muovausprotokollia materiaalin hajoamisen estämiseksi.
Nopeuden synkronointi on kriittinen: Automaattisen suulakepuristuskoneen on vastattava tai ylitettävä nykyisen suulakepuristusasetuksen sykliajat, jotta tuotanto ei pääse kasautumaan.
TCO yli ennakkokustannukset: Investointi energiaa säästävään soittokoneeseen vähentää merkittävästi käyttöiän kestäviä käyttökustannuksia verrattuna budjettimalleihin, joissa romumäärät ovat korkeat.
Tarkastus vaatii todisteita: Luotettavan valmistajan tulee tarjota läpinäkyvä Factory Acceptance Testing (FAT) -testaus ja taatut työkalutoleranssit.
Käyttäjien on ymmärrettävä materiaalin käyttäytyminen saavuttaakseen täydelliset putkiliitokset. PVC ja HDPE reagoivat eri tavalla käytettyyn lämpöön. Ne vaativat erittäin erikoistunutta käsittelyä pistorasiavaiheessa.
Jäykkä PVC vaatii tiukkaa lämpötilan valvontaa käsittelyn aikana. Liiallinen lämpö aiheuttaa nopean materiaalin hajoamisen ja pinnan palamisen. Putken päät on lämmitettävä tasaisesti ennen muotoilua. Työkaluvaatimukset vaihtelevat liitostyypin mukaan. Liuotinsementtiliitokset käyttävät yksinkertaista U-tyyppistä hylsyä. Elastomeerirengasliitokset vaativat monimutkaisen R-tyypin hylsyn. Operaattorit luottavat yleensä omistettuun PVC-putkisovituskone näihin vaativiin profiileihin. Nämä koneet käyttävät tarkkuustuurnat muotoilemaan lämmitettyä PVC:tä tarkasti. Yleisiä virheitä tapahtuu, kun käyttäjät kiirehtivät lämmitysjaksoa. Kiire aiheuttaa hauraita liitoksia, jotka epäonnistuvat paineen alaisena.
Urakoitsijat yhdistävät pääasiassa HDPE-putkia käyttämällä kenttäfuusiotekniikkaa. Tietyt kunnalliset sovellukset vaativat kuitenkin edelleen pistoliitoksia. HDPE tuo ainutlaatuisia haasteita massiivisen lämpömassansa vuoksi. Polymeerillä on myös vahva muistivaikutus. Kuumentunut materiaali haluaa epätoivoisesti palata alkuperäiseen puristettuun muotoonsa. Jäähdytysaikoja on pidennettävä, kun putki pysyy kiinni. Erikoistuneet sisäiset karat pitävät muodon, kunnes polymeeri on täysin kovettunut. Tämän kriittisen jäähdytysvaiheen kiirehtiminen takaa ovaaliongelmat. Se johtaa aina heikkoihin niveliin ja kalliisiin korvauksiin.
Toimipaikkojen on arvioitava nykyinen tuotevalikoimansa ennen laitteiden ostamista. Kysy itseltäsi nämä käytännön kysymykset:
Käsitteletkö päivittäin vain jäykkiä PVC-putkia?
Vaihteleeko laitoksesi PVC- ja HDPE-erien välillä säännöllisesti?
Voiko tuotantoaikataulusi mukautua hitaampiin HDPE-jäähdytysaikaan turvallisesti?
Voit valita erillisen koneen suuria määriä, yhden materiaalin ajoja varten. Vaihtoehtoisesti voit valita kaksikäyttöisen järjestelmän. Kaksoisjärjestelmät vaativat edistyneitä ohjausreseptejä materiaalien turvalliseen vaihtamiseen. Ne tarjoavat suurta joustavuutta, mutta vaativat erittäin ammattitaitoisia käyttäjiä.
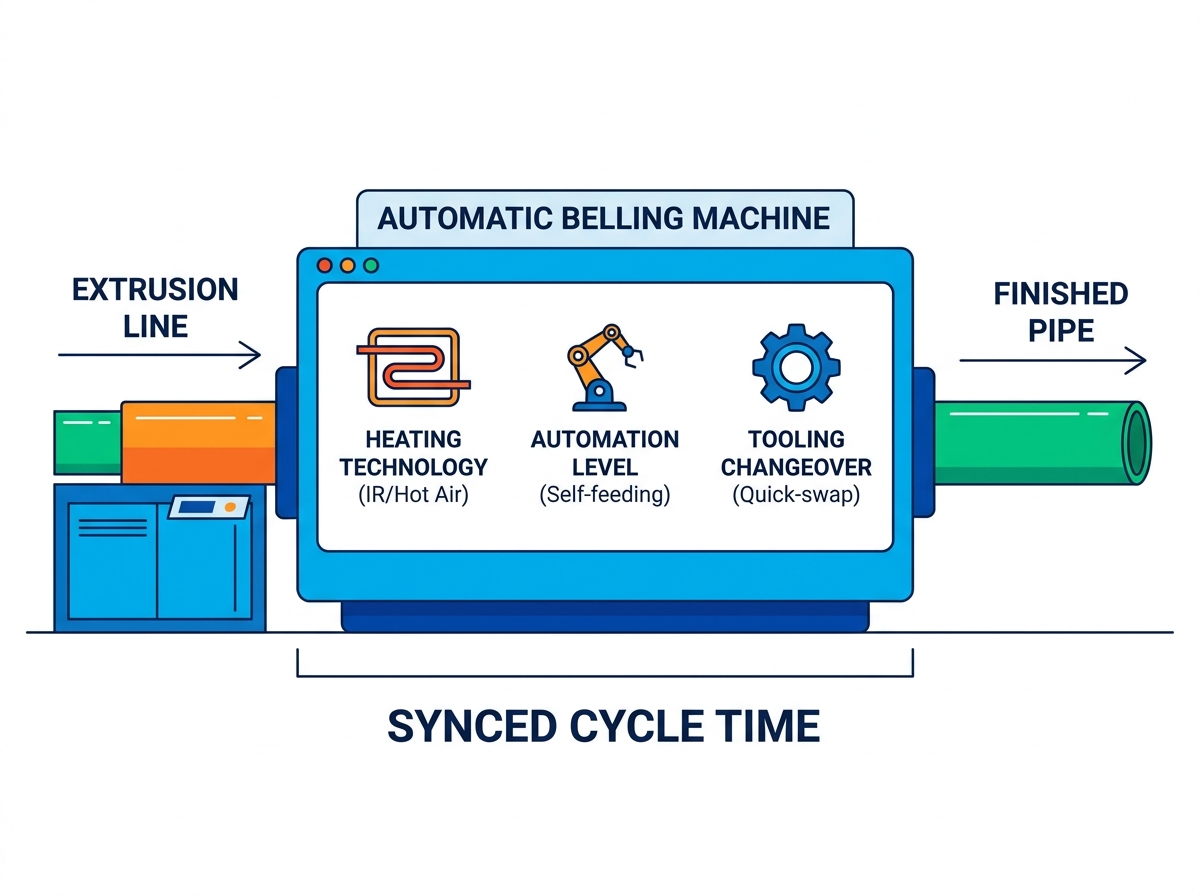
Oikean laitteen valinta edellyttää lämmitysmenetelmien perusteellista analysointia. Sinun on myös tarkasteltava automaatiotasoa ja vaihtotehokkuutta. Nämä elementit vaikuttavat suoraan päivittäiseen tehtaaseen.
Lämmitysmekanismit sanelevat, kuinka nopeasti voit käsitellä putkia. Yleensä valitset lyhytaaltoisen infrapunalämmityksen (IR) ja kuuman ilman kierron välillä. Esitimme keskeiset erot alla olevassa vertailutaulukossa.
Ominaisuusluokka |
Lyhytaaltoinen infrapuna (IR) |
Kuuman ilman kierto |
|---|---|---|
Lämmitysnopeus |
Erittäin nopea, välitön lämmönsiirto |
Hitaampi, asteittainen lämpötilan nousu |
Tunkeutumissyvyys |
Pintatason tarkennus, altis paahteelle |
Syvä, tasainen seinän tunkeutuminen |
Paras sovellus |
Ohutseinäiset putket, nopeat linjat |
Paksuseinäiset paineputket |
Energiatehokkuus |
Korkea tehokkuus nopeille kierroksille |
Keskinkertainen tehokkuus, vaatii hyvän eristyksen |
Työvoimakustannukset syövät jatkuvasti tuotannon katteita nykyään. An automaattinen soittokone vähentää manuaalisia toimenpiteitä merkittävästi vuorojen välillä. Harkitse näitä työtä säästäviä automatisoituja ominaisuuksia:
Itsesyöttyvät pöydät vetävät putket suoraan pääpuristuslinjasta.
Automaattiset poistojärjestelmät pinoavat valmiit tuotteet siististi säilytystelineille.
Älykkäät viantunnistushälyttimet ilmoittavat käyttäjille välittömästi lämmityshäiriöistä.
Robottivarret käsittelevät raskaita putkia turvallisesti ilman rasittavaa ihmisen nostamista.
Nämä automatisoidut ominaisuudet pitävät tuotannon sujuvana ilman jatkuvaa valvontaa. Kuljettajat voivat keskittyä tiukkaan laadunvalvontaan käsityön sijaan.
Seisokit pilaavat kannattavuuden toistuvien tuotevaihtojen aikana. Sinun on arvioitava, kuinka nopeasti operaattorit voivat vaihtaa tuurnat. Etsi pikakiinnitysmekanismeja kaikista muotoilukiinnittimistä. Käyttäjien tulee helposti vaihtaa työkaluja eri putkien halkaisijoiden mukaan. Tehokkaat koneet mahdollistavat täyden vaihdon alle 30 minuutissa. Pitkät asennukset hukkaavat arvokkaita valmistustunteja ja keskeyttävät toimitukset. Yleinen paras käytäntö on seuraavan työkalusarjan lavastaminen lähistölle etukäteen. Tämä lavastus vähentää kävelyaikaa ja nopeuttaa koko vaihtoa.
Tehokas pistokeyksikkö tarjoaa nolla-arvon itsenäisesti. Sen on integroitava saumattomasti nykyiseen tehtaan työnkulkuun. Integrointi vaatii huolellista matemaattista laskelmaa ja fyysistä lattiasuunnittelua.
Loppupään laitteesi on vastattava täydellisesti ylävirran lähtönopeuksia. Sinun on laskettava tarkka nostonopeus tarkasti. Arvioi olemassa olevasi HDPE-putkien suulakepuristuslinja tai PVC-kokoonpano. Jos suulakepuristimesi tuottaa kolme standardiputkea minuutissa, kuuntele tarkasti. Hälytysyksikön tulee käsitellä vähintään kolme putkea minuutissa. Jaksoaikojen yhteensopimattomuus aiheuttaa massiivisia lattiakasaantumia. Sinun on lopulta hidastettava suulakepuristinta keinotekoisesti. Tämä hidastuminen hukkaa ekstruuderin todellisen tuotantokapasiteetin kokonaan.
Nykyaikaiset tehtaat ovat vahvasti riippuvaisia yhtenäisistä ohjausverkostoista. Liitäntäyksikkö tarvitsee ohjelmoitavan logiikkaohjaimen (PLC) yhteensopivuuden. Hyvämaineiset rakentajat käyttävät laajalti hyväksyttyjä tuotemerkkejä, kuten Siemens tai Mitsubishi. Tämä yhteensopivuus varmistaa sujuvan tiedonsiirron koko alueella muoviputkien tuotantolinja . Automaattiset nopeudensäädöt estävät vakavien pullonkaulojen muodostumisen. Pääjohto voi antaa signaalin pistorasiayksikölle helposti. Se käskee konetta nopeuttamaan tai hidastamaan automaattisesti reaaliaikaisen virtauksen perusteella.
Fyysinen jalanjälki muodostaa merkittävän toteutusriskin kaikkialla. Tehdaspinta-ala on valmistajien ensiluokkainen etu. Sinun on mitattava käytettävissä oleva lattiapinta-ala tarkasti. Varmista, että lämmitysuunien fyysiset mitat sopivat mukavasti. Varmista, että putken kokoamistaulukot sopivat nykyiseen layouteesi. Jätä riittävästi tilaa trukkiin pääsylle ja päivittäiselle huoltohenkilökunnalle. Ahdas asennus vaikeuttaa päivittäistä toimintaa ja aiheuttaa vakavia turvallisuusriskejä. Kartoita koneen layout aina ensin teipillä tehtaallasi.
Hankintatiimit keskittyvät joskus liian voimakkaasti tarrojen alkuhintoihin. Tämä rajoitettu lähestymistapa jättää huomiotta suuret pitkän aikavälin toimintakulut. Teollisuuden lämmittimien jatkuva käyttö tyhjentää tilojen budjetit nopeasti.
Paksujen muovipolymeerien lämmittäminen vaatii valtavasti sähköä päivittäin. Vanhemmat mallit vuotavat lämpöä nopeasti ympäröivään tehdasympäristöön. An energiaa säästävä soittokone käyttää sen sijaan vahvasti eristettyjä lämmitysuuneja. Se säilyttää sisäisen lämmön minimoidakseen sähkönkulutuksen. Servokäyttöiset hydrauli- ja pneumaattiset järjestelmät tarjoavat toisen suuren päivityksen. Ne käyttävät virtaa vain aktiivisen mekaanisen liikkeen aikana. Perinteiset jatkuvatoimiset moottorit kuluttavat energiaa jatkuvasti joutokäynnillä. Nämä suunnitellut parannukset vähentävät huomattavasti kilowattituntikäyttöäsi. Huomaat kuukausittaisten sähkölaskujen merkittävän laskun lähes välittömästi.
Tasainen lämmitys ja tarkka mekaaninen muotoilu vähentävät hylättyjä tuotteita. Heikot liitokset ja vakavat ovaaliongelmat pakottavat käyttäjät romuttamaan putkia. Jokainen romutettu putki edustaa hukattua neitseellistä hartsia ja hukattua aikaa. Se myös tuhlaa kalliita työtunteja sen suulakepuristamiseen. Laadukkaat pistorasiat varmistavat, että jokainen putki täyttää tiukat mittatoleranssit. Säästät rahaa muuntamalla enemmän raaka-aineita myyntikelpoisiksi tavaroiksi.
Voit arvioida todellisen taloudellisen vaikutuksen loogisesti. Laske kattavat viiden vuoden toimintakulut pelkän laskun sijaan. Käytä tätä yksinkertaista matemaattista viitekehystä vertaillaksesi eri konemalleja tarkasti:
Määritä koneen ostohinta etukäteen.
Lisää ennustettu energiankulutus viiden vuoden ajanjaksolta.
Lisää arvioidut ennaltaehkäisevät huolto- ja käyttökatkoskustannukset.
Vähennä säästetty raaka-ainearvo alhaisemmista romumääristä.
Tämä suoraviivainen kehys paljastaa laitteiden todellisen arvon. Tehokkaat koneet maksavat itsensä takaisin ajan myötä hyöty- ja romun säästöjen ansiosta.
Myyjän valinnalla on yhtä paljon painoarvoa kuin koneen tekniset tiedot. Tarvitset luotettavan kumppanin, joka pystyy tarjoamaan johdonmukaista tukea.
Vältä yleisiä koneenrakentajia hankkiessasi muovilaitteita. Etsi omistettu sen sijaan soittokoneiden valmistaja . Niiden on erikoistuttava yksinomaan putkien suulakepuristuslaitteisiin. Erikoistuneet rakentajat ymmärtävät monimutkaiset polymeerin virtaus- ja kutistumisnopeudet. He ymmärtävät ankarat tehdaslattiatodellisuudet paremmin kuin kukaan muu. Heidän suunnittelutiiminsä ovat jo ratkaisseet tarkat käsittelyongelmat, joita kohtaat.
Tarkista heidän alan sertifioinnit tarkasti ennen sopimusten allekirjoittamista. Heillä tulee olla standardit CE- tai ISO-valmistussertifikaatit. Vielä tärkeämpää on, että heidän on rakennettava alueellisten standardien mukaiset työkalut. Pyydä heitä todistamaan ASTM-, DIN- tai ISO-vaatimusten noudattaminen. Virheelliset työkalun mitat tekevät valmiista putkistasi täysin myymättömiä.
Älä koskaan hyväksy lähetystä suorittamatta Factory Acceptance Test (FAT) -testiä. Vaadi tämän tiukan testin suorittamista tarkalla näytteilläsi. Lähetä heille suulakepuristetut putket ennen kuin he viimeistelevät koneen kokoonpanon. FAT-prosessi osoittaa useita tärkeitä elementtejä välittömästi. Se varmistaa, että kone saavuttaa luvatut jaksoajat turvallisesti. Se varmistaa, että kaikki pistorasiat täyttävät vaaditut mittatoleranssit tarkasti. Se varmistaa, että automaattiset poistojärjestelmät käsittelevät tietyt putken painot.
Arvioi palvelutasosopimus (SLA) huolellisesti myynnin jälkeen. Laitteisto hajoaa lopulta raskaassa teollisessa käytössä. Tarvitset välittömän pääsyn erikoistuneisiin varaosiin. Tarkista heidän etävianmäärityskykynsä perusteellisesti. Voivatko heidän ohjelmistosuunnittelijansa diagnosoida PLC-viat verkossa? Kysy heidän teknikkojensa lähetysajoista suurien mekaanisten vikojen varalta. Nopea myynnin jälkeinen tuki pitää tehtaasi kannattavana ympäri vuoden.
Oikean pistorasian valinta edellyttää huolellista toiminta-analyysiä. Päätöksesi riippuu viime kädessä materiaalien yhteensopivuudesta ja syklin nopeuden synkronoinnista. Se riippuu myös todennettavissa olevasta myyjän luotettavuudesta. Älä anna huonosti suunniteltujen loppupään laitteiden rajoittaa tehtaan kokonaistuotantoa.
Noudata näitä välittömiä seuraavia vaiheita aloittaaksesi hankintaprosessisi tänään:
Tarkista nykyiset ekstruusiolinjasi nopeudet kaikissa aktiivisissa putkikokoissa.
Dokumentoi tarkat putken halkaisijat ja liitosprofiilivaatimukset.
Kokoa nämä tiedot lopulliseksi tarjouspyyntöasiakirjaksi (RFQ).
Vaadi läpinäkyviä FAT-menettelyjä ennen toimittajasopimusten viimeistelyä.
V: Kyllä, käyttäjät voivat käsitellä molempia materiaaleja yhdellä kaksikäyttökoneella. Se vaatii kuitenkin erikoistyökalujen vaihtoa eri hylsyprofiileja varten. Sinun on myös ohjelmoitava erilliset lämmitys- ja jäähdytys-PLC-reseptit käsitelläksesi kunkin polymeerin erilaisia lämpöominaisuuksia.
V: Toimialan vakiotoimitusajat vaihtelevat tyypillisesti 45–90 päivään. Tämä aikajana riippuu suuresti vaadituista mukautustasoista, sisäisten karan monimutkaisuudesta ja nykyisestä tehtaan työkuormasta. Erikoistuneet kaksikäyttöiset koneet lähestyvät yleensä 90 päivän merkkiä.
V: Kone käyttää säädettäviä valosähköisiä antureita sisääntulevien putkien asennon havaitsemiseksi tarkasti. Pneumaattiset puristimet kiinnittävät putken tiukasti, kun se tulee lämmitysalueelle. Käyttäjät voivat helposti säätää näitä anturin kiinnikkeitä sopimaan saumattomasti vakiopituuksiin 3–6 metrissä.


