

Προβολές: 0 Συγγραφέας: Επεξεργαστής ιστότοπου Ώρα δημοσίευσης: 01-07-2026 Προέλευση: Τοποθεσία


Η διαδικασία κουδουνίσματος ή πρίζας χρησιμεύει ως το κρίσιμο τελικό βήμα στις εργασίες κατασκευής πλαστικών σωλήνων. Ένα μόνο σημείο συμφόρησης εδώ μπορεί να καταστρέψει αμέσως τις τέλεια εξωθημένες αποδόσεις. Οι διευθυντές παραγωγής συχνά υποτιμούν τη μηχανική πολυπλοκότητα της πρίζας μέχρι να εμφανιστούν δαπανηρές αστοχίες αρμών. Οι συσσωρεύσεις δαπέδων από το εργοστάσιο συμβαίνουν επίσης γρήγορα όταν τα κατάντη μηχανήματα αποτυγχάνουν. Χρειάζεστε εξοπλισμό υψηλής ικανότητας για να εξαλείψετε αποτελεσματικά αυτούς τους κινδύνους από κοινού. Πρέπει να ταιριάζει άψογα με τις γρήγορες ταχύτητες εξώθησης και να ελέγχει τη συνεχιζόμενη ενεργειακή επιβάρυνση. Αυτό το άρθρο παρέχει στους διευθυντές παραγωγής και στις ομάδες προμηθειών ένα συγκεκριμένο, εφαρμόσιμο πλαίσιο. Θα διερευνήσουμε πώς να αξιολογήσουμε με ακρίβεια τις βασικές προδιαγραφές του μηχανήματος. Θα αξιολογήσουμε τους κινδύνους ενσωμάτωσης εγκαταστάσεων για να αποτρέψουμε καταστροφές διάταξης. Θα μάθετε επίσης ακριβώς πώς να ελέγξετε σωστά έναν αξιόπιστο προμηθευτή. Αυτός ο προσεκτικός έλεγχος εξασφαλίζει μακροπρόθεσμη επιχειρησιακή επιτυχία για την εγκατάστασή σας. Κατανοώντας αυτές τις τεχνικές αποχρώσεις, μπορείτε να προστατέψετε ολόκληρη τη διαδικασία παραγωγής σας. Θα προστατεύσετε τελικά τα στενά περιθώρια κέρδους σας από περιττές σπατάλες και διακοπές λειτουργίας.
Υλικά θέματα: Το PVC και το HDPE απαιτούν θεμελιωδώς διαφορετικά πρωτόκολλα θέρμανσης και διαμόρφωσης για την πρόληψη της υποβάθμισης του υλικού.
Ο συγχρονισμός ταχύτητας είναι κρίσιμος: Ένα αυτόματο μηχάνημα κουδουνίσματος πρέπει να ταιριάζει ή να υπερβαίνει τους χρόνους κύκλου της υπάρχουσας διάταξης εξώθησης για να αποφευχθούν οι συσσωρεύσεις παραγωγής.
TCO πάνω από το αρχικό κόστος: Η επένδυση σε μια μηχανή κουδουνιών εξοικονόμησης ενέργειας μειώνει σημαντικά το λειτουργικό κόστος διάρκειας ζωής σε σύγκριση με οικονομικά μοντέλα με υψηλά ποσοστά σκραπ.
Ο έλεγχος απαιτεί απόδειξη: Ένας αξιόπιστος κατασκευαστής θα πρέπει να προσφέρει διαφανή δοκιμή αποδοχής εργοστασίου (FAT) και εγγυημένες ανοχές εργαλείων.
Οι χειριστές πρέπει να κατανοήσουν τη συμπεριφορά του υλικού για να επιτύχουν τέλειες συνδέσεις σωλήνων. Το PVC και το HDPE αντιδρούν διαφορετικά στην εφαρμοζόμενη θερμότητα. Απαιτούν εξαιρετικά εξειδικευμένο χειρισμό κατά τη φάση της πρίζας.
Το άκαμπτο PVC απαιτεί αυστηρό έλεγχο θερμοκρασίας κατά την επεξεργασία. Η υπερβολική θερμότητα προκαλεί ταχεία υποβάθμιση του υλικού και επιφανειακή καύση. Πρέπει να θερμάνετε ομοιόμορφα τα άκρα του σωλήνα πριν σχηματίσετε. Οι απαιτήσεις εργαλείων ποικίλλουν ανάλογα με τον συγκεκριμένο τύπο αρμού. Οι αρμοί τσιμέντου διαλύτου χρησιμοποιούν ένα απλό σχέδιο υποδοχής τύπου U. Οι ελαστομερείς δακτυλιοειδείς σύνδεσμοι απαιτούν μια περίπλοκη υποδοχή τύπου R. Οι χειριστές βασίζονται συνήθως σε ένα ειδικό Μηχανή κουδουνίσματος σωλήνων PVC για αυτά τα απαιτητικά προφίλ. Αυτά τα μηχανήματα χρησιμοποιούν μαντρέλια ακριβείας για να διαμορφώνουν με ακρίβεια το θερμαινόμενο PVC. Συνηθισμένα λάθη συμβαίνουν όταν οι χειριστές βιάζουν τον κύκλο θέρμανσης. Η βιασύνη προκαλεί εύθραυστες αρθρώσεις οι οποίες αποτυγχάνουν υπό πίεση.
Οι εργολάβοι ενώνουν κυρίως σωλήνες HDPE χρησιμοποιώντας τεχνικές σύντηξης πισινών στο πεδίο. Ωστόσο, συγκεκριμένες δημοτικές εφαρμογές εξακολουθούν να απαιτούν συνδέσμους πρίζας. Το HDPE εισάγει μοναδικές προκλήσεις λόγω της τεράστιας θερμικής μάζας του. Το πολυμερές παρουσιάζει επίσης ισχυρό φαινόμενο μνήμης. Το θερμαινόμενο υλικό θέλει απεγνωσμένα να επιστρέψει στο αρχικό εξωθημένο σχήμα του. Πρέπει να εφαρμόσετε παρατεταμένους χρόνους ψύξης όσο ο σωλήνας παραμένει ασφαλισμένος. Οι εξειδικευμένοι εσωτερικοί άξονας κρατούν το σχήμα μέχρι να πήξει πλήρως το πολυμερές. Η βιασύνη αυτής της κρίσιμης φάσης ψύξης εγγυάται προβλήματα ωογένειας. Οδηγεί πάντα σε αδύναμες αρθρώσεις και δαπανηρές αντικαταστάσεις.
Οι εγκαταστάσεις πρέπει να αξιολογήσουν το τρέχον μείγμα προϊόντων τους πριν αγοράσουν εξοπλισμό. Κάντε στον εαυτό σας αυτές τις πρακτικές ερωτήσεις:
Επεξεργάζεστε καθημερινά μόνο άκαμπτους σωλήνες PVC;
Η εγκατάσταση σας εναλλάσσει τακτικά παρτίδες PVC και HDPE;
Μπορεί το πρόγραμμα παραγωγής σας να προσαρμόσει με ασφάλεια πιο αργούς χρόνους ψύξης HDPE;
Μπορείτε να επιλέξετε ένα ειδικό μηχάνημα για τρεξίματα μεγάλου όγκου με ένα υλικό. Εναλλακτικά, μπορείτε να επιλέξετε ένα σύστημα διπλής χρήσης. Τα διπλά συστήματα απαιτούν προηγμένες συνταγές ελέγχου για την ασφαλή εναλλαγή μεταξύ υλικών. Προσφέρουν μεγάλη ευελιξία αλλά απαιτούν χειριστές υψηλής εξειδίκευσης.
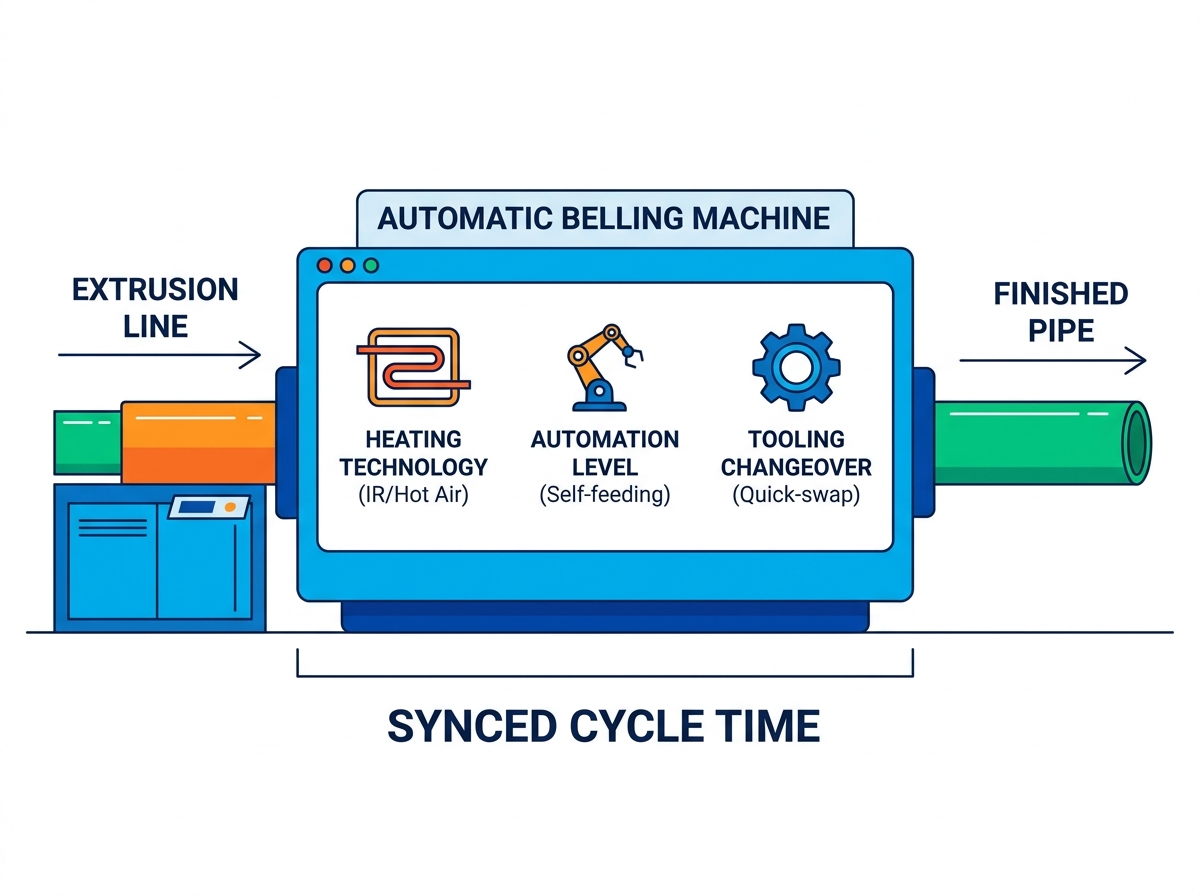
Η επιλογή του σωστού εξοπλισμού περιλαμβάνει τη διεξοδική ανάλυση των μεθόδων θέρμανσης. Πρέπει επίσης να ελέγξετε τα επίπεδα αυτοματισμού και την αποτελεσματικότητα μετάβασης. Αυτά τα στοιχεία επηρεάζουν άμεσα την καθημερινή εργοστασιακή σας απόδοση.
Οι μηχανισμοί θέρμανσης υπαγορεύουν πόσο γρήγορα μπορείτε να επεξεργαστείτε τους σωλήνες. Γενικά επιλέγετε μεταξύ θέρμανσης υπερύθρων βραχέων κυμάτων (IR) και κυκλοφορίας ζεστού αέρα. Περιγράψαμε τις βασικές διαφορές στο γράφημα σύγκρισης παρακάτω.
Κατηγορία χαρακτηριστικών |
Υπέρυθρες ακτίνες βραχέων κυμάτων (IR) |
Κυκλοφορία ζεστού αέρα |
|---|---|---|
Ταχύτητα Θέρμανσης |
Πολύ γρήγορη, στιγμιαία μεταφορά θερμότητας |
Πιο αργή, σταδιακή άνοδος της θερμοκρασίας |
Βάθος διείσδυσης |
Εστίαση σε επίπεδο επιφάνειας, επιρρεπής στο κάψιμο |
Βαθιά, ομοιόμορφη διείσδυση στον τοίχο |
Καλύτερη εφαρμογή |
Σωλήνες με λεπτά τοιχώματα, γραμμές υψηλής ταχύτητας |
Σωλήνες πίεσης με παχύ τοίχωμα |
Ενεργειακή Απόδοση |
Υψηλή απόδοση για γρήγορους κύκλους |
Μέτρια απόδοση, απαιτεί καλή μόνωση |
Το εργατικό κόστος καταναλώνει συνεχώς τα περιθώρια παραγωγής σήμερα. Ενα το αυτόματο κουδούνισμα μειώνει σημαντικά τη χειροκίνητη παρέμβαση στις βάρδιες. Εξετάστε αυτές τις αυτοματοποιημένες λειτουργίες εξοικονόμησης εργασίας:
Τα αυτοτροφοδοτούμενα τραπέζια τραβούν τους σωλήνες απευθείας από την κύρια γραμμή εξώθησης.
Τα αυτοματοποιημένα συστήματα εκτίναξης στοιβάζουν τα τελικά προϊόντα τακτοποιημένα σε ράφια αποθήκευσης.
Οι έξυπνοι συναγερμοί ανίχνευσης βλαβών ειδοποιούν τους χειριστές αμέσως σε περίπτωση αστοχίας θέρμανσης.
Οι ρομποτικοί βραχίονες χειρίζονται τους σωλήνες βαρέως τύπου με ασφάλεια χωρίς έντονη ανθρώπινη ανύψωση.
Αυτά τα αυτοματοποιημένα χαρακτηριστικά διατηρούν την παραγωγή ομαλά χωρίς συνεχή επίβλεψη. Οι χειριστές μπορούν να επικεντρωθούν στον αυστηρό έλεγχο ποιότητας αντί στη χειρωνακτική εργασία.
Ο χρόνος διακοπής καταστρέφει την κερδοφορία κατά τις συχνές αλλαγές προϊόντων. Πρέπει να αξιολογήσετε πόσο γρήγορα οι χειριστές μπορούν να ανταλλάξουν άξονες. Αναζητήστε μηχανισμούς ταχείας απελευθέρωσης σε όλους τους σφιγκτήρες διαμόρφωσης. Οι χειριστές θα πρέπει να αλλάζουν εύκολα εργαλεία για διαφορετικές διαμέτρους σωλήνων. Τα αποδοτικά μηχανήματα επιτρέπουν πλήρεις αλλαγές σε λιγότερο από τριάντα λεπτά. Οι παρατεταμένες ρυθμίσεις σπαταλούν πολύτιμες ώρες κατασκευής και παραδόσεις στασιμότητας. Μια κοινή βέλτιστη πρακτική περιλαμβάνει την προετοιμασία του επόμενου σετ εργαλείων σε κοντινή απόσταση εκ των προτέρων. Αυτή η σταδιοποίηση μειώνει τον χρόνο περπατήματος και επιταχύνει ολόκληρη την εναλλαγή.
Μια μονάδα υποδοχής υψηλής απόδοσης παρέχει μηδενική τιμή ανεξάρτητα. Πρέπει να ενσωματωθεί απρόσκοπτα στην τρέχουσα ροή εργασιών του εργοστασίου σας. Η ενσωμάτωση απαιτεί προσεκτικούς μαθηματικούς υπολογισμούς και φυσικό σχεδιασμό ορόφων.
Ο εξοπλισμός σας κατάντη πρέπει να ταιριάζει απόλυτα με τους ρυθμούς εξόδου ανάντη. Πρέπει να υπολογίσετε την ακριβή ταχύτητα ανάσυρσης με ακρίβεια. Αξιολογήστε το υπάρχον σας Γραμμή εξώθησης σωλήνων HDPE ή ρύθμιση PVC. Εάν ο εξωθητήρας σας παράγει τρεις τυπικούς σωλήνες ανά λεπτό, ακούστε προσεκτικά. Η μονάδα κουδουνίσματος πρέπει να επεξεργάζεται τουλάχιστον τρεις σωλήνες ανά λεπτό. Η αποτυχία αντιστοίχισης των χρόνων κύκλου προκαλεί τεράστιες συσσωρεύσεις δαπέδων. Θα πρέπει τελικά να επιβραδύνετε τεχνητά τον εξωθητή. Αυτή η επιβράδυνση σπαταλά εντελώς την πραγματική παραγωγική ικανότητα του εξωθητή.
Τα σύγχρονα εργοστάσια βασίζονται σε μεγάλο βαθμό σε ενοποιημένα δίκτυα ελέγχου. Η μονάδα υποδοχής χρειάζεται συμβατότητα προγραμματιζόμενου λογικού ελεγκτή (PLC). Οι αξιόπιστοι κατασκευαστές χρησιμοποιούν ευρέως αποδεκτές μάρκες όπως η Siemens ή η Mitsubishi. Αυτή η συμβατότητα διασφαλίζει την ομαλή μεταφορά δεδομένων σε ολόκληρο το σύνολο γραμμή παραγωγής πλαστικών σωλήνων . Οι αυτοματοποιημένες ρυθμίσεις ταχύτητας αποτρέπουν τη δημιουργία σοβαρών σημείων συμφόρησης. Η κύρια γραμμή μπορεί να σηματοδοτήσει εύκολα τη μονάδα υποδοχής. Λέει στο μηχάνημα να επιταχύνει ή να επιβραδύνει αυτόματα με βάση τη ροή σε πραγματικό χρόνο.
Το φυσικό αποτύπωμα ενέχει σημαντικό κίνδυνο εφαρμογής παντού. Ο χώρος του δαπέδου του εργοστασίου παραμένει κορυφαίο πλεονέκτημα για τους κατασκευαστές. Πρέπει να μετρήσετε με ακρίβεια τη διαθέσιμη επιφάνεια δαπέδου. Βεβαιωθείτε ότι οι φυσικές διαστάσεις των φούρνων θέρμανσης εφαρμόζουν άνετα. Βεβαιωθείτε ότι οι πίνακες συσσώρευσης σωλήνων ταιριάζουν με την τρέχουσα διάταξή σας. Αφήστε αρκετό χώρο για πρόσβαση στο περονοφόρο ανυψωτικό και προσωπικό καθημερινής συντήρησης. Μια στενή εγκατάσταση περιπλέκει τις καθημερινές λειτουργίες και δημιουργεί σοβαρούς κινδύνους για την ασφάλεια. Να χαρτογραφείτε πάντα τη διάταξη του μηχανήματος χρησιμοποιώντας ταινία στο πάτωμα του εργοστασίου σας πρώτα.
Οι ομάδες προμηθειών μερικές φορές εστιάζουν υπερβολικά στις αρχικές τιμές των αυτοκόλλητων. Αυτή η περιορισμένη προσέγγιση αγνοεί τα τεράστια μακροπρόθεσμα λειτουργικά έξοδα. Η συνεχής λειτουργία βιομηχανικών θερμαντήρων εξαντλεί γρήγορα τους προϋπολογισμούς των εγκαταστάσεων.
Η θέρμανση παχύρρευστων πλαστικών πολυμερών απαιτεί καθημερινά τεράστια ηλεκτρική ενέργεια. Τα παλαιότερα μοντέλα διαρρέουν θερμότητα γρήγορα στο περιβάλλον του εργοστασίου. Ενα Το μηχάνημα κουδουνιών εξοικονόμησης ενέργειας χρησιμοποιεί αντ' αυτού φούρνους θέρμανσης με μεγάλη μόνωση. Διατηρεί την εσωτερική θερμότητα για την ελαχιστοποίηση της ηλεκτρικής έλξης. Τα σερβοκατευθυνόμενα υδραυλικά και πνευματικά συστήματα προσφέρουν άλλη μια σημαντική αναβάθμιση. Αντλούν ισχύ μόνο κατά την ενεργό μηχανική κίνηση. Οι παραδοσιακοί κινητήρες σταθερής λειτουργίας σπαταλούν ενέργεια συνεχώς στο ρελαντί. Αυτές οι κατασκευασμένες βελτιώσεις μειώνουν δραστικά τη χρήση κιλοβάτ ανά ώρα. Θα παρατηρήσετε σημαντικές μειώσεις στους μηνιαίους λογαριασμούς κοινής ωφελείας σχεδόν αμέσως.
Η σταθερή θέρμανση και η ακριβής μηχανική διαμόρφωση μειώνουν τα προϊόντα που απορρίπτονται. Οι αδύναμοι σύνδεσμοι και τα σοβαρά προβλήματα ωογένειας αναγκάζουν τους χειριστές να απορρίψουν σωλήνες. Κάθε σωλήνας που διαλύεται αντιπροσωπεύει χαμένη παρθένα ρητίνη και χαμένο χρόνο. Επίσης σπαταλά τις ακριβές ώρες εργασίας που δαπανήθηκαν για την εξώθησή του. Ο υψηλής ποιότητας εξοπλισμός πρίζας διασφαλίζει ότι κάθε σωλήνας πληροί αυστηρές ανοχές διαστάσεων. Εξοικονομείτε χρήματα μετατρέποντας περισσότερες πρώτες ύλες σε πωλήσιμα αγαθά.
Μπορείτε να αξιολογήσετε λογικά τον πραγματικό οικονομικό αντίκτυπο. Υπολογίστε το συνολικό πενταετές λειτουργικό σας κόστος και όχι μόνο το τιμολόγιο. Χρησιμοποιήστε αυτό το απλό μαθηματικό πλαίσιο για να συγκρίνετε διαφορετικά μοντέλα μηχανών με ακρίβεια:
Προσδιορίστε το κόστος αγοράς του μηχανήματος εκ των προτέρων.
Προσθέστε την προβλεπόμενη κατανάλωση ενέργειας για μια περίοδο πέντε ετών.
Προσθέστε τα εκτιμώμενα έξοδα προληπτικής συντήρησης και διακοπής λειτουργίας.
Αφαιρέστε την αξία της πρώτης ύλης που εξοικονομήθηκε από τα χαμηλότερα ποσοστά σκραπ.
Αυτό το απλό πλαίσιο αποκαλύπτει την πραγματική αξία του εξοπλισμού. Τα αποδοτικά μηχανήματα ουσιαστικά πληρώνουν για τον εαυτό τους με την πάροδο του χρόνου μέσω εξοικονόμησης χρημάτων και σκραπ.
Η επιλογή προμηθευτή έχει τόσο βάρος όσο και οι τεχνικές προδιαγραφές του μηχανήματος. Χρειάζεστε έναν αξιόπιστο συνεργάτη ικανό να παρέχει σταθερή υποστήριξη.
Αποφύγετε γενικούς κατασκευαστές μηχανημάτων όταν προμηθεύεστε πλαστικό εξοπλισμό. Ψάξτε για ένα αφιερωμένο κατασκευαστής μηχανών κουδουνίσματος . Πρέπει να ειδικεύονται αποκλειστικά στον εξοπλισμό εξώθησης σωλήνων κατάντη. Οι εξειδικευμένοι κατασκευαστές κατανοούν πολύπλοκους ρυθμούς ροής και συρρίκνωσης πολυμερούς. Κατανοούν τις σκληρές πραγματικότητες του εργοστασίου καλύτερα από τον καθένα. Οι ομάδες μηχανικών τους έχουν ήδη λύσει τα ακριβή προβλήματα επεξεργασίας που αντιμετωπίζετε.
Επαληθεύστε αυστηρά τις πιστοποιήσεις του κλάδου τους πριν υπογράψετε συμβόλαια. Θα πρέπει να διαθέτουν τυπικές πιστοποιήσεις κατασκευής CE ή ISO. Το πιο σημαντικό, πρέπει να κατασκευάσουν εργαλεία σύμφωνα με τα περιφερειακά πρότυπα. Ζητήστε τους να αποδείξουν τη συμμόρφωση με τις απαιτήσεις ASTM, DIN ή ISO. Οι ελαττωματικές διαστάσεις των εργαλείων θα καταστήσουν τους έτοιμους σωλήνες σας εντελώς αδιάθετους.
Ποτέ μην αποδέχεστε την αποστολή χωρίς να ολοκληρώσετε τη δοκιμή αποδοχής από το εργοστάσιο (FAT). Επιμείνετε να εκτελέσετε αυτήν την αυστηρή δοκιμή χρησιμοποιώντας τα ακριβή δείγματά σας. Στείλτε τους τους εξωθημένους σωλήνες σας πριν ολοκληρώσουν τη συναρμολόγηση του μηχανήματος. Η διαδικασία FAT αποδεικνύει πολλά κρίσιμα στοιχεία αμέσως. Επικυρώνει με ασφάλεια τα χτυπήματα του μηχανήματος στους υποσχόμενους κύκλους. Επιβεβαιώνει ότι όλες οι πρίζες πληρούν ακριβώς τις απαιτούμενες ανοχές διαστάσεων. Επαληθεύει ότι τα αυτοματοποιημένα συστήματα εκτίναξης χειρίζονται τα συγκεκριμένα βάρη των σωλήνων σας.
Αξιολογήστε προσεκτικά τη συμφωνία επιπέδου εξυπηρέτησης (SLA) μετά την πώληση. Το υλικό καταστρέφεται τελικά υπό βαριά βιομηχανική χρήση. Χρειάζεστε άμεση πρόσβαση σε εξειδικευμένα εξαρτήματα αντικατάστασης. Ελέγξτε διεξοδικά τις δυνατότητες απομακρυσμένης αντιμετώπισης προβλημάτων. Μπορούν οι μηχανικοί λογισμικού τους να διαγνώσουν σφάλματα PLC online; Ρωτήστε για τους χρόνους αποστολής του τεχνικού τους για μεγάλες μηχανικές βλάβες. Η γρήγορη υποστήριξη μετά την πώληση διατηρεί το εργοστάσιό σας σε κερδοφόρα λειτουργία όλο το χρόνο.
Η επιλογή του σωστού εξοπλισμού υποδοχής απαιτεί προσεκτική λειτουργική ανάλυση. Η απόφασή σας βασίζεται τελικά στη συμβατότητα υλικών και στο συγχρονισμό της ταχύτητας του κύκλου. Εξαρτάται επίσης από την επαληθεύσιμη αξιοπιστία του προμηθευτή. Μην αφήνετε τον κακοσχεδιασμένο εξοπλισμό κατάντη να περιορίζει τη συνολική εργοστασιακή σας απόδοση.
Ακολουθήστε αυτά τα αμέσως επόμενα βήματα για να ξεκινήσετε τη διαδικασία προμηθειών σας σήμερα:
Ελέγξτε τις τρέχουσες ταχύτητες γραμμής διέλασης σε όλα τα ενεργά μεγέθη σωλήνων.
Τεκμηριώστε τα ακριβή εύρη διαμέτρου σωλήνων και τις απαιτήσεις προφίλ αρμών.
Συγκεντρώστε αυτά τα δεδομένα σε ένα οριστικό έγγραφο Request for Quote (RFQ).
Απαιτήστε διαφανείς διαδικασίες FAT προτού οριστικοποιήσετε οποιαδήποτε σύμβαση πωλητή.
Α: Ναι, οι χειριστές μπορούν να επεξεργαστούν και τα δύο υλικά σε ένα μόνο μηχάνημα διπλής χρήσης. Ωστόσο, απαιτεί εξειδικευμένες εναλλαγές εργαλείων για διαφορετικά προφίλ υποδοχών. Πρέπει επίσης να προγραμματίσετε διαφορετικές συνταγές θέρμανσης και ψύξης PLC για να χειριστείτε τις διαφορετικές θερμικές ιδιότητες κάθε πολυμερούς.
Α: Οι τυπικοί χρόνοι παράδοσης του κλάδου κυμαίνονται συνήθως από 45 έως 90 ημέρες. Αυτό το χρονοδιάγραμμα εξαρτάται σε μεγάλο βαθμό από τα απαιτούμενα επίπεδα προσαρμογής, την πολυπλοκότητα των εσωτερικών μανδρελιών και τον τρέχοντα φόρτο εργασίας του εργοστασίου. Τα εξειδικευμένα μηχανήματα διπλής χρήσης συνήθως αγγίζουν το όριο των 90 ημερών.
Α: Το μηχάνημα χρησιμοποιεί ρυθμιζόμενους φωτοηλεκτρικούς αισθητήρες για να ανιχνεύει με ακρίβεια τις θέσεις εισερχόμενων σωλήνων. Οι πνευματικοί σφιγκτήρες ασφαλίζουν σταθερά τον σωλήνα μόλις εισέλθει στη ζώνη θέρμανσης. Οι χειριστές μπορούν εύκολα να προσαρμόσουν αυτούς τους βραχίονες αισθητήρων για να προσαρμόσουν απρόσκοπτα τυπικά μήκη που κυμαίνονται από τρία έως έξι μέτρα.


