

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-07-01 Opprinnelse: nettsted


Klokke- eller muffeprosessen fungerer som det kritiske siste trinnet i produksjon av plastrør. En enkelt flaskehals her kan umiddelbart ødelegge perfekt ekstrudert utbytte. Produksjonsledere undervurderer ofte den mekaniske kompleksiteten til sokkel inntil kostbare leddfeil oppstår. Fabrikkens gulvopphopninger skjer også raskt når nedstrømsmaskiner svikter. Du trenger utstyr med høy kapasitet for å eliminere disse leddrisikoene effektivt. Den må matche raske ekstruderingshastigheter sømløst og kontrollere pågående energioverhead. Denne artikkelen gir produksjonsledere og innkjøpsteam et konkret, handlingsrikt rammeverk. Vi vil utforske hvordan vi kan evaluere kjernemaskinspesifikasjoner nøyaktig. Vi vil vurdere anleggsintegrasjonsrisikoer for å forhindre layoutkatastrofer. Du vil også lære nøyaktig hvordan du vet en pålitelig leverandør på riktig måte. Denne nøye undersøkelsen sikrer langsiktig driftssuksess for anlegget ditt. Ved å forstå disse tekniske nyansene kan du ivareta hele produksjonsprosessen. Du vil til slutt beskytte dine stramme fortjenestemarginer mot unødvendig sløsing og nedetid.
Materialesaker: PVC og HDPE krever fundamentalt forskjellige oppvarmings- og formingsprotokoller for å forhindre materialnedbrytning.
Hastighetssynkronisering er kritisk: En automatisk klokkemaskin må samsvare med eller overskride syklustidene til det eksisterende ekstruderingsoppsettet ditt for å forhindre at produksjonen hoper seg opp.
TCO over forhåndskostnad: Investering i en energibesparende ringemaskin reduserer levetidsdriftskostnadene betydelig sammenlignet med budsjettmodeller med høye skrotrater.
Vetting krever bevis: En troverdig produsent bør tilby transparent Factory Acceptance Testing (FAT) og garanterte verktøytoleranser.
Operatører må forstå materialadferd for å oppnå perfekte rørskjøter. PVC og HDPE reagerer ulikt på påført varme. De krever svært spesialisert håndtering i stikkontaktfasen.
Stiv PVC krever streng temperaturkontroll under bearbeiding. Overskuddsvarme forårsaker rask materialnedbrytning og overflateforbrenning. Du må varme rørendene jevnt før forming. Verktøykravene varierer basert på den spesifikke fugetypen. Løsemiddelsementfuger bruker en enkel U-type sokkeldesign. Elastomere ringskjøter krever en intrikat R-type sokkel. Operatører er vanligvis avhengige av en dedikert PVC-rørklokkemaskin for disse krevende profilene. Disse maskinene bruker presisjonsdorer for å forme den oppvarmede PVC-en nøyaktig. Vanlige feil oppstår når operatører forhaster oppvarmingssyklusen. Rusing forårsaker sprø ledd som svikter under trykk.
Entreprenører kobler hovedsakelig HDPE-rør ved bruk av butt fusion-teknikker i felten. Imidlertid krever spesifikke kommunale bruksområder fortsatt muffeskjøter. HDPE introduserer unike utfordringer på grunn av sin enorme termiske masse. Polymeren viser også en sterk minneeffekt. Det oppvarmede materialet ønsker desperat å gå tilbake til sin opprinnelige ekstruderte form. Du må bruke forlengede kjøletider mens røret forblir sikret. Spesialiserte indre dor holder formen til polymeren stivner helt. Å skynde seg denne kritiske kjølefasen garanterer ovalitetsproblemer. Det fører alltid til svake ledd og kostbare utskiftninger.
Anlegg må evaluere sin nåværende produktmiks før de kjøper utstyr. Still deg selv disse praktiske spørsmålene:
Behandler du kun stive PVC-rør daglig?
Veksler anlegget ditt mellom PVC- og HDPE-partier regelmessig?
Kan produksjonsplanen din tåle langsommere HDPE-kjøletider trygt?
Du kan velge en dedikert maskin for høyvolum, enkeltmaterialekjøringer. Alternativt kan du velge et system med to formål. Doble systemer krever avanserte kontrolloppskrifter for å bytte mellom materialer sikkert. De tilbyr stor fleksibilitet, men krever svært dyktige operatører.
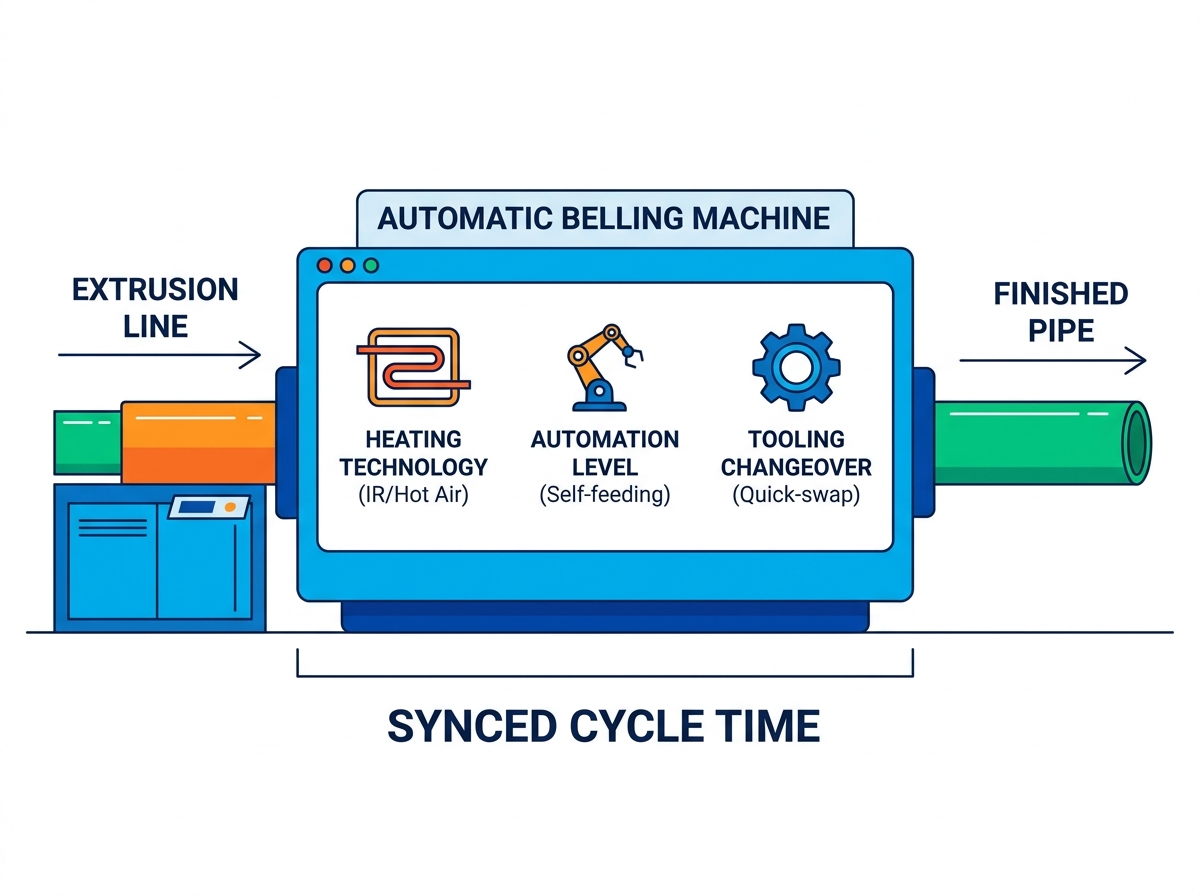
Å velge riktig utstyr innebærer å analysere oppvarmingsmetoder grundig. Du må også gjennomgå automatiseringsnivåer og omstillingseffektivitet. Disse elementene påvirker direkte din daglige fabrikkutbytte.
Oppvarmingsmekanismer dikterer hvor raskt du kan behandle rør. Du velger vanligvis mellom kortbølget infrarød (IR) oppvarming og varmluftsirkulasjon. Vi skisserte kjerneforskjellene i sammenligningsdiagrammet nedenfor.
Funksjonskategori |
Kortbølget infrarød (IR) |
Varmluftsirkulasjon |
|---|---|---|
Oppvarmingshastighet |
Meget rask, øyeblikkelig varmeoverføring |
Langsommere, gradvis temperaturstigning |
Inntrengningsdybde |
Fokus på overflatenivå, utsatt for sviding |
Dyp, jevn vegggjennomføring |
Beste applikasjon |
Tynnveggede rør, høyhastighetsledninger |
Tykkveggede trykkrør |
Energieffektivitet |
Høy effektivitet for raske sykluser |
Moderat effektivitet, krever god isolasjon |
Arbeidskostnadene tærer stadig på produksjonsmarginene i dag. An automatisk ringemaskin reduserer manuell intervensjon betydelig på tvers av skift. Vurder disse arbeidsbesparende automatiserte funksjonene:
Selvmatende bord trekker rør direkte fra hovedekstruderingslinjen.
Automatiserte utkastsystemer stabler ferdige produkter pent på lagerstativ.
Intelligente feildeteksjonsalarmer varsler operatørene umiddelbart ved oppvarmingsfeil.
Robotarmer håndterer kraftige rør trygt uten anstrengende menneskelige løft.
Disse automatiserte funksjonene holder produksjonen i gang jevnt uten konstant tilsyn. Operatører kan fokusere på streng kvalitetskontroll i stedet for manuelt arbeid.
Nedetid ødelegger lønnsomheten ved hyppige produktbytte. Du må vurdere hvor raskt operatører kan bytte dor. Se etter hurtigutløsende mekanismer på alle formingsklemmer. Operatører bør enkelt bytte verktøy for forskjellige rørdiametre. Effektive maskiner tillater full omstilling på under tretti minutter. Langvarige oppsett kaster bort verdifulle produksjonstimer og stallleveranser. En vanlig beste praksis innebærer å sette opp neste verktøysett i nærheten på forhånd. Denne iscenesettelsen reduserer gangtiden og øker hastigheten på hele byttet.
En høyytelses stikkontakt gir null verdi uavhengig. Den må integreres sømløst i din nåværende fabrikkarbeidsflyt. Integrasjon krever nøye matematiske beregninger og fysisk planlegging.
Ditt nedstrømsutstyr må perfekt matche oppstrøms utgangshastigheter. Du må beregne den nøyaktige avhentingshastigheten nøyaktig. Vurder din eksisterende HDPE-rørekstruderingslinje eller PVC-oppsett. Hvis ekstruderen din produserer tre standardrør per minutt, lytt nøye. Klokkeenheten må behandle minst tre rør per minutt. Unnlatelse av å matche syklustidene forårsaker massive gulvhauger. Du må til slutt bremse ekstruderen kunstig. Denne nedgangen sløser ekstruderens sanne produksjonskapasitet fullstendig.
Moderne fabrikker er avhengige av enhetlige kontrollnettverk. Sokkelenheten trenger programmerbar logikkkontroller (PLC) kompatibilitet. Anerkjente byggherrer bruker allment aksepterte merker som Siemens eller Mitsubishi. Denne kompatibiliteten sikrer jevn dataoverlevering på tvers av hele produksjonslinje for plastrør . Automatiserte hastighetsjusteringer forhindrer at det oppstår alvorlige flaskehalser. Hovedlinjen kan enkelt signalisere stikkontakten. Den forteller maskinen å øke hastigheten eller redusere hastigheten automatisk basert på sanntidsflyt.
Fysisk fotavtrykk utgjør en betydelig implementeringsrisiko overalt. Fabrikkareal er fortsatt en førsteklasses ressurs for produsenter. Du må måle tilgjengelig gulvareal nøyaktig. Sørg for at de fysiske dimensjonene til varmeovnene passer komfortabelt. Kontroller at rørakkumuleringstabellene passer til din nåværende layout. La det være tilstrekkelig plass for gaffeltrucktilgang og daglig vedlikeholdspersonell. En trang installasjon kompliserer daglig drift og skaper alvorlige sikkerhetsfarer. Kartlegg alltid maskinens layout med tape på fabrikkgulvet først.
Innkjøpsteam fokuserer noen ganger for sterkt på innledende klistremerkepriser. Denne begrensede tilnærmingen ignorerer de enorme langsiktige driftsutgiftene. Drift av industrielle varmeovner tømmer anleggets budsjetter raskt.
Oppvarming av tykke plastpolymerer krever enorm strøm daglig. Eldre modeller lekker varme raskt inn i det omgivende fabrikkmiljøet. An energisparende ringemaskin bruker sterkt isolerte varmeovner i stedet. Den beholder intern varme for å minimere elektrisk trekk. Servodrevne hydrauliske og pneumatiske systemer tilbyr en annen stor oppgradering. De trekker kun strøm under aktiv mekanisk bevegelse. Tradisjonelle konstantgående motorer sløser kontinuerlig med energi mens de går på tomgang. Disse konstruerte forbedringene reduserer drastisk bruken av kilowatt-per-time. Du vil merke betydelige fall i månedlige strømregninger nesten umiddelbart.
Konsekvent oppvarming og presis mekanisk forming reduserer kasserte produkter. Svake skjøter og alvorlige ovalitetsproblemer tvinger operatører til å skrote rør. Hvert utrangerte rør representerer bortkastet jomfruharpiks og tapt tid. Det kaster også bort de dyre arbeidstimene som brukes på å ekstrudere den. Hylseutstyr av høy kvalitet sikrer at hvert rør oppfyller strenge dimensjonstoleranser. Du sparer penger ved å konvertere mer råstoff til salgbare varer.
Du kan vurdere den sanne økonomiske effekten logisk. Beregn din omfattende femårige driftskostnad i stedet for bare fakturaen. Bruk dette enkle matematiske rammeverket for å sammenligne forskjellige maskinmodeller nøyaktig:
Bestem kjøpskostnaden for maskinen på forhånd.
Legg til det anslåtte energiforbruket over en femårsperiode.
Legg til estimerte utgifter til forebyggende vedlikehold og nedetid.
Trekk fra råvareverdien som er spart fra lavere skrapsatser.
Dette enkle rammeverket avslører sann utstyrsverdi. Effektive maskiner betaler seg i hovedsak over tid gjennom besparelser på nytte og skrap.
Leverandørvalg veier like mye som tekniske maskinspesifikasjoner. Du trenger en pålitelig partner som kan levere konsekvent støtte.
Unngå generalistiske maskinbyggere når du kjøper plastutstyr. Se etter en dedikert klokkemaskinprodusent i stedet. De må utelukkende spesialisere seg på rørekstruderingsutstyr nedstrøms. Spesialiserte byggere forstår kompleks polymerflyt og krympehastighet. De forstår tøffe realiteter på fabrikkgulvet bedre enn noen andre. Ingeniørteamene deres har allerede løst de eksakte prosesseringsproblemene du står overfor.
Verifiser bransjens sertifiseringer grundig før du signerer kontrakter. De bør ha standard CE- eller ISO-produksjonssertifiseringer. Enda viktigere, de må bygge verktøy i samsvar med regionale standarder. Be dem om å bevise samsvar med ASTM-, DIN- eller ISO-kravene. Defekte verktøydimensjoner vil gjøre de ferdige rørene dine helt uselgbare.
Aldri godta forsendelser uten å fullføre en Factory Acceptance Test (FAT). Insister på å kjøre denne strenge testen ved å bruke dine eksakte prøver. Send dem dine ekstruderte rør før de fullfører maskinmonteringen. FAT-prosessen beviser flere viktige elementer umiddelbart. Den bekrefter at maskinen treffer de lovede syklustidene på en sikker måte. Det bekrefter at alle stikkontakter oppfyller de nødvendige dimensjonstoleransene nøyaktig. Den bekrefter at de automatiske utkastsystemene håndterer dine spesifikke rørvekter.
Evaluer deres servicenivåavtale (SLA) nøye etter salget. Maskinvare brytes ned til slutt under tung industriell bruk. Du trenger umiddelbar tilgang til spesialiserte erstatningskomponenter. Sjekk deres eksterne feilsøkingsevner grundig. Kan programvareingeniørene deres diagnostisere PLS-feil på nettet? Spør om deres utsendelsestider for teknikere for større mekaniske havarier. Rask støtte etter salg holder fabrikken i gang lønnsomt året rundt.
Å velge riktig stikkontaktutstyr krever nøye operasjonsanalyse. Avgjørelsen din hviler til syvende og sist på materialkompatibilitet og syklushastighetssynkronisering. Det avhenger også av verifiserbar leverandørpålitelighet. Ikke la dårlig utformet nedstrømsutstyr begrense den totale produksjonen fra fabrikken.
Følg disse umiddelbare neste trinnene for å starte anskaffelsesprosessen i dag:
Overvåk dine nåværende ekstruderingslinjehastigheter på tvers av alle aktive rørstørrelser.
Dokumenter dine nøyaktige rørdiameterområder og krav til fugeprofiler.
Kompiler disse dataene til et endelig tilbudsforespørsel (RFQ) dokument.
Krev transparente FAT-prosedyrer før du fullfører eventuelle leverandørkontrakter.
A: Ja, operatører kan behandle begge materialene på en enkelt maskin med to formål. Det krever imidlertid spesialiserte verktøybytter for forskjellige sokkelprofiler. Du må også programmere forskjellige PLC-oppskrifter for oppvarming og kjøling for å håndtere de forskjellige termiske egenskapene til hver polymer.
A: Standard bransjeledetider varierer vanligvis fra 45 til 90 dager. Denne tidslinjen avhenger sterkt av de nødvendige tilpasningsnivåene, kompleksiteten til de interne dorene og gjeldende arbeidsbelastninger fra fabrikken. Spesialiserte maskiner med to formål presser vanligvis nærmere 90-dagersgrensen.
A: Maskinen bruker justerbare fotoelektriske sensorer for å oppdage innkommende rørposisjoner nøyaktig. Pneumatiske klemmer fester røret godt når det kommer inn i varmesonen. Operatører kan enkelt justere disse sensorbrakettene for å tilpasse standardlengder fra tre til seks meter sømløst.


