

بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 01-07-2026 منبع: سایت


فرآیند زنگ زدن یا سوکت کردن به عنوان مرحله نهایی مهم در عملیات تولید لوله های پلاستیکی عمل می کند. تنها یک گلوگاه در اینجا می تواند فوراً بازدهی کاملاً اکسترود شده را از بین ببرد. مدیران تولید اغلب پیچیدگی های مکانیکی سوکتینگ را دست کم می گیرند تا زمانی که خرابی های مفصلی پرهزینه رخ دهد. انباشته شدن کف کارخانه نیز زمانی که ماشین های پایین دست از کار می افتند به سرعت اتفاق می افتد. برای از بین بردن موثر این خطرات مفصلی به تجهیزات بسیار توانمندی نیاز دارید. باید با سرعت های اکستروژن سریع مطابقت داشته باشد و سربار انرژی جاری را کنترل کند. این مقاله به مدیران تولید و تیم های تدارکات چارچوبی ملموس و قابل اجرا ارائه می دهد. ما چگونگی ارزیابی دقیق مشخصات دستگاه اصلی را بررسی خواهیم کرد. ما خطرات یکپارچه سازی تسهیلات را برای جلوگیری از بلایای طرح ارزیابی خواهیم کرد. شما همچنین خواهید آموخت که چگونه یک فروشنده قابل اعتماد را به درستی بررسی کنید. این بررسی دقیق موفقیت عملیاتی بلندمدت را برای تأسیسات شما تضمین می کند. با درک این تفاوت های فنی، می توانید از کل فرآیند تولید خود محافظت کنید. شما در نهایت از حاشیه سود کم خود در برابر اتلاف و خرابی های غیر ضروری محافظت خواهید کرد.
مسائل مواد: PVC و HDPE برای جلوگیری از تخریب مواد به پروتکل های گرمایش و شکل دهی اساساً متفاوتی نیاز دارند.
همگام سازی سرعت بسیار مهم است: یک دستگاه زنگ خودکار باید با زمان چرخه تنظیم اکستروژن موجود شما مطابقت داشته باشد یا از آن تجاوز کند تا از انباشته شدن تولید جلوگیری شود.
TCO بیش از هزینه اولیه: سرمایهگذاری در دستگاه زنگوله صرفهجویی در انرژی به طور قابل توجهی هزینههای عملیاتی طول عمر را در مقایسه با مدلهای ارزان قیمت با نرخ ضایعات بالا کاهش میدهد.
بررسی نیاز به اثبات دارد: یک سازنده معتبر باید تست پذیرش کارخانه شفاف (FAT) و تلرانس ابزار تضمین شده را ارائه دهد.
اپراتورها باید رفتار مواد را برای دستیابی به اتصالات لوله عالی درک کنند. واکنش PVC و HDPE به گرمای اعمال شده متفاوت است. آنها نیاز به جابجایی بسیار تخصصی در مرحله سوکت کردن دارند.
پی وی سی سفت و سخت نیاز به کنترل دقیق دما در طول پردازش دارد. گرمای بیش از حد باعث تخریب سریع مواد و سوختن سطح می شود. قبل از شکل گیری باید انتهای لوله را به طور یکنواخت گرم کنید. الزامات ابزار بر اساس نوع اتصال خاص متفاوت است. اتصالات سیمانی حلال از یک طراحی ساده از نوع U استفاده می کنند. اتصالات حلقه الاستومری به یک سوکت پیچیده از نوع R نیاز دارند. اپراتورها معمولاً به یک دستگاه اختصاصی متکی هستند دستگاه زنگ لوله پی وی سی برای این پروفیل های پرکاربرد. این ماشین ها از سنبه های دقیق برای شکل دادن دقیق PVC گرم شده استفاده می کنند. اشتباهات رایج زمانی رخ می دهد که اپراتورها در چرخه گرمایش عجله کنند. عجله باعث شکننده شدن مفاصل می شود که تحت فشار از کار می افتند.
پیمانکاران عمدتاً با استفاده از تکنیک های همجوشی لب به لب در این زمینه به لوله های HDPE می پیوندند. با این حال، کاربردهای خاص شهری هنوز به اتصالات سوکتی نیاز دارند. HDPE به دلیل جرم حرارتی عظیم خود چالش های منحصر به فردی را معرفی می کند. این پلیمر همچنین یک اثر حافظه قوی از خود نشان می دهد. ماده گرم شده به شدت می خواهد به شکل اکسترود شده اولیه خود بازگردد. شما باید زمان خنکسازی طولانیتری را اعمال کنید تا زمانی که لوله ثابت بماند. سنبه های داخلی تخصصی شکل را تا زمانی که پلیمر به طور کامل گیر می کند حفظ می کند. عجله در این مرحله خنک کننده بحرانی مشکلات بیضی را تضمین می کند. همیشه منجر به مفاصل ضعیف و جایگزینی پرهزینه می شود.
تأسیسات باید ترکیب محصول فعلی خود را قبل از خرید تجهیزات ارزیابی کنند. این سوالات عملی را از خود بپرسید:
آیا روزانه فقط لوله های پی وی سی سفت و سخت را پردازش می کنید؟
آیا امکانات شما به طور مرتب بین دسته های PVC و HDPE جایگزین می شود؟
آیا برنامه تولید شما میتواند زمانهای خنککننده HDPE کندتر را با خیال راحت در نظر بگیرد؟
شما می توانید یک ماشین اختصاصی را برای اجراهای با حجم بالا و تک ماده انتخاب کنید. از طرف دیگر، ممکن است یک سیستم دو منظوره را انتخاب کنید. سیستم های دوتایی برای جابجایی ایمن بین مواد به دستور العمل های کنترلی پیشرفته نیاز دارند. آنها انعطاف پذیری زیادی ارائه می دهند اما اپراتورهای بسیار ماهر را می طلبند.
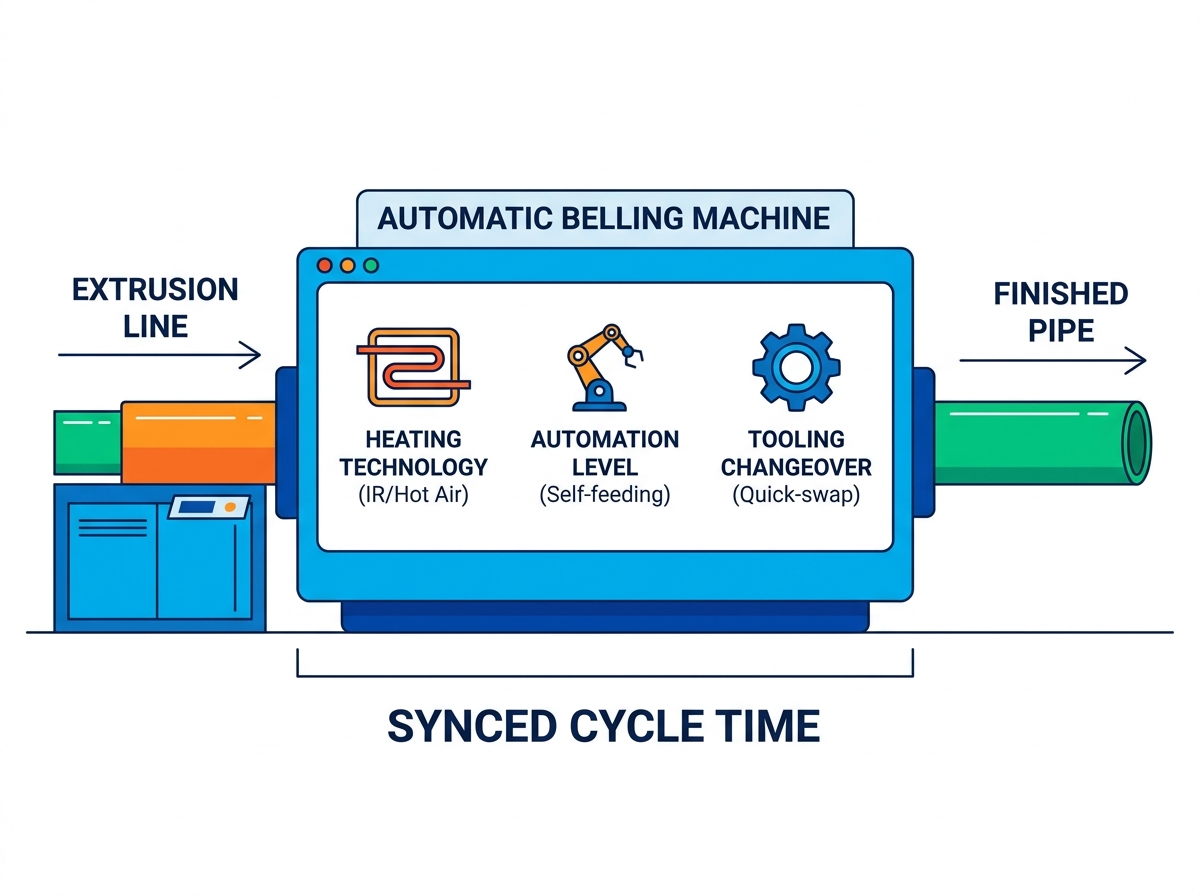
انتخاب تجهیزات صحیح مستلزم تجزیه و تحلیل کامل روش های گرمایش است. همچنین باید سطوح اتوماسیون و کارایی تغییر را بررسی کنید. این عناصر مستقیماً بر عملکرد روزانه کارخانه شما تأثیر می گذارد.
مکانیسم های گرمایش تعیین می کنند که با چه سرعتی می توانید لوله ها را پردازش کنید. شما به طور کلی بین گرمایش مادون قرمز موج کوتاه (IR) و گردش هوای گرم را انتخاب می کنید. ما تفاوت های اصلی را در نمودار مقایسه زیر بیان کردیم.
دسته ویژگی |
مادون قرمز موج کوتاه (IR) |
گردش هوای گرم |
|---|---|---|
سرعت گرمایش |
انتقال حرارت بسیار سریع و آنی |
افزایش آهسته و تدریجی دما |
عمق نفوذ |
فوکوس در سطح سطح، مستعد سوزاندن |
نفوذ عمیق و یکنواخت دیوار |
بهترین برنامه |
لوله های دیوار نازک، خطوط پرسرعت |
لوله های فشار دیواره ضخیم |
بهره وری انرژی |
راندمان بالا برای چرخه های سریع |
راندمان متوسط، نیاز به عایق خوب دارد |
هزینه های نیروی کار به طور مداوم به حاشیه تولید می خورد. یک دستگاه زنگ خودکار مداخله دستی را به طور قابل توجهی در سراسر شیفت کاهش می دهد. این ویژگی های خودکار صرفه جویی در کار را در نظر بگیرید:
میزهای خود تغذیه لوله ها را مستقیماً از خط اصلی اکستروژن می کشند.
سیستم های تخلیه خودکار محصولات نهایی را به طور منظم روی قفسه های ذخیره سازی قرار می دهند.
آلارمهای تشخیص عیب هوشمند، بلافاصله پس از خرابی گرمایش، اپراتورها را مطلع میکنند.
بازوهای رباتیک لوله های سنگین را با خیال راحت بدون بلند کردن شدید انسان اداره می کنند.
این ویژگیهای خودکار باعث میشود که تولید به آرامی و بدون نظارت دائمی حرکت کند. اپراتورها می توانند به جای کار دستی بر کنترل کیفیت دقیق تمرکز کنند.
زمان از کار افتادن، سودآوری را در طول تعویض مکرر محصول از بین می برد. شما باید ارزیابی کنید که اپراتورها چقدر سریع می توانند سنبه ها را تعویض کنند. به دنبال مکانیسم های آزادسازی سریع روی همه گیره های شکل دهنده باشید. اپراتورها باید به راحتی ابزار را برای قطرهای مختلف لوله تغییر دهند. ماشینهای کارآمد امکان تعویض کامل را در کمتر از سی دقیقه میدهند. راه اندازی های طولانی مدت باعث هدر رفتن ساعت های با ارزش تولید و تحویل در غرفه می شود. بهترین روش متداول این است که مجموعه ابزار بعدی را از قبل آماده کنید. این مرحله بندی زمان پیاده روی را کاهش می دهد و کل تعویض را سرعت می بخشد.
یک واحد سوکت با کارایی بالا به طور مستقل مقدار صفر را ارائه می دهد. باید به طور یکپارچه در جریان کار فعلی کارخانه شما ادغام شود. یکپارچه سازی نیازمند محاسبات دقیق ریاضی و برنامه ریزی فیزیکی است.
تجهیزات پایین دستی شما باید کاملاً با نرخ خروجی بالادست مطابقت داشته باشد. شما باید سرعت حمل و نقل دقیق را به طور دقیق محاسبه کنید. موجود خود را ارزیابی کنید خط اکستروژن لوله HDPE یا راه اندازی PVC. اگر اکسترودر شما سه لوله استاندارد در دقیقه تولید می کند، به دقت گوش دهید. واحد زنگوله باید حداقل سه لوله در دقیقه پردازش کند. عدم تطابق با زمان چرخه باعث انباشته شدن کف بزرگ می شود. در نهایت باید سرعت اکسترودر را به صورت مصنوعی کاهش دهید. این کاهش سرعت، ظرفیت تولید واقعی اکسترودر را به طور کامل هدر می دهد.
کارخانه های مدرن به شدت به شبکه های کنترل یکپارچه متکی هستند. واحد سوکت نیاز به سازگاری با کنترل کننده منطقی قابل برنامه ریزی (PLC) دارد. سازندگان معتبر از مارک های معتبر مانند زیمنس یا میتسوبیشی استفاده می کنند. این سازگاری انتقال داده ها را در کل تضمین می کند خط تولید لوله پلاستیکی . تنظیم خودکار سرعت از ایجاد گلوگاه های شدید جلوگیری می کند. خط اصلی می تواند به راحتی به واحد سوکت سیگنال دهد. به دستگاه میگوید بر اساس جریان لحظهای، به طور خودکار سرعتش را افزایش یا کاهش دهد.
ردپای فیزیکی خطر پیاده سازی قابل توجهی را در همه جا ایجاد می کند. فضای کف کارخانه یک دارایی برتر برای تولیدکنندگان است. شما باید مساحت کف موجود را دقیقا اندازه گیری کنید. اطمینان حاصل کنید که ابعاد فیزیکی اجاق های گرمایشی به راحتی مناسب هستند. بررسی کنید که جداول انباشت لوله متناسب با طرح فعلی شما باشد. فضای کافی برای دسترسی به لیفتراک و پرسنل تعمیر و نگهداری روزانه بگذارید. نصب تنگ، عملیات روزانه را پیچیده می کند و خطرات ایمنی شدیدی را ایجاد می کند. همیشه ابتدا طرح دستگاه را با استفاده از نوار روی کف کارخانه خود ترسیم کنید.
تیم های تدارکات گاهی اوقات بیش از حد روی قیمت های اولیه برچسب تمرکز می کنند. این رویکرد محدود هزینههای عملیاتی بلندمدت عظیم را نادیده میگیرد. بخاری های صنعتی به طور مداوم باعث تخلیه سریع بودجه تاسیسات می شود.
گرم کردن پلیمرهای پلاستیکی ضخیم روزانه نیاز به برق زیادی دارد. مدلهای قدیمیتر گرما را به سرعت به محیط کارخانه نشت میکنند. یک دستگاه زنگوله صرفه جویی در انرژی به جای آن از کوره های گرمایشی با عایق زیاد استفاده می کند. گرمای داخلی را برای به حداقل رساندن کشش الکتریکی حفظ می کند. سیستم های هیدرولیک و پنوماتیک مبتنی بر سروو، ارتقای عمده دیگری را ارائه می دهند. آنها فقط در حین حرکت مکانیکی فعال نیرو می گیرند. موتورهای سنتی با کارکرد ثابت، انرژی را به طور مداوم در حالت بیکار هدر می دهند. این پیشرفت های مهندسی شده مصرف کیلووات در ساعت شما را به شدت کاهش می دهد. تقریباً بلافاصله افت قابل توجهی در قبوض ماهانه آب و برق مشاهده خواهید کرد.
گرمایش مداوم و شکل دهی مکانیکی دقیق محصولات رد شده را کاهش می دهد. اتصالات ضعیف و مشکلات شدید بیضی، اپراتورها را مجبور می کند لوله ها را از بین ببرند. هر لوله اسقاط شده نشان دهنده رزین هدر رفته و زمان از دست رفته است. همچنین ساعات کاری پرهزینه صرف شده برای اکسترود کردن آن را هدر می دهد. تجهیزات سوکتینگ با کیفیت بالا تضمین می کند که هر لوله از تحمل ابعادی دقیق برخوردار است. با تبدیل مواد خام بیشتر به کالاهای قابل فروش، در هزینه صرفه جویی می کنید.
شما می توانید تاثیر مالی واقعی را به طور منطقی ارزیابی کنید. به جای فاکتور، هزینه عملیاتی پنج ساله جامع خود را محاسبه کنید. از این چارچوب ریاضی ساده برای مقایسه دقیق مدل های مختلف ماشین استفاده کنید:
هزینه خرید ماشین آلات اولیه را تعیین کنید.
مصرف انرژی پیش بینی شده را در یک دوره پنج ساله اضافه کنید.
هزینه های تعمیر و نگهداری پیشگیرانه و خرابی تخمین زده شده را اضافه کنید.
ارزش مواد خام ذخیره شده را از نرخ ضایعات پایین کم کنید.
این چارچوب ساده ارزش واقعی تجهیزات را نشان می دهد. ماشینهای کارآمد اساساً هزینه خود را در طول زمان از طریق صرفهجویی در مصرف برق و ضایعات پرداخت میکنند.
انتخاب فروشنده به اندازه مشخصات فنی ماشین وزن دارد. شما به یک شریک قابل اعتماد نیاز دارید که قادر به ارائه پشتیبانی مداوم باشد.
هنگام تهیه تجهیزات پلاستیکی از سازندگان ماشین آلات عمومی خودداری کنید. به دنبال اختصاصی باشید تولید کننده ماشین زنگ در عوض. آنها باید منحصراً در تجهیزات پایین دست اکستروژن لوله تخصص داشته باشند. سازندگان متخصص، جریان پیچیده پلیمری و نرخ انقباض را درک می کنند. آنها واقعیت های سخت کارخانه را بهتر از هرکسی درک می کنند. تیم های مهندسی آنها قبلاً مشکلات پردازش دقیقی را که شما با آن روبرو هستید حل کرده اند.
قبل از امضای قرارداد، گواهینامه های صنعت خود را به دقت بررسی کنید. آنها باید گواهینامه های استاندارد تولید CE یا ISO را داشته باشند. مهمتر از آن، آنها باید ابزارهایی را مطابق با استانداردهای منطقه ای بسازند. از آنها بخواهید که مطابقت با الزامات ASTM، DIN یا ISO را اثبات کنند. ابعاد ابزار معیوب باعث می شود لوله های تمام شده شما کاملا غیرقابل فروش باشند.
هرگز حمل و نقل را بدون انجام تست پذیرش کارخانه (FAT) قبول نکنید. اصرار بر اجرای این آزمایش دقیق با استفاده از نمونه های دقیق خود داشته باشید. قبل از اینکه مونتاژ دستگاه را نهایی کنند، لوله های اکسترود شده خود را برای آنها ارسال کنید. فرآیند FAT چندین عنصر حیاتی را فورا ثابت می کند. این ضربه های دستگاه را در زمان های چرخه وعده داده شده با خیال راحت تأیید می کند. این تأیید می کند که همه سوکت ها دقیقاً تلورانس های ابعادی مورد نیاز را برآورده می کنند. این سیستم های تخلیه خودکار وزن لوله های خاص شما را تأیید می کند.
قرارداد سطح خدمات (SLA) آنها را پس از فروش به دقت ارزیابی کنید. سخت افزار در نهایت تحت استفاده های صنعتی سنگین خراب می شود. شما نیاز به دسترسی فوری به اجزای جایگزین تخصصی دارید. قابلیت های عیب یابی از راه دور آنها را به طور کامل بررسی کنید. آیا مهندسان نرم افزار آنها می توانند خطاهای PLC را به صورت آنلاین تشخیص دهند؟ در مورد زمان های اعزام تکنسین آنها برای خرابی های مکانیکی بزرگ بپرسید. پشتیبانی سریع پس از فروش باعث می شود کارخانه شما در تمام طول سال با سودآوری کار کند.
انتخاب تجهیزات سوکتینگ مناسب نیاز به تحلیل عملیاتی دقیق دارد. تصمیم شما در نهایت به سازگاری مواد و همگام سازی سرعت چرخه بستگی دارد. همچنین به قابلیت اطمینان فروشنده قابل تأیید بستگی دارد. اجازه ندهید تجهیزات پایین دستی با طراحی ضعیف تولید کلی کارخانه شما را محدود کنند.
برای شروع فرآیند تدارکات از همین امروز، مراحل بعدی فوری را دنبال کنید:
سرعت خط اکستروژن فعلی خود را در تمام اندازههای لوله فعال بررسی کنید.
محدوده دقیق قطر لوله و الزامات مشخصات مفصل خود را مستند کنید.
این داده ها را در یک سند قطعی درخواست برای نقل قول (RFQ) کامپایل کنید.
قبل از نهایی کردن هر قرارداد فروشنده، رویه های شفاف FAT را درخواست کنید.
پاسخ: بله، اپراتورها می توانند هر دو ماده را روی یک ماشین دو منظوره پردازش کنند. با این حال، نیاز به تعویض ابزار تخصصی برای پروفایل های مختلف سوکت دارد. شما همچنین باید دستور العمل های گرمایش و سرمایش متمایز PLC را برای کنترل خواص حرارتی متفاوت هر پلیمر برنامه ریزی کنید.
پاسخ: زمان استاندارد صنعت معمولاً از 45 تا 90 روز متغیر است. این جدول زمانی به شدت به سطوح سفارشی سازی مورد نیاز، پیچیدگی سنبه های داخلی و حجم کاری فعلی کارخانه بستگی دارد. ماشینهای دو منظوره تخصصی معمولاً به مرز 90 روز نزدیکتر میشوند.
A: دستگاه از سنسورهای فوتوالکتریک قابل تنظیم برای تشخیص دقیق موقعیت لوله های ورودی استفاده می کند. گیره های پنوماتیک لوله را به محض ورود به منطقه گرمایش محکم می کنند. اپراتورها میتوانند به راحتی این براکتهای حسگر را طوری تنظیم کنند که طولهای استاندارد از سه تا شش متر را به طور یکپارچه در خود جای دهند.


