

Vaatamised: 0 Autor: saidi toimetaja Avaldamisaeg: 2026-07-01 Päritolu: Sait


Plasttorude valmistamise toimingud on kriitilise viimase etapina väljapressimis- või pistikupesaprotsess. Üksainus kitsaskoht võib suurepäraselt pressitud saagi koheselt rikkuda. Tootmisjuhid alahindavad sageli pistikupesade mehaanilist keerukust, kuni ilmnevad kulukad ühendusrikked. Tehase põranda kuhjumine toimub kiiresti ka siis, kui allavoolu masinad ebaõnnestuvad. Nende liigeseriskide tõhusaks kõrvaldamiseks vajate suure võimsusega seadmeid. See peab sujuvalt ühtima kiire ekstrusioonikiirusega ja kontrollima jooksvat energiat. See artikkel pakub tootmisjuhtidele ja hankemeeskondadele konkreetset ja rakendatavat raamistikku. Uurime, kuidas masina põhispetsifikatsioone täpselt hinnata. Hindame rajatiste integreerimise riske, et vältida paigutuskatastroofe. Samuti saate täpselt teada, kuidas usaldusväärset müüjat õigesti kontrollida. See hoolikas kontrollimine tagab teie rajatise pikaajalise tööedu. Nende tehniliste nüansside mõistmisel saate kaitsta kogu oma tootmisprotsessi. Lõpuks kaitsete oma kitsaid kasumimarginaale tarbetu raiskamise ja seisakute eest.
Materjaliküsimused: PVC ja HDPE nõuavad materjali lagunemise vältimiseks põhimõtteliselt erinevaid kuumutamis- ja vormimisprotokolle.
Kiiruse sünkroonimine on kriitiline: automaatne kellutamismasin peab vastama teie olemasoleva ekstrusiooni seadistuse tsükliaegadele või ületama neid, et vältida tootmise kuhjumist.
TCO, mis ületab esialgne kulu: energiasäästlikku kellaseadesse investeerimine vähendab märkimisväärselt eluaegseid tegevuskulusid võrreldes suure praagi määraga eelarvemudelitega.
Kontrollimiseks on vaja tõendeid: usaldusväärne tootja peaks pakkuma läbipaistvat tehase vastuvõtmise testimist (FAT) ja garanteeritud tööriistade tolerantse.
Operaatorid peavad mõistma materjali käitumist, et saavutada täiuslikud toruühendused. PVC ja HDPE reageerivad rakendatud kuumusele erinevalt. Need nõuavad pistikupesa faasis väga spetsiifilist käsitsemist.
Jäik PVC nõuab töötlemise ajal ranget temperatuurikontrolli. Liigne kuumus põhjustab materjali kiiret lagunemist ja pinna põlemist. Enne vormimist peate toruotste ühtlaselt soojendama. Tööriistanõuded sõltuvad konkreetsest liigenditüübist. Lahusttsemendi vuugid kasutavad lihtsat U-tüüpi pistikupesa disaini. Elastomeersed rõngasliigendid nõuavad keerulist R-tüüpi pistikupesa. Operaatorid toetuvad tavaliselt spetsiaalsele PVC-torude väljapressimise masin . Nende nõudlike profiilide jaoks mõeldud Need masinad kasutavad kuumutatud PVC täpseks kujundamiseks täppistorusid. Levinud vead tekivad siis, kui operaatorid kiirustavad küttetsüklit. Kiirustamine põhjustab hapraid liigeseid, mis surve all ebaõnnestuvad.
Peamiselt ühendavad töövõtjad HDPE-torusid põkksulatustehnikate abil. Konkreetsed munitsipaalrakendused nõuavad siiski pistikupesasid. HDPE toob oma tohutu soojusmassi tõttu ainulaadsed väljakutsed. Polümeeril on ka tugev mäluefekt. Kuumutatud materjal tahab meeleheitlikult oma esialgset väljapressitud kuju tagasi saada. Peate pikendama jahutusaega, kuni toru on kinnitatud. Spetsiaalsed sisemised südamikud hoiavad kuju, kuni polümeer täielikult hangub. Selle kriitilise jahutusfaasi kiirustamine tagab ovaalsuse probleemid. See põhjustab alati nõrku liigeseid ja kulukaid asendusi.
Rajatised peavad enne seadmete ostmist hindama oma praegust tootevalikut. Küsige endalt need praktilised küsimused:
Kas töötlete iga päev ainult jäikaid PVC-torusid?
Kas teie rajatises vahelduvad PVC ja HDPE partiid regulaarselt?
Kas teie tootmisgraafik mahutab ohutult aeglasema HDPE jahutusaega?
Saate valida spetsiaalse masina suure mahuga ja ühest materjalist käitamiseks. Teise võimalusena võite valida kahe otstarbega süsteemi. Kahekordsed süsteemid nõuavad materjalide turvaliseks vahetamiseks täiustatud juhtimisretsepte. Need pakuvad suurt paindlikkust, kuid nõuavad kõrgelt kvalifitseeritud operaatoreid.
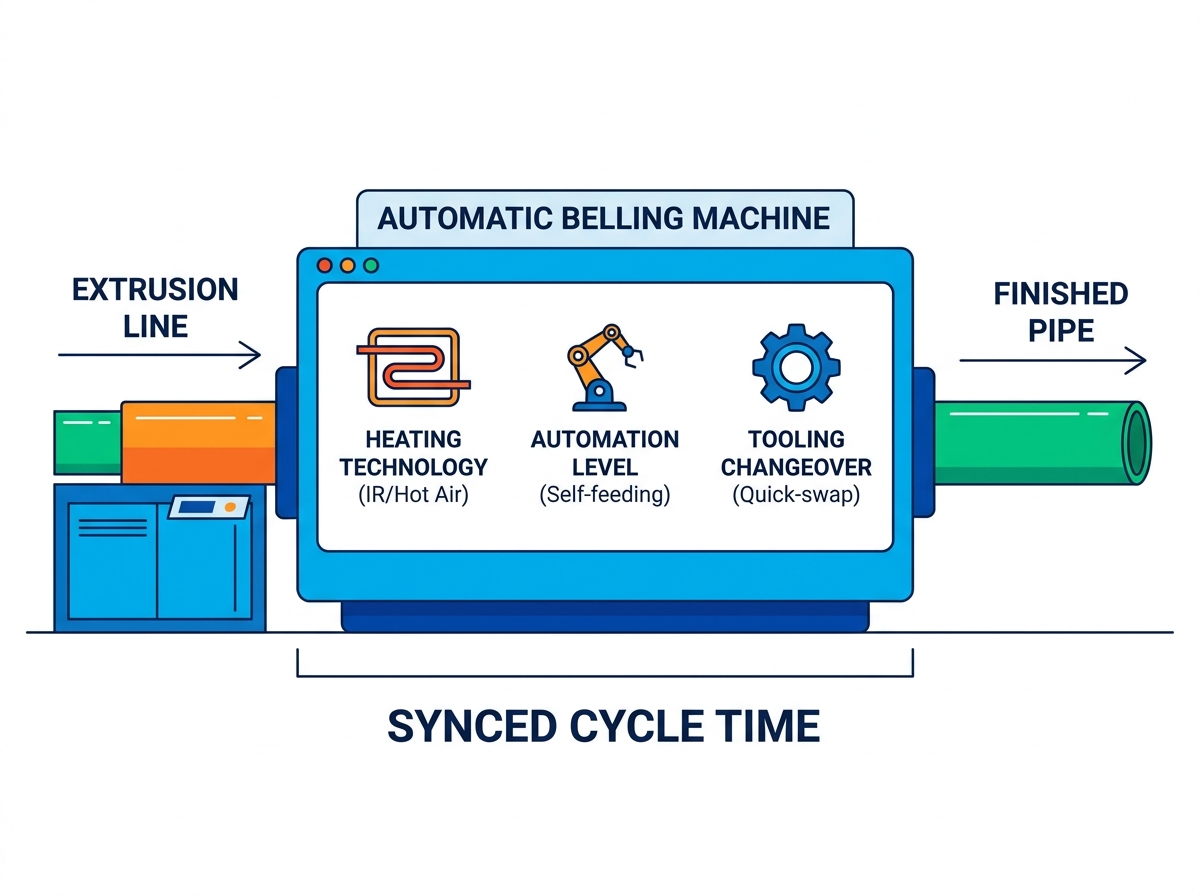
Õige varustuse valimine hõlmab küttemeetodite põhjalikku analüüsi. Samuti peate üle vaatama automatiseerimise tasemed ja ülemineku tõhususe. Need elemendid mõjutavad otseselt teie igapäevast tehase tootlikkust.
Küttemehhanismid määravad, kui kiiresti saate torusid töödelda. Tavaliselt valite lühilainelise infrapuna (IR) kütte ja kuuma õhu tsirkulatsiooni vahel. Allolevas võrdlustabelis oleme välja toonud peamised erinevused.
Funktsiooni kategooria |
Lühilaine infrapuna (IR) |
Kuuma õhu tsirkulatsioon |
|---|---|---|
Küttekiirus |
Väga kiire, hetkeline soojusülekanne |
Aeglasem, järkjärguline temperatuuri tõus |
Läbitungimissügavus |
Pinnatasandi fookus, kalduvus kõrvetama |
Sügav, ühtlane seina tungimine |
Parim rakendus |
Õhukeseseinalised torud, kiirliinid |
Paksuseinalised survetorud |
Energiatõhusus |
Kõrge efektiivsus kiirete tsüklite jaoks |
Mõõdukas tõhusus, nõuab head isolatsiooni |
Tööjõukulud söövad tänapäeval pidevalt tootmismarginaale. An automaatne kellutamismasin vähendab oluliselt käsitsi sekkumist vahetuste vahel. Mõelge järgmistele tööjõudu säästvatele automatiseeritud funktsioonidele:
Isetoitelauad tõmbavad torusid otse peamisest väljapressimisliinist.
Automaatsed väljutussüsteemid virnastavad valmistooted korralikult riiulitele.
Intelligentsed rikke tuvastamise häired teavitavad operaatoreid kohe küttehäiretest.
Robotkäed käsitsevad raskeveokite torusid ohutult, ilma inimeste pingutuseta.
Need automatiseeritud funktsioonid tagavad tootmise sujuva liikumise ilma pideva järelevalveta. Operaatorid saavad käsitsitöö asemel keskenduda rangele kvaliteedikontrollile.
Seisakud rikuvad sagedaste tootevahetuste ajal kasumlikkust. Peate hindama, kui kiiresti saavad operaatorid südamikke vahetada. Otsige kõigil vormimisklambritel kiirvabastusmehhanisme. Operaatorid peaksid hõlpsasti vahetama tööriistu erinevate torude läbimõõtude jaoks. Tõhusad masinad võimaldavad täielikku ümberlülitamist vähem kui kolmekümne minutiga. Pikaajalised seadistused raiskavad väärtuslikke tootmistunde ja tarneid. Üldlevinud parim tava hõlmab järgmise tööriistakomplekti eelnevalt läheduses lavaletoomist. See lavastus vähendab kõndimisaega ja kiirendab kogu vahetust.
Suure jõudlusega pistikupesaseade annab sõltumatult nullväärtust. See peab sujuvalt integreeruma teie praegusesse tehase töövoogu. Integreerimine nõuab hoolikat matemaatilist arvutust ja füüsilist põranda planeerimist.
Teie allavoolu seadmed peavad täielikult vastama ülesvoolu väljundkiirustele. Peate täpselt arvutama väljatõmbekiiruse. Hinda oma olemasolevat HDPE toru ekstrusiooniliin või PVC seadistus. Kui teie ekstruuder toodab kolm tavalist toru minutis, kuulake tähelepanelikult. Heliseade peab töötlema vähemalt kolme toru minutis. Tsükliaegade mitteühildumine põhjustab tohutuid põrandakuhjumisi. Lõpuks peate ekstruuderit kunstlikult aeglustama. See aeglustumine raiskab täielikult ekstruuderi tegeliku tootmisvõimsuse.
Kaasaegsed tehased toetuvad suuresti ühtsetele juhtimisvõrkudele. Pistikupesa vajab programmeeritava loogikakontrolleri (PLC) ühilduvust. Mainekad ehitajad kasutavad laialdaselt tunnustatud kaubamärke nagu Siemens või Mitsubishi. See ühilduvus tagab sujuva andmevahetuse kogu ulatuses plasttorude tootmisliin . Automaatsed kiiruse reguleerimised takistavad tõsiste kitsaskohtade tekkimist. Põhiliin saab pistikupesaüksusele hõlpsalt märku anda. See käsib masinal reaalajas voolu alusel automaatselt kiirendada või aeglustada.
Füüsiline jalajälg kujutab endast kõikjal märkimisväärset rakendamisriski. Tehase põrandapind jääb tootjate jaoks esmaklassiliseks varaks. Peate täpselt mõõtma saadaolevat põrandapinda. Veenduge, et kütteahjude füüsilised mõõtmed sobiksid mugavalt. Veenduge, et torude akumulatsioonitabelid sobivad teie praeguse paigutusega. Jätke piisavalt ruumi kahveltõstukile juurdepääsuks ja igapäevasele hoolduspersonalile. Kitsas paigaldus muudab igapäevased toimingud keeruliseks ja tekitab tõsiseid ohutusriske. Kaardistage masina paigutus alati esmalt tehase põrandal teibiga.
Hankemeeskonnad keskenduvad mõnikord liiga palju kleebiste esialgsetele hindadele. See piiratud lähenemisviis eirab suuri pikaajalisi tegevuskulusid. Tööstuslike küttekehade pidev kasutamine tühjendab hoone eelarved kiiresti.
Paksude plastpolümeeride soojendamine nõuab iga päev tohutult elektrit. Vanemad mudelid lekivad soojust kiiresti ümbritsevasse tehasekeskkonda. An energiasäästlik kellutamismasin kasutab selle asemel tugevalt isoleeritud kütteahju. See säilitab sisemise soojuse, et minimeerida elektrivoolu. Servoajamiga hüdro- ja pneumaatilised süsteemid pakuvad veel üht olulist uuendust. Nad saavad energiat ainult aktiivse mehaanilise liikumise ajal. Traditsioonilised pideva tööga mootorid raiskavad tühikäigul pidevalt energiat. Need kavandatud täiustused vähendavad drastiliselt teie kilovatt-tunni kasutust. Peaaegu kohe märkate igakuiste kommunaalmaksete märkimisväärset langust.
Järjepidev kuumutamine ja täpne mehaaniline vormimine vähendavad toodete tagasilükkamist. Nõrgad liigendid ja tõsised ovaalsusprobleemid sunnivad operaatoreid torusid lammutama. Iga mahakantud toru tähistab raisatud neitsivaiku ja kaotatud aega. See raiskab ka selle ekstrudeerimisele kulutatud kulukaid töötunde. Kvaliteetsed pistikupesaseadmed tagavad, et iga toru vastab rangetele mõõtmete tolerantsidele. Säästate raha, kui muudate rohkem toorainet müüdavaks kaubaks.
Saate tegelikku finantsmõju loogiliselt hinnata. Arvutage oma igakülgsed viie aasta tegevuskulud, mitte ainult arve. Kasutage seda lihtsat matemaatilist raamistikku erinevate masinamudelite täpseks võrdlemiseks:
Määrake masina eelostu maksumus.
Lisage prognoositav energiakasutus viie aasta jooksul.
Lisage hinnangulised ennetava hoolduse ja rikkeseisundi kulud.
Madalamatest praagimääradest lahutage säästetud tooraine väärtus.
See sirgjooneline raamistik näitab seadmete tegelikku väärtust. Tõhusad masinad tasuvad end aja jooksul kommunaalteenuste ja vanaraua kokkuhoiu kaudu ära.
Müüja valikul on sama suur kaal kui masina tehnilistel andmetel. Vajate usaldusväärset partnerit, kes suudab pakkuda järjepidevat tuge.
Vältige plastseadmete hankimisel üldisi masinaehitajaid. Otsige pühendatud hoopis kellutamismasina tootja . Nad peavad olema spetsialiseerunud ainult torude ekstrusiooni allavoolu seadmetele. Spetsialiseerunud ehitajad mõistavad keerulisi polümeeri voolu ja kokkutõmbumise määrasid. Nad mõistavad karmi tehasepõranda tegelikkust paremini kui keegi teine. Nende insenerimeeskonnad on juba lahendanud teie ees seisvad täpsed töötlemisprobleemid.
Enne lepingute allkirjastamist kontrollige hoolikalt nende valdkonna sertifikaate. Neil peaks olema standardne CE või ISO tootmissertifikaat. Veelgi olulisem on see, et nad peavad ehitama piirkondlikele standarditele vastavad tööriistad. Paluge neil tõendada vastavust ASTM-i, DIN-i või ISO nõuetele. Tööriistade vigased mõõtmed muudavad teie valmis torud täiesti müüdamatuks.
Ärge kunagi võtke saadetist vastu ilma tehase vastuvõtutesti (FAT) läbimata. Nõudke selle range testi läbimist, kasutades teie täpseid proove. Saatke neile oma ekstrudeeritud torud enne, kui nad masina kokkupaneku lõpetavad. FAT-protsess tõestab kohe mitut olulist elementi. See kinnitab, et masin saavutab lubatud tsükliajad ohutult. See kinnitab, et kõik pistikupesad vastavad täpselt nõutavatele mõõtmete tolerantsidele. See kontrollib, kas automatiseeritud väljatõmbesüsteemid saavad hakkama teie konkreetse torukaaluga.
Hinnake nende teenindustaseme lepingut (SLA) hoolikalt pärast müüki. Riistvara laguneb lõpuks raskel tööstuslikul kasutamisel. Vajate viivitamatut juurdepääsu spetsiaalsetele asenduskomponentidele. Kontrollige põhjalikult nende kaugtõrkeotsingu võimalusi. Kas nende tarkvarainsenerid saavad Internetis PLC rikkeid diagnoosida? Suuremate mehaaniliste rikete korral küsige nende tehnikute lähetusaegade kohta. Kiire müügijärgne tugi tagab, et teie tehas töötab aastaringselt kasumlikult.
Õige pistikupesa varustuse valimine nõuab hoolikat tööanalüüsi. Teie otsus sõltub lõpuks materjalide ühilduvusest ja tsükli kiiruse sünkroonimisest. See sõltub ka kontrollitavast müüja usaldusväärsusest. Ärge laske halvasti projekteeritud allavoolu seadmetel piirata teie tehase üldist toodangut.
Järgige kohe järgmisi samme, et alustada hankeprotsessi juba täna:
Kontrollige oma praegust ekstrusiooniliini kiirust kõigis aktiivsetes torude suurustes.
Dokumenteerige oma täpsed toru läbimõõdu vahemikud ja liiteprofiili nõuded.
Kompileerige need andmed lõplikuks hinnapäringu (RFQ) dokumendiks.
Enne müüjalepingute sõlmimist nõudke läbipaistvaid FAT-protseduure.
V: Jah, operaatorid saavad töödelda mõlemat materjali ühel kaheotstarbelisel masinal. See nõuab aga spetsiaalsete tööriistade vahetust erinevate pistikupesade profiilide jaoks. Samuti peate programmeerima erinevad kütte- ja jahutus-PLC-retseptid, et käsitleda iga polümeeri erinevaid soojusomadusi.
V: Tööstuse standardsed teostusajad on tavaliselt vahemikus 45 kuni 90 päeva. See ajaskaala sõltub suuresti nõutavatest kohandamistasemetest, sisemiste südamike keerukusest ja tehase praegusest töökoormusest. Spetsiaalsed kaheotstarbelised masinad lähenevad tavaliselt 90 päeva märgile.
V: Masin kasutab sissetulevate torude asukoha täpseks tuvastamiseks reguleeritavaid fotoelektrilisi andureid. Pneumaatilised klambrid kinnitavad toru kindlalt, kui see siseneb küttetsooni. Operaatorid saavad neid anduriklambreid hõlpsalt reguleerida, et need sobiksid sujuvalt standardpikkusega kolmest kuni kuue meetrini.


