

दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-07-01 उत्पत्ति: साइट


बेलिंग या सॉकेटिंग प्रक्रिया प्लास्टिक पाइप निर्माण कार्यों में महत्वपूर्ण अंतिम चरण के रूप में कार्य करती है। यहां एक भी अड़चन पूरी तरह से तैयार उपज को तुरंत बर्बाद कर सकती है। उत्पादन प्रबंधक अक्सर सॉकेटिंग की यांत्रिक जटिलताओं को तब तक कम आंकते हैं जब तक कि महंगा संयुक्त विफलता न हो जाए। डाउनस्ट्रीम मशीनें विफल होने पर फैक्ट्री के फर्श पर ढेर-अप भी तेजी से होता है। इन संयुक्त जोखिमों को प्रभावी ढंग से खत्म करने के लिए आपको अत्यधिक सक्षम उपकरणों की आवश्यकता है। इसे तीव्र एक्सट्रूज़न गति से निर्बाध रूप से मेल खाना चाहिए और चल रही ऊर्जा ओवरहेड को नियंत्रित करना चाहिए। यह आलेख उत्पादन प्रबंधकों और खरीद टीमों को एक ठोस, कार्रवाई योग्य रूपरेखा प्रदान करता है। हम यह पता लगाएंगे कि कोर मशीन विशिष्टताओं का सटीक मूल्यांकन कैसे किया जाए। हम लेआउट आपदाओं को रोकने के लिए सुविधा एकीकरण जोखिमों का आकलन करेंगे। आप यह भी सीखेंगे कि किसी विश्वसनीय विक्रेता की ठीक से जांच कैसे की जाए। यह सावधानीपूर्वक जांच आपकी सुविधा के लिए दीर्घकालिक परिचालन सफलता सुनिश्चित करती है। इन तकनीकी बारीकियों को समझकर आप अपनी संपूर्ण उत्पादन प्रक्रिया को सुरक्षित रख सकते हैं। आप अंततः अपने सीमित लाभ मार्जिन को अनावश्यक बर्बादी और डाउनटाइम से बचाएंगे।
सामग्री के मामले: सामग्री के क्षरण को रोकने के लिए पीवीसी और एचडीपीई को मौलिक रूप से अलग-अलग हीटिंग और फॉर्मिंग प्रोटोकॉल की आवश्यकता होती है।
गति सिंक्रनाइज़ेशन महत्वपूर्ण है: उत्पादन ढेर-अप को रोकने के लिए एक स्वचालित बेलिंग मशीन को आपके मौजूदा एक्सट्रूज़न सेटअप के चक्र समय से मेल खाना चाहिए या उससे अधिक होना चाहिए।
अग्रिम लागत से अधिक टीसीओ: ऊर्जा-बचत करने वाली बेलिंग मशीन में निवेश करने से उच्च स्क्रैप दर वाले बजट मॉडल की तुलना में जीवनकाल परिचालन लागत में काफी कमी आती है।
जांच के लिए प्रमाण की आवश्यकता होती है: एक विश्वसनीय निर्माता को पारदर्शी फैक्टरी स्वीकृति परीक्षण (एफएटी) और गारंटीकृत टूलींग सहनशीलता की पेशकश करनी चाहिए।
सही पाइप जोड़ प्राप्त करने के लिए ऑपरेटरों को भौतिक व्यवहार को समझना चाहिए। पीवीसी और एचडीपीई लागू गर्मी पर अलग-अलग प्रतिक्रिया करते हैं। वे सॉकेटिंग चरण के दौरान अत्यधिक विशिष्ट हैंडलिंग की मांग करते हैं।
कठोर पीवीसी प्रसंस्करण के दौरान सख्त तापमान नियंत्रण की मांग करता है। अत्यधिक गर्मी से सामग्री का तेजी से क्षरण होता है और सतह जल जाती है। बनाने से पहले आपको पाइप के सिरों को समान रूप से गर्म करना होगा। विशिष्ट जोड़ प्रकार के आधार पर टूलींग की आवश्यकताएं अलग-अलग होती हैं। सॉल्वेंट सीमेंट जोड़ सीधे यू-टाइप सॉकेट डिज़ाइन का उपयोग करते हैं। इलास्टोमेरिक रिंग जोड़ों को एक जटिल आर-प्रकार सॉकेट की आवश्यकता होती है। ऑपरेटर आमतौर पर एक समर्पित पर भरोसा करते हैं पीवीसी पाइप बेलिंग मशीन । इन मांग वाले प्रोफाइलों के लिए ये मशीनें गर्म पीवीसी को सटीक आकार देने के लिए सटीक मैंड्रल्स का उपयोग करती हैं। सामान्य गलतियाँ तब होती हैं जब ऑपरेटर हीटिंग चक्र में तेजी लाते हैं। जल्दबाजी करने से जोड़ नाजुक हो जाते हैं जो दबाव के कारण विफल हो जाते हैं।
ठेकेदार मुख्य रूप से क्षेत्र में बट फ्यूजन तकनीकों का उपयोग करके एचडीपीई पाइपों को जोड़ते हैं। हालाँकि, विशिष्ट नगरपालिका अनुप्रयोगों के लिए अभी भी सॉकेटेड जोड़ों की आवश्यकता होती है। एचडीपीई अपने विशाल तापीय द्रव्यमान के कारण अद्वितीय चुनौतियाँ पेश करता है। पॉलिमर एक मजबूत स्मृति प्रभाव भी प्रदर्शित करता है। गर्म की गई सामग्री अपने मूल निकाले गए आकार में वापस लौटना चाहती है। पाइप सुरक्षित रहने तक आपको विस्तारित शीतलन समय लागू करना होगा। जब तक पॉलिमर पूरी तरह से सेट नहीं हो जाता, तब तक विशेष आंतरिक मेन्ड्रेल अपना आकार बनाए रखते हैं। इस महत्वपूर्ण शीतलन चरण में तेजी लाने से अंडाकारता संबंधी समस्याओं की गारंटी होती है। इससे हमेशा जोड़ कमज़ोर होते हैं और प्रतिस्थापन महंगा पड़ता है।
उपकरण खरीदने से पहले सुविधाओं को अपने वर्तमान उत्पाद मिश्रण का मूल्यांकन करना चाहिए। अपने आप से ये व्यावहारिक प्रश्न पूछें:
क्या आप प्रतिदिन केवल कठोर पीवीसी पाइपों की प्रक्रिया करते हैं?
क्या आपकी सुविधा नियमित रूप से पीवीसी और एचडीपीई बैचों के बीच बदलती रहती है?
क्या आपका उत्पादन शेड्यूल धीमे एचडीपीई शीतलन समय को सुरक्षित रूप से समायोजित कर सकता है?
आप उच्च-मात्रा, एकल-सामग्री चलाने के लिए एक समर्पित मशीन चुन सकते हैं। वैकल्पिक रूप से, आप एक दोहरे उद्देश्य वाली प्रणाली का चयन कर सकते हैं। दोहरी प्रणालियों को सामग्रियों के बीच सुरक्षित रूप से स्विच करने के लिए उन्नत नियंत्रण व्यंजनों की आवश्यकता होती है। वे अत्यधिक लचीलापन प्रदान करते हैं लेकिन अत्यधिक कुशल ऑपरेटरों की मांग करते हैं।
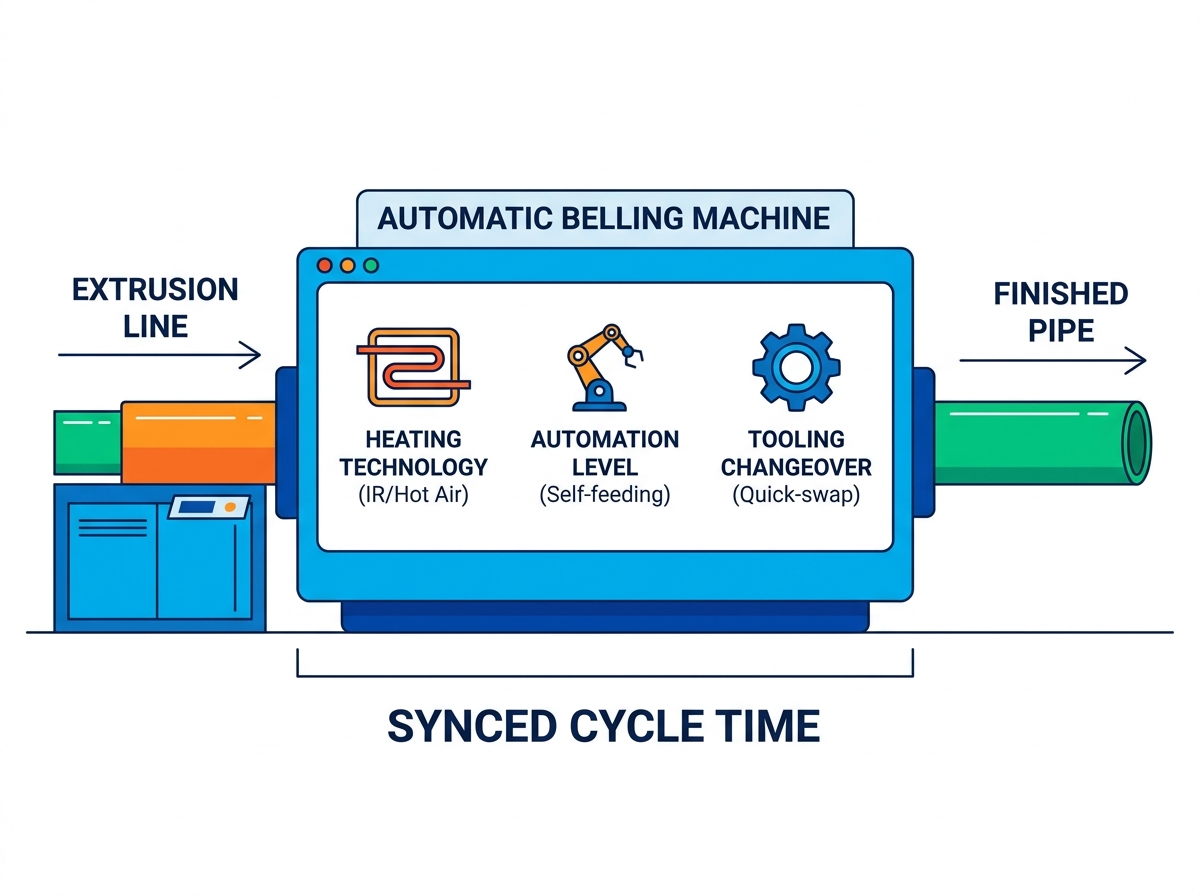
सही उपकरण चुनने में हीटिंग विधियों का गहन विश्लेषण शामिल है। आपको स्वचालन स्तर और परिवर्तन दक्षता की भी समीक्षा करनी चाहिए। ये तत्व सीधे आपकी दैनिक फ़ैक्टरी उपज को प्रभावित करते हैं।
तापन तंत्र यह निर्धारित करता है कि आप पाइपों को कितनी तेजी से संसाधित कर सकते हैं। आप आम तौर पर शॉर्ट-वेव इंफ्रारेड (आईआर) हीटिंग और गर्म हवा परिसंचरण के बीच चयन करते हैं। हमने नीचे तुलना चार्ट में मुख्य अंतरों को रेखांकित किया है।
फ़ीचर श्रेणी |
शॉर्ट-वेव इन्फ्रारेड (आईआर) |
गर्म हवा का संचार |
|---|---|---|
तापन गति |
बहुत तेज़, तात्कालिक ताप स्थानांतरण |
धीमी, क्रमिक तापमान वृद्धि |
प्रवेश गहराई |
सतह-स्तर पर फोकस, झुलसने का खतरा |
गहरी, समान दीवार पैठ |
सर्वोत्तम अनुप्रयोग |
पतली दीवारों वाले पाइप, उच्च गति वाली लाइनें |
मोटी दीवार वाले दबाव पाइप |
ऊर्जा दक्षता |
तीव्र चक्रों के लिए उच्च दक्षता |
मध्यम दक्षता, अच्छे इन्सुलेशन की आवश्यकता है |
श्रम लागत आज लगातार विनिर्माण मार्जिन को प्रभावित कर रही है। एक स्वचालित बेलिंग मशीन शिफ्टों में मैन्युअल हस्तक्षेप को काफी कम कर देती है। इन श्रम-बचत स्वचालित सुविधाओं पर विचार करें:
सेल्फ-फीडिंग टेबल मुख्य एक्सट्रूज़न लाइन से सीधे पाइप खींचती हैं।
स्वचालित इजेक्शन प्रणालियाँ तैयार उत्पादों को भंडारण रैक पर बड़े करीने से रखती हैं।
इंटेलिजेंट फॉल्ट-डिटेक्शन अलार्म हीटिंग विफलता पर तुरंत ऑपरेटरों को सूचित करते हैं।
रोबोटिक हथियार भारी-भरकम पाइपों को बिना किसी भारी दबाव के सुरक्षित रूप से संभालते हैं।
ये स्वचालित सुविधाएँ निरंतर निरीक्षण के बिना उत्पादन को सुचारू रूप से चलती रहती हैं। ऑपरेटर शारीरिक श्रम के बजाय सख्त गुणवत्ता नियंत्रण पर ध्यान केंद्रित कर सकते हैं।
बार-बार उत्पाद बदलने के दौरान डाउनटाइम लाभप्रदता को बर्बाद कर देता है। आपको यह मूल्यांकन करना चाहिए कि ऑपरेटर कितनी जल्दी मैंड्रेल को स्वैप कर सकते हैं। सभी फॉर्मिंग क्लैंप पर त्वरित-रिलीज़ तंत्र की तलाश करें। ऑपरेटरों को विभिन्न पाइप व्यासों के लिए टूलींग को आसानी से बदलना चाहिए। कुशल मशीनें तीस मिनट से कम समय में पूर्ण बदलाव की अनुमति देती हैं। लंबे समय तक सेटअप से मूल्यवान विनिर्माण घंटे बर्बाद होते हैं और डिलीवरी रुक जाती है। एक सामान्य सर्वोत्तम अभ्यास में अगले टूलींग सेट को पहले से ही पास में रखना शामिल है। इस स्टेजिंग से चलने का समय कम हो जाता है और संपूर्ण अदला-बदली की गति तेज हो जाती है।
एक उच्च-प्रदर्शन सॉकेटिंग इकाई स्वतंत्र रूप से शून्य मान प्रदान करती है। इसे आपके वर्तमान फ़ैक्टरी वर्कफ़्लो में निर्बाध रूप से एकीकृत होना चाहिए। एकीकरण के लिए सावधानीपूर्वक गणितीय गणना और भौतिक फर्श योजना की आवश्यकता होती है।
आपके डाउनस्ट्रीम उपकरण को अपस्ट्रीम आउटपुट दरों से पूरी तरह मेल खाना चाहिए। आपको सटीक ढोने की गति की सटीक गणना करनी चाहिए। अपने मौजूदा का मूल्यांकन करें एचडीपीई पाइप एक्सट्रूज़न लाइन या पीवीसी सेटअप। यदि आपका एक्सट्रूडर प्रति मिनट तीन मानक पाइप बनाता है, तो ध्यान से सुनें। बेलिंग यूनिट को प्रति मिनट कम से कम तीन पाइप प्रोसेस करने होंगे। चक्र के समय से मेल न खाने के कारण बड़े पैमाने पर फर्श ढेर हो जाते हैं। अंततः आपको एक्सट्रूडर को कृत्रिम रूप से धीमा करना होगा। यह मंदी एक्सट्रूडर की वास्तविक उत्पादन क्षमता को पूरी तरह बर्बाद कर देती है।
आधुनिक कारखाने एकीकृत नियंत्रण नेटवर्क पर बहुत अधिक निर्भर हैं। सॉकेटिंग यूनिट को प्रोग्रामेबल लॉजिक कंट्रोलर (पीएलसी) अनुकूलता की आवश्यकता होती है। प्रतिष्ठित बिल्डर्स सीमेंस या मित्सुबिशी जैसे व्यापक रूप से स्वीकृत ब्रांडों का उपयोग करते हैं। यह अनुकूलता समग्र रूप से सुचारू डेटा हैंडऑफ़ सुनिश्चित करती है प्लास्टिक पाइप उत्पादन लाइन . स्वचालित गति समायोजन गंभीर बाधाओं को बनने से रोकता है। मुख्य लाइन सॉकेटिंग यूनिट को आसानी से संकेत दे सकती है। यह वास्तविक समय के प्रवाह के आधार पर मशीन को स्वचालित रूप से तेज़ या धीमा होने के लिए कहता है।
भौतिक पदचिह्न हर जगह एक महत्वपूर्ण कार्यान्वयन जोखिम पैदा करता है। फ़ैक्टरी फ़्लोर स्पेस निर्माताओं के लिए एक प्रीमियम संपत्ति बनी हुई है। आपको उपलब्ध फर्श क्षेत्र को सटीक रूप से मापना चाहिए। सुनिश्चित करें कि हीटिंग ओवन के भौतिक आयाम आराम से फिट हों। सत्यापित करें कि पाइप संचय तालिकाएँ आपके वर्तमान लेआउट में फिट बैठती हैं। फोर्कलिफ्ट पहुंच और दैनिक रखरखाव कर्मियों के लिए पर्याप्त जगह छोड़ें। एक तंग स्थापना दैनिक संचालन को जटिल बनाती है और गंभीर सुरक्षा खतरे पैदा करती है। हमेशा पहले अपने कारखाने के फर्श पर टेप का उपयोग करके मशीन लेआउट को मैप करें।
खरीद टीमें कभी-कभी शुरुआती स्टिकर कीमतों पर बहुत अधिक ध्यान केंद्रित करती हैं। यह सीमित दृष्टिकोण बड़े पैमाने पर दीर्घकालिक परिचालन खर्चों को नजरअंदाज करता है। औद्योगिक हीटरों को लगातार चलाने से सुविधा का बजट तेजी से खत्म हो जाता है।
मोटे प्लास्टिक पॉलिमर को गर्म करने के लिए प्रतिदिन अत्यधिक बिजली की आवश्यकता होती है। पुराने मॉडल परिवेशीय फ़ैक्टरी वातावरण में तेजी से गर्मी का रिसाव करते हैं। एक ऊर्जा-बचत करने वाली बेलिंग मशीन इसके बजाय भारी इंसुलेटेड हीटिंग ओवन का उपयोग करती है। यह विद्युत खिंचाव को कम करने के लिए आंतरिक गर्मी बरकरार रखता है। सर्वो-संचालित हाइड्रोलिक और वायवीय प्रणालियाँ एक और प्रमुख उन्नयन की पेशकश करती हैं। वे केवल सक्रिय यांत्रिक गति के दौरान ही शक्ति खींचते हैं। पारंपरिक लगातार चलने वाली मोटरें निष्क्रिय रहते हुए लगातार ऊर्जा बर्बाद करती हैं। ये इंजीनियरी सुधार आपके किलोवाट-प्रति-घंटे के उपयोग को काफी कम कर देते हैं। आप लगभग तुरंत ही मासिक उपयोगिता बिलों में महत्वपूर्ण गिरावट देखेंगे।
लगातार हीटिंग और सटीक यांत्रिक गठन अस्वीकृत उत्पादों को कम करता है। कमजोर जोड़ और गंभीर अंडाकारता समस्याएं ऑपरेटरों को पाइप स्क्रैप करने के लिए मजबूर करती हैं। प्रत्येक बिखरा हुआ पाइप बर्बाद वर्जिन राल और खोए हुए समय का प्रतिनिधित्व करता है। इसे बाहर निकालने में लगने वाले महँगे श्रम के घंटे भी बर्बाद होते हैं। उच्च गुणवत्ता वाले सॉकेटिंग उपकरण सुनिश्चित करते हैं कि प्रत्येक पाइप सख्त आयामी सहनशीलता को पूरा करता है। आप अधिक कच्चे माल को बेचने योग्य वस्तुओं में परिवर्तित करके पैसे बचाते हैं।
आप वास्तविक वित्तीय प्रभाव का तार्किक रूप से मूल्यांकन कर सकते हैं। केवल चालान के बजाय अपने व्यापक पांच-वर्षीय परिचालन व्यय की गणना करें। विभिन्न मशीन मॉडलों की सटीक तुलना करने के लिए इस सरल गणितीय ढांचे का उपयोग करें:
अग्रिम मशीन खरीद लागत निर्धारित करें।
पांच साल की अवधि में अनुमानित ऊर्जा उपयोग जोड़ें।
अनुमानित निवारक रखरखाव और ब्रेकडाउन डाउनटाइम खर्च जोड़ें।
कम स्क्रैप दरों से बचाए गए कच्चे माल के मूल्य को घटाएं।
यह सीधा ढाँचा वास्तविक उपकरण मूल्य को प्रकट करता है। कुशल मशीनें अनिवार्य रूप से उपयोगिता और स्क्रैप बचत के माध्यम से समय के साथ अपने लिए भुगतान करती हैं।
विक्रेता चयन का उतना ही महत्व है जितना तकनीकी मशीन विनिर्देशों का। आपको एक विश्वसनीय साथी की आवश्यकता है जो निरंतर सहायता प्रदान करने में सक्षम हो।
प्लास्टिक उपकरणों की सोर्सिंग करते समय सामान्यवादी मशीनरी बिल्डरों से बचें। एक समर्पित की तलाश करें इसके बजाय बेलिंग मशीन निर्माता । उन्हें विशेष रूप से पाइप एक्सट्रूज़न डाउनस्ट्रीम उपकरण में विशेषज्ञ होना चाहिए। विशिष्ट बिल्डर जटिल पॉलिमर प्रवाह और सिकुड़न दर को समझते हैं। वे फ़ैक्टरी की कठोर वास्तविकताओं को किसी से भी बेहतर समझते हैं। उनकी इंजीनियरिंग टीमों ने आपके सामने आने वाली सटीक प्रसंस्करण समस्याओं को पहले ही हल कर दिया है।
अनुबंध पर हस्ताक्षर करने से पहले उनके उद्योग प्रमाणपत्रों को सख्ती से सत्यापित करें। उनके पास मानक सीई या आईएसओ विनिर्माण प्रमाणपत्र होना चाहिए। इससे भी महत्वपूर्ण बात यह है कि उन्हें क्षेत्रीय मानकों के अनुरूप टूलींग का निर्माण करना होगा। उनसे एएसटीएम, डीआईएन या आईएसओ आवश्यकताओं का अनुपालन साबित करने के लिए कहें। दोषपूर्ण टूलींग आयाम आपके तैयार पाइपों को पूरी तरह से बेचने योग्य नहीं बना देंगे।
फ़ैक्टरी स्वीकृति परीक्षण (एफएटी) पूरा किए बिना कभी भी शिपमेंट स्वीकार न करें। अपने सटीक नमूनों का उपयोग करके इस कठोर परीक्षण को चलाने पर जोर दें। मशीन असेंबली को अंतिम रूप देने से पहले उन्हें अपने निकाले गए पाइप भेजें। FAT प्रक्रिया कई महत्वपूर्ण तत्वों को तुरंत सिद्ध करती है। यह पुष्टि करता है कि मशीन वादा किए गए चक्र समय को सुरक्षित रूप से हिट करती है। यह पुष्टि करता है कि सभी सॉकेट आवश्यक आयामी सहनशीलता को बिल्कुल पूरा करते हैं। यह सत्यापित करता है कि स्वचालित इजेक्शन सिस्टम आपके विशिष्ट पाइप वजन को संभालते हैं।
बिक्री के बाद उनके सेवा स्तर समझौते (एसएलए) का सावधानीपूर्वक मूल्यांकन करें। भारी औद्योगिक उपयोग के तहत हार्डवेयर अंततः टूट जाता है। आपको विशेष प्रतिस्थापन घटकों तक तत्काल पहुंच की आवश्यकता है। उनकी दूरस्थ समस्या निवारण क्षमताओं की अच्छी तरह से जाँच करें। क्या उनके सॉफ्टवेयर इंजीनियर पीएलसी दोषों का ऑनलाइन निदान कर सकते हैं? प्रमुख यांत्रिक खराबी के लिए उनके तकनीशियन के प्रेषण समय के बारे में पूछें। बिक्री के बाद तेज़ समर्थन आपके कारखाने को पूरे वर्ष लाभप्रद रूप से चालू रखता है।
सही सॉकेटिंग उपकरण का चयन करने के लिए सावधानीपूर्वक परिचालन विश्लेषण की आवश्यकता होती है। आपका निर्णय अंततः सामग्री अनुकूलता और चक्र गति सिंक्रनाइज़ेशन पर निर्भर करता है। यह सत्यापन योग्य विक्रेता विश्वसनीयता पर भी निर्भर करता है। खराब डिज़ाइन वाले डाउनस्ट्रीम उपकरण को अपने समग्र फ़ैक्टरी आउटपुट को सीमित न करने दें।
अपनी खरीद प्रक्रिया आज ही शुरू करने के लिए इन तत्काल अगले चरणों का पालन करें:
सभी सक्रिय पाइप आकारों में अपनी वर्तमान एक्सट्रूज़न लाइन गति का ऑडिट करें।
अपनी सटीक पाइप व्यास सीमा और संयुक्त प्रोफ़ाइल आवश्यकताओं का दस्तावेज़ीकरण करें।
इस डेटा को एक निश्चित अनुरोध फॉर कोट (आरएफक्यू) दस्तावेज़ में संकलित करें।
किसी भी विक्रेता अनुबंध को अंतिम रूप देने से पहले पारदर्शी एफएटी प्रक्रियाओं की मांग करें।
उत्तर: हां, ऑपरेटर दोनों सामग्रियों को एक ही दोहरे उद्देश्य वाली मशीन पर संसाधित कर सकते हैं। हालाँकि, इसके लिए विभिन्न सॉकेट प्रोफाइल के लिए विशेष टूलींग स्वैप की आवश्यकता होती है। आपको प्रत्येक पॉलिमर के अलग-अलग थर्मल गुणों को संभालने के लिए अलग-अलग हीटिंग और कूलिंग पीएलसी व्यंजनों को भी प्रोग्राम करना होगा।
उ: मानक उद्योग नेतृत्व समय आम तौर पर 45 से 90 दिनों तक होता है। यह समय-सीमा आवश्यक अनुकूलन स्तरों, आंतरिक मंडलों की जटिलता और वर्तमान फ़ैक्टरी कार्यभार पर बहुत अधिक निर्भर करती है। विशिष्ट दोहरे उद्देश्य वाली मशीनें आमतौर पर 90-दिन के निशान के करीब पहुंच जाती हैं।
ए: मशीन आने वाली पाइप स्थिति का सटीक पता लगाने के लिए समायोज्य फोटोइलेक्ट्रिक सेंसर का उपयोग करती है। हीटिंग ज़ोन में प्रवेश करते ही वायवीय क्लैंप पाइप को मजबूती से सुरक्षित कर देते हैं। ऑपरेटर तीन से छह मीटर तक की मानक लंबाई को सहजता से समायोजित करने के लिए इन सेंसर ब्रैकेट को आसानी से समायोजित कर सकते हैं।


