

Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-07-01 Oprindelse: websted


Klokke- eller muffeprocessen tjener som det kritiske sidste trin i plastrørsfremstillingsoperationer. En enkelt flaskehals her kan øjeblikkeligt ødelægge perfekt ekstruderede udbytter. Produktionsledere undervurderer ofte de mekaniske kompleksiteter ved fatninger, indtil der opstår dyre samlingsfejl. Fabriksgulvophobninger sker også hurtigt, når nedstrømsmaskiner svigter. Du har brug for yderst kompetent udstyr for effektivt at eliminere disse fælles risici. Den skal matche hurtige ekstruderingshastigheder problemfrit og kontrollere løbende energioverhead. Denne artikel giver produktionsledere og indkøbsteams en konkret, brugbar ramme. Vi vil undersøge, hvordan man evaluerer centrale maskinspecifikationer nøjagtigt. Vi vil vurdere facilitetsintegrationsrisici for at forhindre layoutkatastrofer. Du vil også lære nøjagtigt, hvordan du skal undersøge en pålidelig leverandør korrekt. Denne omhyggelige undersøgelse sikrer langsigtet operationel succes for dit anlæg. Ved at forstå disse tekniske nuancer kan du sikre hele din produktionsproces. Du vil i sidste ende beskytte dine stramme fortjenstmargener mod unødvendigt spild og nedetid.
Materialeforhold: PVC og HDPE kræver fundamentalt forskellige opvarmnings- og formningsprotokoller for at forhindre materialenedbrydning.
Hastighedssynkronisering er kritisk: En automatisk klokkemaskine skal matche eller overskride cyklustider for din eksisterende ekstruderingsopsætning for at forhindre produktionsophobninger.
TCO over forhåndsomkostninger: Investering i en energibesparende ringemaskine reducerer driftsomkostningerne for levetiden markant sammenlignet med budgetmodeller med høje skrotsatser.
Vetting kræver bevis: En troværdig producent bør tilbyde gennemsigtig Factory Acceptance Testing (FAT) og garanterede værktøjstolerancer.
Operatører skal forstå materialeadfærd for at opnå perfekte rørsamlinger. PVC og HDPE reagerer forskelligt på påført varme. De kræver meget specialiseret håndtering i fatningsfasen.
Stiv PVC kræver streng temperaturkontrol under forarbejdning. Overskudsvarme forårsager hurtig materialenedbrydning og overfladeforbrænding. Du skal opvarme rørenderne jævnt før formning. Værktøjskravene varierer afhængigt af den specifikke samlingstype. Solvent cementsamlinger bruger et ligetil U-type fatningsdesign. Elastomere ringsamlinger kræver en indviklet R-type fatning. Operatører er typisk afhængige af en dedikeret PVC-rørklokkemaskine til disse krævende profiler. Disse maskiner bruger præcisionsdorne til at forme den opvarmede PVC nøjagtigt. Almindelige fejl opstår, når operatører skynder sig med opvarmningscyklussen. Susning forårsager skøre led, som svigter under tryk.
Entreprenører forbinder overvejende HDPE-rør ved hjælp af butt fusion-teknikker i marken. Specifikke kommunale anvendelser kræver dog stadig muffesamlinger. HDPE introducerer unikke udfordringer på grund af sin massive termiske masse. Polymeren udviser også en stærk hukommelseseffekt. Det opvarmede materiale ønsker desperat at vende tilbage til sin oprindelige ekstruderede form. Du skal anvende forlængede køletider, mens røret forbliver sikret. Specialiserede indvendige dorne holder formen, indtil polymeren sætter sig helt. At haste denne kritiske afkølingsfase garanterer ovalitetsproblemer. Det fører altid til svage samlinger og dyre udskiftninger.
Faciliteter skal evaluere deres nuværende produktmix, før de køber udstyr. Stil dig selv disse praktiske spørgsmål:
Bearbejder du kun stive PVC-rør dagligt?
Skifter dit anlæg mellem PVC- og HDPE-batcher regelmæssigt?
Kan din produktionstidsplan tåle langsommere HDPE-afkølingstider sikkert?
Du kan vælge en dedikeret maskine til højvolumen, enkeltmaterialekørsel. Alternativt kan du vælge et system med to formål. Dobbeltsystemer kræver avancerede kontrolopskrifter for at skifte mellem materialer sikkert. De tilbyder stor fleksibilitet, men kræver meget dygtige operatører.
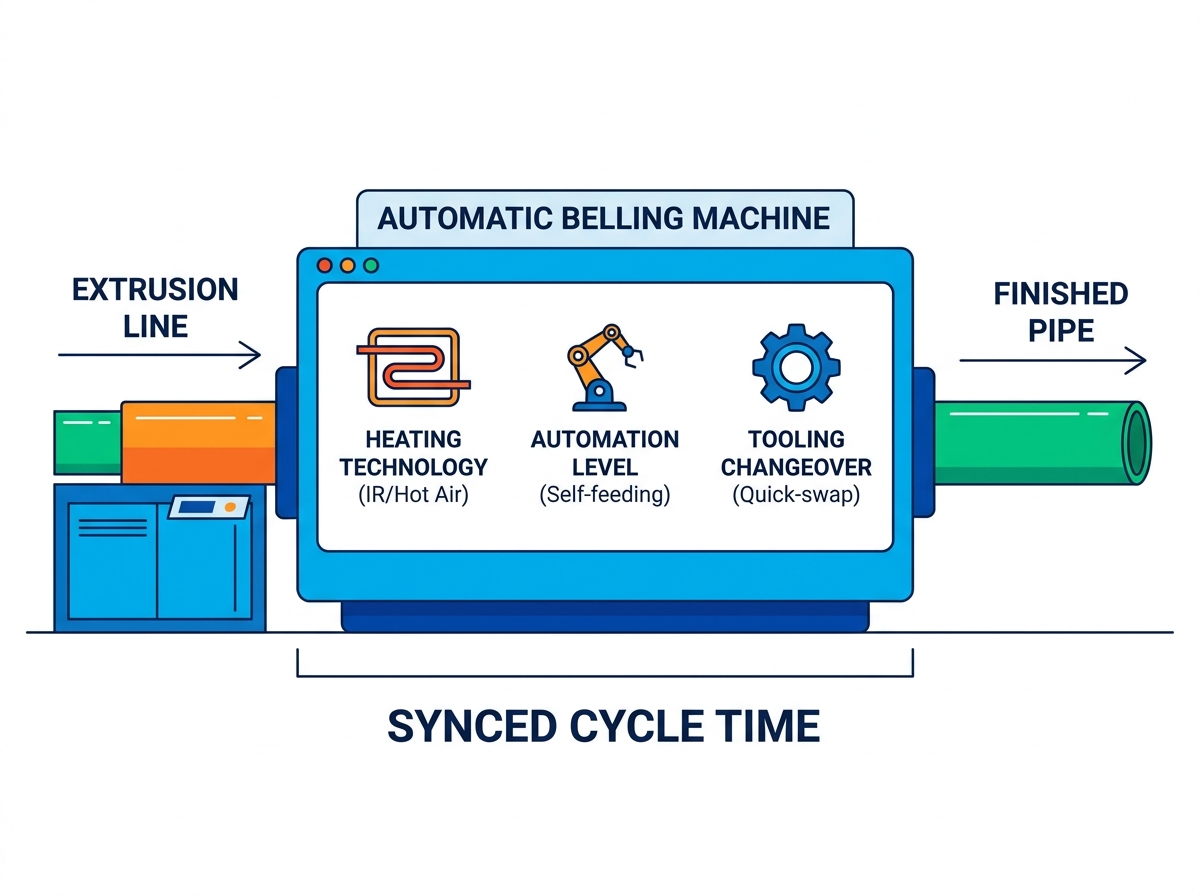
At vælge det rigtige udstyr indebærer en grundig analyse af opvarmningsmetoderne. Du skal også gennemgå automatiseringsniveauer og omstillingseffektivitet. Disse elementer påvirker direkte dit daglige fabriksudbytte.
Opvarmningsmekanismer dikterer, hvor hurtigt du kan behandle rør. Du vælger generelt mellem kortbølget infrarød (IR) opvarmning og varmluftscirkulation. Vi skitserede kerneforskellene i sammenligningsdiagrammet nedenfor.
Funktionskategori |
Kortbølget infrarød (IR) |
Varmluftcirkulation |
|---|---|---|
Opvarmningshastighed |
Meget hurtig, øjeblikkelig varmeoverførsel |
Langsommere, gradvis temperaturstigning |
Indtrængningsdybde |
Fokus på overfladeniveau, tilbøjelig til at brænde |
Dyb, ensartet væggennemtrængning |
Bedste applikation |
Tyndvæggede rør, højhastighedsledninger |
Tykvæggede trykrør |
Energieffektivitet |
Høj effektivitet til hurtige cyklusser |
Moderat effektivitet, kræver god isolering |
Arbejdsomkostninger tærer konstant på produktionsavancerne i dag. An automatisk klokkemaskine reducerer manuel indgriben betydeligt på tværs af skift. Overvej disse arbejdsbesparende automatiserede funktioner:
Selvfødende borde trækker rør direkte fra hovedekstruderingslinjen.
Automatiserede udkastningssystemer stabler færdige produkter pænt på opbevaringsreoler.
Intelligente fejldetektionsalarmer underretter operatører omgående ved opvarmningsfejl.
Robotarme håndterer kraftige rør sikkert uden anstrengende menneskelige løft.
Disse automatiserede funktioner holder produktionen i gang uden konstant overvågning. Operatører kan fokusere på streng kvalitetskontrol i stedet for manuelt arbejde.
Nedetid ødelægger rentabiliteten under hyppige produktskift. Du skal vurdere, hvor hurtigt operatører kan bytte dorne. Se efter hurtigudløsningsmekanismer på alle formningsklemmer. Operatører bør nemt skifte værktøj til forskellige rørdiametre. Effektive maskiner tillader fuld omstilling på under 30 minutter. Langvarige opsætninger spilder værdifulde produktionstimer og stall-leverancer. En almindelig bedste praksis involverer at iscenesætte det næste værktøjssæt i nærheden på forhånd. Denne iscenesættelse reducerer gangtiden og fremskynder hele byttet.
En højtydende stikdåse giver uafhængigt nul værdi. Det skal integreres problemfrit i din nuværende fabriksarbejdsgang. Integration kræver omhyggelige matematiske beregninger og fysisk gulvplanlægning.
Dit downstream-udstyr skal perfekt matche upstream-outputhastigheder. Du skal beregne den nøjagtige afhalingshastighed nøjagtigt. Vurder din eksisterende HDPE-rørekstruderingslinje eller PVC-opsætning. Hvis din ekstruder producerer tre standardrør i minuttet, så lyt godt efter. Klokkeenheden skal behandle mindst tre rør i minuttet. Undladelse af at matche cyklustider forårsager massive gulvophobninger. Du bliver i sidste ende nødt til at bremse ekstruderen kunstigt. Denne opbremsning spilder ekstruderens egentlige produktionskapacitet fuldstændigt.
Moderne fabrikker er stærkt afhængige af forenede kontrolnetværk. Sokkelenheden har brug for programmerbar logisk controller (PLC) kompatibilitet. Velrenommerede bygherrer bruger bredt accepterede mærker som Siemens eller Mitsubishi. Denne kompatibilitet sikrer en jævn dataoverførsel på tværs af hele plastrør produktionslinje . Automatiske hastighedsjusteringer forhindrer, at der opstår alvorlige flaskehalse. Hovedlinjen kan nemt signalere stikkontaktenheden. Den fortæller maskinen om at fremskynde eller sænke farten automatisk baseret på realtidsflow.
Fysisk fodaftryk udgør en betydelig implementeringsrisiko overalt. Fabriksareal er fortsat et førsteklasses aktiv for producenter. Du skal måle det tilgængelige gulvareal præcist. Sørg for, at de fysiske dimensioner af varmeovnene passer komfortabelt. Bekræft, at rørakkumuleringstabellerne passer til dit nuværende layout. Efterlad tilstrækkelig plads til gaffeltrucksadgang og dagligt vedligeholdelsespersonale. En trang installation komplicerer den daglige drift og skaber alvorlige sikkerhedsrisici. Kortlæg altid maskinens layout ved hjælp af tape på dit fabriksgulv først.
Indkøbsteams fokuserer nogle gange for meget på de oprindelige mærkatpriser. Denne begrænsede tilgang ignorerer de massive langsigtede driftsudgifter. Drift af industrielle varmeapparater dræner facilitetsbudgetterne konstant.
Opvarmning af tykke plastikpolymerer kræver enorm elektricitet dagligt. Ældre modeller lækker varme hurtigt ind i det omgivende fabriksmiljø. An energibesparende ringemaskine bruger i stedet stærkt isolerede varmeovne. Den bevarer den indre varme for at minimere elektrisk træk. Servo-drevne hydrauliske og pneumatiske systemer tilbyder endnu en større opgradering. De trækker kun strøm under aktiv mekanisk bevægelse. Traditionelle konstant-kørende motorer spilder energi konstant, mens de kører i tomgang. Disse konstruerede forbedringer sænker dit kilowatt-i-time-forbrug drastisk. Du vil bemærke betydelige fald i månedlige forsyningsregninger næsten øjeblikkeligt.
Konsekvent opvarmning og præcis mekanisk formning reducerer kasserede produkter. Svage samlinger og alvorlige ovalitetsproblemer tvinger operatører til at skrotte rør. Hvert skrabet rør repræsenterer spildt jomfruharpiks og tabt tid. Det spilder også de dyre arbejdstimer, der bruges på at ekstrudere det. Højkvalitets muffeudstyr sikrer, at hvert rør opfylder strenge dimensionelle tolerancer. Du sparer penge ved at omdanne flere råvarer til salgbare varer.
Du kan vurdere den sande økonomiske virkning logisk. Beregn din omfattende femårige driftsudgift i stedet for blot fakturaen. Brug denne enkle matematiske ramme til at sammenligne forskellige maskinmodeller nøjagtigt:
Bestem forudgående købsomkostninger for maskinen.
Tilføj det forventede energiforbrug over en femårig periode.
Tilføj estimerede udgifter til forebyggende vedligeholdelse og nedetid.
Træk den sparede råvareværdi fra lavere skrotsatser.
Denne ligefremme ramme afslører ægte udstyrsværdi. Effektive maskiner betaler sig i det væsentlige over tid gennem besparelser i forbrug og skrot.
Leverandørvalg vejer lige så meget som tekniske maskinspecifikationer. Du har brug for en pålidelig partner, der er i stand til at levere ensartet support.
Undgå generalistiske maskinbyggere, når du køber plastikudstyr. Kig efter en dedikeret klokkemaskinefabrikant i stedet for. De skal udelukkende specialisere sig i rørekstruderingsudstyr nedstrøms. Specialiserede bygherrer forstår komplekse polymerflow og krympningshastigheder. De forstår de barske virkeligheder på fabrikken bedre end nogen anden. Deres ingeniørteam har allerede løst de nøjagtige behandlingsproblemer, du står over for.
Bekræft deres branchecertificeringer strengt, før du underskriver kontrakter. De skal have standard CE- eller ISO-produktionscertificeringer. Endnu vigtigere er det, at de skal bygge værktøj i overensstemmelse med regionale standarder. Bed dem om at bevise overholdelse af ASTM-, DIN- eller ISO-kravene. Defekte værktøjsdimensioner vil gøre dine færdige rør fuldstændig usælgelige.
Accepter aldrig forsendelse uden at have gennemført en Factory Acceptance Test (FAT). Insister på at køre denne strenge test ved at bruge dine nøjagtige prøver. Send dem dine ekstruderede rør, før de færdiggør maskinsamlingen. FAT-processen beviser flere afgørende elementer med det samme. Det validerer, at maskinen rammer de lovede cyklustider sikkert. Det bekræfter, at alle stikkontakter nøjagtigt opfylder de nødvendige dimensionelle tolerancer. Det verificerer, at de automatiske udstødningssystemer håndterer dine specifikke rørvægte.
Evaluer deres serviceniveauaftale (SLA) omhyggeligt efter salget. Hardware nedbrydes til sidst under tung industriel brug. Du skal have øjeblikkelig adgang til specialiserede udskiftningskomponenter. Tjek deres fjernfejlfindingsfunktioner grundigt. Kan deres softwareingeniører diagnosticere PLC-fejl online? Spørg om deres teknikers afsendelsestider for større mekaniske nedbrud. Hurtig support efter salg holder din fabrik kørende rentabelt året rundt.
Valg af det rigtige stikdåseudstyr kræver omhyggelig driftsanalyse. Din beslutning hviler i sidste ende på materialekompatibilitet og cyklushastighedssynkronisering. Det afhænger også af verificerbar leverandørpålidelighed. Lad ikke dårligt designet downstream-udstyr begrænse din samlede fabriksproduktion.
Følg disse umiddelbare næste trin for at begynde din indkøbsproces i dag:
Overvåg dine nuværende ekstruderingsledningshastigheder på tværs af alle aktive rørstørrelser.
Dokumenter dine nøjagtige rørdiameterområder og krav til samlingsprofiler.
Kompiler disse data til et endeligt dokument med anmodning om tilbud (RFQ).
Kræv gennemsigtige FAT-procedurer, før du afslutter eventuelle leverandørkontrakter.
A: Ja, operatører kan behandle begge materialer på en enkelt dual-purpose maskine. Det kræver dog specialiserede værktøjsswaps til forskellige fatningsprofiler. Du skal også programmere forskellige opvarmnings- og afkølings-PLC-opskrifter til at håndtere de forskellige termiske egenskaber for hver polymer.
A: Standard industrigennemløbstider varierer typisk fra 45 til 90 dage. Denne tidslinje afhænger i høj grad af de nødvendige tilpasningsniveauer, kompleksiteten af de interne dorne og aktuelle fabriksarbejdsbelastninger. Specialiserede dual-purpose maskiner skubber normalt tættere på 90-dages mærket.
A: Maskinen bruger justerbare fotoelektriske sensorer til at detektere indgående rørpositioner nøjagtigt. Pneumatiske klemmer holder røret fast, når det kommer ind i varmezonen. Operatører kan nemt justere disse sensorbeslag, så de passer til standardlængder fra tre til seks meter problemfrit.


