

Қараулар: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-07-01 Шығу орны: Сайт


Пластмассадан жасалған құбырларды өндіру операцияларындағы шешуші соңғы қадам болып табылады. Мұндағы бір тығырық мінсіз экструдталған кірісті бірден бұзуы мүмкін. Өндіріс менеджерлері көбінесе розетканың механикалық күрделілігін қымбат емес буын ақаулары орын алғанша бағаламайды. Төменгі ағынды машиналар істен шыққан кезде де зауыт қабатының жиналуы тез орын алады. Осы бірлескен тәуекелдерді тиімді жою үшін сізге жоғары қабілетті жабдық қажет. Ол жылдам экструзия жылдамдығына біркелкі сәйкес келуі және ағымдағы энергия шығынын басқаруы керек. Бұл мақала өндіріс менеджерлері мен сатып алу топтарына нақты, әрекет етуші құрылымды ұсынады. Біз машинаның негізгі сипаттамаларын қалай дәл бағалау керектігін зерттейміз. Біз орналасу апаттарының алдын алу үшін нысандарды біріктіру тәуекелдерін бағалаймыз. Сіз сондай-ақ сенімді жеткізушіні қалай дұрыс тексеруге болатынын білесіз. Бұл мұқият тексеру сіздің мекемеңіздің ұзақ мерзімді операциялық табыстылығын қамтамасыз етеді. Осы техникалық нюанстарды түсіну арқылы сіз бүкіл өндіріс процесін қорғай аласыз. Сайып келгенде, сіз өзіңіздің тығыз кірістеріңізді қажетсіз ысыраптардан және тоқтап қалудан қорғайсыз.
Материалдық мәселелер: ПВХ және HDPE материалдың тозуын болдырмау үшін түбегейлі басқа қыздыру және қалыптастыру протоколдарын қажет етеді.
Жылдамдықты синхрондау өте маңызды: Автоматты кесу машинасы өндірістің жиналуын болдырмау үшін бар экструзия орнатуыңыздың цикл уақыттарына сәйкес келуі немесе асып кетуі керек.
Алдын ала құны бойынша ТШО: Энергияны үнемдейтін бөртпе машинасын инвестициялау қалдықтардың жоғары мөлшерлемесі бар бюджеттік модельдермен салыстырғанда өмір бойы пайдалану шығындарын айтарлықтай азайтады.
Тексеру дәлелдеуді қажет етеді: Сенімді өндіруші мөлдір зауыттық қабылдау сынағы (FAT) және құралдың кепілдік берілген рұқсаттарын ұсынуы керек.
Операторлар мінсіз құбыр қосылыстарына қол жеткізу үшін материалдық мінез-құлықты түсінуі керек. ПВХ және HDPE қолданылатын жылуға әртүрлі әрекет етеді. Олар розеткаға қосу кезеңінде жоғары мамандандырылған өңдеуді талап етеді.
Қатты ПВХ өңдеу кезінде температураны қатаң бақылауды талап етеді. Артық қызу материалдың тез бұзылуына және бетінің күйіп кетуіне әкеледі. Пішімдеу алдында құбыр ұштарын біркелкі қыздыру керек. Құралға қойылатын талаптар нақты қосылыс түріне байланысты өзгереді. Еріткіш цемент қосылыстары U-типті розетканың қарапайым дизайнын пайдаланады. Эластомерлік сақина қосылыстары күрделі R-типті розетка қажет. Операторлар әдетте арнаулыға сенеді ПВХ құбырларын құю машинасы . Бұл талап етілетін профильдерге арналған Бұл машиналар қыздырылған ПВХ-ны дәл пішіндеу үшін дәлдіктегі мандрлерді пайдаланады. Операторлар жылыту циклін асыққанда жиі кездесетін қателіктер орын алады. Жылдамдық қысым астында істен шығатын сынғыш буындарды тудырады.
Мердігерлер негізінен HDPE құбырларын далада біріктіру әдістерін қолдана отырып біріктіреді. Дегенмен, белгілі бір муниципалды қолданбалар әлі де розеткаларды қажет етеді. HDPE үлкен жылу массасына байланысты ерекше қиындықтарды ұсынады. Полимер сонымен қатар күшті есте сақтау әсерін көрсетеді. Қыздырылған материал өзінің бастапқы экструдталған пішініне оралғысы келеді. Құбыр бекітілген кезде ұзартылған салқындату уақытын қолдану керек. Мамандандырылған ішкі оправкалар полимер толығымен бекітілгенше пішінді ұстайды. Осы маңызды салқындату фазасын асығыс ету сопақтық мәселелеріне кепілдік береді. Бұл әрқашан әлсіз буындарға және қымбат ауыстыруға әкеледі.
Нысандар жабдықты сатып алмас бұрын өздерінің ағымдағы өнім жиынтығын бағалауы керек. Өзіңізге осы практикалық сұрақтарды қойыңыз:
Сіз күнделікті тек қатты ПВХ құбырларын өңдейсіз бе?
Сіздің мекемеңізде ПВХ және HDPE партиялары үнемі кезектесе ме?
Өндіріс кестеңіз HDPE баяу салқындату уақытын қауіпсіз түрде қамтамасыз ете ала ма?
Сіз үлкен көлемді, бір материалдан жұмыс істеуге арналған арнайы машинаны таңдай аласыз. Немесе қос мақсатты жүйені таңдауға болады. Қос жүйелер материалдар арасында қауіпсіз ауысу үшін кеңейтілген басқару рецептерін қажет етеді. Олар үлкен икемділікті ұсынады, бірақ жоғары білікті операторларды талап етеді.
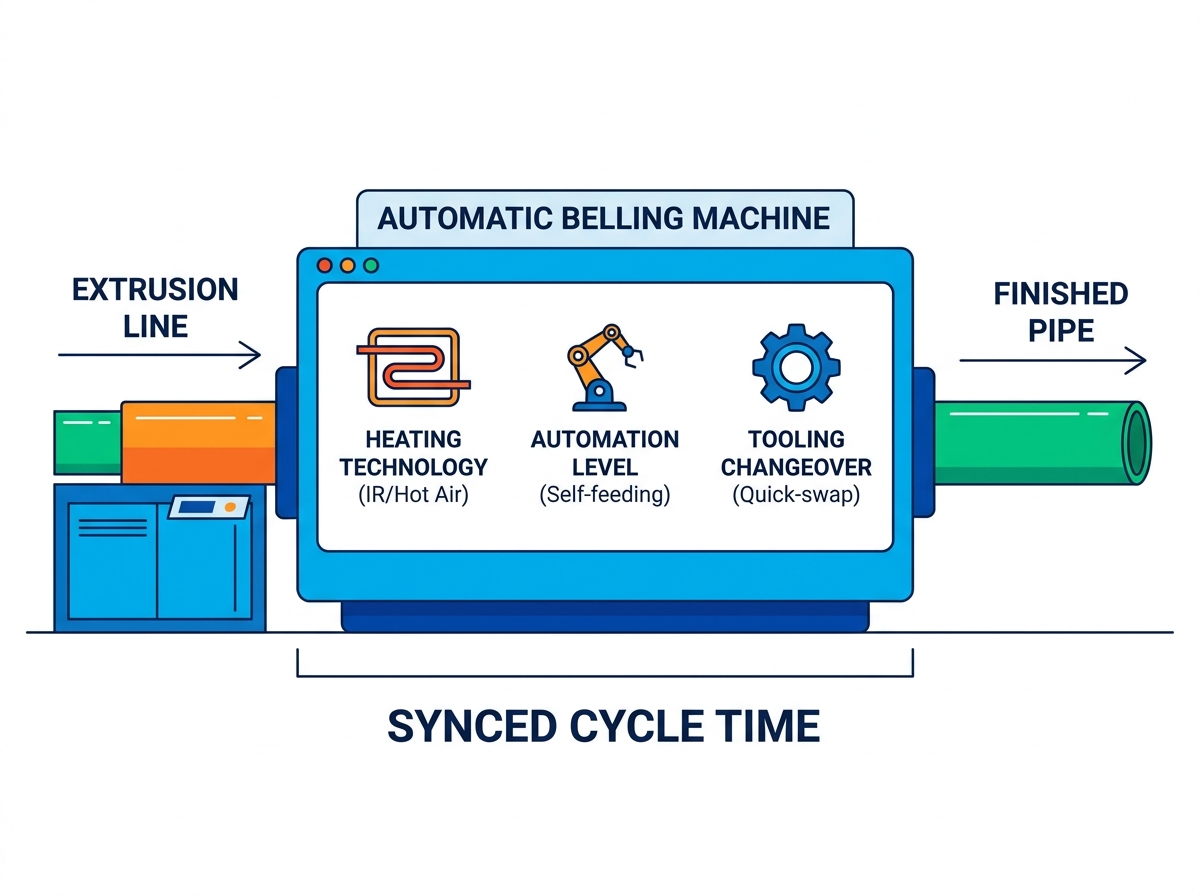
Дұрыс жабдықты таңдау қыздыру әдістерін мұқият талдауды қамтиды. Сондай-ақ, автоматтандыру деңгейлері мен ауысу тиімділігін қарап шығу керек. Бұл элементтер күнделікті зауыт өнімділігіне тікелей әсер етеді.
Жылыту механизмдері құбырларды қаншалықты жылдам өңдеуге болатындығын анықтайды. Сіз әдетте қысқа толқынды инфрақызыл (ИК) жылыту мен ыстық ауа айналымын таңдайсыз. Төмендегі салыстыру диаграммасында негізгі айырмашылықтарды сипаттадық.
Мүмкіндік санаты |
Қысқа толқынды инфрақызыл (ИК) |
Ыстық ауа айналымы |
|---|---|---|
Жылыту жылдамдығы |
Өте жылдам, лезде жылу беру |
Температураның баяу, біртіндеп көтерілуі |
Ену тереңдігі |
Беткі деңгейдегі фокус, күйіп қалуға бейім |
Қабырғаға терең, біркелкі ену |
Үздік қолданба |
Жұқа қабырғалы құбырлар, жоғары жылдамдықты желілер |
Қалың қабырғалы қысымды құбырлар |
Энергия тиімділігі |
Жылдам циклдар үшін жоғары тиімділік |
Орташа тиімділік, жақсы оқшаулауды қажет етеді |
Бүгінгі күні еңбек шығындары үнемі өндірістік маржаға түседі. Ан автоматтандырғыш машина ауысым кезінде қолмен араласуды айтарлықтай азайтады. Осы еңбекті үнемдейтін автоматтандырылған мүмкіндіктерді қарастырыңыз:
Өздігінен тамақтанатын үстелдер құбырларды негізгі экструзия желісінен тікелей тартады.
Автоматтандырылған шығару жүйелері дайын өнімді сақтау сөрелеріне ұқыпты жинайды.
Ақаулықты анықтаудың интеллектуалды дабылдары жылыту ақаулары туралы операторларға дереу хабарлайды.
Роботтық қолдар ауыр жүкті құбырларды адам көтерместен қауіпсіз өңдейді.
Бұл автоматтандырылған мүмкіндіктер өндірісті тұрақты бақылаусыз біркелкі жылжытады. Операторлар қол еңбегінің орнына қатаң сапаны бақылауға назар аудара алады.
Өнімді жиі ауыстыру кезінде тоқтап қалу табыстылықты бұзады. Операторлардың оправкаларды қаншалықты жылдам ауыстыра алатынын бағалау керек. Барлық қалыптау қысқыштарында жылдам босату механизмдерін іздеңіз. Операторлар әртүрлі құбыр диаметрлері үшін құралдарды оңай өзгертуі керек. Тиімді машиналар отыз минуттың ішінде толық ауыстыруға мүмкіндік береді. Ұзақ уақытқа созылған орнатулар құнды өндірістік сағаттар мен жеткізілімдерді тоқтатады. Кең таралған ең жақсы тәжірибе келесі құралдар жинағын жақын жерде алдын ала орналастыруды қамтиды. Бұл кезең жүру уақытын қысқартады және бүкіл алмасуды жылдамдатады.
Жоғары өнімді розетка құрылғысы нөлдік мәнді дербес қамтамасыз етеді. Ол сіздің ағымдағы зауыттық жұмыс процесіне үздіксіз біріктірілуі керек. Интеграция мұқият математикалық есептеулерді және еденді физикалық жоспарлауды талап етеді.
Төменгі ағынды жабдық жоғары ағын шығару жылдамдығына толық сәйкес келуі керек. Тасымалдау жылдамдығын дәл есептеу керек. Өзіңіздің барыңызды бағалаңыз HDPE құбырының экструзия желісі немесе ПВХ қондырғысы. Егер экструдер минутына үш стандартты құбыр шығарса, мұқият тыңдаңыз. Тұндырғыш қондырғы минутына кемінде үш құбырды өңдеуі керек. Цикл уақытының сәйкес келмеуі еденнің үлкен үйінділеріне әкеледі. Ақыр соңында экструдерді жасанды түрде баяулатуға тура келеді. Бұл баяу экструдердің шынайы өндірістік қуатын толығымен ысырап етеді.
Қазіргі заманғы зауыттар біртұтас басқару желілеріне қатты сүйенеді. Розеткаға бағдарламаланатын логикалық контроллер (PLC) үйлесімділігі қажет. Беделді құрылысшылар Siemens немесе Mitsubishi сияқты кеңінен танымал брендтерді пайдаланады. Бұл үйлесімділік тұтастай деректердің біркелкі берілуін қамтамасыз етеді пластикалық құбырларды өндіру желісі . Автоматты жылдамдықты реттеу күрделі бөгеттердің пайда болуына жол бермейді. Негізгі желі розеткаға оңай сигнал бере алады. Ол нақты уақыттағы ағын негізінде құрылғыны автоматты түрде жылдамдатуды немесе баяулатуды хабарлайды.
Физикалық із барлық жерде маңызды іске асыру қаупін тудырады. Зауыт алаңы өндірушілер үшін премиум актив болып қала береді. Қол жетімді еден алаңын дәл өлшеу керек. Жылыту пештерінің физикалық өлшемдерінің ыңғайлы орналасуын қамтамасыз етіңіз. Құбыр жинақтау кестелерінің ағымдағы орналасуыңызға сәйкес келетінін тексеріңіз. Жүк көтергішке кіруге және күнделікті техникалық қызмет көрсету персоналына жеткілікті орын қалдырыңыз. Тар қондырғы күнделікті жұмыстарды қиындатады және қауіпсіздікке үлкен қауіп төндіреді. Әрқашан алдымен зауыт қабатындағы таспаны пайдаланып машина орналасуын салыстырыңыз.
Сатып алу топтары кейде стикерлердің бастапқы бағасына тым көп көңіл бөледі. Бұл шектеулі тәсіл ауқымды ұзақ мерзімді операциялық шығындарды елемейді. Өнеркәсіптік жылытқыштар үздіксіз жұмыс істеп тұруы нысанның бюджетін тез жоғалтады.
Қалың пластикалық полимерлерді жылыту үшін күнделікті үлкен электр энергиясы қажет. Ескі үлгілер қоршаған ортадағы зауыт ортасына жылуды тез ағызады. Ан Қуатты үнемдейтін беллинг машинасы оның орнына қатты оқшауланған қыздырғыш пештерді пайдаланады. Ол электр тартылуын азайту үшін ішкі жылуды сақтайды. Серво басқарылатын гидравликалық және пневматикалық жүйелер тағы бір маңызды жаңартуды ұсынады. Олар тек белсенді механикалық қозғалыс кезінде қуат алады. Тұрақты жұмыс істейтін дәстүрлі қозғалтқыштар бос жүріс кезінде энергияны үздіксіз ысырап етеді. Бұл жобаланған жақсартулар сағатына киловатт пайдалануды күрт төмендетеді. Сіз ай сайынғы коммуналдық төлемдердің айтарлықтай төмендеуін бірден байқайсыз.
Тұрақты қыздыру және дәл механикалық қалыптау қабылданбаған өнімдерді азайтады. Әлсіз буындар мен ауыр сопақ мәселелері операторларды құбырларды сындыруға мәжбүр етеді. Әрбір сынған құбыр бос шайыр мен жоғалған уақытты білдіреді. Бұл сонымен қатар оны экструдтау үшін жұмсалған қымбат жұмыс сағаттарын босқа жұмсайды. Жоғары сапалы розетка жабдығы әрбір құбырдың қатаң өлшемдік рұқсаттарға сай болуын қамтамасыз етеді. Сіз көбірек шикізатты сатылатын тауарларға айналдыру арқылы ақшаңызды үнемдейсіз.
Сіз шынайы қаржылық әсерді логикалық түрде бағалай аласыз. Тек шот-фактураны емес, толық бес жылдық операциялық шығындарыңызды есептеңіз. Әртүрлі машина үлгілерін дәл салыстыру үшін осы қарапайым математикалық жүйені пайдаланыңыз:
Машинаны алдын ала сатып алу құнын анықтаңыз.
Бес жылдық кезеңдегі болжамды энергия тұтынуды қосыңыз.
Болжалды профилактикалық техникалық қызмет көрсету және істен шығу уақыты шығындарын қосыңыз.
Төменгі сынықтардан үнемделген шикізат құнын алып тастаңыз.
Бұл қарапайым құрылым жабдықтың шынайы құндылығын көрсетеді. Тиімді машиналар уақыт өте келе коммуналдық және сынықтарды үнемдеу арқылы өздерін ақтайды.
Жеткізушіні таңдау машинаның техникалық сипаттамалары сияқты үлкен салмаққа ие. Сізге тұрақты қолдау көрсете алатын сенімді серіктес қажет.
Пластикалық жабдықты сатып алғанда, машина жасаушылардан аулақ болыңыз. Арнайы іздеңіз орнына беллинг машина өндірушісі . Олар тек құбырды экструзиялық төменгі ағынды жабдықтарға мамандануы керек. Мамандандырылған құрылысшылар күрделі полимер ағыны мен шөгу жылдамдығын түсінеді. Олар зауыттың қатал шындығын кез келгеннен жақсы түсінеді. Олардың инженерлік топтары сізде кездесетін нақты өңдеу мәселелерін шешіп қойған.
Келісімшарттарға қол қоймас бұрын олардың салалық сертификаттарын мұқият тексеріңіз. Олар стандартты CE немесе ISO өндірістік сертификаттарына ие болуы керек. Ең бастысы, олар аймақтық стандарттарға сәйкес құралдарды құруы керек. Олардан ASTM, DIN немесе ISO талаптарына сәйкестігін дәлелдеуді сұраңыз. Құралдың қате өлшемдері дайын құбырларыңызды мүлдем сатылмайтын етеді.
Зауыттық қабылдау сынағын (FAT) орындамай, жөнелтімді ешқашан қабылдамаңыз. Нақты үлгілеріңізді пайдаланып, осы қатаң сынақты орындауды талап етіңіз. Машина құрастыруын аяқтамас бұрын оларға экструдталған құбырларыңызды жіберіңіз. FAT процесі бірнеше маңызды элементтерді бірден дәлелдейді. Ол құрылғының уәде етілген цикл уақытына қауіпсіз жетуін растайды. Ол барлық розеткалардың қажетті өлшемдік рұқсаттарға сәйкес келетінін растайды. Ол автоматтандырылған шығару жүйелері құбырдың нақты салмағын реттейтінін тексереді.
Сатудан кейін олардың қызмет көрсету деңгейі келісімін (SLA) мұқият бағалаңыз. Аппараттық құрал ауыр өнеркәсіптік пайдалану кезінде ақырында бұзылады. Арнайы ауыстыру компоненттеріне дереу қол жеткізу қажет. Олардың қашықтан ақауларды жою мүмкіндіктерін мұқият тексеріңіз. Олардың бағдарламалық жасақтама инженерлері PLC ақауларын онлайн диагностикалай ала ма? Ірі механикалық бұзылулар үшін олардың техниктерін жіберу уақыттары туралы сұраңыз. Сатудан кейінгі жылдам қолдау зауыттың жыл бойы тиімді жұмыс істеуін қамтамасыз етеді.
Дұрыс розетка жабдығын таңдау мұқият операциялық талдауды қажет етеді. Сіздің шешіміңіз сайып келгенде материалдың үйлесімділігіне және цикл жылдамдығын синхрондауға негізделеді. Бұл сонымен қатар жеткізушінің тексерілетін сенімділігіне байланысты. Нашар жобаланған төменгі ағынды жабдықтың жалпы зауыт өнімін шектеуіне жол бермеңіз.
Сатып алу процесін бүгін бастау үшін келесі қадамдарды орындаңыз:
Барлық белсенді құбыр өлшемдері бойынша ағымдағы экструзия желісінің жылдамдығын тексеріңіз.
Құбыр диаметрінің диапазондарын және қосылыс профиліне қойылатын талаптарды құжаттаңыз.
Бұл деректерді түпкілікті Баға сұрауы (RFQ) құжатына құрастырыңыз.
Кез келген жеткізуші келісімшарттарын аяқтамас бұрын ашық FAT процедураларын талап етіңіз.
Ж: Иә, операторлар екі материалды бір қос мақсатты машинада өңдей алады. Дегенмен, ол әртүрлі розетка профильдері үшін арнайы құралдарды ауыстыруды қажет етеді. Сондай-ақ, әр полимердің әртүрлі жылулық қасиеттерін өңдеу үшін әртүрлі қыздыру және салқындату PLC рецептерін бағдарламалау керек.
A: Стандартты салалық жеткізу уақыты әдетте 45-тен 90 күнге дейін болады. Бұл уақыт шкаласы талап етілетін теңшеу деңгейлеріне, ішкі оправкалардың күрделілігіне және ағымдағы зауыттық жұмыс жүктемелеріне байланысты. Мамандандырылған қос мақсатты машиналар әдетте 90 күндік белгіге жақындайды.
A: Кіріс құбыр орындарын дәл анықтау үшін құрылғы реттелетін фотоэлектрлік сенсорларды пайдаланады. Пневматикалық қапсырмалар құбырды жылыту аймағына кіргеннен кейін мықтап бекітеді. Операторлар үш метрден алты метрге дейінгі стандартты ұзындықтарды біркелкі орналастыру үшін осы сенсор кронштейндерін оңай реттей алады.


