

Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-07-01 Původ: místo


Proces tvarování nebo hrdlování slouží jako kritický poslední krok ve výrobě plastových trubek. Jediné úzké hrdlo zde může okamžitě zničit dokonale extrudované výnosy. Výrobní manažeři často podceňují mechanickou složitost spojování, dokud nedojde k nákladným poruchám spojů. K nahromadění podlahy v továrně dochází také rychle, když selžou následné stroje. K účinnému odstranění těchto rizik spojených s klouby potřebujete vysoce schopné vybavení. Musí hladce odpovídat vysokým rychlostem vytlačování a řídit probíhající energetickou režii. Tento článek poskytuje výrobním manažerům a týmům nákupu konkrétní, použitelný rámec. Prozkoumáme, jak přesně vyhodnotit základní specifikace stroje. Posoudíme rizika integrace zařízení, abychom zabránili katastrofám v uspořádání. Dozvíte se také, jak přesně prověřit spolehlivého prodejce. Toto pečlivé prověřování zajišťuje dlouhodobý provozní úspěch vašeho zařízení. Pochopením těchto technických nuancí můžete zabezpečit celý svůj výrobní proces. V konečném důsledku ochráníte své těsné ziskové marže před zbytečným plýtváním a prostoji.
Materiálové záležitosti: PVC a HDPE vyžadují zásadně odlišné protokoly ohřevu a tvarování, aby se zabránilo degradaci materiálu.
Synchronizace rychlosti je kritická: Automatický válcovací stroj musí odpovídat nebo překračovat doby cyklu vašeho stávajícího nastavení vytlačování, aby se zabránilo nahromadění výroby.
Celkové náklady na vlastnictví přesahující počáteční náklady: Investice do energeticky úsporného rolovacího stroje výrazně snižuje provozní náklady po celou dobu životnosti ve srovnání s rozpočtovými modely s vysokou mírou zmetkovitosti.
Prověřování vyžaduje důkaz: Důvěryhodný výrobce by měl nabídnout transparentní přejímací zkoušky (FAT) a garantované tolerance nástrojů.
Operátoři musí pochopit chování materiálu, aby dosáhli dokonalých spojů potrubí. PVC a HDPE reagují na použité teplo odlišně. Vyžadují vysoce specializovanou manipulaci ve fázi zásuvek.
Pevné PVC vyžaduje přísnou kontrolu teploty během zpracování. Přebytečné teplo způsobuje rychlou degradaci materiálu a hoření povrchu. Před tvarováním musíte konce trubek rovnoměrně zahřát. Požadavky na nástroje se liší podle konkrétního typu spoje. Solventní cementové spoje používají přímočarý design hrdla typu U. Elastomerové kroužkové spoje vyžadují složitou objímku typu R. Operátoři se obvykle spoléhají na specializované služby Obrubovačka PVC trubek pro tyto náročné profily. Tyto stroje používají přesné trny pro přesné tvarování zahřátého PVC. K běžným chybám dochází, když obsluha uspěchá topný cyklus. Spěch způsobuje křehké spoje, které pod tlakem selhávají.
Dodavatelé spojují trubky z HDPE převážně pomocí technik natavení na tupo. Specifické komunální aplikace však stále vyžadují hrdlové spoje. HDPE představuje jedinečné výzvy díky své masivní tepelné hmotě. Polymer také vykazuje silný paměťový efekt. Zahřátý materiál se zoufale chce vrátit do původního vytlačeného tvaru. Musíte použít prodloužené doby chlazení, dokud potrubí zůstane zajištěné. Specializované vnitřní trny drží tvar, dokud polymer zcela neztuhne. Uspěchání této kritické fáze chlazení zaručuje problémy s oválností. Vždy to vede ke slabým kloubům a nákladným výměnám.
Zařízení musí před nákupem vybavení vyhodnotit svůj aktuální produktový mix. Položte si tyto praktické otázky:
Zpracováváte denně pouze tuhé PVC trubky?
Střídá vaše zařízení pravidelně šarže PVC a HDPE?
Dokáže váš výrobní plán bezpečně zvládnout pomalejší doby chlazení HDPE?
Můžete si vybrat specializovaný stroj pro velkoobjemové běhy s jedním materiálem. Případně můžete zvolit dvouúčelový systém. Duální systémy vyžadují pokročilé řídicí receptury pro bezpečné přepínání mezi materiály. Nabízejí velkou flexibilitu, ale vyžadují vysoce kvalifikované operátory.
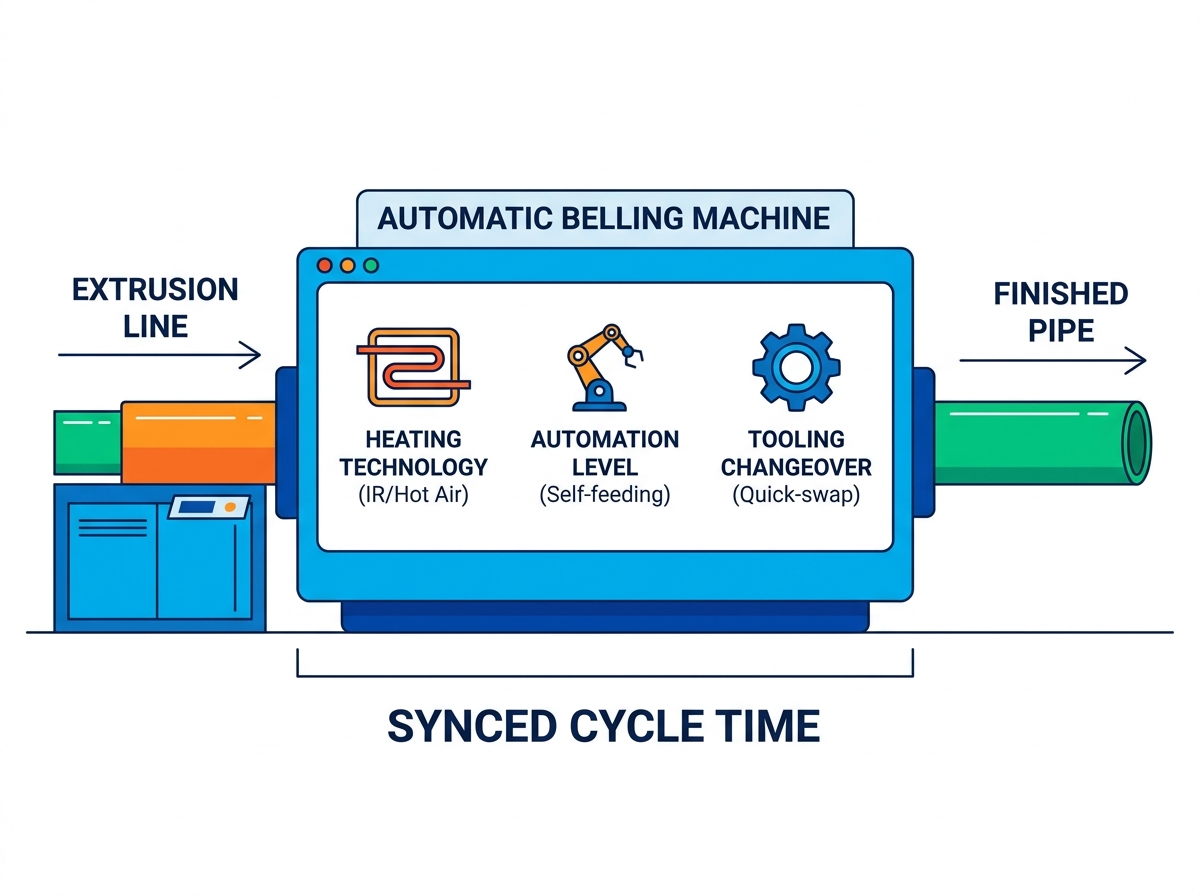
Výběr správného zařízení zahrnuje důkladnou analýzu způsobů vytápění. Musíte také zkontrolovat úrovně automatizace a účinnost přechodu. Tyto prvky mají přímý vliv na váš denní výnos v továrně.
Ohřívací mechanismy určují, jak rychle můžete zpracovávat trubky. Obecně volíte mezi krátkovlnným infračerveným (IR) ohřevem a cirkulací horkého vzduchu. Základní rozdíly jsme nastínili ve srovnávací tabulce níže.
Kategorie funkce |
Krátkovlnné infračervené (IR) |
Cirkulace horkého vzduchu |
|---|---|---|
Rychlost ohřevu |
Velmi rychlý, okamžitý přenos tepla |
Pomalejší, postupný nárůst teploty |
Hloubka průniku |
Zaostření na úrovni povrchu, náchylné k popálení |
Hluboký, rovnoměrný průnik stěn |
Nejlepší aplikace |
Tenkostěnné trubky, vysokorychlostní linky |
Silnostěnné tlakové trubky |
Energetická účinnost |
Vysoká účinnost pro rychlé cykly |
Střední účinnost, vyžaduje dobrou izolaci |
Mzdové náklady dnes neustále zasahují do výrobních marží. An automatická zvonka výrazně snižuje manuální zásahy napříč směnami. Zvažte tyto automatizované funkce šetřící práci:
Samonakládací stoly táhnou trubky přímo z hlavní vytlačovací linky.
Automatické vyhazovací systémy skládají hotové výrobky úhledně do skladovacích regálů.
Inteligentní alarmy detekce poruch upozorní obsluhu okamžitě na poruchy topení.
Robotická ramena bezpečně manipulují s těžkými trubkami bez namáhavého lidského zvedání.
Tyto automatizované funkce udržují výrobu v plynulém pohybu bez neustálého dohledu. Operátoři se mohou místo ruční práce zaměřit na přísnou kontrolu kvality.
Odstávky ničí ziskovost během častých změn produktů. Musíte vyhodnotit, jak rychle mohou operátoři vyměnit vřetena. Na všech formovacích svorkách hledejte rychloupínací mechanismy. Operátoři by měli snadno vyměnit nástroje pro různé průměry potrubí. Výkonné stroje umožňují úplné přepnutí za méně než třicet minut. Dlouhé nastavování plýtvá cennými hodinami výroby a zastavuje dodávky. Běžným osvědčeným postupem je předem připravit další sadu nástrojů poblíž. Tato fáze zkracuje dobu chůze a urychluje celou výměnu.
Vysoce výkonná zásuvková jednotka poskytuje nezávisle nulovou hodnotu. Musí se hladce integrovat do vašeho aktuálního továrního workflow. Integrace vyžaduje pečlivé matematické výpočty a fyzické plánování podlaží.
Vaše následné zařízení musí dokonale odpovídat výstupním rychlostem. Musíte přesně vypočítat přesnou rychlost odtahu. Zhodnoťte svou stávající Linka pro vytlačování trubek z HDPE nebo nastavení z PVC. Pokud váš extrudér produkuje tři standardní trubky za minutu, pozorně poslouchejte. Bellovací jednotka musí zpracovat alespoň tři trubky za minutu. Nedodržení časů cyklů způsobuje masivní hromadění podlahy. Extrudér budete muset nakonec uměle zpomalit. Toto zpomalení zcela vyplýtvá skutečnou výrobní kapacitu extrudéru.
Moderní továrny hodně spoléhají na jednotné řídicí sítě. Zásuvková jednotka vyžaduje kompatibilitu s programovatelným logickým ovladačem (PLC). Renomovaní stavitelé používají široce uznávané značky jako Siemens nebo Mitsubishi. Tato kompatibilita zajišťuje hladké předávání dat napříč celým systémem linka na výrobu plastových trubek . Automatické úpravy rychlosti zabraňují vzniku vážných překážek. Hlavní vedení může snadno signalizovat zásuvkovou jednotku. Říká stroji, aby automaticky zrychlil nebo zpomalil na základě toku v reálném čase.
Fyzická stopa představuje značné riziko implementace všude. Podlahová plocha továrny zůstává pro výrobce prémiovým aktivem. Musíte přesně změřit dostupnou podlahovou plochu. Ujistěte se, že fyzické rozměry ohřívacích pecí pohodlně sedí. Ověřte, že tabulky akumulace potrubí odpovídají vašemu aktuálnímu rozvržení. Ponechte dostatečný prostor pro přístup k vysokozdvižnému vozíku a personál denní údržby. Stísněná instalace komplikuje každodenní provoz a vytváří vážná bezpečnostní rizika. Vždy nejprve zmapujte rozvržení stroje pomocí pásky ve vaší továrně.
Nákupní týmy se někdy příliš zaměřují na počáteční ceny nálepek. Tento omezený přístup ignoruje masivní dlouhodobé provozní náklady. Provoz průmyslových ohřívačů neustále rychle vyčerpává rozpočty zařízení.
Zahřívání silných plastových polymerů vyžaduje denně nesmírnou elektřinu. Starší modely rychle unikají teplo do okolního továrního prostředí. An energeticky úsporný válcovací stroj používá místo toho silně izolované topné pece. Udržuje vnitřní teplo, aby se minimalizoval elektrický proud. Hydraulické a pneumatické systémy poháněné servomotory nabízejí další zásadní vylepšení. Energii odebírají pouze při aktivním mechanickém pohybu. Tradiční motory s konstantním chodem neustále plýtvají energií při volnoběhu. Tato navržená vylepšení drasticky snižují vaši spotřebu kilowattů za hodinu. Téměř okamžitě si všimnete výrazného poklesu měsíčních účtů za energie.
Důsledné zahřívání a přesné mechanické tvarování snižují počet vyřazených produktů. Slabé spoje a vážné problémy s oválností nutí operátory k sešrotování potrubí. Každá sešrotovaná dýmka představuje promarněnou panenskou pryskyřici a ztracený čas. Také to plýtvá drahou pracovní dobou strávenou jeho vytlačováním. Vysoce kvalitní objímkové zařízení zajišťuje, že každá trubka splňuje přísné rozměrové tolerance. Ušetříte peníze tím, že přeměníte více surovin na prodejné zboží.
Skutečný finanční dopad můžete vyhodnotit logicky. Spočítejte si své komplexní pětileté provozní náklady spíše než jen fakturu. Použijte tento přímočarý matematický rámec k přesnému porovnání různých modelů strojů:
Určete předem cenu pořízení stroje.
Přidejte předpokládanou spotřebu energie za období pěti let.
Přidejte odhadované náklady na preventivní údržbu a výpadky.
Odečtěte ušetřenou hodnotu suroviny od nižší zmetkovitosti.
Tento přímočarý rámec odhaluje skutečnou hodnotu vybavení. Efektivní stroje se v podstatě časem zaplatí samy za sebe díky úsporám za užitné vlastnosti a šrot.
Výběr dodavatele má stejnou váhu jako technické specifikace stroje. Potřebujete spolehlivého partnera schopného poskytovat konzistentní podporu.
Při nákupu plastového vybavení se vyhněte všeobecným výrobcům strojů. Hledejte specializovaného místo toho výrobce válcovacích strojů . Musí se specializovat výhradně na následné zařízení pro vytlačování trubek. Specializovaní stavitelé rozumí složitému toku polymeru a rychlosti smršťování. Rozumí drsné realitě továrny lépe než kdokoli jiný. Jejich inženýrské týmy již vyřešily přesné problémy se zpracováním, kterým čelíte.
Před podpisem smluv pečlivě ověřte jejich průmyslové certifikace. Měli by mít standardní výrobní certifikace CE nebo ISO. Ještě důležitější je, že musí vyrábět nástroje v souladu s regionálními standardy. Požádejte je, aby prokázali shodu s požadavky ASTM, DIN nebo ISO. Vadné rozměry nástrojů způsobí, že vaše hotové trubky budou zcela neprodejné.
Nikdy nepřijímejte zásilku bez provedení továrního akceptačního testu (FAT). Trvejte na provedení tohoto přísného testu s použitím vašich přesných vzorků. Pošlete jim své extrudované trubky, než dokončí montáž stroje. Proces FAT okamžitě prokáže několik zásadních prvků. Ověřuje, že stroj bezpečně dosáhne slíbených cyklů. Potvrzuje, že všechny zásuvky přesně splňují požadované rozměrové tolerance. Ověřuje, zda automatizované vyhazovací systémy zvládají vaše specifické hmotnosti trubek.
Po prodeji pečlivě vyhodnoťte jejich smlouvu o úrovni služeb (SLA). Hardware se nakonec při těžkém průmyslovém použití porouchá. Potřebujete okamžitý přístup ke specializovaným náhradním součástem. Důkladně zkontrolujte jejich možnosti vzdáleného řešení problémů. Mohou jejich softwaroví inženýři diagnostikovat poruchy PLC online? Zeptejte se na časy expedice jejich techniků v případě velkých mechanických poruch. Rychlá poprodejní podpora udržuje vaši továrnu v ziskovém provozu po celý rok.
Výběr správného zásuvkového zařízení vyžaduje pečlivou provozní analýzu. Vaše rozhodnutí nakonec závisí na kompatibilitě materiálu a synchronizaci rychlosti cyklu. Záleží také na ověřitelné spolehlivosti dodavatele. Nedovolte, aby špatně navržené následné zařízení omezovalo váš celkový tovární výkon.
Chcete-li zahájit proces nákupu ještě dnes, postupujte podle následujících okamžitých kroků:
Zkontrolujte aktuální rychlosti vytlačovací linky pro všechny aktivní velikosti potrubí.
Zdokumentujte přesné rozsahy průměrů potrubí a požadavky na profil spoje.
Zkompilujte tato data do definitivního dokumentu žádosti o cenovou nabídku (RFQ).
Před uzavřením jakékoli smlouvy s dodavatelem požadujte transparentní postupy FAT.
Odpověď: Ano, operátoři mohou zpracovávat oba materiály na jediném dvouúčelovém stroji. Vyžaduje však specializované výměny nástrojů pro různé profily zásuvek. Musíte také naprogramovat různé receptury PLC pro ohřev a chlazení, abyste zvládli různé tepelné vlastnosti každého polymeru.
Odpověď: Standardní dodací lhůty se obvykle pohybují od 45 do 90 dnů. Tato časová osa silně závisí na požadovaných úrovních přizpůsobení, složitosti vnitřních vřeten a aktuálním pracovním zatížení továrny. Specializované dvouúčelové stroje se obvykle přibližují k hranici 90 dnů.
Odpověď: Stroj využívá nastavitelné fotoelektrické senzory k přesné detekci poloh vstupního potrubí. Pneumatické svorky pevně zajišťují trubku, jakmile vstoupí do topné zóny. Operátoři mohou snadno upravit tyto držáky senzorů tak, aby hladce vyhovovaly standardním délkám v rozmezí od tří do šesti metrů.


