

Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-07-01 Porijeklo: stranica


Proces ugradnje zvona ili naglavaka služi kao kritični završni korak u proizvodnim operacijama plastičnih cijevi. Jedno usko grlo ovdje može trenutno uništiti savršeno ekstrudirane prinose. Menadžeri proizvodnje često podcjenjuju mehaničku složenost spajanja spojnica sve dok ne dođe do skupih kvarova spojeva. Nagomilavanje u tvorničkim podovima također se brzo događa kada zakažu sljedeći strojevi. Potrebna vam je vrlo sposobna oprema za učinkovito uklanjanje ovih zajedničkih rizika. Mora neprimjetno odgovarati brzim brzinama ekstruzije i kontrolirati tekuće troškove energije. Ovaj članak voditeljima proizvodnje i timovima za nabavu pruža konkretan, djelotvoran okvir. Istražit ćemo kako točno procijeniti osnovne specifikacije stroja. Procijenit ćemo rizike integracije objekata kako bismo spriječili katastrofe u rasporedu. Također ćete naučiti kako točno provjeriti pouzdanog dobavljača. Ova pažljiva provjera osigurava dugoročni operativni uspjeh vašeg objekta. Razumijevanjem ovih tehničkih nijansi možete zaštititi cijeli proizvodni proces. U konačnici ćete zaštititi svoje niske profitne marže od nepotrebnog otpada i zastoja.
Materijal je bitan: PVC i HDPE zahtijevaju bitno različite protokole zagrijavanja i oblikovanja kako bi se spriječila degradacija materijala.
Sinkronizacija brzine je kritična: Automatski stroj za zvonce mora odgovarati ili premašiti vremena ciklusa vaše postojeće postavke ekstruzije kako bi se spriječilo gomilanje proizvodnje.
TCO iznad početnih troškova: Ulaganje u energetski štedljiv stroj za zvonce značajno smanjuje operativne troškove u usporedbi s proračunskim modelima s visokim stopama otpada.
Provjera zahtijeva dokaz: vjerodostojan proizvođač trebao bi ponuditi transparentno tvorničko ispitivanje prihvatljivosti (FAT) i zajamčene tolerancije alata.
Operateri moraju razumjeti ponašanje materijala kako bi postigli savršene spojeve cijevi. PVC i HDPE različito reagiraju na primijenjenu toplinu. Zahtijevaju visoko specijalizirano rukovanje tijekom faze ugradnje.
Čvrsti PVC zahtijeva strogu kontrolu temperature tijekom obrade. Višak topline uzrokuje brzu degradaciju materijala i gorenje površine. Krajeve cijevi morate ravnomjerno zagrijati prije oblikovanja. Zahtjevi za alatom razlikuju se ovisno o specifičnoj vrsti spoja. Spojevi od cementa s otapalom koriste jednostavan dizajn utičnice u obliku slova U. Elastomerni prstenasti spojevi zahtijevaju zamršenu utičnicu tipa R. Operateri se obično oslanjaju na namjenski Stroj za brušenje PVC cijevi za ove zahtjevne profile. Ovi strojevi koriste precizne igle za precizno oblikovanje zagrijanog PVC-a. Uobičajene pogreške događaju se kada operateri žure s ciklusom grijanja. Žurba uzrokuje lomljive spojeve koji pod pritiskom popuštaju.
Izvođači uglavnom spajaju HDPE cijevi koristeći tehnike sučeonog spajanja na terenu. Međutim, posebne komunalne primjene i dalje zahtijevaju spojeve s utičnicom. HDPE predstavlja jedinstvene izazove zbog svoje ogromne toplinske mase. Polimer također pokazuje snažan učinak pamćenja. Zagrijani materijal očajnički se želi vratiti u svoj prvobitni ekstrudirani oblik. Morate primijeniti produljena vremena hlađenja dok je cijev pričvršćena. Specijalizirani unutarnji trnovi drže oblik dok se polimer potpuno ne stvrdne. Požurivanje ove kritične faze hlađenja jamči probleme s ovalnošću. To uvijek dovodi do slabih zglobova i skupih zamjena.
Objekti moraju procijeniti svoju trenutnu ponudu proizvoda prije kupnje opreme. Postavite si ova praktična pitanja:
Obrađujete li dnevno samo krute PVC cijevi?
Izmjenjuje li se u vašem objektu serije PVC-a i HDPE-a redovito?
Može li vaš plan proizvodnje sigurno prilagoditi sporije vrijeme hlađenja HDPE-a?
Možete odabrati namjenski stroj za velike količine rada s jednim materijalom. Alternativno, možete odabrati dvonamjenski sustav. Dvostruki sustavi zahtijevaju napredne recepte kontrole za sigurno prebacivanje između materijala. Oni nude veliku fleksibilnost, ali zahtijevaju visoko kvalificirane operatere.
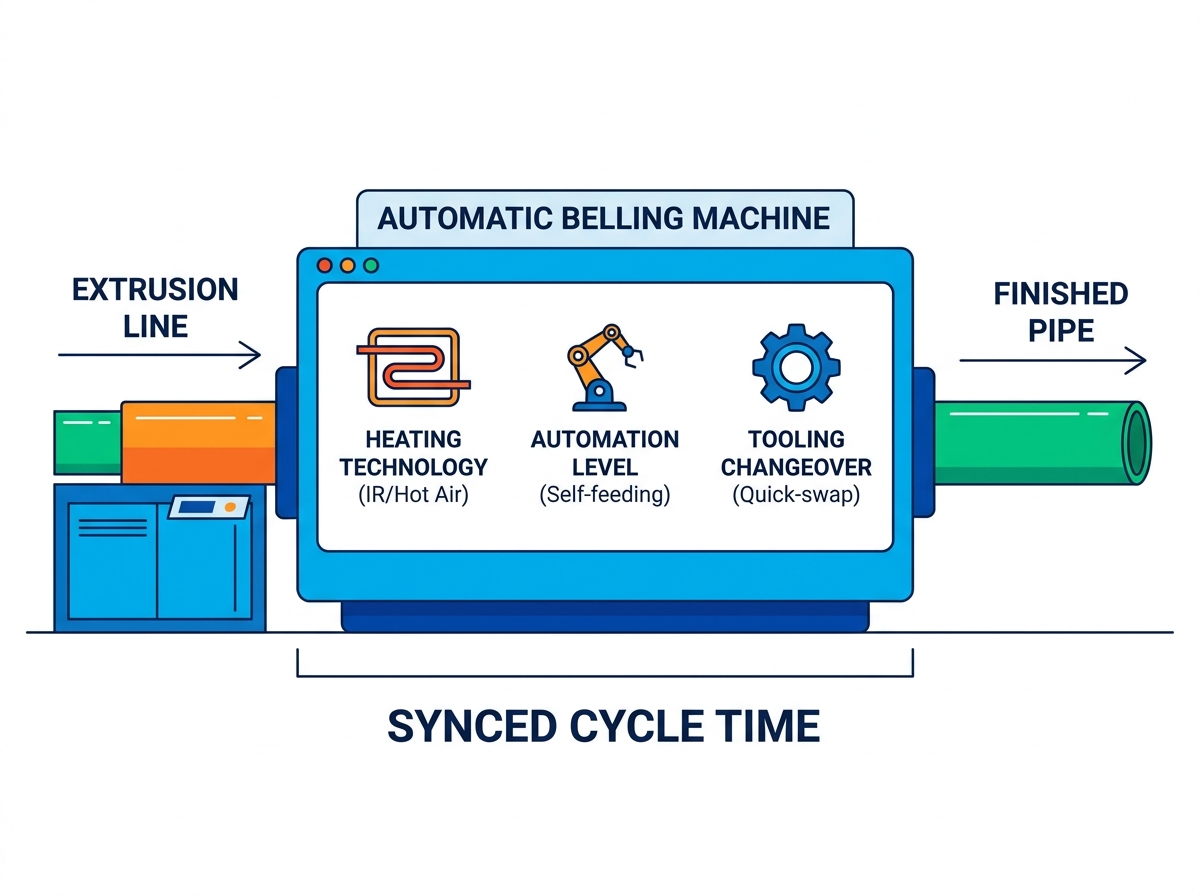
Odabir odgovarajuće opreme uključuje temeljitu analizu načina grijanja. Također morate pregledati razine automatizacije i učinkovitost prijelaza. Ovi elementi izravno utječu na vaš dnevni tvornički prinos.
Mehanizmi grijanja određuju koliko brzo možete obrađivati cijevi. Općenito birate između kratkovalnog infracrvenog (IR) grijanja i cirkulacije toplog zraka. Naveli smo osnovne razlike u usporednoj tablici u nastavku.
Kategorija značajke |
Kratkovalni infracrveni (IR) |
Kruženje vrućeg zraka |
|---|---|---|
Brzina grijanja |
Vrlo brz, trenutni prijenos topline |
Sporiji, postupni porast temperature |
Dubina prodiranja |
Fokus na razini površine, sklon prženju |
Duboko, ravnomjerno prodiranje u zid |
Najbolja aplikacija |
Cijevi tankih stijenki, vodovi velike brzine |
Tlačne cijevi debelih stijenki |
Energetska učinkovitost |
Visoka učinkovitost za brze cikluse |
Umjerena učinkovitost, zahtijeva dobru izolaciju |
Troškovi rada danas konstantno gutaju proizvodne marže. An automatski stroj za zvonjenje značajno smanjuje ručne intervencije tijekom smjena. Razmotrite ove automatizirane značajke koje štede rad:
Samodopremni stolovi izvlače cijevi izravno iz glavne ekstruzijske linije.
Automatizirani sustavi za izbacivanje uredno slažu gotove proizvode na police za skladištenje.
Inteligentni alarmi za otkrivanje grešaka odmah obavještavaju operatere o kvaru grijanja.
Robotske ruke rukuju teškim cijevima sigurno bez napornog ljudskog podizanja.
Ove automatizirane značajke održavaju proizvodnju glatkom bez stalnog nadzora. Operateri se mogu usredotočiti na strogu kontrolu kvalitete umjesto ručnog rada.
Zastoji uništavaju profitabilnost tijekom čestih promjena proizvoda. Morate procijeniti koliko brzo operateri mogu zamijeniti osovine. Potražite mehanizme za brzo otpuštanje na svim stezaljkama za oblikovanje. Operateri bi trebali lako mijenjati alate za različite promjere cijevi. Učinkoviti strojevi omogućuju potpunu promjenu za manje od trideset minuta. Dugotrajno postavljanje gubi dragocjene sate proizvodnje i isporuke u stajama. Uobičajena najbolja praksa uključuje postavljanje sljedećeg skupa alata u blizini unaprijed. Ovo postavljanje smanjuje vrijeme hodanja i ubrzava cijelu zamjenu.
Jedinica za utičnice visokih performansi samostalno osigurava nultu vrijednost. Mora se neprimjetno integrirati u vaš trenutni tvornički tijek rada. Integracija zahtijeva pažljive matematičke izračune i fizičko planiranje poda.
Vaša nizvodna oprema mora savršeno odgovarati uzvodnim izlaznim brzinama. Morate točno izračunati točnu brzinu izvlačenja. Procijenite svoje postojeće Linija za ekstrudiranje HDPE cijevi ili postavljanje PVC-a. Ako vaš ekstruder proizvodi tri standardne cijevi u minuti, pažljivo slušajte. Jedinica za zvonjenje mora obraditi najmanje tri cijevi u minuti. Neuspjeh usklađivanja vremena ciklusa uzrokuje masivno nakupljanje poda. Na kraju ćete morati umjetno usporiti ekstruder. Ovo usporavanje potpuno gubi pravi proizvodni kapacitet ekstrudera.
Moderne tvornice uvelike se oslanjaju na objedinjene upravljačke mreže. Jedinica za utičnicu treba kompatibilnost s programabilnim logičkim kontrolerom (PLC). Renomirani graditelji koriste općeprihvaćene marke poput Siemensa ili Mitsubishija. Ova kompatibilnost osigurava nesmetan prijenos podataka u cijelom sustavu linija za proizvodnju plastičnih cijevi . Automatsko podešavanje brzine sprječava stvaranje ozbiljnih uskih grla. Glavna linija može lako signalizirati jedinicu za utičnicu. Govori stroju da automatski ubrza ili uspori na temelju protoka u stvarnom vremenu.
Fizički otisak posvuda predstavlja značajan rizik implementacije. Tvornički prostor ostaje vrhunska imovina za proizvođače. Morate točno izmjeriti dostupnu površinu poda. Pobrinite se da fizičke dimenzije grijaćih pećnica udobno odgovaraju. Provjerite odgovaraju li tablice nakupljanja cijevi vašem trenutnom rasporedu. Ostavite dovoljno prostora za pristup viličaru i dnevnom osoblju za održavanje. Skučena instalacija komplicira svakodnevne operacije i stvara ozbiljne sigurnosne opasnosti. Uvijek prvo mapirajte raspored stroja pomoću trake na tlu svoje tvornice.
Timovi za nabavu ponekad se previše fokusiraju na početne cijene naljepnica. Ovaj ograničeni pristup zanemaruje goleme dugoročne operativne troškove. Kontinuirano pokretanje industrijskih grijača brzo crpi proračune postrojenja.
Grijanje debelih plastičnih polimera zahtijeva golemu električnu energiju dnevno. Stariji modeli brzo ispuštaju toplinu u tvorničko okruženje. An Stroj za zvonce koji štedi energiju umjesto toga koristi jako izolirane grijaće pećnice. Zadržava unutarnju toplinu kako bi se minimaliziralo električno povlačenje. Hidraulički i pneumatski sustavi sa servo pogonom nude još jednu veliku nadogradnju. Oni crpe snagu samo tijekom aktivnog mehaničkog kretanja. Tradicionalni motori s konstantnim radom kontinuirano troše energiju dok rade u praznom hodu. Ova projektirana poboljšanja drastično smanjuju vašu potrošnju kilovata po satu. Gotovo odmah ćete primijetiti značajne padove mjesečnih računa za komunalije.
Dosljedno zagrijavanje i precizno mehaničko oblikovanje smanjuju odbačene proizvode. Slabi spojevi i ozbiljni problemi s ovalnošću prisiljavaju operatere da otpadnu cijevi. Svaka rashodovana cijev predstavlja uzalud izgubljenu smolu i izgubljeno vrijeme. Također troši skupe radne sate potrošene na ekstruziju. Visokokvalitetna oprema za naglavke osigurava da svaka cijev zadovoljava stroge tolerancije dimenzija. Štedite novac pretvaranjem više sirovina u robu koja se može prodati.
Pravi financijski učinak možete procijeniti logično. Izračunajte sveobuhvatne petogodišnje operativne troškove umjesto samo fakture. Koristite ovaj jednostavan matematički okvir za točnu usporedbu različitih modela strojeva:
Odredite prethodnu cijenu kupnje stroja.
Dodajte predviđenu potrošnju energije u razdoblju od pet godina.
Dodajte procijenjene troškove preventivnog održavanja i kvarova.
Oduzmite ušteđenu vrijednost sirovina od nižih stopa otpada.
Ovaj jednostavan okvir otkriva pravu vrijednost opreme. Učinkoviti strojevi u biti isplate sami sebe tijekom vremena kroz uštedu na komunalnim troškovima i otpadu.
Odabir dobavljača ima istu težinu kao i tehničke specifikacije stroja. Potreban vam je pouzdan partner sposoban pružiti dosljednu podršku.
Izbjegavajte opće proizvođače strojeva kada nabavljate plastičnu opremu. Potražite posvećenog umjesto toga proizvođač strojeva za zvonjenje . Moraju se specijalizirati isključivo za opremu za ekstrudiranje cijevi. Specijalizirani graditelji razumiju složeni protok polimera i stope skupljanja. Oni bolje od ikoga razumiju surovu stvarnost u tvornicama. Njihovi inženjerski timovi već su riješili točne probleme obrade s kojima se suočavate.
Strogo provjerite njihove industrijske certifikate prije potpisivanja ugovora. Trebaju imati standardne CE ili ISO proizvodne certifikate. Što je još važnije, moraju izraditi alate u skladu s regionalnim standardima. Zamolite ih da dokažu usklađenost sa zahtjevima ASTM, DIN ili ISO. Neispravne dimenzije alata učinit će vaše gotove cijevi potpuno neprodavim.
Nikada ne prihvaćajte pošiljku bez dovršetka tvorničkog ispitivanja (FAT). Inzistirajte na provođenju ovog rigoroznog testa koristeći svoje točne uzorke. Pošaljite im svoje ekstrudirane cijevi prije nego što završe sastavljanje stroja. FAT proces trenutno dokazuje nekoliko ključnih elemenata. Potvrđuje da stroj sigurno postiže obećana vremena ciklusa. Potvrđuje da sve utičnice točno zadovoljavaju potrebne tolerancije dimenzija. Provjerava da automatizirani sustavi za izbacivanje rukuju vašim specifičnim težinama cijevi.
Pažljivo procijenite njihov ugovor o razini usluge (SLA) nakon prodaje. Hardver se na kraju pokvari zbog teške industrijske uporabe. Potreban vam je trenutni pristup specijaliziranim zamjenskim komponentama. Temeljito provjerite njihove mogućnosti daljinskog rješavanja problema. Mogu li njihovi softverski inženjeri online dijagnosticirati greške PLC-a? Raspitajte se o vremenu otpreme tehničara za veće mehaničke kvarove. Brza podrška nakon prodaje održava vašu tvornicu profitabilnom tijekom cijele godine.
Odabir prave opreme za utičnice zahtijeva pažljivu radnu analizu. Vaša odluka u konačnici ovisi o kompatibilnosti materijala i sinkronizaciji brzine ciklusa. Također ovisi o provjerljivoj pouzdanosti dobavljača. Ne dopustite da loše projektirana oprema koja slijedi u toku proizvodnje ograniči vašu ukupnu tvorničku proizvodnju.
Slijedite ove neposredne sljedeće korake kako biste već danas započeli svoj postupak nabave:
Provjerite svoje trenutne brzine ekstruzijske linije za sve aktivne veličine cijevi.
Dokumentirajte svoje točne raspone promjera cijevi i zahtjeve profila spojeva.
Objedinite ove podatke u konačni dokument Zahtjeva za ponudu (RFQ).
Zahtijevajte transparentne FAT procedure prije finaliziranja bilo kakvih ugovora s dobavljačima.
O: Da, operateri mogu obraditi oba materijala na jednom dvonamjenskom stroju. Međutim, zahtijeva specijaliziranu zamjenu alata za različite profile utičnica. Morate također programirati različite PLC recepte za grijanje i hlađenje za rukovanje različitim toplinskim svojstvima svakog polimera.
O: Standardna industrijska vremena isporuke obično se kreću od 45 do 90 dana. Ova vremenska linija uvelike ovisi o potrebnim razinama prilagodbe, složenosti unutarnjih igala i trenutnim tvorničkim opterećenjima. Specijalizirani strojevi s dvostrukom namjenom obično se približavaju granici od 90 dana.
O: Stroj koristi podesive fotoelektrične senzore za točno otkrivanje položaja ulazne cijevi. Pneumatske stezaljke čvrsto pričvršćuju cijev nakon što uđe u zonu grijanja. Operateri mogu lako prilagoditi ove nosače senzora kako bi se neprimjetno prilagodili standardnim duljinama u rasponu od tri do šest metara.


