

Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-07-01 Pinagmulan: Site


Ang proseso ng belling o socketing ay nagsisilbing kritikal na huling hakbang sa mga operasyon ng pagmamanupaktura ng plastic pipe. Ang isang bottleneck dito ay maaaring agad na makasira ng perpektong extruded na ani. Ang mga tagapamahala ng produksyon ay madalas na minamaliit ang mga mekanikal na pagkakumplikado ng socketing hanggang sa magastos ang magkasanib na pagkabigo. Mabilis ding nangyayari ang mga pile-up sa sahig ng pabrika kapag nabigo ang mga downstream machine. Kailangan mo ng mga kagamitang may mataas na kakayahan upang epektibong maalis ang magkasanib na mga panganib na ito. Dapat itong tumugma sa mabilis na bilis ng extrusion nang walang putol at kontrolin ang patuloy na enerhiya sa itaas. Ang artikulong ito ay nagbibigay sa mga production manager at procurement team ng isang kongkreto, naaaksyunan na balangkas. Susuriin namin kung paano tumpak na suriin ang mga pangunahing detalye ng makina. Susuriin namin ang mga panganib sa pagsasama ng pasilidad upang maiwasan ang mga sakuna sa layout. Matututuhan mo rin nang eksakto kung paano suriin nang maayos ang isang maaasahang vendor. Tinitiyak ng maingat na pagsusuring ito ang pangmatagalang tagumpay sa pagpapatakbo para sa iyong pasilidad. Sa pamamagitan ng pag-unawa sa mga teknikal na nuances na ito, maaari mong pangalagaan ang iyong buong proseso ng produksyon. Sa huli, mapoprotektahan mo ang iyong masikip na margin ng kita mula sa hindi kinakailangang pag-aaksaya at downtime.
Mga bagay na materyal: Ang PVC at HDPE ay nangangailangan ng iba't ibang mga protocol ng pag-init at pagbuo upang maiwasan ang pagkasira ng materyal.
Ang bilis ng pag-synchronize ay mahalaga: Ang isang awtomatikong belling machine ay dapat tumugma o lumampas sa mga cycle ng iyong umiiral na setup ng extrusion upang maiwasan ang mga pile-up ng produksyon.
TCO over upfront cost: Ang pamumuhunan sa isang energy-saving belling machine ay makabuluhang binabawasan ang panghabambuhay na gastos sa pagpapatakbo kumpara sa mga modelo ng badyet na may mataas na mga rate ng scrap.
Ang pag-vetting ay nangangailangan ng patunay: Ang isang kapani-paniwalang manufacturer ay dapat mag-alok ng transparent na Factory Acceptance Testing (FAT) at mga garantisadong tooling tolerance.
Dapat na maunawaan ng mga operator ang materyal na pag-uugali upang makamit ang perpektong mga joint ng tubo. Iba ang reaksyon ng PVC at HDPE sa inilapat na init. Hinihingi nila ang mataas na dalubhasang paghawak sa panahon ng yugto ng socketing.
Ang matibay na PVC ay nangangailangan ng mahigpit na kontrol sa temperatura sa panahon ng pagproseso. Ang sobrang init ay nagdudulot ng mabilis na pagkasira ng materyal at pagkasunog sa ibabaw. Dapat mong init ang mga dulo ng tubo nang pantay-pantay bago mabuo. Ang mga kinakailangan sa tool ay nag-iiba batay sa partikular na uri ng pinagsamang. Gumagamit ang mga solvent cement joint ng isang tapat na U-type na socket na disenyo. Ang elastomeric ring joints ay nangangailangan ng masalimuot na R-type socket. Ang mga operator ay karaniwang umaasa sa isang nakatuon PVC pipe belling machine para sa mga demanding profile na ito. Gumagamit ang mga makinang ito ng mga precision mandrel upang hubugin nang tumpak ang pinainit na PVC. Ang mga karaniwang pagkakamali ay nangyayari kapag ang mga operator ay nagmamadali sa ikot ng pag-init. Ang pagmamadali ay nagiging sanhi ng malutong na mga kasukasuan na nabigo sa ilalim ng presyon.
Ang mga kontratista ay kadalasang sumasali sa mga HDPE pipe gamit ang butt fusion techniques sa field. Gayunpaman, ang mga partikular na aplikasyon sa munisipyo ay nangangailangan pa rin ng mga socketed joints. Ang HDPE ay nagpapakilala ng mga natatanging hamon dahil sa napakalaking thermal mass nito. Ang polimer ay nagpapakita rin ng isang malakas na epekto sa memorya. Ang pinainit na materyal ay desperadong gustong bumalik sa orihinal nitong extruded na hugis. Dapat mong ilapat ang pinahabang oras ng paglamig habang ang tubo ay nananatiling secure. Ang mga dalubhasang panloob na mandrel ay humahawak sa hugis hanggang sa ganap na itakda ang polimer. Ang pagmamadali sa kritikal na yugto ng paglamig na ito ay ginagarantiyahan ang mga isyu sa ovality. Palagi itong humahantong sa mahihinang mga kasukasuan at magastos na pagpapalit.
Dapat suriin ng mga pasilidad ang kanilang kasalukuyang halo ng produkto bago bumili ng kagamitan. Tanungin ang iyong sarili ng mga praktikal na tanong na ito:
Pinoproseso mo ba ang mga matibay na tubo ng PVC araw-araw?
Regular bang nagpapalit-palit ang iyong pasilidad sa pagitan ng mga batch ng PVC at HDPE?
Maaari bang mapaunlakan ng iyong iskedyul ng produksyon ang mas mabagal na oras ng paglamig ng HDPE nang ligtas?
Maaari kang pumili ng dedikadong makina para sa mataas na volume, solong materyal na pagtakbo. Bilang kahalili, maaari kang pumili ng dual-purpose system. Ang mga dual system ay nangangailangan ng mga advanced na recipe ng kontrol upang ligtas na lumipat sa pagitan ng mga materyales. Nag-aalok sila ng mahusay na kakayahang umangkop ngunit humihingi ng mga may kasanayang operator.
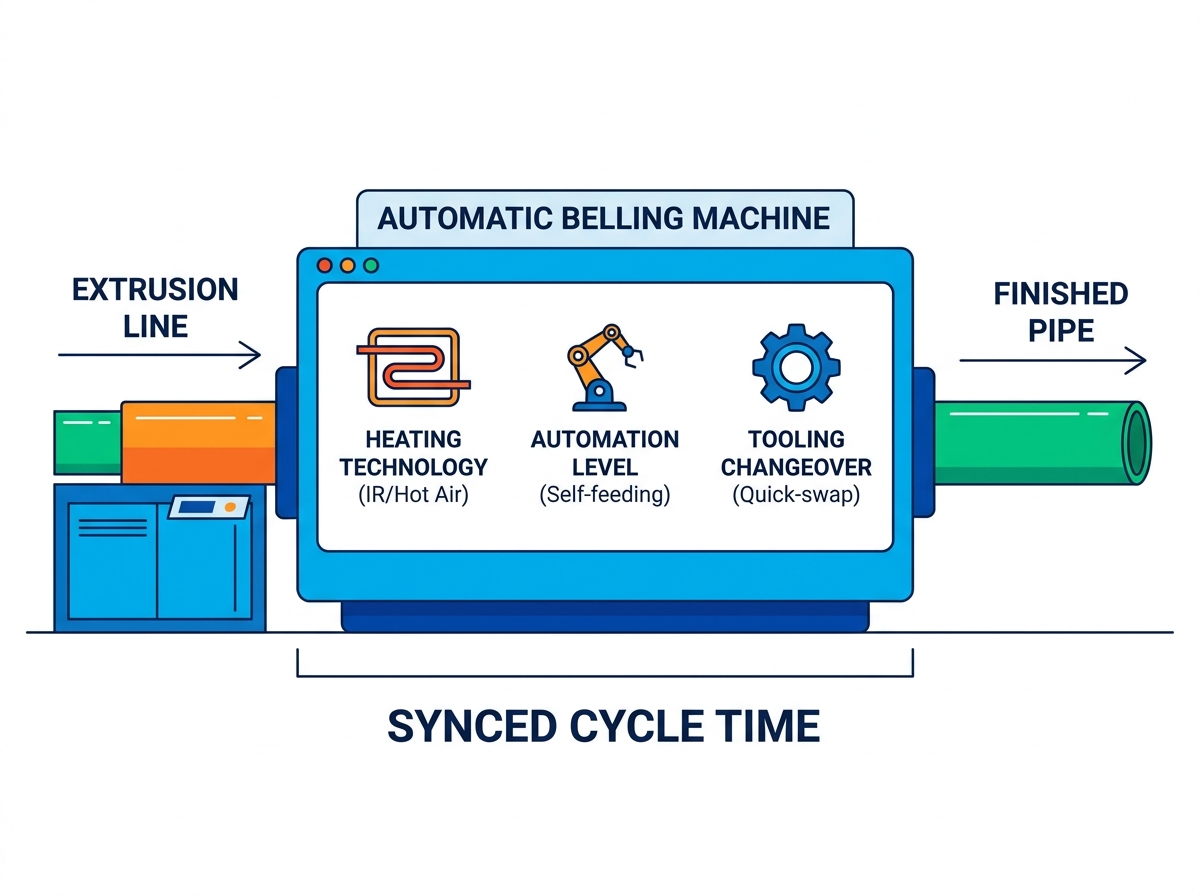
Ang pagpili ng tamang kagamitan ay nagsasangkot ng pagsusuri ng mga pamamaraan ng pag-init nang lubusan. Dapat mo ring suriin ang mga antas ng automation at kahusayan sa pagbabago. Ang mga elementong ito ay direktang nakakaapekto sa iyong pang-araw-araw na ani ng pabrika.
Ang mga mekanismo ng pag-init ay nagdidikta kung gaano kabilis ang pagpoproseso ng mga tubo. Karaniwan kang pumipili sa pagitan ng short-wave infrared (IR) heating at hot air circulation. Binalangkas namin ang mga pangunahing pagkakaiba sa chart ng paghahambing sa ibaba.
Kategorya ng Tampok |
Short-Wave Infrared (IR) |
Sirkulasyon ng Hot Air |
|---|---|---|
Bilis ng Pag-init |
Napakabilis, agarang paglipat ng init |
Mas mabagal, unti-unting pagtaas ng temperatura |
Lalim ng Pagpasok |
Surface-level focus, madaling mapaso |
Malalim, pare-parehong pagtagos sa dingding |
Pinakamahusay na Application |
Mga tubo na may manipis na pader, mga high-speed na linya |
Makapal na pader na mga tubo ng presyon |
Kahusayan ng Enerhiya |
Mataas na kahusayan para sa mabilis na mga ikot |
Katamtamang kahusayan, nangangailangan ng mahusay na pagkakabukod |
Ang mga gastos sa paggawa ay patuloy na kumakain sa mga margin ng pagmamanupaktura ngayon. An Ang awtomatikong belling machine ay makabuluhang binabawasan ang manu-manong interbensyon sa mga shift. Isaalang-alang ang labor-saving automated na mga tampok na ito:
Ang mga self-feeding table ay humihila ng mga tubo nang direkta mula sa pangunahing linya ng pagpilit.
Ang mga awtomatikong ejection system ay nagsasalansan ng mga natapos na produkto nang maayos sa mga storage rack.
Ang mga intelihente na alarma sa pag-detect ng pagkakamali ay agad na nag-aabiso sa mga operator kapag nasira ang pag-init.
Ang mga robot na armas ay humahawak ng mabibigat na mga tubo nang ligtas nang walang mabigat na pagbubuhat ng tao.
Ang mga automated na feature na ito ay nagpapanatili ng maayos na paggalaw ng produksyon nang walang patuloy na pangangasiwa. Maaaring tumuon ang mga operator sa mahigpit na kontrol sa kalidad sa halip na manu-manong paggawa.
Ang downtime ay sumisira sa kita sa panahon ng madalas na pagpapalit ng produkto. Dapat mong suriin kung gaano kabilis makapagpalit ng mga mandrel ang mga operator. Maghanap ng mga mekanismo ng mabilisang paglabas sa lahat ng bumubuo ng mga clamp. Dapat madaling baguhin ng mga operator ang tooling para sa iba't ibang diameter ng pipe. Ang mga mahusay na makina ay nagbibigay-daan sa ganap na pagbabago sa loob ng tatlumpung minuto. Ang mga matagal na pag-setup ay nag-aaksaya ng mahahalagang oras ng pagmamanupaktura at mga stall na paghahatid. Ang isang karaniwang pinakamahusay na kasanayan ay nagsasangkot ng pagtatanghal ng susunod na tooling set bago pa man. Binabawasan ng staging na ito ang oras ng paglalakad at pinapabilis ang buong swap.
Ang isang high-performance na socketing unit ay nagbibigay ng zero value nang nakapag-iisa. Dapat itong isama nang walang putol sa iyong kasalukuyang factory workflow. Ang pagsasama ay nangangailangan ng maingat na mga kalkulasyon sa matematika at pisikal na pagpaplano sa sahig.
Ang iyong downstream na kagamitan ay dapat na perpektong tumugma sa upstream na mga rate ng output. Dapat mong kalkulahin nang tumpak ang eksaktong bilis ng paghatak. Suriin ang iyong umiiral HDPE pipe extrusion line o PVC setup. Kung ang iyong extruder ay gumagawa ng tatlong karaniwang mga tubo bawat minuto, makinig nang mabuti. Ang belling unit ay dapat magproseso ng hindi bababa sa tatlong tubo kada minuto. Ang hindi pagtugma sa mga oras ng pag-ikot ay nagdudulot ng napakalaking pile-up sa sahig. Sa kalaunan ay kailangan mong pabagalin ang extruder nang artipisyal. Ang pagbagal na ito ay ganap na nag-aaksaya sa tunay na kapasidad ng produksyon ng extruder.
Ang mga modernong pabrika ay lubos na umaasa sa pinag-isang control network. Ang socketing unit ay nangangailangan ng programmable logic controller (PLC) compatibility. Ang mga kagalang-galang na tagabuo ay gumagamit ng malawak na tinatanggap na mga tatak tulad ng Siemens o Mitsubishi. Tinitiyak ng compatibility na ito ang maayos na handoff ng data sa kabuuan linya ng produksyon ng plastic pipe . Pinipigilan ng mga awtomatikong pagsasaayos ng bilis na mabuo ang mga malubhang bottleneck. Ang pangunahing linya ay madaling magsenyas sa socketing unit. Sinasabi nito sa makina na awtomatikong pabilisin o pabagalin batay sa real-time na daloy.
Ang pisikal na footprint ay nagdudulot ng malaking panganib sa pagpapatupad sa lahat ng dako. Ang espasyo sa sahig ng pabrika ay nananatiling isang premium na asset para sa mga tagagawa. Dapat mong sukatin nang tumpak ang magagamit na lugar ng sahig. Tiyakin na ang mga pisikal na sukat ng mga heating oven ay kumportableng magkasya. I-verify na akma ang mga talahanayan ng akumulasyon ng pipe sa iyong kasalukuyang layout. Mag-iwan ng sapat na silid para sa forklift access at araw-araw na maintenance personnel. Ang isang masikip na pag-install ay nagpapalubha sa mga pang-araw-araw na operasyon at lumilikha ng malubhang panganib sa kaligtasan. Palaging i-map muna ang layout ng makina gamit ang tape sa iyong factory floor.
Ang mga procurement team kung minsan ay masyadong nakatuon sa mga paunang presyo ng sticker. Ang limitadong diskarte na ito ay hindi pinapansin ang napakalaking pangmatagalang gastos sa pagpapatakbo. Ang pagpapatakbo ng mga pang-industriyang heater ay patuloy na nakakaubos ng mga badyet ng pasilidad nang mabilis.
Ang pag-init ng makapal na plastic polymers ay nangangailangan ng napakalawak na kuryente araw-araw. Ang mga lumang modelo ay mabilis na naglalabas ng init sa kapaligiran ng pabrika. An energy-saving belling machine ay gumagamit na lang ng heavily insulated heating ovens. Ito ay nagpapanatili ng panloob na init upang mabawasan ang pagguhit ng kuryente. Nag-aalok ang servo-driven na hydraulic at pneumatic system ng isa pang pangunahing pag-upgrade. Nakakakuha lamang sila ng kapangyarihan sa panahon ng aktibong mekanikal na paggalaw. Ang mga tradisyunal na motor na patuloy na pinapatakbo ay patuloy na nag-aaksaya ng enerhiya habang naka-idle. Ang mga engineered improvement na ito ay lubhang nagpapababa ng iyong kilowatt-per-hour na paggamit. Mapapansin mo ang makabuluhang pagbaba sa buwanang mga singil sa utility halos kaagad.
Ang pare-parehong pag-init at tumpak na mekanikal na pagbubuo ay nagbabawas ng mga tinanggihang produkto. Ang mga mahihinang joints at matinding ovality ay nagtutulak sa mga operator na mag-scrap ng mga tubo. Ang bawat na-scrap na tubo ay kumakatawan sa nasayang na virgin resin at nawala na oras. Sinasayang din nito ang mamahaling oras ng paggawa na ginugol sa pagpapalabas nito. Tinitiyak ng mataas na kalidad na socketing equipment na ang bawat pipe ay nakakatugon sa mahigpit na dimensional tolerance. Makakatipid ka ng pera sa pamamagitan ng pag-convert ng mas maraming hilaw na materyales sa mga mabebentang kalakal.
Maaari mong suriin ang tunay na epekto sa pananalapi nang lohikal. Kalkulahin ang iyong komprehensibong limang taong gastos sa pagpapatakbo sa halip na ang invoice lamang. Gamitin ang tuwirang mathematical framework na ito para tumpak na ihambing ang iba't ibang modelo ng makina:
Tukuyin ang paunang halaga ng pagbili ng makina.
Idagdag ang inaasahang paggamit ng enerhiya sa loob ng limang taon.
Magdagdag ng tinantyang pang-iwas na maintenance at breakdown na mga gastos sa downtime.
Ibawas ang halaga ng hilaw na materyal na na-save mula sa mas mababang halaga ng scrap.
Ang tuwirang balangkas na ito ay nagpapakita ng tunay na halaga ng kagamitan. Ang mga mahusay na makina ay mahalagang nagbabayad para sa kanilang sarili sa paglipas ng panahon sa pamamagitan ng mga pagtitipid sa utility at scrap.
Ang pagpili ng vendor ay nagdadala ng kasing bigat ng mga teknikal na detalye ng makina. Kailangan mo ng maaasahang kasosyo na may kakayahang maghatid ng pare-parehong suporta.
Iwasan ang mga generalist na gumagawa ng makinarya kapag kumukuha ng mga kagamitang plastik. Maghanap ng isang nakatuon belling machine manufacturer sa halip. Dapat silang magpakadalubhasa sa pipe extrusion downstream equipment eksklusibo. Naiintindihan ng mga dalubhasang tagabuo ang kumplikadong daloy ng polimer at mga rate ng pag-urong. Mas naiintindihan nila ang malupit na mga katotohanan sa sahig ng pabrika kaysa sinuman. Nalutas na ng kanilang mga engineering team ang eksaktong mga problema sa pagproseso na kinakaharap mo.
Mahigpit na i-verify ang kanilang mga sertipikasyon sa industriya bago pumirma ng mga kontrata. Dapat silang humawak ng standard CE o ISO manufacturing certifications. Higit sa lahat, dapat silang bumuo ng tooling na sumusunod sa mga pamantayan sa rehiyon. Hilingin sa kanila na patunayan ang pagsunod sa mga kinakailangan ng ASTM, DIN, o ISO. Ang mga maling sukat ng tooling ay gagawing ganap na hindi mabenta ang iyong mga natapos na tubo.
Huwag kailanman tumanggap ng kargamento nang hindi kumukumpleto ng Factory Acceptance Test (FAT). Ipilit na patakbuhin ang mahigpit na pagsubok na ito gamit ang iyong mga eksaktong sample. Ipadala sa kanila ang iyong mga extruded pipe bago nila i-finalize ang machine assembly. Ang proseso ng FAT ay agad na nagpapatunay ng ilang mahahalagang elemento. Ito ay nagpapatunay na ligtas na naabot ng makina ang ipinangakong mga oras ng pag-ikot. Kinukumpirma nito na ang lahat ng mga socket ay nakakatugon nang eksakto sa mga kinakailangang dimensional tolerance. Bine-verify nito ang mga automated ejection system na humahawak sa iyong mga partikular na timbang ng pipe.
Suriing mabuti ang kanilang service level agreement (SLA) pagkatapos ng pagbebenta. Ang hardware ay nasira sa kalaunan sa ilalim ng mabigat na pang-industriya na paggamit. Kailangan mo ng agarang pag-access sa mga espesyal na kapalit na bahagi. Suriing mabuti ang kanilang mga kakayahan sa malayuang pag-troubleshoot. Maaari bang masuri ng kanilang mga inhinyero ng software ang mga pagkakamali sa PLC online? Magtanong tungkol sa kanilang mga oras ng pagpapadala ng technician para sa mga malalaking mekanikal na pagkasira. Ang mabilis na suporta pagkatapos ng pagbebenta ay nagpapanatili sa iyong pabrika na kumikita sa buong taon.
Ang pagpili ng tamang socketing equipment ay nangangailangan ng maingat na pagsusuri sa pagpapatakbo. Ang iyong desisyon sa huli ay nakasalalay sa materyal na compatibility at cycle speed synchronization. Depende din ito sa nabe-verify na pagiging maaasahan ng vendor. Huwag hayaang limitahan ng hindi magandang disenyo ng downstream na kagamitan ang iyong kabuuang factory output.
Sundin ang mga agarang susunod na hakbang na ito upang simulan ang iyong proseso ng pagkuha ngayon:
I-audit ang iyong kasalukuyang mga bilis ng extrusion line sa lahat ng aktibong laki ng tubo.
Idokumento ang iyong eksaktong mga hanay ng diameter ng tubo at mga kinakailangan sa magkasanib na profile.
I-compile ang data na ito sa isang tiyak na Request for Quote (RFQ) na dokumento.
Humingi ng mga transparent na pamamaraan ng FAT bago tapusin ang anumang mga kontrata ng vendor.
A: Oo, ang mga operator ay maaaring magproseso ng parehong mga materyales sa isang solong dual-purpose machine. Gayunpaman, nangangailangan ito ng dalubhasang tooling swaps para sa iba't ibang socket profile. Dapat mo ring i-program ang mga natatanging heating at cooling na mga recipe ng PLC upang mahawakan ang magkakaibang mga katangian ng thermal ng bawat polimer.
A: Karaniwang umaabot sa 45 hanggang 90 araw ang karaniwang mga lead time ng industriya. Ang timeline na ito ay lubos na nakadepende sa mga kinakailangang antas ng pag-customize, ang pagiging kumplikado ng mga panloob na mandrel, at kasalukuyang mga workload sa pabrika. Ang mga dalubhasang dual-purpose na makina ay karaniwang tumutulak palapit sa 90-araw na marka.
A: Gumagamit ang makina ng mga adjustable na photoelectric sensor para tumpak na matukoy ang mga papasok na posisyon ng pipe. Ang mga pneumatic clamp ay mahigpit na sinisigurado ang tubo kapag ito ay pumasok sa heating zone. Madaling maisaayos ng mga operator ang mga sensor bracket na ito upang ma-accommodate ang mga karaniwang haba na mula tatlo hanggang anim na metro nang walang putol.


