

Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 2026-07-01 Pôvod: stránky


Proces zvončekovania alebo objímky slúži ako kritický posledný krok v operáciách výroby plastových rúr. Jediná prekážka tu môže okamžite zničiť dokonale extrudované výnosy. Výrobní manažéri často podceňujú mechanickú zložitosť spájania, až kým nedôjde k nákladným poruchám spojov. K nahromadeniu podláh v továrni dochádza tiež rýchlo, keď zlyhajú následné stroje. Na efektívne odstránenie týchto kĺbových rizík potrebujete vysoko schopné vybavenie. Musí hladko zodpovedať vysokým rýchlostiam vytláčania a kontrolovať prebiehajúcu réžiu energie. Tento článok poskytuje manažérom výroby a tímom obstarávania konkrétny a použiteľný rámec. Preskúmame, ako presne vyhodnotiť základné špecifikácie stroja. Posúdime riziká integrácie zariadenia, aby sme predišli katastrofám s usporiadaním. Dozviete sa tiež, ako presne preveriť spoľahlivého predajcu. Toto starostlivé preverenie zaisťuje dlhodobý prevádzkový úspech vášho zariadenia. Pochopením týchto technických nuancií môžete zabezpečiť celý svoj výrobný proces. V konečnom dôsledku ochránite svoje nízke ziskové marže pred zbytočným plytvaním a prestojmi.
Materiálové záležitosti: PVC a HDPE vyžadujú zásadne odlišné protokoly zahrievania a tvarovania, aby sa zabránilo degradácii materiálu.
Synchronizácia rýchlosti je kritická: Automatický frézovací stroj sa musí zhodovať s alebo prekračovať časy cyklu vášho existujúceho nastavenia vytláčania, aby sa zabránilo nahromadeniu výroby.
Celkové náklady na vlastníctvo presahujúce počiatočné náklady: Investícia do energeticky úsporného rezacieho stroja výrazne znižuje prevádzkové náklady počas celej životnosti v porovnaní s rozpočtovými modelmi s vysokou mierou šrotu.
Preverenie vyžaduje dôkaz: Dôveryhodný výrobca by mal ponúknuť transparentné testovanie akceptácie v továrni (FAT) a garantované tolerancie nástrojov.
Operátori musia pochopiť správanie materiálu, aby dosiahli dokonalé spoje rúr. PVC a HDPE reagujú odlišne na aplikované teplo. Vyžadujú vysoko špecializovanú manipuláciu počas fázy zapojenia.
Pevné PVC vyžaduje prísnu kontrolu teploty počas spracovania. Nadmerné teplo spôsobuje rýchlu degradáciu materiálu a horenie povrchu. Pred tvarovaním musíte konce rúrok rovnomerne zahriať. Požiadavky na nástroje sa líšia v závislosti od konkrétneho typu spoja. Spoje z rozpúšťadlového cementu používajú jednoduchý dizajn hrdla typu U. Elastomérové krúžkové spoje vyžadujú zložitú objímku typu R. Operátori sa zvyčajne spoliehajú na špecializovaných Obrubovač PVC rúr pre tieto náročné profily. Tieto stroje používajú presné tŕne na presné tvarovanie vyhrievaného PVC. Bežné chyby sa vyskytujú, keď operátori uponáhľajú vykurovací cyklus. Ponáhľanie spôsobuje krehké spoje, ktoré pod tlakom zlyhávajú.
Dodávatelia spájajú prevažne HDPE rúry s použitím techník zvárania na tupo v teréne. Špecifické komunálne aplikácie však stále vyžadujú hrdlové spoje. HDPE predstavuje jedinečné výzvy vďaka svojej masívnej tepelnej hmote. Polymér tiež vykazuje silný pamäťový efekt. Zahriaty materiál sa zúfalo chce vrátiť do pôvodného vytlačeného tvaru. Musíte použiť predĺžené časy chladenia, kým potrubie zostane zaistené. Špecializované vnútorné tŕne držia tvar, kým polymér úplne nestuhne. Ponáhľanie sa v tejto kritickej fáze chladenia zaručuje problémy s oválnosťou. Vždy to vedie k slabým kĺbom a nákladným výmenám.
Zariadenia musia pred nákupom vybavenia zhodnotiť svoj aktuálny produktový mix. Položte si tieto praktické otázky:
Spracovávate denne iba pevné PVC rúry?
Strieda sa vo vašom zariadení pravidelne šarže PVC a HDPE?
Dokáže váš výrobný plán bezpečne zvládnuť pomalšie časy chladenia HDPE?
Môžete si vybrať vyhradený stroj pre veľkoobjemové jazdy s jedným materiálom. Prípadne si môžete vybrať dvojúčelový systém. Duálne systémy vyžadujú pokročilé riadiace recepty na bezpečné prepínanie medzi materiálmi. Ponúkajú veľkú flexibilitu, ale vyžadujú si vysokokvalifikovaných operátorov.
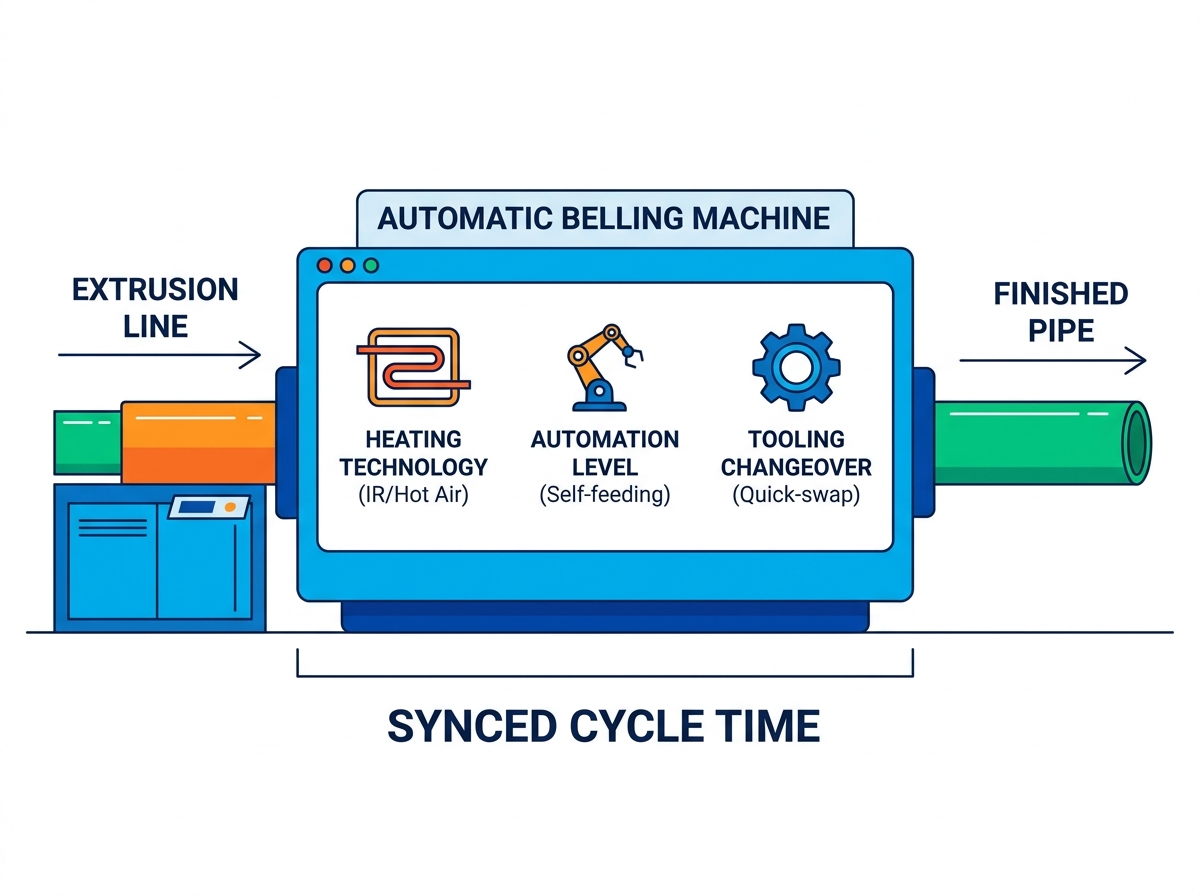
Výber správneho zariadenia zahŕňa dôkladnú analýzu metód vykurovania. Musíte tiež skontrolovať úrovne automatizácie a účinnosť prechodu. Tieto prvky priamo ovplyvňujú váš denný továrenský výnos.
Ohrievacie mechanizmy určujú, ako rýchlo môžete spracovávať potrubia. Vo všeobecnosti si vyberáte medzi krátkovlnným infračerveným (IR) ohrevom a cirkuláciou horúceho vzduchu. Hlavné rozdiely sme načrtli v porovnávacej tabuľke nižšie.
Kategória funkcie |
Krátkovlnné infračervené (IR) |
Cirkulácia horúceho vzduchu |
|---|---|---|
Rýchlosť ohrevu |
Veľmi rýchly, okamžitý prenos tepla |
Pomalší, postupný nárast teploty |
Hĺbka prieniku |
Zaostrenie na úrovni povrchu, náchylné na pripálenie |
Hlboký, rovnomerný prienik do steny |
Najlepšia aplikácia |
Tenkostenné rúry, vysokorýchlostné linky |
Hrubostenné tlakové potrubia |
Energetická účinnosť |
Vysoká účinnosť pre rýchle cykly |
Stredná účinnosť, vyžaduje dobrú izoláciu |
Mzdové náklady dnes neustále narúšajú výrobné marže. An automatická zvonová linka výrazne znižuje manuálne zásahy počas zmien. Zvážte tieto automatizované funkcie šetriace prácu:
Samonavíjacie stoly ťahajú rúry priamo z hlavnej vytláčacej linky.
Automatizované vyhadzovacie systémy ukladajú hotové výrobky úhľadne do skladovacích regálov.
Inteligentné alarmy na detekciu porúch upozornia obsluhu okamžite na poruchy vykurovania.
Robotické ramená bezpečne zvládajú ťažké rúry bez namáhavého ľudského zdvíhania.
Tieto automatizované funkcie udržujú výrobu v plynulom chode bez neustáleho dohľadu. Operátori sa môžu namiesto ručnej práce zamerať na prísnu kontrolu kvality.
Prestoje ničia ziskovosť pri častých zmenách produktov. Musíte vyhodnotiť, ako rýchlo môžu operátori vymeniť tŕne. Na všetkých formovacích svorkách hľadajte rýchloupínacie mechanizmy. Operátori by mali jednoducho vymeniť nástroje pre rôzne priemery rúr. Efektívne stroje umožňujú úplné zmeny za menej ako tridsať minút. Zdĺhavé nastavenia strácajú cenné výrobné hodiny a zastavujú dodávky. Bežným osvedčeným postupom je vopred pripraviť ďalšiu súpravu nástrojov v blízkosti. Táto fáza skracuje čas chôdze a urýchľuje celú výmenu.
Vysokovýkonná zásuvková jednotka poskytuje nezávisle nulovú hodnotu. Musí sa bezproblémovo integrovať do vášho súčasného pracovného toku v továrni. Integrácia vyžaduje starostlivé matematické výpočty a fyzické plánovanie podlahy.
Vaše následné vybavenie sa musí dokonale zhodovať s výstupnými rýchlosťami. Musíte presne vypočítať presnú rýchlosť odťahu. Zhodnoťte svoje existujúce Linka na vytláčanie HDPE rúr alebo nastavenie PVC. Ak váš extrudér produkuje tri štandardné rúry za minútu, pozorne počúvajte. Zvonovacia jednotka musí spracovať aspoň tri rúry za minútu. Nedodržanie časov cyklov spôsobuje masívne nahromadenie podlahy. Extrudér budete musieť nakoniec umelo spomaliť. Toto spomalenie úplne plytvá skutočnou výrobnou kapacitou extrudéra.
Moderné továrne sa vo veľkej miere spoliehajú na jednotné riadiace siete. Zásuvková jednotka potrebuje kompatibilitu s programovateľným logickým radičom (PLC). Renomovaní stavitelia používajú všeobecne uznávané značky ako Siemens alebo Mitsubishi. Táto kompatibilita zaisťuje hladké odovzdávanie údajov v rámci celého systému linka na výrobu plastových rúr . Automatizované úpravy rýchlosti zabraňujú vzniku vážnych prekážok. Hlavné vedenie môže ľahko signalizovať zásuvkovú jednotku. Hovorí stroju, aby zrýchlil alebo spomalil automaticky na základe toku v reálnom čase.
Fyzická stopa predstavuje všade značné riziko implementácie. Podlahová plocha továrne zostáva pre výrobcov prémiovým aktívom. Musíte presne zmerať dostupnú podlahovú plochu. Zabezpečte, aby sa fyzické rozmery ohrievacích pecí pohodlne zmestili. Overte, či tabuľky akumulácie rúr zodpovedajú vášmu aktuálnemu rozmiestneniu. Ponechajte dostatočný priestor pre prístup k vysokozdvižnému vozíku a personál každodennej údržby. Stiesnená inštalácia komplikuje každodennú prevádzku a vytvára vážne bezpečnostné riziká. Vždy najprv zmapujte rozloženie stroja pomocou pásky vo vašej továrni.
Tímy obstarávania sa niekedy príliš zameriavajú na počiatočné ceny nálepiek. Tento obmedzený prístup ignoruje obrovské dlhodobé prevádzkové náklady. Prevádzka priemyselných ohrievačov neustále rýchlo vyčerpáva rozpočty zariadení.
Ohrev hrubých plastových polymérov vyžaduje denne obrovskú elektrinu. Staršie modely rýchlo unikajú teplo do okolitého výrobného prostredia. An energeticky úsporný zvonový stroj používa namiesto toho silne izolované vykurovacie pece. Zachováva vnútorné teplo, aby sa minimalizoval elektrický prúd. Hydraulické a pneumatické systémy poháňané servomotormi ponúkajú ďalšiu významnú modernizáciu. Energiu odoberajú len pri aktívnom mechanickom pohybe. Tradičné motory s konštantným chodom neustále plytvajú energiou pri voľnobehu. Tieto navrhnuté vylepšenia drasticky znižujú vašu spotrebu kilowattov za hodinu. Výrazné poklesy mesačných účtov za energie si všimnete takmer okamžite.
Konzistentné zahrievanie a presné mechanické tvarovanie znižujú počet vyradených výrobkov. Slabé spoje a vážne problémy s oválnosťou nútia operátorov šrotovať potrubia. Každá zošrotovaná fajka predstavuje premárnenú panenskú živicu a stratený čas. To tiež mrhá nákladnými pracovnými hodinami strávenými jeho vytláčaním. Vysokokvalitné objímkové vybavenie zaisťuje, že každá rúra spĺňa prísne rozmerové tolerancie. Ušetríte peniaze premenou väčšieho množstva surovín na predajný tovar.
Skutočný finančný dopad môžete vyhodnotiť logicky. Vypočítajte si komplexné päťročné prevádzkové náklady, nie iba faktúru. Použite tento jednoduchý matematický rámec na presné porovnanie rôznych modelov strojov:
Stanovte si vopred obstarávaciu cenu stroja.
Pridajte predpokladanú spotrebu energie za päťročné obdobie.
Pridajte odhadované náklady na preventívnu údržbu a výpadky.
Odpočítajte ušetrenú hodnotu suroviny od nižšej miery odpadu.
Tento jednoduchý rámec odhaľuje skutočnú hodnotu vybavenia. Efektívne stroje sa v podstate splácajú časom samy za seba vďaka úspore úžitkových vlastností a šrotu.
Výber dodávateľa má rovnakú váhu ako technické špecifikácie stroja. Potrebujete spoľahlivého partnera schopného poskytovať konzistentnú podporu.
Pri získavaní plastových zariadení sa vyhýbajte všeobecným výrobcom strojov. Hľadajte oddaného namiesto výrobcu valcovacích strojov . Musia sa špecializovať výlučne na zariadenia na vytláčanie rúr. Špecializovaní stavitelia rozumejú komplexnému toku polyméru a rýchlosti zmršťovania. Rozumejú drsnej realite továrne lepšie ako ktokoľvek iný. Ich inžinierske tímy už vyriešili presné problémy so spracovaním, ktorým čelíte.
Pred podpisom zmlúv si dôkladne overte ich priemyselné certifikáty. Mali by byť držiteľmi štandardných výrobných certifikátov CE alebo ISO. Ešte dôležitejšie je, že musia vybudovať nástroje v súlade s regionálnymi normami. Požiadajte ich, aby preukázali súlad s požiadavkami ASTM, DIN alebo ISO. Chybné rozmery nástrojov spôsobia, že vaše hotové rúry budú úplne nepredajné.
Nikdy nepreberajte zásielku bez vykonania testu prevzatia z výroby (FAT). Trvajte na vykonaní tohto prísneho testu s použitím vašich presných vzoriek. Pošlite im svoje extrudované rúry skôr, ako dokončí montáž stroja. Proces FAT okamžite dokazuje niekoľko kľúčových prvkov. Potvrdzuje, že stroj bezpečne dosiahne sľúbené časy cyklu. Potvrdzuje, že všetky zásuvky presne spĺňajú požadované rozmerové tolerancie. Overuje, či automatizované vyhadzovacie systémy zvládajú vaše špecifické hmotnosti rúr.
Po predaji starostlivo vyhodnoťte ich zmluvu o úrovni služieb (SLA). Hardvér sa nakoniec pri ťažkom priemyselnom použití pokazí. Potrebujete okamžitý prístup k špecializovaným náhradným komponentom. Dôkladne skontrolujte ich možnosti riešenia problémov na diaľku. Môžu ich softvéroví inžinieri diagnostikovať poruchy PLC online? Opýtajte sa na časy odoslania ich technika v prípade veľkých mechanických porúch. Rýchla podpora po predaji udržuje vašu továreň v prevádzke so ziskom po celý rok.
Výber správneho zásuvkového zariadenia vyžaduje starostlivú prevádzkovú analýzu. Vaše rozhodnutie v konečnom dôsledku závisí na materiálovej kompatibilite a synchronizácii rýchlosti cyklu. Závisí to aj od overiteľnej spoľahlivosti predajcu. Nedovoľte, aby zle navrhnuté nadväzujúce zariadenia obmedzovali váš celkový továrenský výkon.
Ak chcete začať proces obstarávania ešte dnes, postupujte podľa týchto okamžitých nasledujúcich krokov:
Skontrolujte aktuálnu rýchlosť vytláčacej linky pre všetky aktívne veľkosti rúr.
Zdokumentujte presné rozsahy priemerov rúr a požiadavky na profil spoja.
Skompilujte tieto údaje do definitívneho dokumentu so žiadosťou o cenovú ponuku (RFQ).
Pred dokončením akýchkoľvek zmlúv s dodávateľmi si vyžiadajte transparentné postupy FAT.
Odpoveď: Áno, operátori môžu spracovávať oba materiály na jednom dvojúčelovom stroji. Vyžaduje si to však špeciálne výmeny nástrojov pre rôzne profily zásuviek. Musíte tiež naprogramovať odlišné receptúry PLC na ohrev a chladenie, aby ste zvládli rôzne tepelné vlastnosti každého polyméru.
Odpoveď: Štandardné výrobné časy sa zvyčajne pohybujú od 45 do 90 dní. Táto časová os vo veľkej miere závisí od požadovaných úrovní prispôsobenia, zložitosti interných tŕňov a aktuálneho pracovného zaťaženia továrne. Špecializované dvojúčelové stroje sa zvyčajne približujú k hranici 90 dní.
Odpoveď: Stroj využíva nastaviteľné fotoelektrické senzory na presné zisťovanie pozícií prichádzajúcich potrubí. Pneumatické svorky pevne zaistia potrubie, keď vstúpi do vykurovacej zóny. Operátori môžu tieto držiaky senzorov jednoducho nastaviť tak, aby hladko vyhovovali štandardným dĺžkam od troch do šiestich metrov.


