

Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-07-01 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ຂະບວນການ belling ຫຼື socketing ເປັນຂັ້ນຕອນສຸດທ້າຍທີ່ສໍາຄັນໃນການດໍາເນີນງານການຜະລິດທໍ່ພາດສະຕິກ. ຄໍຂວດດຽວຢູ່ທີ່ນີ້ສາມາດທໍາລາຍຜົນຜະລິດ extruded ຢ່າງສົມບູນ. ຜູ້ຈັດການການຜະລິດມັກຈະປະເມີນຄວາມຊັບຊ້ອນກົນຈັກຂອງ socketing ຈົນກ່ວາຄວາມລົ້ມເຫລວຮ່ວມກັນຂອງຄ່າໃຊ້ຈ່າຍຈະເກີດຂຶ້ນ. ການຂີ້ເຫຍື້ອຊັ້ນໂຮງງານຍັງເກີດຂຶ້ນຢ່າງວ່ອງໄວ ເມື່ອເຄື່ອງຈັກຢູ່ລຸ່ມນ້ຳລົ້ມ. ທ່ານຕ້ອງການອຸປະກອນທີ່ມີຄວາມສາມາດສູງເພື່ອກໍາຈັດຄວາມສ່ຽງຮ່ວມກັນເຫຼົ່ານີ້ຢ່າງມີປະສິດທິພາບ. ມັນຕ້ອງກົງກັບຄວາມໄວ extrusion ຢ່າງໄວວາ seamlessly ແລະຄວບຄຸມພະລັງງານຢ່າງຕໍ່ເນື່ອງ overhead. ບົດຄວາມນີ້ໃຫ້ຜູ້ຈັດການການຜະລິດແລະທີມງານຈັດຊື້ທີ່ມີໂຄງສ້າງທີ່ເປັນຈິງ, ການປະຕິບັດໄດ້. ພວກເຮົາຈະຄົ້ນຫາວິທີການປະເມີນຜົນສະເພາະເຄື່ອງຈັກຫຼັກຢ່າງຖືກຕ້ອງ. ພວກເຮົາຈະປະເມີນຄວາມສ່ຽງຕໍ່ການລວມຕົວຂອງສິ່ງອໍານວຍຄວາມສະດວກເພື່ອປ້ອງກັນບໍ່ໃຫ້ເກີດໄພພິບັດ. ນອກນັ້ນທ່ານຍັງຈະຮຽນຮູ້ວິທີການ vet ຜູ້ຂາຍທີ່ເຊື່ອຖືໄດ້ຢ່າງຖືກຕ້ອງ. ການກວດສອບຢ່າງລະມັດລະວັງນີ້ຮັບປະກັນຄວາມສໍາເລັດໃນການດໍາເນີນງານໃນໄລຍະຍາວສໍາລັບສະຖານທີ່ຂອງທ່ານ. ໂດຍການເຂົ້າໃຈ nuances ດ້ານວິຊາການເຫຼົ່ານີ້, ທ່ານສາມາດປົກປ້ອງຂະບວນການຜະລິດທັງຫມົດຂອງທ່ານ. ໃນທີ່ສຸດເຈົ້າຈະປົກປ້ອງອັດຕາກຳໄລທີ່ໃກ້ຊິດຂອງເຈົ້າຈາກສິ່ງເສດເຫຼືອທີ່ບໍ່ຈຳເປັນ ແລະເວລາຢຸດເຮັດວຽກ.
ເລື່ອງວັດສະດຸ: PVC ແລະ HDPE ຮຽກຮ້ອງໃຫ້ມີການໃຫ້ຄວາມຮ້ອນທີ່ແຕກຕ່າງກັນໂດຍພື້ນຖານແລະການສ້າງໂປໂຕຄອນເພື່ອປ້ອງກັນການເສື່ອມໂຊມຂອງວັດສະດຸ.
ການ synchronization ຄວາມໄວແມ່ນສໍາຄັນ: ເຄື່ອງ belling ອັດຕະໂນມັດຕ້ອງກົງກັນຫຼືເກີນຮອບວຽນຂອງການຕິດຕັ້ງ extrusion ທີ່ມີຢູ່ແລ້ວຂອງທ່ານເພື່ອປ້ອງກັນການຜະລິດ pile-ups.
TCO ຫຼາຍກວ່າຄ່າໃຊ້ຈ່າຍລ່ວງຫນ້າ: ການລົງທຶນໃນເຄື່ອງເກັບກະດິ່ງທີ່ປະຫຍັດພະລັງງານຫຼຸດລົງຢ່າງຫຼວງຫຼາຍຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານຕະຫຼອດຊີວິດເມື່ອທຽບກັບຮູບແບບງົບປະມານທີ່ມີອັດຕາການຂູດຂີ້ເຫຍື້ອສູງ.
Vetting ຮຽກຮ້ອງໃຫ້ມີຫຼັກຖານສະແດງ: ຜູ້ຜະລິດທີ່ເຊື່ອຖືໄດ້ຄວນສະເຫນີການທົດສອບການຍອມຮັບໂຮງງານໂປ່ງໃສ (FAT) ແລະຮັບປະກັນຄວາມທົນທານຂອງເຄື່ອງມື.
ຜູ້ປະກອບການຕ້ອງເຂົ້າໃຈພຶດຕິກໍາວັດສະດຸເພື່ອບັນລຸຂໍ້ຕໍ່ທໍ່ທີ່ສົມບູນແບບ. PVC ແລະ HDPE ມີປະຕິກິລິຍາແຕກຕ່າງກັນກັບຄວາມຮ້ອນທີ່ໃຊ້. ພວກເຂົາເຈົ້າຮຽກຮ້ອງໃຫ້ມີການຈັດການພິເສດສູງໃນໄລຍະການ socketing.
PVC ແຂງຕ້ອງການການຄວບຄຸມອຸນຫະພູມທີ່ເຄັ່ງຄັດໃນລະຫວ່າງການປຸງແຕ່ງ. ຄວາມຮ້ອນເກີນເຮັດໃຫ້ເກີດການເຊື່ອມໂຊມຂອງວັດສະດຸຢ່າງໄວວາແລະການເຜົາໄຫມ້ພື້ນຜິວ. ທ່ານຕ້ອງໃຫ້ຄວາມຮ້ອນຂອງທໍ່ນັ້ນເທົ່າກັນກ່ອນທີ່ຈະສ້າງ. ຄວາມຕ້ອງການເຄື່ອງມືແມ່ນແຕກຕ່າງກັນໂດຍອີງໃສ່ປະເພດຮ່ວມກັນສະເພາະ. ຂໍ້ຕໍ່ຂອງຊີມັງ Solvent ໃຊ້ການອອກແບບເຕົ້າສຽບ U-type ກົງໄປກົງມາ. ຂໍ້ຕໍ່ວົງແຫວນ Elastomeric ຕ້ອງການເຕົ້າຮັບປະເພດ R ທີ່ສັບສົນ. ປົກກະຕິແລ້ວຜູ້ປະຕິບັດງານແມ່ນອີງໃສ່ການອຸທິດຕົນ ເຄື່ອງເຈາະທໍ່ PVC ສໍາລັບໂປໄຟທີ່ຕ້ອງການເຫຼົ່ານີ້. ເຄື່ອງຈັກເຫຼົ່ານີ້ໃຊ້ mandrels ຄວາມແມ່ນຍໍາເພື່ອສ້າງຮູບຮ່າງຂອງ PVC ຄວາມຮ້ອນຢ່າງຖືກຕ້ອງ. ຄວາມຜິດພາດທົ່ວໄປເກີດຂື້ນໃນເວລາທີ່ຜູ້ປະກອບການເລັ່ງວົງຈອນຄວາມຮ້ອນ. ການຟ້າວແລ່ນເຮັດໃຫ້ຂໍ້ຕໍ່ທີ່ແຕກຫັກເຊິ່ງລົ້ມເຫລວພາຍໃຕ້ຄວາມກົດດັນ.
ຜູ້ຮັບເຫມົາສ່ວນຫຼາຍແມ່ນເຂົ້າຮ່ວມທໍ່ HDPE ໂດຍນໍາໃຊ້ເຕັກນິກການຟິວກົ້ນຢູ່ໃນພາກສະຫນາມ. ຢ່າງໃດກໍຕາມ, ຄໍາຮ້ອງສະຫມັກສະເພາະເທດສະບານຍັງຮຽກຮ້ອງໃຫ້ມີຂໍ້ຕໍ່ socketed. HDPE ນຳສະເໜີສິ່ງທ້າທາຍທີ່ເປັນເອກະລັກເນື່ອງຈາກມວນຄວາມຮ້ອນອັນໃຫຍ່ຫຼວງຂອງມັນ. ໂພລີເມີຍັງສະແດງໃຫ້ເຫັນຜົນກະທົບຄວາມຊົງຈໍາທີ່ເຂັ້ມແຂງ. ອຸປະກອນການໃຫ້ຄວາມຮ້ອນ desperately ຕ້ອງການທີ່ຈະກັບຄືນໄປຮູບຮ່າງ extruded ຕົ້ນສະບັບຂອງຕົນ. ທ່ານຕ້ອງໃຊ້ເວລາເຮັດຄວາມເຢັນທີ່ຂະຫຍາຍອອກໄປໃນຂະນະທີ່ທໍ່ຍັງຄົງຮັກສາຄວາມປອດໄພ. mandrels ພາຍໃນພິເສດຖືຮູບຮ່າງຈົນກ່ວາໂພລີເມີທີ່ກໍານົດໄວ້ຢ່າງເຕັມສ່ວນ. ການເລັ່ງໄລຍະຄວາມເຢັນທີ່ສໍາຄັນນີ້ຮັບປະກັນບັນຫາຮູບໄຂ່. ມັນສະເຫມີນໍາໄປສູ່ການປວດຂໍ້ກະດູກແລະການທົດແທນຄ່າໃຊ້ຈ່າຍ.
ສິ່ງອໍານວຍຄວາມສະດວກຕ້ອງປະເມີນຜະສົມຜະສານຜະລິດຕະພັນໃນປະຈຸບັນຂອງພວກເຂົາກ່ອນທີ່ຈະຊື້ອຸປະກອນ. ຖາມຕົວທ່ານເອງຄໍາຖາມປະຕິບັດເຫຼົ່ານີ້:
ທ່ານປຸງແຕ່ງພຽງແຕ່ທໍ່ PVC ແຂງປະຈໍາວັນບໍ?
ສະຖານທີ່ຂອງທ່ານປ່ຽນກັນລະຫວ່າງຊຸດ PVC ແລະ HDPE ເປັນປະຈໍາບໍ?
ຕາຕະລາງການຜະລິດຂອງທ່ານສາມາດຮອງຮັບເວລາຄວາມເຢັນ HDPE ທີ່ຊ້າລົງໄດ້ຢ່າງປອດໄພບໍ?
ທ່ານສາມາດເລືອກເຄື່ອງທີ່ອຸທິດຕົນສໍາລັບການແລ່ນວັດສະດຸດຽວທີ່ມີປະລິມານສູງ. ອີກທາງເລືອກ, ທ່ານອາດຈະເລືອກລະບົບຈຸດປະສົງສອງຢ່າງ. ລະບົບຄູ່ຕ້ອງການສູດການຄວບຄຸມຂັ້ນສູງເພື່ອປ່ຽນລະຫວ່າງວັດສະດຸຢ່າງປອດໄພ. ພວກເຂົາສະເຫນີຄວາມຍືດຫຍຸ່ນທີ່ດີແຕ່ຕ້ອງການຜູ້ປະຕິບັດງານທີ່ມີຄວາມຊໍານິຊໍານານສູງ.
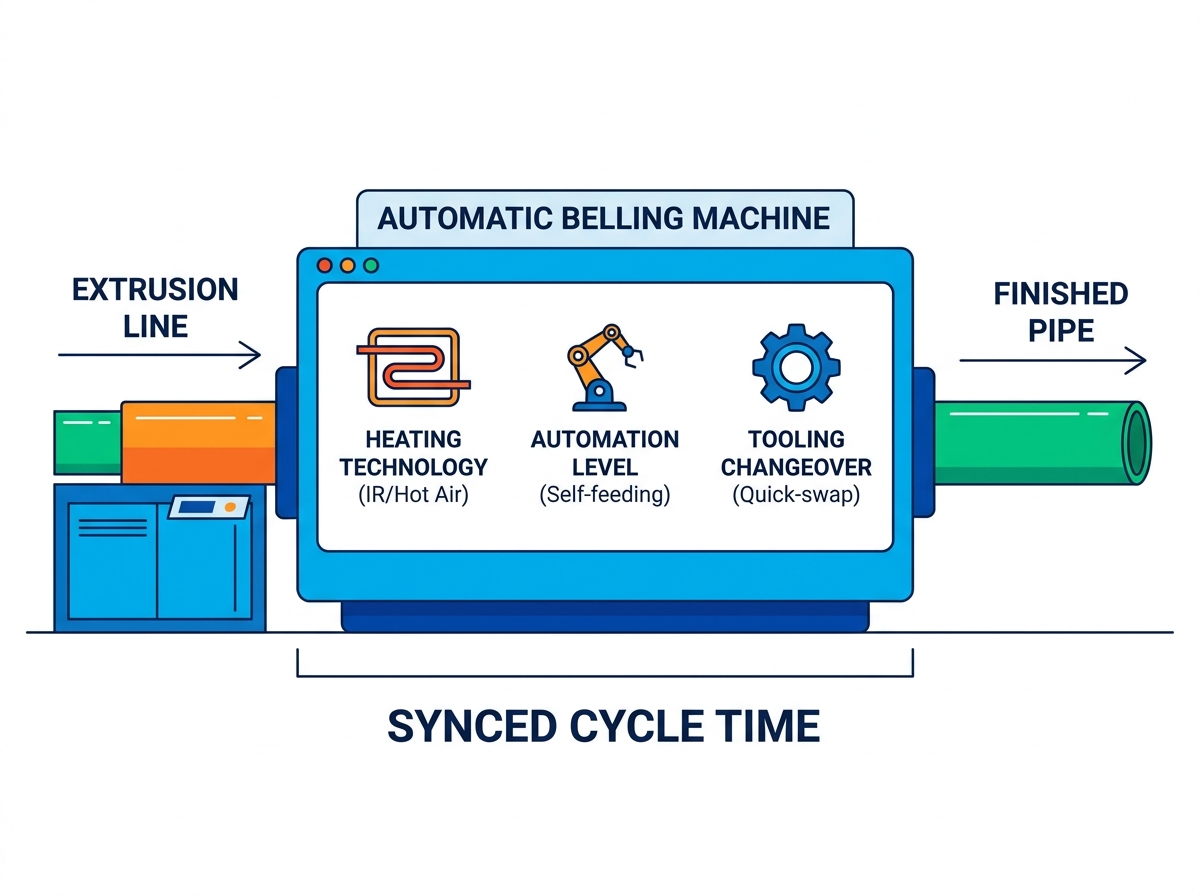
ການເລືອກອຸປະກອນທີ່ຖືກຕ້ອງກ່ຽວຂ້ອງກັບການວິເຄາະວິທີການເຮັດຄວາມຮ້ອນຢ່າງລະອຽດ. ນອກນັ້ນທ່ານຍັງຕ້ອງໄດ້ທົບທວນຄືນລະດັບອັດຕະໂນມັດແລະປະສິດທິພາບການປ່ຽນແປງ. ອົງປະກອບເຫຼົ່ານີ້ມີຜົນກະທົບໂດຍກົງຕໍ່ຜົນຜະລິດຂອງໂຮງງານປະຈໍາວັນຂອງທ່ານ.
ກົນໄກການໃຫ້ຄວາມຮ້ອນກໍານົດວ່າທ່ານສາມາດປະມວນຜົນທໍ່ໄດ້ໄວເທົ່າໃດ. ໂດຍທົ່ວໄປແລ້ວທ່ານເລືອກລະຫວ່າງການໃຫ້ຄວາມຮ້ອນຂອງອິນຟາເຣດຄື້ນສັ້ນ (IR) ແລະການໄຫຼວຽນຂອງອາກາດຮ້ອນ. ພວກເຮົາໄດ້ອະທິບາຍຄວາມແຕກຕ່າງຫຼັກໃນຕາຕະລາງການປຽບທຽບຂ້າງລຸ່ມນີ້.
ປະເພດຄຸນສົມບັດ |
ຄື້ນສັ້ນອິນຟາເຣດ (IR) |
ການໄຫຼວຽນຂອງອາກາດຮ້ອນ |
|---|---|---|
ຄວາມໄວການໃຫ້ຄວາມຮ້ອນ |
ໄວຫຼາຍ, ການໂອນຄວາມຮ້ອນທັນທີ |
ຊ້າລົງ, ອຸນຫະພູມຄ່ອຍໆເພີ່ມຂຶ້ນ |
ຄວາມເລິກເຈາະ |
ຈຸດສຸມໃນລະດັບຫນ້າດິນ, ມີຄວາມສ່ຽງທີ່ຈະເປັນ scorching |
ການເຈາະຝາຢ່າງເລິກເຊິ່ງ, ເປັນເອກະພາບ |
ຄໍາຮ້ອງສະຫມັກທີ່ດີທີ່ສຸດ |
ທໍ່ຝາບາງໆ, ສາຍຄວາມໄວສູງ |
ທໍ່ຄວາມກົດດັນທີ່ມີຝາຫນາ |
ປະສິດທິພາບພະລັງງານ |
ປະສິດທິພາບສູງສໍາລັບວົງຈອນໄວ |
ປະສິດທິພາບປານກາງ, ຮຽກຮ້ອງໃຫ້ມີ insulation ທີ່ດີ |
ຄ່າໃຊ້ຈ່າຍແຮງງານຢ່າງຕໍ່ເນື່ອງກິນເຂົ້າໄປໃນຂອບການຜະລິດໃນມື້ນີ້. ອັນ ເຄື່ອງລະຄັງອັດຕະໂນມັດ ຫຼຸດຜ່ອນການແຊກແຊງຄູ່ມືການປ່ຽນແປງຢ່າງຫຼວງຫຼາຍ. ພິຈາລະນາລັກສະນະອັດຕະໂນມັດການປະຫຍັດແຮງງານເຫຼົ່ານີ້:
ຕາຕະລາງການໃຫ້ອາຫານດ້ວຍຕົນເອງດຶງທໍ່ໂດຍກົງຈາກສາຍ extrusion ຕົ້ນຕໍ.
ລະບົບຂັບຖ່າຍອັດຕະໂນມັດຈະວາງຜະລິດຕະພັນສຳເລັດຮູບໃສ່ໃນຊັ້ນເກັບມ້ຽນ.
ສັນຍານເຕືອນການກວດພົບຄວາມຜິດອັດສະລິຍະແຈ້ງເຕືອນຜູ້ປະຕິບັດການທັນທີເມື່ອຄວາມຮ້ອນລົ້ມເຫລວ.
ແຂນຫຸ່ນຍົນຈັບທໍ່ທີ່ໜັກໜ່ວງໄດ້ຢ່າງປອດໄພໂດຍບໍ່ມີການຍົກມະນຸດຢ່າງແຮງ.
ຄຸນສົມບັດອັດຕະໂນມັດເຫຼົ່ານີ້ເຮັດໃຫ້ການຜະລິດເຄື່ອນຍ້າຍຢ່າງຄ່ອງແຄ້ວໂດຍບໍ່ມີການກວດກາຢ່າງຕໍ່ເນື່ອງ. ຜູ້ປະກອບການສາມາດສຸມໃສ່ການຄວບຄຸມຄຸນນະພາບຢ່າງເຂັ້ມງວດແທນທີ່ຈະເປັນແຮງງານຄູ່ມື.
Downtime ທໍາລາຍຜົນກໍາໄລໃນລະຫວ່າງການປ່ຽນຜະລິດຕະພັນເລື້ອຍໆ. ທ່ານຕ້ອງປະເມີນວ່າຜູ້ປະກອບການສາມາດແລກປ່ຽນ mandrels ໄດ້ໄວເທົ່າໃດ. ຊອກຫາກົນໄກການປົດປ່ອຍໄວຢູ່ໃນທຸກຕົວຍຶດ. ຜູ້ປະກອບການຄວນປ່ຽນເຄື່ອງມືໄດ້ຢ່າງງ່າຍດາຍສໍາລັບເສັ້ນຜ່າສູນກາງທໍ່ທີ່ແຕກຕ່າງກັນ. ເຄື່ອງຈັກທີ່ມີປະສິດທິພາບອະນຸຍາດໃຫ້ມີການປ່ຽນແປງຢ່າງເຕັມທີ່ພາຍໃນສາມສິບນາທີ. ການຕັ້ງຄ່າທີ່ຍາວນານເຮັດໃຫ້ເສຍຊົ່ວໂມງການຜະລິດອັນລ້ຳຄ່າ ແລະການຈັດສົ່ງທີ່ຮ້ານຂາຍ. ການປະຕິບັດທີ່ດີທີ່ສຸດທົ່ວໄປກ່ຽວຂ້ອງກັບການຈັດວາງເຄື່ອງມືຕໍ່ໄປທີ່ຕັ້ງຢູ່ໃກ້ໆກ່ອນ. ຂັ້ນຕອນນີ້ຊ່ວຍຫຼຸດເວລາຍ່າງ ແລະເພີ່ມຄວາມໄວຂອງການແລກປ່ຽນທັງໝົດ.
ຫນ່ວຍຊັອກເກັດທີ່ມີປະສິດທິພາບສູງໃຫ້ຄ່າສູນຢ່າງເປັນອິດສະຫຼະ. ມັນຕ້ອງປະສົມປະສານເຂົ້າກັບຂະບວນການເຮັດວຽກຂອງໂຮງງານໃນປະຈຸບັນຂອງທ່ານຢ່າງບໍ່ຢຸດຢັ້ງ. ການປະສົມປະສານຮຽກຮ້ອງໃຫ້ມີການຄິດໄລ່ທາງຄະນິດສາດທີ່ລະມັດລະວັງແລະການວາງແຜນຊັ້ນທາງດ້ານຮ່າງກາຍ.
ອຸປະກອນລົງລຸ່ມຂອງທ່ານຕ້ອງກົງກັບອັດຕາຜົນຜະລິດຂອງຕົ້ນນ້ໍາຢ່າງສົມບູນ. ທ່ານຕ້ອງຄິດໄລ່ຄວາມໄວການຂັບໄລ່ທີ່ແນ່ນອນໄດ້ຢ່າງຖືກຕ້ອງ. ປະເມີນທີ່ມີຢູ່ແລ້ວຂອງທ່ານ HDPE ທໍ່ extrusion line ຫຼື PVC setup. ຖ້າ extruder ຂອງທ່ານຜະລິດສາມທໍ່ມາດຕະຖານຕໍ່ນາທີ, ຟັງຢ່າງໃກ້ຊິດ. ຫນ່ວຍບໍລິການລະຄັງຕ້ອງປຸງແຕ່ງຢ່າງຫນ້ອຍສາມທໍ່ຕໍ່ນາທີ. ການບໍ່ກົງກັບເວລາຮອບວຽນເຮັດໃຫ້ພື້ນເຮືອນເປັນກ້ອນໃຫຍ່. ໃນທີ່ສຸດທ່ານຈະຕ້ອງຊ້າລົງ extruder ປອມ. ການຊ້າລົງນີ້ເຮັດໃຫ້ເສຍຄວາມສາມາດໃນການຜະລິດທີ່ແທ້ຈິງຂອງ extruder ຢ່າງສົມບູນ.
ໂຮງງານທີ່ທັນສະໄຫມແມ່ນອີງໃສ່ຫຼາຍໃນເຄືອຂ່າຍການຄວບຄຸມທີ່ເປັນເອກະພາບ. ຫນ່ວຍຊັອກເກັດຕ້ອງການຄວາມເຂົ້າກັນໄດ້ຂອງຕົວຄວບຄຸມ logic ຂອງໂຄງການ (PLC). ຜູ້ກໍ່ສ້າງທີ່ມີຊື່ສຽງໃຊ້ຍີ່ຫໍ້ທີ່ຍອມຮັບຢ່າງກວ້າງຂວາງເຊັ່ນ Siemens ຫຼື Mitsubishi. ຄວາມເຂົ້າກັນໄດ້ນີ້ຮັບປະກັນການຖ່າຍທອດຂໍ້ມູນລຽບງ່າຍໃນທົ່ວທັງໝົດ ສາຍການຜະລິດທໍ່ຢາງ . ການປັບຄວາມໄວອັດຕະໂນມັດປ້ອງກັນບໍ່ໃຫ້ຄໍຂວດຮ້າຍແຮງຈາກການສ້າງຕັ້ງ. ສາຍຕົ້ນຕໍສາມາດສົ່ງສັນຍານກັບຫນ່ວຍບໍລິການເຕົ້າສຽບໄດ້ຢ່າງງ່າຍດາຍ. ມັນບອກໃຫ້ເຄື່ອງເລັ່ງຫຼືຊ້າລົງໂດຍອັດຕະໂນມັດໂດຍອີງໃສ່ການໄຫຼໃນເວລາຈິງ.
ຮອຍຕີນທາງກາຍະພາບສ້າງຄວາມສ່ຽງຕໍ່ການຈັດຕັ້ງປະຕິບັດອັນໃຫຍ່ຫຼວງຢູ່ທົ່ວທຸກແຫ່ງ. ພື້ນທີ່ຂອງໂຮງງານຍັງຄົງເປັນຊັບສິນທີ່ນິຍົມສໍາລັບຜູ້ຜະລິດ. ທ່ານຕ້ອງວັດແທກພື້ນທີ່ທີ່ມີໃຫ້ຊັດເຈນ. ໃຫ້ແນ່ໃຈວ່າຂະຫນາດທາງດ້ານຮ່າງກາຍຂອງເຕົາອົບຄວາມຮ້ອນເຫມາະສະດວກສະບາຍ. ກວດສອບຕາຕະລາງການສະສົມທໍ່ເຫມາະກັບຮູບແບບປະຈຸບັນຂອງທ່ານ. ອອກຈາກຫ້ອງທີ່ພຽງພໍສໍາລັບການເຂົ້າເຖິງລົດຍົກແລະພະນັກງານບໍາລຸງຮັກສາປະຈໍາວັນ. ການຕິດຕັ້ງທີ່ແຄບເຮັດໃຫ້ການເຮັດວຽກປະຈໍາວັນສັບສົນ ແລະສ້າງອັນຕະລາຍດ້ານຄວາມປອດໄພຢ່າງຮ້າຍແຮງ. ວາງແຜນຜັງເຄື່ອງຈັກໂດຍໃຊ້ເທບຢູ່ຊັ້ນໂຮງງານກ່ອນ.
ບາງຄັ້ງທີມງານຈັດຊື້ໄດ້ສຸມໃສ່ລາຄາສະຕິກເກີເບື້ອງຕົ້ນຫຼາຍເກີນໄປ. ວິທີການຈໍາກັດນີ້ບໍ່ສົນໃຈຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານໄລຍະຍາວອັນໃຫຍ່ຫຼວງ. ແລ່ນເຄື່ອງເຮັດຄວາມຮ້ອນອຸດສາຫະກໍາຢ່າງຕໍ່ເນື່ອງເຮັດໃຫ້ງົບປະມານຂອງສິ່ງອໍານວຍຄວາມສະດວກໄດ້ໄວ.
ການໃຫ້ຄວາມຮ້ອນຂອງໂພລີເມີພາດສະຕິກຫນາຕ້ອງການໄຟຟ້າຢ່າງມະຫາສານປະຈໍາວັນ. ຮຸ່ນເກົ່າຮົ່ວຄວາມຮ້ອນຢ່າງໄວວາເຂົ້າໄປໃນສະພາບແວດລ້ອມຂອງໂຮງງານ. ອັນ ເຄື່ອງກະດິ່ງປະຫຍັດພະລັງງານ ໃຊ້ເຕົາອົບຄວາມຮ້ອນທີ່ມີ insulated ຫຼາຍແທນ. ມັນຮັກສາຄວາມອົບອຸ່ນພາຍໃນເພື່ອຫຼຸດຜ່ອນການດຶງໄຟຟ້າ. ລະບົບໄຮໂດຼລິກແລະນິວເມຕິກທີ່ຂັບເຄື່ອນດ້ວຍ servo ສະເຫນີການຍົກລະດັບທີ່ສໍາຄັນອີກອັນຫນຶ່ງ. ພວກເຂົາເຈົ້າພຽງແຕ່ແຕ້ມພະລັງງານໃນໄລຍະການເຄື່ອນໄຫວກົນຈັກຢ່າງຫ້າວຫັນ. ມໍເຕີແລ່ນຄົງທີ່ແບບດັ້ງເດີມເສຍພະລັງງານຢ່າງຕໍ່ເນື່ອງໃນຂະນະທີ່ຢູ່ຊື່ໆ. ການປັບປຸງແບບວິສະວະກຳເຫຼົ່ານີ້ຫຼຸດການນຳໃຊ້ກິໂລວັດຕໍ່ຊົ່ວໂມງຂອງທ່ານລົງຢ່າງຫຼວງຫຼາຍ. ທ່ານຈະສັງເກດເຫັນການຫຼຸດລົງຢ່າງຫຼວງຫຼາຍໃນໃບບິນຄ່າຜົນປະໂຫຍດປະຈໍາເດືອນເກືອບທັນທີ.
ການໃຫ້ຄວາມຮ້ອນທີ່ສອດຄ່ອງແລະການສ້າງຕັ້ງກົນຈັກທີ່ຊັດເຈນຫຼຸດຜ່ອນຜະລິດຕະພັນທີ່ຖືກປະຕິເສດ. ຂໍ້ຕໍ່ທີ່ອ່ອນແອແລະບັນຫາຮູບໄຂ່ທີ່ຮຸນແຮງບັງຄັບໃຫ້ຜູ້ປະຕິບັດການຂູດທໍ່. ທຸກໆທໍ່ທີ່ຖືກຂູດອອກເປັນຕົວແທນຂອງຢາງເວີຈິນໄອແລນທີ່ເສຍໄປແລະການສູນເສຍເວລາ. ມັນຍັງເຮັດໃຫ້ເສຍຄ່າແຮງງານທີ່ແພງຫຼາຍຊົ່ວໂມງເພື່ອເອົາມັນອອກ. ອຸປະກອນ socketing ຄຸນນະພາບສູງຮັບປະກັນວ່າທໍ່ທຸກຕອບສະຫນອງຄວາມທົນທານຂອງມິຕິທີ່ເຄັ່ງຄັດ. ທ່ານປະຫຍັດເງິນໂດຍການປ່ຽນວັດຖຸດິບເປັນສິນຄ້າທີ່ຂາຍໄດ້.
ທ່ານສາມາດປະເມີນຜົນກະທົບທາງດ້ານການເງິນທີ່ແທ້ຈິງຢ່າງມີເຫດຜົນ. ຄິດໄລ່ຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານຫ້າປີທີ່ສົມບູນຂອງທ່ານແທນທີ່ຈະເປັນພຽງແຕ່ໃບເກັບເງິນ. ໃຊ້ກອບຄະນິດສາດທີ່ກົງໄປກົງມານີ້ເພື່ອປຽບທຽບແບບຈໍາລອງເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນຢ່າງຖືກຕ້ອງ:
ກໍານົດຄ່າໃຊ້ຈ່າຍໃນການຊື້ເຄື່ອງລ່ວງຫນ້າ.
ເພີ່ມການໃຊ້ພະລັງງານທີ່ຄາດໄວ້ໃນໄລຍະຫ້າປີ.
ຕື່ມການປະມານການບໍາລຸງຮັກສາການປ້ອງກັນແລະຄ່າໃຊ້ຈ່າຍໃນການຢຸດພັກຜ່ອນ.
ຫັກລົບມູນຄ່າວັດຖຸດິບທີ່ບັນທຶກໄວ້ຈາກອັດຕາການຂູດຕ່ໍາ.
ກອບກົງໄປກົງມານີ້ເປີດເຜີຍມູນຄ່າອຸປະກອນທີ່ແທ້ຈິງ. ເຄື່ອງຈັກທີ່ມີປະສິດຕິພາບເປັນສິ່ງຈໍາເປັນທີ່ຈະຕ້ອງຈ່າຍເງິນໃຫ້ກັບຕົນເອງໃນໄລຍະເວລາຜ່ານຜົນປະໂຫຍດແລະການປະຫຍັດຂີ້ເຫຍື້ອ.
ການຄັດເລືອກຜູ້ຂາຍມີນ້ໍາຫນັກຫຼາຍເທົ່າກັບເຄື່ອງສະເພາະດ້ານວິຊາການ. ທ່ານຕ້ອງການຄູ່ຮ່ວມງານທີ່ເຊື່ອຖືໄດ້ສາມາດສະຫນອງການສະຫນັບສະຫນູນທີ່ສອດຄ່ອງ.
ຫຼີກເວັ້ນຜູ້ກໍ່ສ້າງເຄື່ອງຈັກທົ່ວໄປໃນເວລາທີ່ຊອກຫາອຸປະກອນພາດສະຕິກ. ຊອກຫາການອຸທິດຕົນ ຜູ້ຜະລິດເຄື່ອງ belling ແທນ. ພວກເຂົາຕ້ອງມີຄວາມຊ່ຽວຊານໃນອຸປະກອນທໍ່ extrusion downstream ສະເພາະ. ຜູ້ກໍ່ສ້າງພິເສດເຂົ້າໃຈການໄຫຼຂອງໂພລີເມີທີ່ຊັບຊ້ອນແລະອັດຕາການຫົດຕົວ. ພວກເຂົາເຈົ້າເຂົ້າໃຈຄວາມເປັນຈິງຂອງພື້ນໂຮງງານ harsh ດີກ່ວາໃຜ. ທີມງານວິສະວະກໍາຂອງພວກເຂົາໄດ້ແກ້ໄຂບັນຫາການປຸງແຕ່ງທີ່ແນ່ນອນທີ່ທ່ານປະເຊີນຢູ່ແລ້ວ.
ກວດສອບການຢັ້ງຢືນອຸດສາຫະກໍາຂອງພວກເຂົາຢ່າງເຂັ້ມງວດກ່ອນທີ່ຈະເຊັນສັນຍາ. ພວກເຂົາຄວນມີໃບຢັ້ງຢືນການຜະລິດມາດຕະຖານ CE ຫຼື ISO. ສິ່ງທີ່ສໍາຄັນກວ່ານັ້ນ, ພວກເຂົາຕ້ອງສ້າງເຄື່ອງມືທີ່ສອດຄ່ອງກັບມາດຕະຖານພາກພື້ນ. ຂໍໃຫ້ພວກເຂົາພິສູດການປະຕິບັດຕາມຄວາມຕ້ອງການ ASTM, DIN, ຫຼື ISO. ຂະຫນາດເຄື່ອງມືທີ່ຜິດພາດຈະເຮັດໃຫ້ທໍ່ສໍາເລັດຮູບຂອງເຈົ້າບໍ່ສາມາດຂາຍໄດ້ຫມົດ.
ບໍ່ເຄີຍຍອມຮັບການຂົນສົ່ງໂດຍບໍ່ມີການສໍາເລັດການທົດສອບການຍອມຮັບຈາກໂຮງງານ (FAT). ຮຽກຮ້ອງໃຫ້ດໍາເນີນການທົດສອບຢ່າງເຄັ່ງຄັດນີ້ໂດຍໃຊ້ຕົວຢ່າງທີ່ແນ່ນອນຂອງທ່ານ. ສົ່ງທໍ່ extruded ໃຫ້ເຂົາເຈົ້າກ່ອນທີ່ຈະສໍາເລັດການປະກອບເຄື່ອງ. ຂະບວນການ FAT ພິສູດອົງປະກອບທີ່ສໍາຄັນຈໍານວນຫນຶ່ງທັນທີ. ມັນ validates ເຄື່ອງ hits ຮອບວຽນສັນຍາໄວ້ຢ່າງປອດໄພ. ມັນຢືນຢັນວ່າເຕົ້າຮັບທັງຫມົດຕອບສະຫນອງຄວາມທົນທານຂອງມິຕິທີ່ຕ້ອງການຢ່າງແທ້ຈິງ. ມັນກວດສອບລະບົບການຂັບຖ່າຍອັດຕະໂນມັດຈັດການນໍ້າໜັກທໍ່ສະເພາະຂອງເຈົ້າ.
ປະເມີນຂໍ້ຕົກລົງລະດັບການບໍລິການ (SLA) ຂອງພວກເຂົາຢ່າງລະມັດລະວັງຫຼັງການຂາຍ. ຮາດແວທໍາລາຍໃນທີ່ສຸດພາຍໃຕ້ການນໍາໃຊ້ອຸດສາຫະກໍາຫນັກ. ທ່ານຕ້ອງການການເຂົ້າເຖິງທັນທີທັນໃດກັບອົງປະກອບການທົດແທນພິເສດ. ກວດເບິ່ງຄວາມສາມາດແກ້ໄຂບັນຫາຫ່າງໄກສອກຫຼີກຂອງພວກເຂົາຢ່າງລະອຽດ. ວິສະວະກອນຊອບແວຂອງພວກເຂົາສາມາດວິນິດໄສຄວາມຜິດ PLC ອອນໄລນ໌ໄດ້ບໍ? ຖາມກ່ຽວກັບເວລາສົ່ງນັກວິຊາການຂອງພວກເຂົາສໍາລັບການທໍາລາຍກົນຈັກທີ່ສໍາຄັນ. ການສະຫນັບສະຫນູນຫລັງການຂາຍໄວເຮັດໃຫ້ໂຮງງານຂອງທ່ານມີກໍາໄລຕະຫຼອດປີ.
ການເລືອກອຸປະກອນ socketing ທີ່ຖືກຕ້ອງຮຽກຮ້ອງໃຫ້ມີການວິເຄາະການປະຕິບັດຢ່າງລະມັດລະວັງ. ການຕັດສິນໃຈຂອງເຈົ້າໃນທີ່ສຸດແມ່ນຢູ່ກັບຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸ ແລະ ຄວາມໄວຮອບວຽນ synchronization. ມັນຍັງຂຶ້ນກັບຄວາມຫນ້າເຊື່ອຖືຂອງຜູ້ຂາຍທີ່ສາມາດກວດສອບໄດ້. ຢ່າປ່ອຍໃຫ້ອຸປະກອນລຸ່ມນ້ໍາທີ່ຖືກອອກແບບບໍ່ດີຈໍາກັດຜົນຜະລິດຂອງໂຮງງານໂດຍລວມຂອງທ່ານ.
ປະຕິບັດຕາມຂັ້ນຕອນຕໍ່ໄປທັນທີເພື່ອເລີ່ມຕົ້ນຂະບວນການຈັດຊື້ຂອງທ່ານໃນມື້ນີ້:
ກວດສອບຄວາມໄວຂອງເສັ້ນ extrusion ໃນປັດຈຸບັນຂອງທ່ານໃນທົ່ວຂະຫນາດທໍ່ທີ່ມີການເຄື່ອນໄຫວທັງຫມົດ.
ບັນທຶກຂອບເຂດເສັ້ນຜ່າສູນກາງທໍ່ທີ່ແນ່ນອນ ແລະຄວາມຕ້ອງການໂປຣໄຟລ໌ຮ່ວມກັນ.
ລວບລວມຂໍ້ມູນນີ້ເຂົ້າໄປໃນເອກະສານການຮ້ອງຂໍ Quote (RFQ).
ຕ້ອງການຂັ້ນຕອນ FAT ທີ່ໂປ່ງໃສກ່ອນທີ່ຈະເຮັດສັນຍາຜູ້ຂາຍໃດໆ.
A: ແມ່ນແລ້ວ, ຜູ້ປະກອບການສາມາດປຸງແຕ່ງວັດສະດຸທັງສອງຢ່າງໃນເຄື່ອງຈັກສອງຈຸດປະສົງດຽວ. ຢ່າງໃດກໍຕາມ, ມັນຮຽກຮ້ອງໃຫ້ມີການແລກປ່ຽນເຄື່ອງມືພິເສດສໍາລັບໂປຣໄຟລ໌ເຕົ້າຮັບທີ່ແຕກຕ່າງກັນ. ທ່ານຍັງຕ້ອງຂຽນສູດການໃຫ້ຄວາມຮ້ອນແລະຄວາມເຢັນທີ່ແຕກຕ່າງ PLC ເພື່ອຈັດການກັບຄຸນສົມບັດຄວາມຮ້ອນທີ່ແຕກຕ່າງກັນຂອງແຕ່ລະໂພລີເມີ.
A: ເວລານໍາອຸດສາຫະກໍາມາດຕະຖານໂດຍປົກກະຕິແມ່ນຕັ້ງແຕ່ 45 ຫາ 90 ມື້. ໄລຍະເວລານີ້ແມ່ນຂຶ້ນກັບລະດັບການປັບແຕ່ງທີ່ຕ້ອງການ, ຄວາມສັບສົນຂອງ mandrels ພາຍໃນ, ແລະປະລິມານການເຮັດວຽກຂອງໂຮງງານໃນປະຈຸບັນ. ເຄື່ອງຈັກພິເສດທີ່ມີຈຸດປະສົງສອງຢ່າງມັກຈະຊຸກຍູ້ໃຫ້ໃກ້ຊິດກັບເຄື່ອງຫມາຍ 90 ມື້.
A: ເຄື່ອງໃຊ້ເຊັນເຊີ photoelectric ທີ່ສາມາດປັບໄດ້ເພື່ອກວດສອບຕໍາແຫນ່ງທໍ່ຂາເຂົ້າຢ່າງຖືກຕ້ອງ. ເຄື່ອງຍຶດປອດໄຟຈະຍຶດທໍ່ໃຫ້ແໜ້ນເມື່ອມັນເຂົ້າໄປໃນເຂດຄວາມຮ້ອນ. ຜູ້ປະກອບການສາມາດປັບວົງເລັບເຊັນເຊີເຫຼົ່ານີ້ໄດ້ຢ່າງງ່າຍດາຍເພື່ອຮອງຮັບຄວາມຍາວມາດຕະຖານຕັ້ງແຕ່ສາມຫາຫົກແມັດຢ່າງລຽບງ່າຍ.


