

Դիտումներ՝ 0 Հեղինակ՝ Կայքի խմբագիր Հրապարակման ժամանակը՝ 2026-07-01 Ծագում. Կայք


Պլաստիկ խողովակների արտադրության գործառնություններում զանգի կամ վարդակների գործընթացը ծառայում է որպես վերջնական փուլ: Այստեղ մեկ շիշը կարող է ակնթարթորեն փչացնել կատարյալ արտամղված բերքատվությունը: Արտադրության մենեջերները հաճախ թերագնահատում են վարդակների մեխանիկական բարդությունները, քանի դեռ տեղի են ունենում միացությունների ծախսատար խափանումներ: Գործարանային հատակների կույտերը նույնպես արագ են տեղի ունենում, երբ հոսանքն ի վար մեքենաները խափանում են: Այս համատեղ ռիսկերը արդյունավետորեն վերացնելու համար ձեզ անհրաժեշտ է բարձր ընդունակ սարքավորումներ: Այն պետք է անխափան կերպով համապատասխանի արագ արտամղման արագություններին և վերահսկի ընթացիկ էներգիայի վերևում: Այս հոդվածը արտադրության մենեջերներին և գնումների թիմերին տրամադրում է կոնկրետ, գործող շրջանակ: Մենք կուսումնասիրենք, թե ինչպես ճշգրիտ գնահատել հիմնական մեքենայի բնութագրերը: Մենք կգնահատենք օբյեկտների ինտեգրման ռիսկերը՝ կանխելու դասավորության աղետները: Դուք նաև կսովորեք, թե ինչպես ճիշտ ստուգել վստահելի վաճառողին: Այս զգույշ ստուգումը ապահովում է ձեր հաստատության երկարաժամկետ գործառնական հաջողությունը: Հասկանալով այս տեխնիկական նրբությունները, դուք կարող եք պաշտպանել ձեր ամբողջ արտադրական գործընթացը: Դուք, ի վերջո, կպաշտպանեք ձեր շահույթի խիտ մարժաները ավելորդ թափոններից և պարապուրդից:
Նյութական խնդիրներ. PVC-ը և HDPE-ն պահանջում են սկզբունքորեն տարբեր ջեռուցման և ձևավորման արձանագրություններ՝ նյութի քայքայումը կանխելու համար:
Արագության համաժամացումը չափազանց կարևոր է. ավտոմատ զանգի մեքենան պետք է համապատասխանի կամ գերազանցի ձեր գոյություն ունեցող արտամղման կարգաբերման ցիկլի ժամանակները՝ արտադրական կուտակումները կանխելու համար:
TCO-ն նախնական արժեքից. Էներգախնայող զանգող մեքենայի մեջ ներդրումներ կատարելը զգալիորեն նվազեցնում է շահագործման ծախսերը՝ համեմատած բյուջետային մոդելների հետ, որոնք ունեն գրության բարձր դրույքաչափեր:
Ստուգումը պահանջում է ապացույց. վստահելի արտադրողը պետք է առաջարկի թափանցիկ գործարանի ընդունման փորձարկում (FAT) և գործիքների երաշխավորված հանդուրժողականություն:
Օպերատորները պետք է հասկանան նյութի վարքագիծը՝ խողովակների կատարյալ միացումներ ձեռք բերելու համար: PVC-ը և HDPE-ն տարբեր կերպ են արձագանքում կիրառվող ջերմությանը: Նրանք պահանջում են բարձր մասնագիտացված բեռնաթափում վարդակների փուլում:
Կոշտ PVC-ը մշակման ընթացքում պահանջում է ջերմաստիճանի խիստ հսկողություն: Ավելորդ ջերմությունը հանգեցնում է նյութի արագ քայքայմանը և մակերեսի այրմանը: Նախքան ձևավորելը, դուք պետք է հավասարաչափ տաքացնեք խողովակի ծայրերը: Գործիքների պահանջները տարբերվում են՝ կախված կոնկրետ հոդերի տեսակից: Լուծիչ ցեմենտի հոդերը օգտագործում են պարզ U-տիպի վարդակների դիզայն: Էլաստոմերային օղակների հոդերը պահանջում են բարդ R-տիպի վարդակ: Օպերատորները սովորաբար ապավինում են նվիրված ՊՎՔ խողովակների զանգակատուն այս պահանջկոտ պրոֆիլների համար: Այս մեքենաներն օգտագործում են ճշգրիտ մանդրելներ տաքացվող PVC-ը ճշգրիտ ձևավորելու համար: Ընդհանուր սխալները տեղի են ունենում, երբ օպերատորները շտապում են ջեռուցման ցիկլը: Շտապելը հանգեցնում է փխրուն հոդերի, որոնք ձախողվում են ճնշման տակ:
Կապալառուները հիմնականում միանում են HDPE խողովակներին՝ օգտագործելով հետույքի միաձուլման տեխնիկան դաշտում: Այնուամենայնիվ, կոնկրետ մունիցիպալ կիրառությունները դեռևս պահանջում են վարդակից միացումներ: HDPE-ն եզակի մարտահրավերներ է ներկայացնում իր հսկայական ջերմային զանգվածի շնորհիվ: Պոլիմերն ունի նաև ուժեղ հիշողության էֆեկտ: Ջեռուցվող նյութը հուսահատորեն ցանկանում է վերադառնալ իր սկզբնական արտամղված ձևին: Դուք պետք է երկարաձգեք սառեցման ժամանակները, քանի դեռ խողովակն ապահովված է: Մասնագիտացված ներքին մանդրելները պահում են ձևը մինչև պոլիմերը լիովին ամրանա: Սառեցման այս կրիտիկական փուլի արագացումը երաշխավորում է ձվաձեւության խնդիրները: Դա միշտ հանգեցնում է թույլ հոդերի և ծախսատար փոխարինումների:
Սարքավորումները գնելուց առաջ հաստատությունները պետք է գնահատեն իրենց ընթացիկ արտադրանքի խառնուրդը: Ինքներդ ձեզ տվեք այս գործնական հարցերը.
Ամեն օր միայն կոշտ PVC խողովակներ եք մշակում:
Արդյո՞ք ձեր հաստատությունը պարբերաբար փոխարինում է PVC և HDPE խմբաքանակների միջև:
Ձեր արտադրության ժամանակացույցը կարո՞ղ է անվտանգ տեղավորել HDPE-ի ավելի դանդաղ սառեցման ժամանակները:
Դուք կարող եք ընտրել հատուկ մեքենա՝ մեծ ծավալով, մեկ նյութի վազքի համար: Որպես այլընտրանք, դուք կարող եք ընտրել երկակի նշանակության համակարգ: Կրկնակի համակարգերը պահանջում են առաջադեմ հսկողության բաղադրատոմսեր՝ նյութերի միջև անվտանգ անցնելու համար: Նրանք առաջարկում են մեծ ճկունություն, բայց պահանջում են բարձր որակավորում ունեցող օպերատորներ:
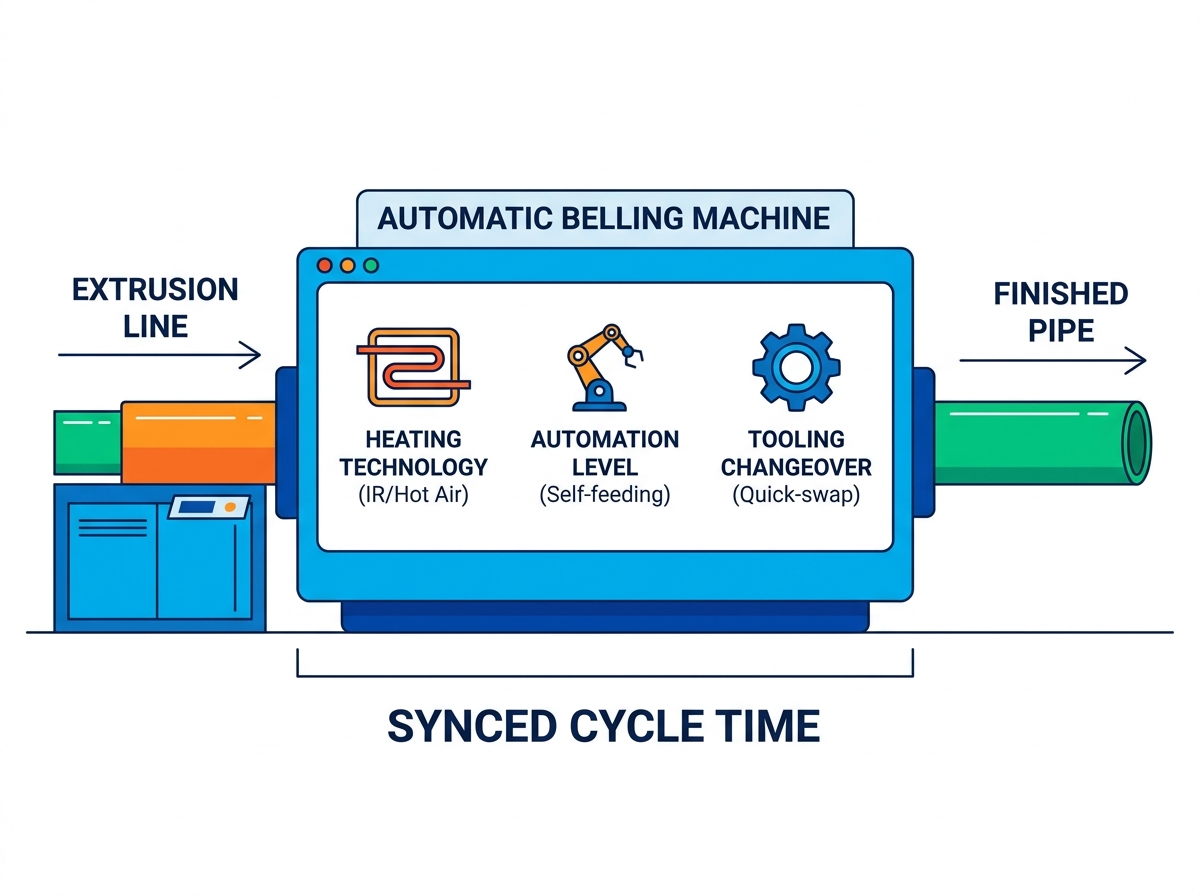
Ճիշտ սարքավորումների ընտրությունը ներառում է ջեռուցման մեթոդների մանրակրկիտ վերլուծություն: Դուք նաև պետք է վերանայեք ավտոմատացման մակարդակները և փոխարկման արդյունավետությունը: Այս տարրերն ուղղակիորեն ազդում են ձեր ամենօրյա գործարանի եկամտաբերության վրա:
Ջեռուցման մեխանիզմները թելադրում են, թե որքան արագ կարող եք մշակել խողովակները: Դուք սովորաբար ընտրում եք կարճ ալիքի ինֆրակարմիր (IR) ջեռուցման և տաք օդի շրջանառության միջև: Մենք ուրվագծեցինք հիմնական տարբերությունները ստորև բերված համեմատական աղյուսակում:
Խաղարկային կատեգորիա |
Կարճ ալիքի ինֆրակարմիր (IR) |
Տաք օդի շրջանառություն |
|---|---|---|
Ջեռուցման արագություն |
Շատ արագ, ակնթարթային ջերմության փոխանցում |
Ջերմաստիճանի դանդաղ, աստիճանական բարձրացում |
Ներթափանցման խորություն |
Մակերեւութային մակարդակի ֆոկուս, հակված է այրվելու |
Խորը, միատեսակ պատի ներթափանցում |
Լավագույն հավելված |
Բարակ պատերով խողովակներ, արագընթաց գծեր |
Հաստ պատերով ճնշման խողովակներ |
Էներգաարդյունավետություն |
Բարձր արդյունավետություն արագ ցիկլերի համար |
Չափավոր արդյունավետություն, պահանջում է լավ մեկուսացում |
Աշխատուժի ծախսերն այսօր անընդհատ սնվում են արտադրական մարժան: Ան ավտոմատ զանգի մեքենան զգալիորեն նվազեցնում է ձեռքի միջամտությունը հերթափոխի ընթացքում: Հաշվի առեք այս աշխատուժի խնայող ավտոմատացված առանձնահատկությունները.
Ինքնասնուցվող սեղանները խողովակները քաշում են անմիջապես հիմնական արտամղման գծից:
Ավտոմատ արտամղման համակարգերը պատրաստի արտադրանքը կոկիկ կերպով դնում են պահեստավորման դարակների վրա:
Խելացի անսարքությունների հայտնաբերման ահազանգերը անմիջապես տեղեկացնում են օպերատորներին ջեռուցման խափանումների դեպքում:
Ռոբոտային զենքերը անվտանգ են վարում ծանր աշխատանքային խողովակները՝ առանց մարդկանց ուժգին բարձրացնելու:
Այս ավտոմատացված գործառույթները թույլ են տալիս արտադրությունը սահուն շարժվել՝ առանց մշտական վերահսկողության: Օպերատորները կարող են կենտրոնանալ որակի խիստ հսկողության վրա՝ ձեռքի աշխատանքի փոխարեն:
Անգործությունը խաթարում է շահութաբերությունը արտադրանքի հաճախակի փոփոխության ժամանակ: Դուք պետք է գնահատեք, թե որքան արագ կարող են օպերատորները փոխել մանդրելները: Փնտրեք արագ արձակման մեխանիզմներ բոլոր ձևավորվող սեղմակների վրա: Օպերատորները պետք է հեշտությամբ փոխեն գործիքները խողովակների տարբեր տրամագծերի համար: Արդյունավետ մեքենաները թույլ են տալիս ամբողջական փոփոխություններ կատարել երեսուն րոպեից ցածր: Երկարատև կարգավորումները վատնում են արտադրության արժեքավոր ժամերը և փակվում են առաքումները: Ընդհանուր լավագույն պրակտիկան ներառում է մոտակա գործիքների հաջորդ հավաքածուն նախօրոք բեմադրելը: Այս բեմադրությունը նվազեցնում է քայլելու ժամանակը և արագացնում ամբողջ փոխանակումը:
Բարձր արդյունավետությամբ վարդակային միավորը ինքնուրույն ապահովում է զրոյական արժեք: Այն պետք է անխափան կերպով ինտեգրվի ձեր ընթացիկ գործարանային աշխատանքի ընթացքին: Ինտեգրումը պահանջում է զգույշ մաթեմատիկական հաշվարկներ և ֆիզիկական հատակագծում:
Ձեր ներքևի սարքավորումը պետք է կատարյալ համապատասխանի հոսանքին հակառակ ելքի տեմպերին: Դուք պետք է ճշգրիտ հաշվարկեք բեռնաթափման արագությունը: Գնահատեք ձեր գոյությունը HDPE խողովակների արտամղման գիծ կամ PVC տեղադրում: Եթե ձեր էքստրուդատորը մեկ րոպեում արտադրում է երեք ստանդարտ խողովակ, ուշադիր լսեք: Զանգող սարքը պետք է մշակի րոպեում առնվազն երեք խողովակ: Ցիկլերի ժամանակի անհամապատասխանությունը առաջացնում է հատակների զանգվածային կուտակումներ: Ի վերջո, դուք ստիպված կլինեք արհեստականորեն դանդաղեցնել էքստրուդերը: Այս դանդաղեցումը ամբողջությամբ վատնում է էքստրուդատորի իրական արտադրական հզորությունը:
Ժամանակակից գործարանները մեծապես հենվում են միասնական կառավարման ցանցերի վրա: Միացման միավորին անհրաժեշտ է ծրագրավորվող տրամաբանական կարգավորիչի (PLC) համատեղելիություն: Հեղինակավոր շինարարները օգտագործում են լայնորեն ընդունված ապրանքանիշեր, ինչպիսիք են Siemens-ը կամ Mitsubishi-ն: Այս համատեղելիությունը ապահովում է տվյալների սահուն փոխանցում ամբողջ տարածքում պլաստիկ խողովակների արտադրության գիծ . Արագության ավտոմատ կարգավորումները կանխում են լուրջ խցանումների առաջացումը: Հիմնական գիծը կարող է հեշտությամբ ազդանշան տալ վարդակից միավորին: Այն ասում է մեքենային արագացնել կամ դանդաղեցնել ավտոմատ կերպով՝ հիմնվելով իրական ժամանակի հոսքի վրա:
Ֆիզիկական հետքը զգալի իրագործման վտանգ է ներկայացնում ամենուր: Գործարանի հատակի տարածքը մնում է պրեմիում ակտիվ արտադրողների համար: Դուք պետք է ճշգրիտ չափեք առկա հատակի մակերեսը: Համոզվեք, որ ջեռուցվող վառարանների ֆիզիկական չափերը հարմար տեղավորվում են: Ստուգեք, որ խողովակների կուտակման աղյուսակները համապատասխանում են ձեր ընթացիկ դասավորությանը: Բավական տեղ թողեք բեռնատարի մուտքի և ամենօրյա սպասարկման անձնակազմի համար: Սուղ տեղադրումը բարդացնում է ամենօրյա աշխատանքը և ստեղծում անվտանգության լուրջ վտանգներ: Միշտ քարտեզագրեք մեքենայի դասավորությունը՝ օգտագործելով ժապավենը ձեր գործարանի հատակին:
Գնումների թիմերը երբեմն չափազանց մեծ ուշադրություն են դարձնում կպչուն պիտակների սկզբնական գներին: Այս սահմանափակ մոտեցումը անտեսում է հսկայական երկարաժամկետ գործառնական ծախսերը: Գործող արդյունաբերական ջեռուցիչները անընդհատ արագորեն սպառում են հաստատությունների բյուջեները:
Պլաստիկ հաստ պոլիմերների տաքացումը պահանջում է օրական հսկայական էլեկտրաէներգիա: Հին մոդելները արագորեն ջերմություն են արտահոսում գործարանային միջավայր: Ան էներգախնայող զանգի մեքենան դրա փոխարեն օգտագործում է խիստ մեկուսացված ջեռուցման վառարաններ: Այն պահպանում է ներքին ջերմությունը՝ նվազագույնի հասցնելու էլեկտրական հոսանքները: Սերվով աշխատող հիդրավլիկ և օդաճնշական համակարգերն առաջարկում են ևս մեկ լուրջ արդիականացում: Նրանք ուժ են վերցնում միայն ակտիվ մեխանիկական շարժման ժամանակ: Ավանդական անընդհատ աշխատող շարժիչները պարապուրդի ժամանակ անընդհատ վատնում են էներգիան: Այս նախագծված բարելավումները կտրուկ նվազեցնում են ձեր կիլովատ/ժամ օգտագործումը: Դուք գրեթե անմիջապես կնկատեք ամսական կոմունալ վճարումների զգալի անկումներ:
Հետևողական տաքացումը և ճշգրիտ մեխանիկական ձևավորումը նվազեցնում են մերժված արտադրանքը: Թույլ հոդերը և ձվաձեւության ծանր խնդիրները ստիպում են օպերատորներին ջարդոն անել խողովակները: Յուրաքանչյուր ջարդոնված խողովակ ներկայացնում է վատնված կուսական խեժ և կորցրած ժամանակ: Այն նաև վատնում է դրա արտամղման վրա ծախսված թանկարժեք աշխատաժամանակը: Բարձրորակ վարդակների սարքավորումն ապահովում է, որ յուրաքանչյուր խողովակ համապատասխանում է չափերի խիստ հանդուրժողականությանը: Դուք գումար եք խնայում` ավելի շատ հումք վերածելով վաճառվող ապրանքների:
Դուք կարող եք տրամաբանորեն գնահատել իրական ֆինանսական ազդեցությունը: Հաշվեք ձեր համապարփակ հնգամյա գործառնական ծախսերը, այլ ոչ թե պարզապես հաշիվ-ապրանքագիրը: Օգտագործեք այս պարզ մաթեմատիկական շրջանակը՝ մեքենաների տարբեր մոդելները ճշգրիտ համեմատելու համար.
Որոշեք մեքենայի նախնական գնման արժեքը:
Ավելացրե՛ք էներգիայի կանխատեսվող օգտագործումը հինգ տարվա ընթացքում:
Ավելացրեք կանխարգելիչ սպասարկման և վթարի ժամանակի գնահատված ծախսերը:
Նվազեցնել հումքի արժեքը, որը պահպանվել է ջարդոնի ավելի ցածր դրույքաչափերից:
Այս պարզ շրջանակը բացահայտում է սարքավորումների իրական արժեքը: Արդյունավետ մեքենաներն ըստ էության վճարում են իրենց համար ժամանակի ընթացքում կոմունալ ծառայությունների և ջարդոնի խնայողությունների միջոցով:
Վաճառողի ընտրությունը նույնքան կշիռ ունի, որքան մեքենայի տեխնիկական բնութագրերը: Ձեզ անհրաժեշտ է վստահելի գործընկեր, որը կարող է հետևողական աջակցություն ցուցաբերել:
Պլաստիկ սարքավորումներ գնելիս խուսափեք ընդհանուր մեքենաների շինարարներից: Փնտրեք նվիրված Belling մեքենա արտադրողի փոխարեն: Նրանք պետք է մասնագիտանան բացառապես խողովակների արտամղման սարքավորումների մեջ: Մասնագիտացված շինարարները հասկանում են բարդ պոլիմերային հոսքի և նեղացման արագությունները: Նրանք բոլորից լավ են հասկանում գործարանի կոշտ իրողությունները: Նրանց ինժեներական թիմերն արդեն լուծել են ձեր առջև ծառացած ճշգրիտ մշակման խնդիրները:
Նախքան պայմանագրեր ստորագրելը խստորեն ստուգեք նրանց արդյունաբերության հավաստագրերը: Նրանք պետք է ունենան ստանդարտ CE կամ ISO արտադրության հավաստագրեր: Ավելի կարևոր է, որ նրանք պետք է կառուցեն տարածաշրջանային չափանիշներին համապատասխան գործիքներ: Խնդրեք նրանց ապացուցել համապատասխանությունը ASTM, DIN կամ ISO պահանջներին: Գործիքների սխալ չափսերը կդարձնեն ձեր պատրաստի խողովակները ամբողջովին չվաճառվող:
Երբեք մի ընդունեք առաքումը՝ առանց գործարանի ընդունման թեստ (FAT) ավարտելու: Պնդեք այս խիստ թեստն իրականացնել՝ օգտագործելով ձեր ճշգրիտ նմուշները: Ուղարկեք նրանց ձեր արտամղված խողովակները, նախքան նրանք կավարտեն մեքենայի հավաքումը: FAT գործընթացը անմիջապես ապացուցում է մի քանի կարևոր տարրեր: Այն հաստատում է մեքենայի խոստացված ցիկլի ժամանակների անվտանգ հարվածները: Այն հաստատում է, որ բոլոր վարդակները ճշգրտորեն համապատասխանում են պահանջվող ծավալային հանդուրժողականությանը: Այն ստուգում է ավտոմատ արտանետման համակարգերը, որոնք կարգավորում են ձեր հատուկ խողովակների կշիռները:
Զգուշորեն գնահատեք նրանց սպասարկման մակարդակի պայմանագիրը (SLA) վաճառքից հետո: Սարքավորումն ի վերջո փչանում է ծանր արդյունաբերական օգտագործման դեպքում: Ձեզ անհրաժեշտ է անհապաղ մուտք դեպի մասնագիտացված փոխարինող բաղադրիչներ: Մանրակրկիտ ստուգեք դրանց հեռահար անսարքությունների վերացման հնարավորությունները: Կարո՞ղ են նրանց ծրագրային ապահովման ինժեներները առցանց ախտորոշել PLC-ի անսարքությունները: Հարցրեք նրանց տեխնիկին ուղարկելու ժամանակների մասին խոշոր մեխանիկական խափանումների համար: Վաճառքից հետո արագ աջակցությունը թույլ է տալիս ձեր գործարանը շահութաբեր աշխատել ամբողջ տարվա ընթացքում:
Ճիշտ վարդակից սարքավորում ընտրելը պահանջում է մանրակրկիտ գործառնական վերլուծություն: Ձեր որոշումը, ի վերջո, հիմնված է նյութի համատեղելիության և ցիկլի արագության համաժամացման վրա: Դա նաև կախված է ստուգելի վաճառողի հուսալիությունից: Թույլ մի տվեք, որ վատ նախագծված սարքավորումները սահմանափակեն ձեր ընդհանուր գործարանային արտադրանքը:
Հետևեք այս անհապաղ հաջորդ քայլերին՝ ձեր գնումների գործընթացն այսօր սկսելու համար.
Ստուգեք ձեր ընթացիկ արտամղման գծի արագությունները բոլոր ակտիվ խողովակների չափսերում:
Փաստագրեք ձեր խողովակի տրամագծի ճշգրիտ միջակայքերը և հոդերի պրոֆիլի պահանջները:
Կազմեք այս տվյալները գնանշման վերջնական հարցում (RFQ) փաստաթղթում:
Պահանջեք թափանցիկ FAT ընթացակարգեր նախքան վաճառողի ցանկացած պայմանագրերի վերջնական ավարտը:
A: Այո, օպերատորները կարող են մշակել երկու նյութերը մեկ երկակի նշանակության մեքենայի վրա: Այնուամենայնիվ, այն պահանջում է մասնագիտացված գործիքների փոխանակումներ տարբեր վարդակների պրոֆիլների համար: Դուք նաև պետք է ծրագրավորեք ջեռուցման և հովացման տարբեր PLC բաղադրատոմսեր՝ յուրաքանչյուր պոլիմերի տարբեր ջերմային հատկությունները կարգավորելու համար:
A. Արդյունաբերության ստանդարտ ժամկետները սովորաբար տատանվում են 45-ից 90 օր: Այս ժամանակացույցը մեծապես կախված է հարմարեցման պահանջվող մակարդակներից, ներքին պտուտակների բարդությունից և գործարանի ընթացիկ ծանրաբեռնվածությունից: Մասնագիտացված երկակի նշանակության մեքենաները սովորաբար ավելի են մոտենում 90 օրվա նշագծին:
A: Մեքենան օգտագործում է կարգավորելի ֆոտոէլեկտրական տվիչներ՝ մուտքային խողովակների դիրքերը ճշգրիտ հայտնաբերելու համար: Օդաճնշական սեղմակները ամուր ամրացնում են խողովակը, երբ այն մտնում է ջեռուցման գոտի: Օպերատորները կարող են հեշտությամբ կարգավորել այս սենսորային փակագծերը, որպեսզի անխափան տեղավորվեն երեքից վեց մետր երկարությունների ստանդարտ երկարությունները:


