

Ogledi: 0 Avtor: Urednik mesta Čas objave: 2026-07-01 Izvor: Spletno mesto


Postopek zvonjenja ali vpenjanja je ključni zadnji korak v postopkih izdelave plastičnih cevi. Eno samo ozko grlo lahko v trenutku uniči popolno ekstrudirane donose. Vodje proizvodnje pogosto podcenjujejo mehanske zapletenosti vtičnic, dokler ne pride do dragih okvar spoja. Do kopičenja tovarniških tal se hitro zgodi tudi, ko odpovejo stroji na koncu proizvodne verige. Za učinkovito odpravo teh skupnih tveganj potrebujete zelo zmogljivo opremo. Brezhibno se mora ujemati s hitrimi hitrostmi iztiskanja in nadzirati stalno porabo energije. Ta članek ponuja vodjem proizvodnje in skupinam za nabavo konkreten, izvedljiv okvir. Raziskali bomo, kako natančno oceniti glavne specifikacije stroja. Ocenili bomo tveganja integracije objektov, da preprečimo katastrofe pri načrtovanju. Naučili se boste tudi, kako pravilno preveriti zanesljivega prodajalca. To skrbno preverjanje zagotavlja dolgoročno operativno uspešnost vašega objekta. Z razumevanjem teh tehničnih odtenkov lahko zaščitite celoten proizvodni proces. Končno boste zaščitili svoje nizke stopnje dobička pred nepotrebnimi zapravljanji in izpadi.
Pomemben material: PVC in HDPE zahtevata bistveno drugačne protokole segrevanja in oblikovanja, da se prepreči degradacija materiala.
Sinhronizacija hitrosti je ključnega pomena: avtomatski stroj za zvonjenje se mora ujemati s časom cikla vaše obstoječe nastavitve ekstrudiranja ali ga preseči, da prepreči kopičenje proizvodnje.
Celotna lastniška lastnina nad začetnimi stroški: Naložba v energijsko varčen stroj za zvonjenje občutno zmanjša obratovalne stroške v celotni življenjski dobi v primerjavi z nizkocenovnimi modeli z visokim deležem odpadkov.
Preverjanje zahteva dokazilo: verodostojen proizvajalec bi moral ponuditi pregledno tovarniško sprejemno testiranje (FAT) in zajamčene tolerance orodja.
Upravljavci morajo razumeti obnašanje materiala, da dosežejo popolne spoje cevi. PVC in HDPE različno reagirata na uporabljeno toploto. Zahtevajo visoko specializirano ravnanje med fazo nasaditve.
Trdi PVC zahteva strog nadzor temperature med obdelavo. Odvečna toplota povzroči hitro degradacijo materiala in površinski vžig. Pred oblikovanjem morate konce cevi enakomerno segreti. Zahteve glede orodja se razlikujejo glede na vrsto spoja. Spoji s topilnim cementom uporabljajo preprosto zasnovo vtičnice tipa U. Elastomerni obročni spoji zahtevajo zapleteno vtičnico tipa R. Operaterji se običajno zanašajo na namenske Stroj za brušenje PVC cevi za te zahtevne profile. Ti stroji uporabljajo precizne trne za natančno oblikovanje segretega PVC-ja. Pogoste napake se pojavijo, ko operaterji hitijo s ciklom ogrevanja. Hitenje povzroča krhke sklepe, ki odpovedo pod pritiskom.
Izvajalci večinoma spajajo cevi HDPE s tehnikami sočelnega spajanja na terenu. Vendar posebne komunalne aplikacije še vedno zahtevajo vtičnice. HDPE predstavlja edinstvene izzive zaradi svoje ogromne toplotne mase. Polimer ima tudi močan spominski učinek. Razgreti material se obupno želi vrniti v prvotno ekstrudirano obliko. Uporabiti morate podaljšan čas hlajenja, medtem ko je cev pritrjena. Specializirani notranji trni držijo obliko, dokler se polimer popolnoma ne strdi. Prehitevanje te kritične faze ohlajanja zagotavlja težave z ovalnostjo. Vedno vodi do šibkih sklepov in dragih zamenjav.
Objekti morajo pred nakupom opreme oceniti svojo trenutno ponudbo izdelkov. Zastavite si ta praktična vprašanja:
Ali dnevno obdelujete samo toge PVC cevi?
Ali vaš obrat redno menjava serije PVC in HDPE?
Ali lahko vaš proizvodni načrt varno prilagodi počasnejše čase hlajenja HDPE?
Izberete lahko namenski stroj za velike naklade z enim materialom. Druga možnost je, da izberete dvonamenski sistem. Dvojni sistemi zahtevajo napredne nadzorne recepte za varno preklapljanje med materiali. Ponujajo veliko prilagodljivost, vendar zahtevajo visoko usposobljene operaterje.
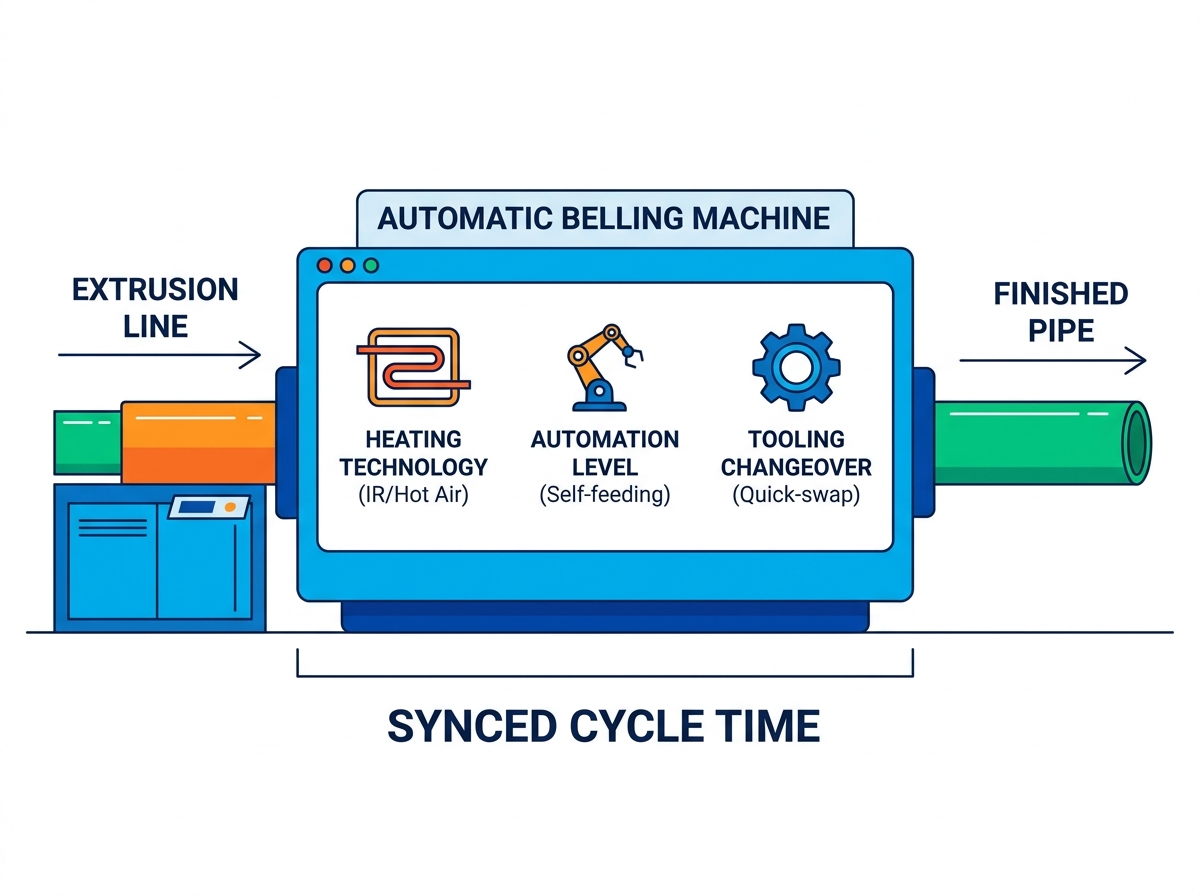
Izbira prave opreme vključuje temeljito analizo načinov ogrevanja. Pregledati morate tudi ravni avtomatizacije in učinkovitost preklopa. Ti elementi neposredno vplivajo na vaš dnevni tovarniški pridelek.
Grelni mehanizmi narekujejo, kako hitro lahko obdelujete cevi. Običajno izbirate med kratkovalovnim infrardečim (IR) ogrevanjem in kroženjem vročega zraka. V spodnji primerjalni tabeli smo orisali glavne razlike.
Kategorija funkcije |
Kratkovalovni infrardeči (IR) |
Kroženje vročega zraka |
|---|---|---|
Hitrost ogrevanja |
Zelo hiter, takojšen prenos toplote |
Počasnejša, postopna rast temperature |
Globina penetracije |
Fokus na ravni površine, nagnjen k opeklinam |
Globoko, enakomerno prodiranje v steno |
Najboljša aplikacija |
Tankostenske cevi, vodi za visoke hitrosti |
Debelostenske tlačne cevi |
Energijska učinkovitost |
Visoka učinkovitost za hitre cikle |
Zmerna učinkovitost, zahteva dobro izolacijo |
Stroški dela danes nenehno najedajo proizvodne marže. An avtomatski stroj za zvonjenje znatno zmanjša ročno posredovanje med izmenami. Razmislite o teh samodejnih funkcijah, ki prihranijo delo:
Samodejne mize vlečejo cevi neposredno iz glavne ekstruzijske linije.
Avtomatski izmetni sistemi končne izdelke lepo zložijo na skladiščne police.
Inteligentni alarmi za zaznavanje napak takoj obvestijo operaterje o okvarah ogrevanja.
Robotske roke varno upravljajo s težkimi cevmi brez napornega človeškega dvigovanja.
Te avtomatizirane funkcije zagotavljajo gladko proizvodnjo brez nenehnega nadzora. Operaterji se lahko osredotočijo na strog nadzor kakovosti namesto na ročno delo.
Izpadi uničijo donosnost med pogostimi menjavami izdelkov. Oceniti morate, kako hitro lahko operaterji zamenjajo trne. Poiščite mehanizme za hitro sprostitev na vseh oblikovalnih objemkah. Upravljavci morajo enostavno zamenjati orodje za različne premere cevi. Učinkoviti stroji omogočajo popolne menjave v manj kot tridesetih minutah. Dolgotrajne nastavitve zapravljajo dragocene ure proizvodnje in dostave v stojnice. Običajna najboljša praksa vključuje nastavitev naslednjega kompleta orodij vnaprej. Ta uprizoritev skrajša čas hoje in pospeši celotno zamenjavo.
Visokozmogljiva vtičnica neodvisno zagotavlja ničelno vrednost. Neopazno se mora integrirati v vaš trenutni tovarniški potek dela. Integracija zahteva natančne matematične izračune in fizično tlorisno načrtovanje.
Vaša nadaljnja oprema se mora popolnoma ujemati z izhodnimi stopnjami navzgor. Natančno morate izračunati natančno hitrost izvleka. Ocenite svoje obstoječe Linija za iztiskanje cevi HDPE ali nastavitev PVC. Če vaš ekstruder proizvede tri standardne cevi na minuto, pozorno poslušajte. Enota za zvonjenje mora obdelati najmanj tri cevi na minuto. Neustrezno ujemanje časov ciklov povzroči množično nabiranje tal. Sčasoma boste morali ekstruder umetno upočasniti. Ta upočasnitev popolnoma zapravi pravo proizvodno zmogljivost ekstruderja.
Sodobne tovarne so močno odvisne od enotnih nadzornih omrežij. Vtična enota potrebuje združljivost s programabilnim logičnim krmilnikom (PLC). Ugledni gradbeniki uporabljajo splošno priznane blagovne znamke, kot sta Siemens ali Mitsubishi. Ta združljivost zagotavlja gladko predajo podatkov v celotnem obsegu linija za proizvodnjo plastičnih cevi . Samodejne prilagoditve hitrosti preprečujejo nastanek hudih ozkih grl. Glavni vod lahko enostavno signalizira vtičnično enoto. Stroju sporoči, naj samodejno pospeši ali upočasni glede na tok v realnem času.
Fizični odtis povsod predstavlja veliko tveganje pri izvajanju. Tovarniški prostor ostaja vrhunska prednost za proizvajalce. Natančno morate izmeriti razpoložljivo talno površino. Zagotovite, da se fizične dimenzije ogrevalnih pečic udobno prilegajo. Preverite, ali tabele kopičenja cevi ustrezajo vaši trenutni postavitvi. Pustite dovolj prostora za dostop viličarja in dnevno vzdrževalno osebje. Utesnjena namestitev otežuje vsakodnevne operacije in ustvarja resna varnostna tveganja. Vedno najprej preslikajte postavitev stroja s trakom v vaši tovarni.
Nabavne ekipe se včasih preveč osredotočajo na začetne cene nalepk. Ta omejeni pristop ne upošteva ogromnih dolgoročnih operativnih stroškov. Nenehno delovanje industrijskih grelnikov hitro izprazni proračun objekta.
Ogrevanje debelih plastičnih polimerov zahteva dnevno ogromno električne energije. Starejši modeli hitro uhajajo toploto v tovarniško okolje. An energijsko varčen stroj za zvonjenje namesto tega uporablja močno izolirane ogrevalne pečice. Ohranja notranjo toploto za zmanjšanje električnega vleka. Servo gnani hidravlični in pnevmatski sistemi ponujajo še eno veliko nadgradnjo. Moč črpajo samo med aktivnim mehanskim gibanjem. Tradicionalni motorji s stalnim delovanjem med prostim tekom nenehno izgubljajo energijo. Te načrtovane izboljšave drastično znižajo vašo porabo kilovatov na uro. Skoraj takoj boste opazili znatne padce mesečnih računov za komunalne storitve.
Dosledno segrevanje in natančno mehansko oblikovanje zmanjšata zavrnjene izdelke. Šibki spoji in resne težave z ovalnostjo prisilijo operaterje, da zavržejo cevi. Vsaka odpadna cev predstavlja izgubljeno čisto smolo in izgubljen čas. Zapravlja tudi drage delovne ure, porabljene za njegovo ekstrudiranje. Visokokakovostna oprema za nastavek zagotavlja, da vsaka cev ustreza strogim dimenzijskim tolerancam. Prihranite denar, če več surovin pretvorite v blago, ki ga je mogoče prodati.
Pravi finančni učinek lahko ocenite logično. Izračunajte svoje celovite petletne operativne stroške namesto le računa. Uporabite ta preprost matematični okvir za natančno primerjavo različnih modelov strojev:
Določite vnaprejšnje stroške nakupa stroja.
Dodajte predvideno porabo energije v petletnem obdobju.
Dodajte ocenjene stroške preventivnega vzdrževanja in izpadov zaradi okvar.
Odštejte prihranjeno vrednost surovin od nižjih stopenj odpadkov.
Ta preprost okvir razkriva pravo vrednost opreme. Učinkoviti stroji se sčasoma v bistvu povrnejo s prihranki pri uporabnosti in odpadkih.
Izbira prodajalca ima enako težo kot tehnične specifikacije stroja. Potrebujete zanesljivega partnerja, ki je sposoben zagotoviti dosledno podporo.
Pri nabavi plastične opreme se izogibajte splošnim proizvajalcem strojev. Poiščite namenskega proizvajalec strojev za zvonjenje . Specializirani morajo biti izključno za nadaljnjo opremo za iztiskanje cevi. Specializirani gradbeniki razumejo pretok kompleksnih polimerov in stopnje krčenja. Bolje kot kdorkoli razumejo ostro realnost v tovarnah. Njihove inženirske ekipe so že rešile natančne težave pri obdelavi, s katerimi se srečujete.
Pred podpisom pogodb natančno preverite njihove industrijske certifikate. Imeti morajo standardne proizvodne certifikate CE ali ISO. Še pomembneje je, da morajo izdelati orodja, ki so skladna z regionalnimi standardi. Prosite jih, naj dokažejo skladnost z zahtevami ASTM, DIN ali ISO. Zaradi napačnih dimenzij orodja vaše dokončane cevi postanejo popolnoma neprodajne.
Nikoli ne sprejmite pošiljke, ne da bi opravili Factory Acceptance Test (FAT). Vztrajajte pri izvajanju tega strogega testa z uporabo vaših natančnih vzorcev. Pošljite jim svoje ekstrudirane cevi, preden dokončajo sestavo stroja. Postopek FAT takoj dokaže več ključnih elementov. Potrjuje, ali stroj varno doseže obljubljene čase ciklov. Potrjuje, da vse vtičnice natančno ustrezajo zahtevanim dimenzijskim tolerancam. Preveri, ali avtomatizirani sistemi za izmet obravnavajo vaše specifične teže cevi.
Previdno ocenite njihov sporazum o ravni storitev (SLA) po prodaji. Strojna oprema se sčasoma pokvari zaradi težke industrijske uporabe. Potrebujete takojšen dostop do specializiranih nadomestnih komponent. Temeljito preverite njihove zmožnosti oddaljenega odpravljanja težav. Ali lahko njihovi programski inženirji na spletu diagnosticirajo napake PLC? Za večje mehanske okvare se pozanimajte o času odpreme njihovih tehnikov. Hitra poprodajna podpora skrbi za dobičkonosno delovanje vaše tovarne vse leto.
Izbira prave opreme za vtičnice zahteva natančno analizo delovanja. Vaša odločitev je na koncu odvisna od združljivosti materialov in sinhronizacije hitrosti cikla. Odvisno je tudi od preverljive zanesljivosti prodajalca. Ne dovolite, da bi slabo zasnovana nadaljnja oprema omejila vašo skupno tovarniško proizvodnjo.
Sledite tem takojšnjim naslednjim korakom, da začnete postopek javnega naročanja še danes:
Preverite svoje trenutne hitrosti ekstrudijske linije za vse aktivne velikosti cevi.
Dokumentirajte svoje natančne razpone premera cevi in zahteve glede profila spojev.
Zberite te podatke v dokončni dokument zahteve za ponudbo (RFQ).
Zahtevajte pregledne postopke FAT, preden zaključite kakršne koli pogodbe s prodajalci.
O: Da, operaterji lahko obdelujejo oba materiala na enem dvonamenskem stroju. Vendar pa zahteva specializirano zamenjavo orodij za različne profile vtičnic. Prav tako morate programirati ločene recepte PLC za ogrevanje in hlajenje za obvladovanje različnih toplotnih lastnosti vsakega polimera.
O: Standardni dobavni roki v industriji se običajno gibljejo od 45 do 90 dni. Ta časovnica je močno odvisna od zahtevanih ravni prilagajanja, kompleksnosti notranjih trnov in trenutnih tovarniških delovnih obremenitev. Specializirani dvonamenski stroji se običajno približajo meji 90 dni.
O: Stroj uporablja nastavljive fotoelektrične senzorje za natančno zaznavanje položajev dovodnih cevi. Pnevmatske objemke trdno pritrdijo cev, ko vstopi v ogrevalno cono. Operaterji lahko enostavno prilagodijo te nosilce senzorjev, da brezhibno prilagodijo standardne dolžine od treh do šestih metrov.


