

مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-07-01 اصل: سائٹ


بیلنگ یا ساکیٹنگ کا عمل پلاسٹک پائپ مینوفیکچرنگ کے کاموں میں اہم آخری مرحلہ کے طور پر کام کرتا ہے۔ یہاں ایک ہی رکاوٹ بالکل ختم شدہ پیداوار کو فوری طور پر برباد کر سکتی ہے۔ پروڈکشن مینیجر اکثر ساکیٹنگ کی مکینیکل پیچیدگیوں کو کم سمجھتے ہیں جب تک کہ مہنگی مشترکہ ناکامی نہ ہو۔ جب ڈاون اسٹریم مشینیں ناکام ہوجاتی ہیں تو فیکٹری کے فرش کے ڈھیر بھی تیزی سے ہوتے ہیں۔ ان مشترکہ خطرات کو مؤثر طریقے سے ختم کرنے کے لیے آپ کو انتہائی قابل آلات کی ضرورت ہے۔ اسے بغیر کسی رکاوٹ کے تیز رفتار اخراج کی رفتار سے مماثل ہونا چاہیے اور جاری توانائی کو اوور ہیڈ کو کنٹرول کرنا چاہیے۔ یہ مضمون پروڈکشن مینیجرز اور پروکیورمنٹ ٹیموں کو ایک ٹھوس، قابل عمل فریم ورک فراہم کرتا ہے۔ ہم اس بات کی کھوج کریں گے کہ کس طرح بنیادی مشین کی تفصیلات کا درست اندازہ لگایا جائے۔ ہم لے آؤٹ آفات کو روکنے کے لیے سہولت کے انضمام کے خطرات کا جائزہ لیں گے۔ آپ یہ بھی سیکھیں گے کہ ایک قابل اعتماد وینڈر کی صحیح طریقے سے جانچ کیسے کی جائے۔ یہ محتاط جانچ آپ کی سہولت کے لیے طویل مدتی آپریشنل کامیابی کو یقینی بناتی ہے۔ ان تکنیکی باریکیوں کو سمجھ کر، آپ اپنے پورے پیداواری عمل کی حفاظت کر سکتے ہیں۔ آپ بالآخر اپنے سخت منافع کے مارجن کو غیر ضروری فضول خرچی اور ڈاؤن ٹائم سے بچائیں گے۔
مادی معاملات: پی وی سی اور ایچ ڈی پی ای کو مادی انحطاط کو روکنے کے لیے بنیادی طور پر مختلف ہیٹنگ اور فارمنگ پروٹوکول کی ضرورت ہوتی ہے۔
سپیڈ سنکرونائزیشن بہت اہم ہے: پروڈکشن پائل اپس کو روکنے کے لیے ایک خودکار بیلنگ مشین کو آپ کے موجودہ اخراج سیٹ اپ کے سائیکل کے اوقات سے مماثل یا اس سے زیادہ ہونا چاہیے۔
TCO اوور فرنٹ لاگت: توانائی کی بچت والی بیلنگ مشین میں سرمایہ کاری کرنے سے زندگی بھر کے آپریشنل اخراجات کو بجٹ ماڈلز کے مقابلے میں نمایاں طور پر کم کیا جاتا ہے جس کی قیمتیں زیادہ ہوتی ہیں۔
جانچ کے لیے ثبوت کی ضرورت ہوتی ہے: ایک معتبر صنعت کار کو شفاف فیکٹری ایکسیپٹنس ٹیسٹنگ (FAT) اور ٹولنگ ٹولرنس کی گارنٹی پیش کرنی چاہیے۔
کامل پائپ جوڑ حاصل کرنے کے لیے آپریٹرز کو مادی رویے کو سمجھنا چاہیے۔ پیویسی اور ایچ ڈی پی ای لاگو حرارت پر مختلف رد عمل ظاہر کرتے ہیں۔ وہ ساکیٹنگ مرحلے کے دوران انتہائی خصوصی ہینڈلنگ کا مطالبہ کرتے ہیں۔
سخت پیویسی پروسیسنگ کے دوران سخت درجہ حرارت کنٹرول کا مطالبہ کرتا ہے۔ ضرورت سے زیادہ گرمی مواد کی تیزی سے انحطاط اور سطح کے جلنے کا سبب بنتی ہے۔ بنانے سے پہلے آپ کو پائپ کے سروں کو یکساں طور پر گرم کرنا چاہیے۔ ٹولنگ کی ضروریات مخصوص مشترکہ قسم کی بنیاد پر مختلف ہوتی ہیں۔ سالوینٹ سیمنٹ کے جوڑ ایک سیدھے سادے U قسم کے ساکٹ ڈیزائن کا استعمال کرتے ہیں۔ Elastomeric رنگ کے جوڑوں کو ایک پیچیدہ R-type ساکٹ کی ضرورت ہوتی ہے۔ آپریٹرز عام طور پر ایک سرشار پر انحصار کرتے ہیں۔ پیویسی پائپ بیلنگ مشین ۔ ان ڈیمانڈنگ پروفائلز کے لیے یہ مشینیں گرم پیویسی کو درست طریقے سے شکل دینے کے لیے صحت سے متعلق مینڈریل کا استعمال کرتی ہیں۔ عام غلطیاں اس وقت ہوتی ہیں جب آپریٹرز ہیٹنگ سائیکل میں جلدی کرتے ہیں۔ جلدی کرنے سے ٹوٹنے والے جوڑوں کا سبب بنتا ہے جو دباؤ میں ناکام ہوجاتے ہیں۔
ٹھیکیدار بنیادی طور پر فیلڈ میں بٹ فیوژن تکنیک کا استعمال کرتے ہوئے HDPE پائپوں میں شامل ہوتے ہیں۔ تاہم، مخصوص میونسپل ایپلی کیشنز کو اب بھی ساکٹڈ جوڑوں کی ضرورت ہوتی ہے۔ ایچ ڈی پی ای اپنے بڑے تھرمل ماس کی وجہ سے منفرد چیلنجز متعارف کرواتا ہے۔ پولیمر ایک مضبوط میموری اثر بھی دکھاتا ہے۔ گرم مواد شدت سے اپنی اصل نکالی ہوئی شکل میں واپس آنا چاہتا ہے۔ جب تک پائپ محفوظ رہے تو آپ کو ٹھنڈک کے توسیعی اوقات کا اطلاق کرنا چاہیے۔ پولیمر مکمل طور پر سیٹ ہونے تک مخصوص اندرونی مینڈریل شکل کو برقرار رکھتے ہیں۔ ٹھنڈک کے اس اہم مرحلے میں جلدی کرنا بیضہ دانی کے مسائل کی ضمانت دیتا ہے۔ یہ ہمیشہ کمزور جوڑوں اور مہنگے متبادل کی طرف جاتا ہے۔
سہولیات کو سامان خریدنے سے پہلے اپنے موجودہ پروڈکٹ مکس کا جائزہ لینا چاہیے۔ اپنے آپ سے یہ عملی سوالات پوچھیں:
کیا آپ روزانہ صرف سخت پیویسی پائپ پر کارروائی کرتے ہیں؟
کیا آپ کی سہولت پی وی سی اور ایچ ڈی پی ای بیچوں کے درمیان باقاعدگی سے تبدیل ہوتی ہے؟
کیا آپ کا پروڈکشن شیڈول سست HDPE کولنگ کے اوقات کو محفوظ طریقے سے ایڈجسٹ کر سکتا ہے؟
آپ اعلی حجم، سنگل میٹریل رنز کے لیے ایک سرشار مشین کا انتخاب کر سکتے ہیں۔ متبادل طور پر، آپ دوہری مقصدی نظام منتخب کر سکتے ہیں۔ دوہری نظاموں کو مواد کے درمیان محفوظ طریقے سے سوئچ کرنے کے لیے جدید کنٹرول ترکیبوں کی ضرورت ہوتی ہے۔ وہ بہت زیادہ لچک پیش کرتے ہیں لیکن انتہائی ہنر مند آپریٹرز کا مطالبہ کرتے ہیں۔
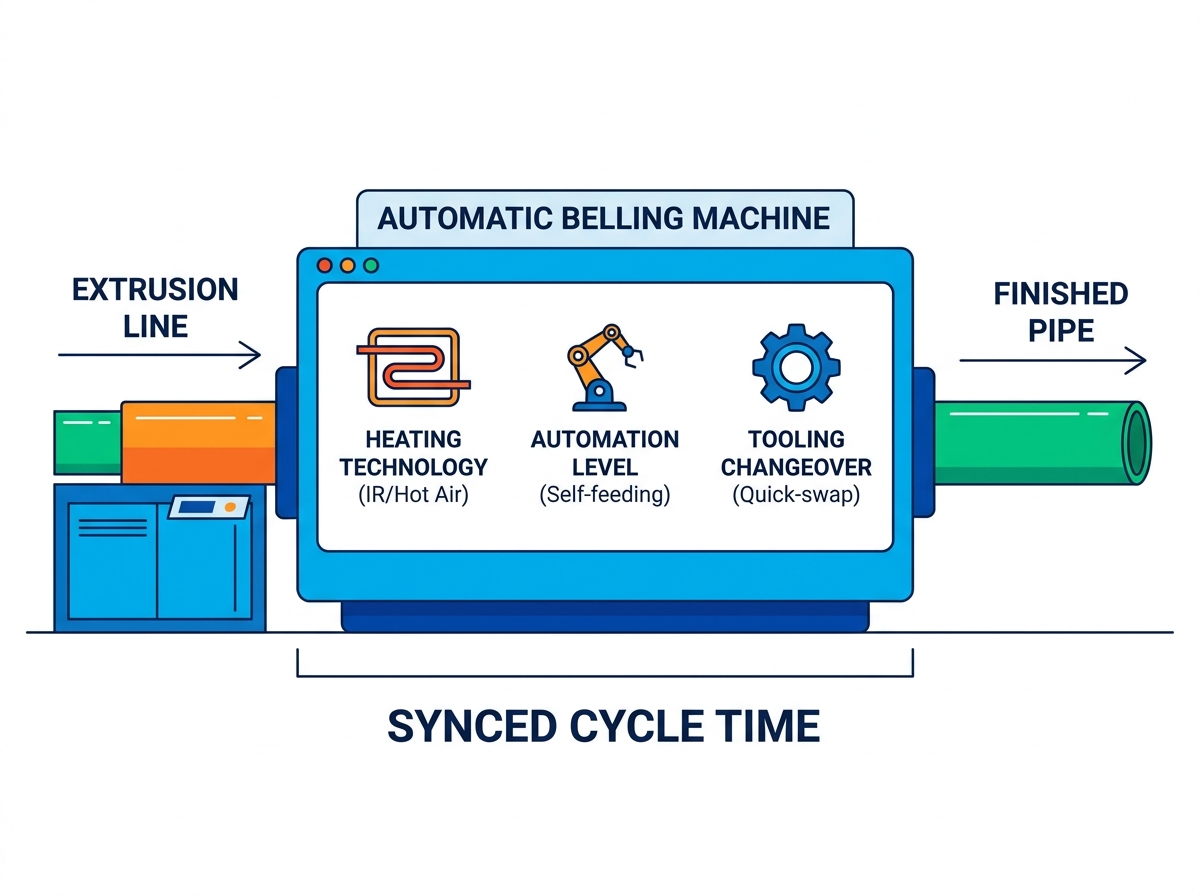
صحیح آلات کے انتخاب میں حرارتی طریقوں کا اچھی طرح سے تجزیہ کرنا شامل ہے۔ آپ کو آٹومیشن کی سطحوں اور تبدیلی کی کارکردگی کا بھی جائزہ لینا چاہیے۔ یہ عناصر آپ کی روزانہ فیکٹری کی پیداوار کو براہ راست متاثر کرتے ہیں۔
حرارتی طریقہ کار یہ بتاتا ہے کہ آپ کتنی تیزی سے پائپ پر کارروائی کر سکتے ہیں۔ آپ عام طور پر شارٹ ویو انفراریڈ (IR) ہیٹنگ اور گرم ہوا کی گردش کے درمیان انتخاب کرتے ہیں۔ ہم نے ذیل میں موازنہ چارٹ میں بنیادی اختلافات کا خاکہ پیش کیا۔
فیچر کیٹیگری |
شارٹ ویو انفراریڈ (IR) |
گرم ہوا کی گردش |
|---|---|---|
حرارتی رفتار |
بہت تیز، فوری حرارت کی منتقلی۔ |
آہستہ، درجہ حرارت میں بتدریج اضافہ |
دخول کی گہرائی |
سطح کی سطح پر فوکس، جھلسنے کا خطرہ |
گہری، یکساں دیوار کی رسائی |
بہترین ایپلی کیشن |
پتلی دیواروں والے پائپ، تیز رفتار لائنیں۔ |
موٹی دیواروں والے پریشر پائپ |
توانائی کی کارکردگی |
تیز رفتار سائیکلوں کے لئے اعلی کارکردگی |
اعتدال پسند کارکردگی، اچھی موصلیت کی ضرورت ہے |
مزدوری کی لاگتیں آج مینوفیکچرنگ مارجن میں مسلسل اضافہ کرتی ہیں۔ ایک خودکار بیلنگ مشین تمام شفٹوں میں دستی مداخلت کو نمایاں طور پر کم کرتی ہے۔ ان مزدوروں کو بچانے والی خودکار خصوصیات پر غور کریں:
خود کھانا کھلانے والی میزیں پائپوں کو براہ راست مرکزی اخراج لائن سے کھینچتی ہیں۔
خودکار انجیکشن سسٹم تیار شدہ مصنوعات کو سٹوریج ریک پر صفائی کے ساتھ اسٹیک کرتے ہیں۔
ذہین غلطی کا پتہ لگانے والے الارم آپریٹرز کو فوری طور پر حرارتی ناکامی پر مطلع کرتے ہیں۔
روبوٹک ہتھیار ہیوی ڈیوٹی پائپوں کو محفوظ طریقے سے انسانی لفٹنگ کے بغیر ہینڈل کرتے ہیں۔
یہ خودکار خصوصیات مسلسل نگرانی کے بغیر پیداوار کو آسانی سے آگے بڑھاتی رہتی ہیں۔ آپریٹرز دستی مشقت کے بجائے سخت کوالٹی کنٹرول پر توجہ مرکوز کر سکتے ہیں۔
بار بار مصنوعات کی تبدیلیوں کے دوران ڈاؤن ٹائم منافع کو برباد کر دیتا ہے۔ آپ کو اندازہ کرنا چاہیے کہ آپریٹرز کتنی جلدی مینڈریل کو تبدیل کر سکتے ہیں۔ تمام فارمنگ کلیمپس پر فوری ریلیز میکانزم تلاش کریں۔ آپریٹرز کو مختلف پائپ قطروں کے لیے ٹولنگ کو آسانی سے تبدیل کرنا چاہیے۔ موثر مشینیں تیس منٹ کے اندر مکمل تبدیلی کی اجازت دیتی ہیں۔ طویل سیٹ اپ قیمتی مینوفیکچرنگ گھنٹے اور اسٹال ڈیلیوری کو ضائع کرتے ہیں۔ ایک عام بہترین پریکٹس میں اگلے ٹولنگ سیٹ کو پہلے ہی قریب میں رکھنا شامل ہے۔ یہ اسٹیجنگ چلنے کے وقت کو کم کرتا ہے اور پورے سویپ کو تیز کرتا ہے۔
ایک اعلی کارکردگی والی ساکیٹنگ یونٹ آزادانہ طور پر صفر قدر فراہم کرتا ہے۔ اسے آپ کے موجودہ فیکٹری ورک فلو میں بغیر کسی رکاوٹ کے ضم ہونا چاہیے۔ انضمام کے لیے محتاط ریاضیاتی حسابات اور فزیکل فلور پلاننگ کی ضرورت ہوتی ہے۔
آپ کے ڈاون اسٹریم کا سامان اپ اسٹریم آؤٹ پٹ کی شرحوں سے بالکل مماثل ہونا چاہیے۔ آپ کو درست طریقے سے دور کی رفتار کا حساب لگانا چاہیے۔ اپنے موجودہ کا اندازہ لگائیں۔ ایچ ڈی پی ای پائپ اخراج لائن یا پیویسی سیٹ اپ۔ اگر آپ کا ایکسٹروڈر تین معیاری پائپ فی منٹ بناتا ہے تو غور سے سنیں۔ بیلنگ یونٹ کو کم از کم تین پائپ فی منٹ پر عملدرآمد کرنا چاہیے۔ سائیکل کے اوقات سے مماثل نہ ہونا فرش کے بڑے پیمانے پر ڈھیروں کا سبب بنتا ہے۔ آپ کو آخر کار مصنوعی طور پر extruder کو سست کرنا پڑے گا۔ یہ سست روی ایکسٹروڈر کی حقیقی پیداواری صلاحیت کو مکمل طور پر ضائع کر دیتی ہے۔
جدید فیکٹریاں متحد کنٹرول نیٹ ورکس پر بہت زیادہ انحصار کرتی ہیں۔ ساکیٹنگ یونٹ کو قابل پروگرام لاجک کنٹرولر (PLC) مطابقت کی ضرورت ہے۔ معروف بلڈرز سیمنز یا مٹسوبشی جیسے بڑے پیمانے پر قبول شدہ برانڈز استعمال کرتے ہیں۔ یہ مطابقت پورے ڈیٹا کی ہموار ترسیل کو یقینی بناتی ہے۔ پلاسٹک پائپ کی پیداوار لائن . خودکار رفتار ایڈجسٹمنٹ شدید رکاوٹوں کو بننے سے روکتی ہے۔ مین لائن ساکیٹنگ یونٹ کو آسانی سے سگنل دے سکتی ہے۔ یہ مشین کو ریئل ٹائم بہاؤ کی بنیاد پر خود بخود رفتار بڑھانے یا سست کرنے کو کہتا ہے۔
فزیکل فٹ پرنٹ ہر جگہ عمل درآمد کا ایک اہم خطرہ لاحق ہے۔ فیکٹری کے فرش کی جگہ مینوفیکچررز کے لیے ایک پریمیم اثاثہ بنی ہوئی ہے۔ آپ کو دستیاب منزل کے رقبے کی درست طریقے سے پیمائش کرنی چاہیے۔ یقینی بنائیں کہ حرارتی اوون کے جسمانی طول و عرض آرام سے فٹ ہوں۔ تصدیق کریں کہ پائپ جمع کرنے والی میزیں آپ کی موجودہ ترتیب کے مطابق ہیں۔ فورک لفٹ تک رسائی اور روزانہ دیکھ بھال کرنے والے اہلکاروں کے لیے مناسب کمرہ چھوڑ دیں۔ ایک تنگ تنصیب روزمرہ کے کاموں کو پیچیدہ بناتی ہے اور حفاظت کے شدید خطرات پیدا کرتی ہے۔ ہمیشہ اپنی فیکٹری کے فرش پر ٹیپ کا استعمال کرتے ہوئے مشین کی ترتیب کا نقشہ بنائیں۔
پروکیورمنٹ ٹیمیں بعض اوقات ابتدائی اسٹیکر کی قیمتوں پر بہت زیادہ توجہ مرکوز کرتی ہیں۔ یہ محدود نقطہ نظر بڑے پیمانے پر طویل مدتی آپریشنل اخراجات کو نظر انداز کرتا ہے۔ صنعتی ہیٹر کو مسلسل چلانے سے سہولت کا بجٹ تیزی سے ختم ہو جاتا ہے۔
موٹے پلاسٹک پولیمر کو گرم کرنے کے لیے روزانہ بے پناہ بجلی کی ضرورت ہوتی ہے۔ پرانے ماڈلز تیزی سے محیطی کارخانے کے ماحول میں گرمی کا اخراج کرتے ہیں۔ ایک توانائی کی بچت کرنے والی بیلنگ مشین اس کی بجائے بھاری موصل ہیٹنگ اوون استعمال کرتی ہے۔ یہ برقی ڈرا کو کم سے کم کرنے کے لیے اندرونی گرمی کو برقرار رکھتا ہے۔ سروو سے چلنے والے ہائیڈرولک اور نیومیٹک سسٹم ایک اور بڑا اپ گریڈ پیش کرتے ہیں۔ وہ صرف فعال مکینیکل حرکت کے دوران طاقت کھینچتے ہیں۔ روایتی مسلسل چلنے والی موٹریں سستی کے دوران مسلسل توانائی ضائع کرتی ہیں۔ یہ انجینئرڈ بہتری آپ کے کلو واٹ فی گھنٹہ کے استعمال کو کافی حد تک کم کرتی ہے۔ آپ کو ماہانہ یوٹیلیٹی بلوں میں تقریباً فوری طور پر نمایاں کمی نظر آئے گی۔
مسلسل حرارتی اور درست مکینیکل تشکیل مسترد شدہ مصنوعات کو کم کرتی ہے۔ کمزور جوڑ اور شدید بیضوی مسائل آپریٹرز کو پائپ سکریپ کرنے پر مجبور کرتے ہیں۔ ہر سکریپ شدہ پائپ ضائع شدہ کنواری رال اور ضائع شدہ وقت کی نمائندگی کرتا ہے۔ یہ اسے نکالنے میں خرچ ہونے والے مہنگے لیبر گھنٹے بھی ضائع کرتا ہے۔ اعلی معیار کی ساکیٹنگ کا سامان یقینی بناتا ہے کہ ہر پائپ سخت جہتی رواداری کو پورا کرتا ہے۔ آپ مزید خام مال کو فروخت کے قابل سامان میں تبدیل کر کے پیسے بچاتے ہیں۔
آپ منطقی طور پر حقیقی مالیاتی اثرات کا اندازہ لگا سکتے ہیں۔ صرف انوائس کے بجائے اپنے جامع پانچ سالہ آپریشنل اخراجات کا حساب لگائیں۔ مختلف مشینی ماڈلز کا درست طریقے سے موازنہ کرنے کے لیے اس سادہ ریاضیاتی فریم ورک کا استعمال کریں:
پیشگی مشین کی خریداری کی قیمت کا تعین کریں۔
پانچ سال کی مدت میں متوقع توانائی کے استعمال کو شامل کریں۔
تخمینی احتیاطی دیکھ بھال اور بریک ڈاؤن ڈاؤن ٹائم اخراجات شامل کریں۔
اسکریپ کی کم شرحوں سے محفوظ شدہ خام مال کی قیمت کو گھٹائیں۔
یہ سیدھا فریم ورک سامان کی حقیقی قدر کو ظاہر کرتا ہے۔ کارآمد مشینیں بنیادی طور پر افادیت اور سکریپ کی بچت کے ذریعے وقت کے ساتھ ساتھ اپنے لیے ادائیگی کرتی ہیں۔
وینڈر کا انتخاب اتنا ہی وزن رکھتا ہے جتنا کہ تکنیکی مشین کی وضاحتیں۔ آپ کو ایک قابل اعتماد پارٹنر کی ضرورت ہے جو مستقل مدد فراہم کرنے کے قابل ہو۔
پلاسٹک کے سامان کو سورس کرتے وقت عام مشینری بنانے والوں سے پرہیز کریں۔ ایک سرشار تلاش کریں۔ اس کے بجائے بیلنگ مشین بنانے والا ۔ انہیں پائپ کے اخراج کے بہاو کے سامان میں خصوصی طور پر مہارت حاصل کرنی چاہیے۔ ماہر معمار پیچیدہ پولیمر بہاؤ اور سکڑنے کی شرح کو سمجھتے ہیں۔ وہ فیکٹری کے تلخ حقائق کو کسی سے بہتر سمجھتے ہیں۔ ان کی انجینئرنگ ٹیموں نے آپ کو درپیش پروسیسنگ کے عین مسائل کو پہلے ہی حل کر لیا ہے۔
معاہدوں پر دستخط کرنے سے پہلے ان کی صنعت کے سرٹیفیکیشن کی سختی سے تصدیق کریں۔ ان کے پاس معیاری CE یا ISO مینوفیکچرنگ سرٹیفیکیشن ہونا چاہیے۔ زیادہ اہم بات یہ ہے کہ انہیں علاقائی معیارات کے مطابق ٹولنگ بنانا چاہیے۔ ان سے ASTM، DIN، یا ISO کے تقاضوں کی تعمیل ثابت کرنے کو کہیں۔ ناقص ٹولنگ کے طول و عرض آپ کے تیار شدہ پائپوں کو مکمل طور پر ناقابل فروخت بنا دیں گے۔
فیکٹری قبولیت ٹیسٹ (FAT) مکمل کیے بغیر کبھی بھی کھیپ قبول نہ کریں۔ اپنے عین مطابق نمونوں کا استعمال کرتے ہوئے اس سخت ٹیسٹ کو چلانے پر اصرار کریں۔ مشین اسمبلی کو حتمی شکل دینے سے پہلے انہیں اپنے نکالے گئے پائپ بھیجیں۔ FAT عمل کئی اہم عناصر کو فوری طور پر ثابت کرتا ہے۔ یہ توثیق کرتا ہے کہ مشین وعدہ شدہ سائیکل کے اوقات کو محفوظ طریقے سے مارتی ہے۔ یہ تصدیق کرتا ہے کہ تمام ساکٹ مطلوبہ جہتی رواداری کو بالکل پورا کرتے ہیں۔ یہ تصدیق کرتا ہے کہ خودکار انجیکشن سسٹم آپ کے مخصوص پائپ وزن کو ہینڈل کرتے ہیں۔
فروخت کے بعد ان کے سروس لیول کے معاہدے (SLA) کا احتیاط سے جائزہ لیں۔ بھاری صنعتی استعمال کے تحت ہارڈ ویئر بالآخر ٹوٹ جاتا ہے۔ آپ کو خصوصی متبادل اجزاء تک فوری رسائی کی ضرورت ہے۔ ان کی ریموٹ ٹربل شوٹنگ کی صلاحیتوں کو اچھی طرح سے چیک کریں۔ کیا ان کے سافٹ ویئر انجینئرز آن لائن PLC کی خرابیوں کی تشخیص کر سکتے ہیں؟ بڑے مکینیکل خرابیوں کے لیے ان کے ٹیکنیشن کی ترسیل کے اوقات کے بارے میں پوچھیں۔ فروخت کے بعد تیز رفتار تعاون آپ کی فیکٹری کو سال بھر منافع بخش طریقے سے چلاتا رہتا ہے۔
صحیح ساکیٹنگ آلات کا انتخاب محتاط آپریشنل تجزیہ کی ضرورت ہے۔ آپ کا فیصلہ بالآخر مادی مطابقت اور سائیکل کی رفتار کی ہم آہنگی پر منحصر ہے۔ یہ تصدیق شدہ وینڈر کی وشوسنییتا پر بھی منحصر ہے۔ خراب طریقے سے ڈیزائن کیے گئے ڈاون اسٹریم آلات کو اپنی مجموعی فیکٹری آؤٹ پٹ کو محدود نہ ہونے دیں۔
آج ہی اپنی خریداری کا عمل شروع کرنے کے لیے ان فوری اگلے اقدامات پر عمل کریں:
تمام فعال پائپ سائز میں اپنی موجودہ اخراج لائن کی رفتار کا آڈٹ کریں۔
اپنے پائپ قطر کی حدود اور مشترکہ پروفائل کی ضروریات کو دستاویز کریں۔
اس ڈیٹا کو ایک حتمی درخواست برائے اقتباس (RFQ) دستاویز میں مرتب کریں۔
کسی بھی وینڈر کے معاہدوں کو حتمی شکل دینے سے پہلے شفاف FAT طریقہ کار کا مطالبہ کریں۔
A: جی ہاں، آپریٹرز ایک ہی دوہری مقصد والی مشین پر دونوں مواد پر کارروائی کر سکتے ہیں۔ تاہم، اسے مختلف ساکٹ پروفائلز کے لیے خصوصی ٹولنگ سویپ کی ضرورت ہوتی ہے۔ ہر پولیمر کی مختلف تھرمل خصوصیات کو سنبھالنے کے لیے آپ کو الگ ہیٹنگ اور کولنگ PLC ترکیبیں بھی پروگرام کرنی چاہئیں۔
A: معیاری صنعت کا لیڈ ٹائم عام طور پر 45 سے 90 دنوں تک ہوتا ہے۔ یہ ٹائم لائن کافی حد تک مطلوبہ حسب ضرورت لیولز، اندرونی مینڈرلز کی پیچیدگی، اور موجودہ فیکٹری ورک بوجھ پر منحصر ہے۔ خصوصی دوہری مقصد والی مشینیں عام طور پر 90 دن کے نشان کے قریب پہنچ جاتی ہیں۔
A: مشین آنے والی پائپ پوزیشنوں کا درست پتہ لگانے کے لیے ایڈجسٹ فوٹو الیکٹرک سینسرز کا استعمال کرتی ہے۔ نیومیٹک کلیمپ پائپ کو مضبوطی سے محفوظ کرتے ہیں جب یہ ہیٹنگ زون میں داخل ہوتا ہے۔ آپریٹرز تین سے چھ میٹر تک بغیر کسی رکاوٹ کے معیاری لمبائی کو ایڈجسٹ کرنے کے لیے ان سینسر بریکٹ کو آسانی سے ایڈجسٹ کر سکتے ہیں۔


