

Прегледи: 0 Аутор: Уредник сајта Време објаве: 01.07.2026. Порекло: Сајт


Процес звоњења или утичнице служи као критични завршни корак у операцијама производње пластичних цеви. Једно уско грло овде може тренутно да уништи савршено екструдиране приносе. Руководиоци производње често потцењују механичку сложеност утичнице све док се не појаве скупи кварови на зглобовима. Нагомилавање на поду у фабрици такође се дешава брзо када покваре низводне машине. Потребна вам је веома способна опрема да бисте ефикасно елиминисали ове ризике од зглобова. Мора неприметно да одговара брзим брзинама екструзије и да контролише тренутну енергију. Овај чланак пружа менаџерима производње и тимовима за набавку конкретан оквир који се може применити. Истражићемо како да тачно проценимо основне спецификације машине. Проценићемо ризике интеграције објеката како бисмо спречили катастрофе у распореду. Такође ћете научити како тачно да проверите поузданог продавца. Ова пажљива провера обезбеђује дугорочан оперативни успех вашег објекта. Разумевањем ових техничких нијанси, можете заштитити цео процес производње. На крају ћете заштитити своје ниске профитне марже од непотребног отпада и застоја.
Материјална питања: ПВЦ и ХДПЕ захтевају фундаментално различите протоколе грејања и обликовања како би се спречила деградација материјала.
Синхронизација брзине је критична: аутоматска машина за звоно мора да одговара или премашује време циклуса вашег постојећег подешавања екструзије како би се спречило гомилање производње.
ТЦО преко првобитних трошкова: Улагање у машину за звоно која штеди енергију значајно смањује оперативне трошкове током радног века у поређењу са буџетским моделима са високим стопама отпада.
Провера захтева доказ: кредибилан произвођач треба да понуди транспарентно фабричко прихватљиво тестирање (ФАТ) и гарантоване толеранције алата.
Оператери морају разумети понашање материјала да би постигли савршене спојеве цеви. ПВЦ и ХДПЕ различито реагују на примењену топлоту. Захтевају високо специјализовано руковање током фазе утичнице.
Чврсти ПВЦ захтева строгу контролу температуре током обраде. Вишак топлоте изазива брзу деградацију материјала и сагоревање површине. Морате равномерно загрејати крајеве цеви пре формирања. Захтеви за алат се разликују у зависности од специфичног типа споја. Спојеви са растворљивим цементом користе једноставан дизајн утичнице типа У. Еластомерни прстенасти спојеви захтевају сложену утичницу типа Р. Оператери се обично ослањају на посвећеног Машина за звоњење ПВЦ цеви за ове захтевне профиле. Ове машине користе прецизне трнове за прецизно обликовање загрејаног ПВЦ-а. Уобичајене грешке се јављају када оператери убрзавају циклус грејања. Журба узрокује крхке зглобове који отказују под притиском.
Извођачи углавном спајају ХДПЕ цеви користећи технике сучеоног спајања на терену. Међутим, специфичне општинске примене и даље захтевају утичнице. ХДПЕ представља јединствене изазове због своје огромне топлотне масе. Полимер такође показује снажан ефекат памћења. Загрејани материјал очајнички жели да се врати у првобитни екструдирани облик. Морате применити продужено време хлађења док цев остаје осигурана. Специјализовани унутрашњи трнови држе облик док се полимер потпуно не стегне. Ужурбаност ове критичне фазе хлађења гарантује проблеме са овалношћу. То увек доводи до слабих зглобова и скупих замена.
Објекти морају процијенити своју тренутну понуду производа прије куповине опреме. Поставите себи ова практична питања:
Да ли свакодневно обрађујете само чврсте ПВЦ цеви?
Да ли ваш објекат редовно мења ПВЦ и ХДПЕ серије?
Да ли ваш распоред производње може безбедно да обезбеди спорије време хлађења ХДПЕ?
Можете одабрати наменску машину за велике количине, са једним материјалом. Алтернативно, можете изабрати систем двоструке намене. Двоструки системи захтевају напредне контролне рецепте за безбедно пребацивање између материјала. Они нуде велику флексибилност, али захтевају високо квалификоване оператере.
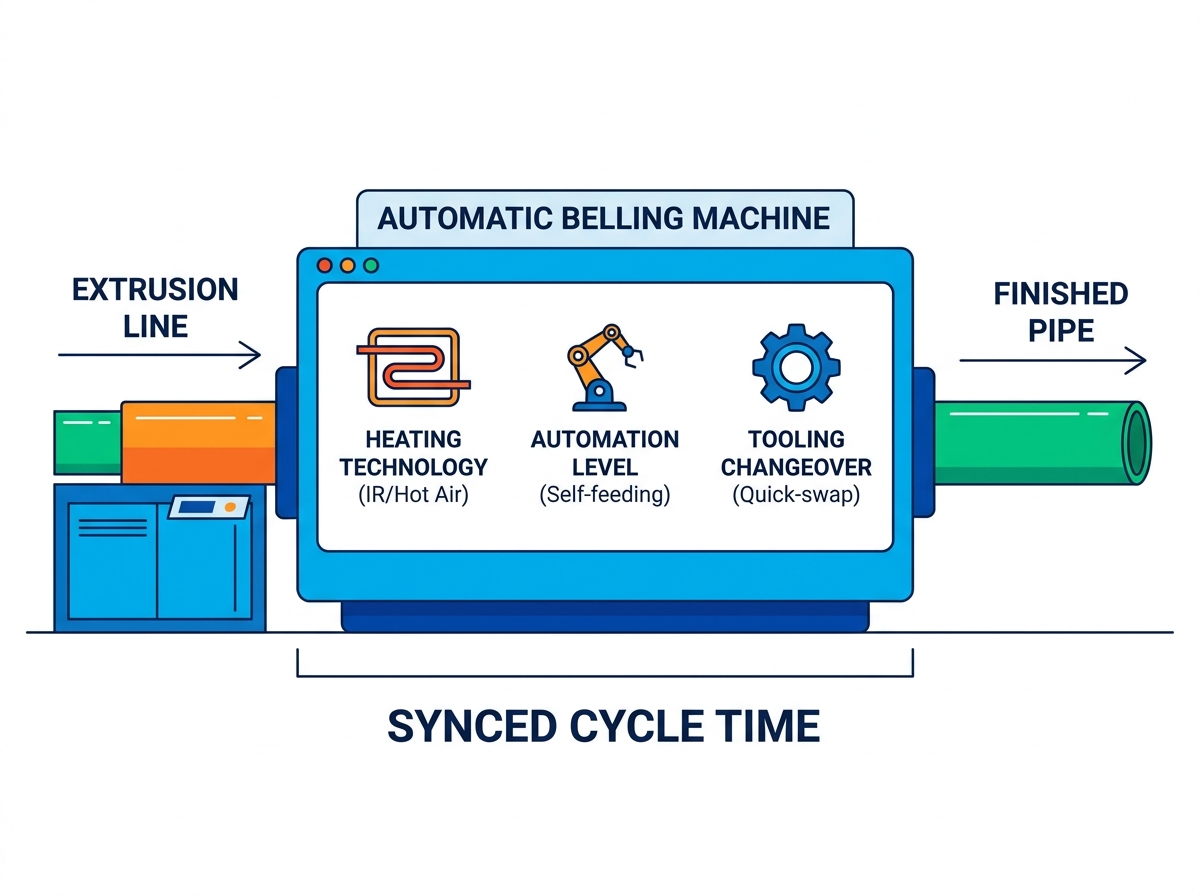
Одабир праве опреме подразумева темељну анализу метода грејања. Такође морате да прегледате нивое аутоматизације и ефикасност промене. Ови елементи директно утичу на ваш дневни фабрички принос.
Механизми грејања диктирају колико брзо можете да обрађујете цеви. Обично бирате између краткоталасног инфрацрвеног (ИР) грејања и циркулације топлог ваздуха. Навели смо основне разлике у упоредној табели испод.
Феатуре Цатегори |
Краткоталасни инфрацрвени (ИР) |
Циркулација топлог ваздуха |
|---|---|---|
Брзина грејања |
Веома брз, тренутни пренос топлоте |
Спорији, постепени пораст температуре |
Дубина пенетрације |
Фокус на нивоу површине, склон печењу |
Дубоко, равномерно продирање у зид |
Најбоља апликација |
Танкозидне цеви, линије велике брзине |
Цеви под притиском са дебелим зидовима |
Енергетска ефикасност |
Висока ефикасност за брзе циклусе |
Умерена ефикасност, захтева добру изолацију |
Трошкови рада данас константно нападају производне марже. Ан аутоматска машина за звоно значајно смањује ручну интервенцију у сменама. Размотрите ове аутоматске функције које штеде рад:
Самохранљиви столови повлаче цеви директно са главне линије за екструзију.
Аутоматски системи за избацивање уредно слажу готове производе на полице за складиштење.
Интелигентни аларми за детекцију кварова обавештавају оператере одмах у случају кварова у грејању.
Роботске руке безбедно рукују тешким цевима без напорног подизања људи.
Ове аутоматизоване функције одржавају неометано кретање производње без сталног надзора. Оператери се могу фокусирати на строгу контролу квалитета уместо на ручни рад.
Застоји уништавају профитабилност током честих промена производа. Морате проценити колико брзо оператери могу заменити трнове. Потражите механизме за брзо отпуштање на свим стезаљкама за формирање. Оператери би требало да лако мењају алате за различите пречнике цеви. Ефикасне машине омогућавају потпуне промене за мање од тридесет минута. Продужена подешавања губе вредне сате производње и заустављају испоруке. Уобичајена најбоља пракса укључује претходно постављање следећег комплета алата у близини. Ово постављање смањује време ходања и убрзава целу замену.
Утичница високих перформанси даје нулту вредност независно. Мора се неприметно интегрисати у ваш тренутни фабрички ток рада. Интеграција захтева пажљиве математичке прорачуне и физичко планирање пода.
Ваша опрема за низводно мора савршено одговарати узводним излазним стопама. Морате тачно израчунати тачну брзину извлачења. Процените своје постојеће ХДПЕ линија за екструзију цеви или ПВЦ постављање. Ако ваш екструдер производи три стандардне цеви у минути, пажљиво слушајте. Јединица за звоно мора да обрађује најмање три цеви у минути. Неусклађивање времена циклуса доводи до огромног гомилања пода. На крају ћете морати вештачки да успорите екструдер. Ово успоравање у потпуности губи прави производни капацитет екструдера.
Модерне фабрике се у великој мери ослањају на обједињене контролне мреже. Јединици за утичницу је потребна компатибилност програмабилног логичког контролера (ПЛЦ). Угледни градитељи користе широко прихваћене брендове као што су Сиеменс или Митсубисхи. Ова компатибилност обезбеђује несметан пренос података у целини производна линија пластичних цеви . Аутоматска подешавања брзине спречавају стварање озбиљних уских грла. Главна линија може лако сигнализирати јединицу за утичницу. Он говори машини да аутоматски убрза или успори на основу протока у реалном времену.
Физички отисак свуда представља значајан ризик за имплементацију. Фабрички простор остаје премиум имовина за произвођаче. Морате прецизно измерити доступну површину пода. Уверите се да физичке димензије пећи за грејање одговарају удобно. Проверите да ли табеле акумулације цеви одговарају вашем тренутном распореду. Оставите довољно простора за приступ виљушкару и особље за свакодневно одржавање. Тесна инсталација компликује свакодневне операције и ствара озбиљне опасности по безбедност. Увек прво мапирајте распоред машине користећи траку на поду ваше фабрике.
Тимови за набавку се понекад превише фокусирају на почетне цене налепница. Овај ограничени приступ игнорише огромне дугорочне оперативне трошкове. Покретање индустријских грејача континуирано брзо троши буџете објеката.
Загревање дебелих пластичних полимера захтева огромну електричну енергију дневно. Старији модели брзо пропуштају топлоту у амбијентално фабричко окружење. Ан уместо тога штедна машина за звоно користи јако изоловане пећи за грејање. Задржава унутрашњу топлоту како би се смањило електрично повлачење. Хидраулични и пнеуматски системи на серво погон нуде још једну велику надоградњу. Они црпе снагу само током активног механичког кретања. Традиционални мотори са константним радом непрекидно троше енергију док раде у празном ходу. Ова пројектована побољшања драстично смањују вашу употребу киловата по сату. Готово одмах ћете приметити значајне падове месечних рачуна за комуналије.
Конзистентно загревање и прецизно механичко обликовање смањују одбачене производе. Слаби спојеви и озбиљни проблеми са овалношћу приморавају оператере да уклоне цеви. Свака отпадна цијев представља изгубљену смолу и изгубљено вријеме. Такође троши скупе радне сате утрошене на екструдирање. Висококвалитетна опрема за утичнице осигурава да свака цев испуњава строге толеранције димензија. Уштедите новац претварањем више сировина у робу која се може продати.
Прави финансијски утицај можете проценити логично. Израчунајте свеобухватне петогодишње оперативне трошкове, а не само фактуру. Користите овај једноставан математички оквир да тачно упоредите различите моделе машина:
Одредите цену куповине машине унапред.
Додајте пројектовану потрошњу енергије у периоду од пет година.
Додајте процењене трошкове превентивног одржавања и кварова.
Одузмите уштеђену вредност сировина од нижих стопа отпада.
Овај једноставан оквир открива праву вредност опреме. Ефикасне машине у суштини плаћају саме себе током времена кроз уштеду комуналних услуга и отпада.
Избор добављача има исту тежину као и техничке спецификације машине. Потребан вам је поуздан партнер способан да пружи доследну подршку.
Избегавајте опште произвођаче машина када набављате пластичну опрему. Потражите посвећеног уместо тога произвођач машина за звоно . Морају се специјализовати искључиво за опрему за екструзију цеви низводно. Специјализовани градитељи разумеју сложен проток полимера и стопе скупљања. Они разумеју сурову фабричку реалност боље од било кога. Њихови инжењерски тимови су већ решили тачне проблеме обраде са којима се суочавате.
Строго проверите њихове индустријске сертификате пре потписивања уговора. Требало би да имају стандардне ЦЕ или ИСО производне сертификате. Што је још важније, они морају да направе алате у складу са регионалним стандардима. Замолите их да докажу усаглашеност са АСТМ, ДИН или ИСО захтевима. Неисправне димензије алата ће учинити да ваше готове цеви потпуно не могу да се продају.
Никада не прихватајте пошиљку без комплетирања Фацтори Аццептанце Тест (ФАТ). Инсистирајте на спровођењу овог ригорозног теста користећи своје тачне узорке. Пошаљите им своје екструдиране цеви пре него што заврше склапање машине. ФАТ процес тренутно доказује неколико кључних елемената. Он потврђује да машина безбедно постиже обећана времена циклуса. Потврђује да све утичнице тачно испуњавају потребне толеранције димензија. Он потврђује да аутоматизовани системи за избацивање рукују вашим специфичним тежинама цеви.
Пажљиво процените њихов уговор о нивоу услуге (СЛА) након продаје. Хардвер се на крају квари под тешком индустријском употребом. Потребан вам је тренутни приступ специјализованим резервним компонентама. Пажљиво проверите њихове могућности даљинског решавања проблема. Могу ли њихови софтверски инжењери да дијагностикују грешке ПЛЦ-а на мрежи? Питајте о времену отпреме њиховог техничара за веће механичке кварове. Брза подршка након продаје омогућава да ваша фабрика ради профитабилно током целе године.
Избор праве опреме за утичнице захтева пажљиву оперативну анализу. Ваша одлука на крају зависи од компатибилности материјала и синхронизације брзине циклуса. Такође зависи од верификоване поузданости добављача. Не дозволите да лоше дизајнирана опрема за низводно ограничи вашу укупну фабричку производњу.
Пратите ове непосредне следеће кораке да бисте започели процес набавке данас:
Прегледајте тренутне брзине екструзионих линија за све активне величине цеви.
Документујте своје тачне опсеге пречника цеви и захтеве профила спојева.
Саставите ове податке у дефинитивни документ Захтева за понуду (РФК).
Захтевајте транспарентне ФАТ процедуре пре финализације уговора са добављачима.
О: Да, оператери могу да обрађују оба материјала на једној машини двоструке намене. Међутим, то захтева специјализовану замену алата за различите профиле утичница. Такође морате програмирати различите рецепте за грејање и хлађење ПЛЦ-а да бисте се носили са различитим термичким својствима сваког полимера.
О: Стандардно време испоруке у индустрији се обично креће од 45 до 90 дана. Овај временски оквир у великој мери зависи од потребних нивоа прилагођавања, сложености унутрашњих трнова и тренутних фабричких оптерећења. Специјализоване машине са двоструком наменом обично се приближавају 90-дневној граници.
О: Машина користи подесиве фотоелектричне сензоре да прецизно детектује долазне позиције цеви. Пнеуматске стезаљке чврсто причвршћују цев када уђе у зону грејања. Оператери могу лако да подесе ове носаче сензора како би се прилагодили стандардним дужинама у распону од три до шест метара неприметно.


