

ကြည့်ရှုမှုများ- 0 စာရေးသူ- Site Editor ထုတ်ဝေချိန်- 2026-07-04 မူရင်း- ဆိုက်


ပိုက်နှင့် ပိုက်ထုတ်လုပ်ခြင်းအတွက် အရင်းအနှီးပစ္စည်းကိရိယာများ ဝယ်ယူရေးသည် လုံးဝတိကျမှု လိုအပ်သည်။ သင်သည် ရုပ်ပိုင်းဆိုင်ရာသိပ္ပံ၊ လိုချင်သော ပူးတွဲဂျီသြမေတြီများနှင့် သင်၏နေ့စဉ်ထုတ်လုပ်မှုအပိုင်းတို့အကြား တင်းကျပ်သော ချိန်ညှိမှု လိုအပ်ပါသည်။ ထုတ်လုပ်မှုလိုအပ်ချက်များနှင့် ပုံမှန်မဟုတ်သော စက်စွမ်းရည်များကို မှားယွင်းစေခြင်းသည် နယ်ပယ်တွင် ကပ်ဆိုးအဆစ်ချို့ယွင်းမှုကို ဖြစ်စေသည်။ မှားယွင်းသော ပုံသဏ္ဍာန်နည်းလမ်းများကို အသုံးပြုသည့်အခါ လက်ခံနိုင်ဖွယ်မရှိသော အပိုင်းအစများနှင့် ဆိုးရွားသော ရေအောက်ပိုင်း ပိတ်ဆို့မှုများကို ကြုံတွေ့ရနိုင်သည်။
ဤပြည့်စုံသောလမ်းညွှန်ချက်သည် socketing ကိရိယာများနှင့် ယေဘူယျပိုက်အဆုံးဟောင်းများကြား အရေးပါသော နည်းပညာပိုင်းခြားနားချက်များကို ပိုင်းခြားထားသည်။ သင့်ထုတ်လုပ်ရေးမန်နေဂျာများနှင့် ဝယ်ယူရေးအဖွဲ့များသည် မှန်ကန်သောနည်းပညာကို ထိထိရောက်ရောက် ဆန်ခါတင်စာရင်းတွင် ကူညီပေးပါမည်။ စျေးရောင်းသူများကို အကဲဖြတ်နည်းကို အတိအကျ လေ့လာနိုင်ပြီး ဤစနစ်များကို သင့်ကြမ်းပြင်တွင် ပေါင်းစည်းနိုင်မည်ဖြစ်သည်။ ဤစက်ပိုင်းဆိုင်ရာ ကွဲပြားချက်များကို နားလည်ခြင်းဖြင့်၊ သင်သည် သင့်လျှောက်လွှာနှင့် ကိုက်ညီသော စက်များကို လုံခြုံအောင် ပြုလုပ်နိုင်သည်။
လျှောက်လွှာဝေငှခြင်း- ခေါင်းလောင်းစက်များသည် အပူနှင့်မှိုပုံသဏ္ဍာန်ကို မှီခိုအားထားရသော သာမိုပလတ်စတစ်ပိုက်များ (PVC၊ HDPE၊ CPVC) အတွက် ရည်ရွယ်ချက်ဖြင့် တည်ဆောက်ထားခြင်းဖြစ်ပြီး၊ အဆုံးပုံစံစက်များသည် သတ္တုများအတွက် စက်ပိုင်းဆိုင်ရာ အအေးခံခြင်း (နှင့်ရံဖန်ရံခါ တောင့်တင်းသော ပိုလီမာများ) ကို အသုံးပြုကြသည်။
လုပ်ငန်းစဉ်မက္ကင်းနစ်- Belling သည် အဆစ်များကို ချိတ်ဆက်ရန် (အရည်သယ်ယူပို့ဆောင်ရေး) အတွက် socket တစ်ခုကို ဖန်တီးသည်။ စက်ပိုင်းဆိုင်ရာ စည်းဝေးပွဲများ သို့မဟုတ် မော်တော်ယာဥ်/HVAC အရည်လိုင်းများအတွက် ပိုက်၏ အချင်း သို့မဟုတ် ပုံသဏ္ဍာန် (မီးတောက်ခြင်း၊ ပုတီးစေ့များ၊ လျှော့ချခြင်း) ကို ပြောင်းလဲစေသည်။
ပေါင်းစည်းခြင်း- အလိုအလျောက်ခေါင်းလောင်းစက်များသည် ပုံမှန်အားဖြင့် ထုတ်ယူခြင်းလိုင်းများ၏ အောက်ဘက်ပိုင်းတွင် တိုက်ရိုက်ထပ်တူပြုထားသော်လည်း၊ အဆုံးဟောင်းများသည် သီးခြားဆဲလ်များတွင် သို့မဟုတ် CNC bender များနှင့်အတူ လုပ်ဆောင်လေ့ရှိပါသည်။
ရောင်းသူရင်းမြစ်- belling machine ထုတ်လုပ်သူနှင့် ပိုက်အဆုံးဖွဲ့စည်းခြင်း ပေးသွင်းသူအား အကဲဖြတ်ခြင်းတွင် မတူညီသောစံနှုန်းများ လိုအပ်သည်—ယခင်အတွက် အပူပေးသည့် တူညီမှုအပေါ် အာရုံစိုက်ကာ၊ နောက်တစ်ခုအတွက် ဟိုက်ဒရောလစ် တွန်းအား/ကိရိယာတန်ဆာပလာဝတ်ဆင်မှုတို့ကို အကဲဖြတ်ရန် လိုအပ်ပါသည်။
မှန်ကန်သော စက်ယန္တရားများကို ရွေးချယ်ခြင်းသည် အခြေခံကျသော စွမ်းရည်များကို နားလည်ခြင်းဖြင့် စတင်သည်။ စက်အမျိုးအစားတစ်ခုစီသည် လုံးလုံးလျားလျားကွဲပြားသော ရုပ်ပိုင်းဆိုင်ရာမူများနှင့် အဆုံးအသုံးပြုသည့်အက်ပ်များကို ပစ်မှတ်ထားသည်။
ပလပ်စတစ်ပိုက်ခေါင်းလောင်းစက်သည် တင်းကျပ်သော အပူထိန်းညှိမှုဆိုင်ရာ စည်းမျဉ်းများပေါ်တွင် လုပ်ဆောင်သည်။ လုပ်ငန်းတစ်ခုအဖြစ် ၎င်းကို ရည်ညွှန်းပြောဆိုသည်ကို သင်မကြာခဏကြားရလိမ့်မည်။ PVC ပိုက် socketing စက် ။ ၎င်း၏အဓိကလုပ်ဆောင်ချက်မှာ သာမိုပလတ်စတစ်ပိုက်၏အဆုံးကို ပျော့ပျောင်းစေရန် ထိန်းချုပ်ထားသော အပူအပူပေးစနစ်ကို အသုံးပြုခြင်းဖြစ်သည်။ ပလပ်စတစ်သည် ပျော့ပျောင်းသောအခြေအနေသို့ရောက်သည်နှင့် စက်သည် mandrel သို့မဟုတ် ပြင်ပမှိုကို အသုံးပြုသည်။ စနစ်များသည် ခေါင်းလောင်း သို့မဟုတ် socket တစ်ခုဖွဲ့စည်းရန် လေဟာနယ် သို့မဟုတ် ဖိအားအကူအညီကို မကြာခဏအသုံးပြုသည်။ ယေဘူယျ ဂျီဩမေတြီပရိုဖိုင်များတွင် U-type၊ R-type သို့မဟုတ် စတုဂံခြေစွပ်များ ပါဝင်သည်။
integral joints များဖန်တီးရန်အတွက် သင်သည် ဤစက်များကို အဓိကအသုံးပြုသည်။ ဤအဆစ်များသည် အရည်သယ်ယူပို့ဆောင်ရေး အခြေခံအဆောက်အအုံအတွက် အရေးကြီးပါသည်။ ၎င်းတို့သည် ရေပိုက်၊ ရေနုတ်မြောင်း၊ မိလ္လာနှင့် လျှပ်စစ်ပြွန်စနစ်များကို ယုံကြည်စိတ်ချစွာ ဆောင်ရွက်ပေးသည်။ socket သည် တူညီသောပိုက်နှစ်ခုကို အပြစ်ကင်းစင်စွာ ချိတ်ဆက်နိုင်စေပါသည်။ ဤ interlocking လုပ်ငန်းစဉ်သည် ပြင်ပအချိတ်အဆက်များအတွက် လိုအပ်မှုကို ဖယ်ရှားပေးပါသည်။
ပိုက်အဆုံးစက်သည် ပြင်ပအပူအစား ကြီးမားသောစက်မှုစွမ်းအားကို အသုံးပြုသည်။ ၎င်းသည် ဟိုက်ဒရောလစ်၊ အနုမြူ သို့မဟုတ် ဆာဗို-လျှပ်စစ်ပါဝါစနစ်များကို လွှမ်းမိုးထားသည်။ စက်သည် ဤစွမ်းအားကို ram၊ rotary tools သို့မဟုတ် segmented dies မှတဆင့် ပို့ပေးသည်။ ဤကိရိယာများသည် တောင့်တင်းသောပြွန် သို့မဟုတ် ပိုက်၏ပုံသဏ္ဍာန်ကို အမြဲတမ်းပြောင်းလဲစေသည်။ စက်သည် ချဲ့ထွင်ခြင်း၊ လျှော့ချခြင်း၊ မီးတောက်ခြင်း၊ ပုတီးစေ့များ လျင်မြန်စွာ ကုန်ဆုံးသွားသော ပိုက်များကို ထူလာစေသည်။
စက်ပိုင်းဆိုင်ရာ စည်းဝေးပွဲများအတွက် သင်သည် ဤစက်ပစ္စည်းကို ပုံမှန်အားဖြင့် အသုံးပြုသည်။ ၎င်း၏အဓိကအသုံးပြုမှုကိစ္စများတွင် မော်တော်ယာဥ်အိတ်ဇောစနစ်များ၊ အာကာသယာဉ်အရည်လိုင်းများ၊ HVAC ကွန်ရက်များနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံဘောင်များ ပါဝင်သည်။ ဖွဲ့စည်းထားသော အစွန်းများသည် ရေပိုက်များ၊ အနားကွပ်များ သို့မဟုတ် အင်ဂျင်တုံးများနှင့် ချိတ်ဆက်သည်။ ၎င်းတို့သည် belled plastics ကဲ့သို့သော တူညီသောပိုက်အရှည်များဖြင့် ပုံမှန်အားဖြင့် ရောယှက်လေ့မရှိပါ။
ထူးခြားချက် |
ခေါင်းလောင်းကိရိယာ |
End forming Equipment |
|---|---|---|
အခြေခံပစ္စည်း |
သာမိုပလတ်စတစ်များ (PVC၊ HDPE၊ CPVC) |
သတ္တုများ (သံမဏိ၊ ကြေးနီ၊ အလူမီနီယမ်) |
စည်းမျဥ်းဖွဲ့စည်းခြင်း။ |
အပူပျော့ပြောင်းခြင်းနှင့် မှိုပုံသဏ္ဍာန် |
အအေးဓာတ်နဲ့ ဖိပြီး အသေခံတယ်။ |
ဘုံရလဒ်များ |
U-type sockets၊ R-type sockets |
မီးတောက်များ၊ ပုတီးစေ့များ၊ လျှော့ချမှုများ၊ ချဲ့ထွင်မှုများ |
အသုံးပြုမှု လျှောက်လွှာ |
မြေအောက်အရည်နှင့် ကေဘယ်လ် သယ်ယူပို့ဆောင်ရေး |
မော်တော်ယာဥ်၊ အာကာသယာဉ်နှင့် တည်ဆောက်မှုဆိုင်ရာ |
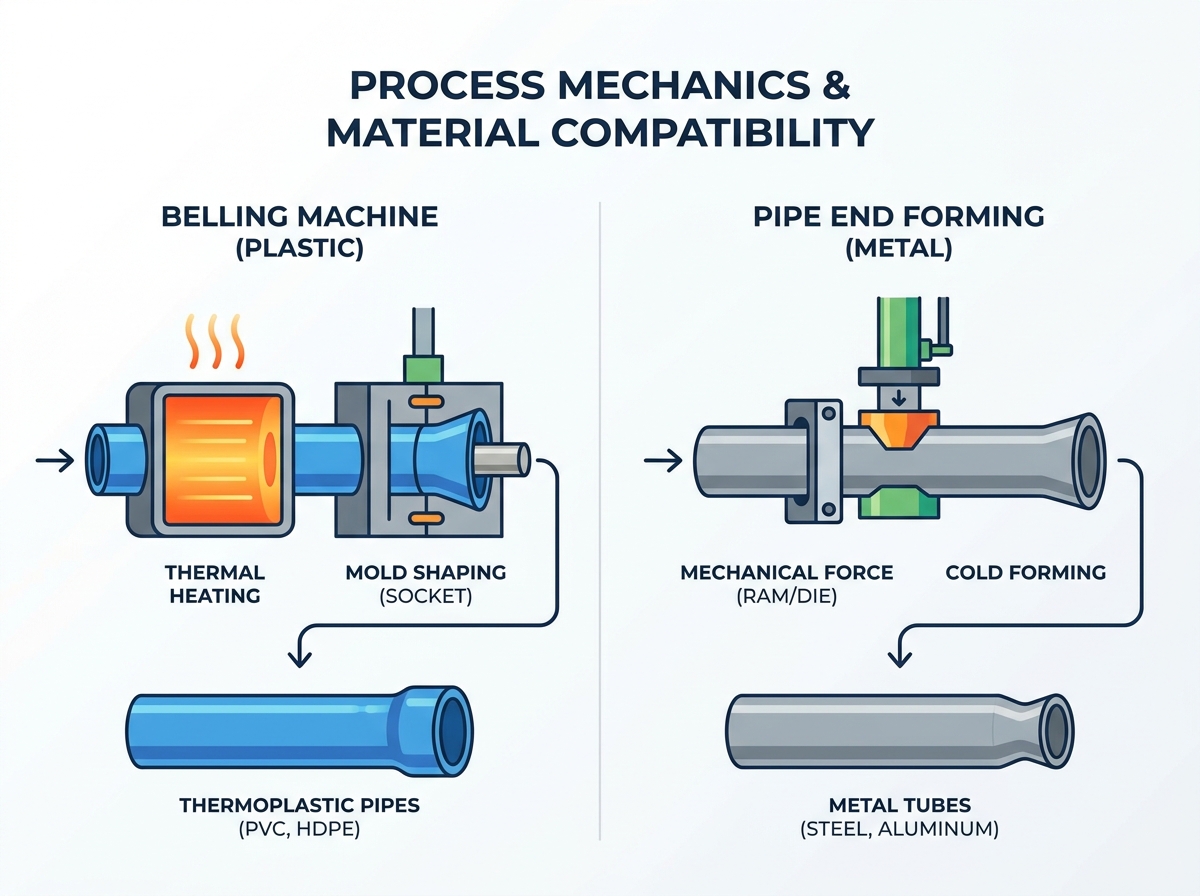
စက်ပိုင်းဆိုင်ရာ စက်ပိုင်းဆိုင်ရာများကို နားလည်ခြင်းဖြင့် ထုတ်လုပ်မှုဆိုင်ရာ စိန်ခေါ်မှုများကို မျှော်မှန်းနိုင်စေပါသည်။ ဤလုပ်ငန်းစဉ်နှစ်ခုကို မောင်းနှင်သည့် ရူပဗေဒသည် သင့်ကြမ်းပြင်အပြင်အဆင်၊ အော်ပရေတာလေ့ကျင့်ရေးနှင့် ပြုပြင်ထိန်းသိမ်းမှုအချိန်ဇယားများကို ညွှန်ကြားသည်။
Belling သည် ပိုလီမာများ၏ viscoelastic ဂုဏ်သတ္တိများအပေါ်တွင် များစွာမှီခိုနေပါသည်။ အောင်မြင်ရန်အတွက် သင်သည် အလွန်တိကျသော အပူချိန်ထိန်းချုပ်မှု လိုအပ်ပါသည်။ သင့်လျော်သောအပူပေးခြင်းသည် ပစ္စည်းပျက်စီးခြင်းကို ကာကွယ်ပေးသည်။ socket နံရံများတွင် ကြွပ်ဆတ်မှုကိုလည်း တားဆီးပေးသည်။ လည်ပတ်ရင်၊ ပလပ်စတစ်ပိုက်ခေါင်းလောင်းစက် ၊ တူညီသောအပူဖြန့်ဖြူးရန်မဖြစ်မနေလိုအပ်သည်။ အော်ပရေတာများသည် တိကျသောပိုလီမာရောစပ်ထားသော ဖန်သားအကူးအပြောင်းအပူချိန်ကို အနီးကပ်စောင့်ကြည့်ရပါမည်။
အဆုံးဖွဲ့စည်းမှုသည် သတ္တုများ၏ ductility နှင့် yield strength ပေါ်တွင် လုံးလုံးလျားလျားမှီခိုနေပါသည်။ သင်သည် ကာဗွန်သံမဏိ၊ သံမဏိ၊ ကြေးနီနှင့် အလူမီနီယမ်တို့ကို ဤနေရာတွင် လုပ်ဆောင်သည်။ အော်ပရေတာများသည် စက်နံရံပါးလွှာခြင်းကို ဂရုတစိုက်တွက်ချက်ရပါမည်။ ၎င်းတို့သည် စက်ပိုင်းဆိုင်ရာ springback အတွက်လည်း တွက်ချက်သည်။ သတ္တုသည် အသေခံဖိအားထုတ်လွှတ်ပြီးနောက် ၎င်း၏မူလပုံသဏ္ဍာန်သို့ သဘာဝအတိုင်း ပြန်သွားရန် ကြိုးစားသောအခါ Springback ဖြစ်ပေါ်သည်။ အင်ဂျင်နီယာများသည် သတ္တုကို လျော်ကြေးပေးရန် အနည်းငယ် ကွေးညွှတ်သွားစေရန် ကိရိယာတန်ဆာပလာများကို ဒီဇိုင်းဆွဲရပါမည်။
ပစ္စည်းပြင်ဆင်ရန် ဆော်သြစက်များသည် အထူးပြု အပူပေးမီးဖိုများကို အသုံးပြုသည်။ ဤမီးဖိုများတွင် အနီအောက်ရောင်ခြည်သုံးပစ္စည်းများ သို့မဟုတ် ကြွေထည်အပူပေးစက်များ ပါဝင်လေ့ရှိသည်။ Mandrels အရွယ်အစားကို ချိန်ညှိပြီးနောက် နောက်ဆုံးအတွင်းပိုင်းအတိုင်းအတာကို သတ်မှတ်ရန် ပိုက်ထဲသို့ဝင်ပါ။ လျင်မြန်သော အအေးပေးစခန်းများသည် အအေးခံထားသောရေ သို့မဟုတ် အတင်းလေကို အသုံးပြုသည်။ ဤအအေးခံခြင်းသည် နောက်ဆုံးပုံသဏ္ဍာန်ကိုချက်ချင်းသော့ခတ်သည်။ ကိရိယာတန်ဆာပလာ အပြောင်းအလဲများသည် အများအားဖြင့် မန်ဒယ်လ်ကို လဲလှယ်ခြင်းနှင့် မီးဖိုတိုင်မာများကို ချိန်ညှိခြင်းတို့ ပါဝင်ပါသည်။
End forming စနစ်များသည် ပစ္စည်းကို လုံခြုံစေရန်အတွက် လေးလံသော ကုပ်ကြိုးကို အသုံးပြု၍ အသေများကို အသုံးပြုသည်။ ၎င်းတို့သည် Punches များဖွဲ့စည်းပုံနှင့် မြင့်မားသော torque rotary ခေါင်းများကို အားကိုးသည်။ သင်၏ပြုပြင်ထိန်းသိမ်းရေးအဖွဲ့သည် ကိရိယာတန်ဆာပလာကို အဆက်မပြတ်လျှော့ချရန် အာရုံစိုက်ရပါမည်။ လေးလံသော ချောဆီများကို စဉ်ဆက်မပြတ် စီမံခန့်ခွဲရန်လည်း လိုအပ်သည်။ သတ္တုနှင့် သတ္တုပွတ်တိုက်မှုသည် ကြီးမားသော အပူနှင့် ဖိစီးမှုကို ထုတ်ပေးသည်။ သင့်လျော်သော ဆီလိမ်းခြင်းသည် ကိရိယာ၏ ဘေးဥပဒ် ချို့ယွင်းမှုနှင့် သည်းခြေတစ်ပိုင်းကို တားဆီးပေးသည်။
စက်ဝန်းအချိန်ကန့်သတ်ချက်များကို ဂရုတစိုက် ယှဉ်ကြည့်ရပါမည်။ belling throughput ကို အပူနှင့် အအေး ရူပဗေဒအားဖြင့် တင်းကြပ်စွာ ကန့်သတ်ထားသည်။ ပလတ်စတစ်များသည် စုပ်ယူပြီး အပူကို ဖြည်းညှင်းစွာ ထုတ်လွှတ်သည်။ ပိုလီမာအပြင်ပိုင်းကို မလောင်ကျွမ်းစေဘဲ အပူလွှဲပြောင်းမှုကို အလျင်စလိုမလုပ်နိုင်ပါဘူး။ End forming throughput ကို စက်ပိုင်းဆိုင်ရာ လေဖြတ်နှုန်းဖြင့် အဓိကအားဖြင့် ကန့်သတ်ထားသည်။ Servo-electric ram များသည် မယုံနိုင်လောက်အောင် လျင်မြန်စွာ ရွေ့လျားသည်။ အစိတ်အပိုင်းကိုင်တွယ်မှု အလိုအလျောက်စနစ်သည် ဤနေရာတွင် အရှိန်အဟုန်ကို သတ်မှတ်ပေးသည်။ သတ္တုဖွဲ့စည်းခြင်းစက်ဝန်းများသည် ပုံမှန်အားဖြင့် ပလပ်စတစ်အပူပေးစက်များထက် ပိုမိုမြန်ဆန်စွာပြီးဆုံးသည်။
ဤစက်များကို သင့်စက်ရုံကြမ်းပြင်တွင် သင်မည်ကဲ့သို့ထားပုံသည် သင်၏ အလုံးစုံစွမ်းဆောင်ရည်ကို ဆုံးဖြတ်သည်။ ပေါင်းစပ်နည်းဗျူဟာများသည် ပလပ်စတစ်ထုတ်ခြင်း နှင့် သတ္တုထုတ်လုပ်ခြင်းပတ်ဝန်းကျင်ကြားတွင် အလွန်ကွာခြားပါသည်။
တစ်ခု ပေါင်းစပ်ခြင်း။ အလိုအလျောက် belling machine သည် ဗျူဟာမြောက် inline layout လိုအပ်ပါသည်။ ပင်မ extruder ၏ အောက်ပိုင်းတွင် ချောမွေ့စွာ ချိန်ကိုက်ရန် ၎င်းကို သင် ဒီဇိုင်းဆွဲထားသည်။ ၎င်းသည် ပုံမှန်အားဖြင့် အောက်ပါအတိုင်းဖြစ်သည်။ HDPE ပိုက် extrusion လိုင်း သို့မဟုတ်တစ်ဦးဆက်ကပ်အပ်နှံ CPVC ပိုက်ထုတ်လုပ်မှုလိုင်း.
အော်ပရေတာများသည် ခရီးထွက်ပြီး ဂြိုလ်ဖြတ်တောက်သည့်နေရာများပြီးသည်နှင့် ချက်ချင်းပင် စက်ပစ္စည်းများကို နေရာချပေးသည်။ ၎င်းသည် အလွန်ထပ်တူကျသော PLC ထိန်းချုပ်မှုများ လိုအပ်သည်။ ဤထိန်းချုပ်မှုများသည် ပင်မ extrusion line speed အတိအကျနှင့် ကိုက်ညီပါသည်။ ဤတင်းကျပ်သော ထပ်တူပြုမှုသည် ငွေကုန်ကြေးကျများသော ပိတ်ဆို့မှုများကို ကာကွယ်ပေးသည်။ belling unit နှေးသွားပါက၊ အထက်ပိုင်း extrusion line တစ်ခုလုံး ရပ်တန့်သွားရပါမည်။ ဤရပ်တန့်မှုသည် ကြီးမားသော အမှိုက်များကို ဖန်တီးပေးသည်။
ပေါင်းစပ်ဖွဲ့စည်းခြင်းဆိုင်ရာ ပစ္စည်းကိရိယာများ ပေါင်းစပ်ခြင်းသည် အတော်လေးကို ကွာခြားလှပါသည်။ စဉ်ဆက်မပြတ်ကြိတ်စက်ဖြင့် ၎င်းကို မျဉ်းအတွင်းထားခဲသည်။ ယင်းအစား၊ သင်သည် ၎င်းကို သီးသန့်ဖန်တီးမှုဆဲလ်တစ်ခုထဲသို့ မကြာခဏ ပစ်ချပါ။ ၎င်းသည် ပုံမှန်အားဖြင့် ဖြတ်တောက်ခြင်း (သို့) ကွေးလွန်ခြင်းကို လုပ်ဆောင်သည်။ စက်ရုပ်လက်နက်များသည် ဤနေရာတွင် ပေါင်းစပ်မှုကို ကောင်းစွာကိုင်တွယ်နိုင်သည်။ ၎င်းတို့သည် အထဲသို့ ဖြတ်ပြွန်များတင်၍ လျင်မြန်စွာ သေဆုံးသည်။
သို့သော်လည်း သိသာထင်ရှားသော ချဲ့ထွင်နိုင်သည့် အန္တရာယ်များ ရှိနေပါသည်။ ကိရိယာတန်ဆာပလာ အပြောင်းအလဲအချိန်များကို လွဲမှားစွာ တွေးတောခြင်းက သင့်စွမ်းဆောင်ရည်ကို ထိခိုက်စေနိုင်သည်။ ရောနှောမှု မြင့်မားခြင်း၊ ထုထည်နည်းသော ထုတ်လုပ်မှု ပတ်ဝန်းကျင်တွင် အများဆုံး ခံစားနေကြရသည်။ အော်ပရေတာတစ်ခုသည် သတ္တုကိုပြောင်းလဲရန် နှစ်နာရီကြာလျှင် သင်၏နေ့စဉ်ထွက်ရှိမှုသည် သိသိသာသာကျဆင်းသွားပါသည်။ အမြန်တူးလ်လဲလှယ်မှုများအတွက် ကုပ်ကြိုးစနစ်များကို အကောင်းဆုံးဖြစ်အောင် လုပ်ဆောင်ရပါမည်။
Extrusion Flow |
ကုန်ကြမ်း အရည်ပျော်ခြင်း။ |
→ |
ပိုက် Extrusion |
→ |
ဖြတ်တောက်ခြင်း။ |
→ |
Inline Socketing |
Fabrication Flow |
Tube ဝယ်ယူခြင်း။ |
→ |
အသုတ်ဖြတ်ခြင်း။ |
→ |
CNC ကွေးခြင်း။ |
→ |
ဆဲလ်များဖွဲ့စည်းခြင်း |
နှိုင်းယှဉ်ခြင်း။ belling machine ထုတ်လုပ်သူနှင့် ပိုက်အဆုံးဖွဲ့စည်းခြင်း ပေးသွင်းသူသည် ကွဲပြားသော အကဲဖြတ်မှု စည်းမျဉ်းများကို တောင်းဆိုသည်။ ၎င်းတို့ကို တူညီသော အင်ဂျင်နီယာ စံနှုန်းများဖြင့် သင် မဆုံးဖြတ်နိုင်ပါ။
အပူပေးတိကျမှုသည် သင်၏ ပကတိအမြင့်ဆုံးဦးစားပေးဖြစ်သည်။ ၎င်းတို့၏အစုစုရှိ ယူနီဖောင်းအပူပေးခြင်းနည်းပညာဆိုင်ရာ အထောက်အထားများကို ရှာဖွေပါ။ ၎င်းက ASTM သို့မဟုတ် DIN ကိုက်ညီသော နံရံအထူကို socket တွင်သေချာစေသည်။ မညီမညာသော အပူသည် ပျော့ကွက်များကို ဖန်တီးပေးသည်။ အလိုအလျောက်စနစ်၏ ယုံကြည်စိတ်ချရမှုသည် အရေးကြီးပါသည်။ ပိုက်ထုတ်ခြင်းနှင့် လွှဲပြောင်းခြင်း ယန္တရားများကို အကဲဖြတ်ပါ။ ၎င်းတို့သည် ပြုတ်ကျခြင်း သို့မဟုတ် ခြစ်ခြင်းမရှိဘဲ လေးလံကြီးမားသော ပိုက်များကို ကိုင်တွယ်ရမည်ဖြစ်သည်။
အကောင်းဆုံးအလေ့အကျင့်- ၎င်းတို့၏ အပူပေးမီးဖိုများ၏ အနီအောက်ရောင်ခြည်အပူဓါတ်ကို တောင်းဆိုပါ။ ပိုက်လုံးပတ်တစ်လျှောက် အပူဖြန့်ဖြူးမှုကိုပင် ပြီးပြည့်စုံစွာ မြင်ချင်သည်။
အဖြစ်များသောအမှား- ရေအေးဂျာကင်အင်္ကျီဒီဇိုင်းကို လျစ်လျူရှုခြင်း။ အအေးနှေးခြင်းသည် ပိုက်မှ စက်မှ ထွက်ပြီးနောက် ပလပ်ပေါက် ကျုံ့သွားစေသည်။
သတ္တုလုပ်ငန်းတွင် တွန်းအားနှင့် လှည့်ထွက်မှုသည် အရေးအကြီးဆုံးဖြစ်သည်။ စက်ဘောင်၏ ရုပ်ပိုင်းဆိုင်ရာ တောင့်တင်းမှုကို အကဲဖြတ်ပါ။ ကွေးခြင်းမရှိဘဲ အမြင့်ဆုံး ဟိုက်ဒရောလစ် သို့မဟုတ် ဆာဗိုဝန်ကို ခံနိုင်ရည်ရှိရမည်။ ၎င်းသည် အပိုင်းတိုင်းအပေါ် တင်းကျပ်သော အတိုင်းအတာ ခံနိုင်ရည်ရှိမှုကို အာမခံပါသည်။ ကိရိယာတန်ဆာပလာရရှိနိုင်မှုသည် သင်၏နောက်ထပ် အဓိကဦးစားပေးဖြစ်သည်။ ထုတ်လုပ်သူ၏ စိတ်ကြိုက်ဖြတ်တောက်နိုင်စွမ်းကို အကဲဖြတ်ပါ။ ၎င်းတို့သည် စိတ်ကြိုက် Die geometries များကို လျင်မြန်စွာ ပံ့ပိုးပေးရမည်ဖြစ်သည်။ ပုံမှန်အစားထိုးကိရိယာများသည် ၎င်းတို့၏စက်ရုံတွင် အမြဲမပြတ်ရှိနေသင့်သည်။
အကောင်းဆုံးအလေ့အကျင့်- အမြင့်ဆုံးတန်ချိန်အောက်တွင် စက်ပိုင်းဆိုင်ရာ ကွဲလွဲမှုအစီရင်ခံစာကို တောင်းဆိုပါ။ အစိုင်အခဲသွန်းသံ သို့မဟုတ် လေးလံသော ဂဟေဆော်ထားသော သံမဏိဘောင်များသည် မဖြစ်မနေလိုအပ်သည်။
ဘုံအမှား- လိုအပ်သော ကုပ်ကြိုးကို လျှော့တွက်ခြင်း။ ကြိုးများထည့်သွင်းရာတွင် အားနည်းသောကြိုးများသည် ပြွန်အား ချော်ထွက်စေပြီး အစိတ်အပိုင်းကို ပျက်စီးစေသည်။
ဝယ်ယူခြင်းဆိုင်ရာ စည်းမျဉ်းအချို့သည် တစ်ကမ္ဘာလုံးတွင် သက်ရောက်သည်။ အရောင်းပြီးနောက် ပံ့ပိုးကူညီမှုသည် သင်၏ရေရှည်အောင်မြင်မှုကို သတ်မှတ်သည်။ ဒေသအလိုက် အပိုပစ္စည်းများ ရရှိနိုင်မှုကို စစ်ဆေးပါ။ ခေတ်မီ PLC မော်ဂျူးများမှတစ်ဆင့် အဝေးမှ ရောဂါရှာဖွေရေးစွမ်းရည်များကို တောင်းဆိုပါ။ ကြိုတင်ကာကွယ်သည့် ပြုပြင်ထိန်းသိမ်းမှု အစီအစဉ်များကို စောစီးစွာချမှတ်ပါ။
ဝယ်ယူစဉ်အတွင်း ဤအဆင့်များကို လိုက်နာပါ-
ရောင်းချသူ၏ စွမ်းအင်ထိရောက်မှု တိုင်းတာမှုများကို စစ်ဆေးပါ။ ဖွဲ့စည်းထားသောအပိုင်းတစ်ခုလျှင် ကီလိုဝပ်နာရီအသုံးပြုမှုကို အနီးကပ်နှိုင်းယှဉ်ပါ။
၎င်းတို့၏ software interface ကို ပြန်လည်သုံးသပ်ပါ။ HMI သည် အော်ပရေတာများအား ရာနှင့်ချီသော ထူးခြားသောအပိုင်းချက်ပြုတ်နည်းများကို သိမ်းဆည်းနိုင်စေကြောင်း သေချာပါစေ။
စက်ရုံလက်ခံစမ်းသပ်ခြင်း (FAT) ပရိုတိုကောများကို အတည်ပြုပါ။ ယူနစ်ကို မပို့ဆောင်မီ သင့်ပစ္စည်းများကို အတိအကျ လုပ်ဆောင်မည်ဖြစ်ကြောင်း သေချာပါစေ။
လက်ရှိလုပ်ငန်းလည်ပတ်မှုကုန်ကျစရိတ်များနှင့် ပတ်သက်၍ ကနဦးအရင်းအနှီးအသုံးစရိတ်ကို ဂရုတစိုက်အကဲဖြတ်ရပါမည်။ စက်ဝယ်ယူမှုအတွက်သာ ဘတ်ဂျက်ငွေချခြင်းသည် နောက်ပိုင်းတွင် ငွေကြေးအခက်အခဲဖြစ်စေသည်။ စာချုပ်မချုပ်ဆိုမီ လျှို့ဝှက်ထုတ်လုပ်ရေးကုန်ကျစရိတ်များကို သေချာစွာ ပိုင်းခြားပါ။
စွမ်းအင်သုံးစွဲမှုသည် နည်းပညာများကြားတွင် အလွန်ကွာခြားသည်။ အပူပေးသည့်မီးဖိုများသည် တည်ငြိမ်ပြီး စွမ်းအားမြင့်ပါဝါကို စဉ်ဆက်မပြတ်ဆွဲဆောင်သည်။ လျှပ်ကာအရည်အသွေးသည် ဤနေရာတွင် သင့်လစဉ်လျှပ်စစ်ဘေလ်ကို ညွှန်ပေးသည်။ အပြန်အလှန်အားဖြင့်၊ ဟိုက်ဒရောလစ်ပန့်များသည် ram stroke တွင် ချွန်ထက်သော spikes များဖြင့် ပါဝါကို ဆွဲထုတ်သည်။ ဆာဗို-လျှပ်စစ်ဟောင်းများသည် အစပိုင်းတွင် ပိုမိုကုန်ကျသော်လည်း အချိန်ကြာလာသည်နှင့်အမျှ လျှပ်စစ်ပမာဏများစွာကို သက်သာစေသည်။
ချောဆီနှင့် အအေးခံခြင်း စွန့်ပစ်ခြင်းတို့သည် ဖောယောင်ခြင်းအဆုံးသတ်ရန်အတွက် ထပ်တလဲလဲ အသုံးစရိတ်များကို ပေါင်းထည့်သည်။ အထူးပြု ပုံဆွဲဆီများ ဝယ်ရမည်။ အန္တရာယ်ရှိသော အမှိုက်များကို ဘေးကင်းစွာ စွန့်ပစ်ရန်လည်း သင် ပေးဆောင်ပါသည်။ Tooling သက်တမ်းသည်လည်း သင်၏လစဉ်ဘတ်ဂျက်ကို သိသိသာသာ သက်ရောက်မှုရှိပါသည်။ သတ္တုသေများသည် ဟောင်းနွမ်းသွားကာ ကုန်ကျစရိတ်များစွာဖြင့် ပြန်လည်ပြုပြင်ရန် လိုအပ်သည်။ ပွတ်တိုက်မှုနည်းခြင်းကြောင့် ပလတ်စတစ်အတွက် Mandrels သည် ယေဘူယျအားဖြင့် ကြာရှည်ခံပါသည်။
မွေးစားသည့်အဆင့်တွင် အန္တရာယ်လျော့ပါးရေးသည် အရေးကြီးပါသည်။ မင်းရဲ့ထုတ်လုပ်မှုခွဲတမ်းကို ကာကွယ်ရမယ်။
အသံမြည်ခြင်းအန္တရာယ်များတွင် တသမတ်တည်း အအေးခံစက်များ ပါဝင်သည်။ ၎င်းသည် အပြင်ဘက်ရှိ sockets များဆီသို့ တိုက်ရိုက် ဦးတည်စေသည်။ Out-of-round sockets များသည် ကွင်းပြင်ရှိ ဖိအားစစ်ဆေးမှုများ မအောင်မြင်ပါ။ သင်သည် တင်းကျပ်သော အပိုင်းအစနှုန်း အာမခံချက် လိုအပ်ပါသည်။ သင့်စက်ရုံကြမ်းပြင်တွင် ဆိုက်လက်ခံစစ်ဆေးမှု (SAT) တွင် ၎င်းတို့ကို တောင်းဆိုပါ။
ဖြစ်ပေါ်လာခြင်းအဆုံးသတ်ခြင်း အန္တရာယ်များကို လုံးဝကွဲပြားပုံပေါ်သည်။ သည်းခြေနှင့် သတ္တုကွဲထွက်ခြင်းကို မကြာခဏ ကြုံတွေ့ရလိမ့်မည်။ မလုံလောက်သော ကလစ်ဖိအားသည် အစိတ်အပိုင်းများ ချော်ထွက်စေသည်။ သင်၏သံမဏိ ပေးသွင်းသူထံမှ ပစ္စည်း ကွဲလွဲမှုများသည် ထုတ်လုပ်မှု လည်ပတ်မှုကို ပျက်စီးစေနိုင်သည်။ ပစ္စည်းများကို သေချာစွာ စမ်းသပ်ရမည်။ တင်ပို့ရောင်းချသူသည် တင်ပို့မှုကို အတည်ပြုခြင်းမပြုမီ သင့်အပြင်းထန်ဆုံးသောသတ္တုစပ်၏ အနည်းဆုံး အပိုင်းငါးဆယ်ကို ထုတ်လုပ်ပေးရန် တောင်းဆိုပါ။
သင်၏ ဆန်ခါတင်စာရင်းဝင်ခြင်းဆိုင်ရာ အတွေးအမြင်သည် သိသိသာသာ ရိုးရှင်းပါသည်။ သင်၏ ဆုံးဖြတ်ချက်ကို သင်၏ ကုန်ကြမ်းမှ အဓိက ညွှန်ပြပါသည်။ ပလပ်စတစ်သည် သီးခြားအပူလမ်းကြောင်းတစ်ခု လိုအပ်သည်။ သတ္တုသည် လုံးဝစက်ပိုင်းဆိုင်ရာ ချဉ်းကပ်မှု လိုအပ်သည်။ ပစ်မှတ်စက်မှုလုပ်ငန်းစံသည် သင့်လက်ကို လမ်းညွှန်ပေးပါသည်။ အရည်သယ်ယူပို့ဆောင်ရေး ပိုက်လိုင်းသည် တစ်သားတည်းသော belling တောင်းဆိုသည်။ Mechanical assembly သည် end forming precision ကို လုံးဝလိုအပ်ပါသည်။
သင်၏နောက်အဆင့်များအတွက်၊ သင်၏ ပိုက်ပစ္စည်းများကို အတိအကျ ရှင်းရှင်းလင်းလင်း သတ်မှတ်ပါ။ စာရွက်ပေါ်တွင် သင့်နံရံအထူအပိုင်းအခြားများကို မှတ်သားထားပါ။ အဆိုင်းတိုင်းအတွက် လိုအပ်သော စက်ဝန်းအချိန်များကို သတ်မှတ်ပါ။ ရောင်းချသူများကို RFQ မထုတ်ပြန်မီ ဤအရာအားလုံးကို လုပ်ဆောင်ပါ။ အယူအဆ အထောက်အထား စမ်းသပ်မှုကို ချက်ချင်း တောင်းဆိုပါ။ သင်၏ သီးခြားကုန်ကြမ်းများကို လည်ပတ်ရန် အလားအလာရှိသော ထုတ်လုပ်သူများကို တောင်းဆိုပါ။ ၎င်းတို့၏ စက်ရုံတွင် ဖန်တီးထားသော သင့်ကိုယ်ပိုင်ပစ္စည်းများကို လေ့လာခြင်းသည် အောင်မြင်မှုရရှိရန် တစ်ခုတည်းသောနည်းလမ်းဖြစ်သည်။
A: ယေဘုယျအားဖြင့်တော့ မဟုတ်ပါဘူး။ အအေးဓာတ်သည် ပျော့ပျောင်းသောသတ္တုများပေါ်တွင် အလုပ်လုပ်သော်လည်း၊ တောင့်တင်းသောပလပ်စတစ်များသည် တိကျသော အပူပျော့ပျောင်းမှုမရှိဘဲ (သီးသန့် belling ကိရိယာများ လိုအပ်သည်) မရှိဘဲ တင်းကျပ်သောပလတ်စတစ်များသည် ကွဲအက်ခြင်း သို့မဟုတ် ကွဲအက်သွားမည်ဖြစ်သည်။
A- အလိုအလျောက်စက်များသည် လူ၏ဝင်ရောက်စွက်ဖက်မှုမရှိဘဲ ထုတ်ယူခြင်း၊ အပူပေးခြင်း၊ ခေါင်းလောင်းတီးခြင်းနှင့် ထုတ်ခြင်းတို့ကို ထုတ်ယူခြင်းမျဉ်းသို့ တိုက်ရိုက်ပေါင်းစပ်ပါသည်။ Semi-automatic ဖြတ်တောက်ထားသော ပိုက်များကို အပူပေးပြီး ပုံသွင်းသည့် ဘူတာများအတွင်းသို့ ကိုယ်တိုင်တင်ရန် အော်ပရေတာတစ်ခု လိုအပ်သည်။
A- အရည်အသွေးစက်ဖြင့် မှန်ကန်စွာလုပ်ဆောင်ပါက၊ socket သည် စံဖိအားအဆင့်သတ်မှတ်ချက်များနှင့်ပြည့်မီရန် လိုအပ်သော နံရံအထူနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ ခိုင်မာမှုကို ထိန်းသိမ်းပါသည်။ ညံ့ဖျင်းသော အပူ/အအေးပေးခြင်းသည် ပါးလွှာစေကာ ချို့ယွင်းချက်များ ဖြစ်ပေါ်စေသည်။


