

بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-07-04 منبع: سایت


تهیه تجهیزات سرمایه ای برای تولید لوله و لوله نیاز به دقت مطلق دارد. شما نیاز به تراز دقیق بین علم مواد، هندسه اتصالات مورد نظر و توان تولید روزانه خود دارید. ناهماهنگی قابلیت های ماشین با نیازهای تولید به طور معمول منجر به شکست فاجعه بار مفصل در این زمینه می شود. تأسیسات همچنین در هنگام اتخاذ روشهای شکلدهی اشتباه، نرخهای ضایعات غیرقابل قبول و تنگناهای شدید پایین دستی را تجربه میکنند.
این راهنمای جامع، تمایزات فنی حیاتی بین تجهیزات سوکتینگ و شکلدهندههای عمومی انتهای لوله را توضیح میدهد. ما به مدیران تولید و تیمهای تدارکات شما کمک میکنیم تا فناوری صحیح را بهطور مؤثر فهرست کنند. دقیقاً یاد خواهید گرفت که چگونه فروشندگان را ارزیابی کنید و این سیستم ها را در طبقه خود ادغام کنید. با درک این تفاوتهای مکانیکی، میتوانید ماشینهایی را که کاملاً با برنامه شما مطابقت دارند، ایمن کنید.
تقسیمبندی کاربرد: ماشینهای بلینگ برای لولههای ترموپلاستیک (PVC، HDPE، CPVC) با تکیه بر گرما و شکلدهی قالب ساخته میشوند، در حالی که ماشینهای شکلدهی انتهایی عمدتاً از شکلدهی مکانیکی سرد برای فلزات (و گاهی اوقات پلیمرهای سخت) استفاده میکنند.
مکانیک فرآیند: بلینگ یک سوکت برای اتصالات به هم پیوسته (انتقال مایعات) ایجاد می کند. شکل دهی انتهایی، قطر یا شکل لوله (شعله ور شدن، مهره زدن، کاهش) را برای مجموعه های مکانیکی یا خطوط سیال خودرو/تهویه مطبوع تغییر می دهد.
یکپارچهسازی: ماشینهای زنگ خودکار معمولاً مستقیماً در پایین دست خطوط اکستروژن هماهنگ میشوند، در حالی که سازندههای انتهایی اغلب در سلولهای مستقل یا در کنار خمکنندههای CNC کار میکنند.
منبع یابی فروشنده: ارزیابی سازنده ماشین زنگ در مقابل تامین کننده شکل دهنده انتهای لوله به معیارهای مختلفی نیاز دارد - تمرکز بر یکنواختی گرمایش برای اولی، و سایش نیروی هیدرولیک/ابزار برای دومی.
انتخاب ماشین آلات مناسب با درک قابلیت های اساسی آغاز می شود. هر نوع ماشینی اصول فیزیکی کاملاً متفاوت و کاربردهای نهایی را هدف قرار می دهد.
دستگاه زنگ لوله پلاستیکی بر اساس اصول دقیق دستکاری حرارتی عمل می کند. اغلب می شنوید که صنعت از آن به عنوان یک یاد می کند دستگاه سوکت کردن لوله پی وی سی . عملکرد اصلی آن اعمال گرمایش حرارتی کنترل شده برای نرم کردن انتهای لوله ترموپلاستیک است. هنگامی که پلاستیک به حالت انعطاف پذیر رسید، دستگاه از سنبه یا قالب خارجی استفاده می کند. سیستم ها اغلب از کمک خلاء یا فشار برای تشکیل یک زنگ یا سوکت استفاده می کنند. پروفیل های هندسی رایج شامل سوکت های نوع U، نوع R یا مستطیل است.
شما در درجه اول از این ماشین ها برای ایجاد اتصالات یکپارچه استفاده می کنید. این مفاصل برای زیرساخت های انتقال سیال حیاتی هستند. آنها سیستم های لوله کشی، زهکشی، فاضلاب و مجرای برق را به طور قابل اعتماد خدمت می کنند. سوکت به دو لوله یکسان اجازه می دهد تا بدون عیب و نقص به هم متصل شوند. این فرآیند به هم پیوستگی نیاز به کوپلینگ های خارجی را از بین می برد.
دستگاه شکل دهی انتهای لوله به جای گرمای خارجی از نیروی مکانیکی بسیار زیاد استفاده می کند. از سیستم های قدرت هیدرولیک، پنوماتیک یا سروو الکتریک استفاده می کند. دستگاه این نیرو را از طریق یک قوچ، ابزارهای دوار یا قالب های قطعه بندی شده وارد می کند. این ابزارها به طور دائم شکل یک لوله یا لوله سفت و سخت را تغییر می دهند. دستگاه به سرعت انتهای لوله را منبسط می کند، کاهش می دهد، شعله ور می شود، منجوق می گیرد یا ضخیم می شود.
شما معمولاً این تجهیزات را برای مجموعه های مکانیکی مستقر می کنید. موارد استفاده اولیه آن شامل سیستم های اگزوز خودرو، خطوط سیالات هوافضا، شبکه های HVAC و قاب های ساختاری است. انتهای تشکیل شده به شیلنگ ها، فلنج ها یا بلوک های موتور متصل می شود. آنها معمولاً مانند پلاستیک های زنگ دار با طول لوله های یکسان در هم قفل نمی شوند.
ویژگی |
تجهیزات زنگ |
تجهیزات شکل دهی انتهایی |
|---|---|---|
مواد اولیه |
ترموپلاستیک (PVC، HDPE، CPVC) |
فلزات (فولاد، مس، آلومینیوم) |
اصل شکل گیری |
نرم کننده حرارتی و شکل دادن به قالب |
نیروی مکانیکی سرد و پرس قالب |
خروجی های مشترک |
سوکت های نوع U، سوکت های نوع R |
شراره ها، مهره ها، کاهش ها، انبساط ها |
برنامه کاربردی نهایی |
انتقال سیال و کابل زیرزمینی |
خودرو، هوافضا و سازه |
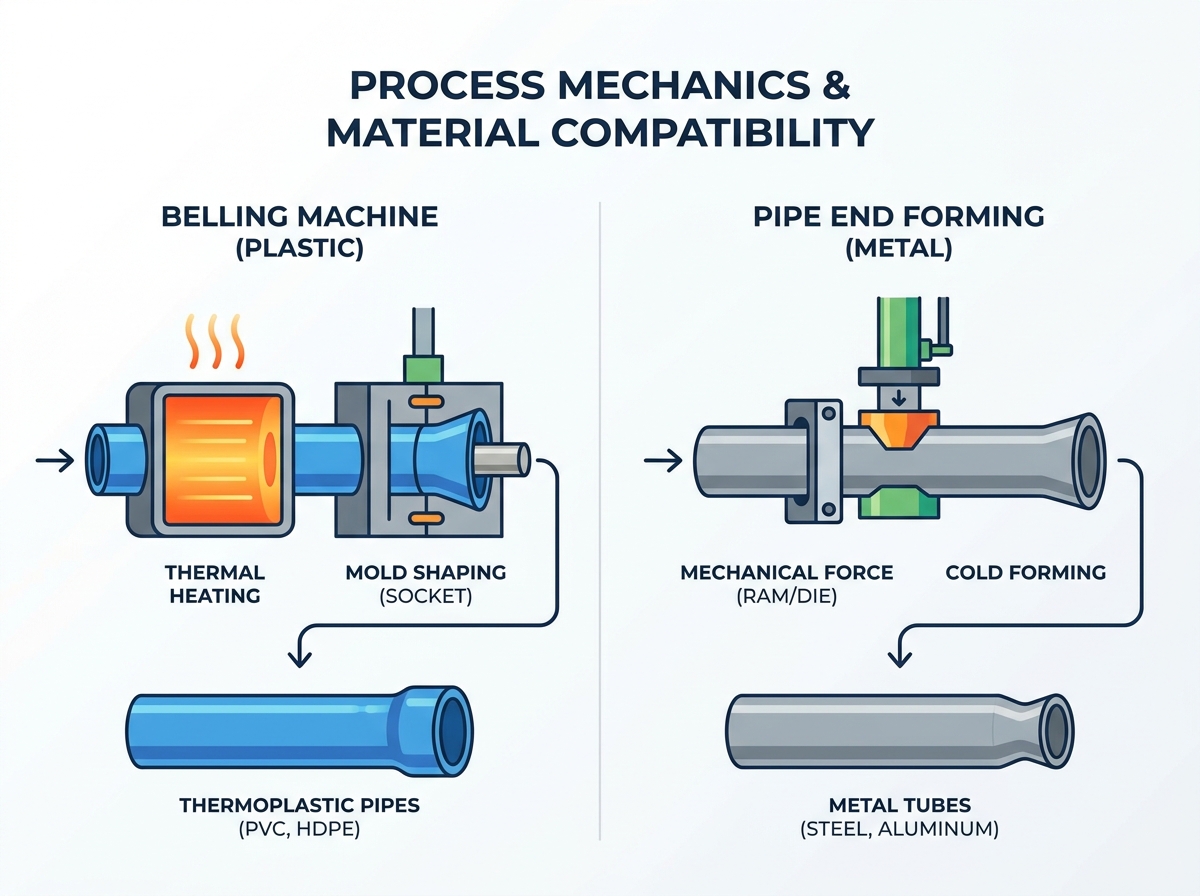
درک مکانیک داخلی به شما کمک می کند تا چالش های تولید را پیش بینی کنید. فیزیک که این دو فرآیند را هدایت می کند، چیدمان طبقه، آموزش اپراتور و برنامه های تعمیر و نگهداری را دیکته می کند.
بلینگ به شدت بر خواص ویسکوالاستیک پلیمرها متکی است. برای موفقیت به کنترل دما بسیار دقیق نیاز دارید. گرمایش مناسب از تخریب مواد جلوگیری می کند. همچنین از ایجاد شکنندگی در دیواره های سوکت جلوگیری می کند. اگر شما یک دستگاه زنگ لوله پلاستیکی ، توزیع حرارتی یکنواخت اجباری است. اپراتورها باید دمای انتقال شیشه ای مخلوط های پلیمری خاص را از نزدیک نظارت کنند.
شکل دهی انتهایی کاملاً به شکل پذیری و استحکام تسلیم فلزات بستگی دارد. شما در اینجا فولاد کربن، فولاد ضد زنگ، مس و آلومینیوم را پردازش می کنید. اپراتورها باید نازک شدن دیوارهای مکانیکی را به دقت محاسبه کنند. آنها همچنین دارای فنر بک مکانیکی هستند. برگشت فنری زمانی اتفاق می افتد که فلز به طور طبیعی پس از آزاد شدن فشار قالب تلاش می کند به شکل اولیه خود بازگردد. مهندسان باید ابزاری طراحی کنند که فلز را کمی خم کند تا جبران شود.
ماشینهای بلینگ از کورههای حرارتی تخصصی برای تهیه مواد استفاده میکنند. این اجاق ها اغلب دارای عناصر مادون قرمز یا بخاری های سرامیکی هستند. سنبه های اندازه گیری سپس وارد لوله می شوند تا ابعاد داخلی نهایی را دیکته کنند. ایستگاه های خنک کننده سریع از آب سرد یا هوای اجباری استفاده می کنند. این خنک کننده فوراً شکل نهایی را قفل می کند. تغییرات ابزار معمولاً شامل تعویض سنبه و تنظیم تایمرهای فر است.
سیستمهای شکلدهی انتهایی از قالبهای گیرهای سنگین برای محکم کردن مواد استفاده میکنند. آنها متکی به پانچ های شکل دهی و سرهای چرخشی با گشتاور بالا هستند. تیم تعمیر و نگهداری شما باید به طور مداوم بر کاهش سایش ابزار تمرکز کند. همچنین باید روانکاری سنگین را به طور مداوم مدیریت کنید. اصطکاک فلز روی فلز گرما و استرس بسیار زیادی ایجاد می کند. روغن کاری مناسب از خرابی فاجعه بار ابزار و زخم شدن قطعات جلوگیری می کند.
شما باید محدودیت های زمانی چرخه را با دقت مقایسه کنید. توان عملیاتی بلینگ به شدت توسط فیزیک گرمایش و سرمایش محدود می شود. پلاستیک ها گرما را به آرامی جذب و آزاد می کنند. شما نمی توانید انتقال حرارتی را بدون سوزاندن قسمت بیرونی پلیمری عجله کنید. توان عملیاتی شکلدهی انتهایی عمدتاً با سرعت حرکت مکانیکی بسته میشود. رم های سروالکتریک به طرز باورنکردنی سریع حرکت می کنند. اتوماسیون بخشی نیز سرعت را در اینجا دیکته می کند. چرخههای شکلدهی فلز معمولاً بسیار سریعتر از چرخههای گرمایش پلاستیک به پایان میرسند.
نحوه قرار دادن این ماشین ها در کف کارخانه، کارایی کلی شما را تعیین می کند. استراتژی های یکپارچه سازی بین محیط های اکستروژن پلاستیک و ساخت فلز به شدت متفاوت است.
یکپارچه سازی یک دستگاه زنگ خودکار به یک طرح خطی استراتژیک نیاز دارد. شما آن را طوری طراحی می کنید که به طور یکپارچه در پایین دست اکسترودر اصلی همگام شود. به طور معمول از یک پیروی می کند خط اکستروژن لوله HDPE یا یک خط اختصاصی خط تولید لوله CPVC.
اپراتورها تجهیزات را بلافاصله پس از حمل و نقل و ایستگاه های برش سیاره ای قرار می دهند. به کنترل های PLC بسیار هماهنگ نیاز دارد. این کنترل ها دقیقاً با سرعت خط اکستروژن اصلی مطابقت دارند. این همگام سازی دقیق از تنگناهای پرهزینه جلوگیری می کند. اگر واحد زنگوله کند شود، کل خط اکستروژن بالادست باید متوقف شود. این توقف زباله های انبوهی را ایجاد می کند.
یکپارچه سازی تجهیزات شکل دهی انتهایی کاملاً متفاوت به نظر می رسد. به ندرت آن را با آسیاب پیوسته در خط قرار می دهید. در عوض، اغلب آن را به یک سلول ساخت اختصاصی میاندازید. معمولاً پس از برش یا پس از خم شدن عمل می کند. بازوهای رباتیک در اینجا به خوبی ادغام را کنترل می کنند. آنها لوله های برش خورده را به سرعت در قالب ها قرار می دهند.
با این حال، خطرات مقیاس پذیری قابل توجهی وجود دارد. قضاوت نادرست زمان تعویض ابزار می تواند کارایی شما را خراب کند. محیط های تولید با ترکیب بالا و حجم کم بیشترین آسیب را می بینند. اگر یک اپراتور دو ساعت طول بکشد تا قالب های فلزی را تغییر دهد، خروجی روزانه شما به شدت کاهش می یابد. شما باید سیستم های گیره را برای تعویض سریع ابزار بهینه کنید.
جریان اکستروژن |
ذوب مواد خام |
→ |
اکستروژن لوله |
→ |
برش |
→ |
سوکت درون خطی |
جریان ساخت |
خرید لوله |
→ |
برش دسته ای |
→ |
خمش CNC |
→ |
شکل گیری انتهای سلول |
مقایسه الف سازنده ماشین زنگ در مقابل تامین کننده شکل دهنده انتهای لوله، روبریک های ارزیابی مجزایی را می طلبد. شما نمی توانید آنها را با همان استانداردهای مهندسی قضاوت کنید.
دقت گرمایش بالاترین اولویت شماست. به دنبال شواهدی از فناوری گرمایش یکنواخت در نمونه کارها خود باشید. این امر ضخامت دیوار مطابق با ASTM یا DIN را در سوکت تضمین می کند. گرمای ناهموار باعث ایجاد نقاط ضعیف می شود. قابلیت اطمینان اتوماسیون نیز حیاتی است. مکانیسم های تخلیه و انتقال لوله را ارزیابی کنید. آنها باید لوله های سنگین و با قطر زیاد را بدون افتادن یا خراشیدگی کنترل کنند.
بهترین روش: درخواست تصویربرداری حرارتی مادون قرمز از کوره های گرمایشی آنها. شما می خواهید توزیع کاملاً یکنواخت گرما را در سراسر محیط لوله مشاهده کنید.
اشتباه رایج: نادیده گرفتن طراحی ژاکت خنک کننده آب. خنک شدن آهسته منجر به جمع شدن سوکت پس از خروج لوله از دستگاه می شود.
نیرو و انحراف در فلزکاری بیشترین اهمیت را دارند. استحکام فیزیکی قاب دستگاه را ارزیابی کنید. باید حداکثر بار هیدرولیکی یا سروو را بدون خمش تحمل کند. این تلرانس ابعادی دقیق را در هر قطعه تضمین می کند. در دسترس بودن ابزار اولویت اصلی بعدی شماست. توانایی سازنده برای برش قالب های سفارشی را ارزیابی کنید. آنها باید هندسه قالب سفارشی را به سرعت ارائه دهند. ابزار جایگزین استاندارد باید همیشه در انبار موجود باشد.
بهترین روش: گزارش انحراف مکانیکی در تناژ بالا را بخواهید. قاب های چدن جامد یا فولاد جوش داده شده سنگین الزامی است.
اشتباه رایج: دست کم گرفتن نیروی گیره مورد نیاز. گیره های ضعیف باعث می شوند که لوله در حین جاگذاری رم بلغزد و قطعه را خراب می کند.
برخی از قوانین خرید به طور جهانی اعمال می شود. پشتیبانی پس از فروش موفقیت بلندمدت شما را مشخص می کند. در دسترس بودن قطعات یدکی محلی را بررسی کنید. قابلیت های تشخیص از راه دور را از طری�
در هنگام خرید مراحل زیر را دنبال کنید:
معیارهای بهره وری انرژی فروشنده را حسابرسی کنید. مصرف کیلووات ساعت در هر قطعه شکل گرفته را از نزدیک مقایسه کنید.
رابط نرم افزاری آنها را بررسی کنید. اطمینان حاصل کنید که HMI به اپراتورها اجازه می دهد تا صدها دستور غذای منحصر به فرد را ذخیره کنند.
پروتکل های تست پذیرش کارخانه (FAT) را تأیید کنید. مطمئن شوید که آنها مواد دقیق شما را قبل از ارسال واحد اجرا می کنند.
شما باید مخارج سرمایه اولیه را در مقابل هزینه های عملیاتی جاری به دقت ارزیابی کنید. بودجه بندی فقط برای خرید ماشین بعداً منجر به فشار مالی می شود. قبل از امضای قرارداد، هزینه های تولید پنهان را به طور کامل تجزیه کنید.
مصرف انرژی بین فناوری ها به شدت متفاوت است. کوره های گرم کننده به طور مداوم برق ثابت و با آمپر بالا را می گیرند. کیفیت عایق بندی قبض برق ماهانه شما را در اینجا تعیین می کند. برعکس، پمپ های هیدرولیک قدرت را در سنبله های تیز در طول ضربه قوچ می کشند. فرمدهندههای سروالکتریک در ابتدا هزینه بیشتری دارند اما در طول زمان مقادیر زیادی برق را ذخیره میکنند.
روغنکاری و دفع مایع خنککننده هزینههای مکرر را به شکلدهی انتهایی اضافه میکند. شما باید روغن های مخصوص طراحی بخرید. همچنین برای دفع ایمن زباله های خطرناک هزینه می کنید. طول عمر ابزار نیز به میزان قابل توجهی بر بودجه ماهانه شما تأثیر می گذارد. قالب های فلزی فرسوده می شوند و نیاز به لایه برداری پر هزینه دارند. سنبه های پلاستیکی معمولاً به دلیل اصطکاک کمتر عمر طولانی تری دارند.
کاهش ریسک در مرحله پذیرش حیاتی است. شما باید از سهمیه تولید خود محافظت کنید.
خطرات زنگ زدن شامل چرخه های خنک کننده ناسازگار است. این به طور مستقیم به سوکت های خارج از گرد منتهی می شود. سوکت های خارج از گرد در تست های فشار در میدان شکست می خورند. شما باید به ضمانت نرخ اسقاط دقیق نیاز داشته باشید. اینها را در طول تست پذیرش سایت (SAT) در طبقه کارخانه خود درخواست کنید.
خطرات شکل گیری پایانی کاملاً متفاوت به نظر می رسند. شما به طور مکرر با سوزش و شکافتن فلز مواجه خواهید شد. فشار گیره ناکافی باعث لغزش قطعه می شود. تغییرات مواد از طرف تامین کننده فولاد شما نیز می تواند دوره تولید را خراب کند. شما باید مواد را به شدت آزمایش کنید. قبل از تأیید حمل، از فروشنده بخواهید حداقل پنجاه قطعه از سخت ترین آلیاژ شما را اجرا کند.
منطق فهرست کوتاه شما به طور قابل توجهی ساده است. تصمیم شما تا حد زیادی توسط مواد خام شما دیکته می شود. پلاستیک به یک مسیر حرارتی خاص نیاز دارد. فلز به یک رویکرد کاملاً مکانیکی نیاز دارد. استاندارد صنعت هدف نیز دست شما را راهنمایی می کند. لوله کشی انتقال سیال به زنگ یکپارچه نیاز دارد. مونتاژ مکانیکی مطلقاً به دقت شکل دهی انتهایی نیاز دارد.
برای مراحل بعدی، مواد دقیق لوله خود را به وضوح مشخص کنید. به محدوده ضخامت دیوار خود در صفحه گسترده توجه کنید. زمان های چرخه مورد نیاز خود را در هر شیفت تعیین کنید. همه اینها را قبل از صدور RFQ برای فروشندگان انجام دهید. فوراً آزمایش اثبات مفهوم را درخواست کنید. از تولیدکنندگان احتمالی بخواهید که مواد خام خاص شما را اجرا کنند. مشاهده شکل گیری مواد خود در کارخانه آنها تنها راه تضمین موفقیت است.
پاسخ: به طور کلی خیر. در حالی که شکلدهی سرد بر روی فلزات انعطافپذیر کار میکند، پلاستیکهای سفت و سخت در زیر قوچهای مکانیکی با فشار بالا بدون نرم شدن حرارتی دقیق (که به تجهیزات زنگزنی اختصاصی نیاز دارد) میشکنند یا میشکنند.
A: ماشینهای اتوماتیک مستقیماً در یک خط اکستروژن ادغام میشوند، واکشی، گرمایشی، زنگ زدن و بیرون راندن بدون دخالت انسان. نیمه اتوماتیک به اپراتور نیاز دارد تا لوله های برش را به صورت دستی در ایستگاه های گرمایش و شکل دهی بارگذاری کند.
پاسخ: اگر به درستی توسط یک ماشین با کیفیت اجرا شود، سوکت ضخامت دیواره و یکپارچگی ساختاری مورد نیاز را برای برآورده کردن درجه بندی فشار استاندارد (به عنوان مثال، طبقه بندی SDR) حفظ می کند. گرمایش/سرمایش ضعیف باعث نازک شدن و ایجاد نقاط شکست می شود.


