

Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-07-04 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ການຈັດຊື້ອຸປະກອນທຶນສໍາລັບການຜະລິດທໍ່ແລະທໍ່ຮຽກຮ້ອງໃຫ້ມີຄວາມແມ່ນຍໍາຢ່າງແທ້ຈິງ. ທ່ານຕ້ອງການຄວາມສອດຄ່ອງຢ່າງເຄັ່ງຄັດລະຫວ່າງວິທະຍາສາດວັດສະດຸ, ເລຂາຄະນິດຮ່ວມທີ່ຕ້ອງການ, ແລະການຜະລິດປະຈໍາວັນຂອງທ່ານ. ຄວາມບໍ່ສອດຄ່ອງຂອງເຄື່ອງຈັກກັບຄວາມຕ້ອງການການຜະລິດເປັນປະຈໍາເຮັດໃຫ້ຄວາມລົ້ມເຫຼວຮ່ວມກັນຂອງໄພພິບັດໃນພາກສະຫນາມ. ສິ່ງອໍານວຍຄວາມສະດວກຍັງປະສົບກັບອັດຕາການຂູດທີ່ບໍ່ສາມາດຍອມຮັບໄດ້ແລະຂໍ້ບົກຜ່ອງທາງລຸ່ມທີ່ຮຸນແຮງໃນເວລາທີ່ນໍາໃຊ້ວິທີການສ້າງຮູບຮ່າງທີ່ບໍ່ຖືກຕ້ອງ.
ຄູ່ມືທີ່ສົມບູນແບບນີ້ທໍາລາຍຄວາມແຕກຕ່າງດ້ານວິຊາການທີ່ສໍາຄັນລະຫວ່າງອຸປະກອນເຕົ້າສຽບແລະທໍ່ທໍ່ທົ່ວໄປ. ພວກເຮົາຈະຊ່ວຍໃຫ້ຜູ້ຈັດການການຜະລິດ ແລະທີມງານຈັດຊື້ຂອງທ່ານ shortlist ເຕັກໂນໂລຊີທີ່ຖືກຕ້ອງປະສິດທິຜົນ. ທ່ານຈະໄດ້ຮຽນຮູ້ຢ່າງແທ້ຈິງວິທີການປະເມີນຜູ້ຂາຍແລະການເຊື່ອມໂຍງລະບົບເຫຼົ່ານີ້ເຂົ້າໄປໃນຊັ້ນຂອງທ່ານ. ໂດຍການເຂົ້າໃຈຄວາມແຕກຕ່າງທາງກົນຈັກເຫຼົ່ານີ້, ທ່ານສາມາດຮັບປະກັນເຄື່ອງຈັກທີ່ສອດຄ່ອງກັບຄໍາຮ້ອງສະຫມັກຂອງທ່ານຢ່າງສົມບູນ.
ການແບ່ງສ່ວນຂອງຄໍາຮ້ອງສະຫມັກ: ເຄື່ອງຈັກລະຄັງແມ່ນມີຈຸດປະສົງທີ່ສ້າງຂຶ້ນສໍາລັບທໍ່ thermoplastic (PVC, HDPE, CPVC) ໂດຍອີງໃສ່ຄວາມຮ້ອນແລະຮູບຮ່າງຂອງ mold, ໃນຂະນະທີ່ເຄື່ອງກອບເປັນຈໍານວນຕົ້ນຕໍໃຊ້ເຄື່ອງກອບເປັນຈໍານວນເຢັນສໍາລັບໂລຫະ (ແລະບາງຄັ້ງໂພລີເມີທີ່ແຂງ).
ກົນໄກຂະບວນການ: Belling ສ້າງເຕົ້າຮັບສໍາລັບຂໍ້ຕໍ່ interlocking (ການຂົນສົ່ງນ້ໍາ); ຮູບແບບສິ້ນສຸດປ່ຽນແປງເສັ້ນຜ່າສູນກາງຂອງທໍ່ຫຼືຮູບຮ່າງ (fllaring, beading, reduces) ສໍາລັບການປະກອບກົນຈັກຫຼືສາຍນ້ໍາລົດຍົນ / HVAC.
ການປະສົມປະສານ: ເຄື່ອງ belling ອັດຕະໂນມັດໂດຍປົກກະຕິແມ່ນ synchronized ໂດຍກົງລົງລຸ່ມຂອງສາຍ extrusion, ໃນຂະນະທີ່ end ອະດີດມັກຈະດໍາເນີນການຢູ່ໃນຈຸລັງ standalone ຫຼືຄຽງຄູ່ benders CNC.
ແຫຼ່ງທີ່ມາຂອງຜູ້ຂາຍ: ການປະເມີນຜູ້ຜະລິດເຄື່ອງລະງັບທຽບກັບຜູ້ສະຫນອງການສ້າງທໍ່ທໍ່ນັ້ນຮຽກຮ້ອງໃຫ້ມີເງື່ອນໄຂທີ່ແຕກຕ່າງກັນ - ສຸມໃສ່ຄວາມເປັນເອກະພາບຂອງຄວາມຮ້ອນສໍາລັບອະດີດ, ແລະແຮງດັນໄຟຟ້າ / ເຄື່ອງມືສວມໃສ່ໃນດ້ານຫລັງ.
ການເລືອກເຄື່ອງຈັກທີ່ຖືກຕ້ອງເລີ່ມຕົ້ນດ້ວຍການເຂົ້າໃຈຄວາມສາມາດພື້ນຖານ. ແຕ່ລະປະເພດເຄື່ອງຈັກແມ່ນແນໃສ່ຫຼັກການທາງກາຍະພາບທີ່ແຕກຕ່າງກັນທັງໝົດ ແລະການນຳໃຊ້ໃນການນຳໃຊ້ສິ້ນສຸດ.
ເຄື່ອງທໍ່ທໍ່ພາດສະຕິກດໍາເນີນການຕາມຫຼັກການການຫມູນໃຊ້ຄວາມຮ້ອນທີ່ເຄັ່ງຄັດ. ເຈົ້າມັກຈະໄດ້ຍິນອຸດສາຫະກໍາອ້າງເຖິງມັນເປັນ ເຄື່ອງເຈາະທໍ່ PVC . ຫນ້າທີ່ຕົ້ນຕໍຂອງມັນແມ່ນການນໍາໃຊ້ຄວາມຮ້ອນທີ່ມີການຄວບຄຸມເພື່ອເຮັດໃຫ້ປາຍຂອງທໍ່ thermoplastic ອ່ອນລົງ. ເມື່ອພາດສະຕິກເຖິງສະພາບທີ່ຍືດຫຍຸ່ນ, ເຄື່ອງຈັກຈະໃຊ້ mandrel ຫຼື mold ພາຍນອກ. ລະບົບຕ່າງໆມັກຈະນຳໃຊ້ສູນຍາກາດ ຫຼື ຄວາມກົດດັນເພື່ອສ້າງເປັນກະດິ່ງ ຫຼືເຕົ້າຮັບ. ໂປຼໄຟລ໌ເລຂາຄະນິດທົ່ວໄປປະກອບມີ U-type, R-type, ຫຼືເຕົ້າຮັບສີ່ຫລ່ຽມ.
ຕົ້ນຕໍແມ່ນທ່ານໃຊ້ເຄື່ອງຈັກເຫຼົ່ານີ້ເພື່ອສ້າງຂໍ້ຕໍ່ທີ່ປະສົມປະສານ. ຂໍ້ຕໍ່ເຫຼົ່ານີ້ມີຄວາມສໍາຄັນສໍາລັບໂຄງສ້າງພື້ນຖານການຂົນສົ່ງນ້ໍາ. ພວກເຂົາໃຫ້ບໍລິການທໍ່ລະບາຍນ້ໍາ, ທໍ່ລະບາຍນ້ໍາ, ແລະລະບົບທໍ່ໄຟຟ້າຢ່າງຫນ້າເຊື່ອຖື. ເຕົ້າຮັບອະນຸຍາດໃຫ້ສອງທໍ່ດຽວກັນ interlock flawlessly. ຂະບວນການ interlocking ນີ້ລົບລ້າງຄວາມຕ້ອງການສໍາລັບ couplings ພາຍນອກ.
ເຄື່ອງກອບເປັນຈໍານວນທໍ່ປາຍໃຊ້ກໍາລັງກົນຈັກອັນມະຫາສານແທນທີ່ຈະເປັນຄວາມຮ້ອນພາຍນອກ. ມັນໃຊ້ລະບົບພະລັງງານໄຮໂດຼລິກ, ນິວເມຕິກ, ຫຼື ເຊີໂວ-ໄຟຟ້າ. ເຄື່ອງຈັກສົ່ງຜົນບັງຄັບໃຊ້ນີ້ຜ່ານ ram, ເຄື່ອງມື rotary, ຫຼື segmented dies. ເຄື່ອງມືເຫຼົ່ານີ້ປ່ຽນແປງຮູບຮ່າງຂອງທໍ່ຫຼືທໍ່ທີ່ແຂງຢ່າງຖາວອນ. ເຄື່ອງຂະຫຍາຍ, ຫຼຸດຜ່ອນ, flares, beads, ຫຼື thickens ທໍ່ສິ້ນສຸດລົງຢ່າງໄວວາ.
ໂດຍປົກກະຕິທ່ານໃຊ້ອຸປະກອນນີ້ສໍາລັບການປະກອບກົນຈັກ. ກໍລະນີການນໍາໃຊ້ຕົ້ນຕໍຂອງມັນປະກອບມີລະບົບທໍ່ລະບາຍອາກາດຂອງລົດຍົນ, ສາຍນ້ໍາທາງອາກາດ, ເຄືອຂ່າຍ HVAC, ແລະກອບໂຄງສ້າງ. ປາຍທີ່ສ້າງຂຶ້ນແມ່ນເຊື່ອມຕໍ່ກັບທໍ່, flanges, ຫຼືຕັນເຄື່ອງຈັກ. ປົກກະຕິແລ້ວພວກມັນບໍ່ຕິດກັນກັບຄວາມຍາວທໍ່ດຽວກັນຄືກັບພລາສຕິກທີ່ມີກະດິ່ງ.
ຄຸນສົມບັດ |
ອຸປະກອນລະຄັງ |
ອຸປະກອນປະກອບການສິ້ນສຸດ |
|---|---|---|
ວັດສະດຸປະຖົມ |
Thermoplastics (PVC, HDPE, CPVC) |
ໂລຫະ (ເຫຼັກກ້າ, ທອງແດງ, ອະລູມິນຽມ) |
ຫຼັກການພື້ນຖານ |
ການເຮັດໃຫ້ອ່ອນລົງດ້ວຍຄວາມຮ້ອນແລະການສ້າງຮູບປັ້ນ |
ຜົນບັງຄັບໃຊ້ກົນຈັກເຢັນແລະກົດດັນຕາຍ |
ຜົນໄດ້ຮັບທົ່ວໄປ |
ເຕົ້າຮັບປະເພດ U, ເຕົ້າຮັບປະເພດ R |
Flares, beads, ການຫຼຸດຜ່ອນ, ການຂະຫຍາຍ |
ຄໍາຮ້ອງສະຫມັກສິ້ນສຸດການນໍາໃຊ້ |
ການຂົນສົ່ງນ້ໍາໃຕ້ດິນແລະສາຍເຄເບີ້ນ |
ຍານຍົນ, ຍານອາວະກາດ, ແລະໂຄງສ້າງ |
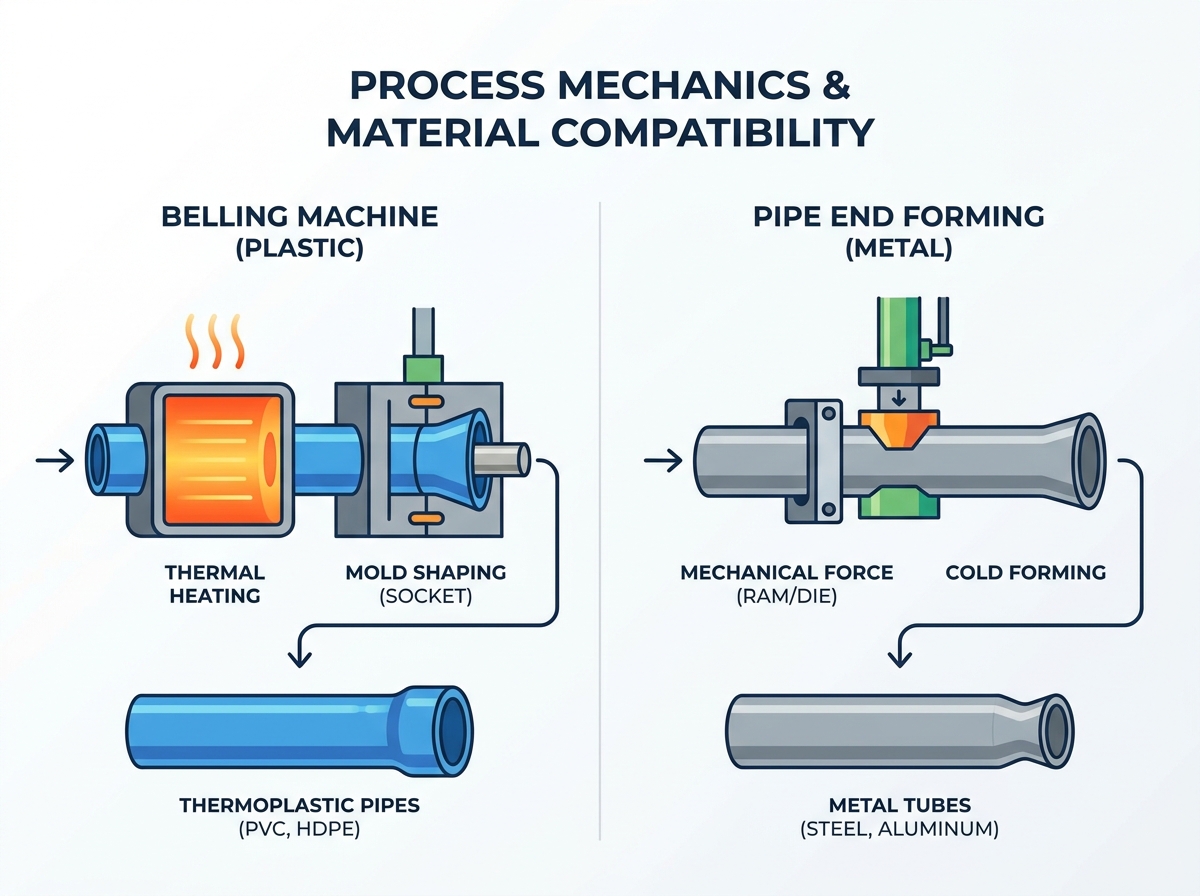
ຄວາມເຂົ້າໃຈກ່ຽວກັບກົນຈັກພາຍໃນຊ່ວຍໃຫ້ທ່ານຄາດຄະເນການທ້າທາຍການຜະລິດ. ຟີຊິກທີ່ຂັບລົດທັງສອງຂະບວນກາ�
Belling ແມ່ນອີງໃສ່ຄຸນສົມບັດ viscoelastic ຂອງໂພລີເມີ. ທ່ານຕ້ອງການການຄວບຄຸມອຸນຫະພູມທີ່ຊັດເຈນສູງເພື່ອປະສົບຜົນສໍາເລັດ. ການໃຫ້ຄວາມຮ້ອນທີ່ເຫມາະສົມປ້ອງກັນການເຊື່ອມໂຊມຂອງວັດສະດຸ. ມັນຍັງຢຸດເຊົາການ brittleness ຈາກການປະກອບຢູ່ໃນຝາເຕົ້າຮັບ. ຖ້າທ່ານດໍາເນີນການ a ເຄື່ອງ belling ທໍ່ພາດສະຕິກ , ການແຜ່ກະຈາຍຄວາມຮ້ອນເປັນເອກະພາບແມ່ນບັງຄັບ. ຜູ້ປະຕິບັດງານຕ້ອງຕິດຕາມອຸນຫະພູມການປ່ຽນແປງຂອງແກ້ວຂອງຜະສົມຜະສານໂພລີເມີສະເພາະຢ່າງໃກ້ຊິດ.
ການສ້າງແບບສິ້ນສຸດແມ່ນອີງໃສ່ຄວາມຢືດຢຸ່ນ ແລະ ຄວາມເຂັ້ມແຂງຂອງຜົນຜະລິດຂອງໂລຫະທັງໝົດ. ທ່ານປຸງແຕ່ງເຫຼັກກາກບອນ, ສະແຕນເລດ, ທອງແດງ, ແລະອາລູມິນຽມຢູ່ທີ່ນີ້. ຜູ້ປະຕິບັດງານຕ້ອງຄິດໄລ່ການບາງໆຂອງກໍາແພງກົນຈັກຢ່າງລະມັດລະວັງ. ພວກເຂົາເຈົ້າຍັງບັນຊີສໍາລັບ springback ກົນຈັກ. Springback ເກີດຂື້ນໃນເວລາທີ່ໂລຫະທໍາມະຊາດພະຍາຍາມກັບຄືນສູ່ຮູບຮ່າງເດີມຫຼັງຈາກການປ່ອຍຄວາມກົດດັນຕາຍ. ວິສະວະກອນຕ້ອງອອກແບບເຄື່ອງມືເພື່ອເຮັດໃຫ້ໂລຫະເກີນບິດເລັກນ້ອຍເພື່ອຊົດເຊີຍ.
ເຄື່ອງລະຄັງໃຊ້ເຕົາອົບຄວາມຮ້ອນພິເສດເພື່ອກະກຽມວັດສະດຸ. ເຕົາອົບເຫຼົ່ານີ້ມັກຈະມີອົງປະກອບອິນຟາເລດຫຼືເຄື່ອງເຮັດຄວາມຮ້ອນເຊລາມິກ. ຂະຫນາດ mandrels ຫຼັງຈາກນັ້ນເຂົ້າໄປໃນທໍ່ເພື່ອກໍານົດຂະຫນາດພາຍໃນສຸດທ້າຍ. ສະຖານີຄວາມເຢັນຢ່າງໄວວາໃຊ້ນ້ໍາເຢັນຫຼືອາກາດບັງຄັບ. ຄວາມເຢັນນີ້ລັອກຮູບຮ່າງສຸດທ້າຍທັນທີ. ການປ່ຽນແປງເຄື່ອງມືໂດຍປົກກະຕິກ່ຽວຂ້ອງກັບການປ່ຽນ mandrel ອອກແລະປັບຕົວຈັບເວລາເຕົາອົບ.
ລະບົບການກອບເປັນຈໍານວນໃຊ້ການຍຶດຕິດທີ່ຫນັກແຫນ້ນເພື່ອຮັບປະກັນວັດສະດຸ. ເຂົາເຈົ້າອີງໃສ່ການສ້າງ punches ແລະຫົວ rotary ແຮງບິດສູງ. ທີມງານບໍາລຸງຮັກສາຂອງທ່ານຕ້ອງສຸມໃສ່ການຫຼຸດຜ່ອນການສວມໃສ່ເຄື່ອງມືຢ່າງຕໍ່ເນື່ອງ. ນອກນັ້ນທ່ານຍັງມີການຄຸ້ມຄອງ lubrication ຢ່າງຮຸນແຮງຢ່າງຕໍ່ເນື່ອງ. friction ໂລຫະໃສ່ໂລຫະສ້າງຄວາມຮ້ອນ immense ແລະຄວາມກົດດັນ. ການທານໍ້າມັນທີ່ເໝາະສົມຊ່ວຍປ້ອງກັນຄວາມລົ້ມເຫຼວຂອງເຄື່ອງມື ແລະ ການກັດເຊາະບາງສ່ວນ.
ທ່ານຕ້ອງກົງກັນຂ້າມກັບຂໍ້ຈໍາກັດເວລາຮອບວຽນຢ່າງລະມັດລະວັງ. ການປ້ອນຂໍ້ມູນຂອງສຽງລະຄັງຖືກປິດຢ່າງເຂັ້ມງວດໂດຍການໃຫ້ຄວາມຮ້ອນ ແລະ ຄວາມເຢັນຟີຊິກ. ພາດສະຕິກດູດຊຶມແລະປ່ອຍຄວາມຮ້ອນຊ້າໆ. ທ່ານບໍ
ວິທີທີ່ທ່ານວາງເຄື່ອງຈັກເຫຼົ່ານີ້ຢູ່ໃນຊັ້ນໂຮງງານຂອງທ່ານກໍານົດປະສິດທິພາບໂດຍລວມຂອງທ່ານ. ຍຸດທະສາດການເຊື່ອມໂຍງມີຄວາມແຕກຕ່າງກັນລະຫວ່າງສະພາບແວດລ້ອມການຫຼໍ່ຫຼອມພລາສຕິກ ແລະການຜະລິດໂລຫະ.
ການປະສົມປະສານ ເຄື່ອງ belling ອັດຕະໂນມັດ ຮຽກຮ້ອງໃຫ້ມີຮູບແບບ inline ຍຸດທະສາດ. ທ່ານອອກແບບມັນເພື່ອ sync seamlessly downstream ຂອງ extruder ຕົ້ນຕໍ. ໂດຍປົກກະຕິມັນປະຕິບັດຕາມ a HDPE ທໍ່ extrusion line ຫຼືອຸທິດຕົນ ສາຍການຜະລິດທໍ່ CPVC.
ຜູ້ປະຕິບັດການວາງອຸປະກອນທັນທີຫຼັງຈາກສະຖານີຂົນສົ່ງແລະດາວເຄາະ. ມັນຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມ PLC ທີ່ synchronized ສູງ. ການຄວບຄຸມເຫຼົ່ານີ້ກົງກັບຄວາມໄວຂອງສາຍ extrusion ຕົ້ນຕໍທີ່ຊັດເຈນ. ການ synchronization ທີ່ເຄັ່ງຄັດນີ້ປ້ອງກັນການຂອດຄ່າໃຊ້ຈ່າຍ. ຖ້າຫນ່ວຍບໍລິການສົ່ງສຽງຊ້າລົງ, ເສັ້ນ extrusion ເທິງນ້ໍາທັງຫມົດຕ້ອງຢຸດເຊົາ. ການຢຸດເຊົານີ້ສ້າງຂີ້ເຫຍື້ອຂີ້ເຫຍື້ອຂະຫນາດໃຫຍ່.
ການປະສົມປະສານອຸປະກອນການກອບເປັນຈໍານວນເບິ່ງແຕກຕ່າງກັນຫຼາຍ. ທ່ານບໍ່ຄ່ອຍວາງມັນຢູ່ໃນເສັ້ນດ້ວຍໂຮງງານຢ່າງຕໍ່ເນື່ອງ. ແທນທີ່ຈະ, ທ່ານມັກຈະຖິ້ມມັນເຂົ້າໄປໃນຫ້ອງການຜະລິດທີ່ອຸທິດຕົນ. ປົກກະຕິແລ້ວມັນປະຕິບັດການຫຼັງການຕັດຫຼືຫຼັງການງໍ. ແຂນຫຸ່ນຍົນຈັດການການເຊື່ອມໂຍງໄດ້ດີຢູ່ທີ່ນີ້. ພວກເຂົາເຈົ້າໂຫຼດທໍ່ຕັດເຂົ້າໄປໃນກອບເປັນຈໍານວນຕາຍຢ່າງໄວວາ.
ຢ່າງໃດກໍຕາມ, ຄວາມສ່ຽງຕໍ່ການຂະຫຍາຍຂະຫນາດໃຫຍ່ມີຢູ່. ການປະເມີນເວລາປ່ຽນແປງເຄື່ອງມືທີ່ບໍ່ຖືກຕ້ອງສາມາດທໍາລາຍປະສິດທິພາບຂອງທ່ານໄດ້. ສະພາບແວດລ້ອມການຜະລິດແບບປະສົມສູງ, ປະລິມານຕ່ໍາທົນທຸກທີ່ສຸດ. ຖ້າຜູ້ປະກອບການໃຊ້ເວລາສອງຊົ່ວໂມງເພື່ອປ່ຽນໂລຫະຕາຍ, ຜົນຜະລິດປະຈໍາວັນຂອງທ່ານຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ. ທ່ານຕ້ອງເພີ່ມປະສິດທິພາບລະບົບການຍຶດສໍາລັບການແລກປ່ຽນເຄື່ອງມືໄວ.
ການໄຫລຂອງ Extrusion |
ການລະລາຍວັດຖຸດິບ |
→ |
ທໍ່ Extrusion |
→ |
ການຕັດ |
→ |
Inline Socketing |
Fabrication Flow |
ການຊື້ທໍ່ |
→ |
ການຕັດຊຸດ |
→ |
CNC Bending |
→ |
ການສ້າງຕາລາງສິ້ນສຸດ |
ປຽບທຽບ ກ ຜູ້ຜະລິດເຄື່ອງ belling vs pipe end forming supplier ຮຽກຮ້ອງໃຫ້ມີ rubrics ການປະເມີນຜົນທີ່ແຕກຕ່າງກັນ. ທ່ານບໍ່ສາມາດຕັດສິນພວກເຂົາໂດຍມາດຕະຖານວິສະວະກໍາດຽວກັນ.
ຄວາມແມ່ນຍໍາຂອງຄວາມຮ້ອນແມ່ນຄວາມສໍາຄັນສູງສຸດຢ່າງແທ້ຈິງຂອງທ່ານ. ຊອກຫາຫຼັກຖານຂອງເທກໂນໂລຍີຄວາມຮ້ອນທີ່ເປັນເອກະພາບໃນຫຼັກຊັບຂອງພວກເຂົາ. ນີ້ຮັບປະກັນຄວາມຫນາຂອງຝາທີ່ສອດຄ່ອງກັບ ASTM ຫຼື DIN ຢູ່ເຕົ້າສຽບ. ຄວາມຮ້ອນທີ່ບໍ່ສະຫມໍ່າສະເຫມີສ້າງຈຸດອ່ອນໆ. ຄວາມຫນ້າເຊື່ອຖືຂອງອັດຕະໂນມັດຍັງມີຄວາມສໍາຄັນ. ການປະເມີນການ ejection ທໍ່ແລະກົນໄກການໂອນ. ພວກເຂົາຕ້ອງຈັດການທໍ່ທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່, ຫນັກ, ໂດຍບໍ່ມີການລຸດລົງຫຼືຂັດມັນ.
ການປະຕິບັດທີ່ດີທີ່ສຸດ: ຂໍການຖ່າຍຮູບຄວາມຮ້ອນອິນຟາເຣດຂອງເຕົາອົບຄວາມຮ້ອນຂອງເຂົາເຈົ້າ. ທ່ານຕ້ອງການທີ່ຈະເບິ່ງຢ່າງສົມບູນເຖິງແມ່ນວ່າການແຜ່ກະຈາຍຄວາມຮ້ອນໃນທົ່ວເສັ້ນອ້ອມທໍ່.
ຄວາມຜິດພາດທົ່ວໄປ: ການບໍ່ສົນໃຈການອອກແບບເສື້ອກັນໜາວ. ຄວາມເຢັນຊ້າເຮັດໃຫ້ເຕົ້າສຽບຫົດຕົວຫຼັງຈາກທໍ່ອອກຈາກເຄື່ອງ.
ການບັງຄັບແລະການເຫນັງຕີງແມ່ນສໍາຄັນທີ່ສຸດໃນວຽກງານໂລຫະ. ປະເມີນຄວາມແຂງກະດ້າງທາງດ້ານຮ່າງກາຍຂອງກອບເຄື່ອງ. ມັນຕ້ອງທົນກັບການໂຫຼດໄຮໂດຼລິກຫຼື servo ສູງສຸດໂດຍບໍ່ມີການບິດ. ນີ້ຮັບປະກັນຄວາມທົນທານຂອງມິຕິຢ່າງເຂັ້ມງວດໃນທຸກໆຊິ້ນ. ຄວາມພ້ອມຂອງເຄື່ອງມືແມ່ນບູລິມະສິດຕົ້ນຕໍຕໍ່ໄປຂອງທ່ານ. ປະເມີນຄວາມສາມາດຂອງຜູ້ຜະລິດເພື່ອຕັດການຕາຍແບບກຳນົດເອງ. ພວກເຂົາຕ້ອງສະຫນອງເລຂາຄະນິດຕາຍແບບກໍານົດເອງຢ່າງໄວວາ. ເຄື່ອງມືທົດແທນມາດຕະຖານຄວນຢູ່ໃນຫຼັກຊັບຢູ່ສະ ເໝີ.
ການປະຕິບັດທີ່ດີທີ່ສຸດ: ຂໍໃຫ້ລາຍງານການເຫນັງຕີງກົນຈັກພາຍໃຕ້ໂຕນສູງສຸດ. ທາດເຫຼັກສຽງໂຫວດທັງຫມົດແຂງຫຼືເຫຼັກ welded ຫນັກແມ່ນບັງຄັບ.
ຄວາມຜິດພາດທົ່ວໄປ: underestimating ຜົນບັງຄັບໃຊ້ clamping ທີ່ຈໍາເປັນ. ຕົວຍຶດທີ່ອ່ອນແອເຮັດໃຫ້ທໍ່ເລື່ອນລົງໃນລະຫວ່າງການໃສ່ ram, ທໍາລາຍພາກສ່ວນ.
ກົດລະບຽບການຊື້ບາງອັນໃຊ້ໄດ້ທົ່ວໄປ. ການສະຫນັບສະຫນູນຫລັງການຂາຍກໍານົດຜົນສໍາເລັດໃນໄລຍະຍາວຂອງທ່ານ. ກວດສອບການມີຂອງອາໄຫຼ່ທ້ອງຖິ່ນ. ຕ້ອງການຄວາມສາມາດໃນການວິນິດໄສໄລຍະໄກຜ່ານໂມດູນ PLC ທີ່ທັນສະໄຫມ. ສ້າງຕາຕະລາງການບໍາລຸງຮັກສາການປ້ອງກັນໄວ.
ປະຕິບັດຕາມຂັ້ນຕອນເຫຼົ່ານີ້ໃນລະຫວ່າງການຈັດຊື້:
ກວດສອບການວັດແທກປະສິດທິພາບພະລັງງານຂອງຜູ້ຂາຍ. ປຽບທຽບການໃຊ້ກິໂລວັດໂມງຕໍ່ຊິ້ນສ່ວນທີ່ສ້າງຂຶ້ນຢ່າງໃກ້ຊິດ.
ກວດເບິ່ງການໂຕ້ຕອບຊອບແວຂອງພວກເຂົາ. ໃຫ້ແນ່ໃຈວ່າ HMI ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການປະຫຍັດສູດອາຫານຫຼາຍຮ້ອຍສ່ວນທີ່ເປັນເອກະລັກ.
ກວດສອບໂປໂຕຄອນການທົດສອບການຍອມຮັບຂອງໂຮງງານ (FAT). ໃຫ້ແນ່ໃຈວ່າພວກເຂົາຈະດໍາເນີນການອຸປະກອນທີ່ແນ່ນອນຂອງເຈົ້າກ່ອນທີ່ຈະຈັດສົ່ງຫນ່ວຍງານ.
ທ່ານຕ້ອງປະເມີນຄ່າໃຊ້ຈ່າຍເບື້ອງຕົ້ນຕໍ່ກັບຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານຢ່າງຕໍ່ເນື່ອງຢ່າງລະມັດລະວັງ. ງົບປະມານພຽງແຕ່ສໍາລັບການຊື້ເຄື່ອງຈັກເຮັດໃຫ້ຄວາມເຄັ່ງຕຶງທາງດ້ານການເງິນຕໍ່ມາ. ແບ່ງຄ່າໃຊ້ຈ່າຍການຜະລິດທີ່ເຊື່ອງໄວ້ຢ່າງລະອຽດກ່ອນທີ່ຈະເຊັນສັນຍາ.
ການບໍລິໂພກພະລັງງານແຕກຕ່າງກັນລະຫວ່າງເຕັກໂນໂລຢີ. ເຕົາອົບໃຫ້ຄວາມຮ້ອນດຶງແຮງດັນແຮງດັນສູງຢ່າງຕໍ່ເນື່ອງ. ຄຸນນະພາບຂອງ insulation ກໍານົດໃບບິນຄ່າໄຟຟ້າປະຈໍາເດືອນຂອງທ່ານຢູ່ທີ່ນີ້. ໃນທາງກັບກັນ, ປັ໊ມໄຮໂດຼລິກດຶງພະລັງງານໃນຮວງແຫຼມໃນລະຫວ່າງເສັ້ນເລືອດຕັນໃນ ram. Servo-electric ອະດີດມີລາຄາຖືກກວ່າໃນເບື້ອງຕົ້ນແຕ່ປະຫຍັດພະລັງງານໄຟຟ້າຢ່າງຫຼວງຫຼາຍໃນໄລຍະເວລາ.
ການລະບາຍນ້ຳຫຼໍ່ລື່ນ ແລະ ການກຳຈັດນ້ຳເຢັນເພີ່ມຄ່າໃຊ້ຈ່າຍທີ່ເກີດຂື້ນຊ້ຳໆເພື່ອສິ້ນສຸດການສ້າງ. ທ່ານຕ້ອງຊື້ນໍ້າມັນແຕ້ມແບບພິເສດ. ທ່ານຍັງໄດ້ຈ່າຍເງິນເພື່ອກໍາຈັດສິ່ງເສດເຫຼືອທີ່ເປັນອັນຕະລາຍຢ່າງປອດໄພ. ອາຍຸການໃຊ້ເຄື່ອງມືຍັງສົ່ງຜົນກະທົບຕໍ່ງົບປະມານລາຍເດືອນຂອງທ່ານຢ່າງຫຼວງຫຼາຍ. ໂລຫະທີ່ຕາຍແລ້ວໝົດແຮງ ແລະຕ້ອງການການສ້ອມແປງທີ່ມີຄ່າໃຊ້ຈ່າຍຫຼາຍ. Mandrels ສໍາລັບພາດສະຕິກໂດຍທົ່ວໄປແລ້ວມີອາຍຸຫຼາຍຕໍ່ໄປອີກແລ້ວເນື່ອງຈາກ friction ຕ່ໍາ.
ການຫຼຸດຜ່ອນຄວາມສ່ຽງແມ່ນສໍາຄັນໃນໄລຍະການຮັບຮອງເອົາ. ທ່ານຕ້ອງປົກປ້ອງໂຄຕ້າການຜະລິດຂອງທ່ານ.
ຄວາມສ່ຽງຕໍ່ການລະຄັງລວມເຖິງຮອບວຽນຄວາມເຢັນທີ່ບໍ່ສອດຄ່ອງ. ນີ້ນໍາໄປສູ່ການເຕົ້າສຽບນອກຮອບໂດຍກົງ. ເຕົ້າຮັບນອກຮອບລົ້ມເຫລວໃນການທົດສອບຄວາມກົດດັນໃນພາກສະຫນາມ. ທ່ານຕ້ອງຮຽກຮ້ອງໃຫ້ມີການຮັບປະກັນອັດຕາການຂູດທີ່ເຄັ່ງຄັດ. ຕ້ອງການສິ່ງເຫຼົ່ານີ້ໃນລະຫວ່າງການທົດສອບການຍອມຮັບສະຖານທີ່ (SAT) ໃນຊັ້ນໂຮງງານຂອງທ່ານ.
ຄວາມສ່ຽງການສ້າງແບບສິ້ນສຸດເບິ່ງແຕກຕ່າງກັນຫມົດ. ເຈົ້າຈະພົບກັບການແຕກແຫງ ແລະແຕກຂອງໂລຫະເລື້ອຍໆ. ຄວາມກົດດັນຂອງ clamping ບໍ່ພຽງພໍເຮັດໃຫ້ພາກສ່ວນ slippage. ການປ່ຽນແປງຂອງວັດສະດຸຈາກຜູ້ສະຫນອງເຫຼັກກ້າຂອງທ່ານຍັງສາມາດທໍາລາຍຂະບວນການຜະລິດໄດ້. ທ່ານຕ້ອງທົດສອບວັດສະດຸຢ່າງເຂັ້ມງວດ. ຂໍໃຫ້ຜູ້ຂາຍແລ່ນຢ່າງຫນ້ອຍຫ້າສິບຊິ້ນຂອງໂລຫະປະສົມທີ່ແຂງທີ່ສຸດຂອງເຈົ້າກ່ອນທີ່ທ່ານຈະອະນຸມັດການຂົນສົ່ງ.
ເຫດຜົນຂອງລາຍຊື່ຄັດເລືອກຂອງທ່ານຍັງຄົງກົງໄປກົງມາຢ່າງໂດດເດັ່ນ. ການຕັດສິນໃຈຂອງທ່ານສ່ວນໃຫຍ່ແມ່ນກໍານົດໂດຍວັດຖຸດິບຂອງທ່ານ. ພາດສະຕິກຕ້ອງການເສັ້ນທາງຄວາມຮ້ອນສະເພາະ. ໂລຫະຮຽກຮ້ອງໃຫ້ມີວິທີການກົນຈັກທັງຫມົດ. ມາດຕະຖານອຸດສາຫະກໍາເປົ້າຫມາຍຍັງນໍາພາມືຂອງທ່ານ. ທໍ່ການຂົນສົ່ງຂອງນ້ໍາຮຽກຮ້ອງໃຫ້ມີການລະຄັງລວມ. ການປະກອບກົນຈັກຢ່າງແທ້ຈິງຮຽກຮ້ອງໃຫ້ມີຄວາມແມ່ນຍໍາຂອງກອບເປັນຈໍານວນ.
ສໍາລັບຂັ້ນຕອນຕໍ່ໄປຂອງທ່ານ, ກໍານົດອຸປະກອນທໍ່ທີ່ແນ່ນອນຂອງທ່ານຢ່າງຊັດເຈນ. ໃຫ້ສັງເກດລະດັບຄວາມໜາຂອງຝາຂອງທ່ານໃນສະເປຣດຊີດ. ກໍານົດເວລາຮອບວຽນທີ່ຕ້ອງການຂອງທ່ານຕໍ່ການປ່ຽນແປງ. ເຮັດທັງຫມົດນີ້ກ່ອນທີ່ຈະອອກ RFQ ໃຫ້ກັບຜູ້ຂາຍ. ຮ້ອງຂໍການທົດສອບຫຼັກຖານສະແດງແນວຄວາມຄິດທັນທີ. ຂໍໃຫ້ຜູ້ຜະລິດໃນອະນາຄົດດໍາເນີນການວັດຖຸດິບສະເພາະຂອງທ່ານ. ການສັງເກດການປະກອບວັດສະດຸຂອງທ່ານເອງຢູ່ໃນໂຮງງານຂອງພວກເຂົາແມ່ນວິທີດຽວທີ່ຈະຮັບປະກັນຄວາມສໍາເລັດ.
A: ໂດຍທົ່ວໄປບໍ່ມີ. ໃນຂະນະທີ່ການກອບເປັນຈໍານວນເຢັນເຮັດວຽກກ່ຽວກັບໂລຫະທີ່ມີທໍ່, ພາດສະຕິກທີ່ແຂງຈະແຕກຫຼືແຕກພາຍໃຕ້ຮາມກົນຈັກທີ່ມີຄວາມກົດດັນສູງໂດຍບໍ່ມີການເຮັດໃຫ້ຄວາມຮ້ອນທີ່ຊັດເຈນ (ເຊິ່ງຕ້ອງການອຸປະກອນສຽງທີ່ອຸທິດຕົນ).
A: ເຄື່ອງຈັກອັດຕະໂນມັດປະສົມປະສານໂດຍກົງເຂົ້າໄປໃນສາຍ extrusion, fetching, heating, belling, ແລະ ejecting ໂດຍບໍ່ມີການແຊກແຊງຂອງມະນຸດ. ເຄິ່ງອັດຕະໂນມັດຮຽກຮ້ອງໃຫ້ມີຜູ້ປະກອບການທີ່ຈະໂຫຼດທໍ່ຕັດດ້ວຍຕົນເອງເຂົ້າໄປໃນສະຖານີຄວາມຮ້ອນແລະກອບເປັນຈໍານວນ.
A: ຖ້າຖືກປະຕິບັດຢ່າງຖືກຕ້ອງໂດຍເຄື່ອງຈັກທີ່ມີຄຸນນະພາບ, ເຕົ້າຮັບຈະຮັກສາຄວາມຫນາຂອງກໍາແພງທີ່ຕ້ອງການແລະຄວາມສົມບູນຂອງໂຄງສ້າງເພື່ອຕອບສະຫນອງຄວາມກົດດັນມາດຕະຖານ (ເຊັ່ນ: ການຈັດປະເພດ SDR). ຄວາມຮ້ອນ/ຄວາມເຢັນທີ່ຕໍ່າກວ່າເຮັດໃຫ້ບາງໆ, ສ້າງຈຸດລົ້ມເຫຼວ.


