

Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-07-04 Porijeklo: stranica


Nabava kapitalne opreme za proizvodnju cijevi zahtijeva apsolutnu preciznost. Potrebna vam je stroga usklađenost između znanosti o materijalima, željenih geometrija spojeva i vaše dnevne proizvodnje. Neusklađivanje mogućnosti stroja s proizvodnim potrebama rutinski dovodi do katastrofalnog kvara spojeva na terenu. Postrojenja se također suočavaju s neprihvatljivim stopama otpada i teškim nizvodnim uskim grlima pri usvajanju pogrešnih metoda oblikovanja.
Ovaj sveobuhvatni vodič razlaže kritične tehničke razlike između opreme za naglavke i općih oblikovanja krajeva cijevi. Pomoći ćemo vašim voditeljima proizvodnje i timovima za nabavu da učinkovito odaberu ispravnu tehnologiju. Naučit ćete točno kako procijeniti dobavljače i integrirati ove sustave u svoj pod. Razumijevanjem ovih mehaničkih razlika možete osigurati strojeve koji savršeno odgovaraju vašoj primjeni.
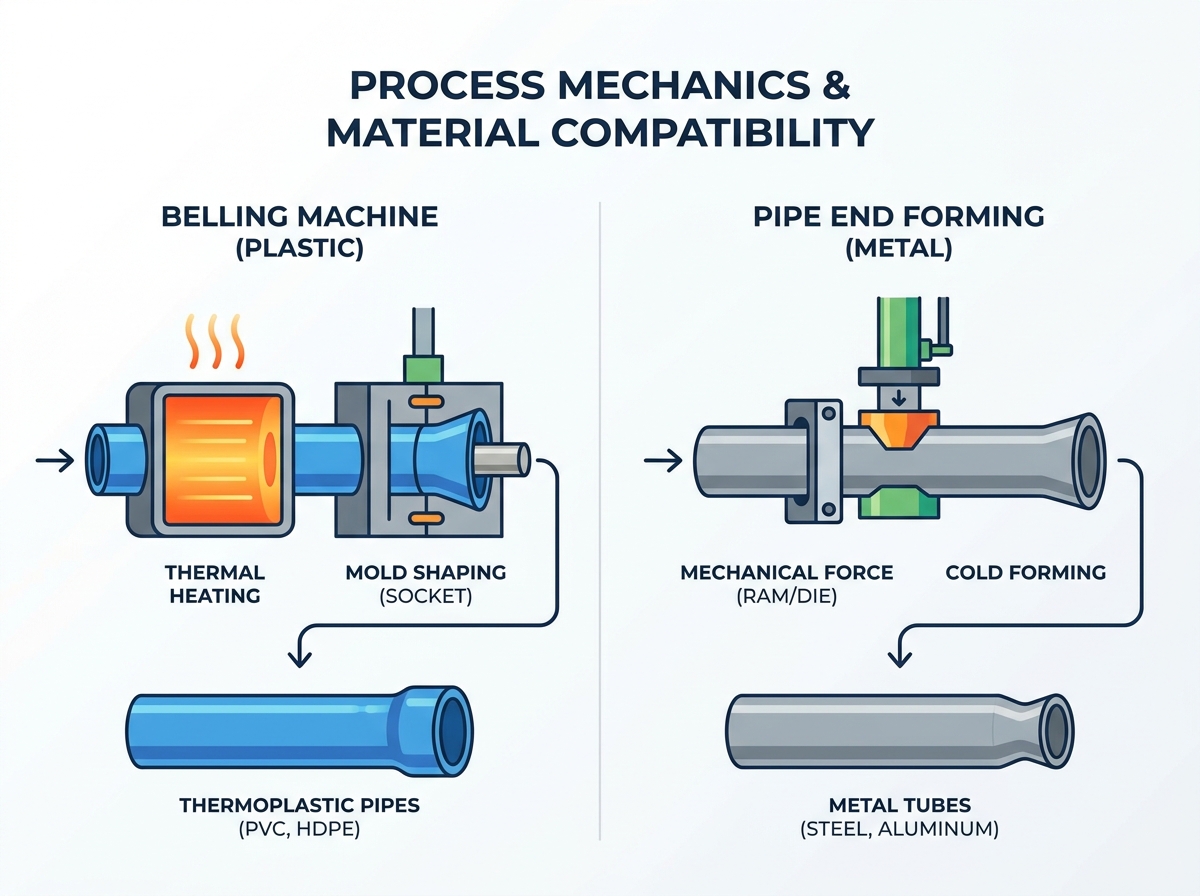
Podjela primjene: Strojevi za brušenje su namjenski izrađeni za termoplastične cijevi (PVC, HDPE, CPVC) koji se oslanjaju na toplinu i oblikovanje kalupa, dok strojevi za oblikovanje krajeva prvenstveno koriste mehaničko hladno oblikovanje za metale (i povremeno za krute polimere).
Procesna mehanika: Belling stvara utičnicu za isprepletene spojeve (transport tekućine); oblikovanjem kraja mijenja se promjer ili oblik cijevi (širenje, izbočenje, smanjenje) za mehaničke sklopove ili automobilske/HVAC vodove tekućine.
Integracija: Automatski strojevi za zvonce obično su sinkronizirani izravno nizvodno od ekstruzijskih linija, dok strojevi za oblikovanje krajeva često rade u samostalnim ćelijama ili uz CNC savijače.
Odabir dobavljača: Ocjenjivanje proizvođača strojeva za zvonjenje u odnosu na dobavljača za oblikovanje krajeva cijevi zahtijeva različite kriterije—usredotočivanje na jednolikost zagrijavanja za prvog i hidrauličku silu/trošenje alata za drugog.
Odabir pravih strojeva počinje razumijevanjem temeljnih mogućnosti. Svaki tip stroja cilja na potpuno različite fizičke principe i aplikacije za krajnju upotrebu.
Stroj za lupanje plastičnih cijevi radi na strogim principima toplinske manipulacije. Često ćete čuti da ga industrija naziva a Stroj za spajanje PVC cijevi . Njegova primarna funkcija je primjena kontroliranog toplinskog zagrijavanja za omekšavanje kraja termoplastične cijevi. Nakon što plastika postane savitljiva, stroj koristi trn ili vanjski kalup. Sustavi često koriste pomoć vakuuma ili pritiska kako bi oblikovali zvono ili utičnicu. Uobičajeni geometrijski profili uključuju U-tip, R-tip ili pravokutne utičnice.
Ove strojeve prvenstveno koristite za izradu integralnih spojeva. Ovi spojevi su vitalni za infrastrukturu transporta tekućine. Pouzdano opslužuju sustave vodovoda, odvodnje, kanalizacije i električnih vodova. Utičnica omogućuje besprijekorno spajanje dviju identičnih cijevi. Ovaj proces međusobnog spajanja eliminira potrebu za vanjskim spojkama.
Stroj za oblikovanje krajeva cijevi koristi ogromnu mehaničku silu umjesto vanjske topline. Koristi hidraulične, pneumatske ili servo-električne sustave napajanja. Stroj isporučuje ovu silu putem klipa, rotirajućih alata ili segmentiranih matrica. Ovi alati trajno mijenjaju oblik krute cijevi. Stroj brzo širi, smanjuje, širi, zrna ili podebljava krajeve cijevi.
Ovu opremu obično postavljate za mehaničke sklopove. Njegovi primarni slučajevi upotrebe uključuju automobilske ispušne sustave, svemirske fluidne vodove, HVAC mreže i strukturne okvire. Formirani krajevi spajaju se na crijeva, prirubnice ili blokove motora. Obično se ne spajaju s cijevima iste duljine kao što to čine plastične cijevi s zvonom.
Značajka |
Oprema za zvonjenje |
Oprema za oblikovanje kraja |
|---|---|---|
Primarni materijal |
Termoplastika (PVC, HDPE, CPVC) |
Metali (čelik, bakar, aluminij) |
Načelo oblikovanja |
Toplinsko omekšavanje i oblikovanje kalupa |
Hladna mehanička sila i prešanje matrice |
Uobičajeni izlazi |
Utičnice tipa U, utičnice tipa R |
Širenje, perle, smanjenja, proširenja |
Aplikacija za krajnju upotrebu |
Podzemni transport tekućina i kabelski transport |
Automobilska, zrakoplovna i konstrukcijska industrija |
Razumijevanje unutarnje mehanike pomaže vam predvidjeti proizvodne izazove. Fizika koja pokreće ova dva procesa diktira vaš raspored poda, obuku operatera i raspored održavanja.
Belling se uvelike oslanja na viskoelastična svojstva polimera. Za uspjeh vam je potrebna vrlo precizna kontrola temperature. Pravilno zagrijavanje sprječava degradaciju materijala. Također sprječava stvaranje lomljivosti u stijenkama utičnice. Ako operirate a stroj za brušenje plastičnih cijevi , obavezna je ravnomjerna raspodjela topline. Operateri moraju pomno pratiti temperature staklenog prijelaza specifičnih polimernih mješavina.
Oblikovanje krajeva u potpunosti se oslanja na duktilnost i granicu razvlačenja metala. Ovdje obrađujete ugljični čelik, nehrđajući čelik, bakar i aluminij. Operateri moraju pažljivo izračunati mehaničko stanjivanje stijenke. Oni također računaju na mehanički opružni povrat. Opruga se događa kada se metal prirodno pokuša vratiti u svoj izvorni oblik nakon što popusti tlak u kalupu. Inženjeri moraju dizajnirati alate za blago savijanje metala kako bi se to kompenziralo.
Strojevi za zvonjenje koriste specijalizirane grijaće peći za pripremu materijala. Ove pećnice često imaju infracrvene elemente ili keramičke grijače. Igle za dimenzioniranje zatim ulaze u cijev kako bi odredile konačne unutarnje dimenzije. Stanice za brzo hlađenje koriste hlađenu vodu ili prisilni zrak. Ovo hlađenje trenutno zaključava konačni oblik. Promjene alata obično uključuju zamjenu igle i podešavanje mjerača vremena pećnice.
Sustavi za oblikovanje krajeva koriste teške stezne matrice za učvršćivanje materijala. Oslanjaju se na proboje za oblikovanje i rotacijske glave visokog momenta. Vaš tim za održavanje mora se usredotočiti na stalno smanjenje trošenja alata. Također morate stalno upravljati jakim podmazivanjem. Trenje metala o metal stvara ogromnu toplinu i stres. Pravilno podmazivanje uljem sprječava katastrofalne kvarove alata i nagrizanje dijelova.
Morate pažljivo usporediti ograničenja vremena ciklusa. Protok zvona je strogo ograničen fizikom grijanja i hlađenja. Plastika polako upija i otpušta toplinu. Ne možete žuriti s toplinskim prijenosom bez spaljivanja vanjskog polimera. Protok oblikovanja kraja ovisi prvenstveno brzinom mehaničkog hoda. Servo-električni ovnovi kreću se nevjerojatno brzo. Automatizacija rukovanja dijelovima također diktira tempo ovdje. Ciklusi oblikovanja metala obično završavaju puno brže od ciklusa zagrijavanja plastike.
Način na koji ćete ove strojeve postaviti u tvornicu određuje vašu ukupnu učinkovitost. Strategije integracije uvelike se razlikuju između okruženja ekstruzije plastike i proizvodnje metala.
Integriranje an automatski stroj za zvonjenje zahtijeva strateški inline raspored. Dizajnirate ga tako da se neprimjetno sinkronizira nizvodno od glavnog ekstrudera. Obično slijedi a Linija za ekstruziju HDPE cijevi ili namjenska Linija za proizvodnju CPVC cijevi.
Operateri postavljaju opremu neposredno nakon stanica za izvlačenje i planetarno rezanje. Zahtijeva visoko sinkronizirane PLC kontrole. Ove kontrole točno odgovaraju brzini glavne ekstruzijske linije. Ova stroga sinkronizacija sprječava skupa uska grla. Ako se jedinica za zvonce uspori, cijela uzvodna linija ekstruzije mora stati. Ovo zaustavljanje stvara golemi otpadni otpad.
Integracija opreme za oblikovanje krajeva izgleda sasvim drugačije. Rijetko ga postavljate u liniju s kontinuiranim mlinom. Umjesto toga, često ga ubacite u namjensku ćeliju za proizvodnju. Obično radi naknadno rezanje ili naknadno savijanje. Robotske ruke ovdje se vrlo dobro nose s integracijom. Oni brzo ubacuju izrezane cijevi u kalupe za oblikovanje.
Međutim, postoje značajni rizici skalabilnosti. Pogrešna procjena vremena izmjene alata može uništiti vašu učinkovitost. Najviše trpe proizvodna okruženja s velikim brojem miješanja i malom količinom. Ako operateru treba dva sata da promijeni metalne matrice, vaša dnevna proizvodnja naglo pada. Morate optimizirati sustave stezanja za brzu izmjenu alata.
Protok ekstruzije |
Taljenje sirovina |
→ |
Ekstruzija cijevi |
→ |
Rezanje |
→ |
Inline Socketing |
Tijek izrade |
Kupnja cijevi |
→ |
Skupno rezanje |
→ |
CNC savijanje |
→ |
Formiranje kraja stanice |
Uspoređujući a Proizvođač strojeva za zvonjenje naspram dobavljača za oblikovanje krajeva cijevi zahtijeva različite rubrike ocjenjivanja. Ne možete ih ocjenjivati prema istim inženjerskim standardima.
Preciznost grijanja vaš je najveći prioritet. Potražite dokaz jedinstvene tehnologije grijanja u njihovim portfeljima. Ovo osigurava ASTM ili DIN usklađenu debljinu stijenke na utičnici. Neravnomjerna toplina stvara slabe točke. Pouzdanost automatizacije također je kritična. Procijenite mehanizme za izbacivanje i prijenos cijevi. Moraju rukovati teškim cijevima velikog promjera bez da ih ispuste ili ogrebu.
Najbolja praksa: Zatražite infracrveno termalno snimanje njihovih pećnica za grijanje. Želite vidjeti savršeno ravnomjernu raspodjelu topline po obodu cijevi.
Uobičajena pogreška: Zanemarivanje dizajna plašta vodenog hlađenja. Sporo hlađenje dovodi do skupljanja nastavka nakon što cijev napusti stroj.
Sila i otklon najvažniji su u obradi metala. Ocijenite fizičku krutost okvira stroja. Mora izdržati maksimalno hidraulično ili servo opterećenje bez savijanja. To jamči stroge tolerancije dimenzija na svakom komadu. Dostupnost alata vaš je sljedeći glavni prioritet. Procijenite sposobnost proizvođača za rezanje prilagođenih matrica. Moraju brzo osigurati prilagođene geometrije kalupa. Standardni zamjenski alat uvijek bi trebao ostati na skladištu u njihovom pogonu.
Najbolja praksa: Zatražite izvješće o mehaničkom otklonu pod vršnom tonažom. Obvezni su čvrsti okviri od lijevanog željeza ili teški zavareni čelični okviri.
Uobičajena pogreška: Podcjenjivanje potrebne sile stezanja. Slabe stezaljke dopuštaju da cijev sklizne tijekom umetanja klina, uništavajući dio.
Neka pravila kupnje vrijede univerzalno. Podrška nakon prodaje definira vaš dugoročni uspjeh. Provjerite dostupnost lokaliziranih rezervnih dijelova. Zahtjevajte mogućnosti daljinske dijagnostike putem modernih PLC modula. Rano uspostavite rasporede preventivnog održavanja.
Slijedite ove korake tijekom nabave:
Revizija metrike energetske učinkovitosti dobavljača. Pobliže usporedite potrošnju kilovat-sata po oblikovanom komadu.
Pregledajte njihovo softversko sučelje. Osigurajte da HMI operaterima omogućuje spremanje stotina jedinstvenih recepata za dijelove.
Provjerite protokole testiranja tvorničke prihvatljivosti (FAT). Osigurajte da će pokrenuti točne materijale prije slanja jedinice.
Morate pažljivo procijeniti početne kapitalne izdatke u odnosu na tekuće operativne troškove. Planiranje proračuna samo za kupnju stroja kasnije dovodi do financijskih poteškoća. Prije potpisivanja ugovora temeljito raščlanite skrivene troškove proizvodnje.
Potrošnja energije uvelike se razlikuje među tehnologijama. Pećnice za grijanje kontinuirano troše postojanu snagu visoke struje. Kvaliteta izolacije ovdje diktira vaš mjesečni račun za električnu energiju. Nasuprot tome, hidrauličke pumpe vuku snagu u oštrim šiljcima tijekom hoda klina. Servo-električni kalupi koštaju u početku više, ali s vremenom štede ogromne količine električne energije.
Podmazivanje i zbrinjavanje rashladne tekućine dodaju stalne troškove oblikovanju kraja. Morate kupiti specijalizirana ulja za crtanje. Također plaćate za sigurno odlaganje opasnog otpada. Životni vijek alata također značajno utječe na vaš mjesečni proračun. Metalne matrice se troše i zahtijevaju skupu obnovu površine. Trnovi za plastiku općenito traju mnogo dulje zbog manjeg trenja.
Ublažavanje rizika ključno je tijekom faze usvajanja. Morate zaštititi svoje proizvodne kvote.
Rizici zvonjenja uključuju nedosljedne cikluse hlađenja. To vodi izravno do utičnica koje nisu okrugle. Utičnice koje nisu okrugle nisu prošle testove tlaka na terenu. Morate zahtijevati stroga jamstva stope otpada. Zahtjevajte ih tijekom testiranja prihvatljivosti (SAT) u vašoj tvornici.
Rizici formiranja kraja izgledaju potpuno drugačije. Često ćete naići na trganje i lomljenje metala. Neadekvatan pritisak stezanja uzrokuje klizanje dijela. Varijacije materijala od vašeg dobavljača čelika također mogu uništiti proizvodni ciklus. Materijale morate rigorozno testirati. Zatražite da dobavljač pusti najmanje pedeset komada vaše najtvrđe legure prije nego što odobrite pošiljku.
Vaša logika ulaska u uži izbor ostaje nevjerojatno jasna. Vašu odluku uvelike diktira vaša sirovina. Plastika zahtijeva jedan specifičan toplinski put. Metal zahtijeva potpuno mehanički pristup. Ciljani industrijski standard također vodi vašu ruku. Cjevovod za transport tekućine zahtijeva integralno zvono. Mehanička montaža apsolutno zahtijeva preciznost oblikovanja krajeva.
Za sljedeće korake jasno odredite točan materijal cijevi. Zabilježite raspon debljine stijenke u proračunskoj tablici. Odredite potrebna vremena ciklusa po smjeni. Učinite sve ovo prije izdavanja Zahtjeva za ponudu dobavljačima. Odmah zatražite testiranje dokaza koncepta. Zamolite potencijalne proizvođače da pokrenu vaše specifične sirovine. Promatranje vlastitog materijala koji se oblikuje u njihovoj tvornici jedini je način za jamstvo uspjeha.
O: Općenito ne. Dok hladno oblikovanje radi na duktilnim metalima, kruta plastika će puknuti ili se slomiti pod visokotlačnim mehaničkim udarcima bez preciznog termičkog omekšavanja (za koje je potrebna posebna oprema za zvonce).
O: Automatski strojevi integriraju se izravno u liniju ekstruzije, dohvaćaju, zagrijavaju, zvone i izbacuju bez ljudske intervencije. Poluautomatski zahtijeva od operatera da ručno utovari rezane cijevi u stanice za grijanje i oblikovanje.
O: Ako se pravilno izvede kvalitetnim strojem, utičnica održava potrebnu debljinu stijenke i strukturni integritet kako bi zadovoljila standardne vrijednosti tlaka (npr. SDR klasifikacije). Loše grijanje/hlađenje uzrokuje stanjivanje, stvarajući točke kvara.


