

Vaatamised: 0 Autor: saidi toimetaja Avaldamisaeg: 2026-07-04 Päritolu: Sait


Kapitaliseadmete hankimine torude ja torude tootmiseks nõuab absoluutset täpsust. Teil on vaja materjaliteaduse, soovitud liigeste geomeetria ja igapäevase tootmisvõimsuse vahelist ranget vastavust. Masina võimekuse vale vastavusse viimine tootmisvajadustega põhjustab tavaliselt põllul katastroofilisi liigeste rikkeid. Valede vormimismeetodite kasutamisel kogevad rajatised ka vastuvõetamatut praagi määra ja tõsiseid allavoolu kitsaskohti.
See põhjalik juhend jagab kriitilised tehnilised erinevused pistikupesaseadmete ja üldiste toruotste moodustajate vahel. Aitame teie tootmisjuhtidel ja hankemeeskondadel valida õige tehnoloogia tõhusalt. Saate täpselt teada, kuidas müüjaid hinnata ja neid süsteeme oma põrandale integreerida. Mõistes neid mehaanilisi erinevusi, saate kindlustada masina, mis sobib ideaalselt teie rakendusega.
Kasutusala: Belling masinad on spetsiaalselt ehitatud termoplasttorudele (PVC, HDPE, CPVC), mis põhinevad kuumusel ja vormimisel, samas kui otsavormimismasinad kasutavad peamiselt metallide (ja mõnikord ka jäikade polümeeride) mehaanilist külmvormimist.
Protsessi mehaanika: Belling loob pesa blokeerivate ühenduste jaoks (vedeliku transport); otsvormimine muudab toru läbimõõtu või kuju (laienemine, ääristamine, redutseerimine) mehaaniliste sõlmede või autode/HVAC vedelikutorude jaoks.
Integreerimine: automaatsed pressimismasinad sünkroniseeritakse tavaliselt otse ekstrusiooniliinidest allavoolu, samas kui otsamoodustajad töötavad sageli eraldiseisvates rakkudes või koos CNC-painutajatega.
Tarnija hankimine: kallutamismasina tootja ja toruotste moodustamise tarnija hindamine nõuab erinevaid kriteeriume – esimese puhul keskendutakse kuumutamise ühtlusele ja teise puhul hüdraulilisele jõule/tööriistade kulumisele.
Õige masina valimine algab põhiliste võimaluste mõistmisest. Iga masinatüüp on suunatud täiesti erinevatele füüsilistele põhimõtetele ja lõppkasutusrakendustele.
Plasttorude kellaseade töötab rangetel termilise manipuleerimise põhimõtetel. Te kuulete sageli, et tööstus viitab sellele kui a PVC torude pistikupesa masin . Selle peamine ülesanne on termoplasttoru otsa pehmendamiseks reguleeritud termilise kuumutamise rakendamine. Kui plast on saavutanud painduva oleku, kasutab masin torni või välist vormi. Süsteemid kasutavad kella või pistikupesa moodustamiseks sageli vaakumit või surveabi. Levinud geomeetriliste profiilide hulka kuuluvad U-tüüpi, R-tüüpi või ristkülikukujulised pistikupesad.
Peamiselt kasutate neid masinaid terviklike liigendite loomiseks. Need liigendid on vedeliku transpordi infrastruktuuri jaoks üliolulised. Need teenindavad usaldusväärselt torustiku-, kanalisatsiooni-, kanalisatsiooni- ja elektrijuhtmesüsteeme. Pistikupesa võimaldab kahel identsel torul laitmatult lukustada. See blokeerimisprotsess välistab vajaduse väliste haakeseadiste järele.
Toruotste vormimismasin kasutab välise kuumuse asemel tohutut mehaanilist jõudu. See kasutab hüdraulilisi, pneumaatilisi või servoelektrilisi jõusüsteeme. Masin edastab selle jõu silindri, pöörlevate tööriistade või segmenteeritud stantside kaudu. Need tööriistad muudavad jäädavalt jäiga toru või toru kuju. Masin paisub, kahandab, laieneb, ääristab või tihendab toruotsi kiiresti.
Tavaliselt kasutate seda seadet mehaaniliste sõlmede jaoks. Selle peamised kasutusjuhtumid hõlmavad autode väljalaskesüsteeme, kosmosevedelike torusid, HVAC-võrke ja konstruktsiooniraame. Moodustatud otsad ühendatakse voolikute, äärikute või mootoriplokkidega. Tavaliselt ei haaku need identse pikkusega torudega, nagu seda teevad plastmassid.
Funktsioon |
Kellaseadmed |
Otsa vormimise seadmed |
|---|---|---|
Esmane materjal |
Termoplast (PVC, HDPE, CPVC) |
Metallid (teras, vask, alumiinium) |
Moodustamise põhimõte |
Termiline pehmendamine ja hallituse vormimine |
Külm mehaaniline jõud ja stantsi pressimine |
Ühised väljundid |
U-tüüpi pistikupesad, R-tüüpi pistikupesad |
Raketid, helmed, vähendamised, laiendused |
Lõppkasutusrakendus |
Maa-alune vedeliku ja kaabli transport |
Auto-, kosmose- ja ehitustööstus |
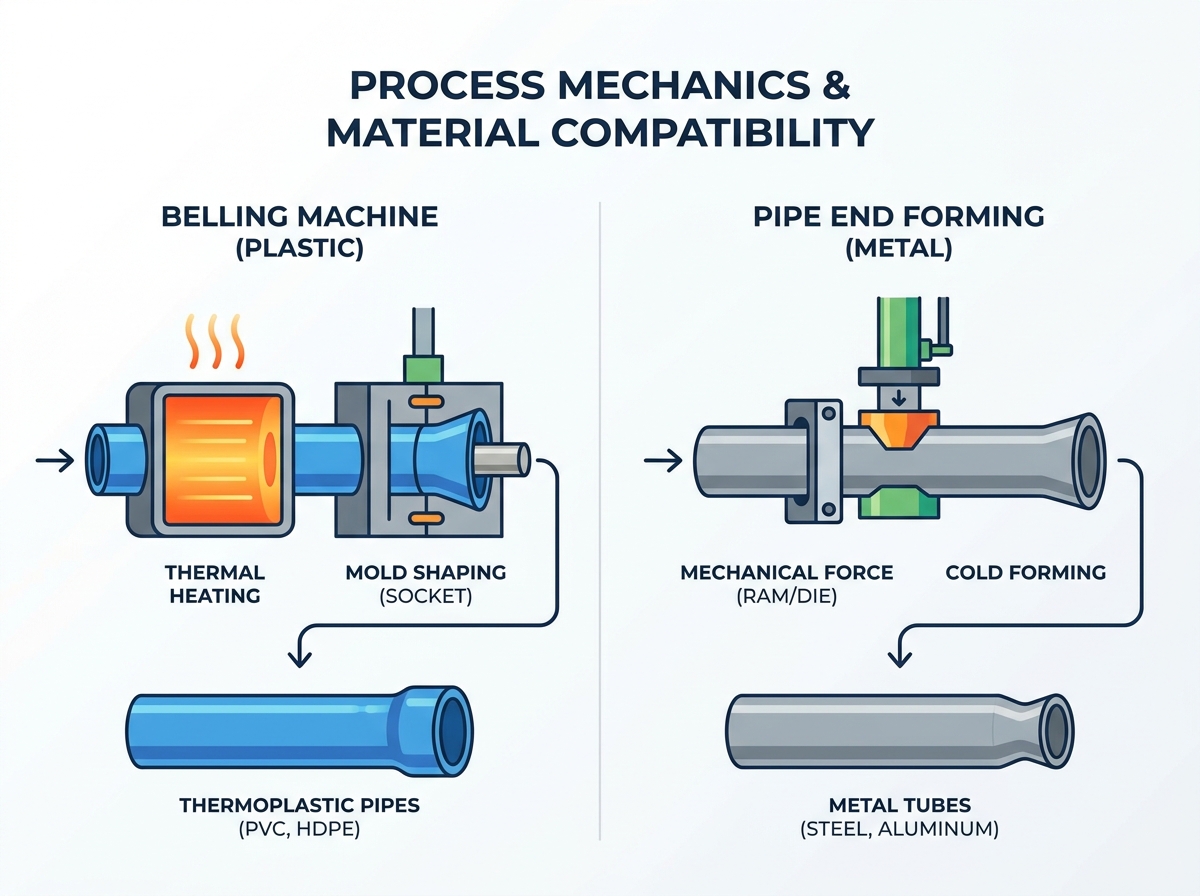
Sisemise mehaanika mõistmine aitab teil tootmisprobleeme ennetada. Neid kahte protsessi juhtiv füüsika määrab teie põranda paigutuse, operaatori koolituse ja hooldusgraafikud.
Belling sõltub suuresti polümeeride viskoelastsusomadustest. Edu saavutamiseks vajate väga täpset temperatuuri reguleerimist. Õige kuumutamine hoiab ära materjali lagunemise. Samuti takistab see hapruse teket pistikupesade seintes. Kui opereerite a plasttorude helistamismasin , ühtlane soojusjaotus on kohustuslik. Käitajad peavad hoolikalt jälgima konkreetsete polümeeride segude klaasistumistemperatuure.
Otsa vormimine sõltub täielikult metallide elastsusest ja voolavuspiirist. Töötlete siin süsinikterast, roostevaba terast, vaske ja alumiiniumi. Operaatorid peavad hoolikalt arvutama seinte mehaanilise hõrenemise. Need arvestavad ka mehaanilist tagasivedu. Tagasilöök tekib siis, kui metall üritab pärast stantsi rõhu vabanemist loomulikult taastada oma algse kuju. Insenerid peavad kavandama tööriistad, et kompenseerida metalli kergelt üle painutama.
Kellutamismasinad kasutavad materjali ettevalmistamiseks spetsiaalseid kütteahju. Nendel ahjudel on sageli infrapunaelemendid või keraamilised küttekehad. Seejärel sisenevad torusse suuruse määramise tornid, mis määravad lõplikud sisemõõtmed. Kiirjahutusjaamades kasutatakse jahutatud vett või sundõhku. See jahutus lukustab koheselt lõpliku kuju. Tööriistade muudatused hõlmavad tavaliselt südamiku vahetamist ja ahju taimerite reguleerimist.
Otsavormimissüsteemid kasutavad materjali kinnitamiseks tugevaid kinnitusstantse. Need tuginevad stantsidele ja suure pöördemomendiga pöördpeadele. Teie hooldusmeeskond peab keskenduma pidevalt tööriista kulumise minimeerimisele. Samuti peate pidevalt hakkama saama tugeva määrimisega. Metall-metalli hõõrdumine tekitab tohutut kuumust ja stressi. Õige õlitamine hoiab ära tööriista katastroofilise rikke ja osade lõhenemise.
Peate tsükliaja piiranguid hoolikalt vastandama. Kella läbilaskevõime on rangelt piiratud kütte- ja jahutusfüüsikaga. Plastid neelavad ja vabastavad soojust aeglaselt. Te ei saa soojusülekannet kiirustada ilma polümeeri välispinda põletamata. Otsa moodustamise läbilaskevõimet piirab peamiselt mehaaniline käigukiirus. Servo-elektrilised rammid liiguvad uskumatult kiiresti. Osade käsitsemise automatiseerimine määrab ka siin tempo. Metallivormimistsüklid lõppevad tavaliselt palju kiiremini kui plastist kuumutustsüklid.
See, kuidas te need masinad oma tehase põrandale paigutate, määrab teie üldise tõhususe. Integreerimisstrateegiad erinevad plastiku ekstrusiooni ja metalli valmistamise keskkondade vahel metsikult.
Integreerimine an automaatne kellaseade nõuab strateegilist sisemist paigutust. Saate selle kujundada nii, et see sünkrooniks sujuvalt põhiekstruuderist allavoolu. Tavaliselt järgneb a HDPE toru ekstrusiooniliin või spetsiaalne CPVC torude tootmisliin.
Operaatorid paigutavad seadmed kohe pärast väljatõstmis- ja planetaarlõikejaama. See nõuab kõrgelt sünkroniseeritud PLC juhtelemente. Need juhtnupud vastavad täpselt peamise ekstrusiooniliini kiirusele. See range sünkroniseerimine hoiab ära kulukad kitsaskohad. Kui väljapressimisseade aeglustab, peab kogu ülesvoolu ekstrusiooniliin peatuma. See seisak tekitab tohutul hulgal jäätmeid.
Lõppvormimisseadmete integreerimine näeb välja üsna erinev. Asetate selle harva pideva veskiga sisse. Selle asemel viskate selle sageli spetsiaalsesse tootmiskambrisse. Tavaliselt töötab see pärast lõikamist või painutamist. Robotkäed saavad siin integreerimisega väga hästi hakkama. Nad laadivad lõigatud torud kiiresti vormimisvormidesse.
Siiski on olemas märkimisväärsed mastaapsuse riskid. Tööriistade vahetamise aja valesti hindamine võib teie tõhusust rikkuda. Kõige rohkem kannatavad suure segu ja väikese mahuga tootmiskeskkonnad. Kui operaatoril kulub metallstantside vahetamiseks kaks tundi, väheneb teie päevane toodang järsult. Tööriistade kiireks vahetamiseks peate klambrisüsteemid optimeerima.
Ekstrusioonivool |
Tooraine sulatamine |
→ |
Torude väljapressimine |
→ |
Lõikamine |
→ |
Inline Socketing |
Valmistamise voog |
Torude ostmine |
→ |
Partii lõikamine |
→ |
CNC painutamine |
→ |
Raku lõpu moodustumine |
Võrreldes a kellutamismasina tootja vs toruotste moodustamise tarnija nõuab eraldi hindamisrubriike. Te ei saa neid hinnata samade inseneristandardite järgi.
Kütte täpsus on teie absoluutne prioriteet. Otsige nende portfellist tõendeid ühtse küttetehnoloogia kohta. See tagab ASTM-ile või DIN-ile vastava seinapaksuse pistikupesa juures. Ebaühtlane kuumus tekitab nõrgad kohad. Kriitiline on ka automatiseerimise töökindlus. Hinnake torude väljatõmbe- ja ülekandemehhanisme. Nad peavad käsitsema raskeid suure läbimõõduga torusid ilma neid maha kukkumata või kriimustamata.
Parim tava: taotlege oma kütteahjude infrapuna-termopilti. Tahad näha täiesti ühtlast soojusjaotust toru ümbermõõdul.
Levinud viga: vesijahutussärgi disaini eiramine. Aeglane jahutamine viib pistikupesa kokkutõmbumiseni pärast seda, kui toru masinast lahkub.
Jõud ja läbipaine on metallitöös kõige olulisemad. Hinnake masina raami füüsilist jäikust. See peab taluma maksimaalset hüdraulilist või servokoormust ilma paindeta. See tagab iga detaili ranged mõõtmete tolerantsid. Tööriistade kättesaadavus on teie järgmine peamine prioriteet. Hinnake tootja võimet kohandatud stantse lõigata. Need peavad kiiresti pakkuma kohandatud stantsi geomeetriat. Tavalised asendustööriistad peaksid alati olema nende tehase laos.
Parim tava: küsige mehaanilise läbipainde aruannet tipptonnaaži korral. Tahke malmist või raskelt keevitatud terasraamid on kohustuslikud.
Levinud viga: vajaliku kinnitusjõu alahindamine. Nõrgad klambrid lasevad torul trumli sisestamise ajal libiseda, rikkudes osa.
Mõned ostureeglid kehtivad üldiselt. Müügijärgne tugi määrab teie pikaajalise edu. Kontrollige lokaliseeritud varuosade saadavust. Nõudke kaugdiagnostika võimalusi kaasaegsete PLC-moodulite kaudu. Koostage varakult ennetava hoolduse ajakava.
Järgige hanke ajal järgmisi samme:
Auditeerige müüja energiatõhususe mõõdikuid. Võrrelge hoolikalt kilovatt-tunni kasutust vormitud tüki kohta.
Vaadake üle nende tarkvaraliides. Veenduge, et HMI võimaldaks operaatoritel salvestada sadu unikaalseid osade retsepte.
Kontrollige tehase vastuvõtutestimise (FAT) protokolle. Enne seadme saatmist veenduge, et need kasutaksid täpselt teie materjale.
Peate hoolikalt hindama algkapitali kulutusi jooksvate tegevuskulude suhtes. Eelarve koostamine ainult masina ostmiseks põhjustab hiljem rahalist pinget. Enne lepingu sõlmimist jagage põhjalikult varjatud tootmiskulud.
Energiatarbimine on erinevate tehnoloogiate vahel metsikult erinev. Kütteahjud tarbivad pidevalt suure voolutugevusega voolu. Isolatsiooni kvaliteet määrab siin teie igakuise elektriarve. Seevastu hüdropumbad tõmbavad tõukejõu käigu ajal võimsust teravate naeludega. Servoelektrilised vormirid maksavad alguses rohkem, kuid säästavad aja jooksul tohutul hulgal elektrit.
Määrimine ja jahutusvedeliku utiliseerimine lisavad otsavormimisele korduvaid kulutusi. Peate ostma spetsiaalseid joonistusõlisid. Samuti maksate ohtlike jäätmete ohutu kõrvaldamise eest. Tööriista eluiga mõjutab oluliselt ka teie kuueelarvet. Metallist stantsid kuluvad ja nõuavad kulukat pinnakatte uuendamist. Plastist valmistatud südamikud kestavad üldiselt palju kauem tänu väiksemale hõõrdumisele.
Riski maandamine on vastuvõtmise etapis ülioluline. Peate kaitsma oma tootmiskvoote.
Kellutamise riskide hulka kuuluvad ebajärjekindlad jahutustsüklid. See viib otse ümmarguste pistikupesadeni. Ümmargused pistikupesad ei suuda survetestides välitingimustes. Peate nõudma rangeid praagi määra garantiisid. Nõudke neid oma tehase korrusel toimuva koha vastuvõtutesti (SAT) ajal.
Lõpu moodustamise riskid näevad välja täiesti erinevad. Te kohtate sageli lõhenemist ja metalli lõhenemist. Ebapiisav kinnitusrõhk põhjustab osade libisemise. Terase tarnija materjalide erinevused võivad samuti tootmistsüklit rikkuda. Peate materjale rangelt testima. Paluge, et müüja kasutaks enne saadetise kinnitamist vähemalt viiskümmend tükki teie kõige kõvemast sulamist.
Teie nimekirja loogika jääb märkimisväärselt lihtsaks. Teie otsuse määrab suuresti teie tooraine. Plast vajab ühte kindlat soojusteed. Metall nõuab täielikult mehaanilist lähenemist. Sihttööstuse standard juhib ka teie kätt. Vedeliku transpordi torustik nõuab integreeritud kellutamist. Mehaaniline kokkupanek nõuab absoluutselt otste vormimise täpsust.
Järgmiste sammude jaoks määrake selgelt oma täpsed torumaterjalid. Märkige arvutustabelis oma seina paksuse vahemikud. Määrake oma nõutavad tsükliajad vahetuse kohta. Tehke seda kõike enne tarnijatele pakkumise esitamist. Taotlege viivitamatult kontseptsiooni tõestust. Paluge potentsiaalsetel tootjatel kasutada teie konkreetseid tooraineid. Oma materjali vormimise jälgimine nende tehases on ainus viis edu tagamiseks.
V: Üldiselt ei. Kui külmvormimine töötab plastiliste metallide puhul, siis jäik plastik praguneb või puruneb kõrgsurve mehaaniliste silindrite all ilma täpse termilise pehmendamiseta (see nõuab spetsiaalset kellaseadet).
V: Automaatsed masinad integreeruvad otse ekstrusiooniliiniga, toovad, soojendavad, helistavad ja väljutavad ilma inimese sekkumiseta. Poolautomaatne nõuab, et operaator laadiks lõigatud torud käsitsi kütte- ja vormimisjaamadesse.
V: Kui see on kvaliteetse masinaga õigesti teostatud, säilitab pistikupesa nõutava seinapaksuse ja konstruktsiooni terviklikkuse, et vastata standardsetele rõhuklassidele (nt SDR klassifikatsioonid). Halvem küte/jahutus põhjustab hõrenemist, tekitades tõrkepunkte.


