

Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-07-04 Eredet: Telek


A cső- és csőgyártáshoz szükséges eszközök beszerzése abszolút pontosságot igényel. Szigorú összhangra van szüksége az anyagtudomány, a kívánt kötési geometriák és a napi termelési teljesítmény között. A gépek képességeinek és a termelési igényeknek való helytelen összehangolása rutinszerűen katasztrofális ízületi meghibásodásokhoz vezet a területen. A létesítmények elfogadhatatlan selejtezési arányt és súlyos szűk keresztmetszeteket is tapasztalnak, amikor rossz alakítási módszereket alkalmaznak.
Ez az átfogó útmutató lebontja a kulcsfontosságú műszaki különbségeket a dugaszolóberendezések és az általános csővégformázók között. Segítünk a termelési vezetőknek és a beszerzési csapatoknak hatékonyan kiválasztani a megfelelő technológiát. Pontosan megtanulja, hogyan kell értékelni a szállítókat, és hogyan integrálhatja ezeket a rendszereket padlójába. Ha megérti ezeket a mechanikai különbségeket, az alkalmazásához tökéletesen illeszkedő gépeket biztosíthat.
Alkalmazási megoszlás: A harangozógépeket hőre lágyuló csövek (PVC, HDPE, CPVC) hőre és formázásra támaszkodva gyártják, míg a végformázó gépek elsősorban fémek (és esetenként merev polimerek) mechanikus hidegalakítását alkalmazzák.
Folyamatmechanika: Belling egy foglalatot hoz létre a reteszelő kötésekhez (folyadékszállítás); A végformázás megváltoztatja a cső átmérőjét vagy alakját (kiszélesedő, bordázott, redukáló) mechanikus szerelvények vagy autóipari/HVAC folyadékvezetékek esetén.
Integráció: Az automatikus harangozógépeket általában közvetlenül az extrudálósorok után szinkronizálják, míg a végformázók gyakran önálló cellákban vagy CNC-hajlítók mellett működnek.
Beszállítói beszerzés: A harangozógép gyártójának és a csővégformázó beszállítónak az értékeléséhez különböző kritériumok szükségesek – az előbbi esetében a fűtés egyenletességére, az utóbbi esetében pedig a hidraulikus erőre/szerszámkopásra kell összpontosítani.
A megfelelő gépek kiválasztása az alapvető képességek megértésével kezdődik. Minden géptípus teljesen más fizikai elveket és végfelhasználói alkalmazásokat céloz meg.
A műanyag csőharangozó gép szigorú hőkezelési elvek szerint működik. Gyakran hallani fogja, hogy az iparág a PVC csőcsatlakozó gép . Elsődleges funkciója szabályozott hőfűtés alkalmazása a hőre lágyuló cső végének lágyítására. Amikor a műanyag eléri a hajlékony állapotot, a gép egy tüskét vagy egy külső formát használ. A rendszerek gyakran alkalmaznak vákuumot vagy nyomást egy harang vagy aljzat kialakításához. A gyakori geometriai profilok közé tartoznak az U-típusú, R-típusú vagy téglalap alakú foglalatok.
Ezeket a gépeket elsősorban integrált kötések készítésére használja. Ezek az ízületek létfontosságúak a folyadékszállítási infrastruktúra számára. Megbízhatóan szolgálják ki a víz-, csatorna-, szennyvíz- és elektromos vezetékrendszereket. Az aljzat lehetővé teszi két egyforma cső hibátlan összekapcsolását. Ez a reteszelési folyamat szükségtelenné teszi a külső csatlakozókat.
A csővégformázó gép külső hő helyett hatalmas mechanikai erőt alkalmaz. Hidraulikus, pneumatikus vagy szervoelektromos rendszereket használ. A gép ezt az erőt egy nyomószáron, forgószerszámokon vagy szegmentált szerszámokon keresztül adja le. Ezek az eszközök tartósan megváltoztatják a merev cső vagy cső alakját. A gép gyorsan kiterjeszti, csökkenti, kiszélesíti, gyöngyözi vagy vastagítja a csővégeket.
Ezt a berendezést általában mechanikus szerelvényekhez kell telepíteni. Elsődleges felhasználási területei közé tartoznak az autóipari kipufogórendszerek, repülőgép-folyadékvezetékek, HVAC hálózatok és szerkezeti keretek. A kialakított végek tömlőkhöz, karimákhoz vagy motorblokkokhoz csatlakoznak. Általában nem kapcsolódnak egymáshoz azonos csőhosszúsággal, mint a hengeres műanyagok.
Funkció |
Harangozó berendezések |
Végformázó berendezés |
|---|---|---|
Elsődleges anyag |
Hőre lágyuló műanyagok (PVC, HDPE, CPVC) |
Fémek (acél, réz, alumínium) |
Alakítási elv |
Termikus lágyítás és penészformálás |
Hideg mechanikai erő és préselés |
Közös kimenetek |
U-típusú aljzatok, R-típusú aljzatok |
Fáklyák, gyöngyök, kicsinyítések, bővítések |
Végfelhasználói alkalmazás |
Föld alatti folyadék- és kábelszállítás |
Autóipar, repülőgépipar és szerkezeti |
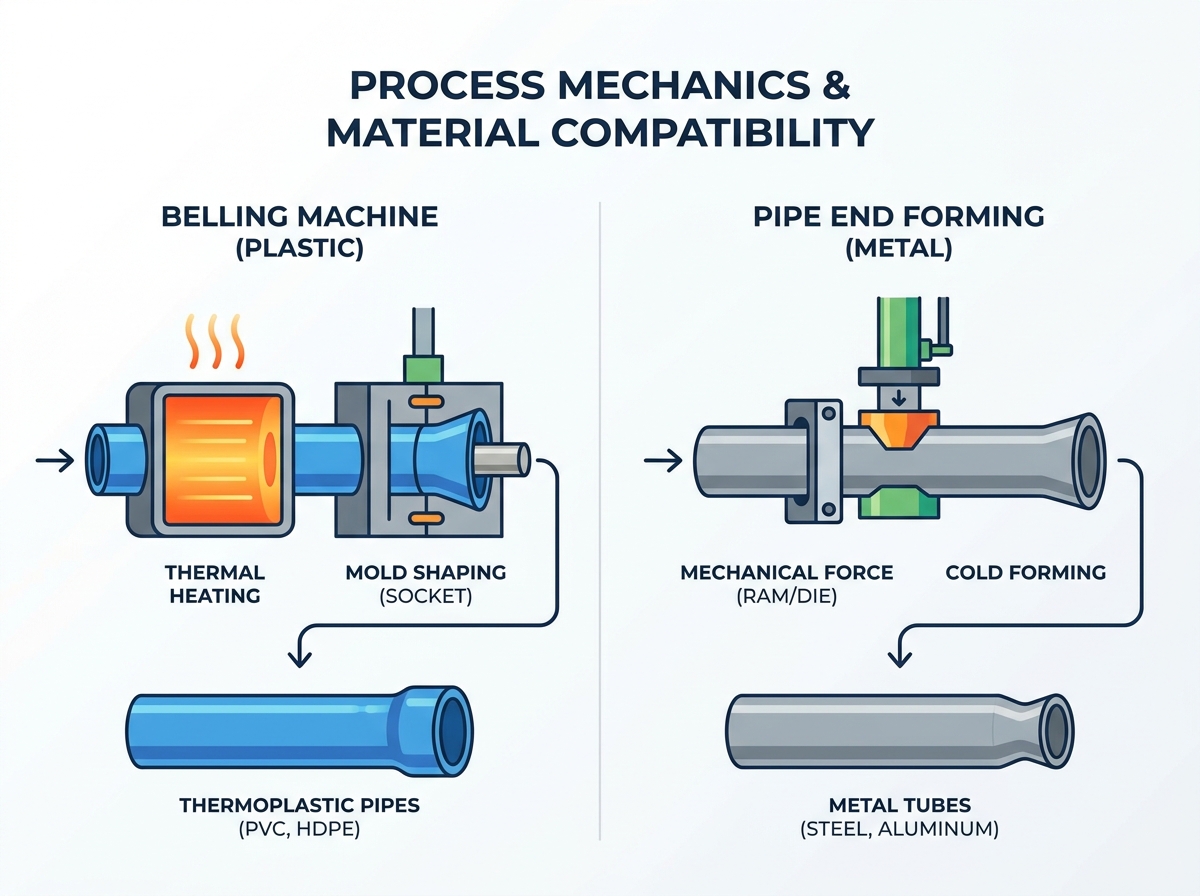
A belső mechanika megértése segít előre látni a gyártási kihívásokat. A két folyamatot irányító fizika határozza meg a padló elrendezését, a kezelők képzését és a karbantartási ütemterveket.
A Belling nagymértékben támaszkodik a polimerek viszkoelasztikus tulajdonságaira. A sikerhez rendkívül pontos hőmérsékletszabályozásra van szükség. A megfelelő fűtés megakadályozza az anyagromlást. Megakadályozza a törékenység kialakulását az aljzat falaiban. Ha működteti a műanyag csőharangozó gép , az egyenletes hőeloszlás kötelező. Az üzemeltetőknek szorosan figyelemmel kell kísérniük bizonyos polimerkeverékek üvegesedési hőmérsékletét.
A végformázás teljes mértékben a fémek hajlékonyságán és folyáshatárán múlik. Itt szénacélt, rozsdamentes acélt, rezet és alumíniumot dolgoz fel. Az üzemeltetőknek gondosan kell kiszámítaniuk a mechanikus falritkítást. Számítanak a mechanikus visszarugózással is. Visszaugrás akkor következik be, amikor a fém természetesen megpróbálja visszanyerni eredeti alakját a szerszámnyomás leengedése után. A mérnököknek olyan szerszámokat kell megtervezniük, amelyek enyhén túlhajlítják a fémet a kompenzáció érdekében.
A harangozógépek speciális fűtőkemencéket használnak az anyag előkészítésére. Ezek a sütők gyakran infravörös elemekkel vagy kerámia fűtőtestekkel rendelkeznek. Ezután a méretező tüskék belépnek a csőbe, hogy meghatározzák a végső belső méreteket. A gyorshűtő állomások hűtött vizet vagy kényszerlevegőt használnak. Ez a hűtés azonnal rögzíti a végső formát. A szerszámcserék általában magukban foglalják a tüske cseréjét és a sütő időzítőinek beállítását.
A végformázó rendszerek nagy teherbírású szorítószerszámokat használnak az anyag rögzítésére. Kialakító lyukasztókra és nagy nyomatékú forgófejekre támaszkodnak. A karbantartó csapatnak folyamatosan a szerszámkopás minimalizálására kell összpontosítania. Az erős kenést is folyamatosan kezelnie kell. A fém-fém súrlódás hatalmas hőt és feszültséget generál. A megfelelő olajozás megakadályozza a szerszám katasztrofális meghibásodását és az alkatrészek elkopását.
Óvatosan szembe kell néznie a ciklusidő-korlátozásokkal. A csengőteljesítményt szigorúan a fűtési és hűtési fizika korlátozza. A műanyagok lassan felszívják és leadják a hőt. Nem lehet elsietni a hőátadást anélkül, hogy megégetné a polimer külsejét. A végformázó teljesítményt elsősorban a mechanikus löketsebesség korlátozza. A szervo-elektromos munkahengerek hihetetlenül gyorsan mozognak. A részkezelés automatizálása itt is diktálja a tempót. A fémformázó ciklusok általában sokkal gyorsabban fejeződnek be, mint a műanyag hevítési ciklusok.
Az, hogy hogyan helyezi el ezeket a gépeket a gyári padlón, meghatározza általános hatékonyságát. Az integrációs stratégiák vadul eltérnek a műanyag extrudálás és a fémgyártás környezetében.
Integrálva egy az automatikus csengőgép stratégiai beépített elrendezést igényel. Ön úgy tervezi, hogy zökkenőmentesen szinkronizáljon a fő extruder után. Jellemzően ezt követi a HDPE csőextrudáló sor vagy dedikált CPVC cső gyártósor.
A kezelők közvetlenül a kihordó és bolygóvágó állomások után helyezik el a berendezést. Erősen szinkronizált PLC-vezérlést igényel. Ezek a vezérlők pontosan illeszkednek a fő extrudálósor sebességéhez. Ez a szigorú szinkronizálás megakadályozza a költséges szűk keresztmetszetek kialakulását. Ha a harangozó egység lelassul, a teljes felfelé irányuló extrudáló vezetéknek le kell állnia. Ez a leállás hatalmas hulladékhulladékot eredményez.
A végformázó berendezés integrálása egészen másképp néz ki. Ritkán helyezi sorba folyamatos maróval. Ehelyett gyakran bedobja egy erre a célra szolgáló gyártási cellába. Általában vágás után vagy hajlítás után működik. A robotkarok itt nagyon jól kezelik az integrációt. A vágott csöveket gyorsan betöltik az alakító szerszámokba.
Ugyanakkor jelentős skálázhatósági kockázatok állnak fenn. A szerszámváltási idők téves megítélése tönkreteheti a hatékonyságot. A nagy keverékű, kis volumenű gyártási környezetek szenvednek leginkább. Ha a kezelőnek két órát vesz igénybe a fém matricák cseréje, a napi teljesítmény meredeken csökken. A gyors szerszámcseréhez optimalizálnia kell a szorítórendszereket.
Extrúziós áramlás |
Nyersanyag olvadás |
→ |
Csőextrudálás |
→ |
Vágás |
→ |
Inline Socketing |
Gyártási folyamat |
Csővásárlás |
→ |
Csoportos vágás |
→ |
CNC hajlítás |
→ |
Sejtvég kialakítása |
Összehasonlítva a A harangozógép gyártója és a csővégformázó beszállító külön értékelési rubrikákat igényel. Nem lehet őket ugyanazon mérnöki szabványok alapján megítélni.
A fűtési pontosság az Ön abszolút legfontosabb prioritása. Keresse portfóliójukban az egységes fűtési technológia bizonyítékait. Ez biztosítja az ASTM vagy DIN szabványnak megfelelő falvastagságot az aljzatnál. Az egyenetlen hőség gyenge pontokat hoz létre. Az automatizálás megbízhatósága szintén kritikus. Értékelje a cső kilökődési és átviteli mechanizmusait. Nehéz, nagy átmérőjű csöveket kell kezelniük anélkül, hogy leejtik vagy megkarcolják azokat.
Bevált gyakorlat: Kérjen infravörös hőképet fűtőkemencéikről. Tökéletesen egyenletes hőeloszlást szeretne látni a cső kerületén.
Gyakori hiba: A vízhűtő köpeny kialakításának figyelmen kívül hagyása. A lassú lehűlés a foglalat zsugorodásához vezet, miután a cső elhagyja a gépet.
A fémmegmunkálásnál az erő és az elhajlás számít leginkább. Értékelje a gépváz fizikai merevségét. El kell viselnie a maximális hidraulikus vagy szervoterhelést, hajlítás nélkül. Ez minden darabon szigorú mérettűrést garantál. A szerszámok rendelkezésre állása a következő fontos prioritás. Mérje fel a gyártó képességét egyedi szerszámok vágására. Gyorsan egyedi szerszámgeometriát kell biztosítaniuk. A szabványos csereszerszámoknak mindig raktáron kell maradniuk a létesítményükben.
Legjobb gyakorlat: Kérjen mechanikus alakváltozási jelentést a csúcsterhelés alatt. A tömör öntöttvas vagy nehéz hegesztett acélvázak kötelezőek.
Gyakori hiba: A szükséges szorítóerő alábecsülése. A gyenge bilincsek lehetővé teszik a cső megcsúszását a nyomószár behelyezése során, tönkretéve az alkatrészt.
Egyes vásárlási szabályok általánosan érvényesek. Az értékesítés utáni támogatás meghatározza az Ön hosszú távú sikerét. Ellenőrizze a helyi pótalkatrészek elérhetőségét. Igényeljen távoli diagnosztikai lehetőségeket a modern PLC-modulok segítségével. Korán készítsen megelőző karbantartási ütemtervet.
A beszerzés során kövesse az alábbi lépéseket:
Vizsgálja meg az eladó energiahatékonysági mutatóit. Hasonlítsa össze alaposan a kilowattóra felhasználást alakított darabonként.
Tekintse át a szoftverfelületüket. Győződjön meg arról, hogy a HMI lehetővé teszi a kezelők számára, hogy több száz egyedi alkatrészreceptet menthessenek.
Ellenőrizze a gyári elfogadási tesztelési (FAT) protokollokat. Győződjön meg róla, hogy pontosan az Ön által megadott anyagokat futtatja, mielőtt elküldi az egységet.
Gondosan értékelnie kell a kezdeti tőkekiadást a folyamatos működési költségekhez képest. Ha csak a gépvásárlásra tervezzük a költségvetést, az később pénzügyi megterheléshez vezet. A szerződés aláírása előtt alaposan bontsa le a rejtett gyártási költségeket.
Az energiafelhasználás nagymértékben eltér az egyes technológiák között. A fűtőkemencék állandó, nagy áramerősségű áramot fogyasztanak folyamatosan. Itt a szigetelés minősége határozza meg a havi villanyszámlát. Ezzel szemben a hidraulikus szivattyúk éles tüskékkel vonják be az erőt a nyomólöket során. A szervoelektromos formák kezdetben drágábbak, de idővel hatalmas mennyiségű villamos energiát takarítanak meg.
A kenés és a hűtőfolyadék ártalmatlanítása ismétlődő költségekkel jár a végformázáshoz. Speciális rajzolajokat kell vásárolnia. A veszélyes hulladékok biztonságos ártalmatlanításáért is fizetni kell. A szerszámok élettartama is jelentősen befolyásolja a havi költségvetését. A fém matricák elhasználódnak, és költséges burkolatot igényelnek. A műanyag tüskék általában sokkal tovább tartanak az alacsonyabb súrlódás miatt.
A kockázatcsökkentés létfontosságú az elfogadás szakaszában. Meg kell védenie termelési kvótáit.
A csengetési kockázatok közé tartoznak a következetlen hűtési ciklusok. Ez közvetlenül a nem kerek aljzatokhoz vezet. A kereken kívüli aljzatok nem felelnek meg a terepen végzett nyomáspróbáknak. Szigorú selejt arány garanciákat kell követelnie. Igényelje ezeket a helyszíni átvételi tesztelés (SAT) során a gyárban.
A végképződés kockázatai teljesen másképp néznek ki. Gyakran találkozhat epedéssel és fémhasadással. A nem megfelelő szorítónyomás az alkatrészek megcsúszását okozza. Az acélszállítótól származó anyageltérések is tönkretehetik a gyártási folyamatot. Az anyagokat szigorúan tesztelni kell. A szállítmány jóváhagyása előtt kérje meg, hogy az eladó legalább ötven darabot használjon a legkeményebb ötvözetéből.
A listázás logikája rendkívül egyszerű marad. Döntését nagyrészt az alapanyaga határozza meg. A műanyagnak egy meghatározott hőpályára van szüksége. A fém teljes mértékben mechanikus megközelítést igényel. A célipari szabvány is irányítja a kezét. A folyadékszállító csővezetékekhez integrált harangozás szükséges. A mechanikus összeszerelés feltétlenül megköveteli a végalakítási pontosságot.
A következő lépésekhez egyértelműen határozza meg a pontos csőanyagot. Jegyezze fel a falvastagság tartományait egy táblázatban. Határozza meg a szükséges ciklusidőket műszakonként. Tegye meg mindezt, mielőtt ajánlatkérést adna ki a szállítóknak. Azonnal kérje a koncepció igazolásának tesztelését. Kérje meg a leendő gyártókat, hogy futtassák be az Ön konkrét alapanyagait. A saját anyagalakítás megfigyelése a gyárukban az egyetlen módja annak, hogy garantálja a sikert.
V: Általában nem. Míg a hidegalakítás a képlékeny fémeken dolgozik, a merev műanyagok megrepednek vagy összetörnek a nagynyomású mechanikus munkahengerek hatására pontos hőlágyítás nélkül (amihez külön harangozó berendezés szükséges).
V: Az automata gépek közvetlenül egy extrudáló sorba integrálódnak, emberi beavatkozás nélkül hoznak be, melegítenek, harangoznak és kilöknek. A félautomata működéshez a kezelőnek kézzel kell behelyeznie a vágott csöveket a fűtő- és alakítóállomásokba.
V: Ha minőségi géppel helyesen hajtják végre, az aljzat megtartja a szükséges falvastagságot és szerkezeti integritást, hogy megfeleljen a szabványos nyomásértékeknek (pl. SDR besorolás). A gyengébb fűtés/hűtés elvékonyodást okoz, ami meghibásodási pontokat hoz létre.


