

مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-07-04 اصل: سائٹ


ٹیوب اور پائپ مینوفیکچرنگ کے لیے کیپٹل آلات کی خریداری کے لیے قطعی درستگی کی ضرورت ہوتی ہے۔ آپ کو مادی سائنس، مطلوبہ مشترکہ جیومیٹریز، اور آپ کی روزانہ کی پیداوار کے درمیان سخت صف بندی کی ضرورت ہے۔ پیداواری ضروریات کے ساتھ مشین کی صلاحیتوں کو غلط طریقے سے ترتیب دینا فیلڈ میں تباہ کن مشترکہ ناکامی کا باعث بنتا ہے۔ غلط شکل دینے کے طریقوں کو اپنانے پر سہولیات ناقابل قبول سکریپ کی شرحوں اور نیچے کی طرف شدید رکاوٹوں کا بھی سامنا کرتی ہیں۔
یہ جامع گائیڈ ساکیٹنگ آلات اور عام پائپ اینڈ فارمرز کے درمیان اہم تکنیکی امتیازات کو ختم کرتا ہے۔ ہم آپ کے پروڈکشن مینیجرز اور پروکیورمنٹ ٹیموں کو درست ٹیکنالوجی کو مؤثر طریقے سے شارٹ لسٹ کرنے میں مدد کریں گے۔ آپ بالکل سیکھیں گے کہ وینڈرز کا اندازہ کیسے لگایا جائے اور ان سسٹمز کو اپنے فرش میں کیسے ضم کیا جائے۔ ان مکینیکل فرقوں کو سمجھ کر، آپ اپنی درخواست سے بالکل مماثل مشینری کو محفوظ بنا سکتے ہیں۔
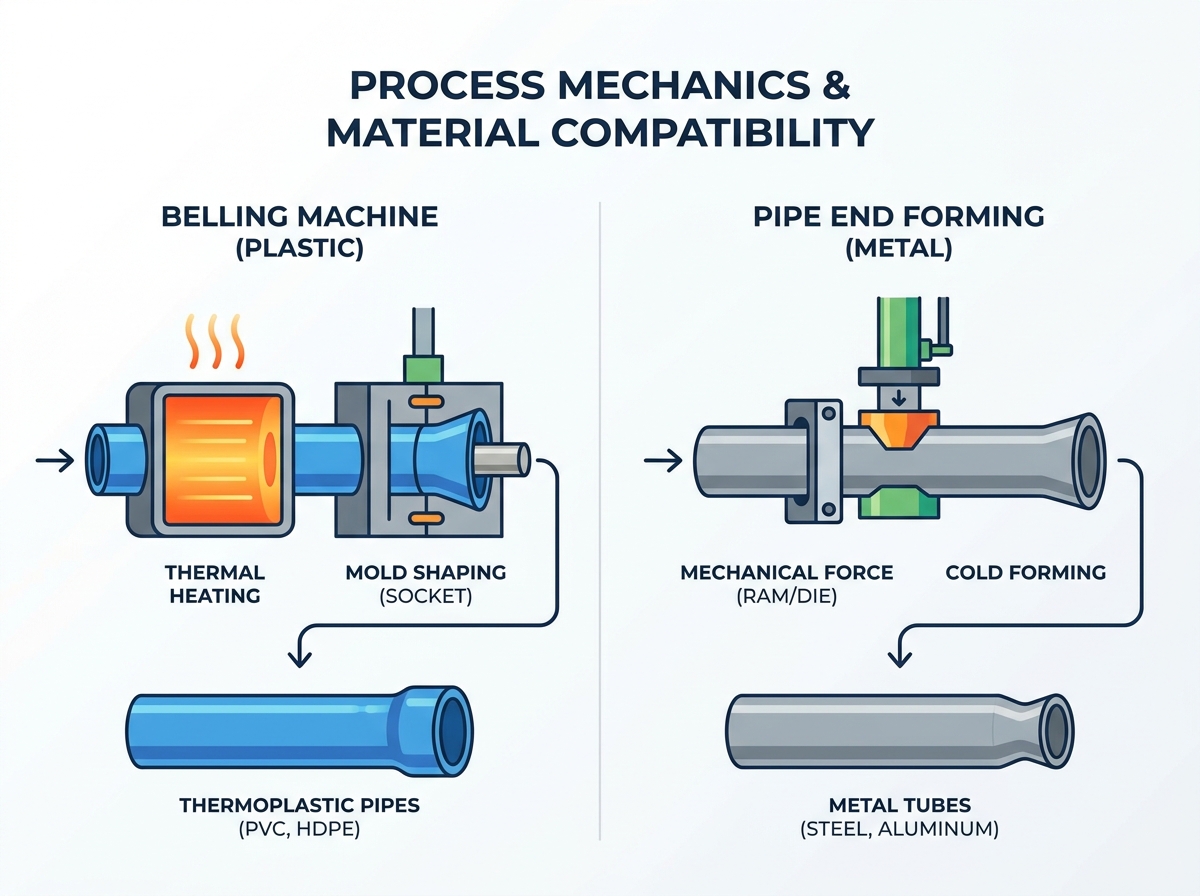
ایپلیکیشن ڈیوائیڈ: بیلنگ مشینیں تھرمو پلاسٹک پائپوں (PVC، HDPE، CPVC) کے لیے مقصد سے بنائی گئی ہیں جو گرمی اور مولڈ کی تشکیل پر انحصار کرتی ہیں، جب کہ آخر بنانے والی مشینیں بنیادی طور پر دھاتوں (اور کبھی کبھار سخت پولیمر) کے لیے مکینیکل کولڈ فارمنگ کا استعمال کرتی ہیں۔
پروسیس میکینکس: بیلنگ جوڑوں کو آپس میں بند کرنے کے لیے ایک ساکٹ بناتی ہے (فلوڈ ٹرانسپورٹ)؛ اختتامی شکل مکینیکل اسمبلیوں یا آٹوموٹیو/HVAC فلوئڈ لائنوں کے لیے پائپ کے قطر یا شکل (بھڑکنا، بیڈنگ، کم کرنا) کو تبدیل کرتی ہے۔
انٹیگریشن: خودکار بیلنگ مشینیں عام طور پر ایکسٹروشن لائنوں کے براہ راست نیچے کی طرف مطابقت پذیر ہوتی ہیں، جب کہ اینڈ فارمرز اکثر اسٹینڈ سیلز میں یا CNC بینڈرز کے ساتھ کام کرتے ہیں۔
وینڈر سورسنگ: بیلنگ مشین مینوفیکچرر بمقابلہ پائپ اینڈ فارمنگ سپلائر کا جائزہ لینے کے لیے مختلف معیارات کی ضرورت ہوتی ہے - سابق کے لیے حرارتی یکسانیت پر توجہ مرکوز کرنا، اور بعد کے لیے ہائیڈرولک فورس/ٹولنگ پہننا۔
صحیح مشینری کا انتخاب بنیادی صلاحیتوں کو سمجھنے کے ساتھ شروع ہوتا ہے۔ ہر مشین کی قسم مکمل طور پر مختلف جسمانی اصولوں اور اختتامی استعمال کی ایپلی کیشنز کو نشانہ بناتی ہے۔
پلاسٹک پائپ بیلنگ مشین سخت تھرمل ہیرا پھیری کے اصولوں پر چلتی ہے۔ آپ اکثر سنتے ہوں گے کہ انڈسٹری اسے a کے طور پر حوالہ دیتی ہے۔ پیویسی پائپ ساکیٹنگ مشین ۔ اس کا بنیادی کام تھرمو پلاسٹک پائپ کے سرے کو نرم کرنے کے لیے کنٹرول شدہ تھرمل ہیٹنگ کا اطلاق کرنا ہے۔ ایک بار جب پلاسٹک لچکدار حالت میں پہنچ جاتا ہے، تو مشین مینڈریل یا بیرونی مولڈ کا استعمال کرتی ہے۔ سسٹم اکثر گھنٹی یا ساکٹ بنانے کے لیے ویکیوم یا پریشر کی مدد سے کام لیتے ہیں۔ عام جیومیٹرک پروفائلز میں U-type، R-type، یا مستطیل ساکٹ شامل ہیں۔
آپ بنیادی طور پر ان مشینوں کو لازمی جوڑ بنانے کے لیے استعمال کرتے ہیں۔ یہ جوڑ سیال نقل و حمل کے بنیادی ڈھانچے کے لیے اہم ہیں۔ وہ قابل اعتماد طریقے سے پلمبنگ، نکاسی آب، سیوریج، اور برقی نالی کے نظام کی خدمت کرتے ہیں۔ ساکٹ دو ایک جیسے پائپوں کو بے عیب طریقے سے آپس میں ملانے کی اجازت دیتا ہے۔ یہ آپس میں جڑنے کا عمل بیرونی کپلنگ کی ضرورت کو ختم کرتا ہے۔
پائپ اینڈ بنانے والی مشین بیرونی حرارت کی بجائے بے پناہ مکینیکل قوت کا استعمال کرتی ہے۔ یہ ہائیڈرولک، نیومیٹک، یا سروو الیکٹرک پاور سسٹم کا فائدہ اٹھاتا ہے۔ مشین اس قوت کو رام، روٹری ٹولز، یا سیگمنٹڈ ڈائز کے ذریعے فراہم کرتی ہے۔ یہ اوزار مستقل طور پر ایک سخت ٹیوب یا پائپ کی شکل بدل دیتے ہیں۔ مشین تیزی سے ختم ہونے والی پائپ کو پھیلاتی ہے، کم کرتی ہے، بھڑکتی ہے، موتیوں کی مالا یا گاڑھا کرتی ہے۔
آپ عام طور پر اس سامان کو مکینیکل اسمبلیوں کے لیے تعینات کرتے ہیں۔ اس کے بنیادی استعمال کے معاملات میں آٹوموٹیو ایگزاسٹ سسٹم، ایرو اسپیس فلوڈ لائنز، HVAC نیٹ ورکس، اور ساختی فریم شامل ہیں۔ تشکیل شدہ سرے ہوزز، فلینجز یا انجن بلاکس سے جڑتے ہیں۔ وہ عام طور پر ایک جیسی پائپ کی لمبائی کے ساتھ آپس میں نہیں جڑتے جیسے بیلڈ پلاسٹک کرتے ہیں۔
فیچر |
بیلنگ کا سامان |
سازوسامان ختم کریں۔ |
|---|---|---|
بنیادی مواد |
تھرمو پلاسٹک (PVC، HDPE، CPVC) |
دھاتیں (اسٹیل، تانبا، ایلومینیم) |
تشکیل کا اصول |
تھرمل نرمی اور سڑنا کی تشکیل |
کولڈ مکینیکل فورس اور ڈائی پریسنگ |
عام آؤٹ پٹس |
یو قسم کے ساکٹ، آر قسم کے ساکٹ |
بھڑک اٹھنا، موتیوں کی مالا، کمی، توسیع |
اختتامی استعمال کی درخواست |
زیر زمین سیال اور کیبل ٹرانسپورٹ |
آٹوموٹو، ایرو اسپیس، اور ساختی |
اندرونی میکانکس کو سمجھنے سے آپ کو پیداواری چیلنجوں کا اندازہ لگانے میں مدد ملتی ہے۔ ان دو عملوں کو چلانے والی طبیعیات آپ کے فرش کی ترتیب، آپریٹر کی تربیت، اور دیکھ بھال کے نظام الاوقات کا حکم دیتی ہے۔
بیلنگ پولیمر کی viscoelastic خصوصیات پر بہت زیادہ انحصار کرتی ہے۔ کامیاب ہونے کے لیے آپ کو انتہائی درست درجہ حرارت کنٹرول کی ضرورت ہے۔ مناسب حرارت مواد کے انحطاط کو روکتی ہے۔ یہ ساکٹ کی دیواروں میں ٹوٹ پھوٹ کو بھی روکتا ہے۔ اگر آپ ایک کام کرتے ہیں۔ پلاسٹک پائپ بیلنگ مشین ، یونیفارم تھرمل ڈسٹری بیوشن لازمی ہے۔ آپریٹرز کو مخصوص پولیمر مرکبات کے شیشے کی منتقلی کے درجہ حرارت کو قریب سے مانیٹر کرنا چاہیے۔
اختتام کی تشکیل مکمل طور پر دھاتوں کی لچک اور پیداوار کی طاقت پر منحصر ہے۔ آپ یہاں کاربن سٹیل، سٹینلیس سٹیل، کاپر اور ایلومینیم پر کارروائی کرتے ہیں۔ آپریٹرز کو مکینیکل دیوار کے پتلا ہونے کا احتیاط سے حساب لگانا چاہیے۔ وہ مکینیکل اسپرنگ بیک کا بھی حساب رکھتے ہیں۔ سپرنگ بیک اس وقت ہوتا ہے جب ڈائی پریشر ریلیز ہونے کے بعد دھات قدرتی طور پر اپنی اصل شکل میں واپس آنے کی کوشش کرتی ہے۔ انجینئرز کو معاوضہ دینے کے لیے دھات کو تھوڑا سا زیادہ موڑنے کے لیے ٹولنگ ڈیزائن کرنا چاہیے۔
بیلنگ مشینیں مواد کی تیاری کے لیے خصوصی حرارتی اوون استعمال کرتی ہیں۔ ان اوون میں اکثر انفراریڈ عناصر یا سیرامک ہیٹر ہوتے ہیں۔ مینڈریل کا سائز تبدیل کرنے کے بعد حتمی داخلی جہتوں کو ترتیب دینے کے لیے پائپ میں داخل ہوتے ہیں۔ تیز کولنگ اسٹیشن ٹھنڈا پانی یا زبردستی ہوا استعمال کرتے ہیں۔ یہ کولنگ حتمی شکل کو فوری طور پر لاک کر دیتی ہے۔ ٹولنگ کی تبدیلیوں میں عام طور پر مینڈریل کو تبدیل کرنا اور اوون ٹائمرز کو ایڈجسٹ کرنا شامل ہے۔
اینڈ فارمنگ سسٹم مواد کو محفوظ بنانے کے لیے ہیوی ڈیوٹی کلیمپنگ ڈیز کا استعمال کرتے ہیں۔ وہ مکے بنانے اور ہائی ٹارک والے روٹری ہیڈز پر انحصار کرتے ہیں۔ آپ کی دیکھ بھال کرنے والی ٹیم کو آلے کے لباس کو مسلسل کم کرنے پر توجہ دینی چاہیے۔ آپ کو مسلسل بھاری چکنا کرنے کا انتظام بھی کرنا پڑتا ہے۔ دھات پر دھات کی رگڑ بے حد گرمی اور تناؤ پیدا کرتی ہے۔ مناسب تیل لگانے سے آلے کی تباہ کن ناکامی اور جزوی نقصان کو روکتا ہے۔
آپ کو سائیکل کے وقت کی حدود کو احتیاط سے متضاد کرنا چاہیے۔ بیلنگ تھرو پٹ کو ہیٹنگ اور کولنگ فزکس کے ذریعہ سختی سے گیٹ کیا جاتا ہے۔ پلاسٹک گرمی جذب کرتا ہے اور آہستہ آہستہ چھوڑتا ہے۔ آپ پولیمر کے بیرونی حصے کو جلائے بغیر تھرمل ٹرانسفر میں جلدی نہیں کر سکتے۔ اینڈ فارمنگ تھرو پٹ بنیادی طور پر مکینیکل اسٹروک کی رفتار سے گیٹ کیا جاتا ہے۔ سروو الیکٹرک مینڈھے ناقابل یقین حد تک تیزی سے حرکت کرتے ہیں۔ پارٹ ہینڈلنگ آٹومیشن بھی یہاں رفتار کا تعین کرتا ہے۔ دھاتی بنانے کے چکر عام طور پر پلاسٹک ہیٹنگ سائیکلوں کے مقابلے میں بہت تیزی سے ختم ہوتے ہیں۔
آپ ان مشینوں کو اپنے فیکٹری کے فرش پر کیسے رکھتے ہیں اس سے آپ کی مجموعی کارکردگی کا تعین ہوتا ہے۔ انضمام کی حکمت عملییں پلاسٹک کے اخراج اور دھاتی ساخت کے ماحول کے درمیان بے حد مختلف ہیں۔
انضمام ایک خودکار بیلنگ مشین کو اسٹریٹجک ان لائن لے آؤٹ کی ضرورت ہوتی ہے۔ آپ اسے مرکزی ایکسٹروڈر کے بغیر کسی رکاوٹ کے نیچے کی طرف مطابقت پذیر بنانے کے لیے ڈیزائن کرتے ہیں۔ یہ عام طور پر a کی پیروی کرتا ہے۔ HDPE پائپ اخراج لائن یا ایک وقف CPVC پائپ پروڈکشن لائن.
آپریٹرز سامان کو ہٹانے اور سیاروں کے کاٹنے والے اسٹیشنوں کے فوراً بعد پوزیشن میں رکھتے ہیں۔ اس کے لیے انتہائی مطابقت پذیر PLC کنٹرولز کی ضرورت ہوتی ہے۔ یہ کنٹرولز مرکزی اخراج لائن کی رفتار سے عین مطابق ہیں۔ یہ سخت مطابقت پذیری مہنگی رکاوٹوں کو روکتی ہے۔ اگر بیلنگ یونٹ سست ہوجاتا ہے، تو پوری اپ اسٹریم ایکسٹروشن لائن کو رک جانا چاہیے۔ یہ سٹاپ بڑے پیمانے پر سکریپ فضلہ پیدا کرتا ہے۔
اختتامی سازوسامان کو مربوط کرنا بالکل مختلف نظر آتا ہے۔ آپ اسے شاذ و نادر ہی لگاتار مل کے ساتھ ان لائن رکھتے ہیں۔ اس کے بجائے، آپ اسے اکثر ایک سرشار فیبریکیشن سیل میں چھوڑ دیتے ہیں۔ یہ عام طور پر پوسٹ کاٹنے یا موڑنے کے بعد کام کرتا ہے۔ روبوٹک ہتھیار یہاں انضمام کو بہت اچھی طرح سے ہینڈل کرتے ہیں۔ وہ کٹے ہوئے ٹیوبوں کو تیزی سے ڈیز بنانے میں لوڈ کرتے ہیں۔
تاہم، اسکالیبلٹی کے اہم خطرات موجود ہیں۔ ٹولنگ کی تبدیلی کے اوقات کا غلط اندازہ لگانا آپ کی کارکردگی کو برباد کر سکتا ہے۔ زیادہ مکس، کم حجم والے پیداواری ماحول سب سے زیادہ متاثر ہوتے ہیں۔ اگر آپریٹر کو دھات کی موت کو تبدیل کرنے میں دو گھنٹے لگتے ہیں، تو آپ کی یومیہ پیداوار تیزی سے گر جاتی ہے۔ آپ کو فوری ٹول سویپ کے لیے کلیمپنگ سسٹم کو بہتر بنانا چاہیے۔
اخراج کا بہاؤ |
خام مال پگھلنا |
→ |
پائپ اخراج |
→ |
کاٹنا |
→ |
ان لائن ساکیٹنگ |
فیبریکیشن فلو |
ٹیوب کی خریداری |
→ |
بیچ کٹنگ |
→ |
CNC موڑنے |
→ |
سیل اینڈ فارمنگ |
موازنہ کرنا a بیلنگ مشین مینوفیکچرر بمقابلہ پائپ اینڈ فارمنگ سپلائر الگ الگ تشخیصی روبرکس کا مطالبہ کرتا ہے۔ آپ ان کا فیصلہ انجینئرنگ کے ایک جیسے معیارات سے نہیں کر سکتے۔
حرارت کی درستگی آپ کی مطلق اعلیٰ ترجیح ہے۔ ان کے محکموں میں یکساں حرارتی ٹیکنالوجی کے ثبوت تلاش کریں۔ یہ ساکٹ پر ASTM یا DIN کے مطابق دیوار کی موٹائی کو یقینی بناتا ہے۔ غیر مساوی گرمی کمزور دھبے پیدا کرتی ہے۔ آٹومیشن کی وشوسنییتا بھی اہم ہے۔ پائپ کے اخراج اور منتقلی کے طریقہ کار کا اندازہ لگائیں۔ انہیں بھاری، بڑے قطر کے پائپوں کو گرائے یا کھرچائے بغیر ہینڈل کرنا چاہیے۔
بہترین عمل: ان کے ہیٹنگ اوون کی انفراریڈ تھرمل امیجنگ کی درخواست کریں۔ آپ پائپ فریم میں بالکل بھی گرمی کی تقسیم کو دیکھنا چاہتے ہیں۔
عام غلطی: واٹر کولنگ جیکٹ کے ڈیزائن کو نظر انداز کرنا۔ پائپ مشین سے نکلنے کے بعد آہستہ ٹھنڈک ساکٹ سکڑنے کا باعث بنتی ہے۔
دھاتی کام میں قوت اور انحراف سب سے زیادہ اہمیت رکھتا ہے۔ مشین کے فریم کی جسمانی سختی کا اندازہ لگائیں۔ اسے موڑنے کے بغیر زیادہ سے زیادہ ہائیڈرولک یا امدادی بوجھ کا سامنا کرنا چاہئے۔ یہ ہر ٹکڑے پر سخت جہتی رواداری کی ضمانت دیتا ہے۔ ٹولنگ کی دستیابی آپ کی اگلی اہم ترجیح ہے۔ کسٹم ڈائز کو کاٹنے کے لیے کارخانہ دار کی صلاحیت کا اندازہ لگائیں۔ انہیں اپنی مرضی کے مطابق ڈائی جیومیٹری فوری طور پر فراہم کرنا چاہیے۔ معیاری متبادل ٹولنگ ہمیشہ ان کی سہولت پر اسٹاک میں رہنا چاہئے۔
بہترین پریکٹس: چوٹی کے ٹن کے نیچے مکینیکل ڈیفلیکشن رپورٹ طلب کریں۔ ٹھوس کاسٹ آئرن یا بھاری ویلڈیڈ اسٹیل کے فریم لازمی ہیں۔
عام غلطی: کلیمپنگ فورس کی ضرورت کو کم کرنا۔ رام داخل کرنے کے دوران کمزور کلیمپ ٹیوب کو پھسلنے دیتے ہیں، حصہ کو برباد کر دیتے ہیں۔
خریداری کے کچھ اصول عالمی سطح پر لاگو ہوتے ہیں۔ بعد از فروخت سپورٹ آپ کی طویل مدتی کامیابی کی وضاحت کرتی ہے۔ مقامی اسپیئر پارٹس کی دستیابی کو چیک کریں۔ جدید PLC ماڈیولز کے ذریعے ریموٹ تشخیصی صلاحیتوں کا مطالبہ کریں۔ احتیاطی دیکھ بھال کے نظام الاوقات کو جلد قائم کریں۔
خریداری کے دوران ان اقدامات پر عمل کریں:
وینڈر کی توانائی کی کارکردگی کے میٹرکس کا آڈٹ کریں۔ کلو واٹ گھنٹے کے استعمال کا فی تشکیل شدہ ٹکڑا قریب سے موازنہ کریں۔
ان کے سافٹ ویئر انٹرفیس کا جائزہ لیں۔ یقینی بنائیں کہ HMI آپریٹرز کو سینکڑوں منفرد حصوں کی ترکیبیں بچانے کی اجازت دیتا ہے۔
فیکٹری قبولیت ٹیسٹنگ (FAT) پروٹوکول کی تصدیق کریں۔ یقینی بنائیں کہ وہ یونٹ بھیجنے سے پہلے آپ کے عین مطابق مواد کو چلائیں گے۔
آپ کو جاری آپریشنل اخراجات کے خلاف ابتدائی سرمائے کے اخراجات کا بغور جائزہ لینا چاہیے۔ صرف مشین کی خریداری کے لیے بجٹ بنانا بعد میں مالی دباؤ کا باعث بنتا ہے۔ کسی معاہدے پر دستخط کرنے سے پہلے پوشیدہ پیداواری اخراجات کو اچھی طرح سے توڑ دیں۔
توانائی کی کھپت ٹیکنالوجیز کے درمیان بے حد مختلف ہے۔ حرارتی اوون مسلسل، ہائی ایمپریج پاور کھینچتے ہیں۔ موصلیت کا معیار یہاں آپ کے ماہانہ برقی بل کا تعین کرتا ہے۔ اس کے برعکس، ہائیڈرولک پمپ ریم اسٹروک کے دوران تیز اسپائکس میں طاقت کھینچتے ہیں۔ سروو الیکٹرک فارمرز ابتدائی طور پر زیادہ لاگت آتے ہیں لیکن وقت کے ساتھ ساتھ بجلی کی بہت زیادہ بچت کرتے ہیں۔
پھسلن اور کولنٹ کو ضائع کرنا بار بار آنے والے اخراجات کو ختم کرنے کے لیے شامل کرتا ہے۔ آپ کو خصوصی ڈرائنگ آئل خریدنا چاہیے۔ آپ خطرناک فضلہ کو محفوظ طریقے سے ٹھکانے لگانے کے لیے بھی ادائیگی کرتے ہیں۔ ٹولنگ کی عمر بھی آپ کے ماہانہ بجٹ کو نمایاں طور پر متاثر کرتی ہے۔ دھات ختم ہوجاتی ہے اور مہنگی دوبارہ سرفیسنگ کی ضرورت ہوتی ہے۔ کم رگڑ کی وجہ سے عام طور پر پلاسٹک کے مینڈریل زیادہ دیر تک چلتے ہیں۔
گود لینے کے مرحلے کے دوران خطرے میں کمی بہت ضروری ہے۔ آپ کو اپنے پیداواری کوٹے کی حفاظت کرنی چاہیے۔
بیلنگ کے خطرات میں متضاد کولنگ سائیکل شامل ہیں۔ یہ براہ راست آؤٹ آف راؤنڈ ساکٹ کی طرف جاتا ہے۔ آؤٹ آف راؤنڈ ساکٹ فیلڈ میں پریشر ٹیسٹ میں ناکام ہو جاتے ہیں۔ آپ کو سکریپ کی شرح کی سخت ضمانتیں درکار ہیں۔ اپنے فیکٹری فلور پر سائٹ قبولیت کی جانچ (SAT) کے دوران ان کا مطالبہ کریں۔
اختتامی خطرات بالکل مختلف نظر آتے ہیں۔ آپ کو بار بار گیلنگ اور دھات کے پھٹنے کا سامنا کرنا پڑے گا۔ ناکافی کلیمپنگ پریشر حصہ پھسلنے کا سبب بنتا ہے۔ آپ کے اسٹیل فراہم کنندہ کی طرف سے مواد کی مختلف حالتیں بھی پیداوار کو برباد کر سکتی ہیں۔ آپ کو مواد کی سختی سے جانچ کرنی چاہیے۔ درخواست کریں کہ آپ کھیپ کو منظور کرنے سے پہلے وینڈر آپ کے مشکل ترین مرکب کے کم از کم پچاس ٹکڑے چلائے۔
آپ کی مختصر فہرست سازی کی منطق نمایاں طور پر سیدھی ہے۔ آپ کا فیصلہ زیادہ تر آپ کے خام مال سے ہوتا ہے۔ پلاسٹک کو ایک مخصوص تھرمل راستے کی ضرورت ہوتی ہے۔ دھات کو مکمل طور پر مکینیکل نقطہ نظر کی ضرورت ہوتی ہے۔ ہدف کی صنعت کا معیار بھی آپ کے ہاتھ کی رہنمائی کرتا ہے۔ سیال نقل و حمل کی پائپنگ لازمی بیلنگ کا مطالبہ کرتی ہے۔ مکینیکل اسمبلی کو قطعی طور پر حتمی تشکیل کی درستگی کی ضرورت ہوتی ہے۔
اپنے اگلے مراحل کے لیے، اپنے صحیح پائپ مواد کی واضح طور پر وضاحت کریں۔ اسپریڈ شیٹ پر اپنی دیوار کی موٹائی کی حدود کو نوٹ کریں۔ ہر شفٹ میں اپنے مطلوبہ سائیکل کے اوقات قائم کریں۔ یہ سب کچھ وینڈرز کو آر ایف کیو جاری کرنے سے پہلے کریں۔ فوری طور پر تصور کے ثبوت کی جانچ کی درخواست کریں۔ ممکنہ مینوفیکچررز سے اپنے مخصوص خام مال کو چلانے کے لیے کہیں۔ ان کی فیکٹری میں اپنے مواد کی تشکیل کا مشاہدہ کامیابی کی ضمانت دینے کا واحد طریقہ ہے۔
A: عام طور پر نہیں۔ جب ٹھنڈا ہونا نرم دھاتوں پر کام کرتا ہے، سخت پلاسٹک بغیر کسی تھرمل نرمی کے ہائی پریشر مکینیکل ریمز کے تحت ٹوٹ جاتا ہے یا ٹوٹ جاتا ہے (جس کے لیے مخصوص بیلنگ آلات کی ضرورت ہوتی ہے)۔
A: خودکار مشینیں انسانی مداخلت کے بغیر براہ راست اخراج لائن میں ضم ہوجاتی ہیں، بازیافت، ہیٹنگ، بیلنگ، اور باہر نکالنا۔ نیم خودکار آپریٹر کی ضرورت ہوتی ہے کہ وہ کٹے ہوئے پائپوں کو دستی طور پر حرارتی اور تشکیل دینے والے اسٹیشنوں میں لوڈ کرے۔
A: اگر معیاری مشین کے ذریعے درست طریقے سے عمل میں لایا جاتا ہے، تو ساکٹ معیاری دباؤ کی درجہ بندی (مثلاً، SDR کی درجہ بندی) کو پورا کرنے کے لیے مطلوبہ دیوار کی موٹائی اور ساختی سالمیت کو برقرار رکھتا ہے۔ کمتر ہیٹنگ/کولنگ پتلا ہونے کا سبب بنتی ہے، ناکامی کے پوائنٹس بناتی ہے۔


