

Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-07-04 Alkuperä: Sivusto


Pääomalaitteiden hankinta putkien valmistukseen vaatii ehdotonta tarkkuutta. Tarvitset tiukan linjauksen materiaalitieteen, haluttujen liitosgeometrioiden ja päivittäisen tuotantosi välillä. Koneiden ominaisuuksien kohdistaminen väärin tuotantotarpeisiin johtaa rutiininomaisesti katastrofaalisiin nivelvaurioihin kentällä. Laitokset kohtaavat myös liian suuria romumääriä ja vakavia pullonkauloja, kun ne ottavat käyttöön vääriä muotoilumenetelmiä.
Tämä kattava opas erottelee kriittiset tekniset erot hylsylaitteiden ja yleisten putkenpään muotoilijoiden välillä. Autamme tuotantojohtajiasi ja hankintatiimejäsi valitsemaan oikean teknologian tehokkaasti. Opit tarkalleen kuinka arvioida myyjiä ja integroida nämä järjestelmät lattiaosi. Ymmärtämällä nämä mekaaniset erot voit varmistaa koneen, joka sopii täydellisesti sovellukseesi.
Käyttöjako: Belling-koneet on suunniteltu termoplastisille putkille (PVC, HDPE, CPVC), jotka perustuvat lämpö- ja muottimuotoon, kun taas päätymuovauskoneet käyttävät pääasiassa metallien (ja joskus jäykkien polymeerien) mekaanista kylmämuovausta.
Prosessimekaniikka: Belling luo pistorasian lukitusliitoksille (nesteen kuljetus); päätymuovaus muuttaa putken halkaisijaa tai muotoa (leveys, reunus, pienennys) mekaanisia kokoonpanoja tai auto-/LVI-nestelinjoja varten.
Integrointi: Automaattiset ruiskutuskoneet synkronoidaan tyypillisesti suoraan suulakepuristuslinjojen jälkeen, kun taas päänmuodostajat toimivat usein erillisissä kennoissa tai CNC-taivuttimien rinnalla.
Hankinta myyjältä: Arviointi putkikoneiden valmistajan ja putken pään muovaustoimittajan välillä edellyttää erilaisia kriteerejä – keskitytään lämmityksen yhtenäisyyteen ensimmäiselle ja hydrauliselle voimalle/työkalujen kulumiselle jälkimmäiselle.
Oikean koneiston valinta alkaa perusominaisuuksien ymmärtämisestä. Jokainen konetyyppi kohdistuu täysin erilaisiin fyysisiin periaatteisiin ja loppukäyttösovelluksiin.
Muoviputkien soittokone toimii tiukoilla lämpökäsittelyperiaatteilla. Kuulet usein, että teollisuus viittaa siihen a PVC-putkien pistorasiakone . Sen ensisijainen tehtävä on käyttää säädeltyä lämpölämmitystä termoplastisen putken pään pehmentämiseksi. Kun muovi saavuttaa taipuisan tilan, kone käyttää karaa tai ulkoista muottia. Järjestelmät käyttävät usein tyhjiö- tai paineapua kellon tai pistorasian muodostamiseen. Yleisiä geometrisia profiileja ovat U-tyyppiset, R-tyyppiset tai suorakaiteen muotoiset kantat.
Käytät näitä koneita ensisijaisesti integroitujen liitosten luomiseen. Nämä liitokset ovat elintärkeitä nesteen kuljetusinfrastruktuurille. Ne palvelevat putki-, viemäri-, viemäri- ja sähköjohtojärjestelmiä luotettavasti. Pistorasian avulla kaksi identtistä putkea voivat lukittua toisiinsa virheettömästi. Tämä lukitusprosessi eliminoi ulkoisten kytkimien tarpeen.
Putkenpäiden muodostuskone käyttää valtavaa mekaanista voimaa ulkoisen lämmön sijaan. Se hyödyntää hydraulisia, pneumaattisia tai servosähköisiä voimajärjestelmiä. Kone välittää tämän voiman painimen, pyörivien työkalujen tai segmentoitujen meistien kautta. Nämä työkalut muuttavat pysyvästi jäykän putken tai putken muotoa. Kone laajentaa, pienentää, soihduttaa, helmiä tai paksuntaa putken päitä nopeasti.
Yleensä käytät tätä laitetta mekaanisiin kokoonpanoihin. Sen ensisijaisia käyttökohteita ovat autojen pakojärjestelmät, ilmailunestelinjat, LVI-verkot ja rakennekehykset. Muodostetut päät liitetään letkuihin, laippoihin tai moottorilohkoihin. Ne eivät tyypillisesti lukitu yhteen samanpituisten putkien kanssa, kuten muovit.
Ominaisuus |
Soittolaitteet |
Päätymuovauslaitteet |
|---|---|---|
Ensisijainen materiaali |
Kestomuovit (PVC, HDPE, CPVC) |
Metallit (teräs, kupari, alumiini) |
Muotoiluperiaate |
Lämpöpehmennys ja muotin muotoilu |
Kylmä mekaaninen voima ja muottipuristus |
Yleiset lähdöt |
U-tyypin pistorasiat, R-tyypin liittimet |
Soihdut, helmet, pienennykset, laajennukset |
Loppukäyttösovellus |
Nesteiden ja kaapelien maanalainen kuljetus |
Auto-, ilmailu- ja rakenneteollisuus |
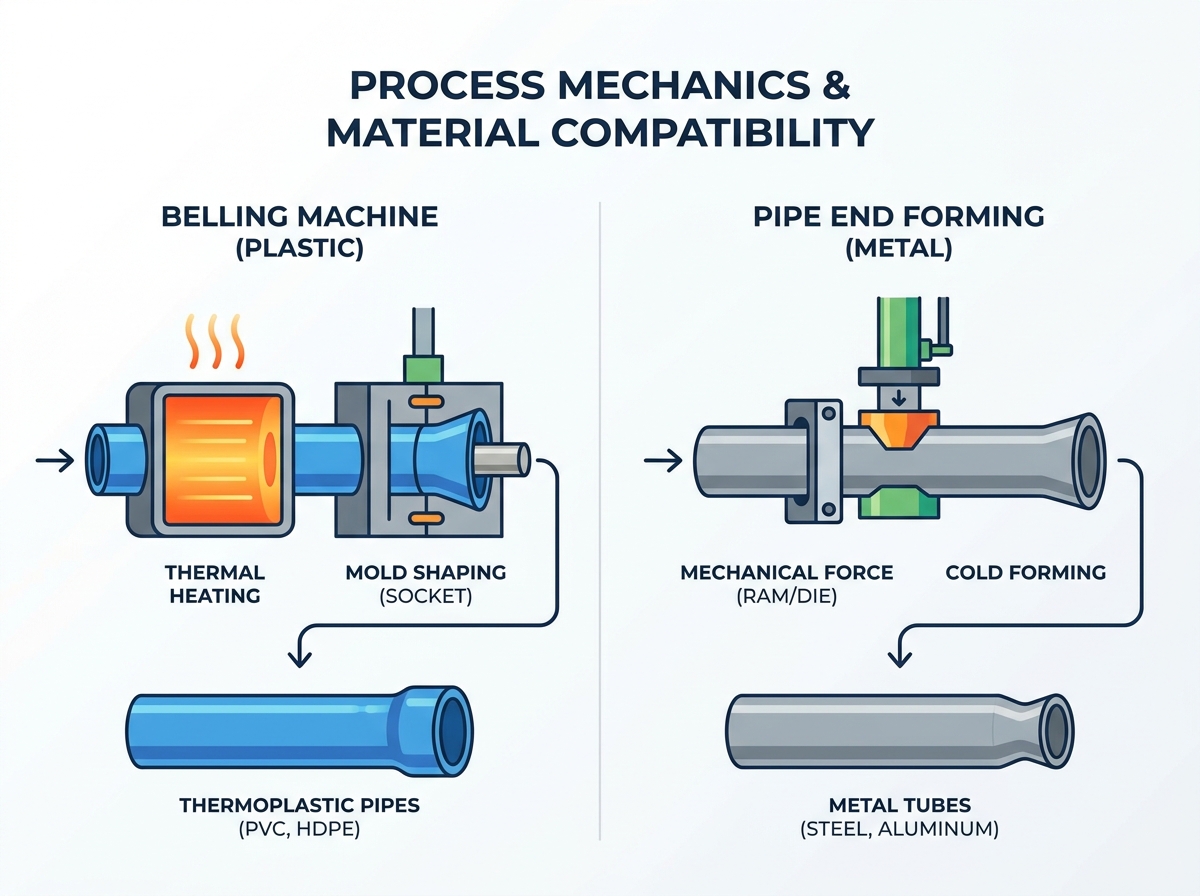
Sisäisen mekaniikan ymmärtäminen auttaa ennakoimaan tuotannon haasteita. Näitä kahta prosessia ohjaava fysiikka sanelee lattiasi sijoittelun, käyttäjien koulutuksen ja huoltoaikataulut.
Belling on vahvasti riippuvainen polymeerien viskoelastisista ominaisuuksista. Tarvitset erittäin tarkan lämpötilan säädön menestyäksesi. Oikea lämmitys estää materiaalin hajoamisen. Se myös estää haurauden muodostumisen pistorasian seiniin. Jos käytät a muoviputkien soittokone , yhtenäinen lämmönjako on pakollinen. Käyttäjien on seurattava tarkasti tiettyjen polymeeriseosten lasittumislämpötiloja.
Päätymuovaus riippuu täysin metallien sitkeydestä ja myötölujuudesta. Käsittelet täällä hiiliterästä, ruostumatonta terästä, kuparia ja alumiinia. Kuljettajien on laskettava mekaaninen seinän ohennus huolellisesti. Ne vastaavat myös mekaanista joustoa. Takaisinjousi tapahtuu, kun metalli yrittää luonnollisesti palata alkuperäiseen muotoonsa muotin paineen vapautumisen jälkeen. Insinöörien on suunniteltava työkalut, jotka taivuttavat metallia hieman kompensoimaan.
Belling-koneet käyttävät erikoistuneita lämmitysuuneja materiaalin valmistukseen. Näissä uuneissa on usein infrapunaelementtejä tai keraamisia lämmittimiä. Mitoituskarat menevät sitten putkeen sanelemaan lopulliset sisämitat. Pikajäähdytysasemat käyttävät jäähdytettyä vettä tai paineilmaa. Tämä jäähdytys lukitsee lopullisen muodon välittömästi. Työkalumuutokset sisältävät yleensä tuurnan vaihdon ja uunin ajastimien säätämisen.
Päätymuovausjärjestelmät käyttävät raskaita puristusmuotteja materiaalin kiinnittämiseen. Ne luottavat muotoileviin meistiin ja suuren vääntömomentin pyöriviin päihin. Huoltoryhmäsi tulee keskittyä jatkuvasti minimoimaan työkalujen kulumista. Sinun tulee myös hallita voimakasta voitelua jatkuvasti. Metalli-metalli-kitka synnyttää valtavaa lämpöä ja stressiä. Oikea öljytys estää työkalun katastrofaalisen vian ja osien rapistumisen.
Sinun on verrattava syklin aikarajoituksia huolellisesti. Lämmitys- ja jäähdytysfysiikka rajoittaa soittotehoa tiukasti. Muovit imevät ja vapauttavat lämpöä hitaasti. Et voi kiirehtiä lämmönsiirtoa polttamatta polymeerin ulkoa. Päänmuodostuskapasiteettia rajoittaa ensisijaisesti mekaaninen iskunopeus. Servo-sähköiset männät liikkuvat uskomattoman nopeasti. Osakäsittelyn automaatio sanelee myös tahdin tässä. Metallinmuovaussyklit valmistuvat yleensä paljon nopeammin kuin muovin kuumennusjaksot.
Se, miten sijoitat nämä koneet tehdaslattiallesi, määrittää kokonaistehokkuutesi. Integrointistegiat vaihtelevat suuresti muovien suulakepuristus- ja metallinvalmistusympäristöjen välillä.
Integroimalla an automaattinen soittokone vaatii strategisen inline-asettelun. Suunnittelet sen synkronoimaan saumattomasti pääekstruuderin jälkeen. Se seuraa tyypillisesti a HDPE-putkien suulakepuristuslinja tai omistettu CPVC-putkien tuotantolinja.
Käyttäjät sijoittavat laitteet välittömästi nosto- ja planeettaleikkausasemien jälkeen. Se vaatii erittäin synkronoituja PLC-ohjaimia. Nämä säätimet vastaavat tarkasti pääpuristuslinjan nopeutta. Tämä tiukka synkronointi estää kalliita pullonkauloja. Jos kellutusyksikkö hidastuu, koko ylävirran ekstruusiolinjan on pysähdyttävä. Tämä pysäytys tuottaa valtavaa romujätettä.
Päätymuovauslaitteiden integrointi näyttää aivan erilaiselta. Sijoitat sen harvoin riviin jatkuvan myllyn kanssa. Sen sijaan pudotat sen usein erityiseen valmistuskennoon. Se toimii yleensä leikkaamisen tai taivutuksen jälkeen. Robottivarret hoitavat integroinnin täällä erittäin hyvin. Ne lataavat leikatut putket muottipuristimiin nopeasti.
Merkittäviä skaalautuvuusriskejä on kuitenkin olemassa. Työkalujen vaihtoaikojen väärin arvioiminen voi pilata tehokkuutesi. Eniten kärsivät tuotantoympäristöt, joissa on paljon sekoitusta ja vähän tuotantoa. Jos kuljettajalla menee kaksi tuntia metallisuulakkeiden vaihtamiseen, päivittäinen tuotantosi laskee jyrkästi. Kiinnitysjärjestelmät on optimoitava nopeaa työkalujen vaihtoa varten.
Ekstruusiovirtaus |
Raaka-aineen sulaminen |
→ |
Putken suulakepuristus |
→ |
Leikkaus |
→ |
Inline Socketing |
Valmistusvirtaus |
Putken osto |
→ |
Eräleikkaus |
→ |
CNC taivutus |
→ |
Solun pään muodostuminen |
Vertaamalla a soittokoneiden valmistaja vs. putkenpäiden muovaustoimittaja vaatii erilliset arviointirubriikit. Et voi arvioida niitä samojen teknisten standardien perusteella.
Lämmitystarkkuus on ehdottomasti tärkein prioriteettisi. Etsi todisteita yhtenäisestä lämmitystekniikasta heidän valikoimastaan. Tämä varmistaa ASTM- tai DIN-yhteensopivan seinämän paksuuden pistorasiassa. Epätasainen lämpö luo heikkoja kohtia. Myös automaation luotettavuus on ratkaisevan tärkeää. Arvioi putken poisto- ja siirtomekanismit. Heidän tulee käsitellä raskaita, halkaisijaltaan suuria putkia putoamatta tai naarmuttamatta niitä.
Paras käytäntö: Pyydä lämmitysuunien infrapunalämpökuvausta. Haluat nähdä täydellisen tasaisen lämmön jakautumisen putken kehällä.
Yleinen virhe: Vesijäähdytysvaipan suunnittelun huomiotta jättäminen. Hidas jäähtyminen johtaa hylsyn kutistumiseen sen jälkeen, kun putki lähtee koneesta.
Voimalla ja taipumalla on eniten merkitystä metallityössä. Arvioi koneen rungon fyysinen jäykkyys. Sen on kestettävä suurin hydrauli- tai servokuorma ilman taipumista. Tämä takaa tiukat mittatoleranssit jokaiselle kappaleelle. Työkalujen saatavuus on seuraava tärkeä prioriteettisi. Arvioi valmistajan kyky leikata mukautettuja muotit. Niiden on tarjottava mukautettuja meistigeometrioita nopeasti. Vakiovaihtotyökalujen tulee aina olla varastossa heidän tiloissaan.
Paras käytäntö: Pyydä mekaaninen taipumaraportti huippuvetoisuudessa. Kiinteät valurauta- tai raskaat hitsatut teräsrungot ovat pakollisia.
Yleinen virhe: Tarvittavan puristusvoiman aliarviointi. Heikot puristimet antavat putken luistaa painimen työntämisen aikana, mikä tuhoaa osan.
Jotkut ostosäännöt ovat yleisiä. Myynnin jälkeinen tuki määrittää pitkän aikavälin menestyksesi. Tarkista paikallisten varaosien saatavuus. Vaadi etädiagnostiikkaominaisuuksia nykyaikaisten PLC-moduulien avulla. Laadi ennaltaehkäisevät huoltoaikataulut ajoissa.
Noudata näitä vaiheita hankinnan aikana:
Tarkista myyjän energiatehokkuusmittarit. Vertaa tarkasti kilowattituntikäyttöä muotoiltua kappaletta kohti.
Tarkista heidän ohjelmistokäyttöliittymänsä. Varmista, että käyttöliittymä antaa käyttäjille mahdollisuuden tallentaa satoja ainutlaatuisia osareseptejä.
Tarkista tehdashyväksyntätestausprotokollat (FAT). Varmista, että ne käyttävät tarkat materiaalit ennen laitteen lähettämistä.
Aloitusinvestoinnit on arvioitava huolellisesti juoksevia toimintakuluja vastaan. Budjetointi vain konehankintaan aiheuttaa myöhemmin taloudellista rasitusta. Pura piilotetut tuotantokustannukset perusteellisesti ennen sopimuksen allekirjoittamista.
Energiankulutus vaihtelee suuresti eri teknologioiden välillä. Lämmitysuunit kuluttavat jatkuvasti tasaista, suuren ampeerin tehoa. Eristyksen laatu sanelee kuukausittaisen sähkölaskusi täällä. Sitä vastoin hydraulipumput vetävät voimaa terävinä piikkeinä painimen iskun aikana. Servo-sähkömuodostimet maksavat aluksi enemmän, mutta säästävät valtavia määriä sähköä ajan myötä.
Voitelu ja jäähdytysnesteen poisto lisäävät toistuvia kustannuksia päätymuovaukseen. Sinun on ostettava erikoistuneet piirustusöljyt. Maksat myös vaarallisten jä
Riskien vähentäminen on elintärkeää käyttöönottovaiheessa. Sinun on suojattava tuotantokiintiöitäsi.
Belling-riskit sisältävät epäjohdonmukaiset jäähdytysjaksot. Tämä johtaa suoraan epäpyörisiin pistorasiaan. Epäpyöreät pistorasiat epäonnistuvat painetesteissä kentällä. Sinun on vaadittava tiukkoja romumäärätakuita. Pyydä näitä tehdaslattiasi hyväksymistestauksen (SAT) aikana.
Loppujen muodostusriskit näyttävät täysin erilaisilta. Tulet kohtaamaan kuoppaa ja metallin halkeamista usein. Riittämätön puristuspaine aiheuttaa osien luistoa. Myös terästoimittajasi materiaalivaihtelut voivat pilata tuotantoajon. Sinun on testattava materiaalit tarkasti. Pyydä, että myyjä käyttää vähintään viisikymmentä kappaletta kovinta metalliseosta ennen kuin hyväksyt lähetyksen.
Esivalintalogiikkasi on edelleen huomattavan suoraviivainen. Päätöksesi sanelee pitkälti raaka-aineesi. Muovi vaatii tietyn lämpöpolun. Metalli vaatii täysin mekaanista lähestymistapaa. Kohdealan standardi ohjaa myös kättäsi. Nesteen siirtoputkisto vaatii kiinteän kellon. Mekaaninen kokoonpano vaatii ehdottomasti päätymuovaustarkkuutta.
Seuraavia vaiheita varten määritä tarkat putkimateriaalisi selkeästi. Merkitse seinän paksuusalueesi laskentataulukkoon. Määritä vaaditut jaksoajat vuoroa kohden. Tee kaikki tämä ennen tarjouspyynnön lähettämistä myyjille. Pyydä proof-of-concept-testausta välittömästi. Pyydä mahdollisia valmistajia käyttämään tietyt raaka-aineet. Oman materiaalin muodostumisen tarkkaileminen tehtaalla on ainoa tapa taata menestys.
V: Yleensä ei. Samalla kun kylmämuovaus toimii sitkeillä metalleilla, jäykkä muovi halkeilee tai särkyy korkeapaineisen mekaanisen männissä ilman tarkkaa lämpöpehmennystä (mikä vaatii erityisiä soittolaitteita).
V: Automaattiset koneet integroituvat suoraan suulakepuristuslinjaan ja noutavat, lämmittävät, rullaavat ja poistavat ilman ihmisen väliintuloa. Puoliautomaattinen edellyttää, että käyttäjä lataa leikatut putket manuaalisesti lämpö- ja muovausasemille.
V: Jos se suoritetaan oikein laadukkaalla koneella, pistorasia säilyttää vaaditun seinämän paksuuden ja rakenteellisen eheyden standardin paineluokituksen (esim. SDR-luokituksen) mukaisesti. Huonompi lämmitys/jäähdytys aiheuttaa ohenemista, mikä luo vikapisteitä.


