

Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-07-04 Походження: Сайт


Закупівля капітального обладнання для виробництва труб вимагає абсолютної точності. Вам потрібне чітке узгодження між матеріалознавством, бажаною геометрією з’єднання та вашою щоденною продуктивністю. Невідповідність можливостей машини виробничим потребам зазвичай призводить до катастрофічної поломки з’єднань у полі. Підприємства також стикаються з неприйнятними показниками брухту та серйозними вузькими місцями на нижньому етапі при застосуванні неправильних методів формування.
Цей вичерпний посібник розкриває критичні технічні відмінності між обладнанням для розтрубування та звичайними формувачами кінців труб. Ми допоможемо вашим керівникам виробництва та командам із закупівель ефективно вибрати правильну технологію. Ви точно дізнаєтеся, як оцінювати постачальників і інтегрувати ці системи у свій поверх. Розуміючи ці механічні відмінності, ви можете забезпечити техніку, яка ідеально відповідає вашому застосуванню.
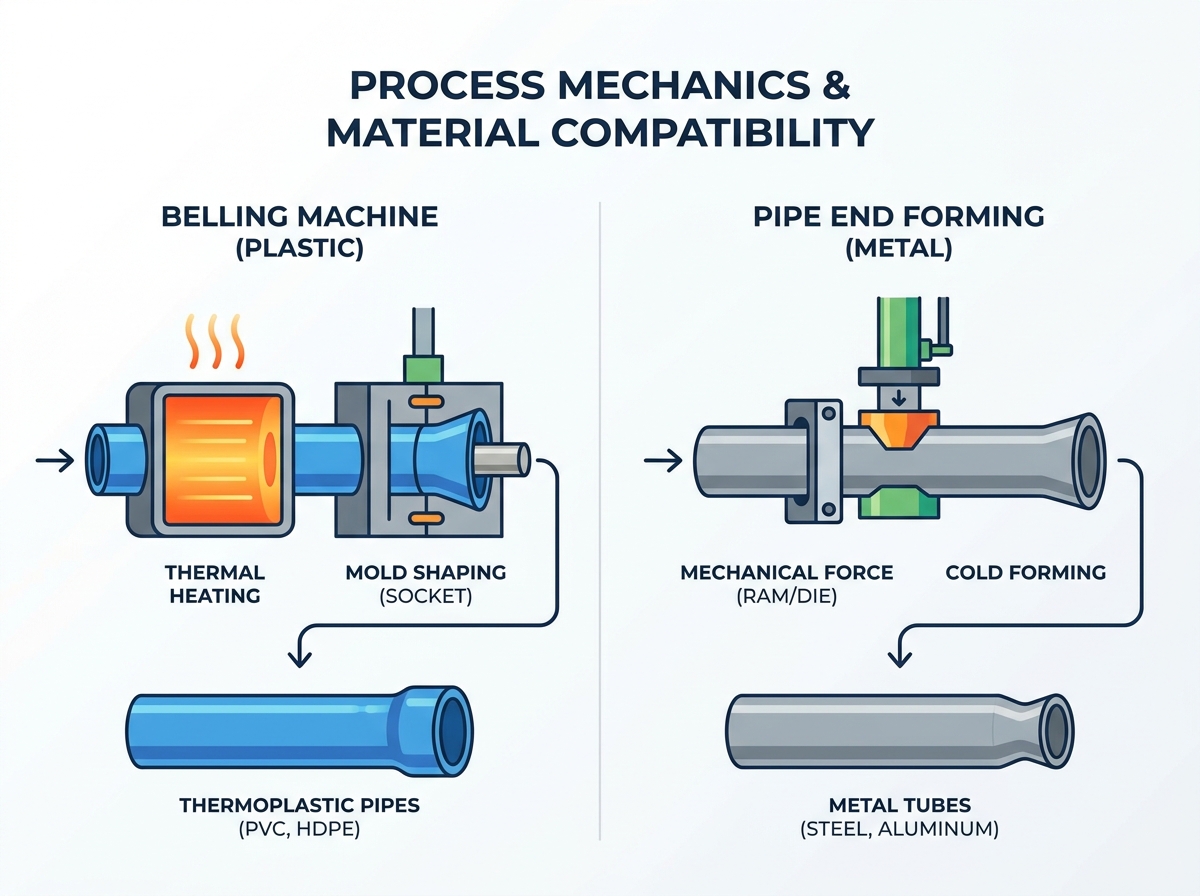
Розділ застосування: розтрубні машини спеціально створені для термопластичних труб (ПВХ, ПНД, ХПВХ), які покладаються на нагрівання та формування форми, тоді як машини для формування торців переважно використовують механічне холодне формування для металів (і іноді жорстких полімерів).
Механіка процесу: Беллінг створює розетку для блокувальних з’єднань (транспортування рідини); формування кінців змінює діаметр або форму труби (розвальцьовування, буртикування, зменшення) для механічних вузлів або ліній рідини для автомобілів/кондиціонування.
Інтеграція: автоматичні розтрубні машини зазвичай синхронізуються безпосередньо після екструзійних ліній, у той час як машини для формування кінців часто працюють в окремих камерах або поруч із згинальними машинами з ЧПК.
Пошук постачальників: Оцінка виробника розтрубних верстатів і постачальників для формування кінців труб потребує різних критеріїв — зосередження на рівномірності нагрівання для першого та гідравлічного зусилля/зносу інструментів для другого.
Вибір правильного обладнання починається з розуміння основних можливостей. Кожен тип машини призначений для абсолютно різних фізичних принципів і кінцевих застосувань.
Машина для розтрубування пластикових труб працює на суворих принципах термічної обробки. Ви часто почуєте, як галузь називає це a Машина для розтрубування ПВХ труб . Його основною функцією є застосування контрольованого термічного нагрівання для пом’якшення кінця термопластичної труби. Коли пластик досягає гнучкого стану, машина використовує оправку або зовнішню форму. Системи часто використовують вакуум або тиск, щоб сформувати дзвін або розетку. Загальні геометричні профілі включають U-тип, R-тип або прямокутні гнізда.
Ви в основному використовуєте ці машини для створення нероз’ємних з’єднань. Ці з’єднання життєво важливі для інфраструктури транспортування рідини. Вони надійно обслуговують водопровідні, дренажні, каналізаційні та електромережі. Розетка дозволяє бездоганно з'єднати дві однакові труби. Цей процес блокування усуває потребу у зовнішніх з’єднаннях.
Машина для формування кінця труби використовує величезну механічну силу замість зовнішнього тепла. Він використовує гідравлічні, пневматичні або серво-електричні системи живлення. Машина передає цю силу за допомогою штовхача, обертових інструментів або сегментованих штампів. Ці інструменти назавжди змінюють форму жорсткої труби. Машина швидко розширює, зменшує, розширює, бортує або потовщує кінці труб.
Ви зазвичай розгортаєте це обладнання для механічних вузлів. Його основні випадки використання включають автомобільні вихлопні системи, аерокосмічні рідинні лінії, мережі HVAC та структурні каркаси. Утворені кінці з'єднуються зі шлангами, фланцями або блоками двигунів. Вони, як правило, не з’єднуються з трубами однакової довжини, як це роблять дзвінчасті пластики.
Особливість |
Дзвонове обладнання |
Обладнання для формування кінців |
|---|---|---|
Первинний матеріал |
Термопласти (ПВХ, ПНД, ХПВХ) |
Метали (сталь, мідь, алюміній) |
Принцип формування |
Термічне розм'якшення та формування форми |
Холодна механічна сила та пресування матриці |
Загальні виходи |
Розетки типу U, розетки R-типу |
Кльош, бісер, зменшення, розширення |
Програма кінцевого використання |
Підземний рідинний і кабельний транспорт |
Автомобільна, аерокосмічна та конструкційна промисловість |
Розуміння внутрішньої механіки допоможе вам передбачити проблеми виробництва. Фізика, що керує цими двома процесами, визначає планування підлоги, навчання операторів і графіки технічного обслуговування.
Беллінг значною мірою покладається на в’язкопружні властивості полімерів. Для успіху вам потрібен дуже точний контроль температури. Правильний нагрів запобігає деградації матеріалу. Це також запобігає утворенню крихкості стінок розетки. Якщо ви оперуєте a машина для розтрубування пластикових труб , рівномірний розподіл тепла є обов'язковим. Оператори повинні ретельно стежити за температурами склування конкретних полімерних сумішей.
Формування торців повністю залежить від пластичності та межі текучості металів. Тут ви обробляєте вуглецеву сталь, нержавіючу сталь, мідь та алюміній. Оператори повинні ретельно розрахувати механічне потоншення стінки. Вони також враховують механічну віддачу. Пружинна віддача виникає, коли метал природним чином намагається повернутися до своєї початкової форми після того, як тиск на штамп скидається. Інженери повинні розробити інструменти, щоб трохи згинати метал для компенсації.
У розтрубних машинах для підготовки матеріалу використовуються спеціальні нагрівальні печі. Ці печі часто мають інфрачервоні елементи або керамічні нагрівачі. Потім у трубу вводять розмірні оправки, щоб визначити остаточні внутрішні розміри. Станції швидкого охолодження використовують охолоджену воду або примусове повітря. Це охолодження миттєво фіксує остаточну форму. Зміни інструментів зазвичай передбачають заміну оправки та налаштування таймерів печі.
У системах формування кінців для закріплення матеріалу використовуються надміцні затискні плашки. Вони покладаються на формувальні пуансони та обертові головки з високим крутним моментом. Ваша команда технічного обслуговування повинна постійно зосереджуватися на мінімізації зносу інструменту. Ви також повинні постійно керувати інтенсивним змащенням. Тертя металу об метал створює величезне тепло та напругу. Правильне змащування запобігає катастрофічній поломці інструменту та заїданню деталей.
Необхідно ретельно порівнювати обмеження часу циклу. Продуктивність дзвону суворо обмежена фізикою нагрівання та охолодження. Пластмаси повільно поглинають і віддають тепло. Ви не можете поспішити з термопередачею, не спаливши полімерну зовнішню поверхню. Пропускна здатність кінцевого формування визначається головним чином швидкістю механічного ходу. Сервоелектричні циліндри рухаються неймовірно швидко. Автоматизація обробки деталей також визначає тут темп. Цикли формування металу зазвичай завершуються набагато швидше, ніж цикли нагрівання пластику.
Те, як ви розмістите ці машини на заводі, визначає вашу загальну ефективність. Стратегії інтеграції надзвичайно відрізняються між середовищами екструзії пластику та виробництва металу.
Інтеграція an автоматична дзвонова машина потребує стратегічного внутрішнього макета. Ви розробляєте його для плавної синхронізації після головного екструдера. Зазвичай це слідує за a Лінія екструзії труб HDPE або спеціальна Лінія виробництва труб CPVC.
Оператори розміщують обладнання відразу після станцій відведення та планетарного різання. Для цього потрібні високосинхронізовані засоби керування ПЛК. Ці елементи керування точно відповідають швидкості основної екструзійної лінії. Ця чітка синхронізація запобігає дорогим вузьким місцям. Якщо розтруб сповільнюється, вся передня екструзійна лінія має зупинитися. Ця зупинка створює величезні відходи брухту.
Інтеграція обладнання для формування кінців виглядає зовсім інакше. Ви рідко розміщуєте його в лінії з безперервним млином. Замість цього ви часто кидаєте його в спеціальну камеру виготовлення. Зазвичай він працює після різання або після згинання. Роботизовані руки справляються з інтеграцією дуже добре. Вони швидко завантажують нарізані труби у формувальні матриці.
Однак існують значні ризики масштабованості. Неправильне визначення часу зміни інструменту може зруйнувати вашу ефективність. Найбільше страждають виробничі середовища з високим вмістом низьких обсягів. Якщо оператору знадобиться дві години, щоб замінити металеві матриці, ваша щоденна продуктивність різко падає. Ви повинні оптимізувати затискні системи для швидкої заміни інструментів.
Екструзійний потік |
Плавлення сировини |
→ |
Екструзія труб |
→ |
Нарізка |
→ |
Inline Socketing |
Потік виготовлення |
Придбання трубок |
→ |
Пакетне різання |
→ |
Згинання з ЧПУ |
→ |
Формування кінців клітини |
Порівнюючи a Виробник розтрубної машини проти постачальника формовки кінців труби вимагає чітких оціночних рубрик. Ви не можете оцінювати їх за однаковими інженерними стандартами.
Точність опалення є вашим найвищим пріоритетом. Шукайте докази єдиної технології опалення в їх портфоліо. Це забезпечує відповідність ASTM або DIN товщини стінки розетки. Нерівномірне нагрівання створює слабкі місця. Надійність автоматизації також має вирішальне значення. Оцініть механізми викиду та передачі труби. Вони повинні працювати з важкими трубами великого діаметру, не впускаючи і не дряпаючи їх.
Найкраща практика: запит на інфрачервоне тепловізор їхніх нагрівальних печей. Ви хочете бачити ідеально рівномірний розподіл тепла по колу труби.
Поширена помилка: ігнорування дизайну сорочки водяного охолодження. Повільне охолодження призводить до усадки муфти після виходу труби з машини.
Сила і прогин мають найбільше значення в металоконструкціях. Оцініть фізичну жорсткість рами машини. Він повинен витримувати максимальне гідравлічне або серво навантаження без згинання. Це гарантує суворі допуски на розміри кожної деталі. Наявність інструментів — ваш наступний головний пріоритет. Оцініть здатність виробника вирізати спеціальні штампи. Вони повинні швидко надати спеціальну геометрію матриці. Стандартні запасні інструменти повинні завжди залишатися в наявності на їхньому підприємстві.
Найкраща практика: попросіть звіт про механічні відхилення під час пікового тоннажу. Суцільні чавунні або важкі зварні сталеві рами обов’язкові.
Поширена помилка: недооцінка необхідної сили затиску. Слабкі затискачі дозволяють трубці зісковзнути під час вставлення штока, псуючи деталь.
Деякі правила купівлі застосовуються універсально. Післяпродажна підтримка визначає ваш довгостроковий успіх. Перевірте наявність локалізованих запчастин. Вимагайте віддаленої діагностики за допомогою сучасних модулів ПЛК. Встановіть графіки профілактичного обслуговування завчасно.
Виконайте такі дії під час закупівлі:
Аудит показників енергоефективності постачальника. Уважно порівняйте споживання кіловат-годин на сформований шматок.
Перегляньте їх програмний інтерфейс. Переконайтеся, що HMI дозволяє операторам зберігати сотні унікальних рецептів деталей.
Перевірте протоколи заводських приймальних випробувань (FAT). Переконайтеся, що вони виконають точні матеріали перед відправкою пристрою.
Ви повинні ретельно оцінити початкові капітальні витрати порівняно з поточними операційними витратами. Бюджет лише для придбання машини призведе до фінансової напруги згодом. Перед підписанням контракту ретельно розберіть приховані виробничі витрати.
Енергоспоживання суттєво відрізняється між технологіями. Нагрівальні печі безперервно споживають постійну потужність із високою силою струму. Тут якість ізоляції визначає ваш щомісячний рахунок за електроенергію. І навпаки, гідравлічні насоси витягують потужність різкими стрибками під час робочого ходу. Сервоелектричні формувачі спочатку коштують дорожче, але з часом економлять величезну кількість електроенергії.
Змащення та утилізація охолоджуючої рідини додають регулярних витрат на формування торців. Потрібно купувати спеціалізовані масла для малювання. Ви також платите за безпечну утилізацію небезпечних відходів. Термін служби інструменту також значно впливає на ваш щомісячний бюджет. Металеві матриці зношуються і потребують дорогого відновлення поверхні. Оправки для пластмас зазвичай служать набагато довше завдяки меншому тертю.
Зменшення ризиків є життєво важливим на етапі прийняття. Ви повинні захистити свої виробничі квоти.
Ризики Belling включають непослідовні цикли охолодження. Це веде безпосередньо до некруглих розеток. Некруглі гнізда не проходять випробування тиском у польових умовах. Ви повинні вимагати суворих гарантій норми браку. Вимагайте їх під час приймально-здавальних випробувань (SAT) на своєму заводі.
Зовсім інакше виглядають ризики формування торців. Ви часто зіткнетеся з потертостями та розколюванням металу. Недостатній тиск затиску спричиняє ковзання деталі. Варіанти матеріалів від вашого постачальника сталі також можуть зіпсувати виробництво. Ви повинні ретельно тестувати матеріали. Попросіть постачальника пропустити принаймні п’ятдесят штук вашого найтвердішого сплаву, перш ніж ви погодите постачання.
Ваша логіка короткого списку залишається надзвичайно простою. Ваше рішення значною мірою залежить від вашої сировини. Для пластику необхідний певний термічний шлях. Метал вимагає повністю механічного підходу. Цільовий галузевий стандарт також керує вашою рукою. Трубопроводи для транспортування рідини вимагають вбудованого розтрубу. Механічне складання абсолютно вимагає точності формування кінців.
Для наступних кроків чітко визначте точні матеріали труб. Запишіть діапазон товщини стінки в електронну таблицю. Встановіть необхідний час циклу на зміну. Зробіть усе це, перш ніж надсилати запит пропозицій постачальникам. Негайно вимагайте перевірки концепції. Попросіть потенційних виробників використовувати вашу конкретну сировину. Спостереження за власним формуванням матеріалу на їхній фабриці – єдиний спосіб гарантувати успіх.
A: Загалом ні. У той час як холодне формування працює на пластичних металах, жорсткий пластик тріскається або розбивається під дією механічних циліндрів високого тиску без точного термічного розм’якшення (для якого потрібне спеціальне розтрубне обладнання).
A: Автомати інтегруються безпосередньо в екструзійну лінію, забирають, нагрівають, розтрублюють і викидають без втручання людини. Напівавтомат вимагає від оператора вручну завантажувати нарізані труби в станції нагріву та формування.
A: Якщо розетка виконана правильно якісною машиною, розетка зберігає необхідну товщину стінки та структурну цілісність, щоб відповідати стандартним показникам тиску (наприклад, класифікації SDR). Погане нагрівання/охолодження спричиняє розрідження, створюючи точки збою.


