


チューブ&パイプ製造のための資本設備の調達には、絶対的な精度が必要です。材料科学、必要な接合形状、毎日の生産スループットを厳密に調整する必要があります。機械の能力と生産ニーズの調整がずれていると、現場で致命的な接合部の故障が日常的に発生します。また、施設では、間違った成形方法を採用すると、許容できないスクラップ率と深刻な下流のボトルネックが発生します。
この包括的なガイドでは、ソケット装置と一般的なパイプ エンド フォーマーとの間の重要な技術的違いを詳しく説明します。私たちは、貴社の生産マネージャーと調達チームが適切なテクノロジーを効率的に最終候補に挙げられるよう支援します。ベンダーを評価し、これらのシステムをフロアに統合する方法を正確に学びます。これらの機械的な違いを理解することで、用途に完全に適合した機械を確保できます。
用途分割: ベリングマシンは熱と金型成形に依存する熱可塑性プラスチックパイプ (PVC、HDPE、CPVC) 専用に構築されていますが、エンドフォーミングマシンは主に金属 (および場合によっては硬質ポリマー) の機械的冷間成形を使用します。
プロセス メカニクス: ベリングはインターロック ジョイント (流体輸送) 用のソケットを作成します。端部成形は、機械アセンブリまたは自動車/HVAC 流体ラインのパイプの直径または形状 (フレア、ビーディング、縮小) を変更します。
統合: 自動ベリング機械は通常、押出ラインの直接下流で同期されますが、エンドフォーマーはスタンドアロンのセル内で、または CNC ベンダーと並行して動作することがよくあります。
ベンダー調達: ベリングマシンのメーカーとパイプエンド成形サプライヤーを評価するには、異なる基準が必要です。前者では加熱の均一性に焦点を当て、後者では油圧力/工具の摩耗に焦点を当てます。
適切な機械を選択するには、基本的な機能を理解することから始まります。各マシンタイプは、まったく異なる物理原理と最終用途のアプリケーションを対象としています。
プラスチックパイプベリングマシンは、厳密な熱操作原理に基づいて動作します。業界ではそれを「 PVC パイプソケット機械。その主な機能は、制御された熱加熱を適用して熱可塑性プラスチック パイプの端を柔らかくすることです。プラスチックが柔軟な状態に達したら、機械はマンドレルまたは外部金型を使用します。システムでは、多くの場合、ベルまたはソケットを形成するために真空または圧力の補助が使用されます。一般的な幾何学的プロファイルには、U タイプ、R タイプ、または長方形のソケットが含まれます。
これらの機械は主に一体型ジョイントを作成するために使用します。これらのジョイントは流体輸送インフラストラクチャにとって不可欠です。配管、排水、下水、電線管システムに確実に供給します。このソケットを使用すると、2 本の同一のパイプを完璧に連結できます。このインターロックプロセスにより、外部カップリングが不要になります。
パイプエンド成形機は、外部熱の代わりに膨大な機械力を利用します。油圧、空気圧、またはサーボ電気の電源システムを利用します。機械は、ラム、回転ツール、またはセグメント化された金型を介してこの力を伝達します。これらのツールは、硬いチューブやパイプの形状を永久に変更します。機械はパイプの端を急速に拡張、縮小、フレア、ビード、または厚くします。
通常、この機器は機械アセンブリに導入されます。その主な使用例には、自動車の排気システム、航空宇宙の流体ライン、HVAC ネットワーク、構造フレームなどがあります。形成された端はホース、フランジ、またはエンジン ブロックに接続されます。通常、ベル付きプラスチックのように同じ長さのパイプと連動しません。
特徴 |
ベルリング装置 |
端部成形装置 |
|---|---|---|
主な材料 |
熱可塑性プラスチック (PVC、HDPE、CPVC) |
金属(鉄、銅、アルミニウム) |
成形原理 |
熱軟化と金型成形 |
冷間機械力と金型プレス |
共通出力 |
U型ソケット、R型ソケット |
フレア、ビーズ、縮小、拡張 |
最終用途アプリケーション |
地下流体およびケーブル輸送 |
自動車、航空宇宙、構造物 |
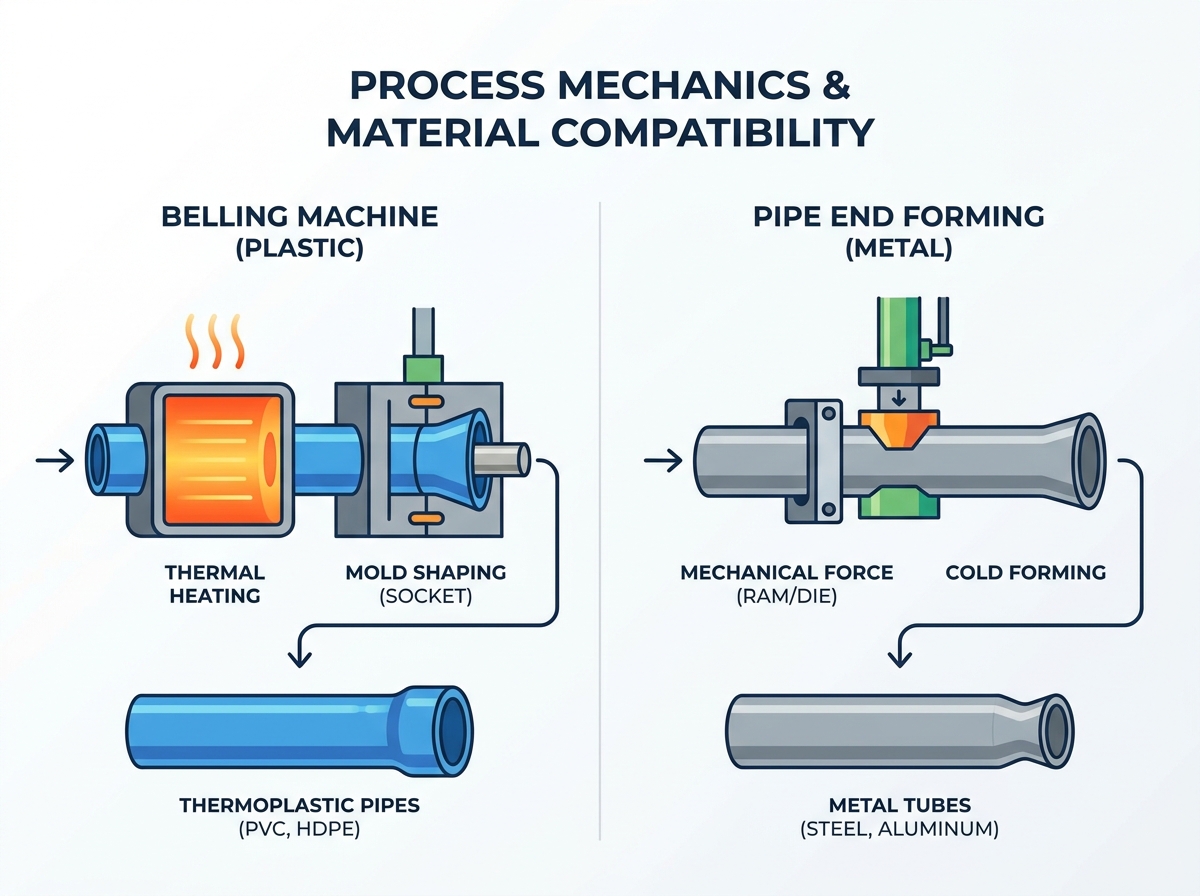
内部メカニズムを理解すると、生産上の課題を予測するのに役立ちます。これら 2 つのプロセスを推進する物理学によって、フロア レイアウト、オペレーターのトレーニング、メンテナンス スケジュールが決まります。
ベリングはポリマーの粘弾性特性に大きく依存しています。成功するには高精度の温度制御が必要です。適切な加熱により材料の劣化を防ぎます。また、ソケットの壁に脆性が形成されるのを防ぎます。を操作すると、 プラスチックパイプベリングマシン、均一な熱分布は必須です。オペレーターは、特定のポリマーブレンドのガラス転移温度を注意深く監視する必要があります。
端部成形は、金属の延性と降伏強度に完全に依存します。ここでは炭素鋼、ステンレス鋼、銅、アルミニウムを加工します。オペレーターは機械による薄肉化を慎重に計算する必要があります。機械的なスプリングバックも考慮されます。スプリングバックは、金型の圧力が解放された後に金属が自然に元の形状に戻ろうとするときに発生します。エンジニアは、それを補うために金属をわずかに過剰に曲げるように工具を設計する必要があります。
ベリングマシンは、材料を準備するために特殊な加熱オーブンを利用します。これらのオーブンには、赤外線素子やセラミック ヒーターが搭載されていることがよくあります。その後、サイジングマンドレルがパイプに入り、最終的な内部寸法が決定されます。急速冷却ステーションでは、冷水または強制空気が使用されます。この冷却により、最終形状が瞬時に固定されます。工具の変更には通常、マンドレルの交換とオーブンのタイマーの調整が含まれます。
エンドフォーミングシステムは、材料を固定するために頑丈なクランプダイを利用します。彼らは成形パンチと高トルクのロータリーヘッドに依存しています。メンテナンス チームは、工具の磨耗を最小限に抑えることに常に重点を置く必要があります。また、継続的に多量の潤滑を管理する必要があります。金属と金属の摩擦により、莫大な熱と応力が発生します。適切な注油は、工具の致命的な故障や部品のかじりを防ぎます。
サイクルタイムの制限を注意深く対比する必要があります。ベリングのスループットは、加熱および冷却の物理学によって厳密に制限されます。プラスチックは熱をゆっくりと吸収し、放出します。ポリマーの外側を燃やさずに熱転写を急ぐことはできません。端部成形のスループットは、主に機械的なストローク速度によって決まります。サーボ電気ラムは信じられないほど速く動きます。部品処理の自動化もここでのペースを左右します。金属成形サイクルは通常、プラスチックの加熱サイクルよりもはるかに早く終了します。
これらの機械を工場のフロアにどのように配置するかによって、全体的な効率が決まります。統合戦略は、プラスチック押出成形環境と金属製造環境では大きく異なります。
統合する 自動ベリングマシン には戦略的なインラインレイアウトが必要です。メイン押出機の下流でシームレスに同期するように設計します。通常は次のようになります。 HDPEパイプ押出ライン または専用 CPVCパイプ生産ライン.
オペレータは、搬出ステーションと遊星切断ステーションの直後に装置を配置します。高度に同期された PLC 制御が必要です。これらの制御は、メインの押出ライン速度に正確に一致します。この厳密な同期により、コストのかかるボトルネックが回避されます。ベリングユニットの速度が低下すると、上流の押出ライン全体が停止する必要があります。この停止により、大量のスクラップ廃棄物が発生します。
端部成形装置を統合すると、見た目はまったく異なります。連続ミルのインラインに設置することはほとんどありません。代わりに、多くの場合、専用の製造セルにそれを投入します。通常、切断後または曲げ後に作業します。ここではロボット アームが統合を非常にうまく処理します。切断されたチューブを成形型に迅速にロードします。
ただし、スケーラビリティに関する重大なリスクが存在します。工具の交換時間の判断を誤ると、効率が損なわれる可能性があります。多品種少量生産の運用環境が最も影響を受けます。オペレーターが金型の交換に 2 時間かかる場合、1 日の生産量は急激に低下します。工具を素早く交換できるようにクランプ システムを最適化する必要があります。
押出フロー |
原料溶解 |
→ |
パイプ押出成形 |
→ |
切断 |
→ |
インラインソケット |
製作の流れ |
チューブの購入 |
→ |
バッチカット |
→ |
CNC曲げ |
→ |
セル端部の成形 |
比較する ベリングマシンのメーカーとパイプエンドフォーミングの サプライヤーには、明確な評価ルーブリックが必要です。同じエンジニアリング基準でそれらを判断することはできません。
加熱精度は絶対的な最優先事項です。ポートフォリオの中で均一加熱技術の証拠を探してください。これにより、ソケットの壁厚が ASTM または DIN に準拠することが保証されます。熱が不均一になると弱い部分が生じます。自動化の信頼性も重要です。パイプの排出と移送のメカニズムを評価します。重量があり大口径のパイプを落とさず、傷をつけずに取り扱う必要があります。
ベストプラクティス: 加熱オーブンの赤外線熱画像をリクエストします。パイプの周囲全体に完全に均一な熱分布を確認したいと考えています。
よくある間違い: 水冷ジャケットの設計を無視する。冷却が遅いと、パイプが機械から離れた後にソケットが収縮します。
金属加工では力とたわみが最も重要です。機械フレームの物理剛性を評価します。曲がることなく最大の油圧またはサーボ負荷に耐える必要があります。これにより、すべての部品に厳密な寸法公差が保証されます。次に重要なのは、ツールの可用性です。カスタム金型を切断するメーカーの能力を評価します。カスタムのダイ形状を迅速に提供する必要があります。標準交換工具は常に施設に在庫しておく必要があります。
ベスト プラクティス: ピークトン数での機械的なたわみレポートを依頼してください。頑丈な鋳鉄または重量溶接鋼フレームが必須です。
よくある間違い: 必要なクランプ力を過小評価する。クランプが弱いと、ラム挿入中にチューブが滑って部品が破損します。
一部の購入ルールは普遍的に適用されます。アフターセールスサポートが長期的な成功を決定します。現地でのスペアパーツの入手可能性を確認してください。最新の PLC モジュールによるリモート診断機能を要求します。予防保守スケジュールを早期に確立します。
調達中に次の手順に従います。
ベンダーのエネルギー効率指標を監査します。成形品あたりのキロワット時の使用量を詳しく比較してください。
ソフトウェア インターフェイスを確認してください。 HMI により、オペレータが何百もの固有の部品レシピを保存できるようになります。
工場出荷時の受け入れテスト (FAT) プロトコルを検証します。ユニットを発送する前に、指定したとおりの材料が使用されることを確認してください。
初期資本支出と継続的な運用コストを慎重に評価する必要があります。機械の購入のみに予算を立てると、後々経済的に負担が大きくなります。契約前に隠れた制作費を徹底的に分析しましょう。
エネルギー消費量はテクノロジーによって大きく異なります。加熱オーブンは安定した高アンペア電力を継続的に消費します。ここでの毎月の電気代は、断熱材の品質によって決まります。逆に、油圧ポンプはラムのストローク中に鋭いスパイクで電力を引き出します。サーボ電動フォーマーは初期費用が高くなりますが、時間が経つにつれて大量の電力を節約できます。
成形を終了するには、潤滑とクーラントの廃棄に定期的な費用がかかります。専用の描画油を購入する必要があります。危険廃棄物を安全に処分するためにも料金を支払います。工具の寿命も月々の予算に大きく影響します。金属の金型は磨耗し、高価な再表面仕上げが必要になります。プラスチック用のマンドレルは、一般的に摩擦が少ないため、はるかに長持ちします。
導入段階ではリスクを軽減することが不可欠です。実稼働クォータを保護する必要があります。
ベルのリスクには、一貫性のない冷却サイクルが含まれます。これはソケットの真円外に直接つながります。丸形でないソケットは現場での圧力テストに合格しません。厳格な廃棄率保証を要求する必要があります。工場現場での現場受け入れテスト (SAT) 中にこれらを要求します。
端部形成のリスクはまったく異なります。かじりや金属の割れが頻繁に発生します。クランプ圧力が不十分だと部品の滑りが発生します。鉄鋼サプライヤーの材質の違いによっても、生産が台無しになる可能性があります。材料を厳密にテストする必要があります。出荷を承認する前に、ベンダーに少なくとも 50 個の最も硬い合金を製造するよう依頼してください。
最終候補リストのロジックは非常に単純です。あなたの決定は主に原材料によって決まります。プラスチックには 1 つの特定の熱経路が必要です。金属には完全に機械的なアプローチが必要です。対象となる業界標準もあなたの手助けとなります。流体輸送配管には一体型ベリングが必要です。機械的な組み立てでは端部の成形精度が絶対に求められます。
次のステップでは、正確なパイプ材料を明確に定義します。壁の厚さの範囲をスプレッドシートに記録します。シフトごとに必要なサイクル時間を確立します。ベンダーに RFQ を発行する前に、これらすべてを行ってください。すぐに概念実証テストをリクエストしてください。特定の原材料を使用する予定のメーカーに依頼してください。自社の材料が工場で形成されるのを観察することが、成功を保証する唯一の方法です。
A: 一般的にはありません。冷間成形は延性のある金属に対して行われますが、硬質プラスチックは精密な熱軟化(専用のベリング装置が必要)を行わないと、高圧の機械的ラムの下で亀裂が入ったり粉々になったりします。
A: 自動機械は押出ラインに直接組み込まれており、人間の介入なしに取り出し、加熱、ベル加工、排出を行います。半自動では、オペレーターが切断されたパイプを加熱および成形ステーションに手動でロードする必要があります。
A: 高品質の機械で正しく実行された場合、ソケットは標準圧力定格 (SDR 分類など) を満たすために必要な肉厚と構造的完全性を維持します。加熱・冷却が不十分だと薄肉化が発生し、故障箇所が発生します。


