

ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-07-04 মূল: সাইট


টিউব এবং পাইপ উত্পাদনের জন্য মূলধনী সরঞ্জাম সংগ্রহের জন্য পরম নির্ভুলতা প্রয়োজন। আপনার বস্তুগত বিজ্ঞান, কাঙ্খিত যৌথ জ্যামিতি এবং আপনার দৈনন্দিন উৎপাদন থ্রুপুটের মধ্যে কঠোর সারিবদ্ধতা প্রয়োজন। উত্পাদনের প্রয়োজনের সাথে মেশিনের ক্ষমতাগুলিকে বিভ্রান্ত করা নিয়মিতভাবে ক্ষেত্রের সর্বনাশা যৌথ ব্যর্থতার দিকে নিয়ে যায়। ভুল শেপিং পদ্ধতি অবলম্বন করার সময় সুবিধাগুলি অগ্রহণযোগ্য স্ক্র্যাপ রেট এবং গুরুতর ডাউনস্ট্রিম বাধার সম্মুখীন হয়।
এই বিস্তৃত নির্দেশিকাটি সকেটিং সরঞ্জাম এবং সাধারণ পাইপ শেষ প্রাক্তনগুলির মধ্যে জটিল প্রযুক্তিগত পার্থক্যগুলি ভেঙে দেয়। আমরা আপনার প্রোডাকশন ম্যানেজার এবং প্রকিউরমেন্ট দলকে সঠিক প্রযুক্তি দক্ষতার সাথে বাছাই করতে সাহায্য করব। আপনি ঠিক কীভাবে বিক্রেতাদের মূল্যায়ন করবেন এবং এই সিস্টেমগুলিকে আপনার মেঝেতে সংহত করবেন তা শিখবেন। এই যান্ত্রিক পার্থক্যগুলি বোঝার মাধ্যমে, আপনি আপনার অ্যাপ্লিকেশনের সাথে পুরোপুরি মিলে যাওয়া যন্ত্রপাতি সুরক্ষিত করতে পারেন।
প্রয়োগ বিভাজন: বেলিং মেশিনগুলি তাপ এবং ছাঁচ গঠনের উপর নির্ভর করে থার্মোপ্লাস্টিক পাইপগুলির (পিভিসি, এইচডিপিই, সিপিভিসি) উদ্দেশ্যে তৈরি করা হয়, যেখানে শেষ তৈরির মেশিনগুলি প্রাথমিকভাবে ধাতুগুলির (এবং কখনও কখনও কঠোর পলিমার) জন্য যান্ত্রিক ঠান্ডা-গঠন ব্যবহার করে।
প্রক্রিয়া মেকানিক্স: বেলিং ইন্টারলকিং জয়েন্টগুলির জন্য একটি সকেট তৈরি করে (তরল পরিবহন); শেষ গঠন যান্ত্রিক সমাবেশ বা স্বয়ংচালিত/HVAC তরল লাইনের জন্য পাইপের ব্যাস বা আকৃতি (ফ্লেয়ারিং, বিডিং, কমানো) পরিবর্তন করে।
ইন্টিগ্রেশন: স্বয়ংক্রিয় বেলিং মেশিনগুলি সাধারণত এক্সট্রুশন লাইনের সরাসরি ডাউনস্ট্রিমে সিঙ্ক্রোনাইজ করা হয়, যখন শেষ প্রাক্তনগুলি প্রায়শই স্বতন্ত্র কোষে বা CNC বেন্ডারের পাশাপাশি কাজ করে।
ভেন্ডর সোর্সিং: একটি বেলিং মেশিন প্রস্তুতকারক বনাম পাইপ এন্ড গঠনকারী সরবরাহকারীর মূল্যায়নের জন্য বিভিন্ন মানদণ্ডের প্রয়োজন হয়-প্রাক্তনের জন্য গরম করার অভিন্নতা এবং পরবর্তীটির জন্য হাইড্রোলিক ফোর্স/টুলিং পরিধানের উপর ফোকাস করা।
সঠিক যন্ত্রপাতি নির্বাচন করা মৌলিক ক্ষমতা বোঝার সাথে শুরু হয়। প্রতিটি মেশিনের ধরন সম্পূর্ণ ভিন্ন শারীরিক নীতি এবং শেষ-ব্যবহারের অ্যাপ্লিকেশনকে লক্ষ্য করে।
প্লাস্টিকের পাইপ বেলিং মেশিন কঠোর থার্মাল ম্যানিপুলেশন নীতির উপর কাজ করে। আপনি প্রায়শই শুনতে পাবেন শিল্প এটি একটি হিসাবে উল্লেখ করুন পিভিসি পাইপ সকেটিং মেশিন । এর প্রাথমিক কাজ হল একটি থার্মোপ্লাস্টিক পাইপের প্রান্তকে নরম করার জন্য নিয়ন্ত্রিত তাপীয় উত্তাপ প্রয়োগ করা। একবার প্লাস্টিক একটি নমনীয় অবস্থায় পৌঁছে গেলে, মেশিনটি একটি ম্যান্ড্রেল বা একটি বাহ্যিক ছাঁচ ব্যবহার করে। সিস্টেমগুলি প্রায়শই বেল বা সকেট তৈরি করতে ভ্যাকুয়াম বা চাপ সহায়তা নিযুক্ত করে। সাধারণ জ্যামিতিক প্রোফাইলগুলির মধ্যে রয়েছে U-টাইপ, R-টাইপ বা আয়তক্ষেত্রাকার সকেট।
আপনি প্রাথমিকভাবে অবিচ্ছেদ্য জয়েন্টগুলি তৈরি করার জন্য এই মেশিনগুলি ব্যবহার করেন। এই জয়েন্টগুলি তরল পরিবহন পরিকাঠামোর জন্য অত্যাবশ্যক। তারা নির্ভরযোগ্যভাবে নদীর গভীরতানির্ণয়, নিষ্কাশন, পয়ঃনিষ্কাশন, এবং বৈদ্যুতিক নালী সিস্টেম পরিবেশন করে। সকেট দুটি অভিন্ন পাইপকে নিশ্ছিদ্রভাবে ইন্টারলক করতে দেয়। এই ইন্টারলকিং প্রক্রিয়া বাহ্যিক সংযোগের প্রয়োজনীয়তা দূর করে।
পাইপ এন্ড ফর্মিং মেশিন বাহ্যিক তাপের পরিবর্তে অপরিমেয় যান্ত্রিক শক্তি ব্যবহার করে। এটি হাইড্রোলিক, বায়ুসংক্রান্ত, বা সার্ভো-ইলেকট্রিক পাওয়ার সিস্টেমের সুবিধা দেয়। যন্ত্রটি একটি রাম, ঘূর্ণমান সরঞ্জাম বা সেগমেন্টেড ডাইসের মাধ্যমে এই শক্তি সরবরাহ করে। এই সরঞ্জামগুলি স্থায়ীভাবে একটি অনমনীয় নল বা পাইপের আকৃতি পরিবর্তন করে। যন্ত্রটি দ্রুত প্রসারিত করে, কমায়, ফ্লেয়ার করে, পুঁতি বা ঘন করে।
আপনি সাধারণত যান্ত্রিক সমাবেশের জন্য এই সরঞ্জাম স্থাপন করেন। এর প্রাথমিক ব্যবহারের ক্ষেত্রে স্বয়ংচালিত নিষ্কাশন সিস্টেম, মহাকাশ তরল লাইন, HVAC নেটওয়ার্ক এবং কাঠামোগত ফ্রেম অন্তর্ভুক্ত। গঠিত প্রান্তগুলি পায়ের পাতার মোজাবিশেষ, ফ্ল্যাঞ্জ বা ইঞ্জিন ব্লকের সাথে সংযুক্ত। তারা সাধারণত বেলড প্লাস্টিকের মতো অভিন্ন পাইপের দৈর্ঘ্যের সাথে ইন্টারলক করে না।
বৈশিষ্ট্য |
বেলিং সরঞ্জাম |
সমাপ্তি গঠন সরঞ্জাম |
|---|---|---|
প্রাথমিক উপাদান |
থার্মোপ্লাস্টিক (PVC, HDPE, CPVC) |
ধাতু (ইস্পাত, তামা, অ্যালুমিনিয়াম) |
গঠন নীতি |
তাপীয় নরমকরণ এবং ছাঁচ গঠন |
ঠান্ডা যান্ত্রিক বল এবং ডাই টিপে |
সাধারণ আউটপুট |
ইউ-টাইপ সকেট, আর-টাইপ সকেট |
ফ্লেয়ার, পুঁতি, হ্রাস, প্রসারণ |
শেষ-ব্যবহার অ্যাপ্লিকেশন |
ভূগর্ভস্থ তরল এবং তারের পরিবহন |
স্বয়ংচালিত, মহাকাশ, এবং কাঠামোগত |
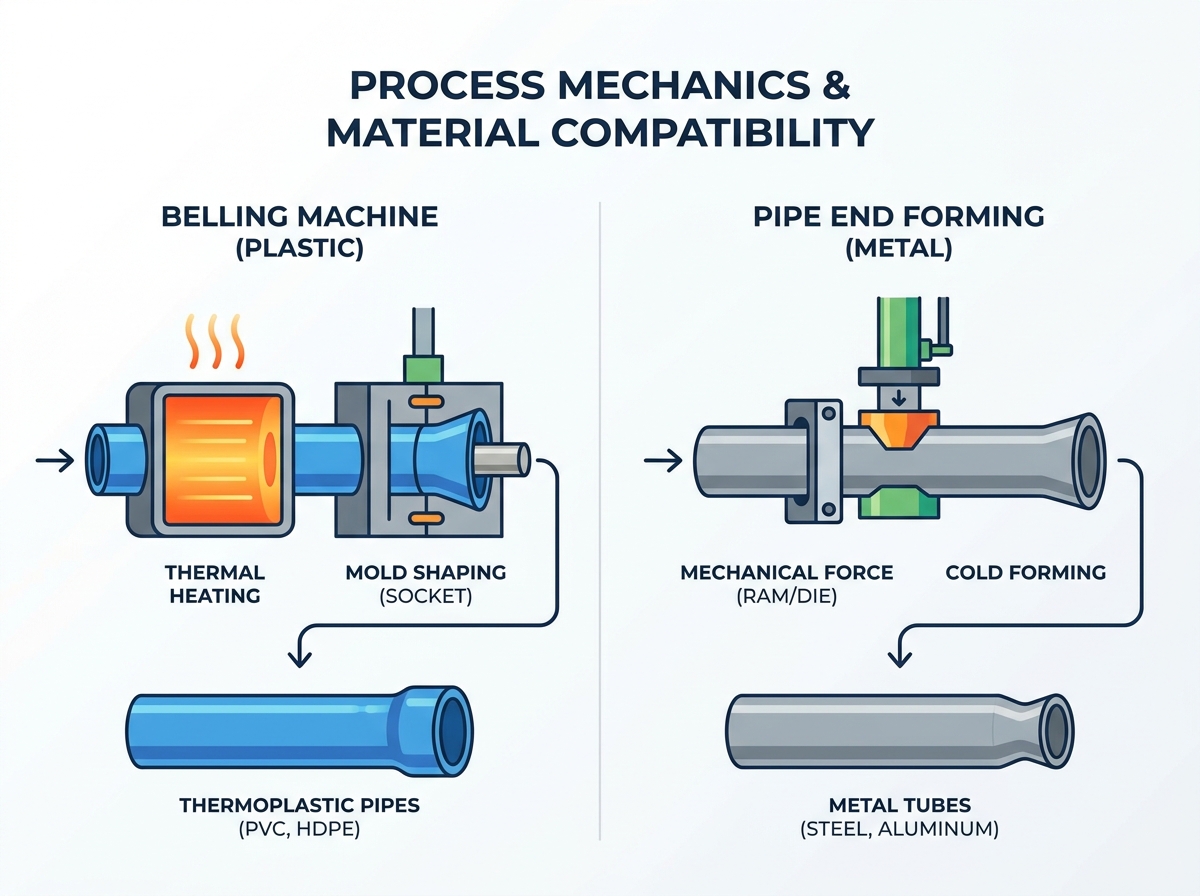
অভ্যন্তরীণ মেকানিক্স বোঝা আপনাকে উত্পাদন চ্যালেঞ্জগুলি অনুমান করতে সহায়তা করে। এই দুটি প্রক্রিয়া চালিত পদার্থবিদ্যা আপনার ফ্লোর লেআউট, অপারেটর প্রশিক্ষণ, এবং রক্ষণাবেক্ষণ সময়সূচী নির্দেশ করে।
বেলিং পলিমারের ভিসকোইলাস্টিক বৈশিষ্ট্যের উপর অনেক বেশি নির্ভর করে। সফল হওয়ার জন্য আপনার অত্যন্ত সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণ প্রয়োজন। সঠিক গরম করা উপাদানের অবক্ষয় রোধ করে। এটি সকেটের দেয়ালে ভঙ্গুরতা তৈরি করা বন্ধ করে। যদি আপনি একটি পরিচালনা করেন প্লাস্টিকের পাইপ বেলিং মেশিন , অভিন্ন তাপ বিতরণ বাধ্যতামূলক। অপারেটরদের অবশ্যই নির্দিষ্ট পলিমার মিশ্রণের গ্লাস ট্রানজিশন তাপমাত্রা নিরীক্ষণ করতে হবে।
শেষ গঠন সম্পূর্ণরূপে ধাতুর নমনীয়তা এবং ফলন শক্তির উপর নির্ভর করে। আপনি এখানে কার্বন ইস্পাত, স্টেইনলেস স্টীল, তামা এবং অ্যালুমিনিয়াম প্রক্রিয়া করুন৷ অপারেটরদের অবশ্যই সাবধানে যান্ত্রিক প্রাচীর পাতলা করতে হবে। তারা যান্ত্রিক স্প্রিংব্যাকের জন্যও অ্যাকাউন্ট করে। স্প্রিংব্যাক ঘটে যখন ধাতু স্বাভাবিকভাবে ডাই প্রেসার রিলিজের পরে তার আসল আকারে ফিরে আসার চেষ্টা করে। প্রকৌশলীদের অবশ্যই ক্ষতিপূরণের জন্য ধাতুটিকে সামান্য বাঁকানোর জন্য টুলিং ডিজাইন করতে হবে।
বেলিং মেশিন উপাদান প্রস্তুত করতে বিশেষ গরম ওভেন ব্যবহার করে। এই ওভেনে প্রায়ই ইনফ্রারেড উপাদান বা সিরামিক হিটার থাকে। সাইজিং ম্যান্ড্রেল তারপর চূড়ান্ত অভ্যন্তরীণ মাত্রা নির্দেশ করতে পাইপে প্রবেশ করে। দ্রুত কুলিং স্টেশনগুলি ঠান্ডা জল বা জোর করে বাতাস ব্যবহার করে। এই কুলিং তাৎক্ষণিকভাবে চূড়ান্ত আকার লক করে। টুলিং পরিবর্তন সাধারণত ম্যান্ড্রেল আউট অদলবদল এবং ওভেন টাইমার সামঞ্জস্য জড়িত.
এন্ড ফর্মিং সিস্টেমগুলি হেভি-ডিউটি ক্ল্যাম্পিং ডাইকে উপাদান সুরক্ষিত করতে ব্যবহার করে। তারা খোঁচা এবং উচ্চ-টর্ক ঘূর্ণন মাথা গঠনের উপর নির্ভর করে। আপনার রক্ষণাবেক্ষণ দলকে অবশ্যই সরঞ্জাম পরিধানকে ক্রমাগত হ্রাস করার দিকে মনোনিবেশ করতে হবে। আপনাকে ক্রমাগত ভারী তৈলাক্তকরণ পরিচালনা করতে হবে। ধাতু-অন-ধাতু ঘর্ষণ প্রচুর তাপ এবং চাপ তৈরি করে। সঠিক তৈলাক্তকরণ টুলের বিপর্যয়মূলক ব্যর্থতা এবং পার্ট গলিং প্রতিরোধ করে।
আপনি সাবধানে চক্র সময় সীমাবদ্ধতা বৈপরীত্য আবশ্যক. বেলিং থ্রুপুট গরম এবং শীতল পদার্থবিদ্যা দ্বারা কঠোরভাবে গেট করা হয়। প্লাস্টিক ধীরে ধীরে তাপ শোষণ করে এবং ছেড়ে দেয়। আপনি পলিমার বাহ্যিক বার্ন ছাড়া তাপ স্থানান্তর দ্রুত করতে পারবেন না। শেষ গঠনের থ্রুপুট প্রাথমিকভাবে যান্ত্রিক স্ট্রোক গতি দ্বারা গেট করা হয়। সার্ভো-ইলেকট্রিক রাম অবিশ্বাস্যভাবে দ্রুত চলে। পার্ট-হ্যান্ডলিং অটোমেশন এখানে গতি নির্দেশ করে। ধাতু গঠনের চক্র সাধারণত প্লাস্টিক গরম করার চক্রের তুলনায় অনেক দ্রুত শেষ হয়।
আপনি কীভাবে এই মেশিনগুলি আপনার কারখানার মেঝেতে রাখবেন তা আপনার সামগ্রিক দক্ষতা নির্ধারণ করে। প্লাস্টিক এক্সট্রুশন এবং মেটাল ফ্যাব্রিকেশন পরিবেশের মধ্যে ইন্টিগ্রেশন কৌশলগুলি ব্যাপকভাবে আলাদা।
একীভূত করা একটি স্বয়ংক্রিয় বেলিং মেশিনের জন্য একটি কৌশলগত ইনলাইন লেআউট প্রয়োজন। আপনি প্রধান এক্সট্রুডারের নির্বিঘ্নে নিচের দিকে সিঙ্ক করার জন্য এটি ডিজাইন করেন। এটি সাধারণত একটি অনুসরণ করে এইচডিপিই পাইপ এক্সট্রুশন লাইন বা একটি ডেডিকেটেড CPVC পাইপ উত্পাদন লাইন.
অপারেটররা হল্ট-অফ এবং প্ল্যানেটারি কাটিং স্টেশনগুলির পরপরই সরঞ্জামগুলি স্থাপন করে। এটি অত্যন্ত সিঙ্ক্রোনাইজড PLC নিয়ন্ত্রণ প্রয়োজন. এই নিয়ন্ত্রণগুলি প্রধান এক্সট্রুশন লাইনের গতির সাথে অবিকল মেলে। এই কঠোর সিঙ্ক্রোনাইজেশন ব্যয়বহুল বাধা প্রতিরোধ করে। যদি বেলিং ইউনিট ধীর হয়ে যায়, পুরো আপস্ট্রিম এক্সট্রুশন লাইনটি অবশ্যই থামতে হবে। এই স্টপেজ ব্যাপক স্ক্র্যাপ বর্জ্য তৈরি করে।
একীভূত শেষ গঠন সরঞ্জাম বেশ ভিন্ন দেখায়। আপনি খুব কমই একটি অবিচ্ছিন্ন মিলের সাথে ইনলাইনে স্থাপন করেন। পরিবর্তে, আপনি প্রায়ই এটি একটি ডেডিকেটেড ফ্যাব্রিকেশন সেলের মধ্যে ফেলে দেন। এটি সাধারণত পোস্ট-কাটিং বা পোস্ট-বেন্ডিং পরিচালনা করে। রোবোটিক অস্ত্রগুলি এখানে খুব ভালভাবে ইন্টিগ্রেশন পরিচালনা করে। তারা লোড কাটা টিউব গঠন দ্রুত মারা যায়.
যাইহোক, উল্লেখযোগ্য স্কেলেবিলিটি ঝুঁকি বিদ্যমান। টুলিং পরিবর্তনের সময় ভুল বিচার আপনার দক্ষতা নষ্ট করতে পারে। উচ্চ-মিশ্র, কম-আয়তনের উৎপাদন পরিবেশ সবচেয়ে বেশি ক্ষতিগ্রস্ত হয়। যদি একটি অপারেটর ধাতু পরিবর্তন করতে দুই ঘন্টা সময় নেয়, তাহলে আপনার দৈনিক আউটপুট তীব্রভাবে কমে যায়। দ্রুত টুল অদলবদলের জন্য আপনাকে অবশ্যই ক্ল্যাম্পিং সিস্টেম অপ্টিমাইজ করতে হবে।
এক্সট্রুশন ফ্লো |
কাঁচামাল গলে যাওয়া |
→ |
পাইপ এক্সট্রুশন |
→ |
কাটিং |
→ |
ইনলাইন সকেটিং |
ফ্যাব্রিকেশন ফ্লো |
টিউব ক্রয় |
→ |
ব্যাচ কাটিং |
→ |
সিএনসি নমন |
→ |
সেল শেষ গঠন |
তুলনা করা a বেলিং মেশিন প্রস্তুতকারক বনাম পাইপ এন্ড গঠনকারী সরবরাহকারী স্বতন্ত্র মূল্যায়ন রুব্রিক্স দাবি করে। আপনি একই প্রকৌশল মান দ্বারা তাদের বিচার করতে পারবেন না.
গরম করার নির্ভুলতা আপনার পরম সর্বোচ্চ অগ্রাধিকার। তাদের পোর্টফোলিওতে অভিন্ন গরম করার প্রযুক্তির প্রমাণ দেখুন। এটি সকেটে ASTM বা DIN অনুগত প্রাচীর বেধ নিশ্চিত করে। অসম তাপ দুর্বল দাগ তৈরি করে। অটোমেশন নির্ভরযোগ্যতাও গুরুত্বপূর্ণ। পাইপ ইজেকশন এবং স্থানান্তর প্রক্রিয়া মূল্যায়ন. তাদের অবশ্যই ভারী, বড়-ব্যাসের পাইপগুলিকে না ফেলে বা স্ক্র্যাচ না করেই পরিচালনা করতে হবে।
সর্বোত্তম অনুশীলন: তাদের গরম করার ওভেনের ইনফ্রারেড থার্মাল ইমেজিংয়ের অনুরোধ করুন। আপনি পাইপের পরিধি জুড়ে পুরোপুরি এমনকি তাপ বিতরণ দেখতে চান।
সাধারণ ভুল: জল শীতল জ্যাকেট নকশা উপেক্ষা. পাইপ মেশিন থেকে বেরিয়ে যাওয়ার পরে ধীরে ধীরে শীতল হওয়ার ফলে সকেট সঙ্কুচিত হয়।
ধাতুর কাজে বল এবং বিচ্যুতি সবচেয়ে গুরুত্বপূর্ণ। মেশিন ফ্রেমের শারীরিক অনমনীয়তা মূল্যায়ন করুন। এটি নমন ছাড়াই সর্বাধিক জলবাহী বা সার্ভো লোড সহ্য করতে হবে। এটি প্রতিটি অংশে কঠোর মাত্রিক সহনশীলতার গ্যারান্টি দেয়। টুলিং প্রাপ্যতা আপনার পরবর্তী প্রধান অগ্রাধিকার. কাস্টম ডাইস কাটা প্রস্তুতকারকের ক্ষমতা মূল্যায়ন. তাদের অবশ্যই দ্রুত কাস্টম ডাই জ্যামিতি প্রদান করতে হবে। স্ট্যান্ডার্ড প্রতিস্থাপন টুলিং সবসময় তাদের সুবিধা স্টক থাকা উচিত.
সর্বোত্তম অনুশীলন: পিক টনেজের অধীনে একটি যান্ত্রিক বিচ্যুতি প্রতিবেদনের জন্য জিজ্ঞাসা করুন। সলিড ঢালাই লোহা বা ভারী ঢালাই ইস্পাত ফ্রেম বাধ্যতামূলক.
সাধারণ ভুল: প্রয়োজনীয় ক্ল্যাম্পিং ফোর্সকে অবমূল্যায়ন করা। দুর্বল ক্ল্যাম্পগুলি রাম সন্নিবেশের সময় টিউবটিকে স্লিপ করতে দেয়, অংশটিকে নষ্ট করে।
কিছু ক্রয় নিয়ম সর্বজনীনভাবে প্রযোজ্য। বিক্রয়োত্তর সমর্থন আপনার দীর্ঘমেয়াদী সাফল্যকে সংজ্ঞায়িত করে। স্থানীয় খুচরা যন্ত্রাংশের প্রাপ্যতা পরীক্ষা করুন। আধুনিক পিএলসি মডিউলগুলির মাধ্যমে দূরবর্তী ডায়াগনস্টিক ক্ষমতার চাহিদা। প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী তাড়াতাড়ি স্থাপন করুন।
সংগ্রহের সময় এই পদক্ষেপগুলি অনুসরণ করুন:
বিক্রেতার শক্তি দক্ষতা মেট্রিক্স নিরীক্ষণ করুন। প্রতি গঠিত টুকরা কিলোওয়াট-ঘন্টা ব্যবহার ঘনিষ্ঠভাবে তুলনা করুন।
তাদের সফ্টওয়্যার ইন্টারফেস পর্যালোচনা করুন. নিশ্চিত করুন যে HMI অপারেটরদের শত শত অনন্য অংশের রেসিপি সংরক্ষণ করতে দেয়।
ফ্যাক্টরি অ্যাকসেপ্টেন্স টেস্টিং (FAT) প্রোটোকল যাচাই করুন। নিশ্চিত করুন যে তারা ইউনিট শিপিংয়ের আগে আপনার সঠিক উপকরণগুলি চালাবে।
চলমান পরিচালন ব্যয়ের বিপরীতে আপনাকে অবশ্যই প্রাথমিক মূলধন ব্যয়কে সাবধানে মূল্যায়ন করতে হবে। শুধুমাত্র মেশিন কেনার জন্য বাজেট করা পরবর্তীতে আর্থিক চাপের দিকে নিয়ে যায়। একটি চুক্তি স্বাক্ষর করার আগে লুকানো উৎপাদন খরচ পুঙ্খানুপুঙ্খভাবে ভেঙ্গে ফেলুন।
শক্তি খরচ প্রযুক্তির মধ্যে ব্যাপকভাবে ভিন্ন। হিটিং ওভেনগুলি অবিচ্ছিন্ন, উচ্চ-অ্যাম্পেরেজ শক্তি ক্রমাগত আঁকে। নিরোধক গুণমান এখানে আপনার মাসিক বৈদ্যুতিক বিল নির্দেশ করে। বিপরীতভাবে, হাইড্রোলিক পাম্পগুলি রাম স্ট্রোকের সময় তীক্ষ্ণ স্পাইকে শক্তি টেনে নেয়। সার্ভো-ইলেকট্রিক ফোর্স প্রাথমিকভাবে বেশি খরচ করে কিন্তু সময়ের সাথে সাথে প্রচুর পরিমাণে বিদ্যুৎ সাশ্রয় করে।
তৈলাক্তকরণ এবং কুল্যান্ট নিষ্পত্তি পৌনঃপুনিক খরচ যোগ করে গঠন শেষ করতে। আপনি বিশেষ অঙ্কন তেল কিনতে হবে. আপনি বিপজ্জনক বর্জ্য নিরাপদে নিষ্পত্তি করার জন্য অর্থ প্রদান করেন। টুলিং জীবনকাল আপনার মাসিক বাজেটকে উল্লেখযোগ্যভাবে প্রভাবিত করে। ধাতু নষ্ট হয়ে যায় এবং ব্যয়বহুল রিসারফেসিংয়ের প্রয়োজন হয়। প্লাস্টিকের জন্য ম্যান্ড্রেলগুলি সাধারণত কম ঘর্ষণের কারণে অনেক বেশি সময় ধরে থাকে।
দত্তক নেওয়ার পর্যায়ে ঝুঁকি প্রশমন অত্যাবশ্যক। আপনাকে অবশ্যই আপনার উৎপাদন কোটা রক্ষা করতে হবে।
বেলিং ঝুঁকির মধ্যে অসঙ্গত শীতল চক্র অন্তর্ভুক্ত। এটি সরাসরি বাইরের বৃত্তাকার সকেটের দিকে নিয়ে যায়। বাইরের বৃত্তাকার সকেট মাঠে চাপ পরীক্ষায় ব্যর্থ হয়। আপনি কঠোর স্ক্র্যাপ হার গ্যারান্টি প্রয়োজন হবে. আপনার কারখানার মেঝেতে সাইট অ্যাকসেপ্টেন্স টেস্টিং (SAT) এর সময় এগুলোর চাহিদা করুন।
শেষ গঠনের ঝুঁকি সম্পূর্ণ ভিন্ন দেখায়। আপনি ঘন ঘন ধাতু এবং ধাতু বিভক্ত সম্মুখীন হবে. অপর্যাপ্ত ক্ল্যাম্পিং চাপ অংশ পিছলে যায়। আপনার ইস্পাত সরবরাহকারী থেকে উপাদানের বৈচিত্র্য একটি উত্পাদন রানও নষ্ট করতে পারে। আপনি কঠোরভাবে উপকরণ পরীক্ষা করা আবশ্যক. আপনি চালান অনুমোদন করার আগে বিক্রেতা আপনার কঠিনতম খাদ অন্তত পঞ্চাশ টুকরা চালানোর অনুরোধ করুন.
আপনার শর্টলিস্টিং যুক্তি উল্লেখযোগ্যভাবে সহজবোধ্য রয়ে গেছে. আপনার সিদ্ধান্ত মূলত আপনার কাঁচামাল দ্বারা নির্ধারিত হয়। প্লাস্টিক একটি নির্দিষ্ট তাপ পথ প্রয়োজন. ধাতু একটি সম্পূর্ণ যান্ত্রিক পদ্ধতির প্রয়োজন. লক্ষ্য শিল্প মান এছাড়াও আপনার হাত গাইড. তরল পরিবহন পাইপিং অবিচ্ছেদ্য বেলিং দাবি করে। যান্ত্রিক সমাবেশ একেবারে শেষ গঠন নির্ভুলতা প্রয়োজন.
আপনার পরবর্তী পদক্ষেপের জন্য, আপনার সঠিক পাইপ উপকরণগুলিকে স্পষ্টভাবে সংজ্ঞায়িত করুন। একটি স্প্রেডশীটে আপনার দেয়ালের বেধের রেঞ্জ নোট করুন। প্রতি শিফটে আপনার প্রয়োজনীয় চক্রের সময় নির্ধারণ করুন। বিক্রেতাদের একটি RFQ জারি করার আগে এই সব করুন. অবিলম্বে ধারণার প্রমাণ পরীক্ষার অনুরোধ করুন। আপনার নির্দিষ্ট কাঁচামাল চালানোর জন্য সম্ভাব্য নির্মাতাদের জিজ্ঞাসা করুন। তাদের কারখানায় আপনার নিজস্ব উপাদান গঠন পর্যবেক্ষণ সাফল্য নিশ্চিত করার একমাত্র উপায়।
উত্তর: সাধারণত না। নমনীয় ধাতুগুলিতে ঠান্ডা গঠন কাজ করার সময়, কঠোর প্লাস্টিকগুলি সুনির্দিষ্ট তাপীয় নরমকরণ ছাড়াই উচ্চ-চাপের যান্ত্রিক রাম-এর অধীনে ক্র্যাক বা ভেঙে যায় (যার জন্য ডেডিকেটেড বেলিং সরঞ্জাম প্রয়োজন)।
উত্তর: স্বয়ংক্রিয় মেশিনগুলি মানুষের হস্তক্ষেপ ছাড়াই একটি এক্সট্রুশন লাইনে সরাসরি একত্রিত হয়, আনা, গরম করা, বেলিং এবং বের করা। আধা-স্বয়ংক্রিয়ভাবে হিটিং এবং ফর্মিং স্টেশনগুলিতে কাটা পাইপগুলি ম্যানুয়ালি লোড করার জন্য একজন অপারেটরের প্রয়োজন।
উত্তর: একটি মানসম্পন্ন মেশিন দ্বারা সঠিকভাবে কার্যকর করা হলে, সকেট মান চাপের রেটিং (যেমন, SDR শ্রেণীবিভাগ) পূরণের জন্য প্রয়োজনীয় প্রাচীর বেধ এবং কাঠামোগত অখণ্ডতা বজায় রাখে। নিম্নমানের গরম/ঠান্ডা পাতলা করে, ব্যর্থতার পয়েন্ট তৈরি করে।


