

பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-07-04 தோற்றம்: தளம்


குழாய் மற்றும் குழாய் உற்பத்திக்கான மூலதன உபகரணங்கள் கொள்முதல் முழுமையான துல்லியம் தேவைப்படுகிறது. பொருள் அறிவியல், விரும்பிய கூட்டு வடிவவியல் மற்றும் உங்கள் தினசரி உற்பத்தி செயல்திறன் ஆகியவற்றுக்கு இடையே கடுமையான சீரமைப்பு தேவை. உற்பத்தித் தேவைகளுடன் இயந்திரத் திறன்களை தவறாகச் சீரமைப்பது வழக்கமாக துறையில் பேரழிவுகரமான கூட்டு தோல்விக்கு வழிவகுக்கிறது. தவறான வடிவமைத்தல் முறைகளைப் பின்பற்றும் போது வசதிகள் ஏற்றுக்கொள்ள முடியாத ஸ்கிராப் விகிதங்கள் மற்றும் கடுமையான கீழ்நிலை இடையூறுகளை அனுபவிக்கின்றன.
இந்த விரிவான வழிகாட்டி சாக்கெட்டிங் உபகரணங்கள் மற்றும் பொது குழாய் இறுதி வடிவமைப்பாளர்களுக்கு இடையே உள்ள முக்கியமான தொழில்நுட்ப வேறுபாடுகளை உடைக்கிறது. உங்கள் உற்பத்தி மேலாளர்கள் மற்றும் கொள்முதல் குழுக்கள் சரியான தொழில்நுட்பத்தை திறமையாக பட்டியலிட உதவுவோம். விற்பனையாளர்களை எவ்வாறு மதிப்பிடுவது மற்றும் இந்த அமைப்புகளை உங்கள் தளத்தில் எவ்வாறு ஒருங்கிணைப்பது என்பதை நீங்கள் சரியாகக் கற்றுக்கொள்வீர்கள். இந்த இயந்திர வேறுபாடுகளைப் புரிந்துகொள்வதன் மூலம், உங்கள் பயன்பாட்டிற்குப் பொருந்திய இயந்திரங்களைப் பாதுகாக்கலாம்.
பயன்பாட்டுப் பிரிவு: பெல்லிங் இயந்திரங்கள் வெப்பம் மற்றும் அச்சு வடிவத்தை நம்பியிருக்கும் தெர்மோபிளாஸ்டிக் குழாய்களுக்காக (பிவிசி, எச்டிபிஇ, சிபிவிசி) வடிவமைக்கப்பட்டவை, அதேசமயம் இறுதி உருவாக்கும் இயந்திரங்கள் முதன்மையாக உலோகங்களுக்கான இயந்திர குளிர்-உருவாக்கம் (மற்றும் எப்போதாவது திடமான பாலிமர்கள்) பயன்படுத்துகின்றன.
செயல்முறை இயக்கவியல்: பெல்லிங் இணைப்பு மூட்டுகளுக்கு (திரவ போக்குவரத்து) ஒரு சாக்கெட்டை உருவாக்குகிறது; இயந்திரக் கூட்டங்கள் அல்லது வாகன/HVAC திரவக் கோடுகளுக்கு குழாயின் விட்டம் அல்லது வடிவத்தை (எரிதல், மணி அடித்தல், குறைத்தல்) மாற்றுகிறது.
ஒருங்கிணைப்பு: தானியங்கி பெல்லிங் இயந்திரங்கள் பொதுவாக வெளியேற்றக் கோடுகளின் கீழ் நேரடியாக ஒத்திசைக்கப்படுகின்றன, அதே சமயம் இறுதி வடிவங்கள் பெரும்பாலும் தனித்த செல்களில் அல்லது CNC பெண்டர்களுடன் இணைந்து செயல்படுகின்றன.
விற்பனையாளர் ஆதாரம்: ஒரு பெல்லிங் இயந்திர உற்பத்தியாளர் மற்றும் குழாய் எண்ட் உருவாக்கும் சப்ளையர் ஆகியவற்றை மதிப்பிடுவதற்கு வெவ்வேறு அளவுகோல்கள் தேவை-முன்னவர்களுக்கான வெப்ப சீரான தன்மை மற்றும் ஹைட்ராலிக் விசை/கருவி உடைகள் ஆகியவற்றில் கவனம் செலுத்துகிறது.
சரியான இயந்திரத்தைத் தேர்ந்தெடுப்பது அடிப்படை திறன்களைப் புரிந்துகொள்வதன் மூலம் தொடங்குகிறது. ஒவ்வொரு இயந்திர வகையும் முற்றிலும் வேறுபட்ட இயற்பியல் கொள்கைகள் மற்றும் இறுதி பயன்பாட்டு பயன்பாடுகளை குறிவைக்கிறது.
பிளாஸ்டிக் குழாய் பெல்லிங் இயந்திரம் கடுமையான வெப்ப கையாளுதல் கொள்கைகளில் செயல்படுகிறது. தொழில்துறை அதை ஒரு என்று குறிப்பிடுவதை நீங்கள் அடிக்கடி கேட்பீர்கள் PVC குழாய் சாக்கெட் இயந்திரம் . அதன் முதன்மை செயல்பாடு ஒரு தெர்மோபிளாஸ்டிக் குழாயின் முடிவை மென்மையாக்க கட்டுப்படுத்தப்பட்ட வெப்ப வெப்பமாக்கலைப் பயன்படுத்துகிறது. பிளாஸ்டிக் ஒரு நெகிழ்வான நிலையை அடைந்தவுடன், இயந்திரம் ஒரு மாண்ட்ரல் அல்லது வெளிப்புற அச்சைப் பயன்படுத்துகிறது. ஒரு மணி அல்லது சாக்கெட்டை உருவாக்க அமைப்புகள் பெரும்பாலும் வெற்றிட அல்லது அழுத்த உதவியைப் பயன்படுத்துகின்றன. பொதுவான வடிவியல் சுயவிவரங்களில் U-வகை, R-வகை அல்லது செவ்வக சாக்கெட்டுகள் அடங்கும்.
ஒருங்கிணைந்த மூட்டுகளை உருவாக்க நீங்கள் முதன்மையாக இந்த இயந்திரங்களைப் பயன்படுத்துகிறீர்கள். திரவ போக்குவரத்து உள்கட்டமைப்புக்கு இந்த மூட்டுகள் இன்றியமையாதவை. அவை பிளம்பிங், வடிகால், கழிவுநீர் மற்றும் மின்சார குழாய் அமைப்புகளுக்கு நம்பகத்தன்மையுடன் சேவை செய்கின்றன. சாக்கெட் இரண்டு ஒரே மாதிரியான குழாய்களை குறைபாடற்ற முறையில் இணைக்க அனுமதிக்கிறது. இந்த இன்டர்லாக் செயல்முறை வெளிப்புற இணைப்புகளின் தேவையை நீக்குகிறது.
குழாய் முனை உருவாக்கும் இயந்திரம் வெளிப்புற வெப்பத்திற்கு பதிலாக அபரிமிதமான இயந்திர சக்தியைப் பயன்படுத்துகிறது. இது ஹைட்ராலிக், நியூமேடிக் அல்லது சர்வோ-எலக்ட்ரிக் சக்தி அமைப்புகளை மேம்படுத்துகிறது. இயந்திரம் இந்த சக்தியை ஒரு ராம், ரோட்டரி கருவிகள் அல்லது பிரிக்கப்பட்ட டைஸ் வழியாக வழங்குகிறது. இந்த கருவிகள் ஒரு திடமான குழாய் அல்லது குழாயின் வடிவத்தை நிரந்தரமாக மாற்றும். இயந்திரம் குழாய் முனைகளை விரைவாக விரிவுபடுத்துகிறது, குறைக்கிறது, எரிகிறது, மணிகள் அல்லது தடிமனாகிறது.
நீங்கள் பொதுவாக இந்த உபகரணத்தை இயந்திரக் கூட்டங்களுக்குப் பயன்படுத்துவீர்கள். வாகன வெளியேற்ற அமைப்புகள், விண்வெளி திரவக் கோடுகள், HVAC நெட்வொர்க்குகள் மற்றும் கட்டமைப்பு சட்டங்கள் ஆகியவை இதன் முதன்மை பயன்பாட்டு நிகழ்வுகளில் அடங்கும். உருவாக்கப்பட்ட முனைகள் குழல்களை, விளிம்புகள் அல்லது இயந்திரத் தொகுதிகளுடன் இணைக்கப்படுகின்றன. அவை பொதுவாக பெல்ட் பிளாஸ்டிக்கைப் போல ஒரே மாதிரியான குழாய் நீளத்துடன் இணைக்கப்படுவதில்லை.
அம்சம் |
பெல்லிங் உபகரணங்கள் |
உபகரணங்களை உருவாக்குவதை முடிக்கவும் |
|---|---|---|
முதன்மை பொருள் |
தெர்மோபிளாஸ்டிக்ஸ் (PVC, HDPE, CPVC) |
உலோகங்கள் (எஃகு, தாமிரம், அலுமினியம்) |
உருவாக்கும் கொள்கை |
வெப்ப மென்மையாக்கம் மற்றும் அச்சு வடிவமைத்தல் |
குளிர் இயந்திர சக்தி மற்றும் அழுத்தி இறக்கவும் |
பொதுவான வெளியீடுகள் |
U-வகை சாக்கெட்டுகள், R-வகை சாக்கெட்டுகள் |
எரிப்புகள், மணிகள், குறைப்புகள், விரிவாக்கங்கள் |
இறுதி பயன்பாட்டு விண்ணப்பம் |
நிலத்தடி திரவம் மற்றும் கேபிள் போக்குவரத்து |
வாகனம், விண்வெளி மற்றும் கட்டமைப்பு |
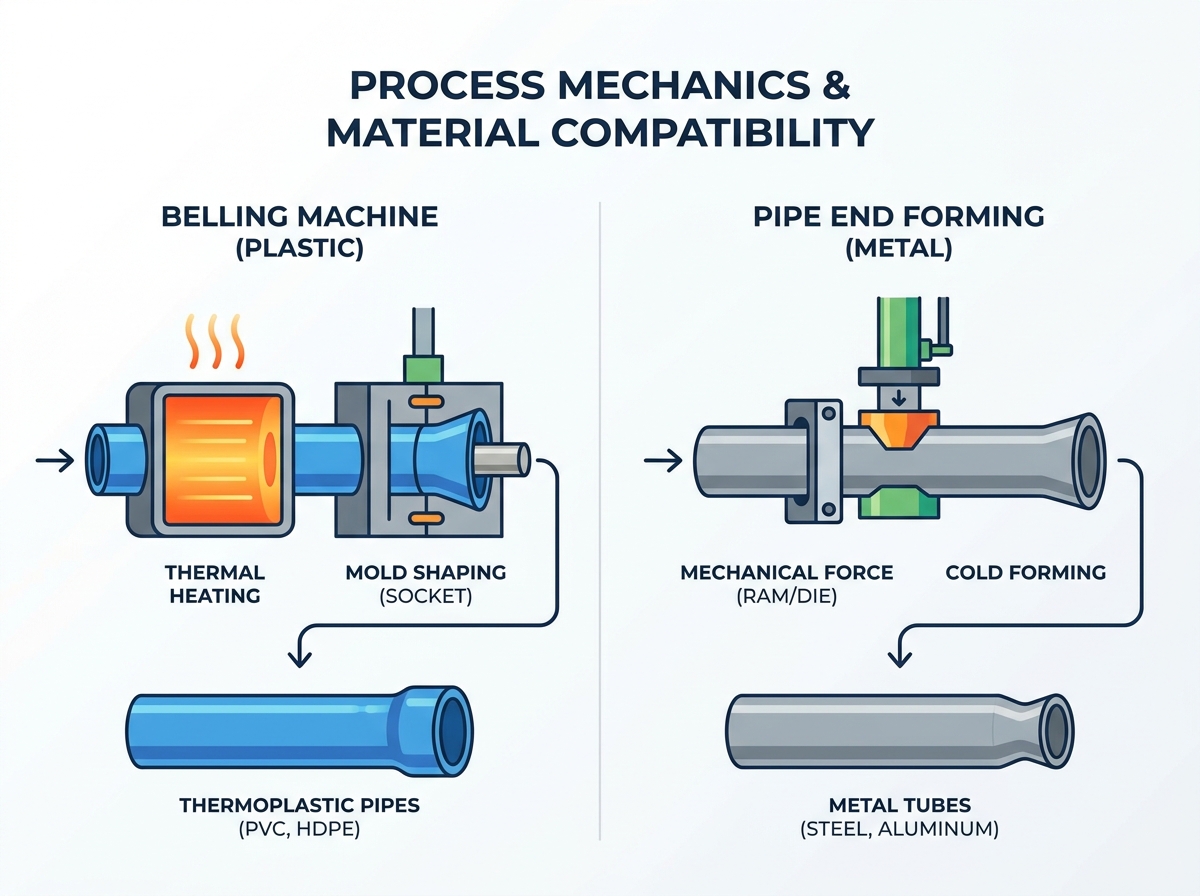
உள் இயக்கவியலைப் புரிந்துகொள்வது உற்பத்தி சவால்களை எதிர்பார்க்க உதவுகிறது. இந்த இரண்டு செயல்முறைகளையும் இயக்கும் இயற்பியல் உங்கள் தரை தளவமைப்பு, ஆபரேட்டர் பயிற்சி மற்றும் பராமரிப்பு அட்டவணைகளை ஆணையிடுகிறது.
பெல்லிங் பாலிமர்களின் விஸ்கோலாஸ்டிக் பண்புகளை பெரிதும் நம்பியுள்ளது. வெற்றிபெற உங்களுக்கு மிகவும் துல்லியமான வெப்பநிலை கட்டுப்பாடு தேவை. சரியான வெப்பம் பொருள் சிதைவைத் தடுக்கிறது. இது சாக்கெட் சுவர்களில் உடையக்கூடிய தன்மையை உருவாக்குவதையும் நிறுத்துகிறது. நீங்கள் இயக்கினால் a பிளாஸ்டிக் குழாய் பெல்லிங் இயந்திரம் , சீரான வெப்ப விநியோகம் கட்டாயமாகும். ஆபரேட்டர்கள் குறிப்பிட்ட பாலிமர் கலவைகளின் கண்ணாடி மாற்ற வெப்பநிலையை நெருக்கமாக கண்காணிக்க வேண்டும்.
இறுதி உருவாக்கம் உலோகங்களின் நீர்த்துப்போக மற்றும் மகசூல் வலிமையை முழுவதுமாக நம்பியுள்ளது. நீங்கள் இங்கே கார்பன் ஸ்டீல், துருப்பிடிக்காத எஃகு, தாமிரம் மற்றும் அலுமினியத்தை செயலாக்குகிறீர்கள். ஆபரேட்டர்கள் இயந்திர சுவர் மெலிந்ததை கவனமாக கணக்கிட வேண்டும். அவை இயந்திர ஸ்பிரிங்பேக்கையும் கணக்கில் எடுத்துக்கொள்கின்றன. ஸ்பிரிங்பேக் என்பது உலோகம் இயற்கையாகவே டை பிரஷர் வெளியீடுகளுக்குப் பிறகு அதன் அசல் வடிவத்திற்குத் திரும்ப முயற்சிக்கும் போது ஏற்படுகிறது. பொறியாளர்கள் உலோகத்தை ஈடுசெய்ய சிறிது வளைக்கும் கருவியை வடிவமைக்க வேண்டும்.
பெல்லிங் இயந்திரங்கள் பொருளைத் தயாரிக்க சிறப்பு வெப்பமூட்டும் அடுப்புகளைப் பயன்படுத்துகின்றன. இந்த அடுப்புகளில் பெரும்பாலும் அகச்சிவப்பு கூறுகள் அல்லது பீங்கான் ஹீட்டர்கள் உள்ளன. இறுதி உள் பரிமாணங்களைக் கட்டளையிட, அளவிடும் மாண்ட்ரல்கள் குழாய்க்குள் நுழைகின்றன. விரைவான குளிரூட்டும் நிலையங்கள் குளிர்ந்த நீர் அல்லது கட்டாய காற்றைப் பயன்படுத்துகின்றன. இந்த குளிர்ச்சியானது இறுதி வடிவத்தை உடனடியாக பூட்டுகிறது. கருவி மாற்றங்களில் பொதுவாக மாண்ட்ரலை மாற்றுவது மற்றும் அடுப்பு டைமர்களை சரிசெய்வது ஆகியவை அடங்கும்.
எண்ட் ஃபார்மிங் சிஸ்டம்கள், பொருளைப் பாதுகாக்க, ஹெவி-டூட்டி கிளாம்பிங் டைஸைப் பயன்படுத்துகின்றன. அவை குத்துகள் மற்றும் உயர் முறுக்கு ரோட்டரி தலைகளை உருவாக்குவதை நம்பியுள்ளன. உங்கள் பராமரிப்புக் குழு தொடர்ந்து கருவி உடைகளை குறைப்பதில் கவனம் செலுத்த வேண்டும். நீங்கள் தொடர்ந்து கனமான உயவுகளை நிர்வகிக்க வேண்டும். உலோகம்-உலோக உராய்வு அபரிமிதமான வெப்பத்தையும் அழுத்தத்தையும் உருவாக்குகிறது. முறையான எண்ணெய் பூசுதல் கருவியின் பேரழிவு தோல்வி மற்றும் பகுதி கசிவைத் தடுக்கிறது.
நீங்கள் சுழற்சி நேர வரம்புகளை கவனமாக வேறுபடுத்த வேண்டும். வெப்பமூட்டும் மற்றும் குளிரூட்டும் இயற்பியல் மூலம் பெல்லிங் செயல்திறன் கண்டிப்பாக இணைக்கப்பட்டுள்ளது. பிளாஸ்டிக் வெப்பத்தை உறிஞ்சி மெதுவாக வெளியிடுகிறது. பாலிமர் வெளிப்புறத்தை எரிக்காமல் நீங்கள் வெப்ப பரிமாற்றத்தை அவசரப்படுத்த முடியாது. எண்ட் ஃபார்மிங் த்ரோபுட் முதன்மையாக மெக்கானிக்கல் ஸ்ட்ரோக் வேகத்தால் கேட் செய்யப்படுகிறது. சர்வோ-எலக்ட்ரிக் ரேம்கள் நம்பமுடியாத அளவிற்கு வேகமாக நகரும். பகுதி-கையாளுதல் ஆட்டோமேஷனும் இங்கு வேகத்தை ஆணையிடுகிறது. உலோகத்தை உருவாக்கும் சுழற்சிகள் பொதுவாக பிளாஸ்டிக் வெப்பமூட்டும் சுழற்சிகளை விட மிக வேகமாக முடிவடையும்.
இந்த இயந்திரங்களை உங்கள் தொழிற்சாலை தளத்தில் எப்படி வைப்பது என்பது உங்கள் ஒட்டுமொத்த செயல்திறனை தீர்மானிக்கிறது. ஒருங்கிணைப்பு உத்திகள் பிளாஸ்டிக் வெளியேற்றம் மற்றும் உலோகத் தயாரிப்பு சூழல்களுக்கு இடையே பெருமளவில் வேறுபடுகின்றன.
ஒருங்கிணைத்தல் தானியங்கி பெல்லிங் இயந்திரத்திற்கு ஒரு மூலோபாய இன்லைன் தளவமைப்பு தேவைப்படுகிறது. பிரதான எக்ஸ்ட்ரூடரின் கீழ்நிலையில் தடையின்றி ஒத்திசைக்க நீங்கள் அதை வடிவமைக்கிறீர்கள். இது பொதுவாக அ HDPE குழாய் எக்ஸ்ட்ரூஷன் லைன் அல்லது ஒரு பிரத்யேக CPVC குழாய் உற்பத்தி வரி.
ஆபரேட்டர்கள் உபகரணங்களை இழுத்துச் செல்லும் மற்றும் கிரக வெட்டு நிலையங்களுக்குப் பிறகு உடனடியாக நிலைநிறுத்துகின்றனர். இதற்கு மிகவும் ஒத்திசைக்கப்பட்ட PLC கட்டுப்பாடுகள் தேவை. இந்த கட்டுப்பாடுகள் முக்கிய எக்ஸ்ட்ரூஷன் லைன் வேகத்துடன் துல்லியமாக பொருந்துகிறது. இந்த கடுமையான ஒத்திசைவு விலையுயர்ந்த இடையூறுகளைத் தடுக்கிறது. பெல்லிங் யூனிட் வேகம் குறைந்தால், முழு அப்ஸ்ட்ரீம் எக்ஸ்ட்ரூஷன் லைனும் நிறுத்தப்பட வேண்டும். இந்த நிறுத்தம் பாரிய குப்பை கழிவுகளை உருவாக்குகிறது.
இறுதி உருவாக்கும் உபகரணங்களை ஒருங்கிணைப்பது மிகவும் வித்தியாசமாகத் தெரிகிறது. நீங்கள் அதை ஒரு தொடர்ச்சியான ஆலையில் அரிதாகவே வைக்கிறீர்கள். அதற்கு பதிலாக, நீங்கள் அதை ஒரு பிரத்யேக புனைகதை கலத்தில் அடிக்கடி விடுவீர்கள். இது பொதுவாக பிந்தைய வெட்டு அல்லது பிந்தைய வளைக்கும். ரோபோ ஆயுதங்கள் இங்கே ஒருங்கிணைப்பை நன்றாகக் கையாளுகின்றன. அவை வெட்டப்பட்ட குழாய்களை உருவாக்கி விரைவாக இறக்கின்றன.
இருப்பினும், குறிப்பிடத்தக்க அளவிடுதல் அபாயங்கள் உள்ளன. கருவி மாற்றும் நேரங்களை தவறாக மதிப்பிடுவது உங்கள் செயல்திறனைக் கெடுக்கும். அதிக கலவை, குறைந்த அளவு உற்பத்தி சூழல்கள் மிகவும் பாதிக்கப்படுகின்றன. ஒரு ஆபரேட்டர் உலோகத்தை மாற்ற இரண்டு மணிநேரம் எடுத்துக் கொண்டால், உங்கள் தினசரி வெளியீடு கடுமையாகக் குறையும். விரைவான கருவி இடமாற்றங்களுக்கு நீங்கள் கிளாம்பிங் அமைப்புகளை மேம்படுத்த வேண்டும்.
வெளியேற்ற ஓட்டம் |
மூலப்பொருள் உருகுதல் |
→ |
குழாய் வெளியேற்றம் |
→ |
வெட்டுதல் |
→ |
இன்லைன் சாக்கெட்டிங் |
ஃபேப்ரிகேஷன் ஓட்டம் |
குழாய் வாங்குதல் |
→ |
தொகுதி வெட்டுதல் |
→ |
CNC வளைவு |
→ |
செல் முடிவு உருவாக்கம் |
ஒப்பிடுதல் அ பெல்லிங் மெஷின் உற்பத்தியாளர் vs பைப் எண்ட் உருவாக்கும் சப்ளையர் தனித்தனியான மதிப்பீட்டைக் கோருகிறது. அதே பொறியியல் தரங்களால் நீங்கள் அவர்களை மதிப்பிட முடியாது.
வெப்பமூட்டும் துல்லியம் உங்கள் முழுமையான முன்னுரிமை. அவர்களின் போர்ட்ஃபோலியோக்களில் சீரான வெப்பமாக்கல் தொழில்நுட்பத்தின் ஆதாரங்களைத் தேடுங்கள். இது சாக்கெட்டில் ASTM அல்லது DIN இணக்கமான சுவர் தடிமனை உறுதி செய்கிறது. சீரற்ற வெப்பம் பலவீனமான புள்ளிகளை உருவாக்குகிறது. ஆட்டோமேஷன் நம்பகத்தன்மையும் முக்கியமானது. குழாய் வெளியேற்றம் மற்றும் பரிமாற்ற வழிமுறைகளை மதிப்பிடுங்கள். அவை கனமான, பெரிய விட்டம் கொண்ட குழாய்களை கைவிடாமல் அல்லது கீறாமல் கையாள வேண்டும்.
சிறந்த நடைமுறை: வெப்பமூட்டும் அடுப்புகளின் அகச்சிவப்பு வெப்ப இமேஜிங்கைக் கோருங்கள். குழாய் சுற்றளவு முழுவதும் சமமான வெப்ப விநியோகத்தைப் பார்க்க வேண்டும்.
பொதுவான தவறு: நீர் குளிரூட்டும் ஜாக்கெட் வடிவமைப்பை புறக்கணித்தல். மெதுவான குளிர்ச்சியானது குழாய் இயந்திரத்தை விட்டு வெளியேறிய பிறகு சாக்கெட் சுருக்கத்திற்கு வழிவகுக்கிறது.
உலோக வேலைகளில் விசை மற்றும் விலகல் மிகவும் முக்கியமானது. இயந்திர சட்டகத்தின் உடல் விறைப்புத்தன்மையை மதிப்பிடுக. இது அதிகபட்ச ஹைட்ராலிக் அல்லது சர்வோ சுமைகளை வளைக்காமல் தாங்க வேண்டும். இது ஒவ்வொரு பகுதியிலும் கடுமையான பரிமாண சகிப்புத்தன்மைக்கு உத்தரவாதம் அளிக்கிறது. கருவிகள் கிடைப்பது உங்கள் அடுத்த முக்கிய முன்னுரிமை. தனிப்பயன் இறக்கைகளை குறைக்க உற்பத்தியாளரின் திறனை மதிப்பிடுக. அவை தனிப்பயன் டை வடிவவியலை விரைவாக வழங்க வேண்டும். நிலையான மாற்று கருவிகள் அவற்றின் வசதியில் எப்போதும் இருப்பில் இருக்க வேண்டும்.
சிறந்த நடைமுறை: பீக் டன்னேஜின் கீழ் இயந்திர விலகல் அறிக்கையைக் கேட்கவும். திட வார்ப்பிரும்பு அல்லது கனமான பற்றவைக்கப்பட்ட எஃகு சட்டங்கள் கட்டாயமாகும்.
பொதுவான தவறு: தேவையான கிளாம்பிங் விசையை குறைத்து மதிப்பிடுதல். பலவீனமான கவ்விகள் ராம் செருகும் போது குழாயை நழுவ விடுகின்றன, பகுதியை அழிக்கின்றன.
சில கொள்முதல் விதிகள் உலகளவில் பொருந்தும். விற்பனைக்குப் பிந்தைய ஆதரவு உங்கள் நீண்ட கால வெற்றியை வரையறுக்கிறது. உள்ளூர்மயமாக்கப்பட்ட உதிரி பாகங்கள் கிடைப்பதைச் சரிபார்க்கவும். நவீன PLC தொகுதிகள் மூலம் தொலைநிலை கண்டறியும் திறன்களைக் கோருங்கள். தடுப்பு பராமரிப்பு அட்டவணையை முன்கூட்டியே அமைக்கவும்.
கொள்முதல் செய்யும் போது இந்த வழிமுறைகளைப் பின்பற்றவும்:
விற்பனையாளரின் ஆற்றல் திறன் அளவீடுகளை தணிக்கை செய்யவும். ஒரு உருவான துண்டுக்கு கிலோவாட்-மணிநேர பயன்பாட்டை நெருக்கமாக ஒப்பிடவும்.
அவர்களின் மென்பொருள் இடைமுகத்தை மதிப்பாய்வு செய்யவும். நூற்றுக்கணக்கான தனித்துவமான பகுதி சமையல் குறிப்புகளைச் சேமிக்க ஆபரேட்டர்களை HMI அனுமதிக்கிறது என்பதை உறுதிப்படுத்தவும்.
தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை (FAT) நெறிமுறைகளைச் சரிபார்க்கவும். யூனிட்டை அனுப்புவதற்கு முன் அவர்கள் உங்கள் சரியான பொருட்களை இயக்குவார்கள் என்பதை உறுதிப்படுத்தவும்.
தற்போதைய செயல்பாட்டுச் செலவுகளுக்கு எதிராக ஆரம்ப மூலதனச் செலவை நீங்கள் கவனமாக மதிப்பீடு செய்ய வேண்டும். இயந்திரம் வாங்குவதற்கு மட்டுமே பட்ஜெட் போடுவது பின்னர் நிதி நெருக்கடிக்கு வழிவகுக்கிறது. ஒரு ஒப்பந்தத்தில் கையெழுத்திடும் முன் மறைந்துள்ள உற்பத்திச் செலவுகளை முழுமையாக உடைக்கவும்.
தொழில்நுட்பங்களுக்கு இடையே ஆற்றல் நுகர்வு பெருமளவில் வேறுபடுகிறது. வெப்பமூட்டும் அடுப்புகள் நிலையான, உயர்-ஆம்பரேஜ் சக்தியை தொடர்ந்து ஈர்க்கின்றன. காப்புத் தரம் உங்கள் மாதாந்திர மின் கட்டணத்தை இங்கு ஆணையிடுகிறது. மாறாக, ராம் ஸ்ட்ரோக்கின் போது ஹைட்ராலிக் பம்புகள் கூர்மையான கூர்முனைகளில் சக்தியை இழுக்கின்றன. சர்வோ-எலக்ட்ரிக் ஃபார்மர்கள் ஆரம்பத்தில் அதிக செலவு செய்கின்றன, ஆனால் காலப்போக்கில் அதிக அளவு மின்சாரத்தை சேமிக்கின்றன.
லூப்ரிகேஷன் மற்றும் கூலன்ட் அப்புறப்படுத்துதல் ஆகியவை முடிவடைவதற்கு தொடர்ச்சியான செலவுகளைச் சேர்க்கின்றன. நீங்கள் சிறப்பு வரைதல் எண்ணெய்களை வாங்க வேண்டும். அபாயகரமான கழிவுகளை பாதுகாப்பாக அப்புறப்படுத்தவும் பணம் செலுத்துங்கள். கருவி ஆயுட்காலம் உங்கள் மாதாந்திர பட்ஜெட்டை கணிசமாக பாதிக்கிறது. மெட்டல் டைஸ் தேய்ந்து, விலையுயர்ந்த மறுதளம் தேவைப்படுகிறது. பிளாஸ்டிக்கிற்கான மாண்ட்ரல்கள் பொதுவாக குறைந்த உராய்வு காரணமாக நீண்ட காலம் நீடிக்கும்.
தத்தெடுக்கும் கட்டத்தில் இடர் தணிப்பு முக்கியமானது. உங்கள் உற்பத்தி ஒதுக்கீட்டைப் பாதுகாக்க வேண்டும்.
பெல்லிங் அபாயங்களில் சீரற்ற குளிரூட்டும் சுழற்சிகள் அடங்கும். இது நேரடியாக வெளியே சுற்று சாக்கெட்டுகளுக்கு வழிவகுக்கிறது. அவுட்-ஆஃப்-ரவுண்ட் சாக்கெட்டுகள் புலத்தில் அழுத்த சோதனைகளில் தோல்வியடைகின்றன. உங்களுக்கு கடுமையான ஸ்கிராப் விகித உத்தரவாதங்கள் தேவை. உங்கள் தொழிற்சாலை தளத்தில் தள ஏற்பு சோதனையின் (SAT) போது இவற்றைக் கோருங்கள்.
இறுதி உருவாக்கும் அபாயங்கள் முற்றிலும் வேறுபட்டவை. நீங்கள் அடிக்கடி கசிவு மற்றும் உலோக பிளவுகளை சந்திப்பீர்கள். போதுமான இறுக்கமான அழுத்தம் பகுதி சறுக்கலை ஏற்படுத்துகிறது. உங்கள் எஃகு சப்ளையரிடமிருந்து வரும் பொருள் மாறுபாடுகளும் உற்பத்தி ஓட்டத்தை அழிக்கக்கூடும். நீங்கள் பொருட்களை கடுமையாக சோதிக்க வேண்டும். நீங்கள் ஏற்றுமதிக்கு ஒப்புதல் அளிப்பதற்கு முன், விற்பனையாளர் உங்கள் கடினமான கலவையின் ஐம்பது துண்டுகளையாவது இயக்க வேண்டும் என்று கோருங்கள்.
உங்கள் சுருக்கப்பட்டியல் தர்க்கம் குறிப்பிடத்தக்க வகையில் நேரடியானது. உங்கள் முடிவு பெரும்பாலும் உங்கள் மூலப்பொருளால் கட்டளையிடப்படுகிறது. பிளாஸ்டிக்கிற்கு ஒரு குறிப்பிட்ட வெப்ப பாதை தேவைப்படுகிறது. உலோகத்திற்கு முற்றிலும் இயந்திர அணுகுமுறை தேவைப்படுகிறது. இலக்கு தொழில் தரநிலையும் உங்கள் கைக்கு வழிகாட்டுகிறது. திரவ போக்குவரத்து குழாய்களுக்கு ஒருங்கிணைந்த பெல்லிங் தேவைப்படுகிறது. மெக்கானிக்கல் அசெம்பிளிக்கு முற்றிலும் இறுதி உருவாக்கும் துல்லியம் தேவைப்படுகிறது.
உங்கள் அடுத்த படிகளுக்கு, உங்கள் சரியான குழாய் பொருட்களை தெளிவாக வரையறுக்கவும். விரிதாளில் உங்கள் சுவர் தடிமன் வரம்புகளைக் கவனியுங்கள். ஒரு ஷிப்டுக்கு உங்களுக்கு தேவையான சுழற்சி நேரங்களை அமைக்கவும். விற்பனையாளர்களுக்கு RFQ வழங்கும் முன் இவை அனைத்தையும் செய்யுங்கள். உடனடியாக கருத்துச் சோதனைக்கான ஆதாரத்தைக் கோரவும். உங்கள் குறிப்பிட்ட மூலப்பொருட்களை இயக்க வருங்கால உற்பத்தியாளர்களிடம் கேளுங்கள். அவர்களின் தொழிற்சாலையில் உங்கள் சொந்த பொருள் உருவாகுவதைக் கவனிப்பதே வெற்றிக்கு உத்தரவாதம் அளிக்க ஒரே வழி.
ப: பொதுவாக இல்லை. குளிர்ச்சியானது நீர்த்துப்போகும் உலோகங்களில் வேலை செய்யும் போது, திடமான பிளாஸ்டிக்குகள், துல்லியமான வெப்ப மென்மைப்படுத்தல் இல்லாமல் உயர் அழுத்த இயந்திர ரேம்களின் கீழ் விரிசல் அல்லது சிதைந்துவிடும் (இதற்கு பிரத்யேக பெல்லிங் உபகரணங்கள் தேவை).
A: தானியங்கு இயந்திரங்கள் மனித தலையீடு இல்லாமல் நேரடியாக வெளியேற்றும் கோட்டில் ஒருங்கிணைத்து, பெறுதல், சூடாக்குதல், மணியடித்தல் மற்றும் வெளியேற்றுதல். வெப்பமூட்டும் மற்றும் உருவாக்கும் நிலையங்களில் வெட்டப்பட்ட குழாய்களை கைமுறையாக ஏற்றுவதற்கு அரை தானியங்கிக்கு ஒரு ஆபரேட்டர் தேவை.
A: ஒரு தரமான இயந்திரத்தால் சரியாகச் செயல்படுத்தப்பட்டால், சாக்கெட் தேவையான சுவர் தடிமன் மற்றும் கட்டமைப்பு ஒருமைப்பாடு ஆகியவற்றை நிலையான அழுத்த மதிப்பீடுகளை (எ.கா., SDR வகைப்பாடுகள்) சந்திக்கும். தாழ்வான வெப்பம்/குளிரூட்டல் மெலிந்து, தோல்வி புள்ளிகளை உருவாக்குகிறது.


