

Դիտումներ՝ 0 Հեղինակ՝ Կայքի խմբագիր Հրապարակման ժամանակը՝ 2026-07-04 Ծագում. Կայք


Խողովակների և խողովակների արտադրության համար կապիտալ սարքավորումների գնումը պահանջում է բացարձակ ճշգրտություն: Ձեզ անհրաժեշտ է խիստ համապատասխանեցում նյութագիտության, հոդերի ցանկալի երկրաչափությունների և ձեր ամենօրյա արտադրության թողունակության միջև: Մեքենաների հնարավորությունների անհամապատասխանությունը արտադրության կարիքների հետ սովորաբար հանգեցնում է դաշտում համատեղ աղետալի ձախողման: Հաստատությունները նաև ունենում են անընդունելի ջարդոնի դրույքաչափեր և ներքևում գտնվող լուրջ խոչընդոտներ, երբ որդեգրում են սխալ ձևավորման մեթոդներ:
Այս համապարփակ ուղեցույցը խախտում է կարևոր տեխնիկական տարբերությունները վարդակից սարքավորումների և ընդհանուր խողովակների վերջավոր ձևավորողների միջև: Մենք կօգնենք ձեր արտադրության մենեջերներին և գնումների թիմերին արդյունավետ տեխնոլոգիաների կարճ ցուցակում: Դուք հստակ կսովորեք, թե ինչպես գնահատել վաճառողներին և ինտեգրել այս համակարգերը ձեր հարկում: Հասկանալով այս մեխանիկական տարբերությունները՝ դուք կարող եք ապահովել ձեր կիրառման համար կատարյալ համապատասխան մեքենաներ:
Կիրառման բաժանում. Belling մեքենաները նպատակաուղղված են ջերմապլաստիկ խողովակների համար (PVC, HDPE, CPVC), որոնք հենվում են ջերմության և կաղապարի ձևավորման վրա, մինչդեռ ծայրերը ձևավորող մեքենաները հիմնականում օգտագործում են մեխանիկական սառը ձևավորում մետաղների համար (և երբեմն կոշտ պոլիմերներ):
Գործընթացի մեխանիկա. Belling-ը ստեղծում է վարդակ միացման միացումների համար (հեղուկի տեղափոխում); ծայրի ձևավորումը փոխում է խողովակի տրամագիծը կամ ձևը (բոցավառում, փաթաթում, կրճատում) մեխանիկական հավաքույթների կամ ավտոմոբիլային/HVAC հեղուկ գծերի համար:
Ինտեգրում. Ավտոմատ զանգող մեքենաները սովորաբար համաժամացվում են ուղղակիորեն արտամղման գծերից ներքև, մինչդեռ վերջնական ձևավորողները հաճախ աշխատում են ինքնուրույն խցերում կամ CNC թեքիչների կողքին:
Վաճառողի աղբյուր. Բուլղարական մեքենայի արտադրողի և խողովակի ծայրերի ձևավորման մատակարարի գնահատումը պահանջում է տարբեր չափանիշներ՝ կենտրոնանալով առաջինի համար ջեռուցման միատեսակության վրա, իսկ երկրորդի համար՝ հիդրավլիկ ուժի/գործիքների մաշվածության վրա:
Ճիշտ մեխանիզմների ընտրությունը սկսվում է հիմնարար հնարավորությունների ըմբռնմամբ: Մեքենայի յուրաքանչյուր տեսակ ուղղված է բոլորովին տարբեր ֆիզիկական սկզբունքներին և վերջնական օգտագործման կիրառություններին:
Պլաստիկ խողովակների զանգակատունը գործում է ջերմային մանիպուլյացիայի խիստ սկզբունքներով: Դուք հաճախ կլսեք, որ արդյունաբերությունը վերաբերվում է դրան որպես ա ՊՎՔ խողովակների վարդակից մեքենա : Դրա հիմնական գործառույթը վերահսկվող ջերմային ջեռուցումն է ջերմապլաստիկ խողովակի ծայրը փափկելու համար: Երբ պլաստիկը հասնում է ճկուն վիճակի, մեքենան օգտագործում է մանդրել կամ արտաքին կաղապար: Համակարգերը հաճախ օգտագործում են վակուումային կամ ճնշումային օգնություն՝ զանգ կամ վարդակ ձևավորելու համար: Ընդհանուր երկրաչափական պրոֆիլները ներառում են U-տիպ, R-տիպ կամ ուղղանկյուն վարդակներ:
Դուք հիմնականում օգտագործում եք այս մեքենաները ինտեգրալ միացումներ ստեղծելու համար: Այս հոդերը կենսական նշանակություն ունեն հեղուկ տրանսպորտի ենթակառուցվածքի համար: Նրանք հուսալիորեն սպասարկում են սանտեխնիկական, ջրահեռացման, կոյուղու և էլեկտրական խողովակաշարերի համակարգերը: Խցիկը թույլ է տալիս երկու միանման խողովակներին անթերի միանալ իրար: Այս փոխկապակցման գործընթացը վերացնում է արտաքին ագույցների անհրաժեշտությունը:
Խողովակների ծայրերի ձևավորման մեքենան արտաքին ջերմության փոխարեն օգտագործում է հսկայական մեխանիկական ուժ: Այն օգտագործում է հիդրավլիկ, օդաճնշական կամ սերվոէլեկտրական էներգիայի համակարգեր: Մեքենան այս ուժը փոխանցում է խոյերի, պտտվող գործիքների կամ հատվածավոր ձողերի միջոցով: Այս գործիքները մշտապես փոխում են կոշտ խողովակի կամ խողովակի ձևը: Մեքենան արագորեն ընդլայնում է, փոքրացնում, բռնկվում, փաթաթում կամ հաստացնում խողովակի ծայրերը:
Դուք սովորաբար տեղադրում եք այս սարքավորումը մեխանիկական հավաքների համար: Դրա առաջնային օգտագործման դեպքերը ներառում են ավտոմեքենաների արտանետման համակարգեր, օդատիեզերական հեղուկների գծեր, HVAC ցանցեր և կառուցվածքային շրջանակներ: Ձևավորված ծայրերը միանում են գուլպաներին, եզրերին կամ շարժիչի բլոկներին: Նրանք սովորաբար չեն փոխկապակցվում խողովակների նույն երկարությամբ, ինչպես դա անում են զանգակավոր պլաստիկները:
Առանձնահատկություն |
Զանգի սարքավորում |
Վերջի ձևավորման սարքավորում |
|---|---|---|
Առաջնային նյութ |
Թերմոպլաստիկա (PVC, HDPE, CPVC) |
Մետաղներ (պողպատ, պղինձ, ալյումին) |
Ձևավորման սկզբունք |
Ջերմային փափկեցում և կաղապարի ձևավորում |
Սառը մեխանիկական ուժ և մեռնում սեղմում |
Ընդհանուր արդյունքներ |
U-տիպի վարդակներ, R-տիպի վարդակներ |
Բոցավառումներ, ուլունքներ, կրճատումներ, ընդարձակումներ |
Վերջնական օգտագործման հավելված |
Ստորգետնյա հեղուկների և մալուխային տրանսպորտ |
Ավտոմոբիլային, օդատիեզերական և կառուցվածքային |
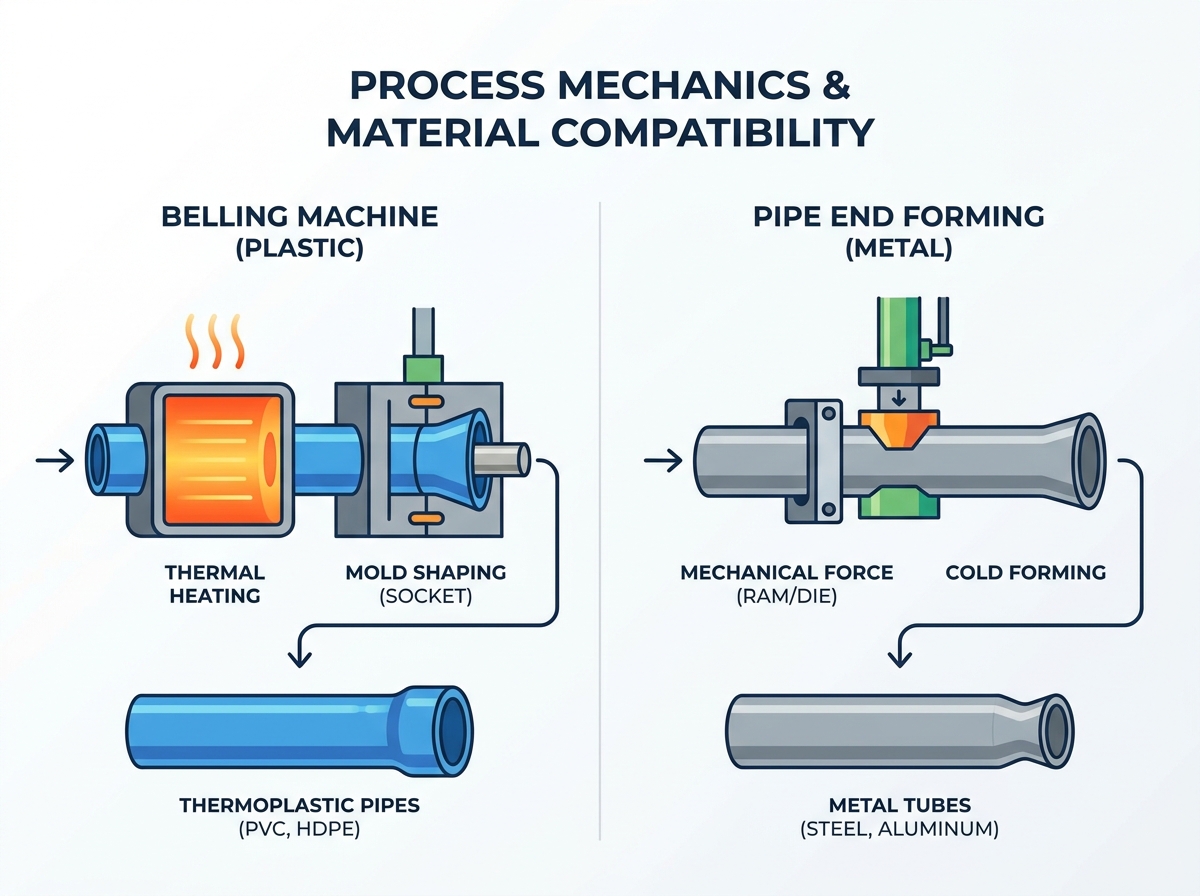
Ներքին մեխանիկայի հասկանալն օգնում է ձեզ կանխատեսել արտադրության մարտահրավերները: Այս երկու գործընթացները վարող ֆիզիկան թելադրում է ձեր հատակի դասավորությունը, օպերատորի ուսուցումը և սպասարկման ժամանակացույցը:
Belling-ը մեծապես հիմնված է պոլիմերների viscoelastic հատկությունների վրա: Հաջողության հասնելու համար ձեզ հարկավոր է բարձր ճշգրիտ ջերմաստիճանի վերահսկում: Ճիշտ ջեռուցումը կանխում է նյութի քայքայումը: Այն նաև դադարեցնում է փխրունության ձևավորումը վարդակների պատերում: Եթե դուք վիրահատում եք ա Պլաստիկ խողովակների զանգակատուն , ջերմային միասնական բաշխումը պարտադիր է: Օպերատորները պետք է ուշադիր հետևեն կոնկրետ պոլիմերային խառնուրդների ապակու անցման ջերմաստիճանին:
Վերջի ձևավորումն ամբողջությամբ հիմնված է մետաղների ճկունության և զիջման ուժի վրա: Այստեղ դուք մշակում եք ածխածնային պողպատ, չժանգոտվող պողպատ, պղինձ և ալյումին: Օպերատորները պետք է ուշադիր հաշվարկեն պատերի մեխանիկական նոսրացումը: Նրանք նաև հաշվի են առնում մեխանիկական զսպանակները: Springback-ը տեղի է ունենում, երբ մետաղը բնականաբար փորձում է վերադառնալ իր սկզբնական ձևին մատրիցային ճնշման արձակումից հետո: Ինժեներները պետք է նախագծեն գործիքակազմ՝ մետաղը մի փոքր թեքելու համար՝ փոխհատուցելու համար:
Belling մեքենաները օգտագործում են մասնագիտացված ջեռուցման վառարաններ նյութը պատրաստելու համար: Այս ջեռոցները հաճախ պարունակում են ինֆրակարմիր տարրեր կամ կերամիկական ջեռուցիչներ: Այնուհետև չափավոր մանդրելները մտնում են խողովակ՝ վերջնական ներքին չափերը թելադրելու համար: Արագ հովացման կայանները օգտագործում են սառեցված ջուր կամ հարկադիր օդ: Այս սառեցումը ակնթարթորեն կողպում է վերջնական ձևը: Գործիքների փոփոխությունները սովորաբար ներառում են մանդրելի փոխարինումը և ջեռոցի ժամանակաչափերի կարգավորումը:
Վերջի ձևավորման համակարգերը օգտագործում են ծանր ամրացնող մկաններ՝ նյութը ամրացնելու համար: Նրանք հենվում են ձևավորվող դակիչների և բարձր պտտվող պտտվող գլխիկների վրա: Ձեր սպասարկման թիմը պետք է կենտրոնանա գործիքների մաշվածությունը մշտապես նվազագույնի հասցնելու վրա: Դուք նաև պետք է անընդհատ կառավարեք ծանր յուղումը: Մետաղ-մետաղ շփումը առաջացնում է հսկայական ջերմություն և սթրես: Պատշաճ յուղումը կանխում է գործիքի աղետալի ձախողումը և մասամբ դառնություն:
Դուք պետք է ուշադիր հակադրեք ցիկլի ժամանակի սահմանափակումները: Զանգի թողունակությունը խստորեն սահմանափակվում է ջեռուցման և հովացման ֆիզիկայի միջոցով: Պլաստիկները դանդաղորեն կլանում և ազատում են ջերմությունը: Դուք չեք կարող շտապել ջերմային փոխանցումը առանց պոլիմերային արտաքին այրման: Վերջի ձևավորման թողունակությունը սահմանափակվում է հիմնականում մեխանիկական հարվածի արագությամբ: Սերվո-էլեկտրական խոյերը շարժվում են աներևակայելի արագ: Մասնակի բեռնաթափման ավտոմատացումը նույնպես թելադրում է տեմպերն այստեղ: Մետաղների ձևավորման ցիկլերը սովորաբար ավարտվում են շատ ավելի արագ, քան պլաստիկ ջեռուցման ցիկլերը:
Ինչպես եք տեղադրում այս մեքենաները ձեր գործարանի հատակին, որոշում է ձեր ընդհանուր արդյունավետությունը: Ինտեգրման ռազմավարությունները խիստ տարբերվում են պլաստիկ արտամղման և մետաղի արտադրության միջավայրերի միջև:
Ինտեգրում ան ավտոմատ զանգի մեքենան պահանջում է ռազմավարական ներգծային դասավորություն: Դուք այն նախագծում եք այնպես, որ անխափան համաժամեցվի հիմնական էքստրուդատորից ներքև: Այն սովորաբար հետևում է ա HDPE խողովակի արտամղման գիծ կամ հատուկ CPVC խողովակների արտադրության գիծ.
Օպերատորները տեղադրում են սարքավորումները տեղափոխման և մոլորակային կտրման կայաններից անմիջապես հետո: Այն պահանջում է բարձր համաժամանակացված PLC հսկողություն: Այս հսկիչները ճշգրտորեն համապատասխանում են հիմնական արտամղման գծի արագությանը: Այս խիստ համաժամացումը կանխում է ծախսատար խոչընդոտները: Եթե զանգի միավորը դանդաղում է, ապա վերին հոսանքին հակառակ արտամղման գիծը պետք է կանգ առնի: Այս դադարեցումը ստեղծում է հսկայական թափոններ:
Վերջի ձևավորման սարքավորումների ինտեգրումը միանգամայն տարբեր տեսք ունի: Դուք հազվադեպ եք այն տեղադրում շարունակական ջրաղացով: Փոխարենը, դուք հաճախ այն գցում եք հատուկ կեղծիքների խցում: Այն սովորաբար գործում է հետկտրումից կամ հետկռումից: Ռոբոտիկ զենքերն այստեղ շատ լավ են կառավարում ինտեգրումը: Նրանք արագորեն բեռնում են կտրված խողովակները ձևավորման մեջ:
Այնուամենայնիվ, զգալի մասշտաբայնության ռիսկեր կան: Գործիքների փոփոխման ժամանակների սխալ գնահատումը կարող է փչացնել ձեր արդյունավետությունը: Ամենաշատը տուժում են բարձր խառնուրդով, ցածր ծավալով արտադրական միջավայրերը: Եթե օպերատորին երկու ժամ տևում է մետաղական մատրիցներ փոխելու համար, ձեր օրական արտադրանքը կտրուկ նվազում է: Դուք պետք է օպտիմալացնեք կռվան համակարգերը գործիքների արագ փոխանակման համար:
Էքստրուզիայի հոսք |
Հումքի հալեցում |
→ |
Խողովակների արտամղում |
→ |
Կտրում |
→ |
Inline Socketing |
Պատրաստման հոսք |
Խողովակների գնում |
→ |
Խմբաքանակի կտրում |
→ |
CNC կռում |
→ |
Բջջի վերջի ձևավորում |
Համեմատելով ա Belling մեքենա արտադրողն ընդդեմ խողովակի վերջի ձևավորման մատակարարի պահանջում է հստակ գնահատման ռուբրիկաներ: Դուք չեք կարող նրանց դատել նույն ինժեներական չափանիշներով:
Ջեռուցման ճշգրտությունը ձեր բացարձակ առաջնահերթությունն է: Նրանց պորտֆելներում փնտրեք միասնական ջեռուցման տեխնոլոգիայի ապացույցներ: Սա ապահովում է ASTM կամ DIN համապատասխան պատի հաստությունը վարդակից: Անհավասար շոգը թույլ կետեր է ստեղծում։ Ավտոմատացման հուսալիությունը նույնպես կարևոր է: Գնահատեք խողովակի արտանետման և փոխանցման մեխանիզմները: Նրանք պետք է աշխատեն ծանր, մեծ տրամագծով խողովակներով՝ առանց դրանք գցելու կամ քերծելու:
Լավագույն պրակտիկա. Խնդրեք նրանց ջեռուցման վառարանների ինֆրակարմիր ջերմային պատկերումը: Դուք ցանկանում եք տեսնել ջերմության կատարյալ հավասարաչափ բաշխում խողովակի շրջագծով:
Ընդհանուր սխալ. անտեսել ջրի հովացման բաճկոնի դիզայնը: Դանդաղ սառեցումը հանգեցնում է վարդակների կծկման այն բանից հետո, երբ խողովակը դուրս է գալիս մեքենայից:
Մետաղագործության մեջ ուժը և շեղումը ամենակարևորն են: Գնահատեք մեքենայի շրջանակի ֆիզիկական կոշտությունը: Այն պետք է դիմակայել առավելագույն հիդրավլիկ կամ սերվո բեռին առանց ճկման: Սա երաշխավորում է չափերի խիստ հանդուրժողականություն յուրաքանչյուր կտորի վրա: Գործիքների առկայությունը ձեր հաջորդ հիմնական առաջնահերթությունն է: Գնահատեք արտադրողի կարողությունը՝ կտրելու մաքսատուրքերը: Նրանք պետք է արագ տրամադրեն մածուկի երկրաչափություն: Ստանդարտ փոխարինող գործիքները միշտ պետք է մնան պահեստում իրենց հաստատությունում:
Լավագույն պրակտիկա. Խնդրեք մեխանիկական շեղման հաշվետվություն՝ առավելագույն տոննաժի դեպքում: Պինդ չուգուն կամ ծանր եռակցված պողպատե շրջանակները պարտադիր են:
Ընդհանուր սխալ. անհրաժեշտ սեղմող ուժի թերագնահատում: Թույլ սեղմակները թույլ են տալիս, որ խողովակը սահի խոյի տեղադրման ժամանակ՝ փչացնելով հատվածը:
Գնման որոշ կանոններ կիրառվում են համընդհանուր: Վաճառքից հետո աջակցությունը սահմանում է ձեր երկարաժամկետ հաջողությունը: Ստուգեք տեղայնացված պահեստամասերի առկայությունը: Պահանջեք հեռավոր ախտորոշման հնարավորություններ ժամանակակից PLC մոդուլների միջոցով: Կանխարգելիչ սպասարկման ժամանակացույցերը վաղ սահմանեք:
Գնումների ընթացքում հետևեք հետևյալ քայլերին.
Աուդիտ վաճառողի էներգաարդյունավետության ցուցանիշները: Ուշադիր համեմատեք կիլովատ/ժամի օգտագործումը մեկ ձևավորված կտորի համար:
Վերանայեք նրանց ծրագրային ինտերֆեյսը: Համոզվեք, որ HMI-ն թույլ է տալիս օպերատորներին պահպանել հարյուրավոր եզակի մասերի բաղադրատոմսեր:
Ստուգեք գործարանի ընդունման փորձարկման (FAT) արձանագրությունները: Համոզվեք, որ նրանք կաշխատեն ձեր ճշգրիտ նյութերը նախքան միավորը առաքելը:
Դուք պետք է ուշադիր գնահատեք սկզբնական կապիտալ ծախսերը ընթացիկ գործառնական ծախսերի համեմատ: Միայն մեքենաների գնման համար բյուջե կազմելը հետագայում հանգեցնում է ֆինանսական լարվածության: Պայմանագիր կնքելուց առաջ մանրակրկիտ բաժանեք թաքնված արտադրության ծախսերը:
Տեխնոլոգիաների միջև էներգիայի սպառումը կտրուկ տարբերվում է: Ջեռուցվող ջեռոցները անընդհատ ստանում են կայուն, բարձր լարման հզորություն: Մեկուսացման որակն այստեղ թելադրում է ձեր ամսական էլեկտրաէներգիայի հաշիվը: Ընդհակառակը, հիդրավլիկ պոմպերը հոսանք են քաշում խոյի հարվածի ժամանակ սուր ցատկերով: Սերվո-էլեկտրական ձևավորողները սկզբում ավելի թանկ արժեն, բայց ժամանակի ընթացքում խնայում են հսկայական քանակությամբ էլեկտրաէներգիա:
Քսայուղը և հովացուցիչ նյութի հեռացումը ավելացնում են կրկնվող ծախսերը վերջնական ձևավորման համար: Դուք պետք է գնել մասնագիտացված նկարչական յուղեր: Դուք նաև վճարում եք վտանգավոր թափոնները անվտանգ հեռացնելու համար: Գործիքների շահագործման ժամկետը նույնպես զգալիորեն ազդում է ձեր ամսական բյուջեի վրա: Մետաղական ձողերը մաշվում են և պահանջում են թանկարժեք մակերևույթ: Պլաստմասսայից մանդրելները սովորաբար շատ ավելի երկար են տևում ավելի ցածր շփման պատճառով:
Ռիսկի նվազեցումը կենսական նշանակություն ունի ընդունման փուլում: Դուք պետք է պաշտպանեք ձեր արտադրության քվոտաները:
Զանգի ռիսկերը ներառում են սառեցման անհամապատասխան ցիկլեր: Սա ուղղակիորեն տանում է դեպի դուրս-կլոր վարդակներ: Կլոր վարդակները ձախողում են ճնշման փորձարկումները դաշտում: Դուք պետք է պահանջեք կոշտ ջարդոնի տոկոսադրույքի երաշխիքներ: Պահանջեք դրանք ձեր գործարանի հատակին կայքի ընդունման փորձարկման ժամանակ (SAT):
Վերջի ձևավորման ռիսկերը բոլորովին այլ տեսք ունեն: Դուք հաճախակի կհանդիպեք դառնության և մետաղի պառակտման: Անբավարար սեղմիչ ճնշումը հանգեցնում է մասերի սայթաքմանը: Ձեր պողպատի մատակարարի նյութական տատանումները կարող են նաև փչացնել արտադրության ընթացքը: Դուք պետք է խստորեն փորձարկեք նյութերը: Խնդրեք, որ վաճառողն աշխատի ձեր ամենակոշտ համաձուլվածքից առնվազն հիսուն կտոր, նախքան առաքումը հաստատելը:
Ձեր կարճ ցուցակի տրամաբանությունը մնում է շատ պարզ: Ձեր որոշումը հիմնականում թելադրված է ձեր հումքով: Պլաստիկը պահանջում է մեկ կոնկրետ ջերմային ուղի: Մետաղը պահանջում է ամբողջովին մեխանիկական մոտեցում: Թիրախային արդյունաբերության ստանդարտը նաև ուղղորդում է ձեր ձեռքը: Հեղուկի տեղափոխման խողովակաշարը պահանջում է ամբողջական զանգեր: Մեխանիկական հավաքումը բացարձակապես պահանջում է ծայրի ձևավորման ճշգրտություն:
Ձեր հաջորդ քայլերի համար հստակ սահմանեք ձեր խողովակի ճշգրիտ նյութերը: Նշեք ձեր պատի հաստության միջակայքերը աղյուսակի վրա: Սահմանեք ձեր պահանջվող ցիկլի ժամանակները մեկ հերթափոխի համար: Արեք այս ամենը նախքան վաճառողներին RFQ տրամադրելը: Անմիջապես հայցեք հայեցակարգի ապացույցի փորձարկում: Խնդրեք ապագա արտադրողներին գործարկել ձեր հատուկ հումքը: Դիտարկելով ձեր սեփական նյութի ձևավորումը իրենց գործարանում հաջողության երաշխավորման միակ միջոցն է:
A: Ընդհանրապես ոչ: Մինչ սառը ձևավորումն աշխատում է ճկուն մետաղների վրա, կոշտ պլաստմասսաները կճաքեն կամ կփշրվեն բարձր ճնշման մեխանիկական խոյերի տակ՝ առանց ճշգրիտ ջերմային փափկացման (ինչը պահանջում է հատուկ զանգակային սարքավորում):
A. Ավտոմատ մեքենաներն ուղղակիորեն ինտեգրվում են արտամղման գծի մեջ՝ բեռնելով, տաքացնելով, զանգելով և արտանետելով առանց մարդու միջամտության: Կիսաավտոմատը պահանջում է օպերատորից ձեռքով բեռնել կտրված խողովակները ջեռուցման և ձևավորման կայաններում:
Պատ. Եթե ճիշտ է աշխատում որակյալ մեքենայի կողմից, վարդակը պահպանում է պատի պահանջվող հաստությունը և կառուցվածքային ամբողջականությունը՝ ստանդարտ ճնշման ցուցանիշներին համապատասխանելու համար (օրինակ՝ SDR դասակարգումները): Ցածր ջեռուցումը/սառեցումը հանգեցնում է նոսրացման՝ ստեղծելով ձախողման կետեր:


