Achiziționarea de echipamente de capital pentru producția de tuburi și țevi necesită precizie absolută. Aveți nevoie de o aliniere strictă între știința materialelor, geometriile îmbinărilor dorite și producția dvs. zilnică. Alinierea greșită a capabilităților mașinii cu nevoile de producție duce în mod obișnuit la o defecțiune catastrofală a articulațiilor pe teren. Instalațiile se confruntă, de asemenea, cu rate inacceptabile de deșeuri și blocaje severe în aval atunci când adoptă metode de modelare greșite.
Acest ghid cuprinzător defalcă diferențele tehnice critice dintre echipamentele de priză și formatoarele generale de capete ale țevilor. Vom ajuta managerii dumneavoastră de producție și echipele de achiziții pe lista scurtă a tehnologiei corecte în mod eficient. Veți învăța exact cum să evaluați furnizorii și să integrați aceste sisteme în podeaua dvs. Înțelegând aceste diferențe mecanice, puteți securiza utilajele perfect adaptate aplicației dvs.
Recomandări cheie
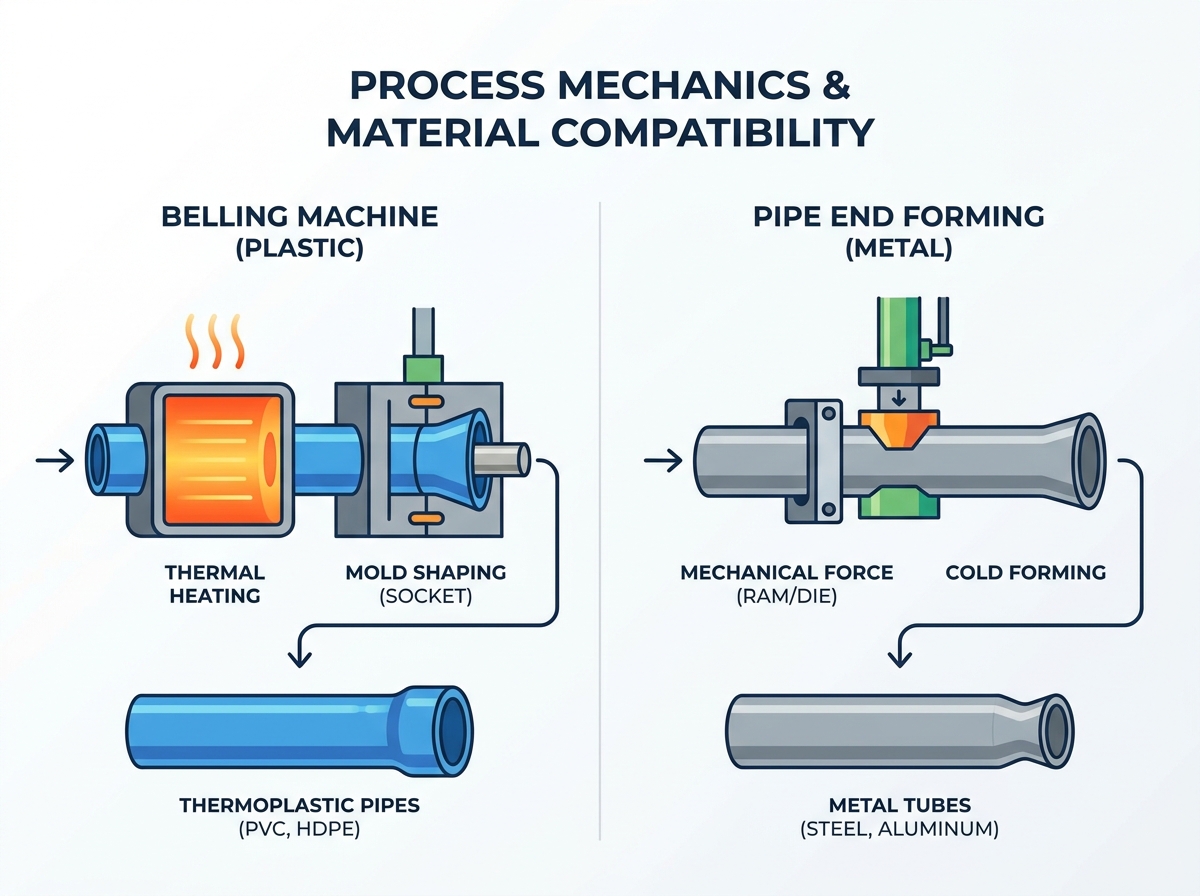
Diviziunea aplicațiilor: Mașinile de tip clopot sunt construite special pentru țevi termoplastice (PVC, HDPE, CPVC) bazându-se pe căldură și modelare, în timp ce mașinile de formare finală folosesc în principal formarea mecanică la rece pentru metale (și ocazional polimeri rigidi).
Mecanica procesului: Belling creează o priză pentru îmbinări de blocare (transport fluid); formarea finală modifică diametrul sau forma țevii (evazare, bordurare, reducere) pentru ansambluri mecanice sau linii de fluide auto/HVAC.
Integrare: Mașinile automate de clopot sunt de obicei sincronizate direct în aval de liniile de extrudare, în timp ce formatoarele de capete funcționează adesea în celule de sine stătătoare sau alături de dispozitivele de îndoit CNC.
Aprovizionarea furnizorilor: Evaluarea unui producător de mașini de clopot față de furnizorul de formare a capetelor de țeavă necesită criterii diferite - concentrându-se pe uniformitatea încălzirii pentru primul și pe forța hidraulică/uzura sculelor pentru cel din urmă.
Definirea echipamentului: funcții și capacități de bază
Selectarea mașinii potrivite începe cu înțelegerea capacităților fundamentale. Fiecare tip de mașină vizează principii fizice complet diferite și aplicații finale.
Mașina de turnat țevi din plastic
Mașina de clopot pentru țevi din plastic funcționează pe principii stricte de manipulare termică. Veți auzi frecvent că industria se referă la el ca a Mașină de priză țevi din PVC . Funcția sa principală este aplicarea încălzirii termice controlate pentru a înmuia capătul unei țevi termoplastice. Odată ce plasticul ajunge la o stare flexibilă, mașina folosește un dorn sau o matriță externă. Sistemele folosesc adesea asistență cu vid sau presiune pentru a forma un clopot sau o priză. Profilele geometrice comune includ prize de tip U, de tip R sau dreptunghiulare.
Utilizați în principal aceste mașini pentru a crea îmbinări integrale. Aceste îmbinări sunt vitale pentru infrastructura de transport fluid. Acestea servesc în mod fiabil sistemele de instalații sanitare, de drenaj, de canalizare și de conducte electrice. Priza permite a două țevi identice să se împacheteze perfect. Acest proces de interblocare elimină necesitatea cuplajelor externe.
Mașina de formare a capătului țevilor
Mașina de formare a capătului țevilor utilizează o forță mecanică imensă în loc de căldură externă. Utilizează sistemele de putere hidraulice, pneumatice sau servo-electrice. Mașina furnizează această forță printr-un berbec, unelte rotative sau matrițe segmentate. Aceste instrumente modifică permanent forma unui tub sau țeavă rigidă. Mașina extinde, reduce, evază, mărgele sau îngroașă capetele conductei rapid.
De obicei, implementați acest echipament pentru ansambluri mecanice. Cazurile sale de utilizare principale includ sistemele de evacuare auto, liniile de fluide aerospațiale, rețelele HVAC și cadrele structurale. Capetele formate se conectează la furtunuri, flanșe sau blocuri motor. În mod obișnuit, ele nu se împletesc cu țevi de lungimi identice, așa cum o fac plasticul cu clopot.
Compararea echipamentelor de bază
Caracteristică
Echipament de clopot
Echipament de formare a capătului
Material primar
Materiale termoplastice (PVC, HDPE, CPVC)
Metale (oțel, cupru, aluminiu)
Principiul de formare
Înmuiere termică și modelare a mucegaiului
Forță mecanică la rece și presare a matriței
Ieșiri comune
Prize de tip U, prize de tip R
Flare, margele, reduceri, expansiuni
Aplicație finală
Transport subteran de fluide și cabluri
Auto, aerospațial și structural
Diferențele tehnice și operaționale: mecanica proceselor
Înțelegerea mecanicii interne vă ajută să anticipați provocările de producție. Fizica care conduce aceste două procese dictează aspectul podelei, pregătirea operatorilor și programele de întreținere.
Compatibilitatea și manipularea materialelor
Belling se bazează în mare măsură pe proprietățile vâscoelastice ale polimerilor. Aveți nevoie de un control foarte precis al temperaturii pentru a reuși. Încălzirea adecvată previne degradarea materialului. De asemenea, oprește formarea fragilității în pereții prizei. Dacă operați un mașină de clopot pentru țevi din plastic , distribuția termică uniformă este obligatorie. Operatorii trebuie să monitorizeze îndeaproape temperaturile de tranziție sticloasă ale amestecurilor specifice de polimeri.
Formarea finală se bazează în totalitate pe ductilitatea și rezistența la curgere a metalelor. Aici procesați oțel carbon, oțel inoxidabil, cupru și aluminiu. Operatorii trebuie să calculeze cu atenție subțierea mecanică a pereților. Ele reprezintă, de asemenea, revenirea elastică mecanică. Springback apare atunci când metalul încearcă în mod natural să revină la forma sa originală după ce presiunea matriței eliberează. Inginerii trebuie să proiecteze scule pentru a îndoi ușor metalul pentru a compensa.
Arhitectură de instrumente și configurare
Mașinile de clopot utilizează cuptoare de încălzire specializate pentru a pregăti materialul. Aceste cuptoare au adesea elemente cu infraroșu sau încălzitoare ceramice. Mandrinele de dimensionare intră apoi în conductă pentru a dicta dimensiunile interne finale. Stațiile de răcire rapidă folosesc apă răcită sau aer forțat. Această răcire blochează instantaneu forma finală. Schimbările de scule implică, de obicei, schimbarea dornului și reglarea cronometrelor cuptorului.
Sistemele de formare finală utilizează matrițe de prindere rezistente pentru a asigura materialul. Se bazează pe formarea poansonelor și a capetelor rotative cu cuplu mare. Echipa dvs. de întreținere trebuie să se concentreze pe minimizarea uzurii sculelor în mod constant. De asemenea, trebuie să gestionați continuu lubrifierea grea. Frecarea metal pe metal generează căldură și stres imens. Ungerea adecvată previne defecțiunea catastrofală a sculei și uzura piesei.
Timpi de ciclu și debit
Trebuie să contrastați cu atenție limitările timpului ciclului. Debitul Belling este strict limitat de fizica încălzirii și răcirii. Materialele plastice absorb și eliberează căldură încet. Nu puteți grăbi transferul termic fără a arde exteriorul polimerului. Debitul de formare finală este determinat în principal de viteza de cursă mecanică. Berbecii servo-electrici se mișcă incredibil de rapid. Automatizarea procesării parțiale dictează și ritmul aici. Ciclurile de formare a metalului se termină de obicei mult mai repede decât ciclurile de încălzire a plasticului.
Integrarea liniei de producție și scalabilitate
Modul în care amplasați aceste mașini pe podeaua fabricii dvs. determină eficiența dvs. generală. Strategiile de integrare diferă foarte mult între mediile de extrudare a plasticului și de fabricare a metalelor.
Operatorii poziționează echipamentul imediat după stațiile de ridicare și de tăiere planetară. Necesită controale PLC foarte sincronizate. Aceste comenzi se potrivesc exact cu viteza liniei principale de extrudare. Această sincronizare strictă previne blocajele costisitoare. Dacă unitatea de clopot încetinește, întreaga linie de extrudare din amonte trebuie să se oprească. Această oprire creează deșeuri masive.
Integrarea echipamentelor de formare finală
Integrarea echipamentelor de formare finală arată destul de diferit. Rareori îl așezi în linie cu o moară continuă. În schimb, îl aruncați adesea într-o celulă de fabricație dedicată. De obicei operează post-tăiere sau post-îndoire. Brațele robotizate gestionează foarte bine integrarea aici. Încarcă rapid tuburile tăiate în matrițele de formare.
Cu toate acestea, există riscuri semnificative de scalabilitate. Aprecierea greșită a timpilor de schimbare a sculelor vă poate distruge eficiența. Cel mai mult suferă mediile de producție cu mix mare și volum redus. Dacă unui operator îi ia două ore să schimbe matrițele metalice, producția zilnică scade brusc. Trebuie să optimizați sistemele de prindere pentru schimbarea rapidă a sculelor.
Reprezentarea diagramei fluxului procesului
Fluxul de extrudare
Topirea materiei prime
→
Extrudarea țevilor
→
Tăiere
→
Prize inline
Fluxul de fabricație
Achiziție de tuburi
→
Tăiere în lot
→
Îndoire CNC
→
Formarea capătului celular
Evaluarea unui producător de mașini de clopot față de furnizorul de formare a capetelor de țevi
Comparând a producătorul de mașini de clopot față de furnizorul de formare a capetelor de țevi necesită rubrici de evaluare distincte. Nu le puteți judeca după aceleași standarde de inginerie.
Criterii pentru furnizorii de mașini de sonerie
Precizia încălzirii este prioritatea ta absolută. Căutați dovezi ale tehnologiei uniforme de încălzire în portofoliile lor. Acest lucru asigură grosimea peretelui conform ASTM sau DIN la priză. Căldura neuniformă creează puncte slabe. Fiabilitatea automatizării este, de asemenea, critică. Evaluați mecanismele de evacuare și transfer a conductei. Acestea trebuie să manipuleze țevi grele, cu diametru mare, fără să le cadă sau să le zgârie.
Cea mai bună practică: Solicitați imagini termice în infraroșu ale cuptoarelor lor de încălzire. Vrei să vezi o distribuție perfectă a căldurii pe circumferința țevii.
Greșeală comună: ignorarea designului jachetei de răcire cu apă. Răcirea lentă duce la contracția mufei după ce țeava părăsește mașina.
Criterii pentru furnizorii de formare finală
Forța și devierea contează cel mai mult în prelucrarea metalelor. Evaluați rigiditatea fizică a cadrului mașinii. Trebuie să reziste la sarcină hidraulică sau servo maximă fără a se îndoi. Acest lucru garantează toleranțe dimensionale stricte pentru fiecare piesă. Disponibilitatea sculelor este următoarea ta prioritate majoră. Evaluați capacitatea producătorului de a tăia matrițe personalizate. Ele trebuie să ofere rapid geometrii de matrițe personalizate. Sculele standard de înlocuire ar trebui să rămână întotdeauna în stoc la unitatea lor.
Cea mai bună practică: Solicitați un raport de deformare mecanică la tonaj maxim. Cadrele din fontă solidă sau din oțel sudate grele sunt obligatorii.
Greșeală comună: Subestimarea forței de strângere necesare. Clemele slabe lasă tubul să alunece în timpul introducerii berbecului, distrugând piesa.
Considerații comune privind achizițiile
Unele reguli de cumpărare se aplică universal. Asistența post-vânzare vă definește succesul pe termen lung. Verificați disponibilitatea pieselor de schimb localizate. Solicitați capabilități de diagnosticare la distanță prin modulele PLC moderne. Stabiliți din timp programele de întreținere preventivă.
Urmați acești pași în timpul achiziției:
Auditați valorile de eficiență energetică ale vânzătorului. Comparați îndeaproape consumul de kilowați-oră per piesă formată.
Examinați interfața software-ului lor. Asigurați-vă că HMI permite operatorilor să salveze sute de rețete unice de piese.
Verificați protocoalele de testare a acceptării din fabrică (FAT). Asigurați-vă că vă vor rula exact materialele înainte de a expedia unitatea.
Analiza costurilor și riscuri de implementare
Trebuie să evaluați cu atenție cheltuielile de capital inițiale față de cheltuielile operaționale în curs. Bugetul doar pentru achiziționarea mașinii duce la o presiune financiară mai târziu. Defalcați temeinic cheltuielile de producție ascunse înainte de a semna un contract.
CapEx inițial și cheltuieli de exploatare
Consumul de energie diferă foarte mult între tehnologii. Cuptoarele de încălzire consumă continuu putere constantă, de mare amperaj. Calitatea izolației vă dictează factura lunară la electricitate aici. În schimb, pompele hidraulice trag puterea în vârfuri ascuțite în timpul cursei pistonului. Formatoarele servo-electrice costă mai mult inițial, dar economisesc cantități masive de energie electrică în timp.
Lubrifierea și eliminarea lichidului de răcire adaugă cheltuieli recurente la formarea finală. Trebuie să cumpărați uleiuri de desen specializate. De asemenea, plătiți pentru a elimina deșeurile periculoase în siguranță. Durata de viață a sculelor are un impact semnificativ asupra bugetului lunar. Motoarele metalice se uzează și necesită o refacere costisitoare. Mandrinele pentru materiale plastice durează în general mult mai mult datorită frecării mai mici.
Atenuarea riscului în adopție
Reducerea riscurilor este vitală în faza de adoptare. Trebuie să vă protejați cotele de producție.
Riscurile de clopot includ cicluri de răcire inconsecvente. Acest lucru duce direct la prize neconforme. Prizele neconforme nu eșuează testele de presiune pe teren. Trebuie să solicitați garanții stricte ale ratei deșeurilor. Solicitați-le în timpul testării de acceptare a amplasamentului (SAT) de la fabrica dumneavoastră.
Riscurile de formare finală arată complet diferit. Veți întâlni frecvent uzurire și despicarea metalelor. Presiunea de strângere inadecvată cauzează alunecarea pieselor. Variațiile de material de la furnizorul dvs. de oțel pot ruina, de asemenea, un ciclu de producție. Trebuie să testați materialele riguros. Solicitați vânzătorului să execute cel puțin cincizeci de bucăți din cel mai dur aliaj înainte de a aproba expedierea.
Concluzie
Logica dvs. de selecție rămâne remarcabil de simplă. Decizia ta este dictată în mare măsură de materia primă. Plasticul necesită o cale termică specifică. Metalul necesită o abordare complet mecanică. Standardul țintă al industriei vă ghidează, de asemenea, mâna. Conductele de transport al fluidelor necesită o clădire integrală. Asamblarea mecanică necesită absolut precizie de formare a capetelor.
Pentru următorii pași, definiți clar materialele exacte ale țevilor. Observați intervalele de grosime a peretelui pe o foaie de calcul. Stabiliți timpii de ciclu necesari pe schimb. Faceți toate acestea înainte de a emite un RFQ furnizorilor. Solicitați imediat testarea dovadă a conceptului. Cereți producătorilor potențiali să vă conducă materiile prime specifice. Observarea propriului material de formare în fabrica lor este singura modalitate de a garanta succesul.
FAQ
Î: Poate fi folosită o mașină de formare a capetelor pe țevi de plastic?
R: În general, nu. În timp ce formarea la rece funcționează pe metale ductile, materialele plastice rigide se vor crăpa sau se vor sparge sub baterii mecanice de înaltă presiune, fără o înmuiere termică precisă (care necesită echipament dedicat de clopot).
Î: Care este diferența dintre o sonerie automată și una semi-automată?
R: Mașinile automate se integrează direct într-o linie de extrudare, preluând, încălzind, clopotând și ejectând fără intervenție umană. Semiautomatul necesită ca un operator să încarce manual țevile tăiate în stațiile de încălzire și formare.
Î: Cum influențează clopotul asupra presiunii nominale a unei țevi HDPE sau CPVC?
R: Dacă este executat corect de o mașină de calitate, priza menține grosimea necesară a peretelui și integritatea structurală pentru a îndeplini cotele standard de presiune (de exemplu, clasificările SDR). Încălzirea/răcirea inferioară cauzează subțierea, creând puncte de defecțiune.
Suntem disponibili 24/7 prin fax, e-mail sau telefonic. De asemenea, puteți utiliza formularul nostru rapid de contact pentru a adresa o întrebare despre serviciile și proiectele noastre.