

Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-07-04 Oorsprong: Werf


Kapitaaltoerustingverkryging vir buis- en pypvervaardiging vereis absolute akkuraatheid. Jy benodig streng belyning tussen materiaalwetenskap, gewenste gewrigsgeometrieë en jou daaglikse produksie deurset. Die verkeerde aanpassing van masjienvermoëns met produksiebehoeftes lei gereeld tot katastrofiese gewrigsmislukking in die veld. Fasiliteite ervaar ook onaanvaarbare skroottariewe en ernstige knelpunte stroomaf wanneer die verkeerde vormingsmetodes gebruik word.
Hierdie omvattende gids breek die kritieke tegniese onderskeid tussen soktoerusting en algemene pyp-eindvormers af. Ons sal jou produksiebestuurders en verkrygingspanne help om die korrekte tegnologie doeltreffend te kortlys. Jy sal presies leer hoe om verskaffers te evalueer en hierdie stelsels in jou vloer te integreer. Deur hierdie meganiese verskille te verstaan, kan u masjinerie verseker wat perfek pas by u toepassing.
Toepassingsverdeling: Belmasjiene is doelgemaak vir termoplastiese pype (PVC, HDPE, CPVC) wat staatmaak op hitte- en vormvorming, terwyl eindvormmasjiene hoofsaaklik meganiese kouevorming vir metale (en soms rigiede polimere) gebruik.
Prosesmeganika: Belling skep 'n sok vir ineenskakelende gewrigte (vloeistofvervoer); eindvorming verander die pyp se deursnee of vorm (opvlam, kralewerk, verminder) vir meganiese samestellings of motor-/HVAC-vloeistoflyne.
Integrasie: Outomatiese belmasjiene word tipies direk stroomaf van ekstrusielyne gesinchroniseer, terwyl eindvormers dikwels in selfstandige selle of langs CNC-buigings werk.
Verkoperverkryging: Die evaluering van 'n klokmasjienvervaardiger teenoor pyp-eindvormverskaffer vereis verskillende kriteria - fokus op verhittingsuniformiteit vir eersgenoemde, en hidrouliese krag/gereedskapslytasie vir laasgenoemde.
Die keuse van die regte masjinerie begin met die begrip van fundamentele vermoëns. Elke tipe masjien teiken heeltemal verskillende fisiese beginsels en eindgebruiktoepassings.
Die plastiek pyp klokmasjien werk op streng termiese manipulasie beginsels. Jy sal gereeld hoor hoe die bedryf daarna verwys as 'n PVC pyp sok masjien . Die primêre funksie daarvan is om beheerde termiese verwarming toe te pas om die einde van 'n termoplastiese pyp te versag. Sodra die plastiek 'n buigbare toestand bereik, gebruik die masjien 'n deurn of 'n eksterne vorm. Stelsels gebruik dikwels vakuum- of drukhulp om 'n klok of sok te vorm. Algemene meetkundige profiele sluit in U-tipe, R-tipe of reghoekige voetstukke.
U gebruik hierdie masjiene hoofsaaklik om integrale lasse te skep. Hierdie gewrigte is noodsaaklik vir vloeistofvervoer-infrastruktuur. Hulle bedien loodgieter-, dreinerings-, riool- en elektriese leidingstelsels betroubaar. Die sok laat twee identiese pype toe om foutloos ineen te sluit. Hierdie koppelingsproses skakel die behoefte aan eksterne koppelings uit.
Die pyp-eindvormmasjien gebruik geweldige meganiese krag in plaas van eksterne hitte. Dit maak gebruik van hidrouliese, pneumatiese of servo-elektriese kragstelsels. Die masjien lewer hierdie krag via 'n ram, roterende gereedskap, of gesegmenteerde matryse. Hierdie gereedskap verander permanent die vorm van 'n stewige buis of pyp. Die masjien brei, verklein, opvlam, krale of verdik die pyppunte vinnig.
U gebruik gewoonlik hierdie toerusting vir meganiese samestellings. Die primêre gebruiksgevalle daarvan sluit in motoruitlaatstelsels, lugvaartvloeistoflyne, HVAC-netwerke en strukturele rame. Die gevormde punte verbind met slange, flense of enjinblokke. Hulle sluit nie tipies ineen met identiese pyplengtes soos klokkeplastiek nie.
Kenmerk |
Belling Toerusting |
Eindvormtoerusting |
|---|---|---|
Primêre materiaal |
Termoplastiek (PVC, HDPE, CPVC) |
Metale (staal, koper, aluminium) |
Vormingsbeginsel |
Termiese versagting en vormvorming |
Koue meganiese krag en matrijsdruk |
Algemene uitsette |
U-tipe voetstukke, R-tipe voetstukke |
Fakkels, krale, verkleinings, uitbreidings |
Eindgebruiktoepassing |
Ondergrondse vloeistof- en kabelvervoer |
Motor, lugvaart en struktureel |
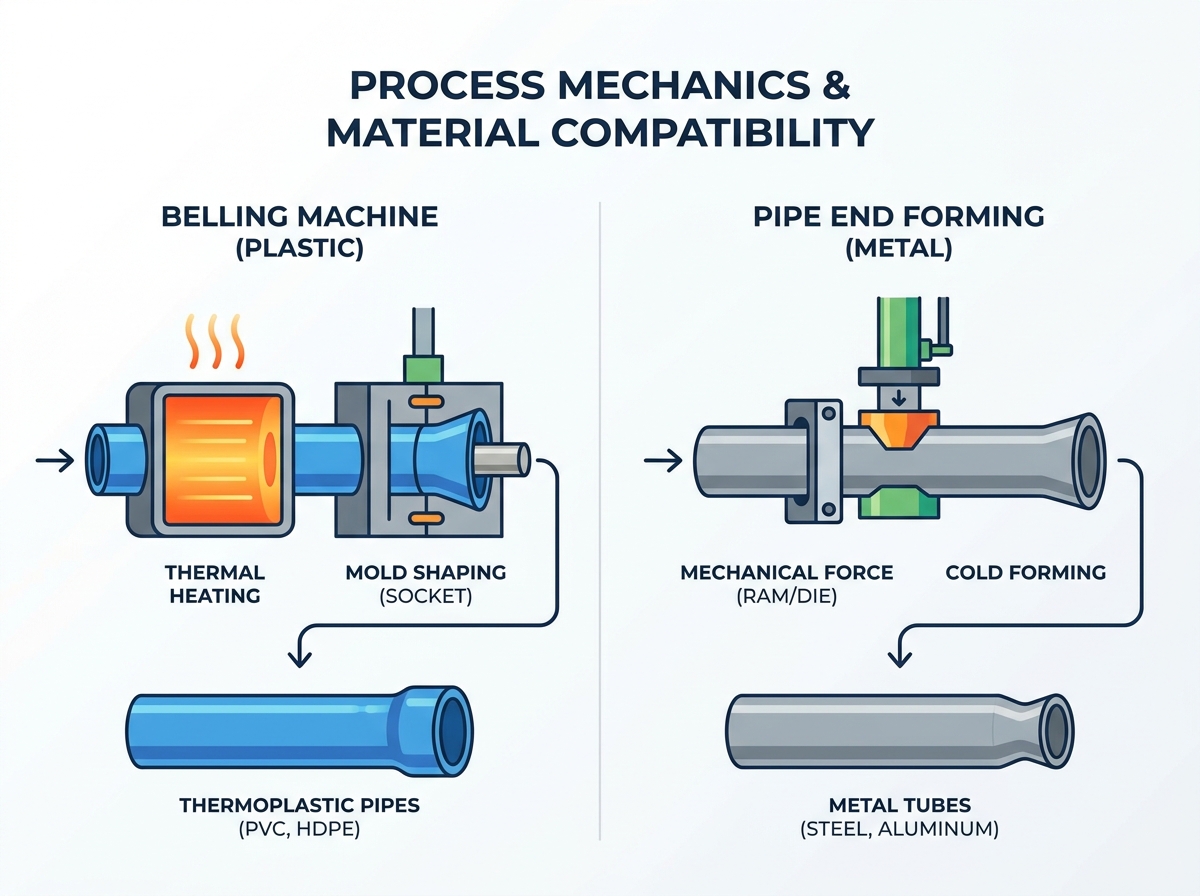
Om die interne meganika te verstaan, help jou om produksie-uitdagings te verwag. Die fisika wat hierdie twee prosesse dryf, bepaal jou vloeruitleg, operateuropleiding en onderhoudskedules.
Belling maak baie staat op die viskoelastiese eienskappe van polimere. Jy benodig hoogs presiese temperatuurbeheer om suksesvol te wees. Behoorlike verhitting verhoed materiaaldegradasie. Dit keer ook dat brosheid in die sokwande vorm. As jy 'n plastiek pyp belmasjien , eenvormige termiese verspreiding is verpligtend. Operateurs moet die glasoorgangstemperature van spesifieke polimeermengsels noukeurig monitor.
Eindvorming berus geheel en al op die rekbaarheid en vloeisterkte van metale. Jy verwerk koolstofstaal, vlekvrye staal, koper en aluminium hier. Operateurs moet meganiese muurverdunning noukeurig bereken. Hulle is ook verantwoordelik vir meganiese terugvering. Terugspring vind plaas wanneer metaal natuurlik probeer om na sy oorspronklike vorm terug te keer nadat die druk vrygestel is. Ingenieurs moet gereedskap ontwerp om die metaal effens te buig om te vergoed.
Belling masjiene gebruik gespesialiseerde verwarming oonde om die materiaal voor te berei. Hierdie oonde het dikwels infrarooi elemente of keramiekverwarmers. Maatringe gaan dan die pyp binne om die finale interne afmetings te dikteer. Vinnige verkoelingstasies gebruik verkoelde water of geforseerde lug. Hierdie verkoeling sluit die finale vorm onmiddellik. Gereedskapveranderinge behels gewoonlik die uitruil van die deur en die aanpassing van die oondtydopnemers.
Eindvormstelsels gebruik swaardiens-klemmatrywers om die materiaal vas te maak. Hulle maak staat op die vorming van stampe en hoë-wringkrag-draaikoppe. Jou instandhoudingspan moet voortdurend daarop fokus om gereedskapslytasie te minimaliseer. Jy moet ook voortdurend swaar smering bestuur. Metaal-op-metaal wrywing genereer geweldige hitte en spanning. Behoorlike olie voorkom rampspoedige mislukking van die gereedskap en onderdele.
Jy moet die siklustydbeperkings noukeurig kontrasteer. Belling deurset word streng deur verhitting en verkoeling fisika omhein. Plastiek absorbeer en stel hitte stadig vry. Jy kan nie die termiese oordrag haas sonder om die buitekant van die polimeer te verbrand nie. Eindvormende deurset word hoofsaaklik deur meganiese slagspoed beveilig. Servo-elektriese ramme beweeg ongelooflik vinnig. Onderdeelhantering-outomatisering bepaal ook die tempo hier. Metaalvormsiklusse eindig gewoonlik baie vinniger as plastiekverhittingsiklusse.
Hoe jy hierdie masjiene op jou fabrieksvloer plaas, bepaal jou algehele doeltreffendheid. Integrasiestrategieë verskil baie tussen plastiese ekstrusie- en metaalvervaardigingsomgewings.
Integrasie van 'n outomatiese belmasjien vereis 'n strategiese inlyn-uitleg. Jy ontwerp dit om naatloos stroomaf van die hoofekstruder te sinkroniseer. Dit volg tipies op a HDPE pyp ekstrusie lyn of 'n toegewyde CPVC pyp produksie lyn.
Operateurs plaas die toerusting onmiddellik na die aftrek- en planetêre snystasies. Dit vereis hoogs gesinchroniseerde PLC-kontroles. Hierdie kontroles pas presies by die hoofekstrusielynspoed. Hierdie streng sinchronisasie voorkom duur knelpunte. As die beleenheid stadiger word, moet die hele stroomop-ekstrusielyn stop. Hierdie stilstand skep massiewe afvalafval.
Die integrasie van eindvormtoerusting lyk heel anders. Jy plaas dit selde in lyn met 'n deurlopende meul. In plaas daarvan gooi jy dit dikwels in 'n toegewyde vervaardigingsel. Dit werk gewoonlik na-sny of na-buiging. Robotarms hanteer die integrasie hier baie goed. Hulle laai gesnyde buise vinnig in die vorms.
Beduidende skaalbaarheidsrisiko's bestaan egter. As u gereedskap-omskakeltye verkeerd beoordeel, kan u doeltreffendheid verwoes. Hoë-mengsel, lae-volume produksie-omgewings ly die meeste. As 'n operateur twee uur neem om metaalmatryse te verander, daal jou daaglikse uitset skerp. Jy moet klemstelsels optimaliseer vir vinnige omruiling van gereedskap.
Ekstrusievloei |
Grondstof Smelt |
→ |
Pyp Ekstrusie |
→ |
Sny |
→ |
Inlyn-sokke |
Vervaardigingsvloei |
Buis Aankoop |
→ |
Batch Sny |
→ |
CNC buiging |
→ |
Seleindvorming |
Vergelyk a belmasjienvervaardiger vs verskaffer van vorming van pyppunte vereis duidelike evalueringsrubrieke. Jy kan hulle nie volgens dieselfde ingenieurstandaarde beoordeel nie.
Verhitting akkuraatheid is jou absolute hoogste prioriteit. Soek bewyse van eenvormige verhittingstegnologie in hul portefeuljes. Dit verseker ASTM of DIN voldoen wanddikte by die sok. Ongelyke hitte skep swak plekke. Outomatisering betroubaarheid is ook van kritieke belang. Evalueer die pypuitwerp- en oordragmeganismes. Hulle moet swaar pype met groot deursnee hanteer sonder om dit te laat val of te krap.
Beste praktyk: Versoek infrarooi termiese beelding van hul verhittingsoonde. Jy wil perfek eweredige hitteverspreiding oor die pypomtrek sien.
Algemene fout: ignoreer die ontwerp van die waterverkoelingsbaadjie. Stadige afkoeling lei tot sokkrimping nadat die pyp die masjien verlaat.
Krag en afbuiging maak die meeste saak in metaalwerk. Evalueer die masjienraam se fisiese styfheid. Dit moet maksimum hidrouliese of servolading weerstaan sonder om te buig. Dit waarborg streng dimensionele toleransies op elke stuk. Beskikbaarheid van gereedskap is jou volgende groot prioriteit. Evalueer die vervaardiger se vermoë om persoonlike matrys te sny. Hulle moet vinnig pasgemaakte geometrieë verskaf. Standaard vervangingsgereedskap moet altyd in voorraad by hul fasiliteit bly.
Beste praktyk: Vra vir 'n meganiese defleksieverslag onder piektonnemaat. Soliede gietyster of swaar gelaste staalrame is verpligtend.
Algemene fout: Onderskat die klemkrag wat nodig is. Swak klampe laat die buis gly tydens ram insit, wat die deel verwoes.
Sommige aankoopreëls geld universeel. Na-verkope ondersteuning definieer jou langtermyn sukses. Gaan die beskikbaarheid van gelokaliseerde onderdele na. Vereis afstanddiagnostiese vermoëns deur moderne PLC-modules. Stel vroegtydig voorkomende onderhoudskedules vas.
Volg hierdie stappe tydens verkryging:
Oudit die verskaffer se energiedoeltreffendheidstatistieke. Vergelyk die kilowatt-uur verbruik per gevormde stuk noukeurig.
Hersien hul sagteware-koppelvlak. Maak seker dat die HMI operateurs toelaat om honderde unieke deelresepte te stoor.
Verifieer fabrieksaanvaardingstoets (FAT) protokolle. Maak seker dat hulle jou presiese materiaal sal gebruik voordat die eenheid gestuur word.
U moet aanvanklike kapitaaluitgawes teen deurlopende bedryfsuitgawes noukeurig evalueer. Om slegs vir die aankoop van die masjien te begroot, lei later tot finansiële spanning. Breek die verborge produksie-uitgawes deeglik af voordat 'n kontrak onderteken word.
Energieverbruik verskil baie tussen die tegnologieë. Verhittingsoonde trek deurlopend bestendige, hoë-amperagekrag. Isolasiekwaliteit bepaal jou maandelikse elektriese rekening hier. Omgekeerd trek hidrouliese pompe krag in skerp spykers tydens die ramslag. Servo-elektriese vormers kos aanvanklik meer, maar bespaar groot hoeveelhede elektrisiteit mettertyd.
Smering en wegdoen van koelmiddel voeg herhalende uitgawes by tot eindvorming. Jy moet gespesialiseerde tekenolies koop. Jy betaal ook om gevaarlike afval veilig weg te gooi. Die lewensduur van gereedskap beïnvloed ook u maandelikse begroting aansienlik. Metaalmatryse slyt en vereis duur herverwerking. Dorne vir plastiek hou gewoonlik baie langer as gevolg van laer wrywing.
Risikobeperking is noodsaaklik tydens die aannemingsfase. Jy moet jou produksiekwotas beskerm.
Belling-risiko's sluit inkonsekwente verkoelingsiklusse in. Dit lei direk na buite-ronde voetstukke. Buite-ronde voetstukke misluk druktoetse in die veld. Jy moet streng skrootkoerswaarborge vereis. Eis dit tydens die werfaanvaardingstoets (SAT) op u fabrieksvloer.
Eindvormende risiko's lyk heeltemal anders. Jy sal gereeld teëkom dat dit skeur en metaal skeur. Onvoldoende klemdruk veroorsaak deelgly. Materiaalvariasies van jou staalverskaffer kan ook 'n produksielopie verwoes. Jy moet materiaal streng toets. Versoek dat die verkoper ten minste vyftig stukke van jou hardste legering laat loop voordat jy die versending goedkeur.
Jou kortlyslogika bly merkwaardig eenvoudig. Jou besluit word grootliks deur jou grondstof bepaal. Plastiek benodig een spesifieke termiese pad. Metaal vereis 'n heeltemal meganiese benadering. Die teikenbedryfstandaard lei ook jou hand. Vloeistofvervoerpype vereis integrale belling. Meganiese samestelling vereis absoluut eindvormende presisie.
Vir jou volgende stappe, definieer jou presiese pypmateriaal duidelik. Let op jou muurdikte-reekse op 'n sigblad. Stel jou vereiste siklustye per skof vas. Doen dit alles voordat u 'n RFQ aan verkopers uitreik. Versoek onmiddellik 'n bewys-van-konsep-toets. Vra voornemende vervaardigers om jou spesifieke grondstowwe te bestuur. Die waarneming van jou eie materiaal wat in hul fabriek vorm, is die enigste manier om sukses te waarborg.
A: Oor die algemeen nee. Terwyl koue vorming op rekbare metale werk, sal stewige plastiek onder hoëdruk meganiese ramme kraak of breek sonder presiese termiese versagting (wat toegewyde kloktoerusting vereis).
A: Outomatiese masjiene integreer direk in 'n ekstrusielyn, haal, verhit, bel en stoot sonder menslike ingryping. Semi-outomatiese vereis dat 'n operateur gesnyde pype met die hand in die verhitting- en vormingstasies laai.
A: As dit korrek deur 'n kwaliteit masjien uitgevoer word, behou die sok die vereiste wanddikte en strukturele integriteit om aan standaard drukgraderings (bv. SDR-klassifikasies) te voldoen. Minderwaardige verhitting/verkoeling veroorsaak uitdunning, wat mislukkingspunte skep.


