

Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-07-04 Původ: místo


Nákup investičního vybavení pro výrobu trubek a trubek vyžaduje absolutní přesnost. Potřebujete přísné sladění mezi materiálovými vědami, požadovanými geometriemi spojů a vaší každodenní výrobní propustností. Nesprávné sladění schopností stroje s potřebami výroby běžně vede ke katastrofálnímu selhání spojů na poli. Zařízení se také potýkají s nepřijatelnou mírou zmetkovitosti a vážnými překážkami při používání nesprávných metod tvarování.
Tento obsáhlý průvodce rozebírá kritické technické rozdíly mezi zařízením pro hrdlování a obecnými formovači konců trubek. Pomůžeme vašim výrobním manažerům a týmům nákupu efektivně vybrat správnou technologii. Dozvíte se přesně, jak hodnotit dodavatele a integrovat tyto systémy do vaší podlahy. Pochopením těchto mechanických rozdílů můžete zajistit strojní zařízení dokonale přizpůsobené vaší aplikaci.
Rozdělení použití: Odvalovací stroje jsou účelově zkonstruované pro termoplastické trubky (PVC, HDPE, CPVC), které se spoléhají na tvarování za tepla a forem, zatímco stroje pro koncové tváření používají především mechanické tváření za studena pro kovy (a příležitostně tuhé polymery).
Mechanika procesu: Belling vytváří objímku pro zámkové spoje (transport kapaliny); tvarování konců mění průměr nebo tvar trubky (rozšíření, vroubkování, zmenšení) pro mechanické sestavy nebo vedení kapaliny pro automobily/HVAC.
Integrace: Automatické válcovací stroje jsou obvykle synchronizovány přímo za vytlačovacími linkami, zatímco koncové formovače často pracují v samostatných buňkách nebo vedle CNC ohýbaček.
Sourcing dodavatele: Hodnocení výrobce rolovacích strojů oproti dodavateli tvarování konců trubek vyžaduje různá kritéria – zaměření na rovnoměrnost ohřevu u prvního a hydraulické síly/opotřebení nástrojů u druhého.
Výběr správného stroje začíná pochopením základních schopností. Každý typ stroje se zaměřuje na zcela odlišné fyzikální principy a koncové aplikace.
Stroj na válcování plastových trubek pracuje na přísných principech tepelné manipulace. Často uslyšíte, jak to průmysl označuje jako a Stroj na hrdlo PVC trubek . Jeho primární funkcí je použití řízeného tepelného ohřevu ke změkčení konce termoplastové trubky. Jakmile plast dosáhne poddajného stavu, stroj použije trn nebo vnější formu. Systémy často využívají vakuovou nebo tlakovou pomoc k vytvoření zvonu nebo zásuvky. Mezi běžné geometrické profily patří zásuvky typu U, R nebo obdélníkové.
Tyto stroje primárně používáte pro vytváření celistvých spojů. Tyto klouby jsou životně důležité pro infrastrukturu transportu tekutin. Spolehlivě obsluhují vodovodní, kanalizační, kanalizační a elektrické rozvody. Objímka umožňuje bezchybné zapadnutí dvou stejných trubek. Tento proces blokování eliminuje potřebu externích spojek.
Stroj na tvarování konců trubek využívá obrovskou mechanickou sílu místo vnějšího tepla. Využívá hydraulické, pneumatické nebo servoelektrické systémy. Stroj dodává tuto sílu přes beran, rotační nástroje nebo segmentové matrice. Tyto nástroje trvale mění tvar tuhé trubky nebo trubky. Stroj rychle roztahuje, zmenšuje, rozšiřuje, lemuje nebo ztlušťuje konce trubek.
Toto zařízení obvykle nasazujete pro mechanické sestavy. Jeho primární případy použití zahrnují automobilové výfukové systémy, potrubí kapalin pro letectví, HVAC sítě a konstrukční rámy. Tvarované konce se připojují k hadicím, přírubám nebo blokům motoru. Obvykle se nepropojují se stejnými délkami trubek jako zvonovité plasty.
Funkce |
Belling zařízení |
Zařízení pro tvarování konců |
|---|---|---|
Primární materiál |
Termoplasty (PVC, HDPE, CPVC) |
Kovy (ocel, měď, hliník) |
Princip formování |
Tepelné změkčení a tvarování plísní |
Studená mechanická síla a lisování |
Společné výstupy |
Zásuvky typu U, zásuvky typu R |
Světlice, korálky, redukce, expanze |
Aplikace pro konečné použití |
Podzemní přeprava tekutin a kabelů |
Automobilový, letecký a konstrukční |
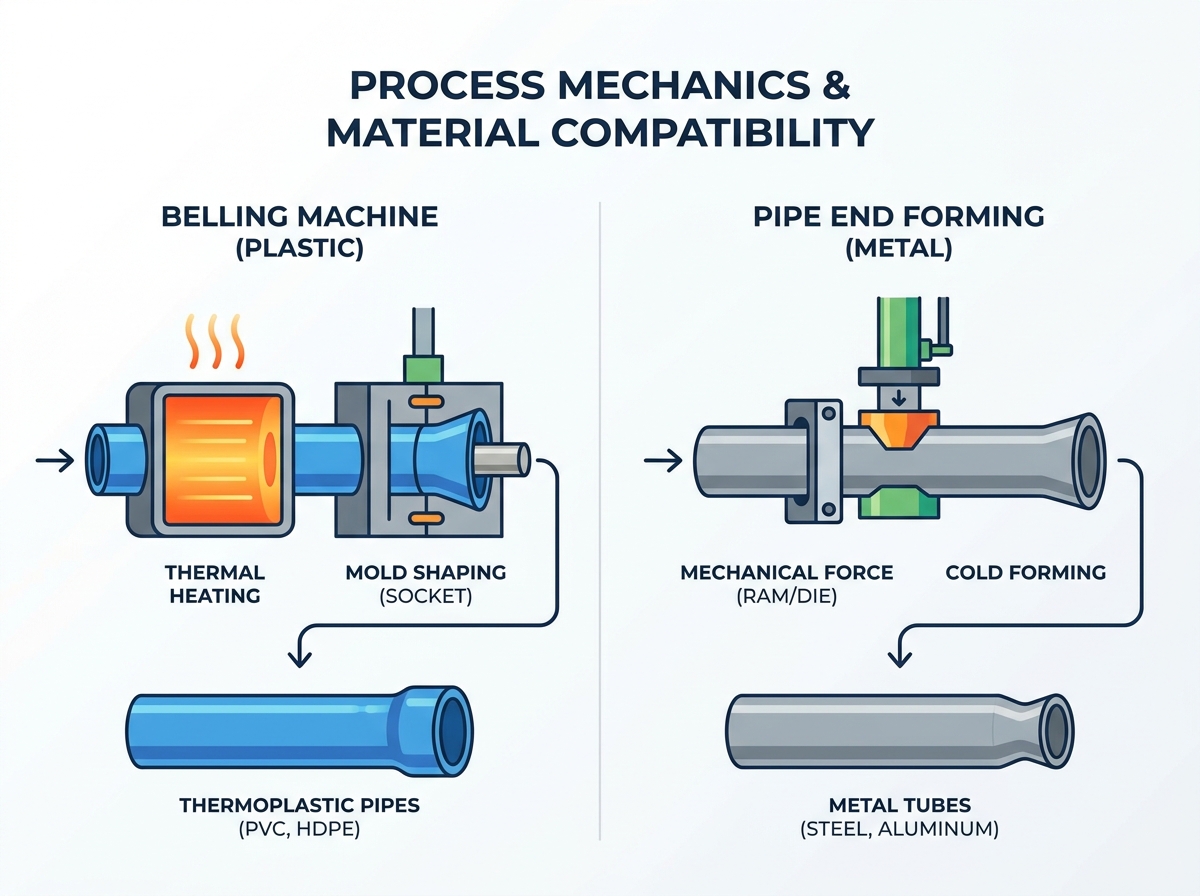
Pochopení vnitřní mechaniky vám pomůže předvídat výrobní výzvy. Fyzika, která řídí tyto dva procesy, určuje rozložení vaší podlahy, školení operátorů a plány údržby.
Belling silně spoléhá na viskoelastické vlastnosti polymerů. K úspěchu potřebujete vysoce přesnou regulaci teploty. Správné zahřívání zabraňuje degradaci materiálu. Zabraňuje také tvorbě křehkosti ve stěnách zásuvky. Pokud provozujete a stroj na tvarování plastových trubek , rovnoměrné rozložení tepla je povinné. Operátoři musí pečlivě sledovat teploty skelného přechodu konkrétních polymerních směsí.
Koncové tváření se zcela spoléhá na tažnost a mez kluzu kovů. Zde zpracováváte uhlíkovou ocel, nerezovou ocel, měď a hliník. Operátoři musí pečlivě vypočítat mechanické ztenčení stěny. Zohledňují také mechanické odpružení. K odpružení dochází, když se kov přirozeně pokusí vrátit do svého původního tvaru po uvolnění tlaku v matrici. Inženýři musí navrhnout nástroje tak, aby se kov mírně ohýbal, aby se to kompenzovalo.
Zvonovací stroje využívají k přípravě materiálu specializované ohřívací pece. Tyto pece jsou často vybaveny infračervenými prvky nebo keramickými topidly. Do trubky pak vstupují dimenzovací trny, které určují konečné vnitřní rozměry. Stanice rychlého chlazení používají chlazenou vodu nebo nucený vzduch. Toto chlazení okamžitě uzamkne konečný tvar. Změny nástrojů obvykle zahrnují výměnu trnu a seřízení časovačů trouby.
Systémy koncového tváření využívají k zajištění materiálu vysoce výkonné upínací matrice. Spoléhají na tvářecí razníky a rotační hlavy s vysokým kroutícím momentem. Váš tým údržby se musí neustále soustředit na minimalizaci opotřebení nástrojů. Také musíte neustále zvládat silné mazání. Tření kov na kov vytváří nesmírné teplo a napětí. Správné mazání zabraňuje katastrofálnímu selhání nástroje a zadření součástí.
Omezení doby cyklu musíte pečlivě porovnat. Průchodnost Bellingu je přísně řízena fyzikou vytápění a chlazení. Plasty pomalu absorbují a uvolňují teplo. Nemůžete urychlit přenos tepla, aniž byste spálili vnější povrch polymeru. Výkon tváření je řízen především rychlostí mechanického zdvihu. Servoelektrické berany se pohybují neuvěřitelně rychle. Tempo zde udává také automatika manipulace s díly. Cykly tváření kovů obvykle končí mnohem rychleji než cykly zahřívání plastu.
To, jak tyto stroje umístíte do své továrny, určuje vaši celkovou efektivitu. Integrační strategie se mezi prostředím pro vytlačování plastů a kovovýrobou výrazně liší.
Integrace an automatický rolovací stroj vyžaduje strategické inline uspořádání. Navrhnete jej tak, aby se hladce synchronizoval za hlavním extruderem. Obvykle následuje a Linka pro vytlačování trubek z HDPE nebo vyhrazená Linka na výrobu trubek CPVC.
Operátoři umístí zařízení bezprostředně za odtahovací a planetové řezací stanice. Vyžaduje vysoce synchronizované řízení PLC. Tyto ovládací prvky přesně odpovídají rychlosti hlavní vytlačovací linky. Tato přísná synchronizace zabraňuje nákladným úzkým místům. Pokud se válcovací jednotka zpomalí, musí se zastavit celá předřazená vytlačovací linka. Toto zastavení vytváří masivní odpad.
Integrace zařízení pro tvarování konců vypadá zcela jinak. Málokdy jej umístíte do řady s kontinuálním mlýnem. Místo toho jej často vložíte do vyhrazené výrobní buňky. Obvykle pracuje po řezání nebo ohýbání. Robotická ramena zde integraci zvládají velmi dobře. Rychle vkládají nařezané trubky do tvářecích nástrojů.
Existují však značná rizika škálovatelnosti. Špatné odhadnutí doby výměny nástrojů může zničit vaši efektivitu. Nejvíce trpí prostředí s velkým mixem a malým objemem výroby. Pokud operátorovi trvá výměna kovových matric dvě hodiny, váš denní výkon prudce klesne. Musíte optimalizovat upínací systémy pro rychlou výměnu nástrojů.
Vytlačovací tok |
Tavení surovin |
→ |
Vytlačování trubek |
→ |
Řezání |
→ |
Inline Socketing |
Tok výroby |
Nákup trubek |
→ |
Dávkové řezání |
→ |
CNC ohýbání |
→ |
Tvarování konce buněk |
Porovnání a Výrobce válcovacích strojů vs dodavatel tvarování konců trubek vyžaduje odlišné hodnotící rubriky. Nemůžete je posuzovat podle stejných technických norem.
Přesnost vytápění je vaší absolutně nejvyšší prioritou. Hledejte v jejich portfoliích doklady o jednotné technologii vytápění. Tím je zajištěna tloušťka stěny v hrdle v souladu s ASTM nebo DIN. Nerovnoměrné teplo vytváří slabá místa. Spolehlivost automatizace je také kritická. Posoudit mechanismy vyhazování a přesunu potrubí. Musí manipulovat s těžkými trubkami velkého průměru, aniž by je upustili nebo je poškrábali.
Osvědčený postup: Vyžádejte si infračervené tepelné zobrazování jejich topných pecí. Chcete vidět dokonale rovnoměrné rozložení tepla po obvodu potrubí.
Častá chyba: Ignorování designu pláště chlazení vodou. Pomalé chlazení vede ke smrštění hrdla poté, co trubka opustí stroj.
Síla a průhyb hrají největší roli při výrobě kovů. Vyhodnoťte fyzickou tuhost rámu stroje. Musí vydržet maximální hydraulické nebo servo zatížení bez ohýbání. To zaručuje přísné rozměrové tolerance na každém kusu. Dostupnost nástrojů je vaší další hlavní prioritou. Posuďte schopnost výrobce řezat vlastní matrice. Musí rychle poskytnout vlastní geometrie matrice. Standardní náhradní nástroje by měly vždy zůstat skladem v jejich provozovně.
Osvědčený postup: Požádejte o zprávu o mechanickém průhybu při maximální tonáži. Masivní litinové nebo těžké svařované ocelové rámy jsou povinné.
Častá chyba: Podcenění potřebné upínací síly. Slabé svorky umožňují sklouznutí trubky během vkládání pístu a zničení součásti.
Některá pravidla nákupu platí univerzálně. Poprodejní podpora definuje váš dlouhodobý úspěch. Zkontrolujte dostupnost lokalizovaných náhradních dílů. Vyžadujte možnosti vzdálené diagnostiky prostřednictvím moderních modulů PLC. Stanovte si včas plány preventivní údržby.
Při zadávání zakázek postupujte takto:
Auditujte metriky energetické účinnosti dodavatele. Porovnejte pozorně spotřebu kilowatthodin na tvarovaný kus.
Zkontrolujte jejich softwarové rozhraní. Zajistěte, aby rozhraní HMI umožnilo operátorům uložit stovky jedinečných receptur dílů.
Ověřte protokoly továrního akceptačního testování (FAT). Před odesláním jednotky se ujistěte, že zpracují vaše přesné materiály.
Musíte pečlivě zhodnotit počáteční kapitálové výdaje oproti průběžným provozním výdajům. Rozpočtování pouze na nákup stroje vede později k finanční zátěži. Před podpisem smlouvy důkladně rozeberte skryté výrobní náklady.
Spotřeba energie se mezi technologiemi výrazně liší. Ohřívací pece nepřetržitě odebírají stálý výkon o vysokém proudu. Kvalita izolace zde určuje váš měsíční účet za elektřinu. Naopak hydraulická čerpadla při zdvihu beranu přitahují výkon v ostrých špičkách. Servoelektrické formovače jsou zpočátku dražší, ale časem ušetří obrovské množství elektřiny.
Mazání a likvidace chladicí kapaliny zvyšují opakované náklady na konečné tváření. Musíte si koupit specializované kreslicí oleje. Platíte také za bezpečnou likvidaci nebezpečného odpadu. Životnost nástrojů také významně ovlivňuje váš měsíční rozpočet. Kovové formy se opotřebovávají a vyžadují nákladnou obnovu povrchu. Trny pro plasty obecně vydrží mnohem déle díky nižšímu tření.
Snížení rizik je ve fázi přijetí zásadní. Musíte chránit své výrobní kvóty.
Rizika zvonění zahrnují nekonzistentní cykly chlazení. To vede přímo k nekruhovým zásuvkám. Nekulaté zásuvky nevyhovují tlakovým zkouškám v terénu. Musíte vyžadovat přísné záruky zmetkovitosti. Vyžádejte si je během přejímacího testování na místě (SAT) ve vaší továrně.
Rizika end formování vypadají úplně jinak. Často se setkáte se zadřením a štípáním kovu. Nedostatečný upínací tlak způsobuje prokluzování součásti. Materiálové odchylky od vašeho dodavatele oceli mohou také zničit výrobní cyklus. Materiály musíte přísně testovat. Než zásilku schválíte, požádejte dodavatele, aby provozoval alespoň padesát kusů vaší nejtvrdší slitiny.
Vaše logika výběru do užšího výběru zůstává pozoruhodně přímočará. Vaše rozhodnutí je do značné míry diktováno vaší surovinou. Plast vyžaduje jednu specifickou tepelnou cestu. Kov vyžaduje zcela mechanický přístup. Cílový průmyslový standard také vede vaši ruku. Potrubí pro dopravu kapaliny vyžaduje integrální zvonování. Mechanická montáž bezpodmínečně vyžaduje přesnost koncového tváření.
Pro další kroky jasně definujte přesné materiály potrubí. Poznamenejte si rozsahy tloušťky stěny v tabulce. Stanovte si požadované doby cyklu na směnu. To vše proveďte před vystavením RFQ prodejcům. Okamžitě požádejte o testování proof-of-concept. Požádejte potenciální výrobce, aby provozovali vaše specifické suroviny. Pozorování vlastního tvarování materiálu v jejich továrně je jediný způsob, jak zaručit úspěch.
A: Obecně ne. Zatímco tváření za studena pracuje na tvárných kovech, tuhé plasty prasknou nebo se roztříští pod vysokotlakými mechanickými písty bez přesného tepelného změkčení (což vyžaduje speciální válcovací zařízení).
Odpověď: Automatické stroje se integrují přímo do vytlačovací linky, nabírají, ohřívají, zvoní a vysouvají bez lidského zásahu. Poloautomatický vyžaduje, aby operátor ručně vkládal nařezané trubky do ohřívacích a tvarovacích stanic.
Odpověď: Pokud je objímka správně provedena kvalitním strojem, zachová si požadovanou tloušťku stěny a strukturální integritu, aby vyhovovala standardním tlakům (např. klasifikace SDR). Špatné zahřívání/chlazení způsobuje ztenčení a vytváří místa selhání.


