

Прегледи: 0 Аутор: Уредник сајта Време објаве: 04.07.2026. Порекло: Сајт


Набавка капиталне опреме за производњу цеви захтева апсолутну прецизност. Потребно вам је стриктно усклађивање између науке о материјалима, жељене геометрије спојева и ваше дневне производње. Неусклађеност могућности машине са производним потребама рутински доводи до катастрофалног квара зглобова на терену. Објекти такође доживљавају неприхватљиве стопе отпада и озбиљна уска грла низводно када усвајају погрешне методе обликовања.
Овај свеобухватни водич разбија критичне техничке разлике између опреме за утичнице и општих формирача крајева цеви. Помоћи ћемо вашим менаџерима производње и тимовима за набавку да ефикасно изађу у ужи ужи избор исправне технологије. Научићете тачно како да процените добављаче и интегришете ове системе у ваш спрат. Разумевањем ових механичких разлика, можете обезбедити машинерију савршено прилагођену вашој примени.
Подела у примени: Машине за звоњење су наменски направљене за термопластичне цеви (ПВЦ, ХДПЕ, ЦПВЦ) које се ослањају на топлоту и обликовање калупа, док машине за обликовање крајева првенствено користе механичко хладно обликовање за метале (и повремено круте полимере).
Механика процеса: Беллинг ствара утичницу за међусобно блокирање спојева (транспорт течности); Обликовање краја мења пречник или облик цеви (разширивање, увијање, смањење) за механичке склопове или линије за течност за аутомобиле/ХВАЦ.
Интеграција: Аутоматске машине за звоно се обично синхронизују директно низводно од екструзионих линија, док крајњи формирачи често раде у самосталним ћелијама или поред ЦНЦ савијача.
Набавка добављача: Процена произвођача машине за звоно у односу на добављача за формирање крајева цеви захтева различите критеријуме — фокусирање на уједначеност грејања за прво, и хидрауличку силу/хабање алата за друго.
Одабир праве машинерије почиње са разумевањем основних могућности. Сваки тип машине циља на потпуно различите физичке принципе и крајње примене.
Машина за звоњење пластичних цеви ради на строгим принципима термичке манипулације. Често ћете чути да га индустрија назива а Машина за уградњу ПВЦ цеви . Његова примарна функција је примена контролисаног термичког загревања да омекша крај термопластичне цеви. Када пластика достигне савитљиво стање, машина користи трн или спољни калуп. Системи често користе помоћ при вакууму или притиску за формирање звона или утичнице. Уобичајени геометријски профили укључују У-тип, Р-тип или правоугаоне утичнице.
Ове машине првенствено користите за израду интегралних спојева. Ови спојеви су витални за инфраструктуру транспорта флуида. Они поуздано опслужују водоводне, одводне, канализационе и електричне системе. Утичница омогућава да се две идентичне цеви беспрекорно споје. Овај процес међусобног закључавања елиминише потребу за спољним спојницама.
Машина за формирање крајева цеви користи огромну механичку силу уместо спољашње топлоте. Користи хидрауличне, пнеуматске или серво-електричне системе напајања. Машина испоручује ову силу преко цилиндра, ротационих алата или сегментних калупа. Ови алати трајно мењају облик чврсте цеви или цеви. Машина се брзо шири, смањује, рашири, перле или згушњава крајеве цеви.
Ову опрему обично користите за механичке склопове. Његови примарни случајеви употребе укључују аутомобилске издувне системе, водове ваздухопловних флуида, ХВАЦ мреже и структурне оквире. Формирани крајеви се повезују са цревима, прирубницама или блоковима мотора. Обично се не спајају са идентичним дужинама цеви као што то чине пластичне масе.
Феатуре |
Беллинг Екуипмент |
Опрема за крајње обликовање |
|---|---|---|
Примари Материал |
Термопластика (ПВЦ, ХДПЕ, ЦПВЦ) |
Метали (челик, бакар, алуминијум) |
Принцип формирања |
Термичко омекшавање и обликовање калупа |
Хладна механичка сила и пресовање |
Заједнички излази |
Утичнице типа У, Р-тип утичнице |
Бактерије, перле, смањења, проширења |
Апликација за крајњу употребу |
Подземни транспорт флуида и каблова |
Аутомобилска, ваздухопловна и структурална |
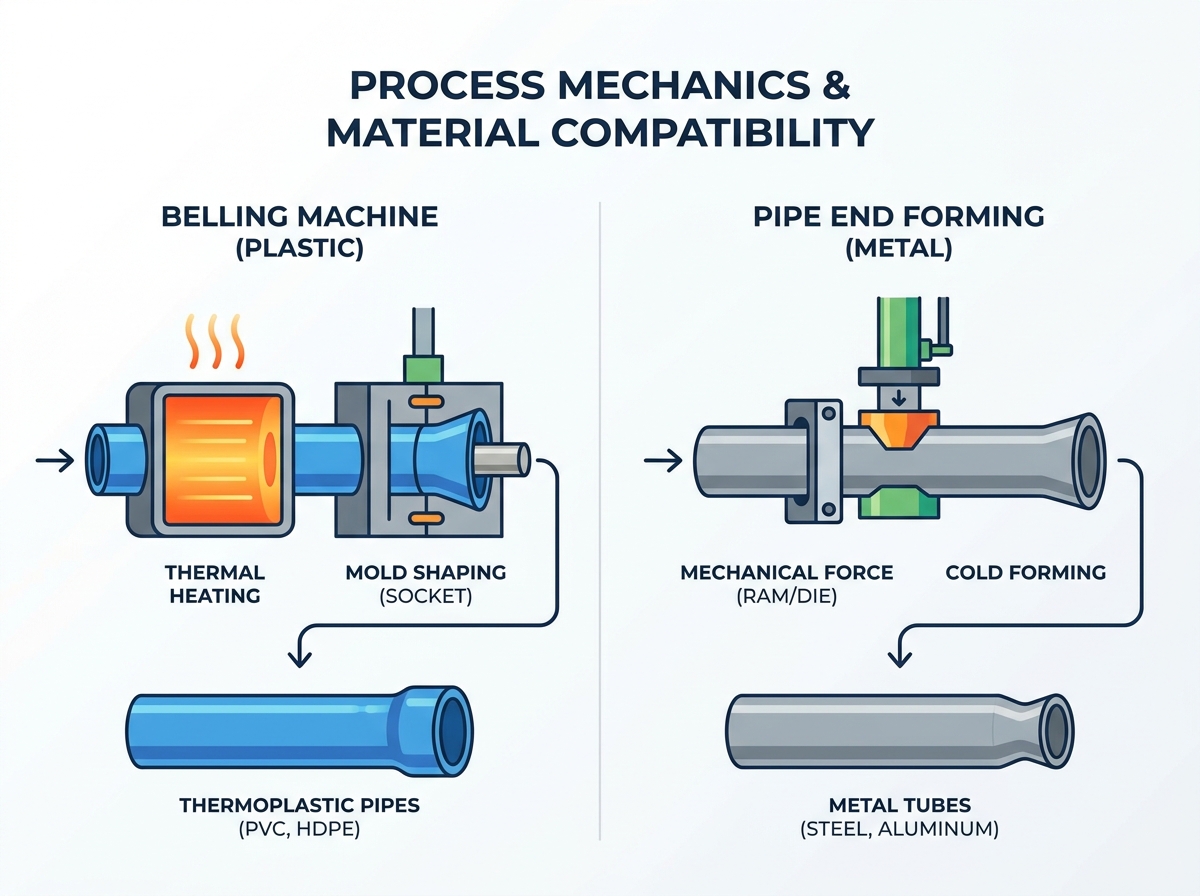
Разумевање унутрашње механике помаже вам да предвидите изазове у производњи. Физика која покреће ова два процеса диктира ваш распоред пода, обуку оператера и распоред одржавања.
Беллинг се у великој мери ослања на вискоеластична својства полимера. Да бисте успели, потребна вам је веома прецизна контрола температуре. Правилно загревање спречава деградацију материјала. Такође спречава стварање крхкости у зидовима утичнице. Ако оперишете а машина за звоњење пластичних цеви , униформна топлотна дистрибуција је обавезна. Оператери морају пажљиво да прате температуре стакластог прелаза одређених мешавина полимера.
Обликовање краја се у потпуности ослања на дуктилност и границу течења метала. Овде обрађујете угљенични челик, нерђајући челик, бакар и алуминијум. Оператери морају пажљиво израчунати механичко стањивање зидова. Они такође узимају у обзир механичко опружање. Повратак се јавља када метал природно покушава да се врати у првобитни облик након отпуштања притиска у калупу. Инжењери морају дизајнирати алате тако да мало савијају метал да би компензирали.
Машине за звоњење користе специјализоване пећи за грејање за припрему материјала. Ове пећнице често имају инфрацрвене елементе или керамичке грејаче. Трнови за димензионисање затим улазе у цев да би диктирали коначне унутрашње димензије. Станице за брзо хлађење користе охлађену воду или принудни ваздух. Ово хлађење одмах закључава коначни облик. Промене алата обично укључују замену трна и подешавање тајмера пећнице.
Системи за обликовање крајева користе чврсте стезне калупе за причвршћивање материјала. Ослањају се на ударце за формирање и ротационе главе високог обртног момента. Ваш тим за одржавање мора да се фокусира на стално минимизирање хабања алата. Такође морате стално да управљате тешким подмазивањем. Трење метала о метал ствара огромну топлоту и стрес. Правилно подмазивање спречава катастрофални квар алата и хабање делова.
Морате пажљиво да упоредите ограничења времена циклуса. Проточност звона је строго ограничена физиком грејања и хлађења. Пластика полако апсорбује и ослобађа топлоту. Не можете пожурити са топлотним преносом без сагоревања спољашњости полимера. Пропусност крајњег обликовања је ограничена првенствено механичком брзином хода. Серво-електрични овнови крећу се невероватно брзо. Аутоматизација делимичног руковања такође диктира темпо овде. Циклуси формирања метала се обично завршавају много брже од циклуса загревања пластике.
Начин на који постављате ове машине на поду ваше фабрике одређује вашу укупну ефикасност. Стратегије интеграције се увелико разликују између екструзије пластике и окружења за производњу метала.
Интегрисање ан аутоматска машина за звоно захтева стратешки инлине распоред. Дизајнирате га тако да се неприметно синхронизује низводно од главног екструдера. Обично следи а ХДПЕ линија за екструзију цеви или наменска Линија за производњу ЦПВЦ цеви.
Оператери постављају опрему одмах након извлачења и планетарних станица за сечење. Захтева високо синхронизоване ПЛЦ контроле. Ове контроле прецизно одговарају главној брзини екструзионе линије. Ова стриктна синхронизација спречава скупа уска грла. Ако јединица звона успори, цела узводна екструзиона линија мора да се заустави. Ово заустављање ствара огроман отпад.
Интеграција опреме за обликовање крајева изгледа сасвим другачије. Ретко га постављате у линију са непрекидним млином. Уместо тога, често га испуштате у наменску ћелију за производњу. Обично ради након сечења или савијања. Роботске руке овде се веома добро носе са интеграцијом. Они брзо убацују резане цеви у калупе за формирање.
Међутим, постоје значајни ризици скалабилности. Погрешна процена времена замене алата може упропастити вашу ефикасност. Највише страдају производна окружења са великим бројем мешавина и малог обима. Ако оператеру треба два сата да промени металне калупе, ваш дневни учинак нагло опада. Морате оптимизовати системе стезања за брзу замену алата.
Ектрусион Флов |
Топљење сировина |
→ |
Екструзија цеви |
→ |
Сечење |
→ |
Инлине Соцкетинг |
Фабрицатион Флов |
Куповина цеви |
→ |
Батцх Цуттинг |
→ |
ЦНЦ савијање |
→ |
Формирање краја ћелије |
Упоређујући а Произвођач машина за звоно у односу на добављач за обликовање крајева цеви захтева различите рубрике за процену. Не можете их судити по истим инжењерским стандардима.
Прецизност грејања је ваш апсолутни највећи приоритет. Потражите доказе о јединственој технологији грејања у њиховим портфељима. Ово обезбеђује АСТМ или ДИН усаглашену дебљину зида на утичници. Неуједначена топлота ствара слабе тачке. Поузданост аутоматизације је такође критична. Процените механизме за избацивање и пренос цеви. Морају да рукују тешким цевима великог пречника без испуштања или гребања.
Најбоља пракса: Затражите инфрацрвену термичку слику њихових пећница за грејање. Желите да видите савршено равномерну дистрибуцију топлоте по обиму цеви.
Уобичајена грешка: Игнорисање дизајна омотача за водено хлађење. Споро хлађење доводи до скупљања утичнице након што цев напусти машину.
Сила и отклон су најважнији у металној изради. Процените физичку крутост рама машине. Мора да издржи максимално хидраулично или серво оптерећење без савијања. Ово гарантује строге толеранције димензија на сваком комаду. Доступност алата је ваш следећи главни приоритет. Процените способност произвођача да сече прилагођене калупе. Морају брзо да обезбеде прилагођене геометрије калупа. Стандардни алат за замену увек треба да остане на залихама у њиховом објекту.
Најбоља пракса: Затражите извештај о механичком отклону под вршном тонажом. Оквири од чврстог ливеног гвожђа или тешких заварених челика су обавезни.
Уобичајена грешка: потцењивање потребне силе стезања. Слабе стезаљке омогућавају да цев клизи током уметања цилиндра, уништавајући део.
Нека правила куповине важе универзално. Подршка након продаје дефинише ваш дугорочни успех. Проверите доступност локализованих резервних делова. Захтевајте могућности даљинске дијагностике кроз модерне ПЛЦ модуле. Рано успоставите планове превентивног одржавања.
Пратите ове кораке током набавке:
Прегледајте метрику енергетске ефикасности добављача. Пажљиво упоредите потрошњу киловат-сата по формираном комаду.
Прегледајте њихов софтверски интерфејс. Уверите се да ХМИ омогућава оператерима да сачувају стотине јединствених рецепата за делове.
Проверите протоколе фабричког тестирања прихватања (ФАТ). Уверите се да ће користити ваше тачне материјале пре слања јединице.
Морате пажљиво проценити почетне капиталне трошкове у односу на текуће оперативне трошкове. Буџетирање само за куповину машина касније доводи до финансијских напора. Пре потписивања уговора темељно разбијте скривене трошкове производње.
Потрошња енергије се веома разликује између технологија. Пећнице за грејање непрекидно црпе стабилну снагу високе ампераже. Квалитет изолације овде диктира ваш месечни рачун за струју. Супротно томе, хидрауличне пумпе повлаче снагу оштрим шиљцима током хода цилиндра. Серво-електрични калупи у почетку коштају више, али временом штеде огромне количине електричне енергије.
Подмазивање и одлагање расхладне течности додатно повећавају трошкове завршног обликовања. Морате купити специјализована уља за цртање. Такође плаћате за безбедно одлагање опасног отпада. Век трајања алата такође значајно утиче на ваш месечни буџет. Металне матрице се троше и захтевају скупо обнављање површине. Трнови за пластику углавном трају много дуже због мањег трења.
Ублажавање ризика је од виталног значаја током фазе усвајања. Морате заштитити своје производне квоте.
Ризици звоњења укључују недоследне циклусе хлађења. Ово води директно до утичница изван округа. Утичнице ван круга не успевају на тестовима притиска на терену. Морате захтевати строге гаранције стопе отпада. Затражите их током тестирања прихватања локације (САТ) у вашој фабрици.
Ризици крајњег формирања изгледају потпуно другачије. Често ћете се сусрести са нагризањем и цепањем метала. Неадекватан притисак стезања узрокује клизање дела. Варијације материјала од вашег добављача челика такође могу упропастити производни циклус. Морате ригорозно тестирати материјале. Затражите од продавца најмање педесет комада ваше најтврђе легуре пре него што одобрите пошиљку.
Логика вашег ужег избора остаје изузетно јасна. Вашу одлуку у великој мери диктира ваш сирови материјал. Пластика захтева једну специфичну термичку стазу. Метал захтева потпуно механички приступ. Циљни индустријски стандард такође води вашу руку. Цевоводи за транспорт течности захтевају интегрално звоњење. Механичка монтажа апсолутно захтева прецизност обликовања краја.
За ваше следеће кораке, јасно дефинишите своје тачне материјале цеви. Забележите опсеге дебљине зида у табели. Одредите потребно време циклуса по смени. Урадите све ово пре него што продавцима издате РФК. Одмах затражите тестирање доказа о концепту. Замолите потенцијалне произвођаче да покрену ваше специфичне сировине. Посматрање сопственог материјала како се формира у њиховој фабрици је једини начин да се гарантује успех.
О: Генерално не. Док хладно обликовање ради на дуктилним металима, крута пластика ће пуцати или разбити под високим притиском механичких рамова без прецизног термичког омекшавања (што захтева наменску опрему за звоно).
О: Аутоматске машине се интегришу директно у линију за екструзију, преузимају, греју, звоне и избацују без људске интервенције. Полуаутоматски захтева од оператера да ручно убаци исечене цеви у станице за грејање и формирање.
О: Ако је правилно изведена од стране квалитетне машине, утичница одржава потребну дебљину зида и структурални интегритет како би задовољила стандардне оцене притиска (нпр. СДР класификације). Лоше грејање/хлађење изазива стањивање, стварајући тачке квара.


