

Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-07-04 Oprindelse: websted


Anskaffelse af kapitaludstyr til rør- og rørfremstilling kræver absolut præcision. Du har brug for nøje tilpasning mellem materialevidenskab, ønskede samlingsgeometrier og din daglige produktionsgennemstrømning. Fejljustering af maskinkapacitet med produktionsbehov fører rutinemæssigt til katastrofale ledfejl i marken. Faciliteter oplever også uacceptable skrotmængder og alvorlige nedstrøms flaskehalse, når de anvender de forkerte formgivningsmetoder.
Denne omfattende vejledning nedbryder de kritiske tekniske skel mellem muffeudstyr og generelle rørendeformere. Vi hjælper dine produktionsledere og indkøbsteams med at udpege den korrekte teknologi effektivt. Du lærer præcis, hvordan du evaluerer leverandører og integrerer disse systemer i dit gulv. Ved at forstå disse mekaniske forskelle kan du sikre maskiner, der passer perfekt til din applikation.
Anvendelsesopdeling: Klokkemaskiner er specialbygget til termoplastiske rør (PVC, HDPE, CPVC), der er afhængige af varme- og formformning, hvorimod slutformningsmaskiner primært bruger mekanisk koldformning af metaller (og lejlighedsvis stive polymerer).
Procesmekanik: Belling skaber en fatning til sammenlåsende samlinger (væsketransport); endeformning ændrer rørets diameter eller form (udblænding, beading, reduktion) til mekaniske samlinger eller bil-/HVAC-væskeledninger.
Integration: Automatiske klokkemaskiner synkroniseres typisk direkte nedstrøms for ekstruderingslinjer, mens endeformere ofte fungerer i selvstændige celler eller sammen med CNC-bukkere.
Leverandørindkøb: Evaluering af en klokkemaskinefabrikant i forhold til en leverandør af rørendedannelse kræver forskellige kriterier – med fokus på varmeens ensartethed for førstnævnte og hydraulisk kraft/værktøjsslid for sidstnævnte.
At vælge det rigtige maskineri begynder med at forstå grundlæggende evner. Hver maskintype er rettet mod helt forskellige fysiske principper og slutanvendelser.
Plastrørsklokkemaskinen fungerer efter strenge termiske manipulationsprincipper. Du vil ofte høre industrien omtale det som en PVC rørmuffemaskine . Dens primære funktion er at anvende kontrolleret termisk opvarmning for at blødgøre enden af et termoplastrør. Når plastikken når en bøjelig tilstand, bruger maskinen en dorn eller en ekstern form. Systemer anvender ofte vakuum- eller trykassistance til at danne en klokke eller stikkontakt. Almindelige geometriske profiler omfatter U-type, R-type eller rektangulære fatninger.
Du bruger primært disse maskiner til at skabe integrerede samlinger. Disse led er afgørende for væsketransportinfrastruktur. De betjener VVS-, dræn-, spildevands- og elektriske ledningssystemer pålideligt. Sokkelen tillader to identiske rør at gribe fejlfrit sammen. Denne sammenlåsningsproces eliminerer behovet for eksterne koblinger.
Rørendeformningsmaskinen bruger enorm mekanisk kraft i stedet for ekstern varme. Det udnytter hydrauliske, pneumatiske eller servoelektriske kraftsystemer. Maskinen leverer denne kraft via en ram, roterende værktøjer eller segmenterede matricer. Disse værktøjer ændrer permanent formen på et stift rør eller rør. Maskinen udvider, reducerer, flarer, perler eller fortykker rørenderne hurtigt.
Du bruger typisk dette udstyr til mekaniske samlinger. Dens primære anvendelsestilfælde omfatter biludstødningssystemer, flyveledninger til luftfart, HVAC-netværk og strukturelle rammer. De formede ender forbindes til slanger, flanger eller motorblokke. De griber typisk ikke sammen med identiske rørlængder, som plastik med bjælker gør.
Feature |
Belling udstyr |
Slutformningsudstyr |
|---|---|---|
Primært materiale |
Termoplast (PVC, HDPE, CPVC) |
Metaller (stål, kobber, aluminium) |
Dannende princip |
Termisk blødgøring og formning |
Kold mekanisk kraft og matricepresning |
Almindelige udgange |
U-type fatninger, R-type fatninger |
Flares, perler, reduktioner, udvidelser |
Slutbrugsapplikation |
Underjordisk væske- og kabeltransport |
Automotive, rumfart og strukturelle |
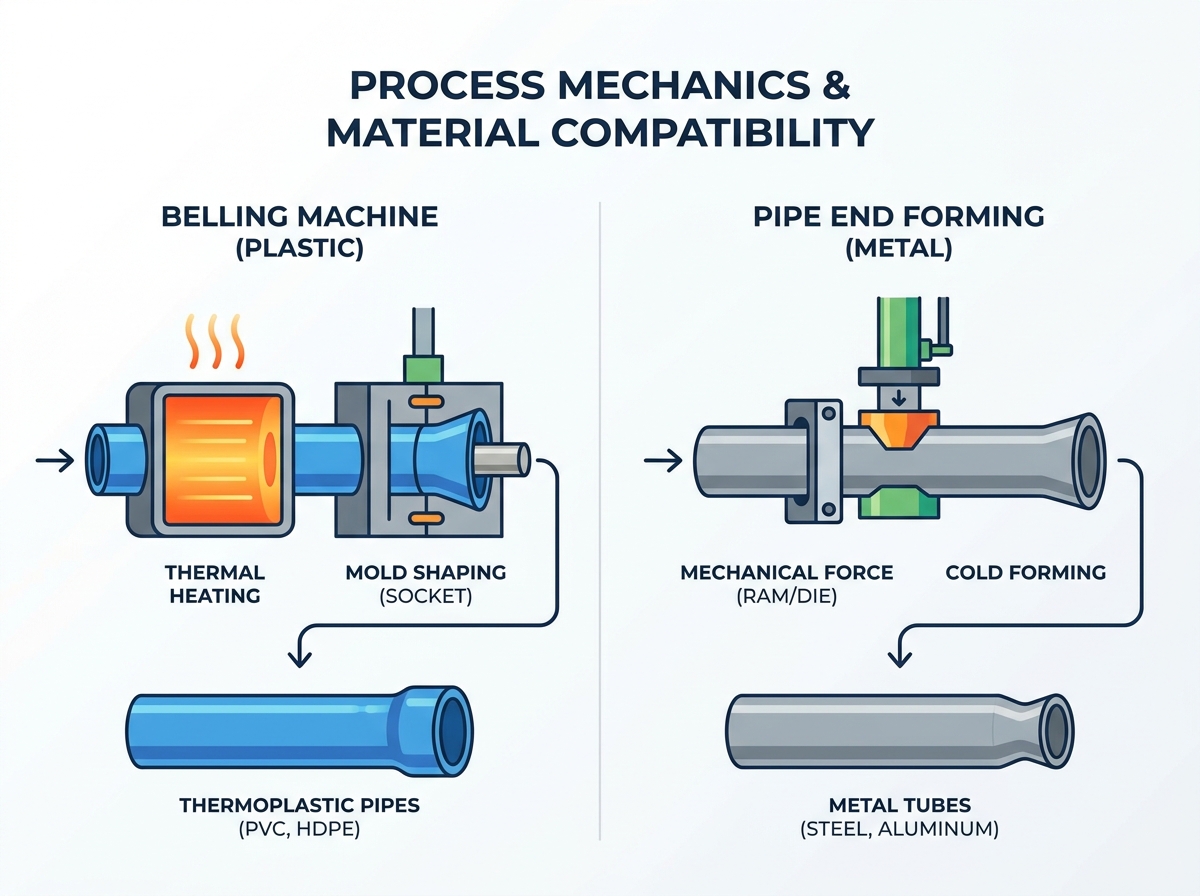
At forstå den interne mekanik hjælper dig med at forudse produktionsudfordringer. Fysikken, der driver disse to processer, dikterer dit gulvlayout, operatørtræning og vedligeholdelsesplaner.
Belling er stærkt afhængig af polymerers viskoelastiske egenskaber. Du har brug for meget præcis temperaturkontrol for at lykkes. Korrekt opvarmning forhindrer materialenedbrydning. Det forhindrer også, at der dannes skørhed i sokkelvæggene. Hvis du opererer en plastrørsklokkemaskine , ensartet termisk fordeling er obligatorisk. Operatører skal overvåge glasovergangstemperaturerne for specifikke polymerblandinger nøje.
Endedannelse afhænger udelukkende af metallers duktilitet og flydespænding. Du behandler kulstofstål, rustfrit stål, kobber og aluminium her. Operatører skal beregne mekanisk vægudtynding omhyggeligt. De tegner sig også for mekanisk tilbagespring. Tilbagespring opstår, når metal naturligt forsøger at vende tilbage til sin oprindelige form efter trykudløsninger. Ingeniører skal designe værktøj til at bøje metallet lidt for at kompensere.
Klokkemaskiner bruger specialiserede varmeovne til at forberede materialet. Disse ovne har ofte infrarøde elementer eller keramiske varmelegemer. Dimensioneringsdorne kommer derefter ind i røret for at diktere de endelige indvendige dimensioner. Hurtige kølestationer bruger afkølet vand eller tvungen luft. Denne afkøling låser den endelige form øjeblikkeligt. Værktøjsændringer involverer normalt udskiftning af dornen og justering af ovntimerne.
Endeformningssystemer anvender kraftige klemmatricer til at fastgøre materialet. De er afhængige af formende stanser og roterende hoveder med højt drejningsmoment. Dit vedligeholdelsesteam skal konstant fokusere på at minimere værktøjsslid. Du skal også håndtere tung smøring konstant. Metal-på-metal friktion genererer enorm varme og stress. Korrekt oliering forhindrer værktøjskatastrofale fejl og gnavning af dele.
Du skal kontrastere cyklustidsbegrænsningerne omhyggeligt. Klokkegennemstrømning er strengt lukket af opvarmnings- og afkølingsfysik. Plast absorberer og afgiver varme langsomt. Du kan ikke haste den termiske overførsel uden at brænde polymerens ydre. Endedannende gennemløb styres primært af mekanisk slaghastighed. Servo-elektriske cylindre bevæger sig utrolig hurtigt. Automatisering af delehåndtering dikterer også tempoet her. Metalformningscyklusser afsluttes typisk meget hurtigere end plastopvarmningscyklusser.
Hvordan du placerer disse maskiner på dit fabriksgulv bestemmer din samlede effektivitet. Integrationsstrategier er meget forskellige mellem plastekstrudering og metalfremstillingsmiljøer.
Integrering af en automatisk klokkemaskine kræver et strategisk inline-layout. Du designer den til at synkronisere problemfrit nedstrøms for hovedekstruderen. Det følger typisk en HDPE-rørekstruderingslinje eller en dedikeret CPVC rør produktionslinje.
Operatører placerer udstyret umiddelbart efter udtagnings- og planetskærestationerne. Det kræver meget synkroniserede PLC-styringer. Disse kontroller matcher hovedekstruderingslinjens hastighed præcist. Denne strenge synkronisering forhindrer dyre flaskehalse. Hvis klokkeenheden sænker farten, skal hele opstrøms ekstruderingslinjen standse. Dette stop skaber massivt skrotaffald.
Integrering af endeformningsudstyr ser helt anderledes ud. Du placerer det sjældent i linje med en kontinuerlig mølle. I stedet slipper du det ofte i en dedikeret fabrikationscelle. Det fungerer normalt efter skæring eller efterbøjning. Robotarme håndterer integrationen rigtig godt her. De læsser afskårne rør i formningsformene hurtigt.
Der er dog betydelige skalerbarhedsrisici. Fejlvurdering af værktøjsskiftetider kan ødelægge din effektivitet. Højmixede produktionsmiljøer med lav volumen lider mest. Hvis en operatør bruger to timer på at skifte metalforme, falder dit daglige output markant. Du skal optimere spændesystemer til hurtige værktøjsudskiftninger.
Ekstruderingsflow |
Råstofsmeltning |
→ |
Rørekstrudering |
→ |
Skæring |
→ |
Inline sokkel |
Fremstillingsflow |
Rør indkøb |
→ |
Batchskæring |
→ |
CNC bøjning |
→ |
Celleendedannelse |
Sammenligner en producent af klokkemaskine vs leverandør af rørendedannelse kræver særskilte evalueringsrubrikker. Du kan ikke bedømme dem efter de samme tekniske standarder.
Opvarmningspræcision er din absolut højeste prioritet. Se efter beviser for ensartet varmeteknologi i deres porteføljer. Dette sikrer ASTM eller DIN kompatibel vægtykkelse ved stikkontakten. Ujævn varme skaber svage punkter. Automatiseringens pålidelighed er også afgørende. Vurder rørudstødnings- og overførselsmekanismerne. De skal håndtere tunge rør med stor diameter uden at tabe eller ridse dem.
Bedste praksis: Anmod om infrarød termisk billeddannelse af deres varmeovne. Du vil gerne se en perfekt jævn varmefordeling over rørets omkreds.
Almindelig fejl: Ignorerer vandkølingsjakkens design. Langsom afkøling fører til muffekrympning, efter at røret forlader maskinen.
Kraft og afbøjning betyder mest i metalarbejde. Evaluer maskinrammens fysiske stivhed. Den skal modstå maksimal hydraulisk eller servobelastning uden at bøje. Dette garanterer strenge dimensionelle tolerancer på hvert stykke. Værktøjstilgængelighed er din næste hovedprioritet. Vurder producentens evne til at skære tilpassede matricer. De skal levere tilpassede formgeometrier hurtigt. Standardudskiftningsværktøj skal altid forblive på lager på deres anlæg.
Bedste praksis: Bed om en mekanisk afbøjningsrapport under spidstonnage. Massivt støbejern eller kraftige svejsede stålrammer er obligatoriske.
Almindelig fejl: Undervurderer den nødvendige klemkraft. Svage klemmer lader røret glide under indføring af ram, hvilket ødelægger delen.
Nogle købsregler gælder universelt. Eftersalgssupport definerer din langsigtede succes. Kontroller tilgængeligheden af lokale reservedele. Kræv fjerndiagnosefunktioner gennem moderne PLC-moduler. Etabler forebyggende vedligeholdelsesplaner tidligt.
Følg disse trin under indkøb:
Revidere leverandørens energieffektivitetsmålinger. Sammenlign forbruget i kilowatt-timer pr. dannet stykke nøje.
Gennemgå deres softwaregrænseflade. Sørg for, at HMI'et giver operatørerne mulighed for at gemme hundredvis af unikke opskrifter på dele.
Bekræft protokollerne til fabriksgodkendelsestest (FAT). Sørg for, at de vil køre dine nøjagtige materialer, før du sender enheden.
Du skal omhyggeligt vurdere startinvesteringer i forhold til løbende driftsudgifter. Budgettering kun til maskinkøbet fører til økonomisk belastning senere. Nedbryd de skjulte produktionsomkostninger grundigt, inden du underskriver en kontrakt.
Energiforbruget er meget forskelligt mellem teknologierne. Opvarmningsovne trækker konstant strøm med høj strømstyrke. Isoleringskvalitet dikterer din månedlige elregning her. Omvendt trækker hydrauliske pumper kraften i skarpe pigge under stødslaget. Servo-elektriske formere koster mere i starten, men sparer enorme mængder elektricitet over tid.
Smøring og bortskaffelse af kølevæske tilføjer tilbagevendende udgifter til slutformningen. Du skal købe specialiserede tegneolier. Du betaler også for at bortskaffe farligt affald på en sikker måde. Værktøjets levetid påvirker også dit månedlige budget betydeligt. Metalmatricer slides og kræver kostbar genopbygning. Dorne til plast holder generelt meget længere på grund af lavere friktion.
Risikoreduktion er afgørende i adoptionsfasen. Du skal beskytte dine produktionskvoter.
Klokkerisici omfatter inkonsistente kølecyklusser. Dette fører direkte til ud-af-runde stikkontakter. Ude af runde stikkontakter fejler tryktest i marken. Du skal kræve strenge garantier for skrottakster. Forlang disse under site accept test (SAT) på dit fabriksgulv.
Slutdannende risici ser helt anderledes ud. Du vil ofte støde på galning og metalspaltning. Utilstrækkeligt spændetryk forårsager delglidning. Materialevariationer fra din stålleverandør kan også ødelægge et produktionsforløb. Du skal teste materialer grundigt. Anmod om, at sælgeren kører mindst halvtreds stykker af din hårdeste legering, før du godkender forsendelsen.
Din shortlistingslogik forbliver bemærkelsesværdig ligetil. Din beslutning er i høj grad dikteret af dit råmateriale. Plast kræver én specifik termisk vej. Metal kræver en fuldstændig mekanisk tilgang. Målindustriens standard guider også din hånd. Væsketransportrør kræver integreret ringning. Mekanisk montering kræver absolut endeformningspræcision.
For dine næste trin skal du definere dine nøjagtige rørmaterialer klart. Bemærk dine vægtykkelsesintervaller på et regneark. Fastlæg dine nødvendige cyklustider pr. skift. Gør alt dette, før du udsteder en tilbudsanmodning til leverandører. Anmod om proof-of-concept test med det samme. Bed potentielle producenter om at køre dine specifikke råvarer. At observere dit eget materiale dannes på deres fabrik er den eneste måde at garantere succes på.
A: Generelt nej. Mens koldformning fungerer på duktile metaller, vil stiv plast revne eller splintre under mekaniske højtrykscylindre uden præcis termisk blødgøring (hvilket kræver dedikeret klokkeudstyr).
A: Automatiske maskiner integreres direkte i en ekstruderingslinje, henter, opvarmer, ringer og skubber ud uden menneskelig indgriben. Halvautomatisk kræver, at en operatør manuelt læsser afskårne rør i varme- og formningsstationerne.
A: Hvis den udføres korrekt af en kvalitetsmaskine, bevarer stikkontakten den nødvendige vægtykkelse og strukturelle integritet for at opfylde standardtrykklassificeringer (f.eks. SDR-klassifikationer). Dårlig opvarmning/køling forårsager udtynding, hvilket skaber fejlpunkter.


