

Қараулар: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-07-04 Шығу орны: Сайт


Түтіктер мен құбырларды өндіруге арналған күрделі жабдықты сатып алу абсолютті дәлдікті талап етеді. Сізге материалтану, қажетті бірлескен геометриялар және күнделікті өндіріс өнімділігі арасында қатаң сәйкестік қажет. Машиналардың мүмкіндіктерін өндірістік қажеттіліктерге сәйкес келмеуі үнемі кен орнындағы апатты қосылыстардың бұзылуына әкеледі. Нысандар сонымен қатар дұрыс емес пішіндеу әдістерін қабылдаған кезде рұқсат етілмейтін сынықтар мен төменгі ағындағы ауыр кедергілерге тап болады.
Бұл жан-жақты нұсқаулық розетка жабдығы мен жалпы құбыр ұштарын қалыптастырғыштар арасындағы маңызды техникалық айырмашылықтарды бұзады. Біз сіздің өндірістік менеджерлеріңізге және сатып алу топтарыңызға дұрыс технологияны тиімді түрде қысқаша тізімдеуге көмектесеміз. Сіз жеткізушілерді қалай бағалау керектігін және осы жүйелерді еденге біріктіруді үйренесіз. Осы механикалық айырмашылықтарды түсіну арқылы сіз қолданбаңызға толық сәйкес келетін техниканы қорғай аласыз.
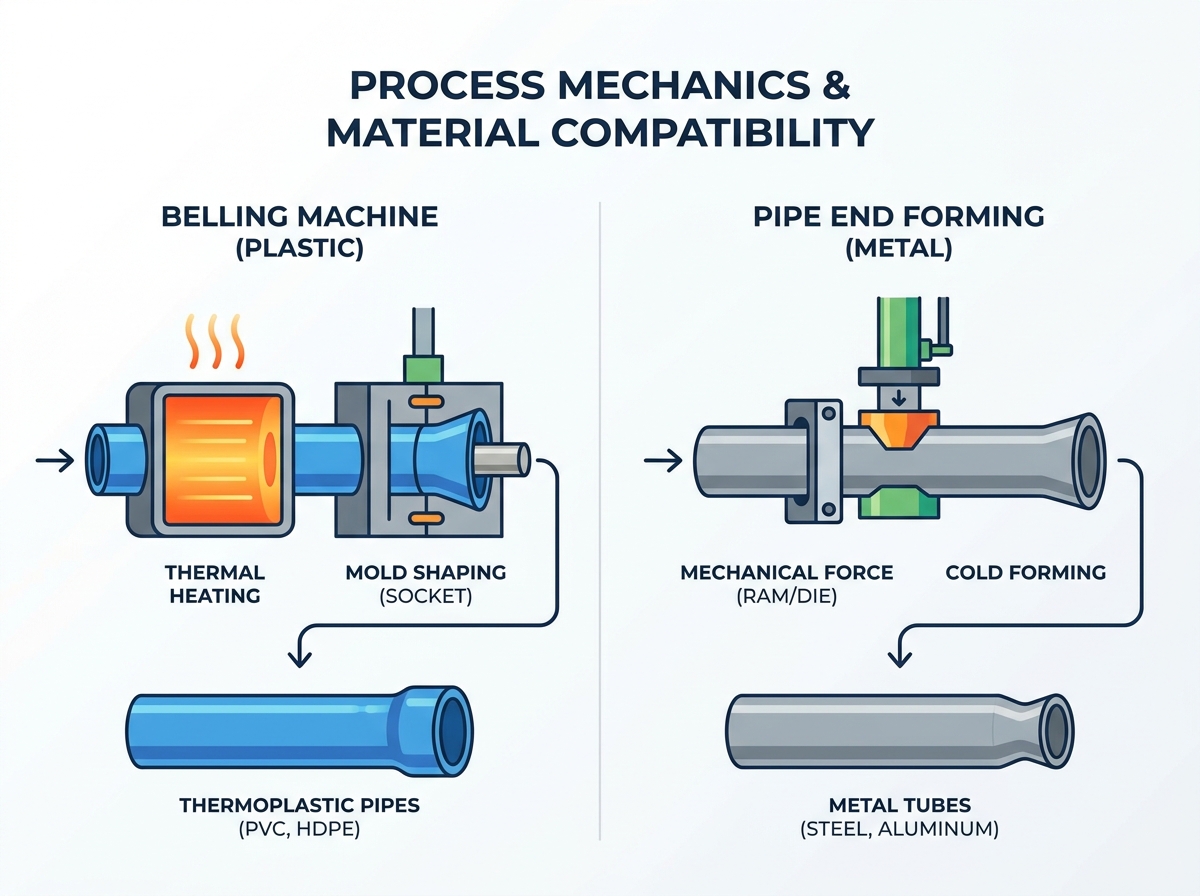
Қолдану бөліністері: Беллинг машиналары термопластикалық құбырларға (ПВХ, HDPE, CPVC) жылу мен қалыпты пішіндеуге негізделген арнайы жасалған, ал түпкілікті қалыптау машиналары негізінен металдар (және кейде қатты полимерлер) үшін механикалық салқын қалыптауды пайдаланады.
Процесс механикасы: Беллинг түйіспелерді біріктіру үшін розетка жасайды (сұйықтықты тасымалдау); ұшты қалыптау механикалық жинақтар немесе автомобиль/HVAC сұйықтық желілері үшін құбырдың диаметрін немесе пішінін өзгертеді (жану, моншақтау, азайту).
Интеграция: Автоматты кесу машиналары әдетте экструзия желілерінің тікелей төменгі ағынында синхрондалады, ал соңғы қалыптағыштар көбінесе жеке ұяшықтарда немесе CNC майыстырғыштармен бірге жұмыс істейді.
Жеткізушілер көзі: Құбырдың ұшын құрайтын жеткізушіге қарсы машина өндірушісін бағалау әртүрлі критерийлерді талап етеді - біріншісі үшін қыздыру біркелкілігіне, ал екіншісі үшін гидравликалық күш/құралдың тозуына назар аудару.
Дұрыс техниканы таңдау негізгі мүмкіндіктерді түсінуден басталады. Әрбір машина түрі мүлдем басқа физикалық принциптерге және түпкілікті пайдалану қолданбаларына бағытталған.
Пластмассадан жасалған құбырларды кесу машинасы қатаң термиялық манипуляция принциптерінде жұмыс істейді. Сіз бұл саланы жиі естисіз ПВХ құбырларын розеткаға қосу машинасы . Оның негізгі функциясы термопластикалық құбырдың ұшын жұмсарту үшін басқарылатын термиялық қыздыруды қолдану болып табылады. Пластмасса иілгіш күйге жеткеннен кейін, машина оправканы немесе сыртқы пішінді пайдаланады. Жүйелер жиі қоңырау немесе розетка жасау үшін вакуумды немесе қысымды пайдаланады. Жалпы геометриялық профильдер U-типті, R-типті немесе тікбұрышты розеткаларды қамтиды.
Сіз ең алдымен бұл машиналарды интегралды буындарды жасау үшін пайдаланасыз. Бұл қосылыстар сұйық көлік инфрақұрылымы үшін өте маңызды. Олар сантехникаға, дренажға, канализацияға және электр құбырларына сенімді қызмет көрсетеді. Розетка екі бірдей құбырды мінсіз құлыптауға мүмкіндік береді. Бұл блоктау процесі сыртқы муфталардың қажеттілігін жояды.
Құбырдың ұшын қалыптастыратын машина сыртқы жылудың орнына үлкен механикалық күшті пайдаланады. Ол гидравликалық, пневматикалық немесе сервоэлектрлік қуат жүйелерін пайдаланады. Машина бұл күшті рамка, айналмалы құралдар немесе сегменттелген матрицалар арқылы жеткізеді. Бұл құралдар қатты түтіктің немесе құбырдың пішінін біржола өзгертеді. Машина құбыр ұштарын жылдам кеңейтеді, азайтады, жарқыратады, моншақтайды немесе қалыңдатады.
Сіз бұл жабдықты әдетте механикалық жинақтар үшін қолданасыз. Оның негізгі пайдалану жағдайларына автомобильді шығару жүйелері, аэроғарыштық сұйықтық желілері, HVAC желілері және құрылымдық жақтаулар жатады. Қалыптасқан ұштар шлангтарға, фланецтерге немесе қозғалтқыш блоктарына қосылады. Олар әдетте қоңыраулы пластиктер сияқты бірдей құбыр ұзындықтарымен біріктірілмейді.
Ерекшелік |
Қоңырау жабдығы |
Аяқтау жабдығы |
|---|---|---|
Негізгі материал |
Термопластика (ПВХ, HDPE, CPVC) |
Металдар (болат, мыс, алюминий) |
Қалыптастыру принципі |
Термиялық жұмсарту және қалыпқа келтіру |
Суық механикалық күш және престеу |
Жалпы шығыстар |
U типті розеткалар, R типті розеткалар |
Алаулар, моншақтар, қысқартулар, кеңейтулер |
Соңғы пайдалану қолданбасы |
Жер асты сұйықтығы мен кабельді тасымалдау |
Автокөлік, аэроғарыштық және құрылымдық |
Ішкі механиканы түсіну өндірістік қиындықтарды болжауға көмектеседі. Осы екі процесті басқаратын физика еденнің орналасуын, операторды оқытуды және техникалық қызмет көрсету кестелерін белгілейді.
Беллинг негізінен полимерлердің тұтқыр серпімді қасиеттеріне сүйенеді. Табысты болу үшін сізге өте дәл температура бақылауы қажет. Дұрыс жылыту материалдың деградациясын болдырмайды. Ол сондай-ақ розетка қабырғаларында сынғыштықтың пайда болуын тоқтатады. Егер сіз операция жасасаңыз, а пластмассадан жасалған құбырларды кесу машинасы , біркелкі жылу бөлу міндетті болып табылады. Операторлар нақты полимер қоспаларының шыныға өту температурасын мұқият бақылауы керек.
Соңында қалыптау толығымен металдардың икемділігі мен аққыштық беріктігіне байланысты. Мұнда көміртекті болат, тот баспайтын болат, мыс және алюминий өңделеді. Операторлар қабырғаның механикалық жұқаруын мұқият есептеуі керек. Олар сондай-ақ механикалық серпілістерді есепке алады. Металл қысымды босатқаннан кейін табиғи түрде өзінің бастапқы пішініне оралуға тырысқанда серпіліс пайда болады. Инженерлер металды өте аздап иілу үшін құралдарды жобалауы керек.
Беллинг машиналары материалды дайындау үшін арнайы қыздыру пештерін пайдаланады. Бұл пештерде жиі инфрақызыл элементтер немесе керамикалық жылытқыштар бар. Өлшемді оправкалар соңғы ішкі өлшемдерді белгілеу үшін құбырға енеді. Жылдам салқындату станциялары салқындатылған суды немесе мәжбүрлі ауаны пайдаланады. Бұл салқындату соңғы пішінді бірден бекітеді. Аспаптарды өзгерту әдетте оправканы ауыстыруды және пеш таймерлерін реттеуді қамтиды.
Соңында қалыптау жүйелері материалды бекіту үшін ауыр қысқыш қалыптарды пайдаланады. Олар штамптарды қалыптастыруға және жоғары айналу моменті бар айналмалы бастарға сүйенеді. Сіздің техникалық қызмет көрсету тобыңыз үнемі құрал тозуын азайтуға назар аударуы керек. Сондай-ақ қатты майлауды үнемі басқару керек. Металлдың металға үйкелісі үлкен жылу мен кернеу тудырады. Дұрыс майлау құралдың апатты істен шығуына және бөлшектердің тозуына жол бермейді.
Цикл уақытының шектеулерін мұқият салыстыру керек. Қоңыраудың өткізу қабілеті қыздыру және салқындату физикасы арқылы қатаң бекітілген. Пластмассалар жылуды баяу сіңіреді және шығарады. Полимердің сыртқы жағын күйдірмей, термиялық тасымалдауды асықпайсыз. Соңында қалыптау өткізу қабілеті ең алдымен механикалық жүріс жылдамдығымен байланысты. Сервоэлектрлік қошқарлар керемет жылдам қозғалады. Бөлшектерді өңдеуді автоматтандыру да мұнда қарқынды талап етеді. Металл қалыптау циклдері әдетте пластикалық қыздыру циклдарына қарағанда әлдеқайда жылдам аяқталады.
Бұл машиналарды зауыт қабатында қалай орналастыратыныңыз жалпы тиімділігіңізді анықтайды. Интеграция стратегиялары пластмассадан жасалған экструзия мен металл өндіру орталары арасында айтарлықтай ерекшеленеді.
Интеграциялау а Автоматты белдеу машинасы стратегиялық кірістірілген орналасуды қажет етеді. Сіз оны негізгі экструдердің төменгі ағынында үздіксіз синхрондау үшін жобалайсыз. Ол әдетте a HDPE құбырының экструзия желісі немесе арнайы CPVC құбырларын өндіру желісі.
Операторлар жабдықты тасымалдау және планеталық кесу станцияларынан кейін бірден орналастырады. Ол жоғары синхрондалған PLC басқару элементтерін қажет етеді. Бұл басқару элементтері негізгі экструзия желісінің жылдамдығына дәл сәйкес келеді. Бұл қатаң синхрондау қымбат тұратын кедергілердің алдын алады. Егер ұрықтандыру құрылғысы баяуласа, барлық жоғары ағынды экструзия сызығы тоқтауы керек. Бұл тоқтау үлкен қалдықтарды тудырады.
Соңғы қалыптау жабдықтарын біріктіру мүлдем басқаша көрінеді. Сіз оны үзіліссіз диірменге сирек орналастырасыз. Оның орнына, сіз оны жиі арнайы өндіру ұяшығына тастайсыз. Ол әдетте кесуден кейін немесе иілуден кейін жұмыс істейді. Роботтық қолдар мұнда интеграцияны өте жақсы басқарады. Олар кесілген түтіктерді қалыптау қалыптарына тез жүктейді.
Дегенмен, ауқымдылыққа қатысты елеулі тәуекелдер бар. Құралдың ауысу уақытын дұрыс бағаламау өнімділікті бұзуы мүмкін. Ең көп араласқан, аз көлемді өндіріс орталары зардап шегеді. Оператор металл штамптарды ауыстыруға екі сағат кетсе, күнделікті өнімділік күрт төмендейді. Құралдарды жылдам ауыстыру үшін қысу жүйелерін оңтайландыру керек.
Экструзия ағыны |
Шикізатты балқыту |
→ |
Құбырды экструзия |
→ |
Кесу |
→ |
Кірістірілген розетка |
Өндіріс ағыны |
Түтік сатып алу |
→ |
Топтаманы кесу |
→ |
CNC майыстыру |
→ |
Ұяшықтың соңын қалыптастыру |
Салыстыру а Беллинг машинасының өндірушісі мен құбырдың ұшын қалыптастыратын жеткізуші нақты бағалау рубрикаларын талап етеді. Сіз оларды бірдей инженерлік стандарттар бойынша бағалай алмайсыз.
Жылыту дәлдігі сіздің абсолютті жоғары басымдылығыңыз болып табылады. Олардың портфолиоларында біркелкі жылыту технологиясының дәлелдерін іздеңіз. Бұл розеткадағы ASTM немесе DIN сәйкес қабырға қалыңдығын қамтамасыз етеді. Біркелкі емес жылу әлсіз жерлерді тудырады. Автоматтандырудың сенімділігі де маңызды. Құбырларды шығару және тасымалдау механизмдерін бағалау. Олар ауыр, үлкен диаметрлі құбырларды түсірмей немесе сызатпай өңдеуі керек.
Ең жақсы тәжірибе: қыздыру пештерінің инфрақызыл термиялық кескінін сұраңыз. Сіз құбыр бойымен жылудың біркелкі таралуын көргіңіз келеді.
Жалпы қате: суды салқындату күртеше дизайнын елемеу. Баяу салқындату құбыр машинадан шыққаннан кейін розетканың жиырылуына әкеледі.
Күш пен ауытқу металл өңдеуде ең маңызды болып табылады. Машина жақтауының физикалық қаттылығын бағалаңыз. Ол иілусіз максималды гидравликалық немесе серво жүктемеге төтеп беруі керек. Бұл әрбір бөлікте қатаң өлшемдік төзімділікке кепілдік береді. Құралдың қол жетімділігі сіздің келесі басты басымдығыңыз болып табылады. Өндірушінің тапсырыс бойынша қалыптарды кесу мүмкіндігін бағалаңыз. Олар арнайы қалып геометриясын жылдам қамтамасыз етуі керек. Стандартты ауыстыру құралдары әрқашан өз мекемесінде қоймада болуы керек.
Үздік тәжірибе: ең жоғары тоннадағы механикалық ауытқу есебін сұраңыз. Қатты шойын немесе ауыр дәнекерленген болат жақтаулар міндетті болып табылады.
Жалпы қате: қажет қысқыш күшін бағаламау. Әлсіз қысқыштар қошқарды енгізу кезінде түтіктің сырғып кетуіне жол беріп, бөлікті бұзады.
Кейбір сатып алу ережелері жалпыға бірдей қолданылады. Сатудан кейінгі қолдау сіздің ұзақ мерзімді табысыңызды анықтайды. Жергілікті қосалқы бөлшектердің бар-жоғын тексеріңіз. Заманауи PLC модульдері арқылы қашықтан диагностикалық мүмкіндіктерді талап етіңіз. Профилактикалық жөндеу кестелерін ертерек құрыңыз.
Сатып алу кезінде мына қадамдарды орындаңыз:
Жеткізушінің энергия тиімділігі көрсеткіштерін тексеріңіз. Қалыптастырылған бөлікке киловатт-сағат пайдалануды мұқият салыстырыңыз.
Олардың бағдарламалық интерфейсін қарап шығыңыз. HMI операторларға жүздеген бірегей бөлік рецептерін сақтауға мүмкіндік беретініне көз жеткізіңіз.
Зауыттық қабылдау сынағы (FAT) хаттамаларын тексеріңіз. Құрылғыны жөнелтпес бұрын олар сіздің нақты материалдарыңызды іске қосатынына көз жеткізіңіз.
Бастапқы күрделі шығындарды ағымдағы операциялық шығындарға қатысты мұқият бағалау керек. Тек машина сатып алу үшін бюджеттеу кейінірек қаржылық қиындықтарға әкеледі. Жасырын өндіріс шығындарын келісімшартқа қол қоймас бұрын мұқият бөліңіз.
Энергияны тұтыну технологиялар арасында айтарлықтай ерекшеленеді. Жылыту пештері тұрақты, жоғары ток қуатын үздіксіз алады. Оқшаулау сапасы сіздің ай сайынғы электр төлеміңізді осында анықтайды. Керісінше, гидравликалық сорғылар қошқардың соққысы кезінде қуатты күрт өсіреді. Сервоэлектрлік қалыптағыштар бастапқыда қымбатырақ, бірақ уақыт өте келе электр энергиясын көп үнемдейді.
Майлау және салқындатқыш сұйықтықты жою соңғы қалыптауға қайталанатын шығындарды қосады. Арнайы сурет майларын сатып алу керек. Сіз сондай-ақ қауіпті қалдықтарды қауіпсіз жою үшін төлейсіз. Құралдың қызмет ету мерзімі де сіздің айлық бюджетіңізге айтарлықтай әсер етеді. Металл қалыптары тозып, қымбат тұратын қайта өңдеуді қажет етеді. Пластмассаларға арналған оқпандар әдетте төмен үйкеліске байланысты әлдеқайда ұзағырақ қызмет етеді.
Қабылдау кезеңінде тәуекелді азайту өте маңызды. Өндірістік квоталарды қорғау керек.
Қоңырау қаупіне сәйкес келмейтін салқындату циклдері жатады. Бұл тікелей шеңберден тыс розеткаларға әкеледі. Дөңгелектен тыс розеткалар далада қысым сынақтарынан өтпейді. Сіз қалдықтардың бағасына қатаң кепілдіктерді талап етуіңіз керек. Бұларды зауыт қабатында сайтты қабылдау сынағы (SAT) кезінде талап етіңіз.
Соңында қалыптасу тәуекелдері мүлдем басқаша көрінеді. Сіз металдың ыдырауы мен жарылуын жиі кездестіресіз. Қысқыштың жеткіліксіз қысымы бөліктің сырғып кетуіне әкеледі. Сіздің болат жеткізушіңіздің материалдық өзгерістері де өндірісті бұзуы мүмкін. Материалдарды мұқият тексеру керек. Жеткізуді мақұлдамас бұрын жеткізушіден ең қатты қорытпаның кем дегенде елу бөлігін іске қосуды сұраңыз.
Сіздің қысқа тізім логикасы өте қарапайым болып қалады. Сіздің шешіміңіз негізінен шикізатқа байланысты. Пластмасса бір арнайы жылу жолын қажет етеді. Металл толығымен механикалық тәсілді қажет етеді. Мақсатты салалық стандарт сіздің қолыңызды да бағыттайды. Сұйықтықты тасымалдау құбырлары интегралды белдікті талап етеді. Механикалық құрастыру түпкілікті қалыптаудың дәлдігін талап етеді.
Келесі қадамдарыңыз үшін құбыр материалдарын нақты анықтаңыз. Электрондық кестеде қабырға қалыңдығы ауқымдарын ескеріңіз. Ауысымға қажетті цикл уақытын белгілеңіз. Осының барлығын жеткізушілерге RFQ бермес бұрын жасаңыз. Тез арада тұжырымдаманы дәлелдеу тестін сұраңыз. Болашақ өндірушілерден нақты шикізатты іске қосуды сұраңыз. Олардың зауытында өзіңіздің материалды қалыптастыруды бақылау - табысқа кепілдік берудің жалғыз жолы.
A: Жалпы жоқ. Суық қалыптау иілгіш металдарда жұмыс істегенде, қатты пластмассалар жоғары қысымды механикалық қошқарлардың астында дәл термиялық жұмсартусыз жарылады немесе сынады (бұл арнайы жабынды қажет етеді).
A: Автоматты машиналар адамның араласуынсыз тікелей экструзиялық желіге біріктіріліп, алу, қыздыру, белдеу және шығару. Жартылай автоматты оператордан кесілген құбырларды жылыту және қалыптау станцияларына қолмен жүктеуді талап етеді.
A: Сапалы машинамен дұрыс орындалса, розетка стандартты қысым көрсеткіштеріне (мысалы, SDR классификациялары) сәйкес келетін қабырға қалыңдығы мен құрылымдық тұтастығын сақтайды. Төмен қыздыру/салқындату жұқаруды тудырады, ақаулық нүктелерін жасайды.


