

Maoni: 0 Mwandishi: Muda wa Kuchapisha kwa Mhariri wa Tovuti: 2026-07-04 Asili: Tovuti


Ununuzi wa vifaa vya mtaji kwa utengenezaji wa bomba na bomba unahitaji usahihi kabisa. Unahitaji upatanisho madhubuti kati ya sayansi ya nyenzo, jiometri ya pamoja unayotaka, na matokeo yako ya kila siku ya uzalishaji. Kutenganisha vibaya uwezo wa mashine na mahitaji ya uzalishaji mara kwa mara husababisha kuharibika kwa viungo kwenye uwanja. Vifaa pia hupitia viwango vya chakavu visivyokubalika na vikwazo vikali vya chini wakati wa kutumia mbinu zisizo sahihi za kuunda.
Mwongozo huu wa kina unatenganisha tofauti muhimu za kiufundi kati ya vifaa vya soketi na viambatisho vya jumla vya mwisho wa bomba. Tutasaidia wasimamizi wako wa uzalishaji na timu za ununuzi kuorodhesha teknolojia sahihi kwa ustadi. Utajifunza jinsi ya kutathmini wachuuzi na kuunganisha mifumo hii kwenye sakafu yako. Kwa kuelewa tofauti hizi za kiufundi, unaweza kupata mashine zinazolingana kikamilifu na programu yako.
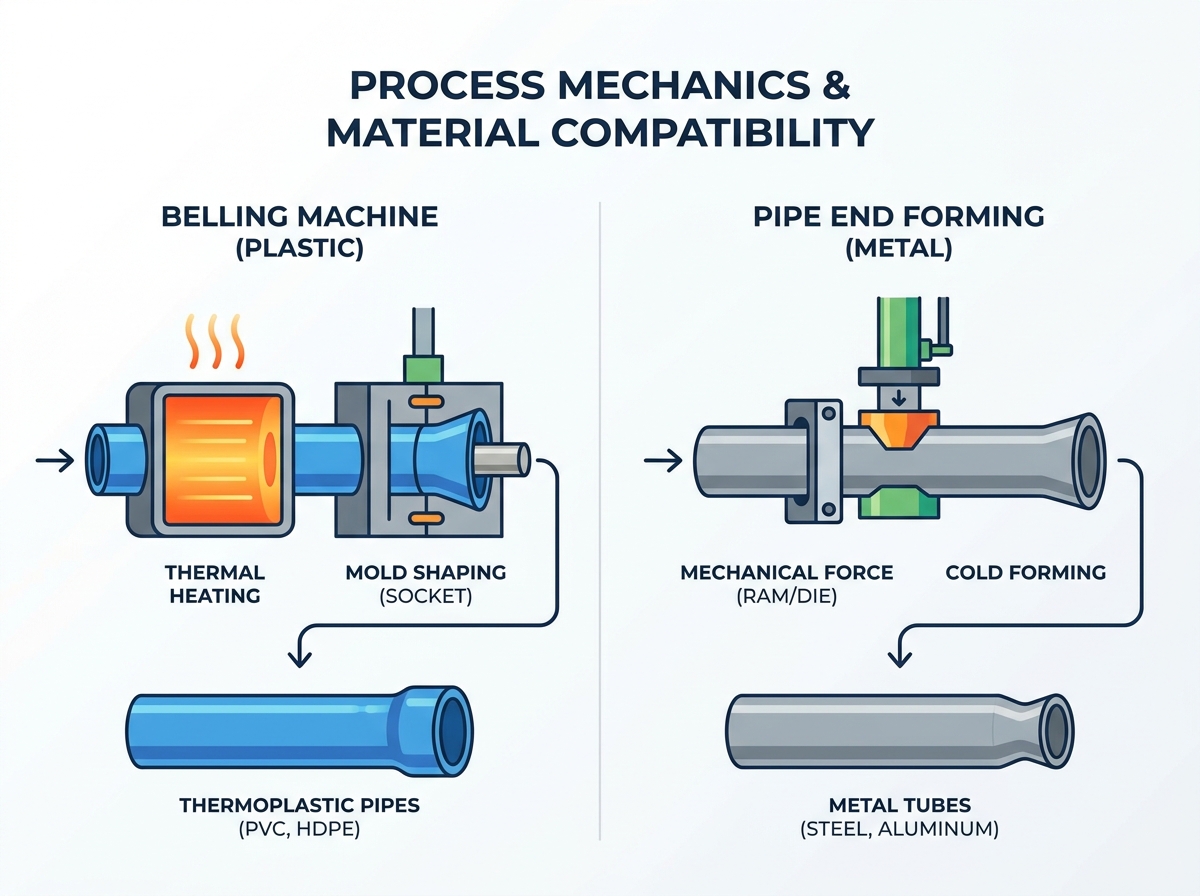
Mgawanyiko wa Utumiaji: Mashine za kupiga kengele zimeundwa kwa madhumuni ya bomba la thermoplastic (PVC, HDPE, CPVC) kutegemea joto na uundaji wa ukungu, ilhali mashine za kutengeneza mwisho hutumia uundaji baridi wa mitambo kwa metali (na mara kwa mara polima ngumu).
Mitambo ya Mchakato: Belling huunda tundu la viungo vilivyounganishwa (usafiri wa maji); uundaji wa mwisho hubadilisha kipenyo au umbo la bomba (kuwaka, upinde, kupunguza) kwa mikusanyiko ya mitambo au njia za maji za magari/HVAC.
Muunganisho: Mashine za kengele za kiotomatiki kwa kawaida husawazishwa moja kwa moja chini ya njia za uwekaji kengele, ilhali za mwisho mara nyingi hufanya kazi katika seli zinazojitegemea au kando ya vipinda vya CNC.
Upataji wa Muuzaji: Kutathmini mtengenezaji wa mashine ya kengele dhidi ya msambazaji wa kutengeneza bomba kunahitaji vigezo tofauti—kuzingatia usawa wa kupasha joto kwa ile ya awali, na uvaaji wa nguvu ya majimaji/zana kwa ya pili.
Kuchagua mashine sahihi huanza na kuelewa uwezo wa kimsingi. Kila aina ya mashine inalenga kanuni tofauti kabisa za kimwili na matumizi ya mwisho.
Mashine ya kupiga kengele ya bomba la plastiki hufanya kazi kwa kanuni kali za kudanganywa kwa mafuta. Utasikia mara kwa mara tasnia ikirejelea kama a Mashine ya soketi ya bomba la PVC . Kazi yake kuu ni kutumia upashaji joto unaodhibitiwa ili kupunguza makali ya bomba la thermoplastic. Mara tu plastiki inapofikia hali ya kutibika, mashine hutumia mandrel au mold ya nje. Mifumo mara nyingi hutumia usaidizi wa ombwe au shinikizo kuunda kengele au soketi. Profaili za kawaida za kijiometri ni pamoja na aina ya U, aina ya R, au soketi za mstatili.
Kimsingi unatumia mashine hizi kuunda viungo muhimu. Viungo hivi ni muhimu kwa miundombinu ya usafiri wa maji. Wanahudumia mabomba, mifereji ya maji, maji taka, na mifumo ya mfereji wa umeme kwa uhakika. Tundu huruhusu mabomba mawili yanayofanana kuingiliana bila makosa. Utaratibu huu wa kuingiliana huondoa haja ya kuunganisha nje.
Mashine ya kuunda mwisho wa bomba hutumia nguvu kubwa ya mitambo badala ya joto la nje. Inatumia mifumo ya nguvu ya majimaji, nyumatiki, au servo-umeme. Mashine hutoa nguvu hii kupitia kondoo dume, zana za mzunguko, au sehemu za kufa. Zana hizi hubadilisha kabisa sura ya bomba au bomba ngumu. Mashine hupanua, hupunguza, kuwaka, shanga, au kuimarisha bomba huisha haraka.
Kwa kawaida unatumia kifaa hiki kwa mikusanyiko ya mitambo. Kesi zake za msingi za utumiaji ni pamoja na mifumo ya moshi wa magari, laini za maji ya angani, mitandao ya HVAC na fremu za miundo. Ncha zilizoundwa huunganishwa na hoses, flanges, au vitalu vya injini. Kwa kawaida hazifungamani kwa urefu wa bomba kama vile plastiki zenye kengele hufanya.
Kipengele |
Vifaa vya Kengele |
Maliza Vifaa vya Kutengeneza |
|---|---|---|
Nyenzo za Msingi |
Thermoplastics (PVC, HDPE, CPVC) |
Vyuma (Chuma, Shaba, Alumini) |
Kanuni ya Kuunda |
Kupunguza joto na kuunda mold |
Baridi mitambo nguvu na kufa kubwa |
Matokeo ya Kawaida |
Soketi za aina ya U, soketi za aina ya R |
Flares, shanga, kupunguzwa, upanuzi |
Mwisho wa Matumizi ya Maombi |
Usafiri wa maji chini ya ardhi na kebo |
Magari, anga, na miundo |
Kuelewa ufundi wa ndani hukusaidia kutarajia changamoto za uzalishaji. Fizikia inayoendesha michakato hii miwili inaamuru mpangilio wako wa sakafu, mafunzo ya waendeshaji, na ratiba za matengenezo.
Kupiga kengele hutegemea sana sifa za viscoelastic za polima. Unahitaji udhibiti sahihi wa halijoto ili kufanikiwa. Inapokanzwa vizuri huzuia uharibifu wa nyenzo. Pia huzuia brittleness kutoka kwenye kuta za tundu. Ikiwa unaendesha a mashine ya kengele ya bomba la plastiki , usambazaji wa mafuta sawa ni lazima. Waendeshaji lazima wafuatilie halijoto ya mpito ya glasi ya michanganyiko mahususi ya polima kwa karibu.
Uundaji wa mwisho unategemea kabisa ductility na nguvu ya mavuno ya metali. Unachakata chuma cha kaboni, chuma cha pua, shaba na alumini hapa. Waendeshaji lazima wahesabu upunguzaji wa ukuta wa mitambo kwa uangalifu. Pia wanahesabu springback ya mitambo. Springback hutokea wakati chuma hujaribu kawaida kurudi kwenye umbo lake la asili baada ya kutolewa kwa shinikizo la kufa. Wahandisi lazima watengeneze zana za kupinda zaidi chuma kidogo ili kufidia.
Mashine za kupiga kengele hutumia oveni maalum za kupokanzwa ili kuandaa nyenzo. Tanuri hizi mara nyingi zina vipengele vya infrared au hita za kauri. Ukubwa wa mandrels kisha ingiza bomba ili kuamuru vipimo vya mwisho vya ndani. Vituo vya kupozea kwa haraka hutumia maji baridi au hewa ya kulazimishwa. Ubaridi huu hufunga umbo la mwisho papo hapo. Mabadiliko ya zana kawaida hujumuisha kubadilishana mandrel na kurekebisha vipima muda vya oveni.
Mifumo ya uundaji wa mwisho hutumia vifaa vizito vya kubana ili kulinda nyenzo. Wanategemea kutengeneza ngumi na vichwa vya rotary vya juu-torque. Timu yako ya urekebishaji lazima izingatie kupunguza uvaaji wa zana kila mara. Pia unapaswa kusimamia lubrication nzito daima. Msuguano wa chuma-juu-chuma huzalisha joto na dhiki kubwa. Upakaji mafuta sahihi huzuia kutofaulu kwa chombo na sehemu ya uchungu.
Lazima utofautishe vikwazo vya muda wa mzunguko kwa uangalifu. Uingizaji wa kengele huzuiliwa kabisa na fizikia ya kupokanzwa na kupoeza. Plastiki inachukua na kutolewa joto polepole. Huwezi kuharakisha uhamishaji wa mafuta bila kuchoma nje ya polima. Mwisho wa kuunda matokeo huwekwa lango kimsingi na kasi ya kiharusi ya mitambo. Kondoo waume wa servo-umeme wanasonga haraka sana. Otomatiki ya kushughulikia sehemu pia inaamuru kasi hapa. Mizunguko ya kutengeneza chuma kawaida huisha haraka zaidi kuliko mizunguko ya kupokanzwa ya plastiki.
Jinsi unavyoweka mashine hizi kwenye sakafu ya kiwanda chako huamua ufanisi wako wa jumla. Mikakati ya ujumuishaji inatofautiana sana kati ya uchimbaji wa plastiki na mazingira ya utengenezaji wa chuma.
Kuunganisha na mashine ya kengele kiotomatiki inahitaji mpangilio wa kimkakati wa ndani. Unaiunda ili kusawazisha bila mshono chini ya mtoaji mkuu. Kwa kawaida hufuata a Mstari wa extrusion wa bomba la HDPE au wakfu Mstari wa uzalishaji wa bomba la CPVC.
Waendeshaji huweka vifaa mara baada ya kuvuta na vituo vya kukata sayari. Inahitaji vidhibiti vya PLC vilivyosawazishwa sana. Vidhibiti hivi vinalingana na kasi kuu ya mstari wa extrusion kwa usahihi. Usawazishaji huu mkali huzuia vikwazo vya gharama kubwa. Kitengo cha kengele kikipungua, laini nzima ya upanuzi wa mto lazima isimame. Kusimamishwa huku kunaleta takataka kubwa.
Kuunganisha vifaa vya kutengeneza mwisho inaonekana tofauti kabisa. Mara chache huiweka kulingana na kinu kinachoendelea. Badala yake, mara nyingi huiweka kwenye seli maalum ya uundaji. Kawaida hufanya kazi baada ya kukata au kuinama. Mikono ya roboti inashughulikia ujumuishaji vizuri sana hapa. Wao hupakia zilizopo zilizokatwa ndani ya kutengeneza hufa haraka.
Walakini, kuna hatari kubwa za kuongezeka. Kuamua vibaya nyakati za kubadilisha zana kunaweza kuharibu ufanisi wako. Mchanganyiko wa juu, mazingira ya uzalishaji wa kiwango cha chini huteseka zaidi. Ikiwa opereta atachukua saa mbili kubadilisha chuma kikifa, pato lako la kila siku hupungua sana. Lazima uboreshe mifumo ya kubana kwa ubadilishanaji wa haraka wa zana.
Mtiririko wa Extrusion |
Kuyeyuka kwa Malighafi |
→ |
Uchimbaji wa bomba |
→ |
Kukata |
→ |
Soketi ya ndani |
Mtiririko wa Utengenezaji |
Ununuzi wa bomba |
→ |
Kukata Kundi |
→ |
Kukunja kwa CNC |
→ |
Uundaji wa Mwisho wa Kiini |
Kulinganisha a mtengenezaji wa mashine ya kengele dhidi ya mtoaji anayeunda mwisho wa bomba anadai rubriki tofauti za tathmini. Huwezi kuwahukumu kwa viwango sawa vya uhandisi.
Usahihi wa kuongeza joto ndio kipaumbele chako cha juu kabisa. Tafuta ushahidi wa teknolojia ya kupokanzwa sare katika portfolio zao. Hii inahakikisha unene wa ukuta unaoendana na ASTM au DIN kwenye tundu. Joto lisilo sawa hutengeneza matangazo dhaifu. Kuegemea kwa kiotomatiki pia ni muhimu. Tathmini uondoaji wa bomba na taratibu za uhamisho. Lazima zishughulikie mabomba mazito yenye kipenyo kikubwa bila kuangusha au kukwaruza.
Mbinu Bora: Omba taswira ya joto ya infrared ya oveni zao za kupasha joto. Unataka kuona usambazaji kamili wa joto kwenye mduara wa bomba.
Makosa ya Kawaida: Kupuuza muundo wa koti ya kupoeza maji. Kupoa polepole husababisha kupungua kwa tundu baada ya bomba kuacha mashine.
Nguvu na ukengeushi ndio jambo kuu katika kazi ya chuma. Tathmini uthabiti wa sura ya mashine. Inapaswa kuhimili kiwango cha juu cha majimaji au mzigo wa servo bila kuinama. Hii inahakikisha uvumilivu mkali wa dimensional kwa kila kipande. Upatikanaji wa zana ni kipaumbele chako kinachofuata. Tathmini uwezo wa mtengenezaji wa kukata vitambaa maalum. Ni lazima watoe jiometri maalum kwa haraka. Vifaa vya kawaida vya uingizwaji vinapaswa kubaki kwenye duka lao kila wakati.
Mbinu Bora: Uliza ripoti ya mkengeuko wa kimitambo chini ya kiwango cha juu cha tani. Imara ya chuma cha kutupwa au fremu za chuma zenye svetsade ni za lazima.
Kosa la Kawaida: Kudharau nguvu ya kubana inayohitajika. Vibano dhaifu huruhusu bomba kuteleza wakati wa kuingizwa kwa kondoo, na kuharibu sehemu.
Baadhi ya sheria za ununuzi hutumika ulimwenguni kote. Usaidizi wa baada ya mauzo hufafanua mafanikio yako ya muda mrefu. Angalia upatikanaji wa vipuri vilivyojanibishwa. Omba uwezo wa utambuzi wa mbali kupitia moduli za kisasa za PLC. Weka ratiba za matengenezo ya kuzuia mapema.
Fuata hatua hizi wakati wa ununuzi:
Kagua vipimo vya ufanisi wa nishati ya muuzaji. Linganisha matumizi ya saa ya kilowati kwa kila kipande kilichoundwa kwa karibu.
Kagua kiolesura chao cha programu. Hakikisha HMI inaruhusu waendeshaji kuhifadhi mamia ya mapishi ya sehemu ya kipekee.
Thibitisha itifaki za majaribio ya kukubalika kiwandani (FAT). Hakikisha watatumia nyenzo zako kamili kabla ya kusafirisha kitengo.
Lazima utathmini matumizi ya awali ya mtaji dhidi ya gharama zinazoendelea za uendeshaji kwa uangalifu. Bajeti ya ununuzi wa mashine pekee husababisha matatizo ya kifedha baadaye. Tambua gharama zilizofichwa za uzalishaji kabla ya kusaini mkataba.
Matumizi ya nishati hutofautiana sana kati ya teknolojia. Tanuri za kupasha joto huchota nguvu thabiti na za hali ya juu mfululizo. Ubora wa insulation huamuru bili yako ya kila mwezi ya umeme hapa. Kinyume chake, pampu za majimaji huvuta nguvu katika spikes kali wakati wa kiharusi cha kondoo. Vifaa vya zamani vya umeme vya servo hugharimu zaidi mwanzoni lakini huokoa kiwango kikubwa cha umeme kwa wakati.
Kulainishia na utupaji wa vipozezi huongeza gharama za mara kwa mara ili kumaliza uundaji. Lazima ununue mafuta maalum ya kuchora. Pia unalipa ili kutupa taka hatarishi kwa usalama. Muda wa matumizi ya zana pia huathiri bajeti yako ya kila mwezi kwa kiasi kikubwa. Metal dies huchakaa na huhitaji uwekaji upya wa gharama kubwa. Mandrels kwa plastiki kwa ujumla hudumu kwa muda mrefu kwa sababu ya msuguano wa chini.
Kupunguza hatari ni muhimu wakati wa awamu ya kupitishwa. Ni lazima ulinde viwango vyako vya uzalishaji.
Hatari za kupiga kengele ni pamoja na mizunguko ya kupoeza isiyolingana. Hii inaongoza moja kwa moja kwa soketi za nje ya pande zote. Soketi za nje ya pande zote hushindwa majaribio ya shinikizo kwenye uwanja. Lazima uhitaji dhamana kali ya kiwango cha chakavu. Zihitaji wakati wa jaribio la kukubalika kwa tovuti (SAT) kwenye sakafu ya kiwanda chako.
Kukomesha kuunda hatari kuangalia tofauti kabisa. Utakutana na uchungu na mgawanyiko wa chuma mara kwa mara. Shinikizo duni la kubana husababisha sehemu kuteleza. Tofauti za nyenzo kutoka kwa mtoa huduma wako wa chuma pia zinaweza kuharibu uendeshaji wa uzalishaji. Lazima ujaribu nyenzo kwa ukali. Omba mchuuzi atumie angalau vipande hamsini vya aloi yako ngumu zaidi kabla ya kuidhinisha usafirishaji.
Mantiki yako ya orodha fupi inasalia kuwa moja kwa moja. Uamuzi wako kwa kiasi kikubwa unategemea malighafi yako. Plastiki inahitaji njia moja maalum ya mafuta. Metal inahitaji mbinu ya mitambo kabisa. Kiwango cha sekta inayolengwa pia huongoza mkono wako. Usambazaji wa mabomba ya majimaji hudai kengele muhimu. Mkutano wa mitambo unahitaji kabisa usahihi wa kuunda mwisho.
Kwa hatua zako zinazofuata, fafanua nyenzo zako za bomba kwa uwazi. Kumbuka safu za unene wa ukuta wako kwenye lahajedwali. Weka muda unaohitajika wa mzunguko kwa kila zamu. Fanya haya yote kabla ya kutoa RFQ kwa wachuuzi. Omba upimaji wa uthibitisho wa dhana mara moja. Waulize watengenezaji watarajiwa kuendesha malighafi yako mahususi. Kuangalia nyenzo zako mwenyewe zikiunda kwenye kiwanda chao ndio njia pekee ya kuhakikisha mafanikio.
J: Kwa ujumla hapana. Wakati uundaji baridi hufanya kazi kwenye metali za ductile, plastiki ngumu itapasuka au kupasuka chini ya kondoo dume wa mitambo yenye shinikizo kubwa bila kulainisha mafuta kwa usahihi (ambayo inahitaji vifaa maalum vya kupiga kengele).
J: Mashine za kiotomatiki huunganishwa moja kwa moja kwenye laini ya kutolea nje, kuleta, kupasha joto, kupiga kengele, na kutoa bila kuingilia kati kwa binadamu. Semi-otomatiki inahitaji mendeshaji kupakia kwa mikono mabomba yaliyokatwa kwenye vituo vya kupokanzwa na kutengeneza.
J: Ikitekelezwa ipasavyo na mashine ya ubora, soketi hudumisha unene wa ukuta unaohitajika na uadilifu wa muundo ili kukidhi viwango vya kawaida vya shinikizo (kwa mfano, uainishaji wa SDR). Inapokanzwa / baridi ya chini husababisha kukonda, na kuunda pointi za kushindwa.


