

Ogledi: 0 Avtor: Urednik mesta Čas objave: 2026-07-04 Izvor: Spletno mesto


Nabava kapitalske opreme za proizvodnjo cevi zahteva absolutno natančnost. Potrebujete natančno usklajenost med znanostjo o materialih, želeno geometrijo spojev in dnevnim obsegom proizvodnje. Neusklajenost zmogljivosti stroja s proizvodnimi potrebami redno vodi do katastrofalne okvare spoja na terenu. Obrati se prav tako soočajo z nesprejemljivimi stopnjami odpadkov in resnimi ozkimi grli na koncu proizvodne verige, ko sprejmejo napačne metode oblikovanja.
Ta izčrpen vodnik razčlenjuje kritične tehnične razlike med opremo za napenjanje in splošnimi oblikovalniki koncev cevi. Vašim vodjem proizvodnje in ekipam za nabavo bomo pomagali pri učinkoviti izbiri pravilne tehnologije. Naučili se boste, kako natančno oceniti prodajalce in te sisteme integrirati v svoja tla. Z razumevanjem teh mehanskih razlik lahko zagotovite stroje, ki se popolnoma ujemajo z vašo aplikacijo.
Razdelitev uporabe: Stroji za zvonjenje so namensko izdelani za termoplastične cevi (PVC, HDPE, CPVC), ki temeljijo na toploti in oblikovanju kalupov, medtem ko stroji za oblikovanje koncev uporabljajo predvsem mehansko hladno oblikovanje za kovine (in občasno toge polimere).
Procesna mehanika: Belling ustvari vtičnico za prepletene spoje (prenos tekočine); oblikovanje koncev spremeni premer ali obliko cevi (širkanje, robovi, redukcija) za mehanske sklope ali tekočinske linije za avtomobile/HVAC.
Integracija: avtomatski stroji za zvonjenje so običajno sinhronizirani neposredno za ekstruzijskimi linijami, medtem ko končni oblikovalniki pogosto delujejo v samostojnih celicah ali poleg CNC-krivilcev.
Izbira dobavitelja: Ocenjevanje proizvajalca strojev za zvonjenje v primerjavi z dobaviteljem za oblikovanje koncev cevi zahteva različna merila – osredotočanje na enakomernost ogrevanja za prvega in hidravlično silo/obrabo orodja za drugega.
Izbira pravega stroja se začne z razumevanjem temeljnih zmogljivosti. Vsaka vrsta stroja cilja na popolnoma drugačna fizična načela in aplikacije za končno uporabo.
Stroj za stiskanje plastičnih cevi deluje po strogih načelih toplotne manipulacije. Pogosto boste slišali, da ga industrija imenuje a Stroj za vstavljanje PVC cevi . Njegova primarna funkcija je uporaba nadzorovanega toplotnega segrevanja za mehčanje konca termoplastične cevi. Ko plastika doseže upogljivo stanje, stroj uporabi trn ali zunanji kalup. Sistemi pogosto uporabljajo vakuum ali tlačno pomoč, da oblikujejo zvonec ali vtičnico. Pogosti geometrijski profili vključujejo U-tip, R-tip ali pravokotne vtičnice.
Te stroje uporabljate predvsem za ustvarjanje integralnih spojev. Ti spoji so bistveni za infrastrukturo za transport tekočin. Zanesljivo služijo vodovodnim, drenažnim, kanalizacijskim in električnim instalacijskim sistemom. Vtičnica omogoča brezhibno spajanje dveh enakih cevi. Ta postopek zaklepanja odpravlja potrebo po zunanjih sklopkah.
Stroj za oblikovanje koncev cevi uporablja ogromno mehansko silo namesto zunanje toplote. Uporablja hidravlične, pnevmatske ali servo-električne sisteme. Stroj zagotavlja to silo prek bata, rotacijskih orodij ali segmentiranih matric. Ta orodja trajno spremenijo obliko toge cevi ali cevi. Stroj hitro razširi, zmanjša, razširi, zvije ali zgosti konce cevi.
To opremo običajno namestite za mehanske sklope. Njegovi primarni primeri uporabe vključujejo avtomobilske izpušne sisteme, vesoljske tekočinske linije, omrežja HVAC in strukturne okvirje. Oblikovani konci so povezani s cevmi, prirobnicami ali bloki motorja. Običajno se ne povezujejo z enakimi dolžinami cevi, kot to počnejo zvončaste plastike.
Funkcija |
Oprema za zvonjenje |
Oprema za oblikovanje koncev |
|---|---|---|
Primarni material |
Termoplasti (PVC, HDPE, CPVC) |
Kovine (jeklo, baker, aluminij) |
Načelo oblikovanja |
Toplotno mehčanje in oblikovanje kalupov |
Hladna mehanska sila in stiskanje matrice |
Skupni izhodi |
Vtičnice tipa U, vtičnice tipa R |
Razsvetljave, kroglice, pomanjšanja, razširitve |
Aplikacija za končno uporabo |
Podzemni transport tekočin in žičnice |
Avtomobilska, vesoljska in strukturna industrija |
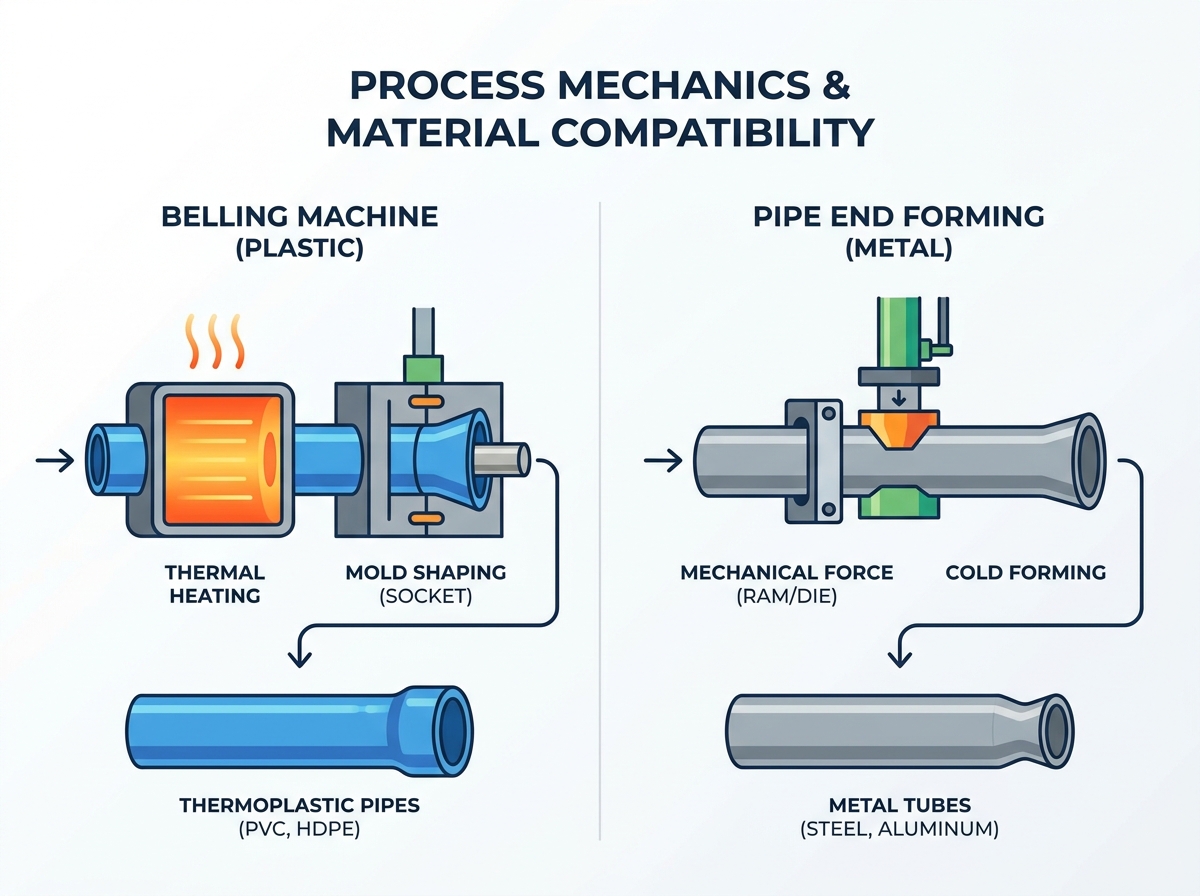
Razumevanje notranje mehanike vam pomaga predvideti proizvodne izzive. Fizika, ki poganja ta dva procesa, narekuje vašo postavitev tal, usposabljanje operaterjev in urnike vzdrževanja.
Belling se močno opira na viskoelastične lastnosti polimerov. Za uspeh potrebujete zelo natančen nadzor temperature. Pravilno segrevanje preprečuje degradacijo materiala. Prav tako preprečuje nastajanje krhkosti v stenah vtičnic. Če operirate a stroj za brušenje plastičnih cevi , obvezna je enakomerna porazdelitev toplote. Operaterji morajo pozorno spremljati temperature posteklenitve specifičnih polimernih mešanic.
Oblikovanje koncev je v celoti odvisno od duktilnosti in meje tečenja kovin. Tukaj obdelujete ogljikovo jeklo, nerjavno jeklo, baker in aluminij. Upravljavci morajo natančno izračunati mehansko tanjšanje sten. Upoštevajo tudi mehansko vzmetenje. Do vzmetenja pride, ko se kovina naravno poskuša vrniti v svojo prvotno obliko, potem ko tlak popusti. Inženirji morajo oblikovati orodje, ki bo kovino rahlo upognilo, da bi nadomestilo.
Stroji za zvonjenje za pripravo materiala uporabljajo specializirane ogrevalne peči. Te pečice imajo pogosto infrardeče elemente ali keramične grelnike. Nato v cev vstopijo trni za dimenzioniranje, ki narekujejo končne notranje mere. Postaje za hitro hlajenje uporabljajo ohlajeno vodo ali prisilni zrak. To hlajenje takoj zaklene končno obliko. Spremembe orodja običajno vključujejo zamenjavo trna in prilagajanje časovnikov pečice.
Sistemi za oblikovanje koncev uporabljajo za pritrditev materiala močne vpenjalne matrice. Zanašajo se na preoblikovalne udarce in rotacijske glave z visokim navorom. Vaša vzdrževalna ekipa se mora nenehno osredotočati na zmanjšanje obrabe orodja. Prav tako morate stalno upravljati z močnim mazanjem. Trenje kovine na kovino ustvarja ogromno toploto in stres. Pravilno mazanje prepreči katastrofalno okvaro orodja in raztrganje delov.
Omejitve časa cikla morate natančno primerjati. Prepustnost zvonjenja je strogo omejena s fiziko ogrevanja in hlajenja. Plastika počasi absorbira in oddaja toploto. Ne morete hiteti s toplotnim prenosom, ne da bi zažgali zunanjost polimera. Pretok končnega oblikovanja je omejen predvsem s hitrostjo mehanskega giba. Servoelektrični ovni se premikajo neverjetno hitro. Avtomatizacija obdelave delov tudi tukaj narekuje tempo. Cikli oblikovanja kovin se običajno končajo veliko hitreje kot cikli segrevanja plastike.
Način namestitve teh strojev v tovarni določa vašo splošno učinkovitost. Integracijske strategije se močno razlikujejo med okolji ekstrudiranja plastike in okolji izdelave kovin.
Vključevanje an avtomatski stroj za zvonjenje zahteva strateško vgrajeno postavitev. Oblikujete ga tako, da se neopazno sinhronizira za glavnim ekstruderjem. Običajno sledi a Linija za ekstruzijo cevi HDPE ali namenska Linija za proizvodnjo cevi CPVC.
Operaterji postavijo opremo takoj za postajami za izvlečno in planetno rezanje. Zahteva visoko sinhronizirane kontrole PLC. Te kontrole se natančno ujemajo s hitrostjo glavne ekstruzijske linije. Ta stroga sinhronizacija preprečuje draga ozka grla. Če se zvončasta enota upočasni, se mora celotna gorvodna ekstruzijska linija ustaviti. Ta zaustavitev ustvarja ogromne količine odpadkov.
Integracija opreme za oblikovanje koncev izgleda precej drugače. Redko ga postavite v linijo z neprekinjenim mlinom. Namesto tega ga pogosto vržete v namensko proizvodno celico. Običajno deluje naknadno rezanje ali naknadno upogibanje. Robotske roke tukaj zelo dobro obvladajo integracijo. Narezane cevi hitro naložijo v kalupe za oblikovanje.
Vendar pa obstajajo znatna tveganja glede razširljivosti. Napačna ocena časov menjave orodja lahko uniči vašo učinkovitost. Najbolj so prizadeta produkcijska okolja z veliko mešanico in majhnimi količinami. Če operater potrebuje dve uri, da zamenja kovinske matrice, vaša dnevna proizvodnja močno pade. Optimizirati morate vpenjalne sisteme za hitro menjavo orodja.
Ekstruzijski tok |
Taljenje surovin |
→ |
Ekstrudiranje cevi |
→ |
Rezanje |
→ |
Inline Socketing |
Tok izdelave |
Nakup cevi |
→ |
Serijsko rezanje |
→ |
CNC krivljenje |
→ |
Oblikovanje konca celice |
Primerjava a proizvajalec strojev za zvonjenje v primerjavi z dobaviteljem za oblikovanje koncev cevi zahteva različne rubrike ocenjevanja. Ne morete jih soditi po enakih inženirskih standardih.
Natančnost ogrevanja je vaša največja prioriteta. V njihovih portfeljih poiščite dokaze o enotni tehnologiji ogrevanja. To zagotavlja debelino stene vtičnice v skladu z ASTM ali DIN. Neenakomerna toplota ustvarja šibke točke. Kritičnega pomena je tudi zanesljivost avtomatizacije. Ocenite mehanizme za izmet in prenos cevi. Ravnati morajo s težkimi cevmi velikega premera, ne da bi jih spustili ali opraskali.
Najboljša praksa: Zahtevajte infrardeče toplotne slike njihovih ogrevalnih pečic. Želite videti popolnoma enakomerno porazdelitev toplote po obodu cevi.
Pogosta napaka: Ignoriranje zasnove plašča za vodno hlajenje. Počasno ohlajanje vodi do krčenja nastavka, potem ko cev zapusti stroj.
Sila in upogib sta najbolj pomembna pri kovinskih delih. Ocenite fizično togost okvirja stroja. Prenesti mora največjo hidravlično ali servo obremenitev brez upogibanja. To zagotavlja stroge tolerance dimenzij na vsakem kosu. Razpoložljivost orodja je vaša naslednja glavna prioriteta. Ocenite sposobnost proizvajalca za rezanje matric po meri. Hitro morajo zagotoviti prilagojene geometrije matrice. Standardno nadomestno orodje mora vedno ostati na zalogi v njihovem obratu.
Najboljša praksa: Zahtevajte poročilo o mehanski deformaciji pod največjo tonažo. Obvezni so trdni litoželezni ali težki varjeni jekleni okvirji.
Pogosta napaka: podcenjevanje potrebne vpenjalne sile. Šibke objemke pustijo, da cev zdrsne med vstavljanjem bata in uniči del.
Nekatera pravila nakupa veljajo univerzalno. Poprodajna podpora določa vaš dolgoročni uspeh. Preverite razpoložljivost lokaliziranih rezervnih delov. Zahtevajte zmožnosti oddaljene diagnostike prek sodobnih modulov PLC. Zgodaj določite urnike preventivnega vzdrževanja.
Med nabavo sledite tem korakom:
Preglejte meritve energetske učinkovitosti prodajalca. Natančno primerjajte porabo kilovatnih ur na oblikovan kos.
Preglejte njihov programski vmesnik. Zagotovite, da HMI operaterjem omogoča shranjevanje na stotine edinstvenih receptov delov.
Preverite protokole tovarniškega sprejemnega testiranja (FAT). Prepričajte se, da bodo uporabili točno vaše materiale, preden pošljete enoto.
Začetne kapitalske izdatke morate natančno oceniti glede na tekoče operativne stroške. Načrtovanje samo za nakup stroja pozneje povzroči finančno obremenitev. Pred podpisom pogodbe temeljito razčlenite skrite proizvodne stroške.
Poraba energije se med tehnologijami močno razlikuje. Pečice za ogrevanje neprekinjeno črpajo enakomerno moč z visoko amperažo. Kakovost izolacije tukaj narekuje vaš mesečni račun za elektriko. Nasprotno pa hidravlične črpalke vlečejo moč v ostrih konicah med gibom bata. Servo-električni oblikovalniki so na začetku dražji, vendar sčasoma prihranijo ogromne količine električne energije.
Mazanje in odstranjevanje hladilne tekočine povzročata ponavljajoče se stroške oblikovanju koncev. Kupiti morate specializirana olja za risanje. Plačate tudi za varno odlaganje nevarnih odpadkov. Življenjska doba orodja prav tako pomembno vpliva na vaš mesečni proračun. Kovinske matrice se obrabijo in zahtevajo drago preplastitev. Trni za plastiko na splošno trajajo veliko dlje zaradi manjšega trenja.
Zmanjšanje tveganja je ključnega pomena v fazi sprejemanja. Zaščititi morate svoje proizvodne kvote.
Tveganja zvonjenja vključujejo nedosledne cikle hlajenja. To vodi neposredno do izven okroglih vtičnic. Neokrogle vtičnice niso opravile tlačnih preizkusov na terenu. Zahtevati morate stroga jamstva za stopnjo odpadkov. Zahtevajte jih med sprejemnim testiranjem (SAT) v vaši tovarni.
Tveganja oblikovanja koncev izgledajo popolnoma drugače. Pogosto se boste srečali z ugrizi in cepljenjem kovine. Neustrezen pritisk vpenjanja povzroči zdrs dela. Variacije materiala vašega dobavitelja jekla lahko tudi uničijo proizvodnjo. Materiale morate strogo testirati. Preden odobrite pošiljko, zahtevajte od prodajalca vsaj petdeset kosov vaše najtrše zlitine.
Vaša logika ožjega izbora ostaja neverjetno preprosta. Vašo odločitev v veliki meri narekuje vaša surovina. Plastika zahteva eno specifično toplotno pot. Kovina zahteva povsem mehanski pristop. Ciljni industrijski standard vas prav tako vodi. Cevovodi za transport tekočin zahtevajo integrirano zvonjenje. Mehanska montaža absolutno zahteva natančnost oblikovanja koncev.
Za naslednje korake jasno določite natančne materiale cevi. Zabeležite razpone debeline stene v preglednici. Določite zahtevane čase ciklov na izmeno. Vse to naredite, preden prodajalcem izdate RFQ. Takoj zahtevajte testiranje dokaza koncepta. Prosite bodoče proizvajalce, naj uporabljajo vaše posebne surovine. Opazovanje lastnega oblikovanja materiala v njihovi tovarni je edini način za zagotovitev uspeha.
O: Na splošno ne. Medtem ko hladno oblikovanje deluje na nodularnih kovinah, bo toga plastika počila ali se zdrobila pod visokotlačnimi mehanskimi valji brez natančnega toplotnega mehčanja (za kar je potrebna posebna oprema za zvonjenje).
O: Avtomatski stroji se integrirajo neposredno v ekstruzijsko linijo, prinašajo, segrevajo, zvonijo in izvržejo brez človeškega posredovanja. Polavtomatsko zahteva, da operater ročno naloži rezane cevi v postajo za ogrevanje in oblikovanje.
O: Če je vtičnica pravilno izdelana s kakovostnim strojem, ohranja zahtevano debelino stene in strukturno celovitost, da ustreza standardnim nazivnim tlakom (npr. klasifikaciji SDR). Slabše ogrevanje/hlajenje povzroča tanjšanje, kar ustvarja točke okvare.


