

दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-07-04 उत्पत्ति: साइट


ट्यूब और पाइप निर्माण के लिए पूंजीगत उपकरण खरीद के लिए पूर्ण सटीकता की आवश्यकता होती है। आपको भौतिक विज्ञान, वांछित संयुक्त ज्यामिति और आपके दैनिक उत्पादन थ्रूपुट के बीच सख्त संरेखण की आवश्यकता है। उत्पादन आवश्यकताओं के साथ मशीन की क्षमताओं को गलत तरीके से संरेखित करने से नियमित रूप से क्षेत्र में विनाशकारी संयुक्त विफलता होती है। गलत आकार देने के तरीकों को अपनाने पर सुविधाओं को अस्वीकार्य स्क्रैप दरों और गंभीर डाउनस्ट्रीम बाधाओं का भी अनुभव होता है।
यह व्यापक मार्गदर्शिका सॉकेटिंग उपकरण और सामान्य पाइप एंड फॉर्मर्स के बीच महत्वपूर्ण तकनीकी अंतर को तोड़ती है। हम आपके उत्पादन प्रबंधकों और खरीद टीमों को सही तकनीक को कुशलतापूर्वक चुनने में मदद करेंगे। आप सीखेंगे कि विक्रेताओं का मूल्यांकन कैसे करें और इन प्रणालियों को अपनी मंजिल में कैसे एकीकृत करें। इन यांत्रिक अंतरों को समझकर, आप अपने एप्लिकेशन से पूरी तरह मेल खाने वाली मशीनरी सुरक्षित कर सकते हैं।
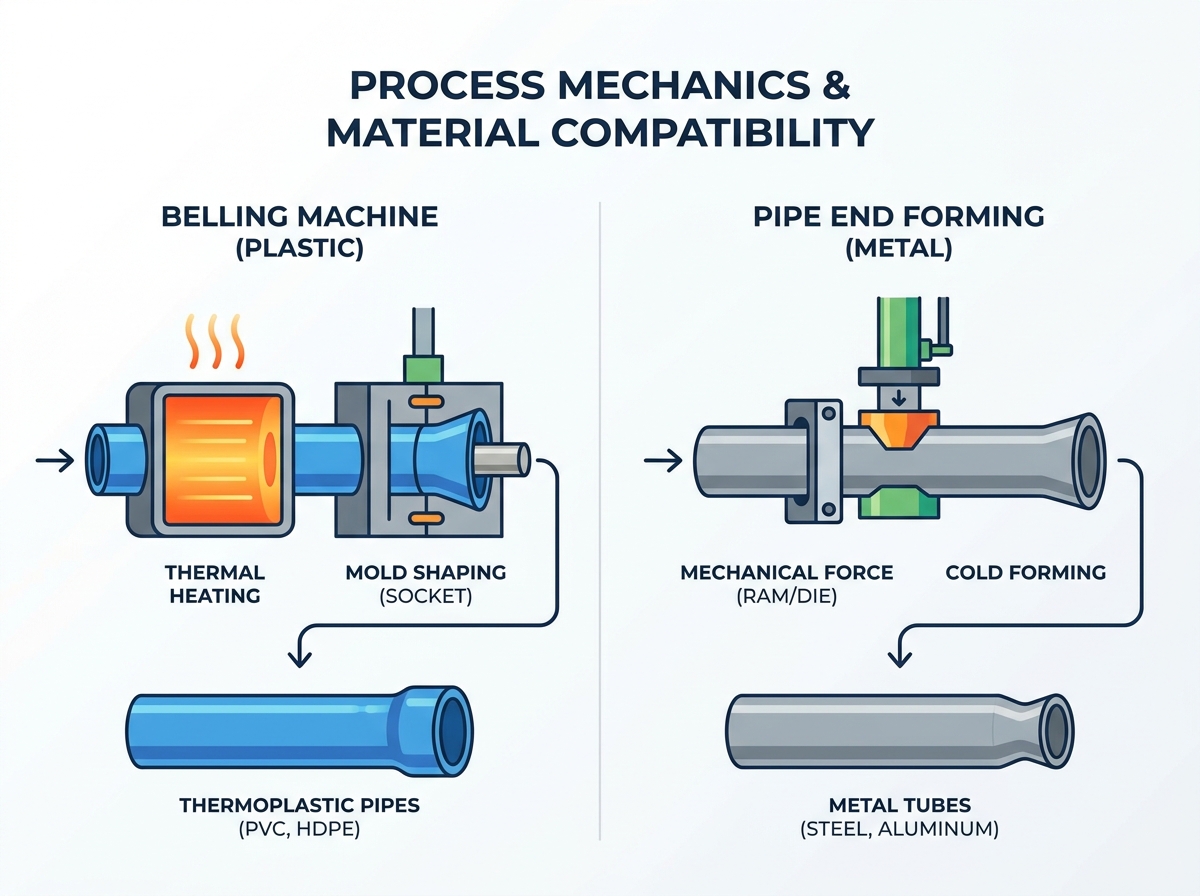
एप्लिकेशन डिवाइड: बेलिंग मशीनें थर्मोप्लास्टिक पाइप (पीवीसी, एचडीपीई, सीपीवीसी) के लिए बनाई जाती हैं, जो गर्मी और मोल्ड को आकार देने पर निर्भर करती हैं, जबकि अंत बनाने वाली मशीनें मुख्य रूप से धातुओं (और कभी-कभी कठोर पॉलिमर) के लिए यांत्रिक कोल्ड-फॉर्मिंग का उपयोग करती हैं।
प्रक्रिया यांत्रिकी: बेलिंग इंटरलॉकिंग जोड़ों (द्रव परिवहन) के लिए एक सॉकेट बनाता है; एंड फॉर्मिंग मैकेनिकल असेंबलियों या ऑटोमोटिव/एचवीएसी द्रव लाइनों के लिए पाइप के व्यास या आकार (फ्लेयरिंग, बीडिंग, रिड्यूसिंग) को बदल देती है।
एकीकरण: स्वचालित बेलिंग मशीनें आम तौर पर सीधे एक्सट्रूज़न लाइनों के डाउनस्ट्रीम में सिंक्रनाइज़ होती हैं, जबकि अंत फॉर्मर्स अक्सर स्टैंडअलोन कोशिकाओं में या सीएनसी बेंडर्स के साथ काम करते हैं।
विक्रेता सोर्सिंग: बेलिंग मशीन निर्माता बनाम पाइप एंड फॉर्मिंग सप्लायर का मूल्यांकन करने के लिए अलग-अलग मानदंडों की आवश्यकता होती है - पूर्व के लिए हीटिंग एकरूपता पर ध्यान केंद्रित करना, और बाद के लिए हाइड्रोलिक बल / टूलींग पहनने पर ध्यान केंद्रित करना।
सही मशीनरी का चयन मूलभूत क्षमताओं को समझने से शुरू होता है। प्रत्येक मशीन प्रकार पूरी तरह से अलग-अलग भौतिक सिद्धांतों और अंतिम-उपयोग अनुप्रयोगों को लक्षित करता है।
प्लास्टिक पाइप बेलिंग मशीन सख्त थर्मल हेरफेर सिद्धांतों पर काम करती है। आप अक्सर उद्योग जगत को इसका उल्लेख करते हुए सुनेंगे पीवीसी पाइप सॉकेटिंग मशीन । इसका प्राथमिक कार्य थर्मोप्लास्टिक पाइप के सिरे को नरम करने के लिए नियंत्रित थर्मल हीटिंग लागू करना है। एक बार जब प्लास्टिक लचीली स्थिति में पहुंच जाता है, तो मशीन एक खराद का धुरा या बाहरी सांचे का उपयोग करती है। घंटी या सॉकेट बनाने के लिए सिस्टम अक्सर वैक्यूम या दबाव सहायता का उपयोग करते हैं। सामान्य ज्यामितीय प्रोफाइल में यू-प्रकार, आर-प्रकार, या आयताकार सॉकेट शामिल हैं।
आप इन मशीनों का उपयोग मुख्य रूप से अभिन्न जोड़ बनाने के लिए करते हैं। ये जोड़ द्रव परिवहन बुनियादी ढांचे के लिए महत्वपूर्ण हैं। वे पाइपलाइन, जल निकासी, सीवेज और विद्युत नाली प्रणालियों की विश्वसनीय रूप से सेवा करते हैं। सॉकेट दो समान पाइपों को त्रुटिहीन रूप से इंटरलॉक करने की अनुमति देता है। यह इंटरलॉकिंग प्रक्रिया बाहरी कपलिंग की आवश्यकता को समाप्त कर देती है।
पाइप अंत बनाने वाली मशीन बाहरी गर्मी के बजाय अत्यधिक यांत्रिक बल का उपयोग करती है। यह हाइड्रोलिक, वायवीय, या सर्वो-इलेक्ट्रिक पावर सिस्टम का लाभ उठाता है। मशीन इस बल को रैम, रोटरी टूल या खंडित डाई के माध्यम से वितरित करती है। ये उपकरण कठोर ट्यूब या पाइप के आकार को स्थायी रूप से बदल देते हैं। मशीन पाइप के सिरों को तेजी से फैलाती, घटाती, फुलाती, मोड़ती या मोटा करती है।
आप आमतौर पर इस उपकरण को मैकेनिकल असेंबलियों के लिए तैनात करते हैं। इसके प्राथमिक उपयोग के मामलों में ऑटोमोटिव निकास प्रणाली, एयरोस्पेस द्रव लाइनें, एचवीएसी नेटवर्क और संरचनात्मक फ्रेम शामिल हैं। गठित सिरे होसेस, फ्लैंज या इंजन ब्लॉक से जुड़ते हैं। वे आम तौर पर बेल वाले प्लास्टिक की तरह समान पाइप लंबाई के साथ इंटरलॉक नहीं करते हैं।
विशेषता |
बेलिंग उपकरण |
अंत निर्माण उपकरण |
|---|---|---|
प्राथमिक सामग्री |
थर्माप्लास्टिक (पीवीसी, एचडीपीई, सीपीवीसी) |
धातु (इस्पात, तांबा, एल्युमीनियम) |
निर्माण सिद्धांत |
थर्मल नरमी और मोल्ड को आकार देना |
शीत यांत्रिक बल और डाई दबाव |
सामान्य आउटपुट |
यू-टाइप सॉकेट, आर-टाइप सॉकेट |
फ्लेयर्स, मोती, कटौती, विस्तार |
अंतिम-उपयोग अनुप्रयोग |
भूमिगत द्रव और केबल परिवहन |
ऑटोमोटिव, एयरोस्पेस और संरचनात्मक |
आंतरिक यांत्रिकी को समझने से आपको उत्पादन चुनौतियों का अनुमान लगाने में मदद मिलती है। इन दो प्रक्रियाओं को चलाने वाली भौतिकी आपके फ़्लोर लेआउट, ऑपरेटर प्रशिक्षण और रखरखाव कार्यक्रम को निर्धारित करती है।
बेलिंग पॉलिमर के विस्कोइलास्टिक गुणों पर बहुत अधिक निर्भर करती है। सफल होने के लिए आपको अत्यधिक सटीक तापमान नियंत्रण की आवश्यकता है। उचित तापन सामग्री के क्षरण को रोकता है। यह सॉकेट की दीवारों में भंगुरता को बनने से भी रोकता है। यदि आप एक संचालित करते हैं प्लास्टिक पाइप बेलिंग मशीन , समान थर्मल वितरण अनिवार्य है। ऑपरेटरों को विशिष्ट पॉलिमर मिश्रणों के ग्लास संक्रमण तापमान की बारीकी से निगरानी करनी चाहिए।
अंत निर्माण पूरी तरह से धातुओं की लचीलापन और उपज शक्ति पर निर्भर करता है। आप यहां कार्बन स्टील, स्टेनलेस स्टील, तांबा और एल्यूमीनियम की प्रक्रिया करते हैं। ऑपरेटरों को यांत्रिक दीवार के पतलेपन की सावधानीपूर्वक गणना करनी चाहिए। वे मैकेनिकल स्प्रिंगबैक का भी हिसाब रखते हैं। स्प्रिंगबैक तब होता है जब धातु स्वाभाविक रूप से डाई प्रेशर रिलीज के बाद अपने मूल आकार में लौटने का प्रयास करती है। क्षतिपूर्ति के लिए इंजीनियरों को धातु को थोड़ा अधिक मोड़ने के लिए टूलींग डिजाइन करनी चाहिए।
बेलिंग मशीनें सामग्री तैयार करने के लिए विशेष हीटिंग ओवन का उपयोग करती हैं। इन ओवन में अक्सर इन्फ्रारेड तत्व या सिरेमिक हीटर होते हैं। आकार देने वाले मेन्ड्रेल फिर अंतिम आंतरिक आयामों को निर्देशित करने के लिए पाइप में प्रवेश करते हैं। तीव्र शीतलन स्टेशन ठंडे पानी या मजबूर हवा का उपयोग करते हैं। यह शीतलन तुरंत अंतिम आकार को लॉक कर देता है। टूलींग परिवर्तन में आमतौर पर मैंड्रेल को बदलना और ओवन टाइमर को समायोजित करना शामिल होता है।
एंड फॉर्मिंग सिस्टम सामग्री को सुरक्षित करने के लिए हेवी-ड्यूटी क्लैंपिंग डाई का उपयोग करते हैं। वे पंच और उच्च-टोक़ रोटरी हेड बनाने पर भरोसा करते हैं। आपकी रखरखाव टीम को लगातार उपकरण की टूट-फूट को कम करने पर ध्यान देना चाहिए। आपको लगातार भारी चिकनाई का प्रबंधन भी करना होगा। धातु-पर-धातु घर्षण अत्यधिक गर्मी और तनाव उत्पन्न करता है। उचित तेल लगाने से उपकरण की विनाशकारी विफलता और आंशिक क्षति को रोका जा सकता है।
आपको चक्र की समय सीमाओं की सावधानीपूर्वक तुलना करनी चाहिए। बेलिंग थ्रूपुट को सख्ती से हीटिंग और कूलिंग भौतिकी द्वारा निर्धारित किया जाता है। प्लास्टिक गर्मी को धीरे-धीरे अवशोषित और छोड़ता है। आप पॉलिमर बाहरी हिस्से को जलाए बिना थर्मल ट्रांसफर में तेजी नहीं ला सकते। अंतिम गठन थ्रूपुट को मुख्य रूप से यांत्रिक स्ट्रोक गति द्वारा गेट किया जाता है। सर्वो-इलेक्ट्रिक रैम अविश्वसनीय रूप से तेज़ चलते हैं। पार्ट-हैंडलिंग स्वचालन भी यहां गति निर्धारित करता है। धातु निर्माण चक्र आमतौर पर प्लास्टिक हीटिंग चक्र की तुलना में बहुत तेजी से समाप्त होते हैं।
आप इन मशीनों को अपने कारखाने के फर्श पर कैसे रखते हैं यह आपकी समग्र दक्षता निर्धारित करता है। प्लास्टिक एक्सट्रूज़न और धातु निर्माण वातावरण के बीच एकीकरण रणनीतियाँ बेतहाशा भिन्न होती हैं।
एक को एकीकृत करना स्वचालित बेलिंग मशीन के लिए एक रणनीतिक इनलाइन लेआउट की आवश्यकता होती है। आप इसे मुख्य एक्सट्रूडर के डाउनस्ट्रीम में निर्बाध रूप से सिंक करने के लिए डिज़ाइन करते हैं। यह आम तौर पर एक का अनुसरण करता है एचडीपीई पाइप एक्सट्रूज़न लाइन या एक समर्पित सीपीवीसी पाइप उत्पादन लाइन.
ऑपरेटर उपकरण को हेल-ऑफ़ और ग्रहीय कटिंग स्टेशनों के तुरंत बाद स्थापित करते हैं। इसके लिए अत्यधिक सिंक्रनाइज़ पीएलसी नियंत्रण की आवश्यकता होती है। ये नियंत्रण मुख्य एक्सट्रूज़न लाइन की गति से सटीक रूप से मेल खाते हैं। यह सख्त सिंक्रनाइज़ेशन महंगी बाधाओं को रोकता है। यदि बेलिंग यूनिट धीमी हो जाती है, तो पूरी अपस्ट्रीम एक्सट्रूज़न लाइन रुकनी चाहिए। यह ठहराव बड़े पैमाने पर स्क्रैप कचरा पैदा करता है।
अंतिम निर्माण उपकरण को एकीकृत करना काफी अलग दिखता है। आप इसे निरंतर मिल के साथ शायद ही कभी इनलाइन रखते हैं। इसके बजाय, आप अक्सर इसे एक समर्पित निर्माण कक्ष में छोड़ देते हैं। यह आमतौर पर काटने के बाद या झुकने के बाद काम करता है। रोबोटिक हथियार यहां एकीकरण को बहुत अच्छी तरह से संभालते हैं। वे कटी हुई ट्यूबों को फॉर्मिंग डाई में तेजी से लोड करते हैं।
हालाँकि, महत्वपूर्ण स्केलेबिलिटी जोखिम मौजूद हैं। टूलींग परिवर्तन के समय का गलत निर्धारण आपकी दक्षता को बर्बाद कर सकता है। उच्च-मिश्रण, कम-मात्रा वाले उत्पादन वातावरण को सबसे अधिक नुकसान होता है। यदि किसी ऑपरेटर को धातु की खराबी को बदलने में दो घंटे लगते हैं, तो आपका दैनिक उत्पादन तेजी से गिर जाता है। आपको त्वरित टूल स्वैप के लिए क्लैंपिंग सिस्टम को अनुकूलित करना होगा।
बाहर निकालना प्रवाह |
कच्चे माल का पिघलना |
→ |
पाइप बाहर निकालना |
→ |
काटना |
→ |
इनलाइन सॉकेटिंग |
निर्माण प्रवाह |
ट्यूब क्रय |
→ |
बैच काटना |
→ |
सीएनसी झुकना |
→ |
कोशिका अंत का निर्माण |
तुलना ए बेलिंग मशीन निर्माता बनाम पाइप एंड फॉर्मिंग आपूर्तिकर्ता अलग मूल्यांकन रूब्रिक्स की मांग करता है। आप उन्हें समान इंजीनियरिंग मानकों के आधार पर नहीं आंक सकते।
हीटिंग परिशुद्धता आपकी सर्वोच्च प्राथमिकता है। उनके पोर्टफ़ोलियो में एकसमान ताप प्रौद्योगिकी के प्रमाण देखें। यह सॉकेट पर एएसटीएम या डीआईएन अनुरूप दीवार की मोटाई सुनिश्चित करता है। असमान गर्मी कमज़ोरियाँ पैदा करती है। स्वचालन विश्वसनीयता भी महत्वपूर्ण है. पाइप इजेक्शन और स्थानांतरण तंत्र का आकलन करें। उन्हें भारी, बड़े-व्यास वाले पाइपों को गिराए या खरोंच किए बिना संभालना होगा।
सर्वोत्तम अभ्यास: उनके हीटिंग ओवन की इन्फ्रारेड थर्मल इमेजिंग का अनुरोध करें। आप पाइप परिधि में पूरी तरह से समान गर्मी वितरण देखना चाहते हैं।
सामान्य गलती: वॉटर कूलिंग जैकेट डिज़ाइन को नज़रअंदाज़ करना। पाइप के मशीन से निकलने के बाद धीमी गति से ठंडा होने पर सॉकेट सिकुड़ जाता है।
धातुकर्म में बल और विक्षेपण सबसे अधिक मायने रखते हैं। मशीन फ्रेम की भौतिक कठोरता का मूल्यांकन करें। इसे बिना झुके अधिकतम हाइड्रोलिक या सर्वो भार का सामना करना होगा। यह प्रत्येक टुकड़े पर सख्त आयामी सहनशीलता की गारंटी देता है। टूलींग उपलब्धता आपकी अगली प्रमुख प्राथमिकता है। कस्टम डाई काटने की निर्माता की क्षमता का आकलन करें। उन्हें शीघ्रता से कस्टम डाई ज्योमेट्री प्रदान करनी होगी। मानक प्रतिस्थापन टूलींग हमेशा उनकी सुविधा पर स्टॉक में रहना चाहिए।
सर्वोत्तम अभ्यास: अधिकतम टनभार के अंतर्गत यांत्रिक विक्षेपण रिपोर्ट के लिए पूछें। ठोस कच्चा लोहा या भारी वेल्डेड स्टील फ्रेम अनिवार्य हैं।
सामान्य गलती: आवश्यक क्लैम्पिंग बल को कम आंकना। रैम डालने के दौरान कमजोर क्लैंप ट्यूब को फिसलने देते हैं, जिससे भाग खराब हो जाता है।
कुछ क्रय नियम सार्वभौमिक रूप से लागू होते हैं। बिक्री के बाद का समर्थन आपकी दीर्घकालिक सफलता को परिभाषित करता है। स्थानीयकृत स्पेयर पार्ट्स की उपलब्धता की जाँच करें। आधुनिक पीएलसी मॉड्यूल के माध्यम से दूरस्थ निदान क्षमताओं की मांग करें। निवारक रखरखाव कार्यक्रम शीघ्र स्थापित करें।
खरीद के दौरान इन चरणों का पालन करें:
विक्रेता की ऊर्जा दक्षता मेट्रिक्स का ऑडिट करें। प्रत्येक निर्मित टुकड़े के किलोवाट-घंटे के उपयोग की बारीकी से तुलना करें।
उनके सॉफ़्टवेयर इंटरफ़ेस की समीक्षा करें. सुनिश्चित करें कि एचएमआई ऑपरेटरों को सैकड़ों अद्वितीय भाग व्यंजनों को सहेजने की अनुमति देता है।
फ़ैक्टरी स्वीकृति परीक्षण (एफएटी) प्रोटोकॉल सत्यापित करें। सुनिश्चित करें कि यूनिट की शिपिंग से पहले वे आपकी सटीक सामग्री चलाएंगे।
आपको चल रहे परिचालन खर्चों के मुकाबले प्रारंभिक पूंजीगत व्यय का सावधानीपूर्वक मूल्यांकन करना चाहिए। केवल मशीन खरीद के लिए बजट बनाने से बाद में वित्तीय तनाव का सामना करना पड़ता है। किसी अनुबंध पर हस्ताक्षर करने से पहले छुपे हुए उत्पादन खर्चों को अच्छी तरह से तोड़ लें।
प्रौद्योगिकियों के बीच ऊर्जा की खपत में बेतहाशा अंतर है। हीटिंग ओवन लगातार स्थिर, उच्च-एम्परेज शक्ति खींचते हैं। यहां इन्सुलेशन गुणवत्ता आपके मासिक विद्युत बिल को निर्धारित करती है। इसके विपरीत, हाइड्रोलिक पंप रैम स्ट्रोक के दौरान तेज स्पाइक्स में शक्ति खींचते हैं। सर्वो-इलेक्ट्रिक फॉर्मर्स की शुरुआत में लागत अधिक होती है लेकिन समय के साथ भारी मात्रा में बिजली की बचत होती है।
स्नेहन और शीतलक निपटान के अंत में आवर्ती व्यय जुड़ते हैं। आपको विशेषीकृत ड्राइंग तेल अवश्य खरीदना चाहिए। आप खतरनाक कचरे को सुरक्षित रूप से निपटाने के लिए भी भुगतान करते हैं। टूलींग का जीवनकाल आपके मासिक बजट पर भी महत्वपूर्ण प्रभाव डालता है। धातु के डाई घिस जाते हैं और उन्हें दोबारा सतह पर चढ़ाना महंगा पड़ता है। प्लास्टिक के मैन्ड्रेल आम तौर पर कम घर्षण के कारण अधिक समय तक चलते हैं।
गोद लेने के चरण के दौरान जोखिम का शमन महत्वपूर्ण है। आपको अपने उत्पादन कोटा की रक्षा करनी होगी।
बेलिंग जोखिमों में असंगत शीतलन चक्र शामिल हैं। यह सीधे आउट-ऑफ़-राउंड सॉकेट की ओर ले जाता है। आउट-ऑफ-राउंड सॉकेट क्षेत्र में दबाव परीक्षण में विफल हो जाते हैं। आपको सख्त स्क्रैप दर गारंटी की आवश्यकता होनी चाहिए। अपने कारखाने के फर्श पर साइट स्वीकृति परीक्षण (एसएटी) के दौरान इनकी मांग करें।
अंत में बनने वाले जोखिम बिल्कुल अलग दिखते हैं। आपको बार-बार पित्त और धातु के फटने का सामना करना पड़ेगा। अपर्याप्त क्लैम्पिंग दबाव के कारण भाग फिसल जाता है। आपके इस्पात आपूर्तिकर्ता की सामग्री में भिन्नता भी उत्पादन को बर्बाद कर सकती है। आपको सामग्रियों का कठोरता से परीक्षण करना चाहिए। अनुरोध करें कि शिपमेंट स्वीकृत करने से पहले विक्रेता आपके सबसे कठोर मिश्र धातु के कम से कम पचास टुकड़े चला दे।
आपका शॉर्टलिस्टिंग तर्क उल्लेखनीय रूप से सीधा रहता है। आपका निर्णय काफी हद तक आपके कच्चे माल से तय होता है। प्लास्टिक को एक विशिष्ट थर्मल पथ की आवश्यकता होती है। धातु के लिए पूरी तरह से यांत्रिक दृष्टिकोण की आवश्यकता होती है। लक्ष्य उद्योग मानक भी आपके हाथ का मार्गदर्शन करता है। द्रव परिवहन पाइपिंग इंटीग्रल बेलिंग की मांग करती है। मैकेनिकल असेंबली के लिए अंत निर्माण परिशुद्धता की बिल्कुल आवश्यकता होती है।
अपने अगले चरणों के लिए, अपनी सटीक पाइप सामग्री को स्पष्ट रूप से परिभाषित करें। एक स्प्रेडशीट पर अपनी दीवार की मोटाई की सीमाएँ नोट करें। प्रति पाली अपना आवश्यक चक्र समय निर्धारित करें। विक्रेताओं को आरएफक्यू जारी करने से पहले यह सब करें। तुरंत अवधारणा प्रमाण परीक्षण का अनुरोध करें। संभावित निर्माताओं से अपने विशिष्ट कच्चे माल को चलाने के लिए कहें। उनकी फ़ैक्टरी में अपनी स्वयं की सामग्री को बनते हुए देखना ही सफलता की गारंटी देने का एकमात्र तरीका है।
उत्तर: आम तौर पर नहीं. जबकि ठंडा निर्माण तन्य धातुओं पर काम करता है, कठोर प्लास्टिक सटीक थर्मल सॉफ्टनिंग (जिसके लिए समर्पित बेलिंग उपकरण की आवश्यकता होती है) के बिना उच्च दबाव वाले यांत्रिक रैम के तहत टूट जाएगा या टूट जाएगा।
ए: स्वचालित मशीनें मानवीय हस्तक्षेप के बिना सीधे एक्सट्रूज़न लाइन में एकीकृत होती हैं, लाती हैं, गर्म करती हैं, बेलती हैं और बाहर निकालती हैं। सेमी-ऑटोमैटिक के लिए एक ऑपरेटर को कटे हुए पाइपों को हीटिंग और फॉर्मिंग स्टेशनों में मैन्युअल रूप से लोड करने की आवश्यकता होती है।
ए: यदि गुणवत्ता मशीन द्वारा सही ढंग से निष्पादित किया जाता है, तो सॉकेट मानक दबाव रेटिंग (जैसे, एसडीआर वर्गीकरण) को पूरा करने के लिए आवश्यक दीवार की मोटाई और संरचनात्मक अखंडता को बनाए रखता है। निम्न ताप/शीतलन के कारण पतलापन होता है, जिससे विफलता बिंदु बनते हैं।


