

Προβολές: 0 Συγγραφέας: Επεξεργαστής ιστότοπου Ώρα δημοσίευσης: 2026-07-04 Προέλευση: Τοποθεσία


Η προμήθεια κεφαλαίου εξοπλισμού για την κατασκευή σωλήνων και σωλήνων απαιτεί απόλυτη ακρίβεια. Χρειάζεστε αυστηρή ευθυγράμμιση μεταξύ της επιστήμης των υλικών, των επιθυμητών γεωμετριών των αρμών και της ημερήσιας απόδοσης παραγωγής σας. Η κακή ευθυγράμμιση των δυνατοτήτων του μηχανήματος με τις ανάγκες παραγωγής οδηγεί συνήθως σε καταστροφική αστοχία αρμών στο πεδίο. Οι εγκαταστάσεις αντιμετωπίζουν επίσης απαράδεκτα ποσοστά σκραπ και σοβαρά σημεία συμφόρησης κατά την υιοθέτηση λανθασμένων μεθόδων διαμόρφωσης.
Αυτός ο περιεκτικός οδηγός αναλύει τις κρίσιμες τεχνικές διακρίσεις μεταξύ του εξοπλισμού πρίζας και των γενικών διαμορφωτών άκρων σωλήνων. Θα βοηθήσουμε τους διευθυντές παραγωγής και τις ομάδες προμηθειών να επιλέξουν αποτελεσματικά τη σωστή τεχνολογία. Θα μάθετε ακριβώς πώς να αξιολογείτε τους προμηθευτές και να ενσωματώνετε αυτά τα συστήματα στο πάτωμά σας. Κατανοώντας αυτές τις μηχανικές διαφορές, μπορείτε να ασφαλίσετε μηχανήματα που ταιριάζουν απόλυτα με την εφαρμογή σας.
Διαίρεση Εφαρμογής: Οι μηχανές Belling κατασκευάζονται ειδικά για θερμοπλαστικά σωλήνες (PVC, HDPE, CPVC) που βασίζονται στη θερμότητα και τη διαμόρφωση καλουπιού, ενώ οι μηχανές διαμόρφωσης άκρου χρησιμοποιούν κυρίως μηχανική ψυχρή διαμόρφωση για μέταλλα (και περιστασιακά άκαμπτα πολυμερή).
Μηχανική διεργασίας: Το Belling δημιουργεί μια υποδοχή για την αλληλασφάλιση των αρμών (μεταφορά υγρού). Η διαμόρφωση του άκρου αλλάζει τη διάμετρο ή το σχήμα του σωλήνα (φούσκωμα, σφαιρίδιο, μείωση) για μηχανικά συγκροτήματα ή γραμμές υγρών αυτοκινήτων/HVAC.
Ενσωμάτωση: Οι αυτόματες μηχανές κουδουνίσματος συνήθως συγχρονίζονται απευθείας κατάντη των γραμμών εξώθησης, ενώ οι διαμορφωτές άκρου λειτουργούν συχνά σε αυτόνομες κυψέλες ή παράλληλα με καμπτήρες CNC.
Προμήθεια προμηθευτή: Η αξιολόγηση ενός κατασκευαστή μηχανήματος κουδουνίσματος έναντι του προμηθευτή διαμόρφωσης άκρων σωλήνων απαιτεί διαφορετικά κριτήρια - εστίαση στην ομοιομορφία θέρμανσης για τον πρώτο και τη φθορά υδραυλικής δύναμης/εργαλείων για τον δεύτερο.
Η επιλογή του σωστού μηχανήματος ξεκινά με την κατανόηση των θεμελιωδών δυνατοτήτων. Κάθε τύπος μηχανής στοχεύει εντελώς διαφορετικές φυσικές αρχές και εφαρμογές τελικής χρήσης.
Η μηχανή κουδουνίσματος πλαστικών σωλήνων λειτουργεί με αυστηρές αρχές θερμικής χειραγώγησης. Θα ακούσετε συχνά τη βιομηχανία να το αναφέρεται ως α Μηχανή υποδοχής σωλήνων PVC . Η κύρια λειτουργία του είναι η εφαρμογή ελεγχόμενης θερμικής θέρμανσης για να μαλακώσει το άκρο ενός θερμοπλαστικού σωλήνα. Μόλις το πλαστικό φτάσει σε εύκαμπτη κατάσταση, το μηχάνημα χρησιμοποιεί έναν άξονα ή ένα εξωτερικό καλούπι. Τα συστήματα συχνά χρησιμοποιούν υποβοήθηση κενού ή πίεσης για να σχηματίσουν ένα κουδούνι ή πρίζα. Τα κοινά γεωμετρικά προφίλ περιλαμβάνουν υποδοχές τύπου U, τύπου R ή ορθογώνιες υποδοχές.
Χρησιμοποιείτε αυτά τα μηχανήματα κυρίως για τη δημιουργία ενσωματωμένων αρμών. Αυτές οι αρθρώσεις είναι ζωτικής σημασίας για την υποδομή μεταφοράς υγρών. Εξυπηρετούν αξιόπιστα συστήματα υδραυλικών, αποχετεύσεων, λυμάτων και ηλεκτρικών αγωγών. Η υποδοχή επιτρέπει σε δύο πανομοιότυπους σωλήνες να αλληλεπιδρούν άψογα. Αυτή η διαδικασία αλληλασφάλισης εξαλείφει την ανάγκη για εξωτερικούς συνδέσμους.
Η μηχανή διαμόρφωσης άκρων σωλήνα χρησιμοποιεί τεράστια μηχανική δύναμη αντί για εξωτερική θερμότητα. Αξιοποιεί υδραυλικά, πνευματικά ή σερβοηλεκτρικά συστήματα ισχύος. Το μηχάνημα παρέχει αυτή τη δύναμη μέσω εμβόλου, περιστροφικών εργαλείων ή τμηματικών καλουπιών. Αυτά τα εργαλεία αλλάζουν μόνιμα το σχήμα ενός άκαμπτου σωλήνα ή σωλήνα. Το μηχάνημα διαστέλλεται, μειώνει, ξεσπά, σφαιρίδια ή πυκνώνει τα άκρα του σωλήνα γρήγορα.
Συνήθως χρησιμοποιείτε αυτόν τον εξοπλισμό για μηχανικές συναρμολογήσεις. Οι περιπτώσεις κύριας χρήσης του περιλαμβάνουν συστήματα εξάτμισης αυτοκινήτων, γραμμές αεροδιαστημικών υγρών, δίκτυα HVAC και δομικά πλαίσια. Τα σχηματισμένα άκρα συνδέονται με εύκαμπτους σωλήνες, φλάντζες ή μπλοκ κινητήρα. Συνήθως δεν συμπλέκονται με τα ίδια μήκη σωλήνων όπως τα πλαστικά με κουδούνια.
Χαρακτηριστικό |
Εξοπλισμός κουδουνιών |
Εξοπλισμός διαμόρφωσης άκρου |
|---|---|---|
Πρωτογενές Υλικό |
Θερμοπλαστικά (PVC, HDPE, CPVC) |
Μέταλλα (Χάλυβας, Χαλκός, Αλουμίνιο) |
Αρχή Διαμόρφωσης |
Θερμικό μαλάκωμα και διαμόρφωση καλουπιού |
Ψυχρή μηχανική δύναμη και συμπίεση μήτρας |
Κοινές Έξοδοι |
Υποδοχές τύπου U, πρίζες τύπου R |
Φωτοβολίδες, χάντρες, μειώσεις, διαστολές |
Εφαρμογή Τελικής Χρήσης |
Υπόγεια μεταφορά υγρών και καλωδίων |
Αυτοκίνητο, αεροδιαστημική και δομική |
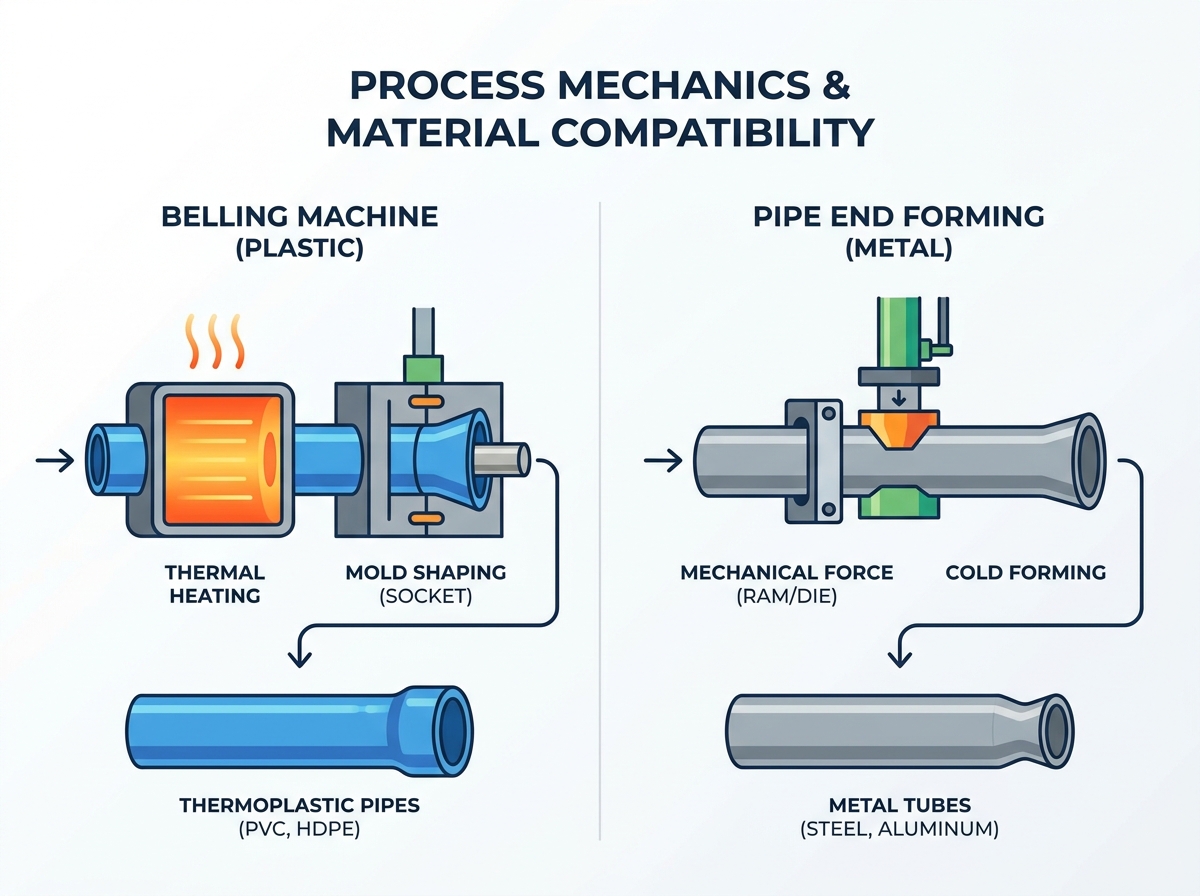
Η κατανόηση της εσωτερικής μηχανικής σάς βοηθά να προβλέψετε τις προκλήσεις παραγωγής. Η φυσική που οδηγεί αυτές τις δύο διαδικασίες υπαγορεύει τη διάταξη του δαπέδου, την εκπαίδευση χειριστή και τα χρονοδιαγράμματα συντήρησης.
Το Belling βασίζεται σε μεγάλο βαθμό στις ιξωδοελαστικές ιδιότητες των πολυμερών. Χρειάζεστε έλεγχο θερμοκρασίας υψηλής ακρίβειας για να πετύχετε. Η σωστή θέρμανση αποτρέπει την υποβάθμιση του υλικού. Σταματά επίσης τη δημιουργία ευθραυστότητας στα τοιχώματα της υποδοχής. Εάν χειρίζεστε α πλαστική μηχανή κουδουνίσματος σωλήνων , η ομοιόμορφη θερμική κατανομή είναι υποχρεωτική. Οι χειριστές πρέπει να παρακολουθούν στενά τις θερμοκρασίες μετάπτωσης υάλου συγκεκριμένων μιγμάτων πολυμερών.
Η διαμόρφωση του άκρου βασίζεται εξ ολοκλήρου στην ολκιμότητα και την αντοχή διαρροής των μετάλλων. Εδώ επεξεργάζεστε ανθρακούχο χάλυβα, ανοξείδωτο χάλυβα, χαλκό και αλουμίνιο. Οι χειριστές πρέπει να υπολογίζουν προσεκτικά τη μηχανική αραίωση τοίχων. Αντιπροσωπεύουν επίσης μηχανικό ελατήριο. Το Springback συμβαίνει όταν το μέταλλο προσπαθεί φυσικά να επιστρέψει στο αρχικό του σχήμα μετά την απελευθέρωση της πίεσης της μήτρας. Οι μηχανικοί πρέπει να σχεδιάσουν εργαλεία για να λυγίσουν ελαφρά το μέταλλο για να αντισταθμίσουν.
Οι μηχανές Belling χρησιμοποιούν εξειδικευμένους φούρνους θέρμανσης για την προετοιμασία του υλικού. Αυτοί οι φούρνοι διαθέτουν συχνά στοιχεία υπέρυθρης ακτινοβολίας ή κεραμικές θερμάστρες. Στη συνέχεια, οι άξονες μέτρησης μεγέθους εισέρχονται στον σωλήνα για να υπαγορεύσουν τις τελικές εσωτερικές διαστάσεις. Οι σταθμοί ταχείας ψύξης χρησιμοποιούν κρύο νερό ή εξαναγκασμένο αέρα. Αυτή η ψύξη κλειδώνει το τελικό σχήμα αμέσως. Οι αλλαγές εργαλείων συνήθως περιλαμβάνουν την αλλαγή του μανδρελιού και τη ρύθμιση των χρονομετρητών του φούρνου.
Τα συστήματα διαμόρφωσης άκρου χρησιμοποιούν μήτρες σύσφιξης βαρέως τύπου για τη στερέωση του υλικού. Βασίζονται στη διαμόρφωση των γροθιών και στις περιστροφικές κεφαλές υψηλής ροπής. Η ομάδα συντήρησης πρέπει να επικεντρώνεται στην ελαχιστοποίηση της φθοράς του εργαλείου συνεχώς. Πρέπει επίσης να διαχειρίζεστε συνεχώς τη βαριά λίπανση. Η τριβή μετάλλου σε μέταλλο δημιουργεί τεράστια θερμότητα και άγχος. Η σωστή λίπανση αποτρέπει την καταστροφική αστοχία του εργαλείου και το μερικό τσούξιμο.
Πρέπει να αντιπαραβάλλετε προσεκτικά τους χρονικούς περιορισμούς του κύκλου. Η απόδοση του Belling περιορίζεται αυστηρά από τη φυσική θέρμανσης και ψύξης. Τα πλαστικά απορροφούν και απελευθερώνουν τη θερμότητα αργά. Δεν μπορείτε να βιαστείτε τη θερμική μεταφορά χωρίς να κάψετε το εξωτερικό πολυμερές. Η παροχή τελικής διαμόρφωσης περιορίζεται κυρίως από την ταχύτητα μηχανικής διαδρομής. Οι σερβοηλεκτρικοί κριοί κινούνται απίστευτα γρήγορα. Ο αυτοματισμός μερικού χειρισμού υπαγορεύει επίσης τον ρυθμό εδώ. Οι κύκλοι σχηματισμού μετάλλων συνήθως τελειώνουν πολύ πιο γρήγορα από τους κύκλους θέρμανσης πλαστικών.
Ο τρόπος με τον οποίο τοποθετείτε αυτά τα μηχανήματα στο δάπεδο του εργοστασίου σας καθορίζει τη συνολική σας απόδοση. Οι στρατηγικές ενσωμάτωσης διαφέρουν πολύ μεταξύ των περιβαλλόντων εξώθησης πλαστικών και μεταλλικών περιβαλλόντων.
Ενσωμάτωση ενός Η αυτόματη μηχανή κουδουνίσματος απαιτεί στρατηγική ενσωματωμένη διάταξη. Το σχεδιάζετε για να συγχρονίζεται απρόσκοπτα κατάντη του κύριου εξωθητήρα. Συνήθως ακολουθεί α Γραμμή εξώθησης σωλήνων HDPE ή ειδική Γραμμή παραγωγής σωλήνων CPVC.
Οι χειριστές τοποθετούν τον εξοπλισμό αμέσως μετά την ανάσυρση και τους σταθμούς πλανητικής κοπής. Απαιτεί άκρως συγχρονισμένους ελέγχους PLC. Αυτά τα χειριστήρια ταιριάζουν ακριβώς με την ταχύτητα της κύριας γραμμής διέλασης. Αυτός ο αυστηρός συγχρονισμός αποτρέπει δαπανηρές συμφορήσεις. Εάν η μονάδα κουδουνίσματος επιβραδύνει, ολόκληρη η γραμμή εξώθησης ανάντη πρέπει να σταματήσει. Αυτή η διακοπή δημιουργεί τεράστια σκραπ.
Η ενσωμάτωση του εξοπλισμού διαμόρφωσης άκρου φαίνεται αρκετά διαφορετική. Σπάνια το τοποθετείς σε σειρά με συνεχόμενο μύλο. Αντίθετα, συχνά το ρίχνετε σε ένα αποκλειστικό κελί κατασκευής. Συνήθως λειτουργεί μετά την κοπή ή μετά την κάμψη. Οι ρομποτικοί βραχίονες χειρίζονται πολύ καλά την ενσωμάτωση εδώ. Φορτώνουν κομμένους σωλήνες στα καλούπια μορφοποίησης γρήγορα.
Ωστόσο, υπάρχουν σημαντικοί κίνδυνοι επεκτασιμότητας. Η εσφαλμένη εκτίμηση των χρόνων αλλαγής εργαλείων μπορεί να καταστρέψει την αποτελεσματικότητά σας. Τα περιβάλλοντα παραγωγής υψηλής μίξης και μικρού όγκου υποφέρουν περισσότερο. Εάν ένας χειριστής χρειάζεται δύο ώρες για να αλλάξει μεταλλικές μήτρες, η ημερήσια απόδοση μειώνεται απότομα. Πρέπει να βελτιστοποιήσετε τα συστήματα σύσφιξης για γρήγορες εναλλαγές εργαλείων.
Ροή Εξώθησης |
Τήξη Πρώτων Υλών |
→ |
Εξώθηση σωλήνων |
→ |
Τομή |
→ |
Inline Socketing |
Ροή Κατασκευής |
Αγορά σωλήνων |
→ |
Κοπή παρτίδας |
→ |
Κάμψη CNC |
→ |
Σχηματισμός Τέλους Κυττάρου |
Συγκρίνοντας α Ο κατασκευαστής μηχανών κουδουνίσματος έναντι του προμηθευτή διαμόρφωσης άκρων σωλήνων απαιτεί ξεχωριστές ρουμπρίκες αξιολόγησης. Δεν μπορείτε να τα κρίνετε με τα ίδια πρότυπα μηχανικής.
Η ακρίβεια θέρμανσης είναι η απόλυτη προτεραιότητά σας. Αναζητήστε στοιχεία ομοιόμορφης τεχνολογίας θέρμανσης στα χαρτοφυλάκια τους. Αυτό εξασφαλίζει πάχος τοιχώματος συμβατό με ASTM ή DIN στην πρίζα. Η ανομοιόμορφη ζέστη δημιουργεί αδύναμα σημεία. Η αξιοπιστία του αυτοματισμού είναι επίσης κρίσιμη. Αξιολογήστε τους μηχανισμούς εκτόξευσης και μεταφοράς του σωλήνα. Πρέπει να χειρίζονται βαρείς σωλήνες μεγάλης διαμέτρου χωρίς να τους πέφτουν ή να τους γρατσουνίζουν.
Βέλτιστη πρακτική: Ζητήστε υπέρυθρη θερμική απεικόνιση των φούρνων θέρμανσης τους. Θέλετε να δείτε τέλεια ομοιόμορφη κατανομή θερμότητας στην περιφέρεια του σωλήνα.
Συνηθισμένο λάθος: Αγνοώντας το σχέδιο του μπουφάν υδρόψυξης. Η αργή ψύξη οδηγεί σε συρρίκνωση της υποδοχής μετά την έξοδο του σωλήνα από το μηχάνημα.
Η δύναμη και η παραμόρφωση έχουν μεγαλύτερη σημασία στη μεταλλοτεχνία. Αξιολογήστε τη φυσική ακαμψία του πλαισίου του μηχανήματος. Πρέπει να αντέχει στο μέγιστο υδραυλικό ή σερβο φορτίο χωρίς κάμψη. Αυτό εγγυάται αυστηρές ανοχές διαστάσεων σε κάθε κομμάτι. Η διαθεσιμότητα εργαλείων είναι η επόμενη κύρια προτεραιότητά σας. Αξιολογήστε την ικανότητα του κατασκευαστή να κόβει προσαρμοσμένες μήτρες. Πρέπει να παρέχουν προσαρμοσμένες γεωμετρίες μήτρας γρήγορα. Τα τυπικά εργαλεία αντικατάστασης θα πρέπει να παραμένουν πάντα σε απόθεμα στις εγκαταστάσεις τους.
Βέλτιστη πρακτική: Ζητήστε μια αναφορά μηχανικής απόκλισης κάτω από τη μέγιστη χωρητικότητα. Τα κουφώματα από μασίφ χυτοσίδηρο ή βαρύ συγκολλημένο χάλυβα είναι υποχρεωτικά.
Συνηθισμένο λάθος: Υποτίμηση της απαιτούμενης δύναμης σύσφιξης. Οι αδύναμοι σφιγκτήρες αφήνουν τον σωλήνα να γλιστρήσει κατά την εισαγωγή του εμβόλου, καταστρέφοντας το εξάρτημα.
Ορισμένοι κανόνες αγοράς ισχύουν παγκοσμίως. Η υποστήριξη μετά την πώληση καθορίζει τη μακροπρόθεσμη επιτυχία σας. Ελέγξτε τη διαθεσιμότητα τοπικών ανταλλακτικών. Απαιτήστε δυνατότητες απομακρυσμένης διάγνωσης μέσω σύγχρονων μονάδων PLC. Καθορίστε έγκαιρα προγράμματα προληπτικής συντήρησης.
Ακολουθήστε αυτά τα βήματα κατά την προμήθεια:
Ελέγξτε τις μετρήσεις ενεργειακής απόδοσης του προμηθευτή. Συγκρίνετε προσεκτικά τη χρήση της κιλοβατώρας ανά διαμορφωμένο κομμάτι.
Ελέγξτε τη διεπαφή λογισμικού τους. Βεβαιωθείτε ότι το HMI επιτρέπει στους χειριστές να αποθηκεύουν εκατοντάδες μοναδικές συνταγές ανταλλακτικών.
Επαληθεύστε τα πρωτόκολλα δοκιμών αποδοχής εργοστασίου (FAT). Βεβαιωθείτε ότι θα τρέξουν τα ακριβή υλικά σας πριν στείλετε τη μονάδα.
Πρέπει να αξιολογήσετε προσεκτικά τις αρχικές κεφαλαιουχικές δαπάνες σε σχέση με τις τρέχουσες λειτουργικές δαπάνες. Ο προϋπολογισμός μόνο για την αγορά μηχανήματος οδηγεί σε οικονομική πίεση αργότερα. Αναλύστε καλά τα κρυφά έξοδα παραγωγής πριν υπογράψετε μια σύμβαση.
Η κατανάλωση ενέργειας διαφέρει πολύ μεταξύ των τεχνολογιών. Οι φούρνοι θέρμανσης αντλούν σταθερή ισχύ υψηλής έντασης ρεύματος συνεχώς. Η ποιότητα μόνωσης υπαγορεύει τον μηνιαίο λογαριασμό ηλεκτρικού ρεύματος εδώ. Αντίθετα, οι υδραυλικές αντλίες αντλούν ισχύ σε αιχμηρές αιχμές κατά τη διάρκεια της διαδρομής του εμβόλου. Οι σερβοηλεκτρικοί διαμορφωτές κοστίζουν αρχικά περισσότερο, αλλά εξοικονομούν τεράστιες ποσότητες ηλεκτρικής ενέργειας με την πάροδο του χρόνου.
Η λίπανση και η απόρριψη ψυκτικού προσθέτουν επαναλαμβανόμενα έξοδα στη διαμόρφωση του άκρου. Πρέπει να αγοράσετε εξειδικευμένα λάδια σχεδίασης. Πληρώνετε επίσης για την ασφαλή διάθεση των επικίνδυνων αποβλήτων. Η διάρκεια ζωής των εργαλείων επηρεάζει επίσης σημαντικά τον μηνιαίο προϋπολογισμό σας. Οι μεταλλικές μήτρες φθείρονται και απαιτούν δαπανηρή επανεμφάνιση. Οι μαντρέλες για πλαστικά γενικά διαρκούν πολύ περισσότερο λόγω της χαμηλότερης τριβής.
Ο μετριασμός του κινδύνου είναι ζωτικής σημασίας κατά τη φάση της υιοθέτησης. Πρέπει να προστατεύσετε τις ποσοστώσεις παραγωγής σας.
Οι κίνδυνοι κουδουνίσματος περιλαμβάνουν ασυνεπείς κύκλους ψύξης. Αυτό οδηγεί απευθείας σε πρίζες που δεν είναι στρογγυλές. Οι πρίζες που δεν είναι στρογγυλές αποτυγχάνουν στις δοκιμές πίεσης στο χωράφι. Πρέπει να απαιτήσετε αυστηρές εγγυήσεις ποσοστού σκραπ. Ζητήστε τα κατά τη διάρκεια της δοκιμής αποδοχής τοποθεσίας (SAT) στο εργοστάσιό σας.
Οι κίνδυνοι τελικής διαμόρφωσης φαίνονται εντελώς διαφορετικοί. Συχνά θα συναντήσετε θλίψη και σχίσιμο μετάλλων. Η ανεπαρκής πίεση σύσφιξης προκαλεί ολίσθηση εξαρτημάτων. Οι παραλλαγές υλικών από τον προμηθευτή σας χάλυβα μπορούν επίσης να καταστρέψουν μια πορεία παραγωγής. Πρέπει να δοκιμάσετε τα υλικά αυστηρά. Ζητήστε από τον πωλητή να τρέξει τουλάχιστον πενήντα κομμάτια από το σκληρότερο κράμα σας προτού εγκρίνετε την αποστολή.
Η λογική της επιλογής σας παραμένει εξαιρετικά απλή. Η απόφασή σας υπαγορεύεται σε μεγάλο βαθμό από την πρώτη ύλη σας. Το πλαστικό απαιτεί μια συγκεκριμένη θερμική διαδρομή. Το μέταλλο απαιτεί μια εντελώς μηχανική προσέγγιση. Το πρότυπο της βιομηχανίας στόχου καθοδηγεί επίσης το χέρι σας. Οι σωληνώσεις μεταφοράς υγρών απαιτούν ενσωματωμένο κουδούνισμα. Η μηχανική συναρμολόγηση απαιτεί οπωσδήποτε ακρίβεια διαμόρφωσης του άκρου.
Για τα επόμενα βήματά σας, καθορίστε με σαφήνεια τα ακριβή υλικά του σωλήνα σας. Σημειώστε το πάχος του τοίχου σας σε ένα υπολογιστικό φύλλο. Καθορίστε τους απαιτούμενους χρόνους κύκλου ανά βάρδια. Κάντε όλα αυτά πριν εκδώσετε ένα RFQ στους προμηθευτές. Ζητήστε αμέσως δοκιμή απόδειξης ιδέας. Ζητήστε από τους υποψήφιους κατασκευαστές να τρέξουν τις συγκεκριμένες πρώτες ύλες σας. Η παρατήρηση της διαμόρφωσης του δικού σας υλικού στο εργοστάσιό τους είναι ο μόνος τρόπος για να εγγυηθείτε την επιτυχία.
Α: Γενικά όχι. Ενώ η ψυχρή διαμόρφωση λειτουργεί σε όλκιμα μέταλλα, τα άκαμπτα πλαστικά θα σπάσουν ή θα θρυμματιστούν κάτω από μηχανικά έμβολα υψηλής πίεσης χωρίς ακριβή θερμική αποσκλήρυνση (που απαιτεί ειδικό εξοπλισμό κουδουνίσματος).
Α: Οι αυτόματες μηχανές ενσωματώνονται απευθείας σε μια γραμμή εξώθησης, έλκονται, θερμαίνονται, κουδουνίζουν και εκτινάσσονται χωρίς ανθρώπινη παρέμβαση. Το ημιαυτόματο απαιτεί από έναν χειριστή να φορτώνει χειροκίνητα κομμένους σωλήνες στους σταθμούς θέρμανσης και διαμόρφωσης.
A: Εάν εκτελεστεί σωστά από ένα μηχάνημα ποιότητας, η πρίζα διατηρεί το απαιτούμενο πάχος τοιχώματος και δομική ακεραιότητα ώστε να πληροί τις τυπικές τιμές πίεσης (π.χ. ταξινομήσεις SDR). Η κατώτερη θέρμανση/ψύξη προκαλεί αραίωση, δημιουργώντας σημεία αστοχίας.


