

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-07-04 Opprinnelse: nettsted


Anskaffelse av kapitalutstyr for rør- og rørproduksjon krever absolutt presisjon. Du trenger streng tilpasning mellom materialvitenskap, ønskede leddgeometrier og din daglige produksjonsgjennomstrømning. Feiljustering av maskinkapasitet med produksjonsbehov fører rutinemessig til katastrofal leddsvikt i feltet. Fasiliteter opplever også uakseptable skraphastigheter og alvorlige nedstrøms flaskehalser når de tar i bruk feil formingsmetoder.
Denne omfattende veiledningen bryter ned de kritiske tekniske skillene mellom muffeutstyr og generelle rørendeformere. Vi vil hjelpe dine produksjonsledere og innkjøpsteam med å velge riktig teknologi på en effektiv måte. Du vil lære nøyaktig hvordan du vurderer leverandører og integrerer disse systemene i gulvet ditt. Ved å forstå disse mekaniske forskjellene kan du sikre maskineri perfekt tilpasset din applikasjon.
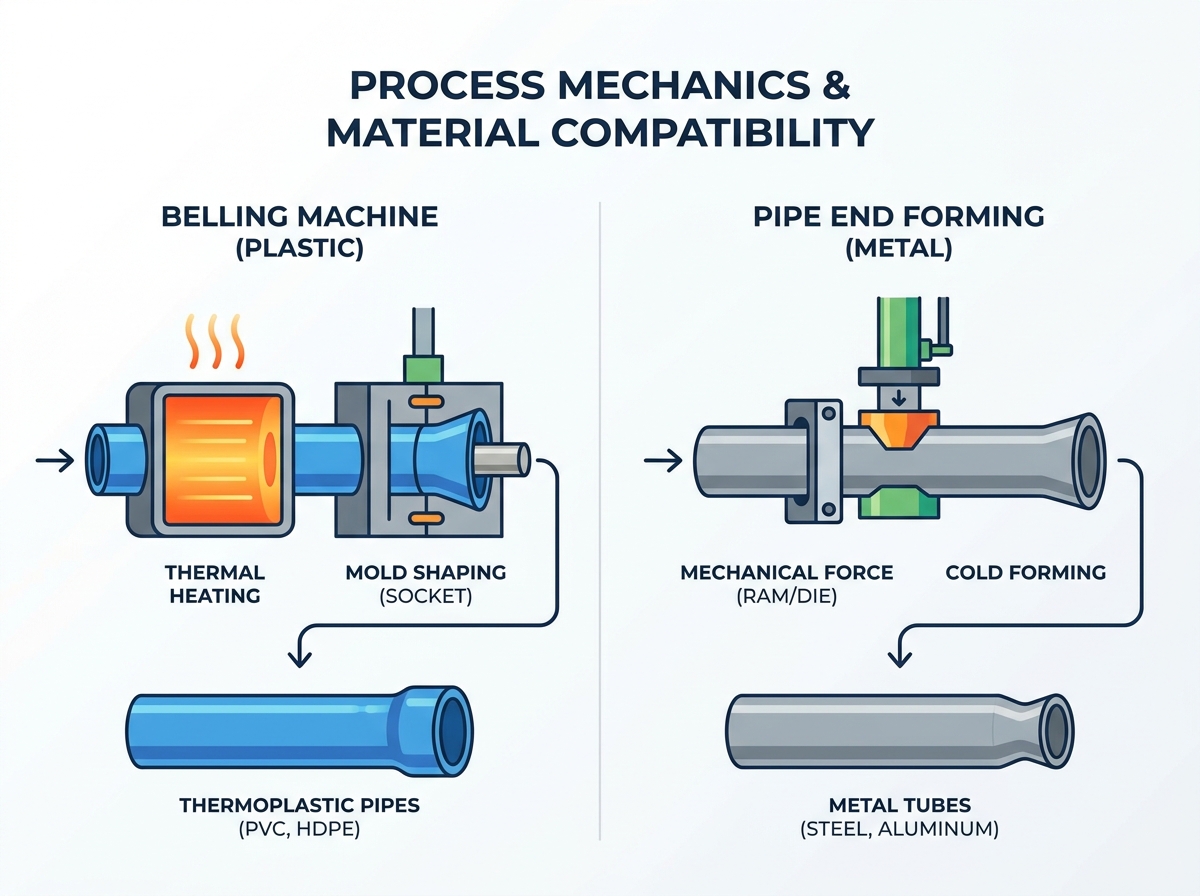
Applikasjonsinndeling: Belling-maskiner er spesialbygde for termoplastiske rør (PVC, HDPE, CPVC) som er avhengige av varme- og formforming, mens sluttformingsmaskiner primært bruker mekanisk kaldforming for metaller (og noen ganger stive polymerer).
Prosessmekanikk: Belling lager en stikkontakt for sammenlåsende ledd (væsketransport); endeforming endrer rørets diameter eller form (utvidelse, beading, redusering) for mekaniske sammenstillinger eller bil-/HVAC-væskeledninger.
Integrasjon: Automatiske klokkemaskiner synkroniseres vanligvis direkte nedstrøms for ekstruderingslinjer, mens endeformere ofte opererer i frittstående celler eller sammen med CNC-bøyere.
Leverandørinnkjøp: Evaluering av en produsent av klokkemaskin vs leverandør av rørendeforming krever forskjellige kriterier – med fokus på varmeuniformitet for førstnevnte, og hydraulisk kraft/verktøyslitasje for sistnevnte.
Å velge riktig maskineri begynner med å forstå grunnleggende evner. Hver maskintype retter seg mot helt forskjellige fysiske prinsipper og sluttbruksapplikasjoner.
Plastrørklokkemaskinen opererer etter strenge termiske manipulasjonsprinsipper. Du vil ofte høre industrien omtale det som en PVC-rørmuffemaskin . Dens primære funksjon er å bruke kontrollert termisk oppvarming for å myke opp enden av et termoplastrør. Når plasten når en bøyelig tilstand, bruker maskinen en dor eller en ekstern form. Systemer bruker ofte vakuum- eller trykkassistanse for å danne en bjelle eller stikkontakt. Vanlige geometriske profiler inkluderer U-type, R-type eller rektangulære stikkontakter.
Du bruker først og fremst disse maskinene til å lage integrerte skjøter. Disse leddene er avgjørende for væsketransportinfrastruktur. De betjener rørsystemer, avløp, kloakk og elektriske ledningssystemer pålitelig. Sokkelen gjør at to identiske rør kan låses feilfritt. Denne sammenlåsingsprosessen eliminerer behovet for eksterne koblinger.
Rørendeformingsmaskinen bruker enorm mekanisk kraft i stedet for ekstern varme. Den utnytter hydrauliske, pneumatiske eller servoelektriske kraftsystemer. Maskinen leverer denne kraften via en ram, roterende verktøy eller segmenterte dyser. Disse verktøyene endrer permanent formen til et stivt rør eller rør. Maskinen utvider, reduserer, blusser, perler eller fortykker rørendene raskt.
Du bruker vanligvis dette utstyret for mekaniske sammenstillinger. Dens primære brukstilfeller inkluderer eksossystemer for biler, væskeledninger for luftfart, HVAC-nettverk og strukturelle rammer. De formede endene kobles til slanger, flenser eller motorblokker. De griper vanligvis ikke sammen med identiske rørlengder som plast med bjelker.
Trekk |
Belling utstyr |
Sluttformingsutstyr |
|---|---|---|
Primært materiale |
Termoplast (PVC, HDPE, CPVC) |
Metaller (stål, kobber, aluminium) |
Formingsprinsipp |
Termisk mykgjøring og forming |
Kald mekanisk kraft og dysepressing |
Vanlige utganger |
U-type stikkontakter, R-type stikkontakter |
fakler, perler, reduksjoner, utvidelser |
Sluttbruksapplikasjon |
Underjordisk væske- og kabeltransport |
Bilindustri, romfart og struktur |
Å forstå den interne mekanikken hjelper deg å forutse produksjonsutfordringer. Fysikken som driver disse to prosessene dikterer gulvutformingen, operatøropplæringen og vedlikeholdsplanene.
Belling er sterkt avhengig av de viskoelastiske egenskapene til polymerer. Du trenger svært presis temperaturkontroll for å lykkes. Riktig oppvarming forhindrer materialnedbrytning. Det stopper også sprøhet fra å dannes i stikkontaktveggene. Hvis du opererer en klokkemaskin i plastrør , jevn termisk fordeling er obligatorisk. Operatører må overvåke glassovergangstemperaturene til spesifikke polymerblandinger nøye.
Endeforming er helt avhengig av duktiliteten og flytegrensen til metaller. Du behandler karbonstål, rustfritt stål, kobber og aluminium her. Operatører må beregne mekanisk veggfortynning nøye. De står også for mekanisk tilbakekobling. Tilbakespring oppstår når metall naturlig prøver å gå tilbake til sin opprinnelige form etter at dysetrykket slipper. Ingeniører må designe verktøy for å bøye metallet litt for å kompensere.
Belling-maskiner bruker spesialiserte varmeovner for å forberede materialet. Disse ovnene har ofte infrarøde elementer eller keramiske varmeovner. Dimensjoneringsdorer går deretter inn i røret for å diktere de endelige innvendige dimensjonene. Hurtigkjølestasjoner bruker kjølt vann eller tvungen luft. Denne kjølingen låser den endelige formen umiddelbart. Verktøyendringer innebærer vanligvis å bytte ut doren og justere ovnstidtakerne.
Endeformingssystemer bruker kraftige klemmatriser for å sikre materialet. De er avhengige av formende stanser og roterende hoder med høyt dreiemoment. Ditt vedlikeholdsteam må hele tiden fokusere på å minimere verktøyslitasje. Du må også håndtere tung smøring kontinuerlig. Metall-på-metall-friksjon genererer enorm varme og stress. Riktig oljing forhindrer katastrofal svikt i verktøyet og gnaging av deler.
Du må kontrastere syklustidsbegrensningene nøye. Belling gjennomstrømning er strengt lukket av oppvarming og kjøling fysikk. Plast absorberer og avgir varme sakte. Du kan ikke fremskynde termisk overføring uten å brenne polymerens ytre. Endedannende gjennomstrømning styres primært av mekanisk slaghastighet. Servo-elektriske sylindere beveger seg utrolig raskt. Automatisering av delhåndtering dikterer også tempoet her. Metallformingssykluser avsluttes vanligvis mye raskere enn plastoppvarmingssykluser.
Hvordan du plasserer disse maskinene på fabrikkgulvet bestemmer din generelle effektivitet. Integreringsstrategier er store forskjellig mellom plastekstrudering og metallproduksjonsmiljøer.
Integrering av en automatisk klokkemaskin krever en strategisk innebygd layout. Du designer den for å synkronisere sømløst nedstrøms for hovedekstruderen. Det følger vanligvis en HDPE-rørekstruderingslinje eller en dedikert CPVC pipe produksjonslinje.
Operatører plasserer utstyret umiddelbart etter haul-off og planetskjærestasjonene. Det krever svært synkroniserte PLS-kontroller. Disse kontrollene samsvarer nøyaktig med hovedekstruderingslinjens hastighet. Denne strenge synkroniseringen forhindrer kostbare flaskehalser. Hvis klokkeenheten bremser ned, må hele oppstrøms ekstruderingslinjen stoppe. Denne stansen skaper massivt skrapavfall.
Integrering av endeformingsutstyr ser ganske annerledes ut. Du plasserer den sjelden i linje med en kontinuerlig fres. I stedet slipper du det ofte inn i en dedikert fabrikasjonscelle. Den opererer vanligvis etterskjæring eller etterbøying. Robotarmer håndterer integreringen veldig bra her. De laster kuttede rør raskt inn i formingsformene.
Imidlertid eksisterer det betydelige skalerbarhetsrisikoer. Feilvurdering av verktøyskiftetider kan ødelegge effektiviteten din. Produksjonsmiljøer med høy miks og lavt volum lider mest. Hvis en operatør bruker to timer på å skifte metalldyser, synker den daglige produksjonen din kraftig. Du må optimalisere klemsystemer for raske verktøybytte.
Ekstrusjonsflyt |
Råstoffsmelting |
→ |
Rørekstrudering |
→ |
Kutting |
→ |
Inline sokkel |
Fabrikasjonsflyt |
Innkjøp av rør |
→ |
Batchskjæring |
→ |
CNC bøying |
→ |
Cellesluttdannelse |
Sammenligner en produsent av klokkemaskin vs rørendeformingsleverandør krever distinkte evalueringsrubrikker. Du kan ikke dømme dem etter de samme tekniske standardene.
Oppvarmingspresisjon er din absolutt høyeste prioritet. Se etter bevis på enhetlig varmeteknologi i porteføljene deres. Dette sikrer ASTM- eller DIN-kompatibel veggtykkelse ved stikkontakten. Ujevn varme skaper svake punkter. Automatiseringspålitelighet er også avgjørende. Vurder rørutkast- og overføringsmekanismene. De må håndtere tunge rør med stor diameter uten å miste eller ripe dem.
Beste praksis: Be om infrarød termisk avbildning av varmeovnene deres. Du ønsker å se perfekt jevn varmefordeling over røromkretsen.
Vanlig feil: Ignorerer vannkjølingsjakkens design. Langsom avkjøling fører til muffekrymping etter at røret forlater maskinen.
Kraft og avbøyning betyr mest i metallarbeid. Vurder maskinrammens fysiske stivhet. Den må tåle maksimal hydraulisk eller servobelastning uten å bøye seg. Dette garanterer strenge dimensjonstoleranser på hvert stykke. Tilgjengelighet av verktøy er din neste hovedprioritet. Vurder produsentens evne til å kutte tilpassede form. De må gi tilpassede formgeometrier raskt. Standard erstatningsverktøy skal alltid være på lager på deres anlegg.
Beste praksis: Be om en mekanisk avbøyningsrapport under topptonnasje. Solid støpejern eller tunge sveisede stålrammer er obligatorisk.
Vanlig feil: Undervurderer klemkraften som trengs. Svake klemmer lar røret gli under innsetting av ram, og ødelegger delen.
Noen kjøpsregler gjelder universelt. Ettersalgsstøtte definerer din langsiktige suksess. Sjekk tilgjengeligheten av lokale reservedeler. Krev fjerndiagnosefunksjoner gjennom moderne PLS-moduler. Etabler forebyggende vedlikeholdsplaner tidlig.
Følg disse trinnene under anskaffelsen:
Revidere leverandørens energieffektivitetsmålinger. Sammenlign kilowatt-timebruken per dannet stykke nøye.
Se gjennom programvaregrensesnittet deres. Sørg for at HMI lar operatører lagre hundrevis av unike deloppskrifter.
Bekreft protokoller for fabrikkaksepttesting (FAT). Sørg for at de kjører nøyaktig materiale før du sender enheten.
Du må vurdere innledende kapitalutgifter opp mot løpende driftsutgifter nøye. Budsjettering kun for maskinkjøpet fører til økonomisk belastning senere. Bryt ned de skjulte produksjonsutgiftene grundig før du signerer en kontrakt.
Energiforbruket er voldsomt forskjellig mellom teknologiene. Oppvarming av ovner trekker kontinuerlig strøm med høy strømstyrke. Isolasjonskvaliteten dikterer din månedlige strømregning her. Motsatt trekker hydrauliske pumper kraften i skarpe pigger under ramslaget. Servo-elektriske former koster mer i utgangspunktet, men sparer enorme mengder strøm over tid.
Smøring og avhending av kjølevæske legger til gjentakende utgifter til sluttformingen. Du må kjøpe spesialiserte tegneoljer. Du betaler også for å kvitte deg med farlig avfall på en sikker måte. Verktøyets levetid påvirker også det månedlige budsjettet ditt betydelig. Metallmatriser slites ut og krever kostbar ny overflatebehandling. Dorer for plast varer generelt mye lenger på grunn av lavere friksjon.
Risikoreduksjon er avgjørende i adopsjonsfasen. Du må beskytte produksjonskvotene dine.
Klokkerisiko inkluderer inkonsekvente kjølesykluser. Dette fører direkte til ut-av-runde stikkontakter. Ut-av-runde stikkontakter mislykkes i trykktester i felt. Du må kreve strenge garantier for skrottakst. Be om disse under testing av nettstedsgodkjenning (SAT) på fabrikkgulvet ditt.
Sluttdannende risikoer ser helt annerledes ut. Du vil ofte møte gnaging og metallklyving. Utilstrekkelig klemtrykk forårsaker delglidning. Materialvariasjoner fra stålleverandøren din kan også ødelegge en produksjonskjøring. Du må teste materialer grundig. Be om at leverandøren kjører minst femti stykker av den hardeste legeringen din før du godkjenner forsendelsen.
Shortlistingslogikken din er fortsatt bemerkelsesverdig enkel. Avgjørelsen din er i stor grad diktert av råmaterialet ditt. Plast krever én spesifikk termisk vei. Metall krever en helt mekanisk tilnærming. Målbransjens standard styrer også hånden din. Rør for væsketransport krever integrert belting. Mekanisk montering krever absolutt endeformingspresisjon.
For de neste trinnene dine, definer dine nøyaktige rørmaterialer tydelig. Legg merke til veggtykkelsen på et regneark. Etabler dine nødvendige syklustider per skift. Gjør alt dette før du utsteder en tilbudsforespørsel til leverandører. Be om proof-of-concept-testing umiddelbart. Be potensielle produsenter om å kjøre dine spesifikke råvarer. Å observere ditt eget materiale som dannes på fabrikken deres er den eneste måten å garantere suksess.
A: Generelt nei. Mens kaldforming fungerer på duktile metaller, vil stiv plast sprekke eller knuse under høytrykks mekaniske stempler uten presis termisk mykning (som krever dedikert klokkeutstyr).
A: Automatiske maskiner integreres direkte i en ekstruderingslinje, henter, varmes opp, ringer og støter ut uten menneskelig innblanding. Halvautomatisk krever at en operatør manuelt laster kuttede rør inn i varme- og formingsstasjonene.
A: Hvis den utføres riktig av en kvalitetsmaskin, opprettholder stikkontakten den nødvendige veggtykkelsen og strukturelle integriteten for å møte standard trykkklassifiseringer (f.eks. SDR-klassifiseringer). Dårlig oppvarming/kjøling forårsaker tynning, og skaper feilpunkter.


